Whatsapp
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.
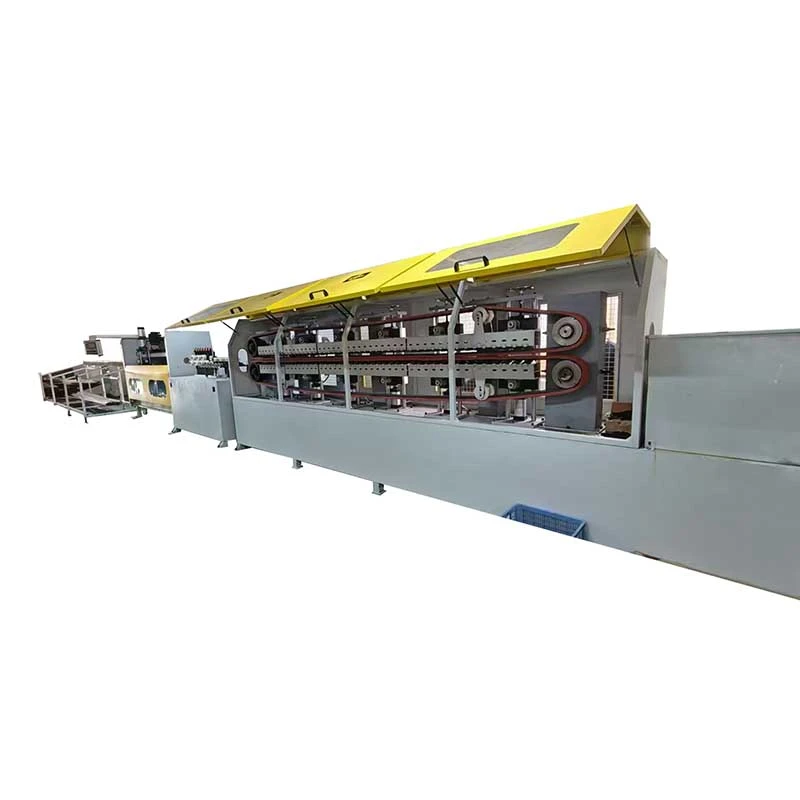
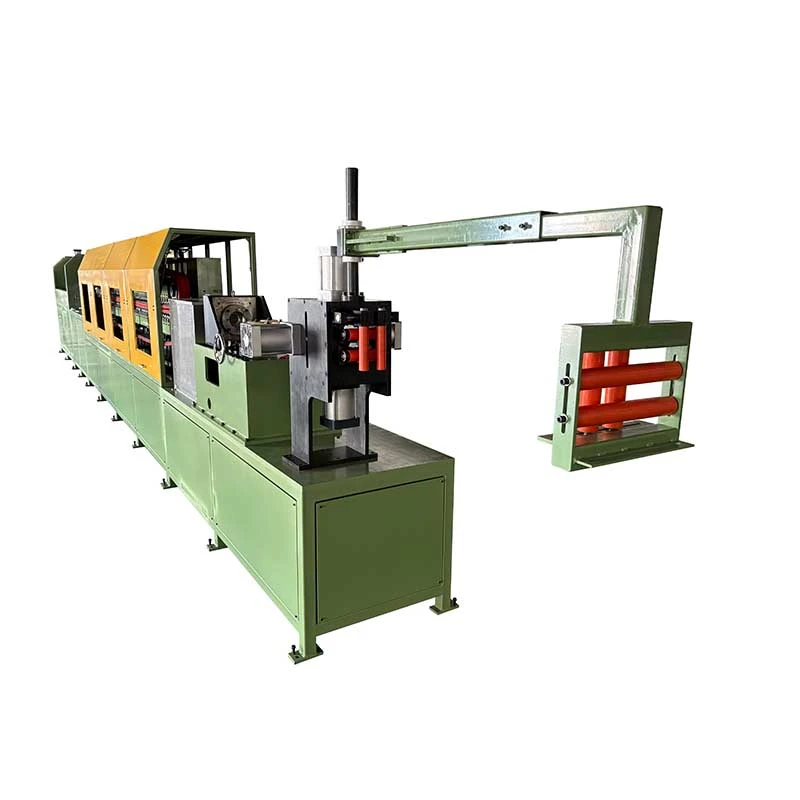
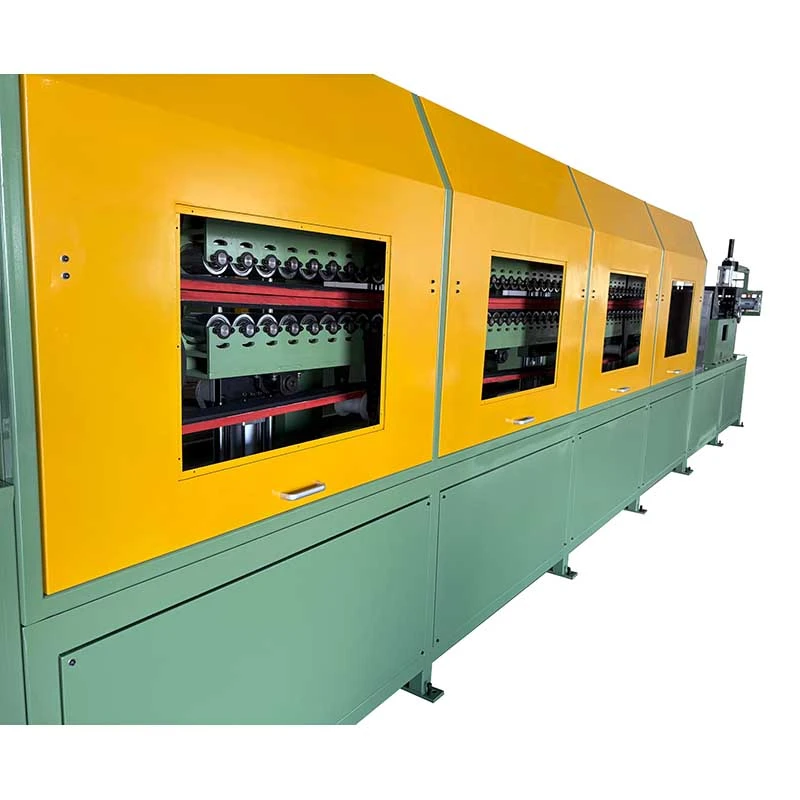
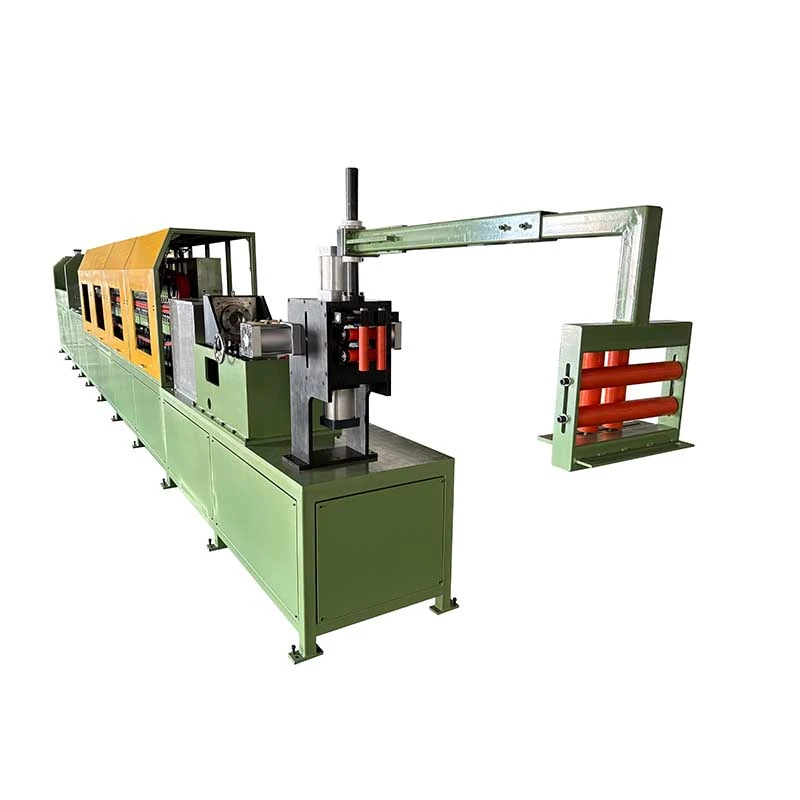
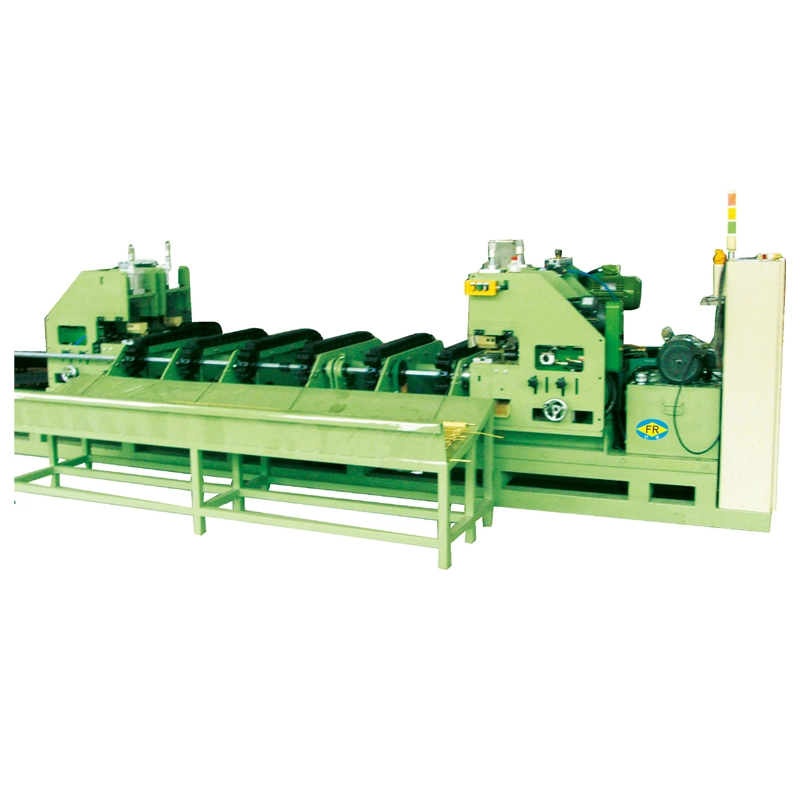
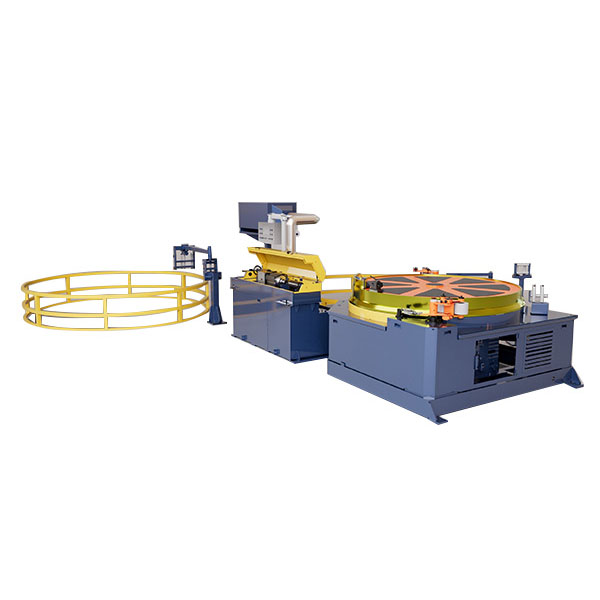
ໄດ້ອັດຕະໂນມັດ Crawler-Type Cold Drawing Machine with Coilerໄດ້ຖືກອອກແບບສໍາລັບການແຕ້ມຮູບຢ່າງຕໍ່ເນື່ອງແລະ coiling ຂອງທໍ່ໂລຫະຂະໜາດນ້ອຍ. ດ້ວຍກໍາລັງແຕ້ມຂອງ10–50 kNແລະຄວາມໄວສູງເຖິງ100 m / ນາທີ, crawler-track drive ສະຫນອງການດຶງທີ່ຫມັ້ນຄົງແລະການດໍາເນີນງານຢ່າງຕໍ່ເນື່ອງ. ມັນຈັດການເສັ້ນຜ່າສູນກາງທໍ່ຂອງφ5–40 ມມແລະ feeds ດຶງວັດສະດຸໂດຍກົງເຂົ້າໄປໃນ coiler, ຫຼຸດຜ່ອນການຕັດ, ການຈັດການ, ແລະການເກັບຮັກສາ. ເຫມາະສໍາລັບທອງແດງ, ອະລູມິນຽມ, ເຫຼັກເລດ, ແລະທໍ່ເຫຼັກກາກບອນທີ່ໃຊ້ໃນHVAC, ລົດຍົນ, ໄຟຟ້າ, ແລະວິສະວະກໍາທົ່ວໄປ.
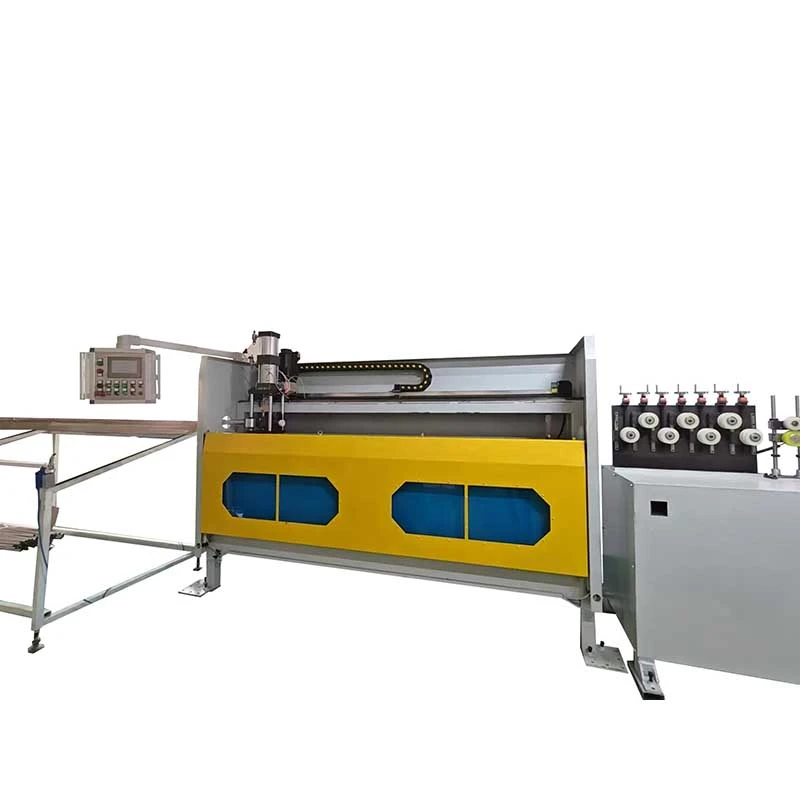
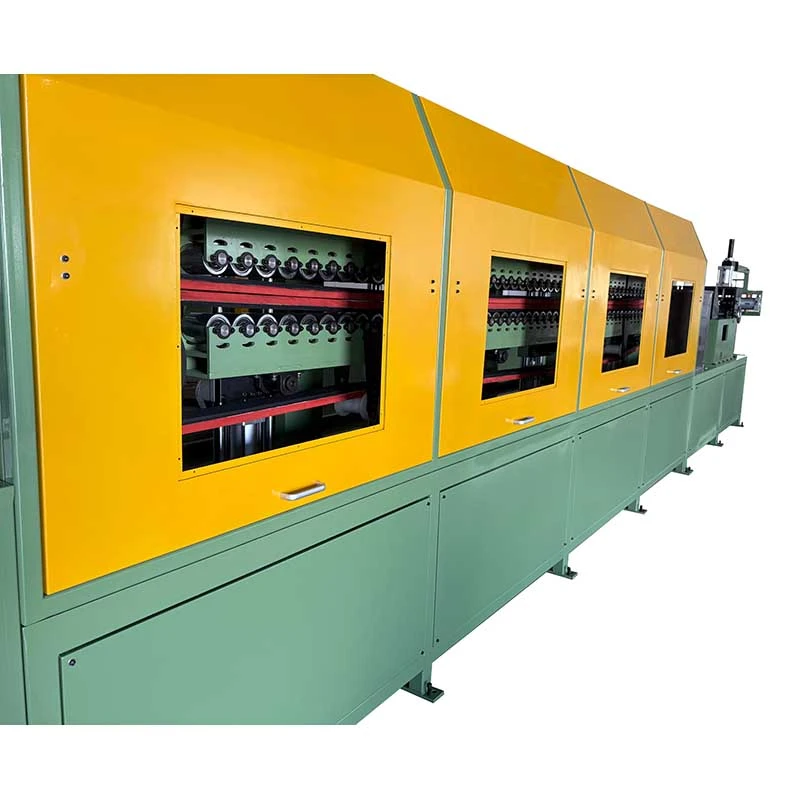
ໄດ້ອັດຕະໂນມັດ Crawler-Type Cold Drawing Machine with Coilerໄດ້ຖືກອອກແບບສໍາລັບຜູ້ຜະລິດທີ່ຕ້ອງການແຕ້ມທໍ່ໂລຫະທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍຢ່າງຕໍ່ເນື່ອງແລະໄດ້ຮັບຜະລິດຕະພັນສໍາເລັດຮູບໃນ coils ແທນທີ່ຈະເປັນຄວາມຍາວຊື່. ມັນລວມ aລະບົບການແຕ້ມຮູບປະເພດຕົວກວາດເວັບ, ຕົວຍຶດຕາຍທີ່ມີຄວາມແມ່ນຍໍາ, ການຄວບຄຸມ PLC ແລະສະຖານີມ້ວນອັດຕະໂນມັດໃນສາຍການຜະລິດຫນຶ່ງ, ກໍາຈັດການຢຸດເຊົາຊ້ໍາ, unloading, ຕັດແລະການໂອນຄູ່ມືລະຫວ່າງການແຕ້ມຮູບແລະ coiling ການດໍາເນີນງານ.
ການຕັ້ງຄ່ານີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະໃນເວລາທີ່ຜະລິດຕະພັນໄດ້ຖືກສະຫນອງໃນໄລຍະຍາວຢ່າງຕໍ່ເນື່ອງສໍາລັບການໂຄ້ງທໍ່ລົງ, ການຕັດ, ການຜະລິດເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນຫຼືການແຕ້ມຮູບຕື່ມອີກ. ຊຸດ FR ກວມເອົາເສັ້ນຜ່າສູນກາງທໍ່ຈາກφ5 ຫາ φ40 ມມ, ມີກໍາລັງແຕ້ມຈາກ10 ຫາ 50 kNແລະຄວາມໄວສູງສຸດຂອງການແຕ້ມຮູບ80-100 m / ນາທີ, ອີງຕາມຮູບແບບແລະເງື່ອນໄຂຂະບວນການ.


ລະບົບຕ່ອງໂສ້ແບບດັ້ງເດີມຫຼື drawbenches ໄຮໂດຼລິກດຶງທໍ່ໃນເສັ້ນເລືອດຕັນໃນບຸກຄົນ. ເຄື່ອງແຕ້ມແບບເຢັນແບບອັດຕະໂນມັດ Crawler-Type ກັບ Coiler ຕ້ອງຢຸດຫຼັງຈາກແຕ່ລະເສັ້ນເລືອດຕັນເພື່ອໃຫ້ຜູ້ປະຕິບັດການສາມາດປັບ, ຖອດຫຼືໂອນ workpiece ໄດ້. ວິທີການປະຕິບັດງານນີ້ແມ່ນຍອມຮັບໄດ້ສໍາລັບທໍ່ຊື່ສັ້ນ, ແຕ່ມັນຈະບໍ່ມີປະສິດທິພາບໃນເວລາທີ່ລູກຄ້າຕ້ອງການທໍ່ຂະໜາດນ້ອຍທີ່ມີເສັ້ນຜ່າສູນກາງຫຼາຍຮ້ອຍ ຫຼືຫຼາຍພັນແມັດ.
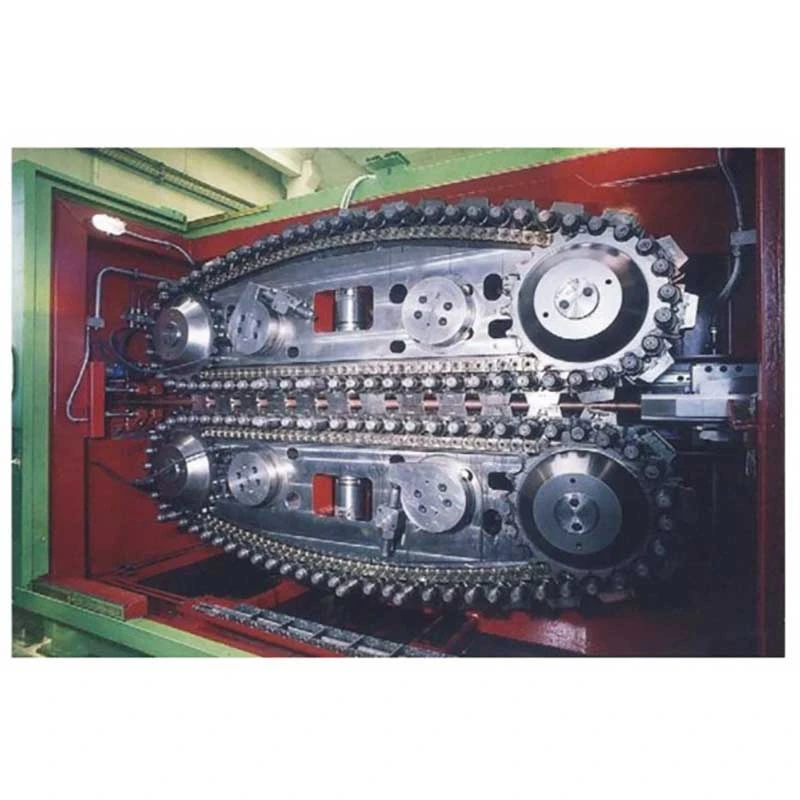
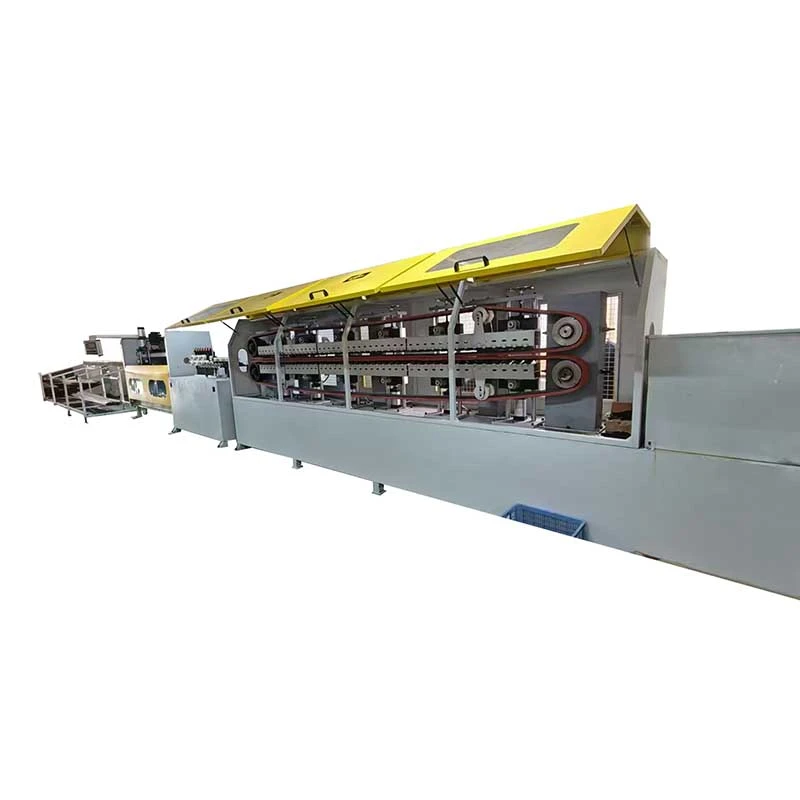
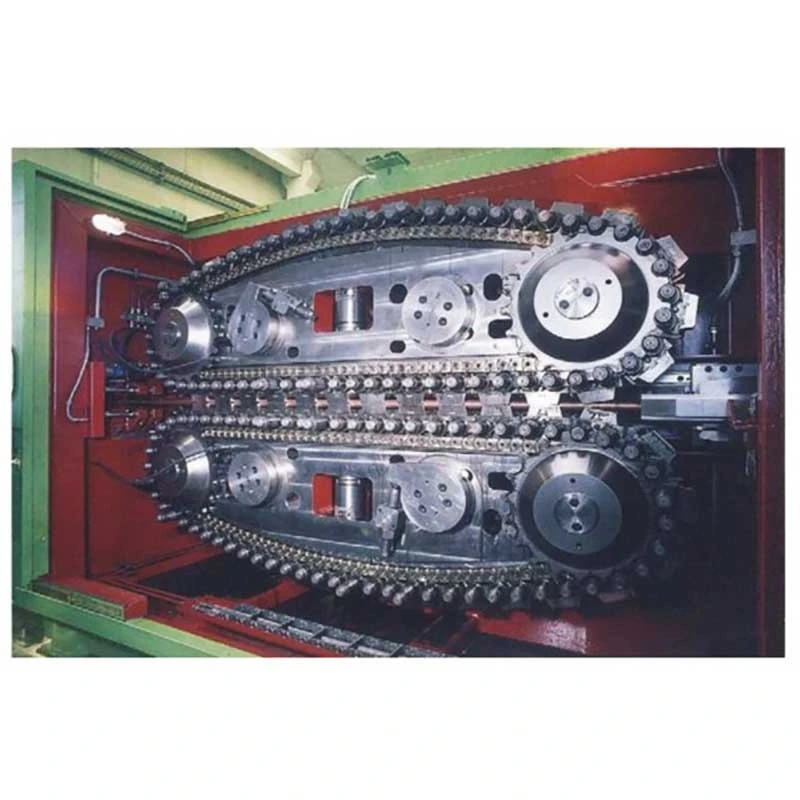
ລະບົບຕົວກວາດເວັບປ່ຽນວິທີການດຶງຈາກການເຄື່ອນໄຫວຂອງເສັ້ນເລືອດຕັນໃນແບບ intermittent ກັບດຶງ friction ຢ່າງຕໍ່ເນື່ອງ. ຕົວກວາດເວັບເທິງ ແລະ ລຸ່ມ ຈັບທໍ່ໃສ່ພື້ນທີ່ຕິດຕໍ່ຍາວ ແລະ ສືບຕໍ່ໃຫ້ອາຫານມັນຜ່ານຮູບແຕ້ມ. ທໍ່ສໍາເລັດຮູບຫຼັງຈາກນັ້ນເຂົ້າໄປໃນ coiler ໂດຍກົງ.
ຜົນໄດ້ຮັບບໍ່ແມ່ນພຽງແຕ່ຄວາມໄວການແຕ້ມຮູບທີ່ສູງຂຶ້ນ. ຄວາມໄດ້ປຽບຂອງການຜະລິດຕົ້ນຕໍແມ່ນຂັ້ນຕອນການຈັດການຫນ້ອຍ, ການເກັບຮັກສາລະດັບປານກາງຫນ້ອຍ, ການແຊກແຊງຂອງຜູ້ປະຕິບັດງານທີ່ຫຼຸດລົງແລະຮູບແບບຜະລິດຕະພັນສໍາເລັດຮູບທີ່ສາມາດໂອນໂດຍກົງກັບຂະບວນການຕໍ່ໄປ.
ເມື່ອການແຕ້ມຮູບຢ່າງຕໍ່ເນື່ອງເປັນເລື່ອງ:ມັນມີມູນຄ່າຫລາຍທີ່ສຸດສໍາລັບທໍ່ທອງແດງ, ອາລູມິນຽມແລະເຫລໍກທີ່ມີຄວາມຍາວຍາວທີ່ປະລິມານການຜະລິດແລະການຈັດສົ່ງ coil ມີຄວາມສໍາຄັນຫຼາຍກ່ວາການຜະລິດແຖບຊື່ສ່ວນບຸກຄົນ.
ເມື່ອມັນບໍ່ສໍາຄັນ:ຖ້າຜະລິດຕະພັນຂອງທ່ານຖືກສະຫນອງສະເຫມີເປັນຄວາມຍາວຊື່ສັ້ນແລະຕ້ອງການການປ່ຽນແປງເລື້ອຍໆລະຫວ່າງຂະຫນາດທໍ່ທີ່ແຕກຕ່າງກັນຫຼາຍ, drawbench ທໍາມະດາອາດຈະເຫມາະສົມກວ່າ. ດັ່ງນັ້ນການຄັດເລືອກເຄື່ອງຈັກຄວນຈະອີງໃສ່ວັດສະດຸ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ເສັ້ນຜ່າສູນກາງສໍາເລັດຮູບ, ຄວາມຍາວທີ່ຕ້ອງການແລະຮູບແບບການຈັດສົ່ງແທນທີ່ຈະເປັນຄວາມໄວຢ່າງດຽວ.
1. ການໃຫ້ອາຫານທໍ່:ທໍ່ທີ່ເຂົ້າມາແມ່ນສະຫນອງຈາກ decoiler ຫຼືລະບົບການໃຫ້ອາຫານທີ່ມີຄວາມຍາວຊື່ແລະເຂົ້າໄປໃນເຄື່ອງໂດຍຜ່ານຄູ່ມືການເຂົ້າ.
2. ການແຕ້ມຮູບຕາຍ:ທໍ່ໄດ້ຜ່ານຮູບແຕ້ມທີ່ມີຄວາມແມ່ນຍໍາ, ການຫຼຸດຜ່ອນເສັ້ນຜ່າກາງພາຍນອກແລະຄວບຄຸມ profile ມິຕິລະດັບສໍາເລັດຮູບ. ການອອກແບບຕາຍແລະການຫລໍ່ລື່ນມີຜົນກະທົບໂດຍກົງຕໍ່ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ສະພາບຫນ້າດິນແລະຊີວິດຂອງເຄື່ອງມື.
3. ການດຶງຕົວກວາດເວັບຢ່າງຕໍ່ເນື່ອງ:ຕົວກວາດເວັບຂະໜານສອງຕົວຈັບທໍ່ກ່ອນ ຫຼື ຮອບການແຕ້ມຮູບ. ທໍ່ລົມຫຼາຍຄູ່ໃຊ້ຄວາມກົດດັນທີ່ຄວບຄຸມເພື່ອຮັກສາຄວາມອິດເມື່ອຍລະຫວ່າງທໍ່ແລະທໍ່. ບໍ່ເຫມືອນກັບ drawbench ລະບົບຕ່ອງໂສ້, ຕົວກວາດເວັບບໍ່ຈໍາເປັນຕ້ອງປ່ອຍແລະປັບໃຫມ່ຫຼັງຈາກແຕ່ລະເສັ້ນເລືອດຕັນ.
4. ຮູບແຕ້ມຄວາມໄວຕົວແປ:ຄວາມໄວການແຕ້ມແມ່ນສາມາດປັບໄດ້ຢ່າງຕໍ່ເນື່ອງພາຍໃນຂອບເຂດການຈັດອັນດັບ. ຄວາມໄວໃນການຜະລິດຕົວຈິງຄວນຈະຖືກເລືອກຕາມຄວາມແຂງແຮງຂອງວັດສະດຸ, ຂະຫນາດທໍ່, ອັດຕາສ່ວນການຫຼຸດຜ່ອນ, ການຫລໍ່ລື່ນແລະການສໍາເລັດຮູບຂອງພື້ນຜິວທີ່ຕ້ອງການແທນທີ່ຈະພຽງແຕ່ດໍາເນີນການດ້ວຍຄວາມໄວສູງສຸດ.
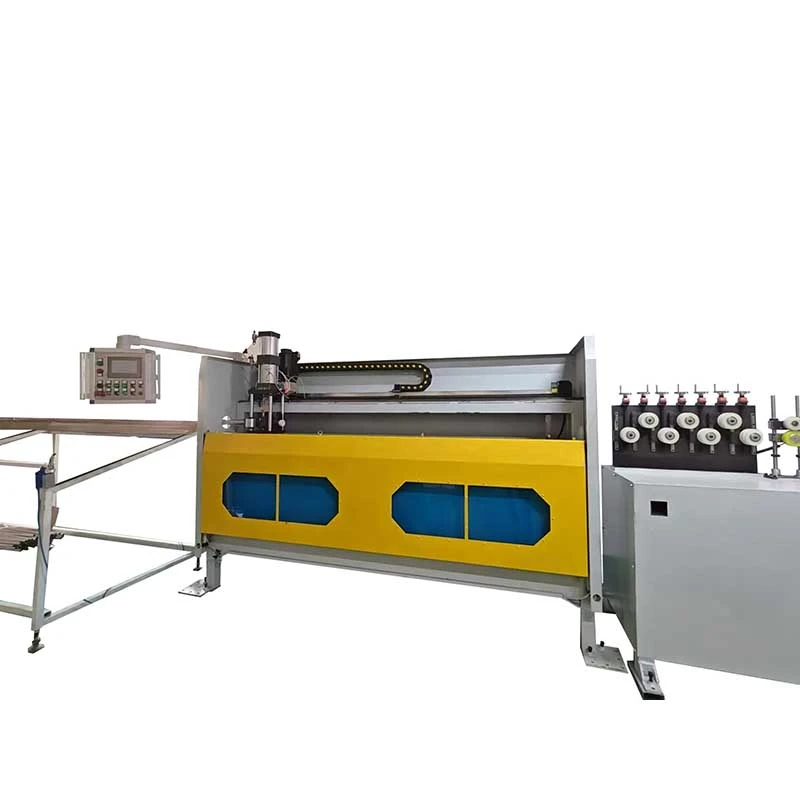
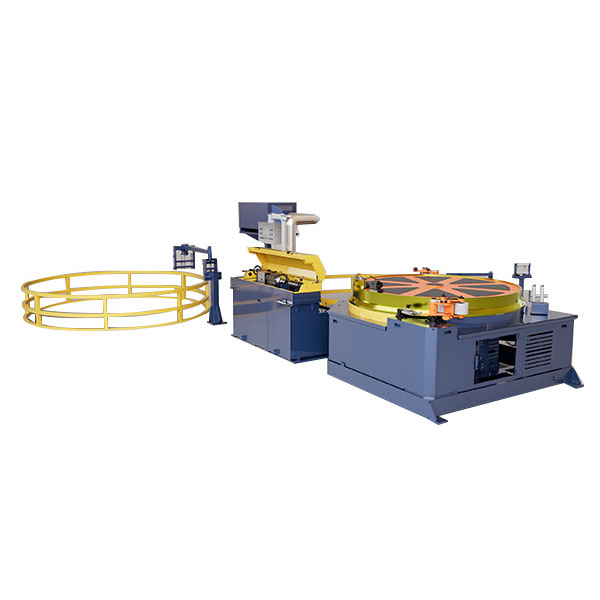
5. synchronized coiling:ທໍ່ທີ່ຖືກແຕ້ມເຂົ້າໄປໃນສະຖານີມ້ວນທັນທີຫຼັງຈາກອອກຈາກພາກແຕ້ມ. ຄວາມໄວຂອງເສັ້ນລວດຕາມຄວາມໄວຂອງການແຕ້ມຮູບເພື່ອຄວບຄຸມຄວາມເຄັ່ງຕຶງຂອງສາຍແລະຜະລິດມ້ວນທີ່ຫມັ້ນຄົງ.
6. ການປ່ຽນສາຍ:ເມື່ອຄວາມຍາວຂອງ coil preset ຫຼືປະລິມານການຜະລິດແມ່ນບັນລຸ, ລະບົບການຄວບຄຸມຢຸດສາຍສໍາລັບການທົດແທນ coil ແລະ spool ຫຼື drum ຕໍ່ໄປສາມາດຕັ້ງຕໍາແຫນ່ງສໍາລັບການຜະລິດ.
7. ການຄວບຄຸມ PLC ແລະ HMI:ລະບົບການຄວບຄຸມຄຸ້ມຄອງຄວາມໄວການແຕ້ມຮູບ, ການນັບຄວາມຍາວ, ການດໍາເນີນງານຂອງ coiling ແລະລໍາດັບການປ່ຽນແປງ coil, ໃຫ້ຜູ້ປະຕິບັດງານສາມາດຕິດຕາມຂະບວນການຄົບຖ້ວນສົມບູນຈາກສະຖານີຄວບຄຸມຫນຶ່ງ.
ໄດກວາດເວັບສະຫນອງການດຶງຢ່າງຕໍ່ເນື່ອງແທນທີ່ຈະເປັນວົງຈອນການດຶງ - ຢຸດຊ້ໍາ. FR-16 ແລະ FR-25 ສະເໜີຄວາມໄວໃນການແຕ້ມເຖິງ80 ແມັດ / ນາທີ, ໃນຂະນະທີ່ FR-38 ບັນລຸເຖິງ100 m / ນາທີ.
ສໍາລັບຜູ້ຜະລິດທໍ່ທອງແດງທີ່ມີປະລິມານສູງທີ່ສະຫນອງທໍ່ຍາວໃຫ້ກັບຜູ້ຜະລິດ HVAC, ຫຼັກການປະຕິບັດງານນີ້ສາມາດເອົາເວລາຢຸດເຮັດວຽກທີ່ກ່ຽວຂ້ອງກັບການດຶງເຊືອກທີ່ຊ້ໍາກັນ. ຢ່າງໃດກໍຕາມ, ຄວາມໄວສູງສຸດບໍ່ແມ່ນອັດຕະໂນມັດຄວາມໄວການຜະລິດທີ່ດີທີ່ສຸດ. ສໍາລັບຊັ້ນຮຽນສະແຕນເລດທີ່ມີຄວາມຫຍຸ້ງຍາກຫຼືອັດຕາສ່ວນການຫຼຸດຜ່ອນສູງ, ຄວາມໄວຕ່ໍາທີ່ມີການຫລໍ່ລື່ນທີ່ເຫມາະສົມອາດຈະໃຫ້ຊີວິດຂອງເຄື່ອງມືທີ່ດີກວ່າແລະຄຸນນະພາບຂອງຫນ້າດິນ.
ຄວາມຍາວຕິດຕໍ່ຂອງຕົວກວາດເວັບແມ່ນຕັ້ງແຕ່1800 ຫາ 3500 ມມ. ພື້ນທີ່ຕິດຕໍ່ທີ່ຍາວກວ່າຊ່ວຍໃຫ້ກໍາລັງແຕ້ມໄດ້ຖືກແຈກຢາຍຕາມຄວາມຍາວຂອງທໍ່ຫຼາຍກວ່າເກົ່າ, ຫຼຸດຜ່ອນຄວາມສ່ຽງຕໍ່ການເລື່ອນຕົວຂອງຕົວກວາດເວັບເມື່ອຕ້ອງການແຮງດຶງທີ່ສູງຂຶ້ນ.
ພາລາມິເຕີນີ້ກາຍເປັນສິ່ງສໍາຄັນໂດຍສະເພາະໃນເວລາທີ່ການປຸງແຕ່ງວັດສະດຸທີ່ແຂງກວ່າ, ເສັ້ນຜ່າສູນກາງຂອງທໍ່ໃຫຍ່ຫຼືການຫຼຸດຜ່ອນທີ່ສູງຂຶ້ນ. ສໍາລັບທໍ່ທອງແດງອ່ອນທີ່ມີການຫຼຸດຜ່ອນເລັກນ້ອຍ, ຕົວກວາດເວັບທີ່ຍາວທີ່ສຸດແມ່ນບໍ່ຈໍາເປັນ.
ຊຸດ FR ໃຊ້ຫຼາຍຄູ່ທໍ່ອາກາດເພື່ອຄວບຄຸມຄວາມກົດດັນຂອງຕົວກວາດເວັບ. FR-16 ໃຊ້ 8 ຄູ່, FR-25 ໃຊ້ 10 ຄູ່ ແລະ FR-38 ໃຊ້ 12 ຄູ່.
ຈຸດປະສົງແມ່ນເພື່ອຮັກສາກໍາແຫນ້ນ frictional ພຽງພໍຕາມເຂດແຕ້ມຮູບໂດຍບໍ່ມີການອີງໃສ່ຄວາມກົດດັນຫຼາຍເກີນໄປໃນຈຸດດຽວ. ການປັບຄວາມກົດດັນທີ່ຖືກຕ້ອງແມ່ນສໍາຄັນເພາະວ່າຄວາມກົດດັນທີ່ບໍ່ພຽງພໍສາມາດເຮັດໃຫ້ເລື່ອນໄດ້, ໃນຂະນະທີ່ຄວາມກົດດັນຫຼາຍເກີນໄປສາມາດຫມາຍຫຼືເຮັດໃຫ້ຫນ້າດິນຂອງທໍ່ຜິດປົກກະຕິ.
ທໍ່ສໍາເລັດຮູບແມ່ນບາດແຜໂດຍກົງໃສ່ spool ຫຼື drum ຫຼັງຈາກແຕ້ມ. ນີ້ແມ່ນເປັນປະໂຫຍດສໍາລັບ HVAC, ຕູ້ເຢັນແລະທໍ່ລົດຍົນທີ່ຂະບວນການລົງລຸ່ມມັກຈະຕ້ອງການວັດສະດຸຢ່າງຕໍ່ເນື່ອງຍາວ.
ຜູ້ຜະລິດທໍ່ທອງແດງທີ່ໃຊ້ FR-38 ສໍາລັບທໍ່ເຄື່ອງປັບອາກາດດັ່ງນັ້ນຈຶ່ງສາມາດໂອນສາຍມ້ວນສໍາເລັດຮູບໂດຍກົງໄປສູ່ການຜະລິດການຕັດ, ງໍຫຼືເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນ, ແທນທີ່ຈະຕັດວັດສະດຸເຂົ້າໄປໃນຄວາມຍາວຊື່, ມັດມັນແລະຫຼັງຈາກນັ້ນໃຫ້ອາຫານເຂົ້າໄປໃນຂະບວນການອື່ນ.
ສາມຕົວແບບມາດຕະຖານກວມເອົາເສັ້ນຜ່າສູນກາງທີ່ແຕກຕ່າງກັນແລະຄວາມຕ້ອງການແຕ້ມ - ຜົນບັງຄັບໃຊ້. ການເລືອກຮູບແບບຂະຫນາດໃຫຍ່ພຽງແຕ່ເນື່ອງຈາກວ່າມັນສະຫນອງຄວາມໄວສູງສຸດສາມາດເພີ່ມຄ່າໃຊ້ຈ່າຍໃນອຸປະກອນແລະພະລັງງານໂດຍບໍ່ມີການປັບປຸງການຜະລິດຖ້າຂະຫນາດທໍ່ແລະການຫຼຸດລົງທີ່ຕ້ອງການແມ່ນຂະຫນາດນ້ອຍ.
| ຕົວແບບ | FR-16 | FR-25 | FR-38 |
| ຊ່ວງເສັ້ນຜ່າສູນກາງທໍ່ | φ5-φ16 ມມ | φ10-φ25 ມມ | φ10-φ40 ມມ |
| ກໍາລັງແຕ້ມ | 10 kN | 30 kN | 50 kN |
| ພະລັງງານມໍເຕີຕົ້ນຕໍ | 15 kW | 22 kW | 37 kW |
| ຄວາມໄວແຕ້ມ | 0-80 m / ນາທີ | 0-80 m / ນາທີ | 0-100 m / ນາທີ |
| ຄູ່ກະບອກລົມ | 8 ຄູ່ | 10 ຄູ່ | 12 ຄູ່ |
| ຄວາມກວ້າງຕົວກວາດເວັບ | 80 ມມ | 100 ມມ | 120 ມມ |
| ຄວາມຍາວຕິດຕໍ່ຕົວກວາດເວັບ | 1800 ມມ | 2500 ມມ | 3500 ມມ |
| ສະຖານີ Coiling | ປະສົມປະສານ | ປະສົມປະສານ | ປະສົມປະສານ |
ການເລືອກຕົວແບບ:FR-16 ແມ່ນເຫມາະສົມກັບຂະຫນາດທໍ່ຂະຫນາດນ້ອຍເຖິງ φ16 ມມ; FR-25 ສະຫນອງແຮງແຕ້ມທີ່ສູງຂຶ້ນສໍາລັບຄໍາຮ້ອງສະຫມັກ φ10-φ25 mm; FR-38 ມີຈຸດປະສົງສໍາລັບຂະຫນາດທໍ່ຂະຫນາດໃຫຍ່ເຖິງ φ40 ມມແລະຄໍາຮ້ອງສະຫມັກທີ່ຕ້ອງການແຮງແຕ້ມເຖິງ 50 kN. ການຄັດເລືອກສຸດທ້າຍຄວນໄດ້ຮັບການຢືນຢັນຈາກເສັ້ນຜ່າກາງເລີ່ມຕົ້ນ, ເສັ້ນຜ່າກາງສໍາເລັດຮູບ, ຊັ້ນວັດສະດຸ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ວິທີການ lubrication ແລະຜົນຜະລິດການຜະລິດທີ່ຕ້ອງການ.
ວັດສະດຸທົ່ວໄປ:ທໍ່ທອງແດງແລະອາລູມິນຽມສໍາລັບທໍ່ເຄື່ອງປັບອາກາດ, ລະບົບເຄື່ອງເຮັດຄວາມເຢັນ, ເຄື່ອງ condensers ແລະ evaporators.
ສະຖານະການລູກຄ້າ:ຜູ້ຜະລິດທໍ່ທອງແດງໃຊ້ drawbench ຕົວກວາດເວັບ FR-38 ທີ່ມີທໍ່ປະສົມປະສານເພື່ອຜະລິດທໍ່ເຄື່ອງປັບອາກາດຍາວ. ຂະບວນການແຕ້ມຮູບຢ່າງຕໍ່ເນື່ອງຊ່ວຍໃຫ້ທໍ່ທີ່ແຕ້ມເຂົ້າໄປໃນ coiler ໂດຍກົງ, ຫຼຸດຜ່ອນຄວາມຕ້ອງການຂອງການຕັດກາງແລະການໂອນຄູ່ມືກ່ອນທີ່ຈະດໍາເນີນການຜະລິດຕໍ່ໄປ.
ສໍາລັບຄໍາຮ້ອງສະຫມັກນີ້, ຄວາມໄວການແຕ້ມຮູບແລະຄວາມຫມັ້ນຄົງຂອງທໍ່ປົກກະຕິແມ່ນມີຄວາມສໍາຄັນຫຼາຍກ່ວາຜົນບັງຄັບໃຊ້ການແຕ້ມສູງສຸດຢ່າງດຽວ. ການຫລໍ່ລື່ນ, ສະພາບຕາຍແລະຄວາມທົນທານຂອງມິຕິສຸດທ້າຍຄວນໄດ້ຮັບການປະເມີນພ້ອມກັບຄວາມຕ້ອງການຜົນຜະລິດ.
ວັດສະດຸທົ່ວໄປ:ເຫຼັກກາກບອນ, ສະແຕນເລດ, ທໍ່ທອງແດງແລະອາລູມິນຽມສໍາລັບສາຍເບກ, ລະບົບນໍ້າມັນເຊື້ອໄຟແລະລະບົບເຄື່ອງປັບອາກາດຂອງຍານພາຫະນະ.
ສະຖານະການລູກຄ້າ:ຜູ້ສະຫນອງທໍ່ລົດຍົນໃຊ້ FR-25 ສໍາລັບການຜະລິດຢ່າງຕໍ່ເນື່ອງຂອງທໍ່ເສັ້ນຜ່າສູນກາງຂະຫນາດນ້ອຍທີ່ມີເສັ້ນຜ່າສູນກາງ. ລະບົບການດຶງຕົວກວາດເວັບຫລີກລ່ຽງການເລັ່ງແລະການຊ້າລົງຊ້ໍາຊ້ອນທີ່ກ່ຽວຂ້ອງກັບການແຕ້ມຮູບແບບ intermittent, ຊ່ວຍໃຫ້ຜູ້ຜະລິດຮັກສາຂະບວນການຢ່າງຕໍ່ເນື່ອງທີ່ຫມັ້ນຄົງກວ່າກ່ອນທີ່ຈະຕັດລົງແລະກອບເປັນຈໍານວນ.
ສໍາລັບທໍ່ລົດຍົນ, ສະພາບຫນ້າດິນແລະຄວາມສອດຄ່ອງຂອງມິຕິລະດັບອາດຈະມີຄວາມສໍາຄັນຫຼາຍກ່ວາການບັນລຸຄວາມໄວສູງສຸດຂອງເສັ້ນທີ່ເປັນໄປໄດ້ເພາະວ່າຂໍ້ບົກພ່ອງສາມາດກາຍເປັນຄ່າໃຊ້ຈ່າຍຫຼັງຈາກການໂຄ້ງ, flaring ຫຼືປະກອບ.
ວັດສະດຸທົ່ວໄປ:ສະແຕນເລດແລະໂລຫະປະສົມທີ່ມີຄວາມແມ່ນຍໍາອື່ນໆທີ່ໃຊ້ສໍາລັບທໍ່ເສັ້ນຜ່າສູນກາງຂະຫນາດນ້ອຍແລະອົງປະກອບຂອງເຄື່ອງມື.
ສະຖານະການລູກຄ້າ:ຜູ້ຜະລິດອຸປະກອນທາງການແພດໃຊ້ FR-16 ເພື່ອແຕ້ມທໍ່ສະແຕນເລດທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍສໍາລັບການຕັດແລະການປະກອບຕໍ່ມາ. ຂະບວນການຢ່າງຕໍ່ເນື່ອງແມ່ນເຫມາະສົມໃນເວລາທີ່ຍາວ, ຄວາມຍາວຂອງທໍ່ທີ່ສອດຄ່ອງແມ່ນຕ້ອງການກ່ອນທີ່ວັດສະດຸຈະຖືກຕັດເຂົ້າໄປໃນອົງປະກອບສ່ວນບຸກຄົນ.
ສໍາລັບຄໍາຮ້ອງສະຫມັກທາງການແພດແລະເຄື່ອງມື, ຄວາມໄວສູງສຸດມັກຈະມີຄວາມສໍາຄັນຫນ້ອຍກວ່າການຄວບຄຸມຂະຫນາດ, ສະພາບຫນ້າດິນ, ຄວາມຫມັ້ນຄົງຂອງເຄື່ອງມືແລະການກວດກາຄຸນນະພາບ traceable.
ທໍ່ທອງແດງຂະຫນາດນ້ອຍ, ອະລູມິນຽມແລະເຫຼັກກ້າສາມາດແຕ້ມແລະມ້ວນສໍາລັບອົງປະກອບໄຟຟ້າ, ເຄື່ອງມື, ອົງປະກອບການຖ່າຍທອດຄວາມຮ້ອນແລະຜະລິດຕະພັນວິສະວະກໍາອື່ນໆ. ການຕັ້ງຄ່າການຫົດຕົວແບບປະສົມປະສານແມ່ນເປັນປະໂຫຍດທີ່ສຸດທີ່ຂະບວນການຕໍ່ໄປສາມາດຍອມຮັບວັດສະດຸຫມຸນຢ່າງຕໍ່ເນື່ອງ.
ຊຸດເຄື່ອງມາດຕະຖານປະກອບມີລະບົບການແຕ້ມຮູບຕົວກວາດເວັບ, ມໍເຕີຕົ້ນຕໍ, ກ່ອງເກຍ, ຕົວຍຶດຕາຍ, ລະບົບຍຶດ pneumatic, ສະຖານີມ້ວນປະສົມປະສານ, ຕູ້ຄວບຄຸມ PLC ດ້ວຍ HMI ແລະສ່ວນປະກອບເຄື່ອງຈັກມາດຕະຖານ.
ການແຕ້ມຮູບຕາຍສໍາລັບຂະຫນາດທໍ່ສະເພາະແມ່ນຖືກເລືອກຕາມປົກກະຕິຕາມວັດສະດຸຂອງລູກຄ້າແລະຕາຕະລາງຜ່ານແລະສາມາດອ້າງອີງແຍກຕ່າງຫາກ. Decoilers, ອຸປະກອນການໃຫ້ອາຫານເພີ່ມເຕີມ, drums coiling ພິເສດ, ອັດຕະໂນມັດທີ່ກໍາຫນົດເອງແລະອຸປະກອນ upstream ຫຼື downstream ອື່ນໆສາມາດໄດ້ຮັບການ configured ຕາມສາຍການຜະລິດ.
| MOQ | ເຄື່ອງຄົບ 1 ຊຸດ |
| ລາຄາອີງຕາມປະລິມານ | 1 ຊຸດ / 2-4 ຊຸດ / 5+ ຊຸດ; ລາຄາຫນ່ວຍສຸດທ້າຍແມ່ນອ້າງອີງຕາມແບບຈໍາລອງ, ການຕັ້ງຄ່າແລະປະລິມານການສັ່ງຊື້ |
| ໄລຍະການຄ້າ | FOB Shenzhen Port, ຈີນ; Incoterms ອື່ນໆທີ່ມີຢູ່ໂດຍການຕົກລົງ |
| ເງື່ອນໄຂການຈ່າຍເງິນ | 30% ເງິນຝາກຫຼັງຈາກການຢືນຢັນຄໍາສັ່ງ; 70% ຍອດເງິນກ່ອນການຂົນສົ່ງຫຼັງຈາກການທົດສອບການຍອມຮັບຂອງໂຮງງານ |
| ເວລານໍາຄໍາສັ່ງມາດຕະຖານ | FR-16 / FR-25: ປະມານ 30-60 ມື້; FR-38 ແລະການຕັ້ງຄ່າທີ່ກໍາຫນົດເອງ: ປະມານ 60-90 ມື້ |
| ຄໍາສັ່ງເລັ່ງລັດ | ການຜະລິດບູລິມະສິດສາມາດຈັດລຽງຕາມຄວາມອາດສາມາດຂອງໂຮງງານແລະການຕັ້ງຄ່າ. ວັນທີຈັດສົ່ງທີ່ເລັ່ງລັດຕ້ອງໄດ້ຮັບການຢືນຢັນໃນວົງຢືມການຄ້າກ່ອນທີ່ຈະຈັດວາງຄໍາສັ່ງ. |
| ຮັບປະກັນ | 12 ເດືອນນັບຈາກການມອບຫມາຍ |
ສຳຄັນ:ເວລານໍາເລີ່ມຕົ້ນຫຼັງຈາກຂໍ້ກໍານົດດ້ານວິຊາການ, ຂໍ້ກໍານົດການແຕ້ມຮູບແລະເງື່ອນໄຂການຄ້າຖືກຢືນຢັນ. ຕາຍທີ່ກໍາຫນົດເອງ, ອັດຕະໂນມັດພິເສດ, ອົງປະກອບໄຟຟ້າທີ່ນໍາເຂົ້າແລະຄວາມຕ້ອງການການທົດສອບສະເພາະຂອງລູກຄ້າອາດຈະສົ່ງຜົນກະທົບຕໍ່ຕາຕະລາງການຈັດສົ່ງສຸດທ້າຍ.
ເຄື່ອງແຕ້ມແບບເຢັນແບບອັດຕະໂນມັດ Crawler-Type ກັບ Coiler ໄດ້ຖືກວິສະວະກໍາປະມານຂະບວນການແຕ້ມທໍ່ທີ່ແທ້ຈິງຂອງລູກຄ້າແທນທີ່ຈະເລືອກພຽງແຕ່ເສັ້ນຜ່າກາງທໍ່ຊື່. ກ່ອນທີ່ຈະຜະລິດ, ທີມງານວິຊາການສາມາດປະເມີນໄດ້ຊັ້ນວັດສະດຸ, ຂະຫນາດເລີ່ມຕົ້ນ, ຂະຫນາດສໍາເລັດຮູບ, ອັດຕາສ່ວນການຫຼຸດຜ່ອນ, ກໍາລັງແຕ້ມທີ່ຕ້ອງການ, ຄວາມໄວການຜະລິດແລະຄວາມຕ້ອງການ coiling.
1. ວິສະວະກຳຂະບວນການ:ຢືນຢັນວັດສະດຸທໍ່, ຂະຫນາດ, ການຈັດວາງຕາຍ, ການຕັ້ງຄ່າຕົວກວາດເວັບແລະຂໍ້ກໍາຫນົດການ coiling.
2. ການກວດກາວັດສະດຸ:ກວດເບິ່ງເຫຼັກກ້າຫຼັກ, ເພົາ, ເກຍ, ອົງປະກອບຂອງຕົວກວາດເວັບ ແລະ ພາກສ່ວນອື່ນໆທີ່ຮັບຜິດຊອບກ່ອນເຄື່ອງຈັກ.
3. ເຄື່ອງຈັກຄວາມແມ່ນຍໍາ:ກອບຕົວກວາດເວັບຂອງເຄື່ອງຈັກແລະອົງປະກອບກົນຈັກທີ່ສໍາຄັນຕາມຮູບແຕ້ມວິສະວະກໍາແລະຄວາມທົນທານທີ່ຕ້ອງການ.
4. ການປະກອບກົນຈັກ:ປະກອບ crawler drive, gearbox, pneumatic clamping system, die holder and coiling system.
5. ການເຊື່ອມໂຍງໄຟຟ້າ:ຕິດຕັ້ງ PLC, HMI, ເຊັນເຊີ, ມໍເຕີແລະອົງປະກອບຄວບຄຸມແລະສາຍເຄື່ອງສໍາເລັດ.
6. PLC commissioning:ກວດສອບການຄວບຄຸມຄວາມໄວການແຕ້ມຮູບ, ການນັບຄວາມຍາວ, synchronization coiling ແລະລໍາດັບການປ່ຽນແປງ coil.
7. ການທົດສອບໂຮງງານ:ເຄື່ອງແມ່ນຂຶ້ນກັບການແລ່ນບໍ່ເຮັດວຽກ ແລະການທົດສອບການໂຫຼດ. ບ່ອນທີ່ມີຕົວຢ່າງທໍ່ຂອງລູກຄ້າ, ການແຕ້ມຮູບແລະການມ້ວນສາມາດກວດສອບໄດ້ໂດຍໃຊ້ວັດສະດຸຕົວຈິງ.
8. ການກວດກາຄັ້ງສຸດທ້າຍ:ກວດສອບຂະຫນາດເຄື່ອງ, ການທໍາງານຂອງໄຟຟ້າ, ການດໍາເນີນງານ pneumatic, lubrication, ອຸປະກອນຄວາມປອດໄພແລະສະພາບການ coil ສໍາເລັດຮູບ.
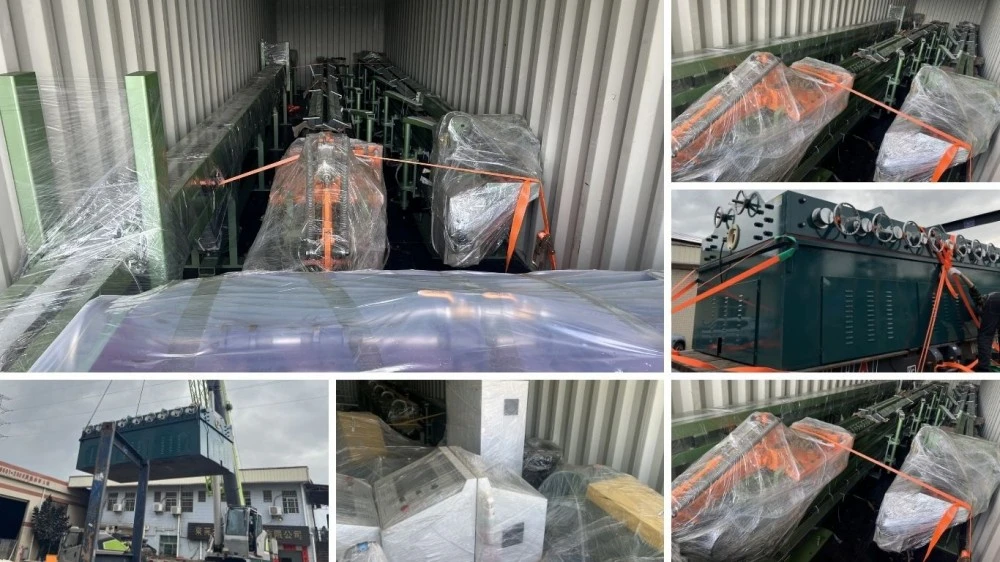
9. ການຫຸ້ມຫໍ່ສົ່ງອອກ:ເຄື່ອງໄດ້ຖືກບັນຈຸຕາມຄວາມຕ້ອງການການຂົນສົ່ງຕ່າງປະເທດ, ມີການປ້ອງກັນຄວາມຊຸ່ມຊື່ນ, corrosion ແລະການຈັດການຄວາມເສຍຫາຍ.
ວິສະວະກໍາ Drawbench ນັບຕັ້ງແຕ່ 1998.FangRong ໄດ້ສຸມໃສ່ການແຕ້ມຮູບເຢັນແລະອຸປະກອນການປະກອບໂລຫະທີ່ກ່ຽວຂ້ອງສໍາລັບການຫຼາຍກ່ວາສອງທົດສະວັດ. ພື້ນຖານດ້ານວິສະວະກໍາຂອງບໍລິສັດປະກອບມີການຮ່ວມມືດ້ານການແຕ້ມຮູບຂອງໄຕ້ຫວັນແລະການພັດທະນາການຜະລິດເອກະລາດຕໍ່ມາ.
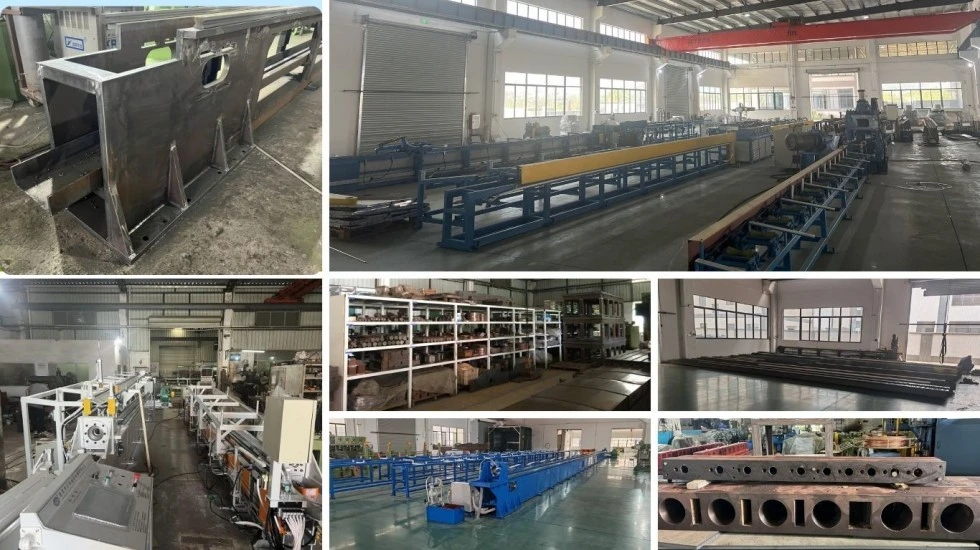
ສອງໂຮງງານຜະລິດ.ສະຖານທີ່ການຜະລິດ Dongguan ແລະ Yangjiang ສະຫນັບສະຫນູນ fabrication ກົນຈັກ, ການປະກອບ, ການທົດສອບແລະການຈັດສົ່ງອຸປະກອນສໍາລັບປະລິມານການສັ່ງຊື້ທີ່ແຕກຕ່າງກັນ.
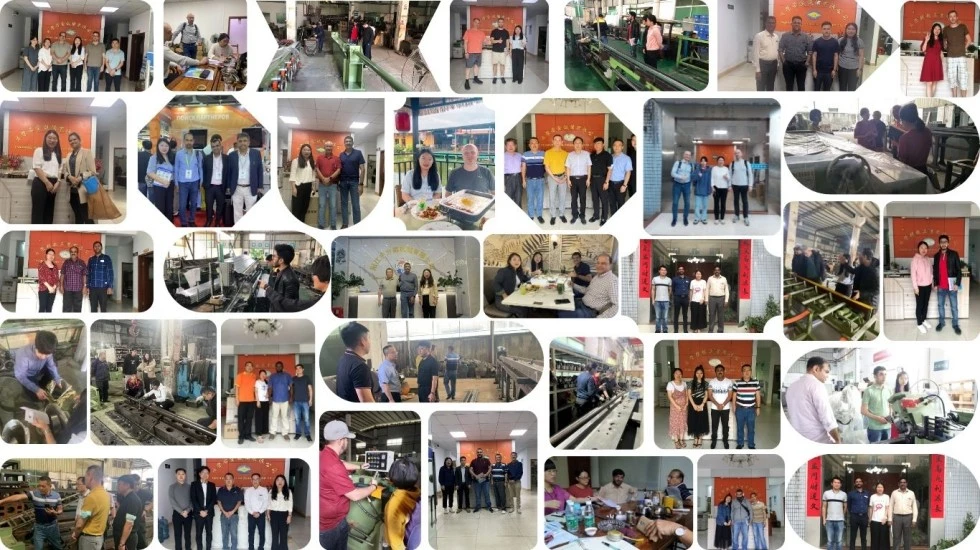
ປະສົບການການຕິດຕັ້ງສາກົນ.ອຸປະກອນ FangRong ໄດ້ຖືກສະຫນອງໃຫ້ແກ່ລູກຄ້າໃນຫຼາຍກວ່າ 70 ປະເທດ, ສະຫນອງປະສົບການປະຕິບັດກັບວັດສະດຸທໍ່ທີ່ແຕກຕ່າງກັນ, ຄວາມຕ້ອງການການຜະລິດແລະເງື່ອນໄຂຂອງໂຮງງານ.
ການທົດສອບການຍອມຮັບຂອງໂຮງງານ.ຫນ້າທີ່ປະຕິບັດການທີ່ສໍາຄັນຖືກກວດສອບກ່ອນການຂົນສົ່ງ. ສໍາລັບໂຄງການທີ່ຕົວຢ່າງຂອງລູກຄ້າໄດ້ຖືກສະຫນອງລ່ວງຫນ້າ, ຂະບວນການແຕ້ມຮູບແລະມ້ວນສາມາດຖືກທົດສອບຕໍ່ກັບອຸປະກອນການຜະລິດຕົວຈິງ.
ສະຫນັບສະຫນູນວິສະວະກໍາທີ່ອີງໃສ່ຄໍາຮ້ອງສະຫມັກ.ທີມງານດ້ານວິຊາການສາມາດຊ່ວຍໃນການຄັດເລືອກຕາຍ, ການຄິດໄລ່ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ການວາງແຜນຜ່ານຕາຕະລາງ, ການຕັ້ງຄ່າຕົວກວາດເວັບ, ຮູບແບບເຄື່ອງຈັກແລະຂໍ້ກໍາຫນົດການ coiling. ນີ້ແມ່ນສິ່ງສໍາຄັນໂດຍສະເພາະໃນເວລາທີ່ປ່ຽນແທນ drawbench ຊົ່ວຄາວທີ່ມີເສັ້ນແຕ້ມຢ່າງຕໍ່ເນື່ອງ.
ISO 9001:2015- ລະບົບການຄຸ້ມຄອງຄຸນນະພາບກວມເອົາການອອກແບບ, ການຜະລິດ, ການຕິດຕັ້ງ ແລະການບໍລິການ. ໃບຢັ້ງຢືນໝາຍເລກ UQ231211R1.
CE Marking— ເຄື່ອງ FR ມາດຕະຖານຖືກສະໜອງໃຫ້ດ້ວຍເອກະສານການປະຕິບັດຕາມ CE ທີ່ໃຊ້ໄດ້ກັບການຕັ້ງຄ່າເຄື່ອງ ແລະຄວາມຕ້ອງການທີ່ກ່ຽວຂ້ອງຂອງສະຫະພາບເອີຣົບ. ການປະເມີນຄວາມປອດໄພຂອງເຄື່ອງຈັກແມ່ນອີງໃສ່ຂໍ້ກໍານົດທີ່ກ່ຽວຂ້ອງຂອງຄຳສັ່ງ 2006/42/ECແລະມາດຕະຖານປະສົມກົມກຽວທີ່ກ່ຽວຂ້ອງ.
ການກວດກາ SGS— ການກວດກາພາກສ່ວນທີສາມສາມາດໄດ້ຮັບການຈັດລຽງສໍາລັບຂໍ້ກໍານົດຂອງເຄື່ອງທີ່ຕົກລົງ, ປະສິດທິພາບແລະຄວາມຕ້ອງການຄວາມປອດໄພ.
ຫຼັກຊັບສິດທິບັດ— FangRong ໄດ້ພັດທະນາເຕັກໂນໂລຊີທີ່ມີສິດທິບັດກ່ຽວກັບອຸປະກອນການແຕ້ມຮູບ, ຜູ້ຖືຕາຍ, ກົນໄກຄວາມເຄັ່ງຕຶງແລະອົງປະກອບການສ້າງເປັນໂລຫະອື່ນໆ.
ໝາຍເຫດ:ຄວາມສອດຄ່ອງຂອງ CE ແມ່ນການຕັ້ງຄ່າສະເພາະ. ຖ້າເຄື່ອງຈະຖືກນໍາເຂົ້າໃນສະຫະພາບເອີຣົບ, ເອກະສານດ້ານວິຊາການສຸດທ້າຍ, ການປະກາດຄວາມສອດຄ່ອງ, ອຸປະກອນຄວາມປອດໄພແລະການຕັ້ງຄ່າໄຟຟ້າຄວນໄດ້ຮັບການຢືນຢັນສໍາລັບເຄື່ອງທີ່ແນ່ນອນທີ່ສະຫນອງ. ເອກະສານ UKCA ແລະຄວາມຕ້ອງການຂອງຕະຫຼາດສະເພາະອື່ນໆສາມາດສົນທະນາກ່ອນການຜະລິດ.
ເຄື່ອງແຕ້ມແບບເຢັນແບບອັດຕະໂນມັດ Crawler-Type to Coil ໄດ້ຖືກກະກຽມສໍາລັບການຂົນສົ່ງລະຫວ່າງປະເທດດ້ວຍການຫຸ້ມຫໍ່ທີ່ເນັ້ນໃສ່ການສົ່ງອອກແລະການປົກປ້ອງອົງປະກອບກົນຈັກ, ໄຟຟ້າແລະ pneumatic. ວິທີການຫຸ້ມຫໍ່ສຸດທ້າຍແມ່ນຂຶ້ນກັບຂະຫນາດຂອງເຄື່ອງຈັກ, ເສັ້ນທາງການຂົນສົ່ງແລະວ່າອຸປະກອນໄດ້ຖືກຂົນສົ່ງເປັນເຄື່ອງທີ່ສົມບູນຫຼືຢູ່ໃນສ່ວນທີ່ແຍກຕ່າງຫາກ.
ສໍາລັບໂຄງການຢູ່ຕ່າງປະເທດ, ບັນຊີລາຍຊື່ການຫຸ້ມຫໍ່, ຂະຫນາດເຄື່ອງຈັກ, ນ້ໍາຫນັກລວມແລະການຈັດການການໂຫຼດໄດ້ຖືກຢືນຢັນກ່ອນການຂົນສົ່ງເພື່ອໃຫ້ຜູ້ຊື້ສາມາດກະກຽມການເກັບພາສີ, ການຂົນສົ່ງພາຍໃນແລະອຸປະກອນ unloading ໂຮງງານລ່ວງຫນ້າ.
ເລີ່ມຕົ້ນດ້ວຍເສັ້ນຜ່າສູນກາງທໍ່ຕົວຈິງແລະຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບແທນທີ່ຈະເປັນຄວາມໄວສູງສຸດ. FR-16 ກວມເອົາφ5-φ16 mm ແລະສະຫນອງ 10 kN; FR-25 ກວມເອົາφ10-φ25 mm ແລະສະຫນອງ 30 kN; FR-38 ກວມເອົາφ10-φ40 mm ແລະສະຫນອງ 50 kN. ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ເສັ້ນຜ່າສູນກາງເລີ່ມຕົ້ນ, ເສັ້ນຜ່າສູນກາງສໍາເລັດຮູບແລະການຫຼຸດຜ່ອນຕໍ່ຜ່ານຄວນຈະພິຈາລະນາ.
ແມ່ນແລ້ວ, ຊຸດ FR ສາມາດຖືກຕັ້ງຄ່າສໍາລັບທອງແດງ, ອາລູມິນຽມ, ສະແຕນເລດ, ເຫຼັກກ້າຄາບອນແລະໂລຫະປະສົມພິເສດທີ່ເລືອກ. ແນວໃດກໍ່ຕາມ, ເຄື່ອງດຽວກັນບໍ່ຄວນຖືກສົມມຸດວ່າໃຊ້ຕົວກໍານົດການຕາຍ, ການຫລໍ່ລື່ນຫຼືການແຕ້ມຮູບດຽວກັນສໍາລັບທຸກໆວັດສະດຸ. ວັດສະດຸທີ່ແຂງກວ່າໂດຍທົ່ວໄປແລ້ວຕ້ອງການແຮງແຕ້ມຫຼາຍ ແລະການຄວບຄຸມການຫຼຸດຜ່ອນແລະການຫຼໍ່ລື່ນ.
ສະບັບເລກທີ 100 m/min ແມ່ນອັດຕາຄວາມໄວສູງສຸດຂອງ FR-38 ພາຍໃຕ້ເງື່ອນໄຂຂະບວນການທີ່ເຫມາະສົມ. ຄວາມໄວການຜະລິດຕົວຈິງແມ່ນຂຶ້ນກັບວັດສະດຸ, ຂະຫນາດຂອງທໍ່, ການຫຼຸດຜ່ອນ, ການອອກແບບຕາຍ, ການຫລໍ່ລື່ນ, ຄວາມຕ້ອງການດ້ານຫນ້າແລະເງື່ອນໄຂຂອງທໍ່. ແລ່ນດ້ວຍຄວາມໄວສູງສຸດແມ່ນເປັນປະໂຫຍດພຽງແຕ່ໃນເວລາທີ່ຂະບວນການສໍາເລັດສາມາດຮັກສາຄຸນນະພາບທີ່ຫມັ້ນຄົງໃນຄວາມໄວນັ້ນ.
ຄວາມແຕກຕ່າງຕົ້ນຕໍແມ່ນວິທີການດຶງ. A drawbench ທໍາມະດາ pulls ໃນ strokes, ໃນຂະນະທີ່ລະບົບ crawler ສະຫນອງການດຶງ friction ຢ່າງຕໍ່ເນື່ອງ. ນີ້ແມ່ນປະໂຫຍດສໍາລັບທໍ່ຕໍ່ເນື່ອງຍາວເພາະວ່າມັນຊ່ວຍຫຼຸດຜ່ອນວົງຈອນການເລີ່ມຕົ້ນແລະຊ່ວຍໃຫ້ຜະລິດຕະພັນທີ່ແຕ້ມເຂົ້າໄປໃນ coiler ໂດຍກົງ.
ຄວາມກົດດັນຂອງຕົວກວາດເວັບທີ່ເຫມາະສົມ, ສະພາບການຕິດຕາມ, ການສອດຄ່ອງແລະການຫລໍ່ລື່ນຂະບວນການແມ່ນມີຄວາມສໍາຄັນ. ຄວາມກົດດັນຂອງ clamping ຫຼາຍເກີນໄປສາມາດທໍາລາຍພື້ນຜິວທີ່ລະອຽດອ່ອນ, ໃນຂະນະທີ່ຄວາມກົດດັນບໍ່ພຽງພໍສາມາດເຮັດໃຫ້ slipping. ດັ່ງນັ້ນ, ລະບົບການຍຶດເອົາຕ້ອງໄດ້ຮັບການປັບຕາມວັດສະດຸທໍ່ແລະຄວາມຕ້ອງການດ້ານຫນ້າດິນແທນທີ່ຈະພຽງແຕ່ໃຊ້ຄວາມກົດດັນສູງສຸດ.
ກະລຸນາໃຫ້ຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າສູນກາງທໍ່ເລີ່ມຕົ້ນ, ເສັ້ນຜ່າກາງສໍາເລັດຮູບ, ຄວາມຫນາຂອງຝາທໍ່ຖ້າມີ, ຄວາມໄວການແຕ້ມຮູບທີ່ຕ້ອງການ, ຜົນຜະລິດເປົ້າຫມາຍ, ຂະຫນາດຂອງທໍ່ແລະການສະຫນອງພະລັງງານທີ່ມີຢູ່. ຕົວຢ່າງຮູບແຕ້ມຫຼືຕາຕະລາງຜ່ານທີ່ມີຢູ່ແລ້ວກໍ່ເປັນປະໂຫຍດ. ພາລາມິເຕີເຫຼົ່ານີ້ອະນຸຍາດໃຫ້ມີການກວດສອບຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຕ້ອງການແລະຕົວແບບເຄື່ອງຈັກກ່ອນການວົງຢືມ.
ເຄື່ອງມາດຕະຖານປະກອບມີລະບົບການແຕ້ມຮູບແລະຕົວຍຶດຕາຍ. Dies ສໍາລັບຂະຫນາດທໍ່ສະເພາະແມ່ນເລືອກຕາມວັດສະດຸແລະຂະຫນາດຂອງລູກຄ້າແລະຖືກອ້າງອີງຕາມປົກກະຕິຕາມຂະບວນການແຕ້ມທີ່ຕ້ອງການ.
ແມ່ນແລ້ວ. ການຕັ້ງຄ່າຊຸດ FR ປະກອບມີສະຖານີມ້ວນປະສົມປະສານ. coiler ປະຕິບັດຕາມຄວາມໄວຂອງເສັ້ນແຕ້ມແລະ winds ທໍ່ສໍາເລັດຮູບໃສ່ spool ຫຼື drum ທີ່ກໍານົດໄວ້. ຄວາມຍາວຂອງທໍ່, ຄວາມກົດດັນແລະຄວາມຕ້ອງການການປ່ຽນແປງຄວນໄດ້ຮັບການຢືນຢັນໃນລະຫວ່າງການກໍານົດດ້ານວິຊາການ.
MOQ ມາດຕະຖານແມ່ນເຄື່ອງຄົບ 1 ຊຸດ. ວົງຢືມໂດຍອີງໃສ່ປະລິມານສາມາດກະກຽມສໍາລັບການ1 ຊຸດ, 2-4 ຊຸດ ແລະ 5+ ຊຸດ. ລາຄາຫົວຫນ່ວຍສຸດທ້າຍແມ່ນບໍ່ພຽງແຕ່ຂຶ້ນກັບປະລິມານເທົ່ານັ້ນ, ແຕ່ຍັງຢູ່ໃນຮູບແບບທີ່ເລືອກ, ເຄື່ອງມື, ການຕັ້ງຄ່າ coiling, ອັດຕະໂນມັດແລະຄວາມຕ້ອງການຂອງລູກຄ້າສະເພາະ.
ວົງຢືມ FOB ມາດຕະຖານແມ່ນອີງໃສ່ທ່າເຮືອ Shenzhen, ຈີນ. ຖ້າການຈັດການການຂົນສົ່ງຂອງທ່ານຮຽກຮ້ອງໃຫ້ມີທ່າເຮືອຈີນອື່ນ, ໄລຍະການຂົນສົ່ງແລະຄ່າໃຊ້ຈ່າຍໃນການຂົນສົ່ງທາງບົກສາມາດຖືກຄິດໄລ່ຄືນໃຫມ່ໃນວົງຢືມ.
ຄໍາສັ່ງ FR-16 ແລະ FR-25 ມາດຕະຖານໂດຍທົ່ວໄປຕ້ອງການ30-60 ມື້. FR-38 ແລະເຄື່ອງຈັກທີ່ມີການຕັ້ງຄ່າທີ່ກໍາຫນົດເອງໂດຍທົ່ວໄປຕ້ອງການ60-90 ມື້. ເວລານໍາທີ່ຢືນຢັນເລີ່ມຕົ້ນຫຼັງຈາກລາຍລະອຽດດ້ານວິຊາການແລະລາຍລະອຽດຄໍາສັ່ງຖືກສະຫຼຸບ.
ການຜະລິດບູລິມະສິດສາມາດປຶກສາຫາລືສໍາລັບໂຄງການຮີບດ່ວນ. ຄໍາສັ່ງທີ່ເລັ່ງດ່ວນແມ່ນຂຶ້ນກັບຄວາມອາດສາມາດຂອງໂຮງງານໃນປະຈຸບັນ, ຄວາມພ້ອມຂອງອົງປະກອບ ແລະການຕັ້ງຄ່າເຄື່ອງຈັກ. ວັນທີຈັດສົ່ງທີ່ເລັ່ງລັດຄວນໄດ້ຮັບການຢືນຢັນເປັນລາຍລັກອັກສອນໃນວົງຢືມການຄ້າກ່ອນທີ່ຈະວາງຄໍາສັ່ງ.
ການຈັດການການຈ່າຍເງິນມາດຕະຖານແມ່ນເງິນຝາກ 30% ຫຼັງຈາກການຢືນຢັນຄໍາສັ່ງແລະຍອດເງິນ 70% ກ່ອນການຂົນສົ່ງຫຼັງຈາກການທົດສອບການຍອມຮັບຂອງໂຮງງານ. ເງື່ອນໄຂທາງເລືອກສາມາດສົນທະນາສໍາລັບໂຄງການທີ່ມີຄຸນວຸດທິ.
ເຄື່ອງໄດ້ຖືກກວດກາສໍາລັບການດໍາເນີນງານກົນຈັກ, ຫນ້າທີ່ໄຟຟ້າ, clamping pneumatic, ການຄວບຄຸມຄວາມໄວການແຕ້ມຮູບ, coiling synchronization, ຫນ້າທີ່ຄວາມປອດໄພແລະການປະກອບໂດຍລວມ. ເມື່ອຕົວຢ່າງທໍ່ຂອງລູກຄ້າໄດ້ຖືກສະຫນອງໃຫ້, ການທົດສອບການແຕ້ມຮູບແລະລວດລວດຕົວຈິງສາມາດຈັດລຽງກ່ອນການຂົນສົ່ງ.
ແມ່ນແລ້ວ. FangRong ສາມາດໃຫ້ຄໍາແນະນໍາໃນການຕິດຕັ້ງ, ການສະຫນັບສະຫນູນຄະນະກໍາມະການແລະການຝຶກອົບຮົມຜູ້ປະຕິບັດງານ. ການຝຶກອົບຮົມສາມາດກວມເອົາການດໍາເນີນງານຂອງເຄື່ອງຈັກ, ການປ່ຽນແປງການເສຍຊີວິດ, ການບໍາລຸງຮັກສາປົກກະຕິ, ການປັບຕົວກວາດເວັບແລະການວິນິດໄສຄວາມຜິດພື້ນຖານ. ການຈັດການການບໍລິການທີ່ແນ່ນອນແມ່ນໄດ້ຮັບການຢືນຢັນຕາມໂຄງການແລະຈຸດຫມາຍປາຍທາງ.
ໄລຍະເວລາຮັບປະກັນມາດຕະຖານແມ່ນ12 ເດືອນນັບຈາກການມອບຫມາຍ. ພາກສ່ວນການທົດແທນທົ່ວໄປເຊັ່ນ: ອົງປະກອບຂອງຕົວກວາດເວັບ, ເກຍ, ປະທັບຕາແລະເຊັນເຊີສາມາດສະຫນອງໄດ້ຕາມການຕັ້ງຄ່າເຄື່ອງ. ການສະຫນັບສະຫນູນດ້ານວິຊາການຫ່າງໄກສອກຫຼີກຍັງມີຢູ່ສໍາລັບບັນຫາການດໍາເນີນງານແລະການບໍາລຸງຮັກສາ.
ແມ່ນແລ້ວ, ບ່ອນທີ່ລູກຄ້າສາມາດສະຫນອງອຸປະກອນການທໍ່ຕົວແທນແລະຂໍ້ມູນການແຕ້ມຮູບທີ່ຕ້ອງການລ່ວງຫນ້າ. ການທົດສອບກັບວັດສະດຸຕົວຈິງແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບຄໍາຮ້ອງສະຫມັກໃຫມ່ເນື່ອງຈາກວ່າມັນອະນຸຍາດໃຫ້ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ຄວາມໄວ, lubrication, ສະພາບຫນ້າດິນແລະການປະຕິບັດການ coiling ໄດ້ຮັບການປະເມີນຜົນກ່ອນທີ່ຈະສົ່ງ.
ຜູ້ຊື້ຄວນກະກຽມພື້ນຖານທີ່ຕ້ອງການ, ຕໍາແຫນ່ງສະມໍ, ການສະຫນອງພະລັງງານໄຟຟ້າ, ອາກາດບີບອັດ, ລະບົບການຫລໍ່ລື່ນແລະອຸປະກອນການຈັດການວັດສະດຸຕາມຮູບແບບເຄື່ອງຈັກສຸດທ້າຍ. FangRong ສາມາດສະຫນອງການແຕ້ມພື້ນຖານ, ຂໍ້ມູນສະມໍ-bolt ແລະຄວາມຕ້ອງການການຕິດຕັ້ງກ່ອນການຂົນສົ່ງ.
ທີ່ຢູ່
NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ
ອີເມວ