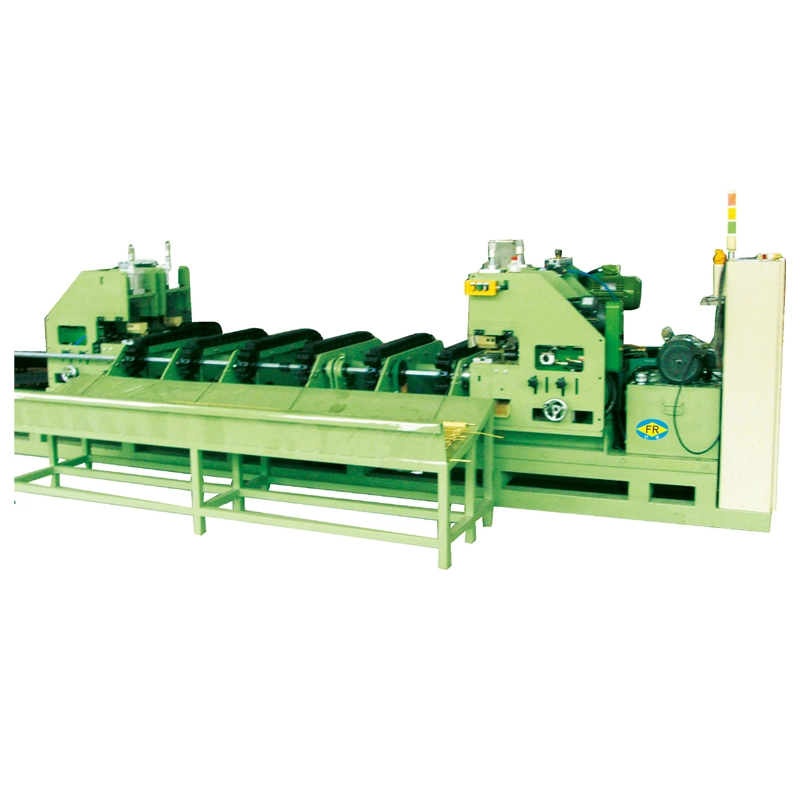
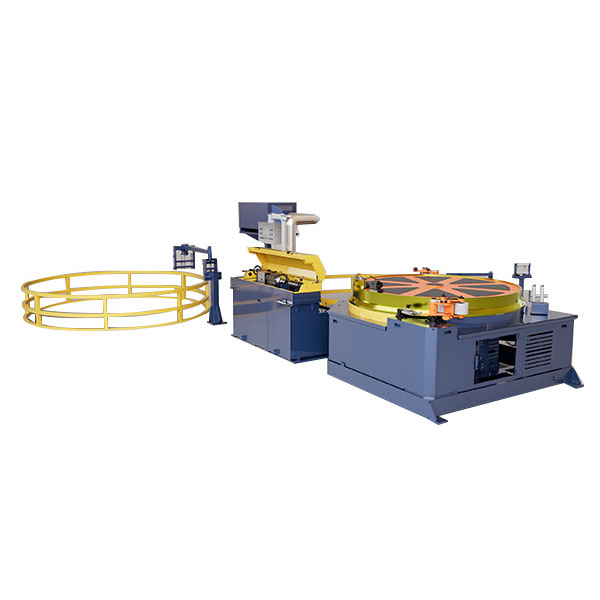
ທໍ່ຫຼືແຖບສາມາດອອກຈາກຂະບວນການແຕ້ມດ້ວຍຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບທີ່ດີແລະຍັງລົ້ມເຫລວໃນຄວາມຕ້ອງການຄວາມຊື່ສຸດທ້າຍ. ຄວາມກົດດັນທີ່ຕົກຄ້າງ, ການຜິດປົກກະຕິທີ່ບໍ່ສະຫມໍ່າສະເຫມີ, ຄວາມແຂງຂອງວັດສະດຸ, ແລະຮູບຮ່າງຂອງສ່ວນຂ້າມສາມາດເຮັດໃຫ້ງໍຫຼືບິດເບືອນຫຼັງຈາກການແຕ້ມຮູບ.ຟາງຮົ່ງເຄື່ອງຈັກ straighteningໄດ້ຖືກຕັ້ງຄ່າປະມານຄວາມແຕກຕ່າງເຫຼົ່ານີ້, ກວມເອົາທໍ່ກົມ, ແຖບ, ພາກສ່ວນທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່, ແລະໂປຣໄຟລ໌ທີ່ບໍ່ສະຫມໍ່າສະເຫມີແທນທີ່ຈະໃຊ້ການຈັດວາງຫນຶ່ງ roller ສໍາລັບທຸກໆຜະລິດຕະພັນ.
ບໍ່ແມ່ນທຸກບັນຫາຄວາມກົງຕ້ອງເຄື່ອງດຽວກັນ
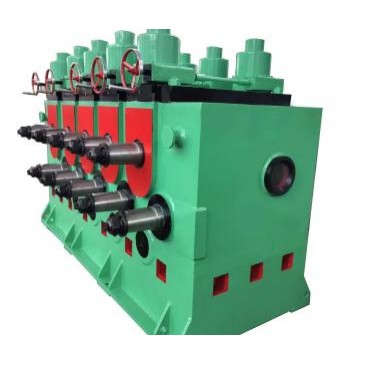
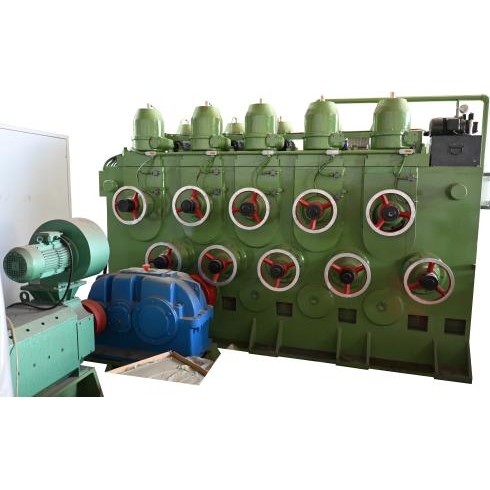
ສໍາລັບທໍ່ຫຼືທໍ່ກົມຂະຫນາດນ້ອຍແລະຂະຫນາດກາງ, ເຄື່ອງມ້ວນຫຼາຍແນວນອນໃຫ້ການແກ້ໄຂຊ້ໍາກັນຕາມຄວາມຍາວຂອງວັດສະດຸ. FangRong FR-20 ຫາ FR-180 ແບບແນວນອນກວມເອົາປະມານφ4–φ180mm ແລະໃຊ້ rollers 15-17. ເຄື່ອງມ້ວນຫຼາຍແນວຕັ້ງຂະຫຍາຍຈາກ FR-20 ຫາ FR-1100 ສໍາລັບພາກສ່ວນທີ່ໃຫຍ່ກວ່າຫຼາຍ, ມີເສັ້ນຜ່າກາງທໍ່ສູງເຖິງ φ1100mm ແລະຄວາມຫນາຂອງກໍາແພງເຖິງ 60mm.
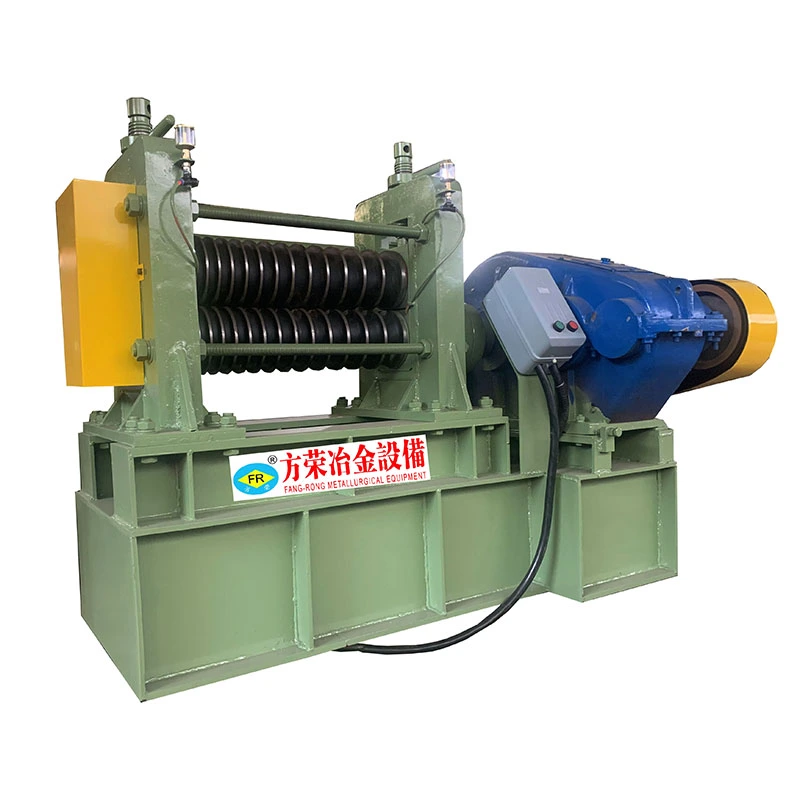
ສໍາລັບແຖບປອກເປືອກທີ່ມີຄວາມແມ່ນຍໍາທີ່ທັງຄວາມຊື່ແລະສະພາບຂອງຫນ້າດິນມີຄວາມສໍາຄັນ, ໄດ້ຊຸດຄວາມແມ່ນຍໍາສອງມ້ວນໃຊ້ຫຼັກການການແກ້ໄຂທີ່ແຕກຕ່າງກັນ. ຮຸ່ນ FR-20 ຫາ FR-160 ແມ່ນມີຢູ່ກັບເສັ້ນຜ່າສູນກາງ roller ຈາກφ180 ຫາ φ570mm ແລະສາມາດບັນລຸຄວາມຫຍາບຂອງຫນ້າດິນລົງໄປRa≤0.8μmພາຍໃຕ້ເງື່ອນໄຂຂະບວນການທີ່ເຫມາະສົມ.
ພາກສ່ວນທີ່ບໍ່ສະຫມໍ່າສະເຫມີຕ້ອງການວິທີການອື່ນອີກເທື່ອຫນຶ່ງ. ຫົກຫຼ່ຽມ, ສີ່ຫຼ່ຽມມົນ, ມຸມ, ແລະໂປຣໄຟລ໌ອື່ນໆບໍ່ຕອບສະຫນອງຢ່າງດຽວກັນກັບການເຮັດໃຫ້ກົງຂອງແຖບມົນແບບທໍາມະດາເນື່ອງຈາກວ່າມຸມແລະຫນ້າຮາບພຽງຂອງມັນມີການໂຫຼດທີ່ແຕກຕ່າງກັນ. FangRong ຂອງສະຫມໍ່າສະເຫມີເຄື່ອງຈັກ straighteningໄດ້ຖືກອອກແບບສໍາລັບໂປຣໄຟລ໌ເຖິງ S80mm, ມີຕໍາແຫນ່ງ roller ຈັບຄູ່ກັບພາກຕົວຈິງ.
ການຕິດຕັ້ງ Roller ກໍານົດສິ່ງທີ່ໄດ້ຮັບການແກ້ໄຂ
ການນັບ Roller ຢ່າງດຽວບໍ່ໄດ້ກໍານົດຄວາມຖືກຕ້ອງຂອງ straightening.ເສັ້ນຜ່າສູນກາງ roller, ໄລຍະຫ່າງ roller, ມຸມອຽງ, ຕໍາແຫນ່ງຕິດຕໍ່, ແລະການຫຼຸດຜ່ອນໃນແຕ່ລະຈຸດແກ້ໄຂທັງຫມົດມີອິດທິພົນວິທີການອຸປະກອນການຕອບສະຫນອງ. ເຄື່ອງຈັກ FangRong ໃຊ້ rollers ແຂງແລະມຸມອຽງຂອງ roller ທີ່ສາມາດປັບໄດ້ປະມານ 27°–36°, ອະນຸຍາດໃຫ້ປັບສະພາບການແກ້ໄຂສໍາລັບວັດສະດຸແລະຂະຫນາດສ່ວນທີ່ແຕກຕ່າງກັນ.
ສໍາລັບຜະລິດຕະພັນຮອບ, ຂະບວນການອາດຈະຕັ້ງເປົ້າຫມາຍຄວາມຊື່ໃນຂະນະທີ່ຍັງຄວບຄຸມຄວາມກົມ. ການຕັ້ງຄ່າຄວາມແມ່ນຍໍາຂອງ FangRong ສາມາດບັນລຸຄວາມຊື່ໄດ້ໃນລະດັບ 0.1–0.3mm/m ແລະຄວາມທົນທານຕໍ່ຮອບຂອງ ≤0.05mm ເມື່ອເງື່ອນໄຂວັດສະດຸ, ເຄື່ອງມື, ແລະຂະບວນການທີ່ເຫມາະສົມ. ຕົວເລກເຫຼົ່ານີ້ຄວນໄດ້ຮັບການປະເມີນຕໍ່ກັບສະພາບທີ່ເຂົ້າມາຕົວຈິງ ແລະຕ້ອງການຄວາມທົນທານສໍາເລັດຮູບ ແທນທີ່ຈະຖືກປະຕິບັດເປັນຜົນໄດ້ຮັບທົ່ວໄປສໍາລັບທຸກໆຜະລິດຕະພັນ.
ຈາກφ4mm ຫາ φ1100mm
ຊ່ວງອຸປະກອນກວມເອົາທັງການເຮັດວຽກຂອງພາກສ່ວນຂະຫນາດນ້ອຍທີ່ມີຄວາມແມ່ນຍໍາແລະທໍ່ຂະຫນາດໃຫຍ່ທີ່ມີເສັ້ນຜ່າສູນກາງຫນັກ. ຕົວແບບແນວນອນເຮັດວຽກດ້ວຍຄວາມໄວສູງເຖິງ 60m/min, ໃນຂະນະທີ່ລະບົບແນວຕັ້ງຂະຫນາດໃຫຍ່ໃຊ້ມໍເຕີຕົ້ນຕໍເຖິງ 280kW ແລະມໍເຕີຍົກເຖິງ 5.5kW. ໄດຄວາມຖີ່ທີ່ປ່ຽນແປງໄດ້ຊ່ວຍໃຫ້ຄວາມໄວແລ່ນກົງກັບຂະຫນາດວັດສະດຸ, ຄວາມແຂງ, ຄວາມຕ້ອງການແກ້ໄຂ, ແລະອັດຕາການຜະລິດລົງ.
ຊ່ວງນີ້ມີປະໂຫຍດເມື່ອໂຮງງານປຸງແຕ່ງຜະລິດຕະພັນຫຼາຍກວ່າໜຶ່ງປະເພດ. ແຖບຄວາມແມ່ນຍໍາຂະຫນາດນ້ອຍແລະທໍ່ທີ່ມີຝາຫນັກບໍ່ຄວນຈະຖືກບັງຄັບໃຫ້ຕັ້ງຊື່ດຽວກັນເພາະວ່າຜະລິດຕະພັນທັງສອງແມ່ນ "ຮອບ." ໂຄງສ້າງເຄື່ອງຈັກ, ຂະຫນາດຂອງ roller, ວິທີການໂຫຼດ, ແລະຜົນບັງຄັບໃຊ້ການແກ້ໄຂຈໍາເປັນຕ້ອງກົງກັບພາກຕົວຈິງ.
ບ່ອນທີ່ Straightening Fits ໃນສາຍການຜະລິດ
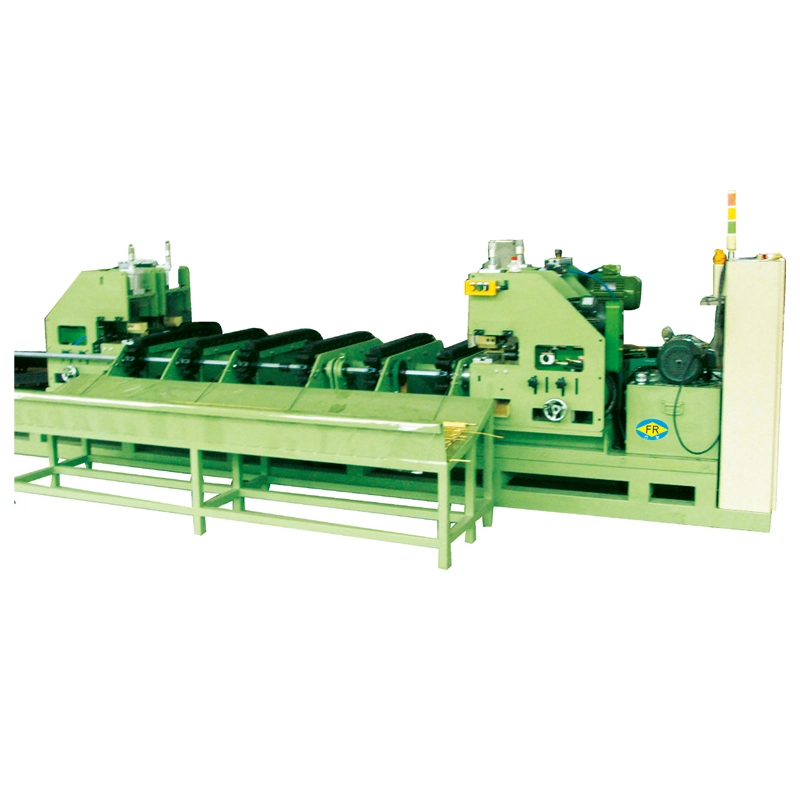
Straightening ມັກຈະເປັນການແກ້ໄຂມິຕິສຸດທ້າຍກ່ອນທີ່ຈະຕັດ, chamfering, ການກວດສອບ, ຫຼືປະກອບ. ສໍາລັບທໍ່ແລະແຖບທີ່ຖືກແຕ້ມ, FangRong ສາມາດປະສົມປະສານເຄື່ອງ straightener ກັບ aເຄື່ອງຕັດແລະເຄື່ອງ Chamferingດັ່ງນັ້ນການຈັດການວັດສະດຸລະຫວ່າງການດໍາເນີນງານເຫຼົ່ານີ້ຫຼຸດລົງ.
ນີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບອົງປະກອບຂອງຍານຍົນ, ຊິ້ນສ່ວນຍານອາວະກາດ, ພາກສ່ວນການກໍ່ສ້າງ, ແລະຜະລິດຕະພັນອື່ນໆທີ່ຄວາມຊື່ຈະຖືກກວດສອບຫຼັງຈາກການແຕ້ມຮູບແທນທີ່ຈະສົມມຸດຕິຖານຈາກການດໍາເນີນງານການສ້າງແບບທີ່ຜ່ານມາ. FangRong ສະຫນອງແນວນອນ, ຫຼາຍມ້ວນແນວຕັ້ງ, ສອງມ້ວນແນວຕັ້ງ, ແລະການຕັ້ງຄ່າສະຫມໍ່າສະເຫມີ, ມີໃບຢັ້ງຢືນ CE ແລະ ISO ສໍາລັບໂຄງການສາກົນ.


 Whatsapp