ຜະລິດຕະພັນ
ຜະລິດຕະພັນ

ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.

ຜະລິດຕະພັນ
EV Battery ເຄື່ອງແຕ້ມເຢັນ
  • EV Battery ເຄື່ອງແຕ້ມເຢັນEV Battery ເຄື່ອງແຕ້ມເຢັນ
  • EV Battery ເຄື່ອງແຕ້ມເຢັນEV Battery ເຄື່ອງແຕ້ມເຢັນ
  • EV Battery ເຄື່ອງແຕ້ມເຢັນEV Battery ເຄື່ອງແຕ້ມເຢັນ
  • EV Battery ເຄື່ອງແຕ້ມເຢັນEV Battery ເຄື່ອງແຕ້ມເຢັນ
  • EV Battery ເຄື່ອງແຕ້ມເຢັນEV Battery ເຄື່ອງແຕ້ມເຢັນ

EV Battery ເຄື່ອງແຕ້ມເຢັນ

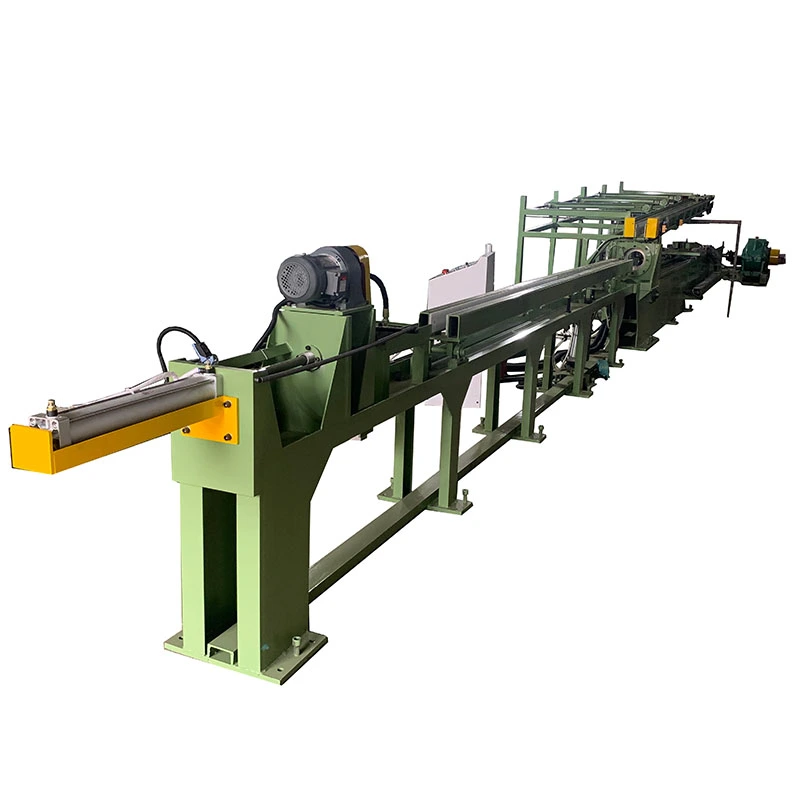
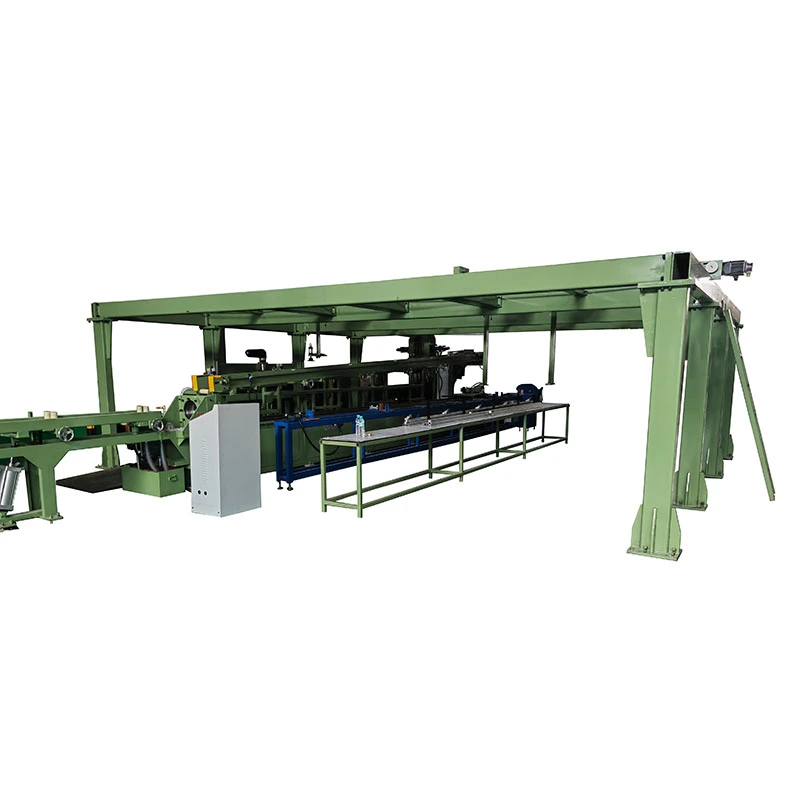
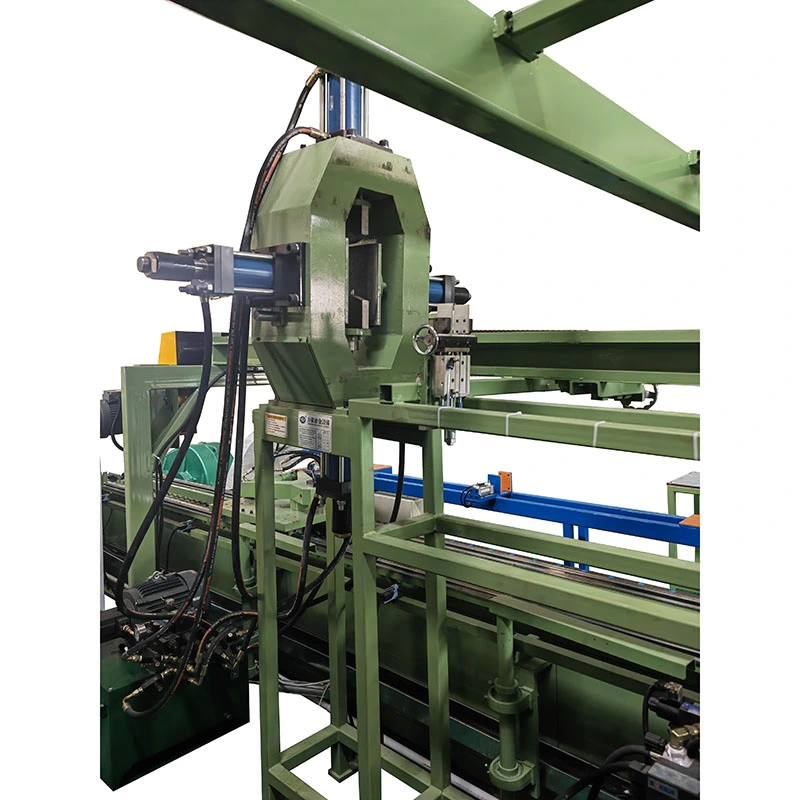
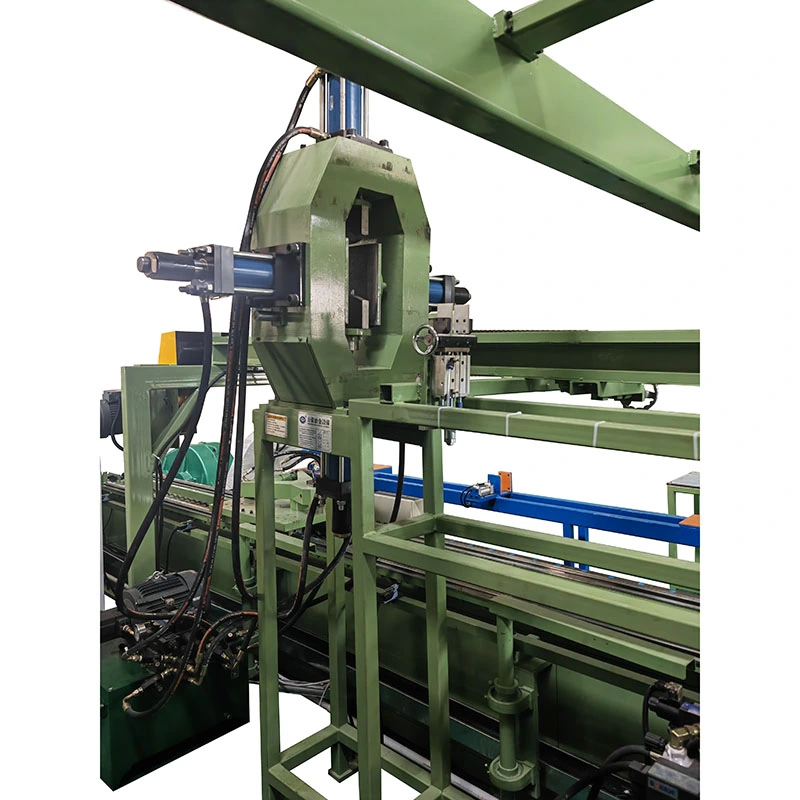
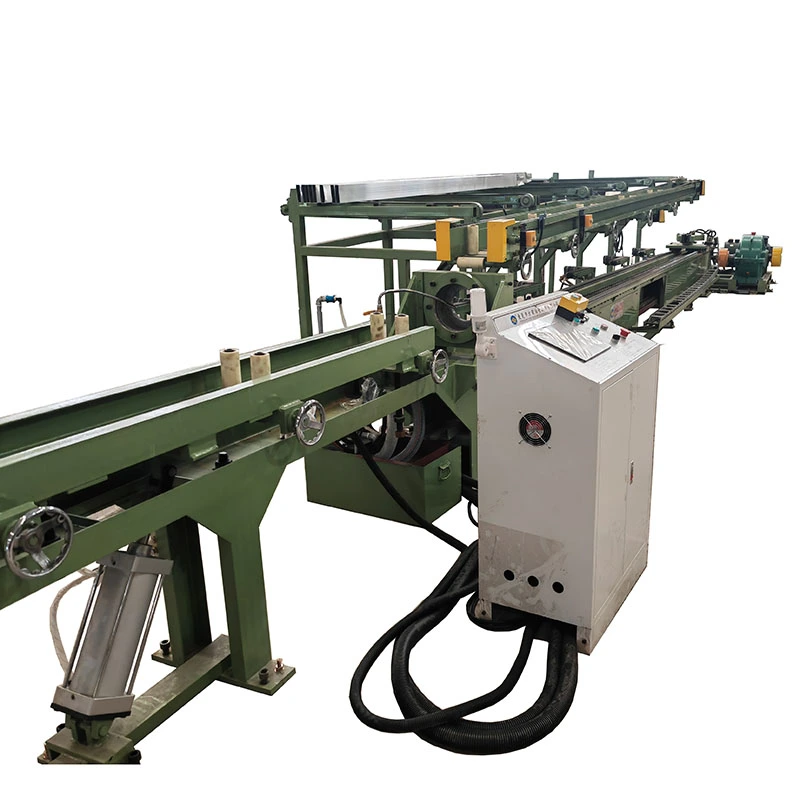
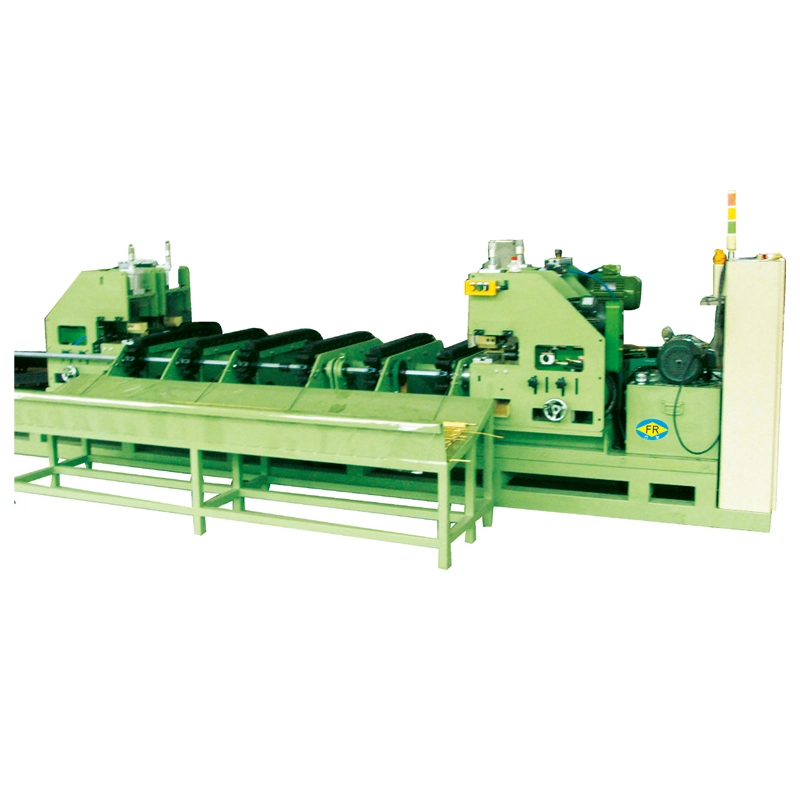
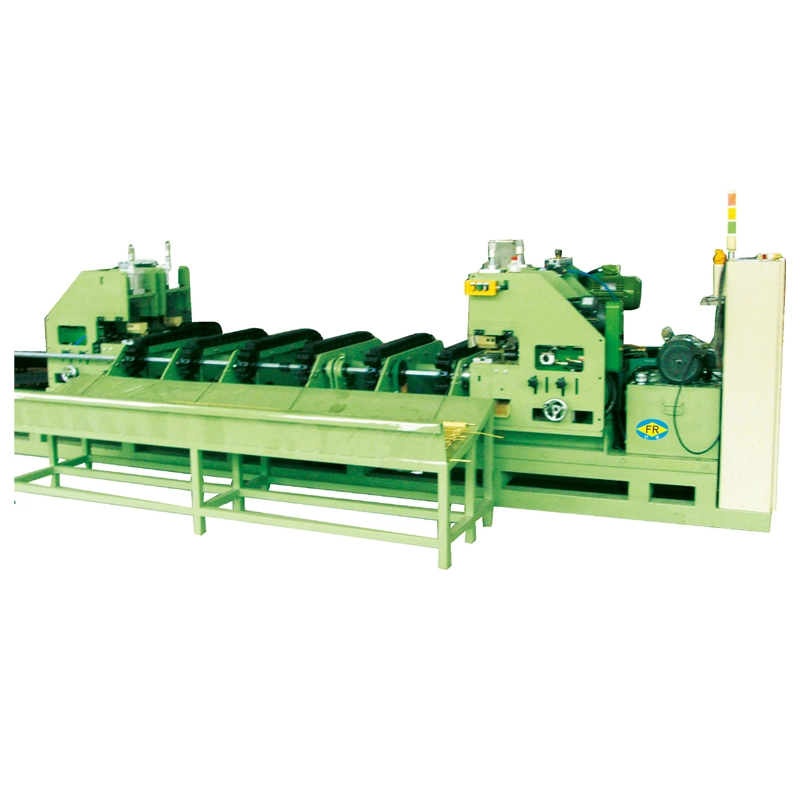
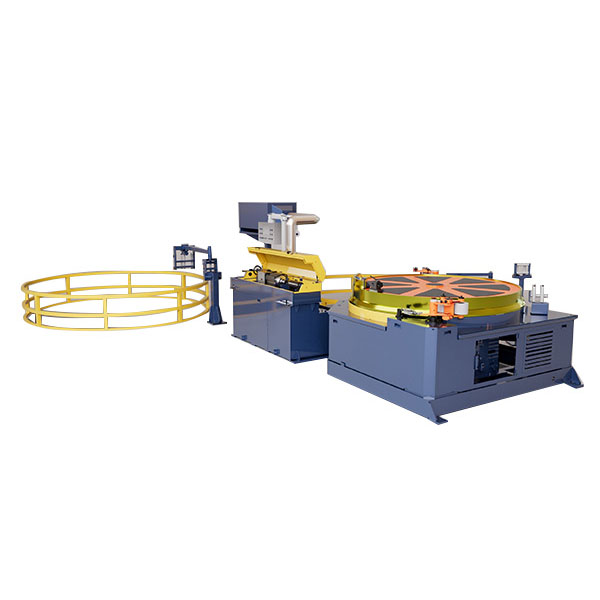
The EV Battery Cold Drawing Machine ເປັນ drawbench ບົບໄຮໂດຼລິກສໍາລັບການຜະລິດກໍລະນີຫມໍ້ໄຟອາລູມິນຽມຈາກຊ່ອງຫວ່າງທໍ່ຮ້ອນ extruded. ມັນສະຫນັບສະຫນູນໂລຫະປະສົມອາລູມິນຽມ 3003, 6061 ແລະ 1050, ດ້ວຍແຮງແຕ້ມ 120 kN, ຈັງຫວະສູງສຸດ 7 m ແລະຄວາມໄວຕົວແປ 0-20 m / ນາທີ. ການຄວບຄຸມໄຮໂດຼລິກສະຫນອງຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຫມັ້ນຄົງສໍາລັບຄວາມຫນາຂອງກໍາແພງທີ່ສອດຄ່ອງ, ການສໍາເລັດຮູບດ້ານແລະຂະຫນາດ. ການຄວບຄຸມຫນ້າຈໍສໍາຜັດ PLC ຈັດການຄວາມໄວການແຕ້ມຮູບແລະການຕັ້ງຄ່າຂະບວນການ.
ຄະແນນ: 5.0
(ການນັບຄະແນນ: 1)

ໄດ້EV Battery ເຄື່ອງແຕ້ມເຢັນເປັນ drawbench ບົບໄຮໂດຼລິກສໍາລັບການແຕ້ມເຢັນທີ່ຊັດເຈນຂອງທໍ່ອາລູມິນຽມທີ່ໃຊ້ສໍາລັບກໍລະນີຫມໍ້ໄຟ EV, ເຮືອນເກັບຮັກສາພະລັງງານ, ແລະອົງປະກອບຫມໍ້ໄຟທີ່ກ່ຽວຂ້ອງ. ມັນມີຈຸດປະສົງສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ extrusion ຢ່າງດຽວບໍ່ສາມາດສະຫນອງການປະສົມປະສານທີ່ຈໍາເປັນຂອງການຄວບຄຸມຄວາມຫນາຂອງກໍາແພງ, ຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບ, ສະພາບຫນ້າດິນ, ແລະການເຮັດຊ້ໍາອີກ.

ໄດ້FR-80ສະຫນອງກໍາລັງການແຕ້ມຄົງທີ່ຂອງ120 kN, ເສັ້ນເລືອດຕັນໃນສູງສຸດຂອງ7 ມ, ແລະຄວາມໄວແຕ້ມປັບໄດ້ຈາກ0–20 ມ/ນທ. ເຄື່ອງໃຊ້ມໍເຕີຕົ້ນຕໍ 37 kW, ຕົວຫຼຸດລົງ ZQ650, ລະບົບສາຍສົ່ງລະບົບຕ່ອງໂສ້ 3 ນິ້ວ, ການຄວບຄຸມຫນ້າຈໍສໍາຜັດ PLC, ແລະ inverter 45 kW ສໍາລັບການປັບຄວາມໄວ.

EV Battery Cold Drawing MachineEV Battery Cold Drawing MachineEV Battery Cold Drawing MachineEV Battery Cold Drawing MachineEV Battery Cold Drawing Machine

ບ່ອນທີ່ການແຕ້ມຮູບເຢັນເຫມາະໃນການຜະລິດກໍລະນີຫມໍ້ໄຟ

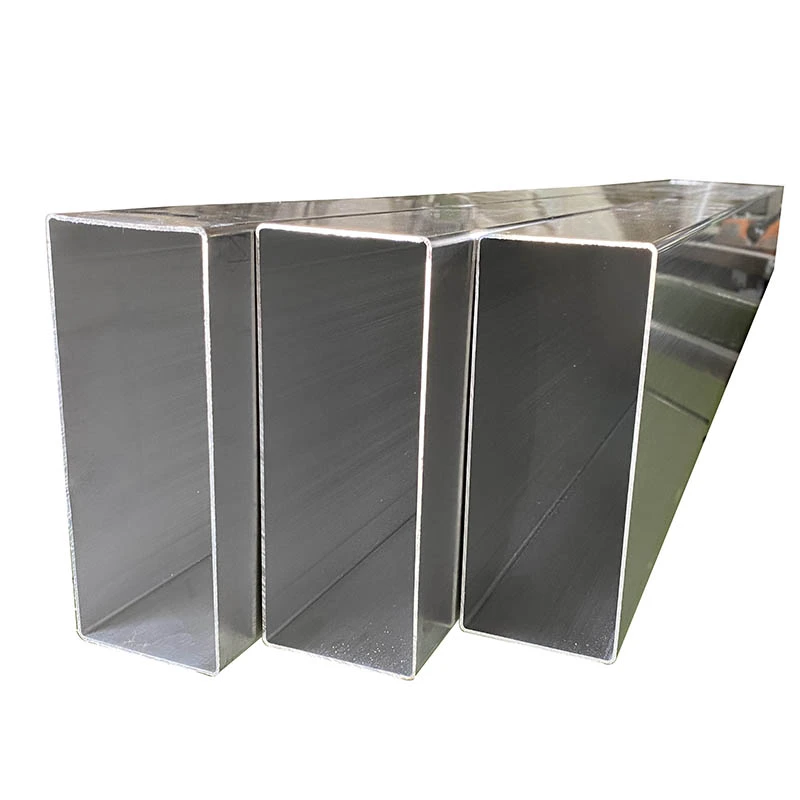
ກໍລະນີຫມໍ້ໄຟອາລູມິນຽມແມ່ນຜະລິດໂດຍທົ່ວໄປຈາກຊ່ອງຫວ່າງທໍ່ extruded, ປະຕິບັດຕາມໂດຍການແຕ້ມຮູບແລະ, ສໍາລັບການອອກແບບ prismatic ບາງ, ກອບເປັນຈໍານວນເພີ່ມເຕີມ. ການແຕ້ມຮູບເຢັນຊ່ວຍຫຼຸດຜ່ອນສ່ວນຂ້າມທໍ່ຜ່ານທໍ່ຕາຍໃນຂະນະທີ່ຄວບຄຸມຄວາມສໍາພັນລະຫວ່າງຂະຫນາດພາຍນອກແລະຄວາມຫນາຂອງຝາ.

ສໍາລັບການຜະລິດກໍລະນີຫມໍ້ໄຟ, ຈຸດສໍາຄັນແມ່ນບໍ່ພຽງແຕ່ບັນລຸທໍ່ຂະຫນາດນ້ອຍກວ່າ. ຂະບວນການແຕ້ມຮູບຕ້ອງຮັກສາຂະຫນາດທີ່ຫມັ້ນຄົງຕາມຄວາມຍາວເຕັມໃນຂະນະທີ່ຫຼີກເວັ້ນການຜິດປົກກະຕິຫຼາຍເກີນໄປ, ຄວາມເສຍຫາຍຂອງຫນ້າດິນ, ຫຼືການປ່ຽນແປງຄວາມຫນາຂອງກໍາແພງທ້ອງຖິ່ນ. ຜົນໄດ້ຮັບທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບໂລຫະປະສົມອາລູມິນຽມ, temper, ເລຂາຄະນິດທໍ່ເລີ່ມຕົ້ນ, ການອອກແບບຕາຍ, ຕາຕະລາງການຫຼຸດຜ່ອນ, lubrication, ແລະຄວາມໄວການແຕ້ມຮູບ.

FR-80 ສາມາດຕັ້ງຄ່າໄດ້ຮູບແຕ້ມຮອບຫາຮອບແລະຄໍາຮ້ອງສະຫມັກທີ່ທໍ່ກົມທີ່ຖືກແຕ້ມຕໍ່ມາໄດ້ຖືກສ້າງຕັ້ງຂຶ້ນເປັນສີ່ຫລ່ຽມຫຼືສີ່ຫລ່ຽມ.

ສິ່ງທີ່ເຄື່ອງຈັກຊ່ວຍຄວບຄຸມ

ຄວາມຫນາຂອງຝາມີການປ່ຽນແປງ

ການແຕ້ມຮູບເຢັນສະຫນອງການຄວບຄຸມການຜິດປົກກະຕິຂອງກໍາແພງທໍ່ແລະສາມາດປັບປຸງຄວາມສອດຄ່ອງຂອງມິຕິລະດັບເມື່ອທຽບກັບການອີງໃສ່ການ extrusion ຢ່າງດຽວ. ຄວາມທົນທານທີ່ສາມາດບັນລຸໄດ້ຍັງຂຶ້ນກັບທໍ່ທີ່ເຂົ້າມາ, ເລຂາຄະນິດຕາຍ, ສະພາບວັດສະດຸ, ແລະຕາຕະລາງຜ່ານ.

ເສັ້ນຜ່າສູນກາງນອກ ແລະຂະໜາດໂປຣໄຟລ໌

ແຜ່ນແຕ້ມຮູບຈະສ້າງເລຂາຄະນິດທາງຕັດສຳເລັດຮູບ. ນີ້ເຮັດໃຫ້ຄວາມຖືກຕ້ອງຂອງການຕາຍແລະການສອດຄ່ອງມີຄວາມສໍາຄັນໃນເວລາທີ່ກໍລະນີຫມໍ້ໄຟມີຄວາມຕ້ອງການຂະຫນາດແຫນ້ນສໍາລັບການປະກອບ, ການຜະນຶກ, ຫຼືການປະກອບຕໍ່ມາ.

ສະພາບພື້ນຜິວ

ອະລູມິນຽມແມ່ນຂ້ອນຂ້າງງ່າຍທີ່ຈະຫມາຍໃນລະຫວ່າງການກອບເປັນຈໍານວນ. ສະ​ພາບ​ການ​ຕາຍ​ທີ່​ຖືກ​ຕ້ອງ​, lubrication​, ການ​ກະ​ກຽມ​ທໍ່​, ແລະ​ຄວາມ​ໄວ​ການ​ແຕ້ມ​ຮູບ​ແມ່ນ​ສະ​ນັ້ນ​ສໍາ​ຄັນ​ສໍາ​ລັບ​ການ​ປ້ອງ​ກັນ​ຮອຍ​ຂີດ​ຂ່ວນ​, ການ​ໃຫ້​ຄະ​ແນນ​, ຫຼື​ເຄື່ອງ​ຫມາຍ​ການ​ແຕ້ມ​ຮູບ​ອື່ນໆ​.

ການນໍາໃຊ້ວັດສະດຸ

ການແຕ້ມຮູບເຢັນຈະປ່ຽນຂະຫນາດຂອງທໍ່ທີ່ມີຢູ່ແລ້ວແທນທີ່ຈະເຮັດໃຫ້ກໍລະນີຈາກຫຼັກຊັບແຂງ. ນີ້ສາມາດຫຼຸດຜ່ອນການຂູດຂອງເຄື່ອງຈັກແລະປັບປຸງການນໍາໃຊ້ວັດສະດຸໃນເວລາທີ່ເສັ້ນທາງຂະບວນການຖືກອອກແບບຢ່າງຖືກຕ້ອງ.

ການເຮັດເລື້ມຄືນລະຫວ່າງຊຸດການຜະລິດ

ພາລາມິເຕີການແຕ້ມທີ່ຄວບຄຸມໂດຍ PLC ອະນຸຍາດໃຫ້ຜູ້ປະຕິບັດງານສາມາດຮັກສາການຕັ້ງຄ່າຄວາມໄວແລະເສັ້ນເລືອດຕັນໃນທີ່ກໍານົດໄວ້ສໍາລັບຜະລິດຕະພັນທີ່ແຕກຕ່າງກັນ. ອັນນີ້ເປັນປະໂຫຍດໂດຍສະເພາະເມື່ອມີຂໍ້ມູນຈໍາເພາະຂອງແບັດເຕີລີຫຼາຍອັນຖືກຜະລິດຢູ່ໃນເຄື່ອງດຽວກັນ.

ຄູ່ມືການຄັດເລືອກ

1. ເລີ່ມຕົ້ນດ້ວຍກໍລະນີຫມໍ້ໄຟສໍາເລັດຮູບ

ກ່ອນທີ່ຈະເລືອກ drawbench, ກໍານົດຂະຫນາດຂອງກໍລະນີສໍາເລັດຮູບແທນທີ່ຈະເລືອກເຄື່ອງຈັກພຽງແຕ່ໂດຍເສັ້ນຜ່າກາງຂອງທໍ່ນາມ. ສໍາລັບກໍລະນີທີ່ເປັນຮູບທໍ່ກົມ, ໃຫ້ເສັ້ນຜ່າກາງພາຍນອກສໍາເລັດຮູບແລະຄວາມຫນາຂອງຝາ. ສໍາລັບກໍລະນີ prismatic, ໃຫ້ຄວາມກວ້າງສໍາເລັດຮູບ, ຄວາມສູງ, ເລຂາຄະນິດມຸມ, ແລະຄວາມຫນາຂອງຝາ.

2. ຢືນຢັນທໍ່ເລີ່ມຕົ້ນ

ຂະຫນາດທໍ່ເລີ່ມຕົ້ນກໍານົດການຫຼຸດຜ່ອນແລະກໍາລັງການແຕ້ມຮູບທີ່ຕ້ອງການ. ໃຫ້ທໍ່ extruded ເສັ້ນຜ່າສູນກາງພາຍນອກ, ເສັ້ນຜ່າກາງພາຍໃນຫຼືຄວາມຫນາຂອງຝາ, ຄວາມຍາວ, ໂລຫະປະສົມ, ແລະ temper. ຄວາມແຕກຕ່າງທີ່ໃຫຍ່ຫຼວງລະຫວ່າງພາກສ່ວນເລີ່ມຕົ້ນແລະສໍາເລັດຮູບອາດຈະຮຽກຮ້ອງໃຫ້ມີການແຕ້ມຮູບຫຼາຍຮູບຫຼືການດໍາເນີນງານການສ້າງຮູບແບບເພີ່ມເຕີມ.

3. ຈັບຄູ່ກໍາລັງແຕ້ມກັບຂະບວນການ

FR-80 ມີ120 kN ຜົນບັງຄັບໃຊ້ການແຕ້ມຄົງທີ່. ບໍ່ວ່າຈະພຽງພໍສໍາລັບກໍລະນີຫມໍ້ໄຟສະເພາະໃດຫນຶ່ງບໍ່ສາມາດກໍານົດຈາກຊັ້ນໂລຫະປະສົມຢ່າງດຽວ. ຜົນບັງຄັບໃຊ້ທີ່ຕ້ອງການແມ່ນໄດ້ຮັບຜົນກະທົບຈາກການຫຼຸດຜ່ອນ, ຂະຫນາດທໍ່, ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ເລຂາຄະນິດຕາຍ, friction, lubrication, ແລະຄວາມໄວການແຕ້ມຮູບ.

ສໍາລັບໂຄງການໃຫມ່, ວິທີການປະຕິບັດແມ່ນການຄິດໄລ່ການແຕ້ມຮູບທີ່ຄາດໄວ້ຈາກຕາຕະລາງຜ່ານທີ່ສະເຫນີແລະຫຼັງຈາກນັ້ນກວດສອບຜົນໄດ້ຮັບໂດຍຜ່ານການແຕ້ມຕົວຢ່າງທີ່ມີຄວາມຈໍາເປັນ.

4. ກວດເບິ່ງ Stroke ຕໍ່ກັບຄວາມຍາວຂອງທໍ່

FR-80 ສະຫນອງສູງສຸດ7 ມ. ຄວາມຍາວການຜະລິດທີ່ສາມາດນໍາໃຊ້ໄດ້ແມ່ນຂຶ້ນກັບການຈັດການບ່ອນເຮັດວຽກ, ຄວາມຍາວຂອງທໍ່, ການເດີນທາງຂອງການຂົນສົ່ງ, ແລະຄວາມຍາວທີ່ຕ້ອງການ. ດັ່ງນັ້ນ, ກໍລະນີຫມໍ້ໄຟຍາວຄວນໄດ້ຮັບການກວດກາຕໍ່ກັບຮູບແບບເຄື່ອງຕົວຈິງແທນທີ່ຈະເປັນມູນຄ່າເສັ້ນເລືອດຕັນໃນຢ່າງດຽວ.

5. ເລືອກຄວາມໄວຕາມວັດສະດຸແລະການຫຼຸດຜ່ອນ

ປັບໄດ້0–20 ມ/ນທຄວາມໄວການແຕ້ມຮູບອະນຸຍາດໃຫ້ຂະບວນການໄດ້ຮັບການປັບລະດັບອາລູມິນຽມທີ່ແຕກຕ່າງກັນ, ຄວາມຫນາຂອງຝາ, ການຫຼຸດຜ່ອນ, ສະພາບ lubrication, ແລະຄວາມຕ້ອງການດ້ານ. ຄວາມໄວການແຕ້ມຮູບທີ່ສູງຂຶ້ນບໍ່ແມ່ນອັດຕະໂນມັດທີ່ດີກວ່າ; ຄວາມ​ໄວ​ເກີນ​ໄປ​ສາ​ມາດ​ເພີ່ມ​ການ​ຜະ​ລິດ​ຄວາມ​ຮ້ອນ​, ເຄື່ອງ​ຫມາຍ​ທີ່​ກ່ຽວ​ຂ້ອງ​ກັບ friction​, ຫຼື​ຄວາມ​ບໍ່​ຫມັ້ນ​ຄົງ​ຂະ​ບວນ​ການ​.

6. ຕັດ​ສິນ​ໃຈ​ວ່າ​ເປັນ​ການ​ສ້າງ​ຮູບ​ແບບ​ມົນ​ຫາ​ສີ່​ຫລ່ຽມ​ແມ່ນ​ຕ້ອງ​ການ​

ຖ້າຫາກວ່າກໍລະນີຫມໍ້ໄຟແມ່ນ prismatic, ກໍານົດວ່າພາກສ່ວນສີ່ຫລ່ຽມທີ່ຕ້ອງການແມ່ນຜະລິດໂດຍກົງໂດຍຕາຍຮູບແຕ້ມຫຼືໂດຍຜ່ານຂັ້ນຕອນການກອບເປັນຈໍານວນແຍກຕ່າງຫາກຫຼັງຈາກການແຕ້ມຮູບທໍ່ກົມ. ການຕັດສິນໃຈນີ້ມີຜົນກະທົບຕໍ່ເຄື່ອງມື, ການຄວບຄຸມມິຕິລະດັບ, ລໍາດັບການຜະລິດ, ແລະອຸປະກອນເສີມທີ່ຕ້ອງການ.

ລາຍການການຄັດເລືອກ ຂໍ້ມູນທີ່ຕ້ອງການ
ວັດສະດຸ ໂລຫະປະສົມອາລູມິນຽມແລະ temper
ທໍ່ເລີ່ມຕົ້ນ ເສັ້ນຜ່າສູນກາງພາຍນອກ, ຄວາມຫນາຂອງຝາຫຼືເສັ້ນຜ່າກາງພາຍໃນ, ຄວາມຍາວ
ກໍລະນີສໍາເລັດຮູບ ເສັ້ນຜ່າສູນກາງຫຼື width ×ຄວາມສູງ, ຄວາມຫນາຂອງຝາ, ຄວາມຍາວ
ການຫຼຸດຜ່ອນ ການ​ຫຼຸດ​ຜ່ອນ​ມິ​ຕິ​ລະ​ດັບ​ທີ່​ຈໍາ​ເປັນ​ແລະ​ສະ​ເຫນີ​ຈໍາ​ນວນ​ຂອງ​ການ​ຜ່ານ​
ກໍາລັງແຕ້ມ ການຄິດໄລ່ການໂຫຼດໂດຍອີງໃສ່ວັດສະດຸ, ເລຂາຄະນິດ, ການຫຼຸດຜ່ອນ, ແລະເຄື່ອງມື
ຄວາມຕ້ອງການດ້ານ ເຄື່ອງຫມາຍການແຕ້ມທີ່ຍອມຮັບໄດ້, ຂໍ້ກໍານົດການເຄືອບ, ແລະຄວາມຕ້ອງການປະກອບ
ປະລິມານການຜະລິດ ເປົ້າໝາຍຜົນຜະລິດ ແລະເວລາຮອບວຽນທີ່ຕ້ອງການ
ປະເພດຜະລິດຕະພັນ ກໍລະນີກະບອກສູບ, ກໍລະນີ prismatic, ຫຼືທີ່ຢູ່ອາໄສຫມໍ້ໄຟອາລູມິນຽມອື່ນໆ

ຂໍ້ມູນຈໍາເພາະ

ພາລາມິເຕີ ຂໍ້ມູນຈໍາເພາະ
ຕົວແບບ FR-80
ກໍາລັງແຕ້ມຄົງທີ່ 120 kN
ເສັ້ນເລືອດຕັນໃນສູງສຸດ 7 ມ
ຄວາມໄວແຕ້ມ 0–20 ມ/ນທ, ຕົວປ່ຽນແປງ
ລະບົບຄວບຄຸມ ໜ້າຈໍສຳຜັດ PLC
Inverter 45 kW
ມໍເຕີຫຼັກ 37 kW
ຕົວຫຼຸດ ZQ650
Chain Pitch 3 ນິ້ວ
ຂະໜາດເຄື່ອງ 17000 × 1100 × 1300 ມມ

ຂໍ້ມູນສະເພາະຂ້າງເທິງອະທິບາຍການຕັ້ງຄ່າມາດຕະຖານ FR-80. ຂະຫນາດການຕາຍ, ເຄື່ອງມື, ອຸປະກອນຊີ້, ຕາຍກອບເປັນຈໍານວນ, ແລະອຸປະກອນການຈັດການຊ່ວຍຄວນໄດ້ຮັບການຢືນຢັນອີງຕາມການອອກແບບກໍລະນີຫມໍ້ໄຟທີ່ແທ້ຈິງ.

ຄໍາຮ້ອງສະຫມັກກໍລະນີຫມໍ້ໄຟ

ກະເປົ໋າແບດເຕີຣີອາລູມິນຽມກະບອກ

EV Battery ເຄື່ອງແຕ້ມເຢັນ ສາມາດໃຊ້ສໍາລັບທໍ່ອາລູມິນຽມຮອບທີ່ມີຈຸດປະສົງສໍາລັບການຜະລິດຖັງຫມໍ້ໄຟເປັນກະບອກ. ຄໍາຮ້ອງສະຫມັກທົ່ວໄປຕ້ອງການຂະຫນາດພາຍນອກຄວບຄຸມ, ຄວາມຫນາຂອງຝາ, ຄວາມຊື່ຂອງທໍ່, ແລະສະພາບຂອງຫນ້າດິນກ່ອນທີ່ຈະຕັດ, ການປະກອບ, ຫຼືການດໍາເນີນງານການປະກອບຕໍ່ມາ.

ຖົງໃສ່ຫມໍ້ໄຟ Prismatic

ສໍາລັບກໍລະນີຫມໍ້ໄຟສີ່ຫລ່ຽມ, ເສັ້ນທາງການຜະລິດອາດຈະນໍາໃຊ້ຮູບແຕ້ມເຢັນເພື່ອສ້າງຂະຫນາດຂອງທໍ່ປະຕິບັດຕາມໂດຍການດໍາເນີນງານການສ້າງແບບພິເສດ. ເສັ້ນທາງນີ້ແມ່ນເຫມາະສົມໃນເວລາທີ່ອຸປະກອນການເລີ່ມຕົ້ນແມ່ນທໍ່ກົມ extruded ແລະຜະລິດຕະພັນສຸດທ້າຍຮຽກຮ້ອງໃຫ້ມີພາກສ່ວນສີ່ຫລ່ຽມຄວບຄຸມ.

ທີ່ຢູ່ອາໄສການເກັບຮັກສາພະລັງງານ

ຫຼັກການແຕ້ມຮູບດຽວກັນສາມາດນໍາໃຊ້ກັບທໍ່ອາລູມິນຽມແລະທີ່ຢູ່ອາໄສທີ່ໃຊ້ໃນອຸປະກອນການເກັບຮັກສາພະລັງງານ stationary, ສະຫນອງພາກສ່ວນທີ່ຕ້ອງການ, ຄວາມຫນາຂອງຝາ, ວັດສະດຸ, ແລະແຮງແຕ້ມຫຼຸດລົງພາຍໃນຂອບເຂດການເຮັດວຽກຂອງເຄື່ອງຈັກ.

ອົງປະກອບການຄຸ້ມຄອງຄວາມຮ້ອນຂອງຫມໍ້ໄຟ

ທໍ່ອາລູມິນຽມທີ່ແຕ້ມດ້ວຍຄວາມຖືກຕ້ອງຍັງສາມາດຖືກນໍາໃຊ້ສໍາລັບການເຮັດຄວາມເຢັນຂອງຫມໍ້ໄຟທີ່ເລືອກແລະອົງປະກອບການຈັດການຄວາມຮ້ອນທີ່ຄວາມສອດຄ່ອງຂອງມິຕິແມ່ນສໍາຄັນສໍາລັບການເຊື່ອມຕໍ່, ການປະກອບ, ຫຼືການດໍາເນີນງານການປະກອບຕໍ່ມາ.

ການຜະລິດແລະການຄວບຄຸມຄຸນນະພາບ

EV Battery Cold Drawing Machine Production Process

ການຜະລິດເຄື່ອງຈັກ

ການທົບທວນຄືນດ້ານວິສະວະກໍາເລີ່ມຕົ້ນດ້ວຍທໍ່ຂອງລູກຄ້າແລະຂະຫນາດຂອງກໍລະນີສໍາເລັດຮູບ, ຊັ້ນວັດສະດຸ, ຄວາມຕ້ອງການຫຼຸດລົງ, ແລະເປົ້າຫມາຍການຜະລິດ. ຕົວກໍານົດການເຫຼົ່ານີ້ຖືກນໍາໃຊ້ເພື່ອກໍານົດການຕັ້ງຄ່າເຄື່ອງຈັກແລະຄວາມຕ້ອງການເຄື່ອງມື.

ການຜະລິດກົນຈັກປະກອບມີການກະກຽມແຜ່ນເຫຼັກ, ການເຊື່ອມໂລຫະ, ການບັນເທົາຄວາມກົດດັນ, ເຄື່ອງກົນຈັກ, ການປຸງແຕ່ງທາງລົດໄຟຄູ່ມື, ການປະກອບສາຍສົ່ງ, ການປະກອບລົດບັນທຸກ, ແລະເຄື່ອງກົນຈັກຕາຍ.

ຄວບຄຸມການເຊື່ອມໂຍງກວມເອົາການຂຽນໂປລແກລມ PLC, ການຕັ້ງຄ່າ HMI, ການຕັ້ງຄ່າ inverter, ການຄວບຄຸມມໍເຕີ, ການຄວບຄຸມເສັ້ນເລືອດຕັນໃນ, ແລະຫນ້າທີ່ຄວາມປອດໄພຂອງເຄື່ອງຈັກ.

ການກວດກາຄັ້ງສຸດທ້າຍປະກອບມີການສອດຄ່ອງກົນຈັກ, ການດໍາເນີນງານລະບົບສາຍສົ່ງ, ການກວດສອບໄຟຟ້າ, ການຫລໍ່ລື່ນແລະການກວດສອບການຮົ່ວໄຫຼຂອງນ້ໍາມັນ, ແລະການທົດສອບການແຕ້ມຮູບໂດຍໃຊ້ຕົວຢ່າງຂອງລູກຄ້າທີ່ມີຢູ່.

ການທົດສອບໂຮງງານ

ກ່ອນທີ່ຈະຈັດສົ່ງ, ເຄື່ອງແຕ້ມເຢັນຫມໍ້ໄຟ EV ແມ່ນຂຶ້ນກັບການທົດສອບການດໍາເນີນງານ. ບ່ອນທີ່ຕົວຢ່າງທໍ່ຂອງລູກຄ້າໄດ້ຖືກສະຫນອງ, ການທົດສອບສາມາດປະກອບມີຮູບແຕ້ມຕົວຈິງເພື່ອປະເມີນຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ຄວາມໄວ, ຜົນໄດ້ຮັບຂອງມິຕິລະດັບ, ຄວາມຫນາຂອງກໍາແພງ, ແລະສະພາບຂອງຫນ້າດິນຕໍ່ກັບຄວາມຕ້ອງການຂອງຂະບວນການທີ່ໄດ້ຕົກລົງ.

EV Battery Cold Drawing Machine Manufacturing

ເປັນຫຍັງ FangRong

EV Battery Cold Drawing Machine Manufacturer

ວິສະວະກຳແຕ້ມເຢັນຕັ້ງແຕ່ປີ 1998
FangRong ໄດ້ມີສ່ວນຮ່ວມໃນວິສະວະກໍາ drawbench ນັບຕັ້ງແຕ່ 1998, ກວມເອົາອຸປະກອນແຕ້ມເຢັນສໍາລັບອາລູມິນຽມ, ເຫຼັກກ້າ, ທອງແດງ, ສະແຕນເລດ, ແລະໂປໄຟພິເສດ. ພື້ນຫລັງນີ້ອະນຸຍາດໃຫ້ປະເມີນໂຄງການຂອງແບັດເຕີລີ່ເປັນຂະບວນການແຕ້ມຮູບທີ່ສົມບູນແທນທີ່ຈະເປັນໂຕນຂອງເຄື່ອງຈັກຢ່າງດຽວ.

ສອງໂຮງງານຜະລິດ
Dongguan Fangrong Metallurgical Equipment Co., Ltd. ແລະ Yangjiang Fangrong ເຄື່ອງຈັກຈໍາກັດ, ສະຫນອງຄວາມສາມາດໃນການຜະລິດລວມສໍາລັບໂຄງການ drawbench ມາດຕະຖານແລະກໍາຫນົດເອງ.

ວິສະວະກໍາໂຄງການ
ສໍາລັບໂຄງການກໍລະນີຫມໍ້ໄຟ, ການທົບທວນທາງວິສະວະກໍາສາມາດປະກອບມີການຄິດໄລ່ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ການຄັດເລືອກເຄື່ອງມື, ການປະເມີນຕາຕະລາງຜ່ານ, ການຕັ້ງຄ່າຕົວຍຶດຕາຍ, ຮູບແບບເຄື່ອງຈັກ, ແລະຄວາມຕ້ອງການອຸປະກອນເສີມ.

ການມອບໝາຍ ແລະການບໍລິການ
ການ​ຄວບ​ຄຸມ​ການ​ຕິດ​ຕັ້ງ​, ການ​ມອບ​ຫມາຍ​, ການ​ຝຶກ​ອົບ​ຮົມ​ປະ​ຕິ​ບັດ​ການ​, ການ​ສະ​ຫນອງ​ອາ​ໄຫຼ່​, ແລະ​ການ​ແກ້​ໄຂ​ບັນ​ຫາ​ຫ່າງ​ໄກ​ສອກ​ຫຼີກ​ແມ່ນ​ມີ​ສໍາ​ລັບ​ອຸ​ປະ​ກອນ​ສົ່ງ​. ການຮັບປະກັນມາດຕະຖານແມ່ນ 12 ເດືອນຈາກຄ່ານາຍຫນ້າ.

ການຢັ້ງຢືນແລະໃບຢັ້ງຢືນການຜະລິດ

EV Battery Cold Drawing Machine Certifications

ISO9001:2015- ລະບົບການຄຸ້ມຄອງຄຸນນະພາບກວມເອົາການອອກແບບ, ການຜະລິດ, ການຕິດຕັ້ງ, ແລະການບໍລິການ. ໃບຢັ້ງຢືນໝາຍເລກ UQ231211R1.

CE— ເອກະສານຄວາມປອດໄພຂອງເຄື່ອງຈັກທີ່ກ່ຽວຂ້ອງແມ່ນມີໃຫ້ສຳລັບການຕັ້ງຄ່າເຄື່ອງມາດຕະຖານທີ່ນຳໃຊ້ໄດ້.

ການກວດກາ SGS- ການກວດກາຂອງພາກສ່ວນທີສາມສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການຂອງໂຄງການ.

ສິດທິບັດ- FangRong ຖືສິດທິບັດປະດິດສ້າງ 32 ສະບັບ ແລະ ສິດທິບັດຕົວແບບ 100 ກວ່າອັນທີ່ກວມເອົາອຸປະກອນແຕ້ມຮູບ ແລະ ເຕັກໂນໂລຊີອຸປະກອນທີ່ກ່ຽວຂ້ອງ.

ການຫຸ້ມຫໍ່ແລະການຈັດສົ່ງ

EV Battery Cold Drawing Machine Packaging and Shipping

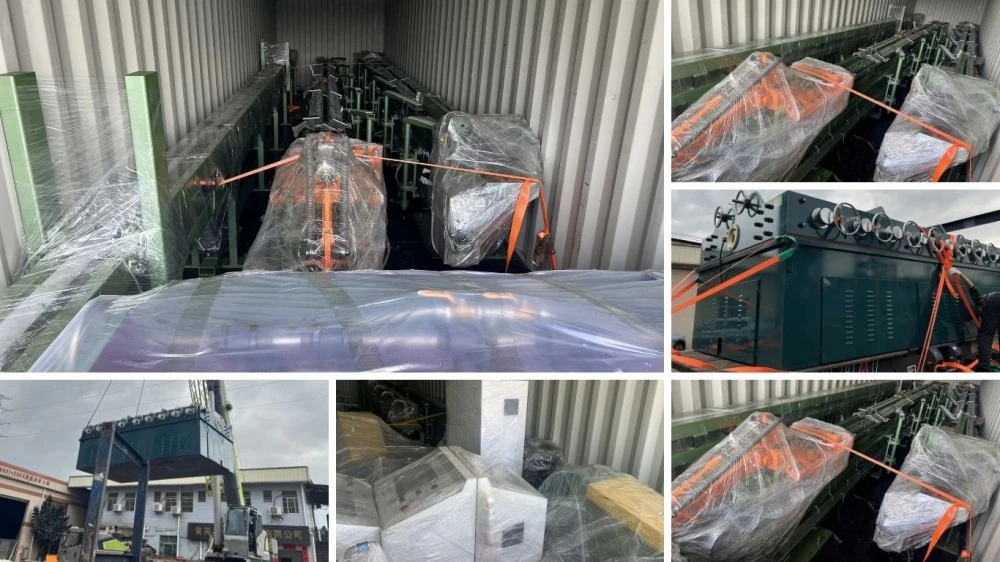
ເຄື່ອງແຕ້ມເຢັນຫມໍ້ໄຟ EV ໄດ້ຖືກກະກຽມສໍາລັບການຂົນສົ່ງສົ່ງອອກດ້ວຍການຫຸ້ມຫໍ່ປ້ອງກັນ, ປ້ອງກັນຄວາມຊຸ່ມຊື່ນ, ແລະປ້ອງກັນການກັດກ່ອນສໍາລັບພື້ນຜິວທີ່ຖືກເຄື່ອງຈັກ. ຮູບແຕ້ມພື້ນຖານ, ການຈັດວາງສະມໍ, ເອກະສານໄຟຟ້າ, ແລະຂໍ້ມູນການດໍາເນີນງານແມ່ນສະຫນອງໃຫ້ຕາມການກໍານົດໂຄງການ.

ຄໍາຖາມທີ່ຖາມເລື້ອຍໆ

ຂໍ້ມູນອັນໃດທີ່ຕ້ອງການເພື່ອຢືນຢັນວ່າ FR-80 ເໝາະສົມກັບກໍລະນີຫມໍ້ໄຟຂອງຂ້ອຍບໍ?

ສະຫນອງໂລຫະປະສົມອາລູມິນຽມແລະ temper, ຂະຫນາດທໍ່ເລີ່ມຕົ້ນ, ຂະຫນາດກໍລະນີສໍາເລັດຮູບ, ຄວາມຫນາຂອງຝາ, ຄວາມຍາວຂອງທໍ່, ການຫຼຸດຜ່ອນຄວາມຕ້ອງການ, ອັດຕາການຜະລິດ, ແລະຄວາມຕ້ອງການດ້ານ. ການແຕ້ມຮູບພາກສ່ວນຫຼືໄຟລ໌ CAD ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບການກວດສອບເສັ້ນທາງການແຕ້ມຮູບແລະເຄື່ອງມື.

FR-80 ສາມາດແຕ້ມໄດ້ທັງກ່ອງກະບອກແລະ prismatic ຫມໍ້ໄຟ?

ແມ່ນແລ້ວ, drawbench ສາມາດຖືກຕັ້ງຄ່າສໍາລັບການແຕ້ມຮູບທໍ່ຮອບຫາຮອບ. ສໍາລັບກໍລະນີ prismatic, ທໍ່ທີ່ແຕ້ມໄດ້ອາດຈະປະຕິບັດຕາມໂດຍການດໍາເນີນງານຂອງຮູບສີ່ຫລ່ຽມມົນຫາສີ່ຫລ່ຽມຫຼືສີ່ຫລ່ຽມແຍກຕ່າງຫາກ, ໂດຍອີງຕາມເສັ້ນທາງຕັດແລະຂະບວນການສໍາເລັດຮູບ.

120 kN ພຽງພໍສໍາລັບກໍລະນີຫມໍ້ໄຟອາລູມິນຽມຝາບາງ?

ມັນຂຶ້ນກັບຂະຫນາດທໍ່ຕົວຈິງ, ໂລຫະປະສົມ, ການຫຼຸດຜ່ອນ, ເລຂາຄະນິດຕາຍ, lubrication, ແລະຄວາມໄວການແຕ້ມຮູບ. ເຄື່ອງ 120 kN ບໍ່ຄວນເລືອກພຽງແຕ່ເນື່ອງຈາກວ່າຜະລິດຕະພັນແມ່ນເຮັດຈາກອາລູມິນຽມ. FangRong ສາມາດຄິດໄລ່ການໂຫຼດທີ່ຄາດໄວ້ຈາກຂະຫນາດເລີ່ມຕົ້ນແລະສໍາເລັດຮູບທີ່ສະເຫນີກ່ອນທີ່ຈະຢືນຢັນເຄື່ອງຈັກ.

ເຄື່ອງແຕ້ມເຢັນຫມໍ້ໄຟ EV ສາມາດບັນລຸຄວາມຫນາຂອງຝາ 0.5 ມມໄດ້ບໍ?

0.5 ມມສາມາດຖືກນໍາໃຊ້ເປັນເອກະສານອ້າງອີງໂຄງການສໍາລັບຄໍາຮ້ອງສະຫມັກທໍ່ອາລູມິນຽມທີ່ແນ່ນອນ, ແຕ່ມັນບໍ່ຄວນຖືກປະຕິບັດເປັນຂອບເຂດຈໍາກັດຂອງເຄື່ອງຈັກທົ່ວໄປ. ຄວາມຫນາຂອງກໍາແພງທີ່ສາມາດບັນລຸໄດ້ແມ່ນຂຶ້ນກັບສະພາບໂລຫະປະສົມ, ເລຂາຄະນິດເລີ່ມຕົ້ນ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ການອອກແບບຕາຍ, ການຫລໍ່ລື່ນ, ແລະຄວາມທົນທານຂອງຂະຫນາດທີ່ຕ້ອງການ. ການທົດລອງຕົວຢ່າງແມ່ນແນະນໍາສໍາລັບການນໍາໃຊ້ຝາບາງທີ່ສໍາຄັນ.

FR-80 ຕ້ອງການເຄື່ອງມືແຍກຕ່າງຫາກສໍາລັບຂະຫນາດຫມໍ້ໄຟທີ່ແຕກຕ່າງກັນບໍ?

ແມ່ນແລ້ວ. ຂະຫນາດສໍາເລັດຮູບທີ່ແຕກຕ່າງກັນຕາມປົກກະຕິຕ້ອງການການແຕ້ມຮູບທີ່ສອດຄ້ອງກັນແລະ, ສໍາລັບກໍລະນີ prismatic, ການສ້າງເຄື່ອງມື. drawbench ດຽວກັນສາມາດປະມວນຜົນຂະຫນາດຂອງກໍລະນີຫຼາຍໃນເວລາທີ່ພວກເຂົາເຈົ້າຍັງຄົງຢູ່ໃນຂອບເຂດບັງຄັບ, stroke, carriage, ແລະລະດັບເຄື່ອງມືຂອງຕົນ.

ສິ່ງທີ່ຄວນທົດສອບກ່ອນທີ່ຈະຮັບເອົາເຄື່ອງ?

ສໍາລັບໂຄງການກໍລະນີຫມໍ້ໄຟ, ການທົດສອບການຍອມຮັບຄວນຈະໄປນອກເຫນືອການກວດກາເບິ່ງວ່າເຄື່ອງແລ່ນ. ບ່ອນທີ່ມີຕົວຢ່າງ, ການທົດສອບຄວນກວດສອບຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ຄວາມໄວຂອງການແຕ້ມຮູບ, ຂະຫນາດສໍາເລັດຮູບ, ການປ່ຽນແປງຄວາມຫນາຂອງກໍາແພງ, ສະພາບຫນ້າດິນ, ການດໍາເນີນງານຂອງການຂົນສົ່ງ, ຄວາມຖືກຕ້ອງຂອງເສັ້ນເລືອດຕັນໃນ, ແລະການເຮັດຊ້ໍາຄືນກັບຂໍ້ກໍານົດດ້ານວິຊາການທີ່ໄດ້ຕົກລົງ.

ສົ່ງສອບຖາມ
ຂໍ້​ມູນ​ຕິດ​ຕໍ່
  • ທີ່ຢູ່

    NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ

  • ອີເມວ

    frsale@dgfangrong.com

ບອກພວກເຮົາກ່ຽວກັບວັດສະດຸ, ຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນ, ຂະບວນການຜະລິດແລະຄວາມຕ້ອງການອຸປະກອນ. FangRong ສາ​ມາດ​ປຶກ​ສາ​ຫາ​ລື​ທີ່​ເຫມາະ​ສົມ​ເຄື່ອງ​ແຕ້ມ​ເຢັນ​, Drawing Dies​, Straightening ເຄື່ອງ​ແລະ​ການ​ແກ້​ໄຂ​ທີ່​ເຫມາະ​ສົມ​ສໍາ​ລັບ​ຄໍາ​ຮ້ອງ​ສະ​ຫມັກ​ຂອງ​ທ່ານ​.
ຄະແນນ:
5.0
ຄໍາແນະນໍາຂ່າວ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
ປະຕິເສດຍອມຮັບ