ຜະລິດຕະພັນ
ຜະລິດຕະພັນ

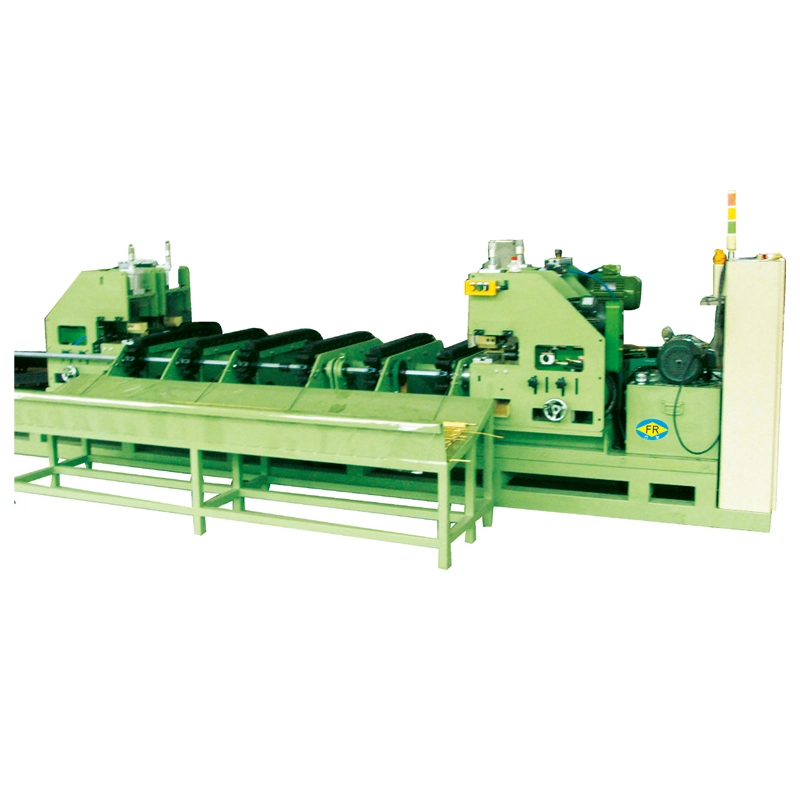
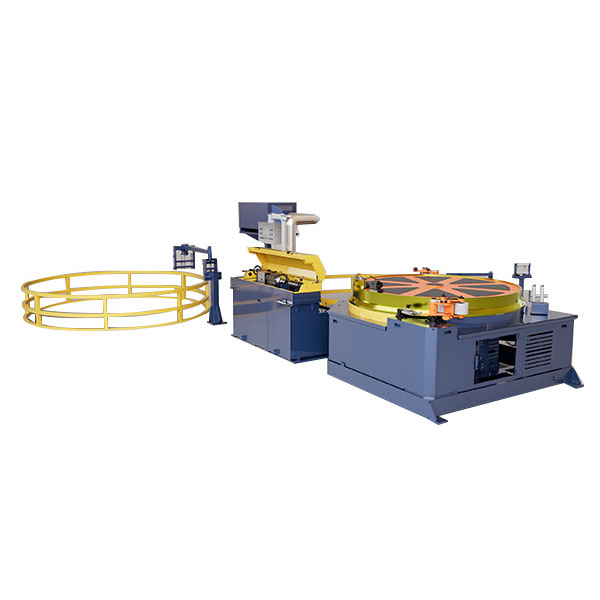
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.

ຜະລິດຕະພັນ
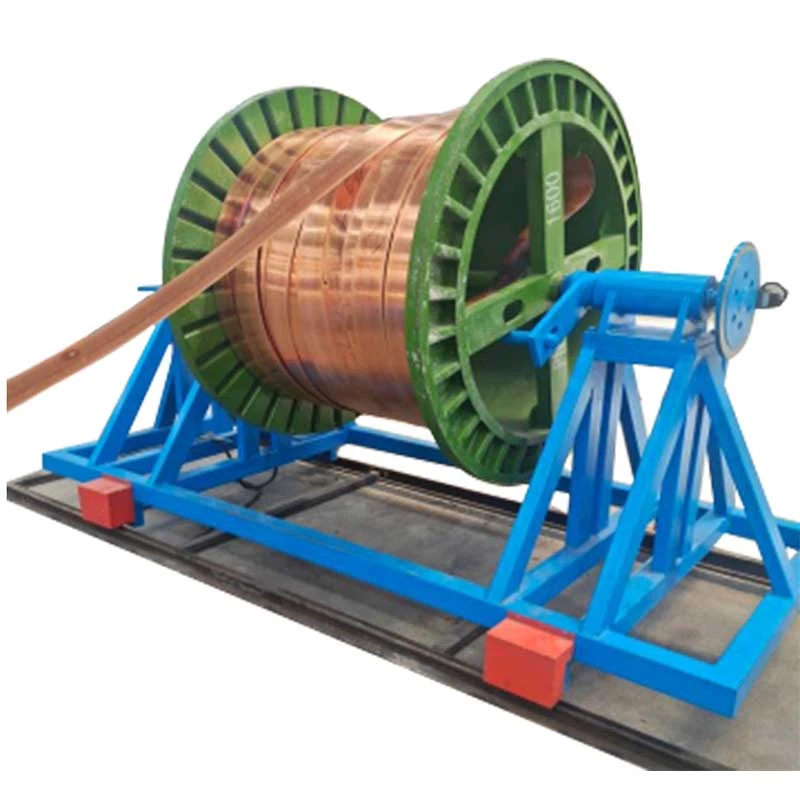
Busbar Hydraulic Drawing Machine
  • Busbar Hydraulic Drawing MachineBusbar Hydraulic Drawing Machine
  • Busbar Hydraulic Drawing MachineBusbar Hydraulic Drawing Machine

Busbar Hydraulic Drawing Machine

ໄດ້Busbar Hydraulic Drawing Machineໄດ້ຖືກອອກແບບສໍາລັບການແຕ້ມເຢັນbusbars ທອງແດງແລະອາລູມິນຽມ, ການປັບປຸງຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບ, ການສໍາເລັດຮູບຂອງຫນ້າດິນ, ແລະຄວາມແຂງ. ກໍາລັງແຕ້ມຕັ້ງແຕ່10-100 ໂຕນ, ມີຄວາມຍາວແຕ້ມຂອງ6–12 ມແລະ​ຄວາມ​ໄວ​ຂອງ​2–12 ມ/ນທ. ມັນຈັດການ busbars ທອງແດງຈາກ40×2 mm ຫາ 400×30 mm. ການຄວບຄຸມການບັງຄັບໃຊ້ໄຮໂດຼລິກແລະຄວາມໄວທີ່ປ່ຽນແປງໄດ້ສະຫນອງການແຕ້ມຮູບທີ່ຫມັ້ນຄົງທີ່ມີການຫຼຸດຜ່ອນຄວາມບົກຜ່ອງດ້ານຫນ້າດິນ. ເຫມາະສໍາລັບການແຜ່ກະຈາຍພະລັງງານ, ຫມໍ້ແປງ, switchgear, ແລະອຸປະກອນໄຟຟ້າ.

ຄະແນນ: 5.0
(ການນັບຄະແນນ: 1)

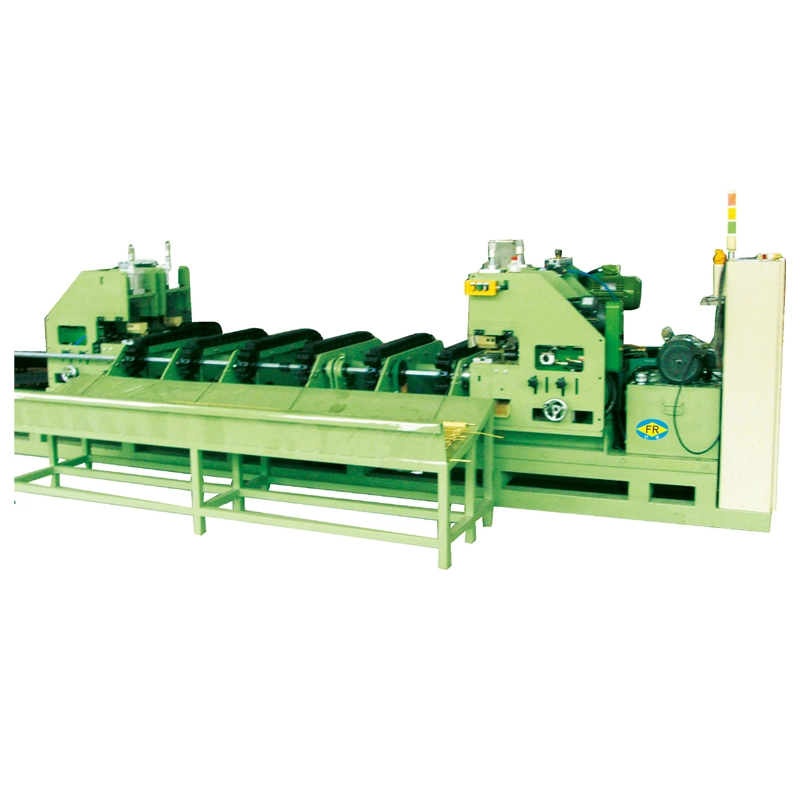
ໄດ້Busbar Hydraulic Drawing Machine, ຍັງເອີ້ນວ່າເປັນ drawbench busbar ທອງແດງຫຼືເຄື່ອງແຕ້ມ busbar ບົບໄຮໂດຼລິກ, ໄດ້ຖືກອອກແບບສໍາລັບການແຕ້ມຮູບເຢັນທອງແດງແລະແຖບອາລູມິນຽມຮາບພຽງຫຼັງຈາກການ extrusion ຫຼືຫລໍ່. ທໍ່ໄຮໂດຼລິກດຶງ workpiece ຜ່ານຄວາມແມ່ນຍໍາຕາຍເພື່ອຫຼຸດຜ່ອນຄວາມກວ້າງແລະຄວາມຫນາ, ປັບປຸງຄວາມສອດຄ່ອງຂອງມິຕິ, ປັບປຸງຫນ້າດິນ, ແລະເພີ່ມຄວາມເຂັ້ມແຂງໂດຍຜ່ານການເຮັດວຽກເຢັນ.

ຊຸດ FR ຂອງ FangRong ລວມມີFR-10T, FR-20T, FR-30T, FR-50T ແລະ FR-100T, ກວມເອົາກໍາລັງແຕ້ມຈາກ 10 ຫາ 100 ໂຕນ. ຂຶ້ນຢູ່ກັບຮູບແບບ, ເຄື່ອງ handles busbars ຈາກຄວາມກວ້າງ 15 ຫາ 400 ມມ, ຄວາມຫນາ 2 ຫາ 30 ມມ, ແລະ 6 ຫາ 12 ມໃນຄວາມຍາວແຕ້ມທີ່ມີປະສິດທິພາບ. ມັນຖືກນໍາໃຊ້ຕົ້ນຕໍສໍາລັບ busbars ທອງແດງແລະອາລູມິນຽມສໍາລັບ switchgear, ອຸປະກອນການແຈກຢາຍ, ຫມໍ້ແປງ, ເຊື່ອມຕໍ່ໄຟຟ້າແລະຄໍາຮ້ອງສະຫມັກພະລັງງານອື່ນໆ.

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

ຂະບວນການແຕ້ມ Busbar ເຮັດວຽກແນວໃດ

ເຄື່ອງແຕ້ມຮູບ Busbar Hydraulic ໃຊ້ຂະບວນການດຶງດ້ວຍໄຮໂດຼລິກ. ການອອກແບບຕາຍຕົວຈິງ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານແລະຜົນບັງຄັບໃຊ້ການແຕ້ມຄວນຈະຖືກກໍານົດຈາກພາກເລີ່ມຕົ້ນ, ສ່ວນເປົ້າຫມາຍ, ສະພາບວັດສະດຸແລະຄຸນສົມບັດທີ່ຕ້ອງການແທນທີ່ຈະເປັນຂະຫນາດ busbar ຢ່າງດຽວ.

1. ການໂຫຼດ workpiece
ແຖບ busbar ທອງແດງ extruded ຫຼື cast ຫຼືອາລູມິນຽມແມ່ນ positioned ສຸດ rack ອາຫານ. ປາຍຊັ້ນນໍາແມ່ນແຫຼມຫຼືຫຼຸດລົງເພື່ອໃຫ້ມັນສາມາດເຂົ້າໄປໃນຮູບແຕ້ມຕາຍ.

2. ການເຂົ້າຕາຍ
ປາຍທີ່ກຽມໄວ້ຈະຜ່ານທໍ່ຕາຍທີ່ຖືກອອກແບບມາສໍາລັບສ່ວນຕັດສຸດທ້າຍທີ່ຕ້ອງການ. ສໍາລັບໂປຣໄຟລ໌ busbar ທີ່ບໍ່ແມ່ນມາດຕະຖານ, ຜູ້ຖືຕາຍແລະເຄື່ອງມືສາມາດຖືກຕັ້ງຄ່າໃຫ້ກົງກັບພາກສ່ວນ.

3. ການແຕ້ມຮູບໄຮໂດຼລິກ
ກະບອກສູບໄຮໂດຼລິກດຶງ busbar ຜ່ານຕາຍດ້ວຍກໍາລັງຄວບຄຸມ. ຂະ​ຫນາດ​ເຈາະ​ກະ​ບອກ​ສູບ​ທົ່ວ FR​-series ລະ​ດັບ​ຈາກ125 ຫາ 280 ມມ, ມີເສັ້ນຜ່າກາງ piston rod ຈາກ70 ຫາ 140 ມມ.

4. ການຄວບຄຸມຄວາມໄວແຕ້ມ
ຄວາມໄວແຕ້ມແມ່ນສາມາດປັບໄດ້ຈາກ2 ຫາ 12 m / min. ຄວາມໄວຕ່ໍາອາດຈະມັກສໍາລັບການຫຼຸດຜ່ອນຂະຫນາດໃຫຍ່, ພາກສ່ວນທີ່ຫຍຸ້ງຍາກຫຼືເງື່ອນໄຂຂະບວນການທີ່ຕ້ອງການການຄວບຄຸມທີ່ໃກ້ຊິດ, ໃນຂະນະທີ່ສາຍການຜະລິດທີ່ຫມັ້ນຄົງສາມາດນໍາໃຊ້ການຕັ້ງຄ່າທີ່ສູງກວ່າທີ່ລະບົບເຄື່ອງມືແລະເຄື່ອງຫລໍ່ລື່ນອະນຸຍາດໃຫ້ມັນ.

5. ເສັ້ນເລືອດຕັນໃນກັບຄືນ
ຫຼັງຈາກຈັງຫວະການແຕ້ມຮູບ, ຂະບວນລົດຈະກັບຄືນມາໃນຮອບຕໍ່ໄປດ້ວຍຄວາມໄວເຖິງ 20 m/min ໃນແບບທີ່ນ້ອຍກວ່າ ແລະສູງເຖິງ 15 m/min ໃນ FR-100T.

6. straightening ໃນເວລາທີ່ຕ້ອງການ
ສາມາດເພີ່ມຫົວ ໜ່ວຍ straightening ທາງເລືອກໄດ້ເມື່ອຂະບວນການລົງລຸ່ມຕ້ອງການການຄວບຄຸມ bow ຫຼືບິດທີ່ເຄັ່ງຄັດ.

PLC ສາມາດຄວບຄຸມການແຕ້ມຮູບແລະກັບຄືນລໍາດັບ, ໃນຂະນະທີ່ HMI ອະນຸຍາດໃຫ້ຜູ້ປະຕິບັດການກໍານົດແລະຕິດຕາມຕົວກໍານົດການປະຕິບັດງານເຊັ່ນຄວາມໄວແຕ້ມແລະຄວາມຍາວຂອງເສັ້ນເລືອດຕັນ.

ມັນແກ້ໄຂບັນຫາໃດແດ່?

ຄວາມທົນທານຂະຫນາດວ່າງຫຼັງຈາກ extrusion
Extrusion ຢ່າງດຽວອາດຈະບໍ່ສະຫນອງຄວາມທົນທານຄວາມກວ້າງແລະຄວາມຫນາທີ່ຕ້ອງການສໍາລັບອົງປະກອບໄຟຟ້າທີ່ມີຄວາມແມ່ນຍໍາ. ການແຕ້ມຮູບຜ່ານຕົວຕາຍທີ່ປັບທຽບໄດ້ສະຫນອງການຫຼຸດຜ່ອນການຄວບຄຸມໃນສ່ວນຂ້າມແລະປັບປຸງຄວາມສອດຄ່ອງຂອງມິຕິຕາມແຖບ.

ຂໍ້ບົກພ່ອງຂອງພື້ນຜິວຈາກຂະບວນການທີ່ຜ່ານມາ
ພື້ນຜິວ extruded ສາມາດມີເຄື່ອງຫມາຍຫຼືຄວາມບໍ່ສະຫມໍ່າສະເຫມີທີ່ກາຍເປັນທີ່ຍອມຮັບບໍ່ໄດ້ສໍາລັບ busbars ເປີດເຜີຍຫຼືອົງປະກອບການຕິດຕໍ່ຄວາມແມ່ນຍໍາ. ເຄື່ອງມືແຕ້ມຮູບທີ່ເລືອກຢ່າງຖືກຕ້ອງແລະການຫລໍ່ລື່ນສາມາດປັບປຸງຫນ້າດິນສໍາເລັດຮູບ.

ຄວາມແຂງຕ່ໍາຫຼືຄວາມເຂັ້ມແຂງບໍ່ພຽງພໍ
ການແຕ້ມຮູບເຢັນແນະນໍາການເຮັດວຽກແຂງ. ນີ້ສາມາດເພີ່ມຄວາມແຂງແລະຄວາມເຂັ້ມແຂງ tensile ແລະຊ່ວຍໃຫ້ busbar ຮັກສາຮູບຮ່າງຂອງຕົນໃນລະຫວ່າງການ bending, ປະກອບຫຼື winding ຕໍ່ມາ. ການປ່ຽນແປງທາງດ້ານກົນຈັກ - ຊັບສິນທີ່ແນ່ນອນແມ່ນຂຶ້ນກັບການຫຼຸດຜ່ອນແລະສະພາບວັດສະດຸ.

ການປ່ຽນແປງຂ້າມພາກ
ການແຕ້ມຮູບທີ່ມີຄວາມແມ່ນຍໍາຈະຄວບຄຸມພາກສ່ວນສໍາເລັດຮູບຢ່າງສະຫມໍ່າສະເຫມີຫຼາຍກ່ວາການອີງໃສ່ການ extrusion ຢ່າງດຽວ, ເຊິ່ງເປັນສິ່ງສໍາຄັນໃນເວລາທີ່ busbars ຕ້ອງເຫມາະສົມກັບການເກັບກູ້ຄົງທີ່, terminals, insulators ຫຼືອຸປະກອນໄຟຟ້າ.

ການດໍາເນີນການແຕ້ມຄູ່ມືຊ້ໍາຊ້ອນ
ການກະຕຸ້ນລະບົບໄຮໂດຼລິກໃຫ້ຮອບວຽນການດຶງແລະການກັບຄືນທີ່ສາມາດວາງແຜນໄດ້, ຫຼຸດຜ່ອນການແຊກແຊງດ້ວຍມືເມື່ອທຽບກັບອຸປະກອນທີ່ຄວບຄຸມດ້ວຍມືຫຼືກົນຈັກ.

ຄຸນນະສົມບັດທີ່ສໍາຄັນແລະບ່ອນທີ່ພວກເຂົາສໍາຄັນ

ການ​ຄວບ​ຄຸມ​ພາກ​ສ່ວນ​ທີ່​ຊັດ​ເຈນ​
ມູນຄ່າຕົ້ນຕໍຂອງຂະບວນການແຕ້ມຮູບແມ່ນການແກ້ໄຂຂະຫນາດແທນທີ່ຈະພຽງແຕ່ເພີ່ມກໍາລັງດຶງ. ມັນເປັນປະໂຫຍດທີ່ສຸດໃນເວລາທີ່ພາກສ່ວນ extruded ຢູ່ໃກ້ກັບຂະຫນາດສຸດທ້າຍທີ່ຕ້ອງການແຕ່ບໍ່ສອດຄ່ອງຕາມຄວາມທົນທານທີ່ຈໍາເປັນສໍາລັບການປະກອບຫຼືອົງປະກອບໄຟຟ້າ.

2-12 m / ນາທີ ປັບຄວາມໄວການແຕ້ມຮູບ
ຄວາມໄວທີ່ປ່ຽນແປງໄດ້ອະນຸຍາດໃຫ້ຜູ້ປະຕິບັດການຈັບຄູ່ຂະບວນການກັບວັດສະດຸ, ເລຂາຄະນິດຂອງພາກສ່ວນ, ການຫຼຸດຜ່ອນແລະສະພາບເຄື່ອງມື. ຄວາມໄວສູງສຸດບໍ່ແມ່ນອັດຕະໂນມັດການຕັ້ງຄ່າການຜະລິດທີ່ດີທີ່ສຸດ; ຄຸນ​ນະ​ພາບ​ດ້ານ​, ອຸນ​ຫະ​ພູມ​ຕາຍ​ແລະ lubrication ຍັງ​ມີ​ຜົນ​ກະ​ທົບ​ຄວາມ​ໄວ​ທີ່​ໃຊ້​ໄດ້​.

ແຮງແຕ້ມ 10-100 ໂຕນ
tonnage ທີ່​ຕ້ອງ​ການ​ແມ່ນ​ຂຶ້ນ​ກັບ​ຄວາມ​ເຂັ້ມ​ແຂງ​ຂອງ​ອຸ​ປະ​ກອນ​ການ​, ການ​ຫຼຸດ​ຜ່ອນ​, ເງື່ອນ​ໄຂ​ການ​ຕິດ​ຕໍ່​ແລະ​ເລ​ຂາ​ຄະ​ນິດ​ພາກ​ສ່ວນ​. ແຖບ busbar ທີ່ກວ້າງກວ່າບໍ່ຈໍາເປັນຕ້ອງມີກໍາລັງດຽວກັນກັບແຖບແຄບທີ່ມີພື້ນທີ່ຕັດກັນເທົ່າທຽມກັນ, ດັ່ງນັ້ນການເລືອກແບບຈໍາລອງຄວນຈະອີງໃສ່ການຄິດໄລ່ຜົນບັງຄັບໃຊ້ຮູບແຕ້ມຕົວຈິງ.

6-12 m ຄວາມຍາວແຕ້ມປະສິດທິພາບ
ຊ່ວງນີ້ກວມເອົາຫຼາຍຄໍາຮ້ອງສະຫມັກການຜະລິດ busbar ຊື່. ເສັ້ນເລືອດຕັນໃນທີ່ຍາວກວ່າສາມາດພິຈາລະນາໄດ້ເມື່ອຄວາມຍາວຂອງຜະລິດຕະພັນສໍາເລັດຮູບຫຼືຮູບແບບການຜະລິດຮຽກຮ້ອງໃຫ້ມີພວກມັນ.

ການຄວບຄຸມແຮງດັນ
ລະບົບໄຮໂດຼລິກສະຫນອງແຮງດຶງຄວບຄຸມຕະຫຼອດເສັ້ນເລືອດຕັນໃນ. ນີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບພາກສ່ວນທອງແດງຂະຫນາດໃຫຍ່ແລະຂະບວນການທີ່ການປ່ຽນແປງຢ່າງກະທັນຫັນຂອງແຮງດຶງສາມາດສົ່ງຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງຫນ້າດິນຫຼືຊີວິດຂອງເຄື່ອງມື.

ການຄວບຄຸມ PLC ແລະ HMI
ການຄວບຄຸມໂຄງການສາມາດຈັດການເສັ້ນເລືອດຕັນໃນຮູບແຕ້ມ, ເສັ້ນເລືອດຕັນໃນກັບຄືນແລະລໍາດັບຮອບວຽນ. ມັນເປັນປະໂຫຍດສໍາລັບການຜະລິດຊ້ໍາຊ້ອນເພາະວ່າຜູ້ປະຕິບັດງານສາມາດເຮັດວຽກກັບການຕັ້ງຄ່າຂະບວນການທີ່ກໍານົດໄວ້ແທນທີ່ຈະຄວບຄຸມແຕ່ລະເສັ້ນເລືອດຕັນໃນດ້ວຍຕົນເອງ.

ທາງເລືອກ straightening ແລະການເຊື່ອມໂຍງເສັ້ນ
ສໍາລັບໂຮງງານປຸງແຕ່ງ busbars ໂດຍຜ່ານການດໍາເນີນງານລົງລຸ່ມຫຼາຍ, ເຄື່ອງແຕ້ມຮູບສາມາດໄດ້ຮັບການກໍາຫນົດຄ່າດ້ວຍການໃຫ້ອາຫານ, straightening ຫຼືອຸປະກອນການຈັດການອື່ນໆເພື່ອຫຼຸດຜ່ອນການຈັດການລະດັບປານກາງ.

ຂໍ້ມູນຈໍາເພາະ

ການເລືອກຕົວແບບຄວນເລີ່ມຕົ້ນດ້ວຍຄວາມກວ້າງແລະຄວາມຫນາເລີ່ມຕົ້ນ, ຄວາມກວ້າງແລະຄວາມຫນາຂອງເປົ້າຫມາຍ, ຊັ້ນທອງແດງຫຼືອາລູມິນຽມ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ຄວາມຍາວຂອງຮູບແຕ້ມທີ່ຕ້ອງການແລະຜົນຜະລິດການຜະລິດທີ່ຄາດວ່າຈະ. ຫຼັງຈາກນັ້ນ, ໂຕນທີ່ຖືກຈັດອັນດັບຄວນຖືກກວດສອບຕໍ່ກັບແຮງແຕ້ມທີ່ຄິດໄລ່.

ຕົວແບບ FR-10T FR-20T FR-30T FR-50T FR-100T
ກໍາລັງແຕ້ມ (ໂຕນ) 10 20 30 50 100
ຄວາມກວ້າງ Busbar (ມມ) 40 15-60 20-120 30-180 30-400
ຄວາມໜາ Busbar (mm) 2-5 2-10 2-20 2-30 3-30
ຄວາມຍາວການແຕ້ມທີ່ມີປະສິດທິພາບ (m) 6-12 6-12 6-12 6-12 6-12
ເສັ້ນຜ່າສູນກາງຂອງກະບອກສູບ (ມມ) 125 150 180 200 280
ເສັ້ນຜ່າສູນກາງລູກສູບ (ມມ) 70 80 90 100 140
ຄວາມໄວແຕ້ມ (ມ/ນ) 2-12 2-12 2-12 2-12 2-12
ຄວາມໄວກັບຄືນ (ມ/ນ) 5-20 5-20 5-20 5-20 5-15
ພະລັງງານມໍເຕີຫຼັກ (kW) 22 45 55 75 75 × 2
ຄວາມກົດດັນຂອງລະບົບ (kgf/cm²) 140 170 230 210 250

ທຸກໆແບບ FR-series ໄດ້ຖືກອອກແບບຕົ້ນຕໍສໍາລັບ busbars ທອງແດງແລະອາລູມິນຽມ. ຜູ້ຖືຕາຍແບບກຳນົດເອງ, ຈັງຫວະການແຕ້ມຮູບທີ່ຍາວກວ່າ, ລະດັບຄວາມກວ້າງ/ໜາພິເສດ, ລະບົບການໃຫ້ອາຫານ ແລະອຸປະກອນການເຮັດໃຫ້ກົງສາມາດຖືກພິຈາລະນາຕາມສາຍການຜະລິດ.

ວິທີການເລືອກກໍາລັງແຕ້ມ

ຢ່າເລືອກ drawbench ໄຮໂດຼລິກໂດຍຂະຫນາດ busbar ສູງສຸດທີ່ລະບຸໄວ້ໃນລາຍການ. ສໍາລັບຄໍາແນະນໍາດ້ານວິສະວະກໍາ, ສະຫນອງຊັ້ນວັດສະດຸ, ພາກເລີ່ມຕົ້ນ, ພາກສໍາເລັດຮູບ, ຄວາມຍາວຂອງຮູບແຕ້ມ, ຈໍານວນຜ່ານແລະຜົນຜະລິດເປົ້າຫມາຍ. ພາລາມິເຕີເຫຼົ່ານີ້ອະນຸຍາດໃຫ້ມີຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຕ້ອງການແລະຕາຕະລາງການຫຼຸດຜ່ອນທີ່ເຫມາະສົມທີ່ຈະໄດ້ຮັບການປະເມີນກ່ອນທີ່ເຄື່ອງຈັກຈະຖືກກໍານົດ.

A Busbar Hydraulic Drawing Machine ທີ່ມີ tonnage ເກີນອາດຈະເພີ່ມຄ່າໃຊ້ຈ່າຍອຸປະກອນໂດຍບໍ່ມີການປັບປຸງຂະບວນການຖ້າຫາກວ່າແຮງແຕ້ມທີ່ຕ້ອງການແມ່ນຕ່ໍາຫຼາຍ. ໃນທາງກັບກັນ, ການເຮັດວຽກຢ່າງຕໍ່ເນື່ອງຢູ່ໃນຂອບເຂດຈໍາກັດແຮງຂອງເຄື່ອງຈັກເຮັດໃຫ້ຂອບຫນ້ອຍລົງສໍາລັບການປ່ຽນແປງໃນສະພາບວັດສະດຸ, ການຫລໍ່ລື່ນຫຼືເຄື່ອງມື. ດັ່ງນັ້ນ, ຂອບເຂດການເຮັດວຽກທີ່ເຫມາະສົມຄວນຖືກກໍານົດຈາກຂະບວນການຕົວຈິງແທນທີ່ຈະເປັນໂຕນດຽວ.

ຄໍາຮ້ອງສະຫມັກ

Switchgear ແລະການກະຈາຍພະລັງງານ

busbars ທອງແດງສໍາລັບ switchgear, ກະດານແຈກຢາຍແລະທໍ່ລົດເມຕ້ອງການຄວາມກວ້າງແລະຄວາມຫນາທີ່ສອດຄ່ອງເພາະວ່າພາກສ່ວນສໍາເລັດຮູບຕ້ອງເຫມາະກັບລະບົບ insulation, terminals ແລະສະຫນັບສະຫນູນກົນຈັກ. ເຄື່ອງຫ້ອງຮຽນ FR-30T ຫາ FR-50T ສາມາດຖືກພິຈາລະນາສໍາລັບຄໍາຮ້ອງສະຫມັກພາກກາງຫຼັງຈາກການຄິດໄລ່ຜົນບັງຄັບໃຊ້.

ບັນຫາການຜະລິດປົກກະຕິ:ແຖບ extruded ແມ່ນມິຕິລະດັບຢູ່ໃກ້ກັບເປົ້າຫມາຍແຕ່ຕ້ອງການເຄື່ອງຈັກເພີ່ມເຕີມກ່ອນທີ່ຈະປະກອບ. ການແຕ້ມຮູບສາມາດເຮັດໃຫ້ພາກສ່ວນໃກ້ຊິດກັບຂະຫນາດທີ່ກໍານົດໄວ້ໃນຂະນະທີ່ປັບປຸງຄວາມສອດຄ່ອງຂອງຫນ້າດິນ.

ການຜະລິດຫມໍ້ແປງ

ຕົວນໍາທອງແດງແປທີ່ໃຊ້ໃນການປະກອບຫມໍ້ແປງອາດຈະຕ້ອງການຂະຫນາດຄວບຄຸມແລະຄຸນສົມບັດກົນຈັກທີ່ເຫມາະສົມສໍາລັບການກອບເປັນຈໍານວນຫຼື winding. ການແຕ້ມຮູບເຢັນສາມາດສະຫນອງການເຮັດວຽກແຂງນອກເຫນືອຈາກການຫຼຸດຜ່ອນຂະຫນາດ.

ບັນຫາການຜະລິດປົກກະຕິ:ຕົວນຳທີ່ອ່ອນເກີນໄປ ຫຼື ບໍ່ສອດຄ່ອງຕາມຂະໜາດສາມາດບິດເບືອນໃນລະຫວ່າງການສາຍ. ຕາຕະລາງການແຕ້ມຮູບສາມາດໄດ້ຮັບການຄັດເລືອກເພື່ອບັນລຸພາກສ່ວນສຸດທ້າຍທີ່ຕ້ອງການແລະສະພາບວັດສະດຸກ່ອນທີ່ຈະດໍາເນີນການ winding.

ຕົວເຊື່ອມຕໍ່ໄຟຟ້າ ແລະ terminals

ພາກສ່ວນທອງແດງຂະຫນາດນ້ອຍທີ່ໃຊ້ສໍາລັບ terminals, connectors ແລະ grounding ອົງປະກອບໄດ້ຮັບຜົນປະໂຫຍດຈາກຂະຫນາດຂອງພາກຕັດທີ່ສອດຄ່ອງເນື່ອງຈາກວ່າການປ່ຽນແປງສາມາດສົ່ງຜົນກະທົບຕໍ່ການປະກອບແລະການຕິດຕໍ່ໄຟຟ້າ.

ບັນຫາການຜະລິດປົກກະຕິ:ການປ່ຽນແປງໃນຄວາມຫນາຂອງແຖບສ້າງການອະນຸຍາດເຄື່ອງຈັກທີ່ບໍ່ສອດຄ່ອງຫຼືເຫມາະການປະກອບ. A calibrated ຮູບແຕ້ມຕາຍສະຫນອງພາກສ່ວນສຸດທ້າຍເຮັດຊ້ໍາໄດ້.

ໄຟຟ້າແລະອຸປະກອນທີ່ມີກະແສໄຟຟ້າສູງ

ຕົວນໍາທອງແດງຂະຫນາດໃຫຍ່ແລະ busbars electrode ທີ່ໃຊ້ໃນ electrolysis ແລະລະບົບອື່ນໆທີ່ມີໃນປະຈຸບັນສູງຮຽກຮ້ອງໃຫ້ມີຄວາມສາມາດຂອງພາກສ່ວນຂ້າມຢ່າງຫຼວງຫຼາຍ. ໄດ້FR-100Tສະຫນອງເຖິງ 100 ໂຕນຂອງຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ມີການຈັດອັນດັບແລະສະຫນັບສະຫນູນ busbars ສູງເຖິງ 400 ມມກວ້າງແລະ 30 ມມໃນຂອບເຂດຂອງຕົວແບບທີ່ລະບຸໄວ້.

ອຸປະກອນພະລັງງານທົດແທນ

busbars ທອງແດງຖືກນໍາໃຊ້ໃນຕູ້ inverter ແສງຕາເວັນ, ລະບົບການເກັບຮັກສາພະລັງງານແລະອຸປະກອນການແປງພະລັງງານ. ການແຕ້ມຮູບແມ່ນເປັນປະໂຫຍດທີ່ conductor ຕ້ອງຕອບສະຫນອງຂະຫນາດທີ່ຄວບຄຸມກ່ອນທີ່ຈະ punching, bending, plating ຫຼືການປະກອບສຸດທ້າຍ.

ຍານຍົນ ແລະ EV ລະບົບໄຟຟ້າ

ຕົວນໍາທອງແດງແປໄດ້ຖືກນໍາໃຊ້ໃນລະບົບຫມໍ້ໄຟ, ເຊື່ອມຕໍ່ທີ່ມີກະແສສູງແລະອຸປະກອນການກະຈາຍພະລັງງານ. ສໍາລັບຄໍາຮ້ອງສະຫມັກເຫຼົ່ານີ້, ຄວາມສອດຄ່ອງຂອງມິຕິແມ່ນມີຄວາມສໍາຄັນເພາະວ່າ busbars ມັກຈະຜ່ານທາງໂຄ້ງ, insulation, punching ຫຼື terminal ປະກອບຫຼັງຈາກການແຕ້ມຮູບ.

ປະສົບການດ້ານວິສະວະກຳ ແລະການຜະລິດ

FangRong Hydraulic Drawing Machine Manufacturing

ວິສະວະກໍາ drawbench Hydraulic ນັບຕັ້ງແຕ່ 1998
FangRong ໄດ້ມີສ່ວນຮ່ວມໃນການຜະລິດອຸປະກອນການແຕ້ມຮູບເຢັນນັບຕັ້ງແຕ່ 1998. ປະສົບການດ້ານວິສະວະກໍາກວມເອົາ drawbenches ໄຮໂດຼລິກ, ການອອກແບບຕາຍ, ການຄິດໄລ່ຜົນບັງຄັບໃຊ້, ຕາຕະລາງການຫຼຸດຜ່ອນແລະອັດຕະໂນມັດຂະບວນການສໍາລັບຜະລິດຕະພັນທີ່ບໍ່ແມ່ນເຫຼັກແລະໂລຫະອື່ນໆ.

ສອງໂຮງງານຜະລິດ
FangRong ດໍາເນີນການໂຮງງານຜະລິດໃນ Dongguan ແລະ Yangjiang. ການຈັດການຜະລິດສອງສະຖານທີ່ສະຫນອງຄວາມສາມາດໃນການຜະລິດເພີ່ມເຕີມສໍາລັບອຸປະກອນການແຕ້ມຮູບມາດຕະຖານແລະກໍາຫນົດເອງ.

ການຕິດຕັ້ງສາກົນ
ອຸປະກອນ FangRong ໄດ້ຖືກສະຫນອງໃຫ້ແກ່ລູກຄ້າໃນຫຼາຍກ່ວາ 70 ປະເທດແລະນໍາໃຊ້ໃນທົ່ວທອງແດງ, ອາລູມິນຽມ, ເຫຼັກກ້າ, ສະແຕນເລດແລະຄໍາຮ້ອງສະຫມັກໂລຫະອື່ນໆ.

ວິສະວະກໍາສະເພາະຂະບວນການ
ສໍາລັບໂຄງການ busbar, ວຽກງານວິສະວະກໍາທີ່ສໍາຄັນແມ່ນບໍ່ຈໍາກັດການເລືອກເອົາກະບອກບົບໄຮໂດຼລິກ. FangRong ສາມາດຊ່ວຍໃນການຄິດໄລ່ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ການກໍານົດຄ່າຕາຍ, ຕາຕະລາງການຫຼຸດຜ່ອນ, ຕົວກໍານົດການບົບໄຮໂດຼລິກ, ການແຕ້ມຮູບແບບແລະອັດຕະໂນມັດທາງເລືອກໂດຍອີງໃສ່ຂະຫນາດ busbar ຕົວຈິງຂອງລູກຄ້າ.

ການທົດສອບການຍອມຮັບຂອງໂຮງງານ
ກ່ອນທີ່ຈະຂົນສົ່ງ, ເຄື່ອງຈັກສາມາດດໍາເນີນການເຮັດວຽກທີ່ບໍ່ມີປະໂຫຍດ, ຕາມດ້ວຍການທົດສອບການໂຫຼດ. ບ່ອນທີ່ມີຕົວຢ່າງຂອງລູກຄ້າ, ວັດສະດຸຕົວຈິງສາມາດຖືກນໍາໃຊ້ເພື່ອກວດກາເບິ່ງການດໍາເນີນງານການແຕ້ມຮູບ, ຄວາມຫມັ້ນຄົງຂອງໄຮໂດຼລິກ, ການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກແລະຄວາມຕ້ອງການຜະລິດຕະພັນສໍາເລັດຮູບກ່ອນການຈັດສົ່ງ.

ກອງປະຊຸມແລະການຄວບຄຸມຄຸນນະພາບ

Hydraulic Drawing Machine Workshop

ຂະບວນການຜະລິດ

Hydraulic Drawing Machine Production Process

1. ວິສະວະກໍາຄໍາສັ່ງ- ຂະ​ຫນາດ Busbar​, ອຸ​ປະ​ກອນ​ການ​, ຜົນ​ບັງ​ຄັບ​ໃຊ້​ການ​ແຕ້ມ​ຮູບ​, ການ​ຕັ້ງ​ຄ່າ​ຕາຍ​, ຕົວ​ກໍາ​ນົດ​ການ​ບົບ​ໄຮ​ໂດ​ລິກ​ແລະ​ຄວາມ​ຕ້ອງ​ການ​ອັດ​ຕະ​ໂນ​ມັດ​ແມ່ນ​ໄດ້​ຮັບ​ການ​ທົບ​ທວນ​ຄືນ​ກ່ອນ​ການ​ຜະ​ລິດ​.

2. ການກວດກາອົງປະກອບ- ອົງປະກອບຫຼັກລວມທັງທໍ່ກະບອກ, ທໍ່ລູກສູບ, ປະທັບຕາແລະເຫຼັກໂຄງສ້າງໄດ້ຖືກກວດກາກ່ອນທີ່ຈະປະກອບ.

3. ເຄື່ອງຈັກຄວາມແມ່ນຍໍາ- ທໍ່ເຈາະກະບອກສູບ, ທໍ່ລູກສູບ ແລະອົງປະກອບຄູ່ມືແມ່ນເຄື່ອງຈັກ ແລະສໍາເລັດຮູບຕາມຄວາມທົນທານຂອງມິຕິທີ່ຕ້ອງການ.

4. ການປະກອບໄຮໂດຼລິກ- ໜ່ວຍ​ງານ​ພະ​ລັງ​ງານ​ໄຮ​ໂດຼລິກ, ປ່ຽງ, ທໍ່ ແລະ​ສ່ວນ​ປະ​ກອບ​ການ​ຄວບ​ຄຸມ​ຖືກ​ປະ​ກອບ​ແລະ​ກວດ​ສອບ​ຄວາມ​ສະ​ຖຽນ​ລະ​ພາບ​ຂອງ​ຄວາມ​ກົດ​ດັນ ແລະ ການ​ຮົ່ວ​ໄຫຼ.

5. ຄວາມສອດຄ່ອງຂອງກົນຈັກ- ທໍ່ຕົ້ນຕໍ, ລໍ້ເລື່ອນແລະລະບົບຄູ່ມືໄດ້ຖືກປະກອບແລະສອດຄ່ອງເພື່ອຮັກສາການເຄື່ອນໄຫວທີ່ຫມັ້ນຄົງໃນລະຫວ່າງການແຕ້ມຮູບ.

6. ການເຊື່ອມໂຍງໄຟຟ້າ ແລະ PLC- ລະບົບຄວບຄຸມຖືກຕັ້ງໂຄງການຕາມການກຳນົດຄ່າເຄື່ອງ ແລະວົງຈອນການແຕ້ມທີ່ຕ້ອງການ.

7. ການທົດສອບການໂຫຼດ— ການ​ເຄື່ອນ​ໄຫວ​ຂອງ​ເຄື່ອງ​ແມ່ນ​ໄດ້​ຮັບ​ການ​ກວດ​ກາ​ພາຍ​ໃຕ້​ເງື່ອນ​ໄຂ​ການ​ໂຫຼດ​ທີ່​ກໍາ​ນົດ​ໄວ້​, ມີ​ການ​ທົດ​ສອບ​ອຸ​ປະ​ກອນ​ຂອງ​ລູກ​ຄ້າ​ທີ່​ມີ​ການ​ສະ​ຫນອງ​ໃຫ້​ຕົວ​ຢ່າງ​.

8. ການກວດກາຄັ້ງສຸດທ້າຍ- ຄວາມກົດດັນຂອງລະບົບໄຮໂດຼລິກ, ການເຄື່ອນໄຫວ, ຫນ້າທີ່ໄຟຟ້າ, ອຸປະກອນຄວາມປອດໄພ, ຂະຫນາດແລະສະພາບເຄື່ອງທົ່ວໄປໄດ້ຖືກກວດກາກ່ອນທີ່ຈະຂົນສົ່ງ.

9. ການຫຸ້ມຫໍ່ສົ່ງອອກ- ອົງປະກອບແມ່ນປ້ອງກັນຄວາມຊຸ່ມຊື່ນ, corrosion ແລະຄວາມເສຍຫາຍການຂົນສົ່ງກ່ອນທີ່ຈະໂຫຼດ.

ການຢັ້ງຢືນແລະການປະຕິບັດຕາມ

Hydraulic Drawing Machine Certifications

ISO 9001:2015— ລະ​ບົບ​ການ​ຄຸ້ມ​ຄອງ​ຄຸນ​ນະ​ພາບ​ກວມ​ເອົາ​ການ​ອອກ​ແບບ​, ການ​ຜະ​ລິດ​, ການ​ຕິດ​ຕັ້ງ​ແລະ​ກິດ​ຈະ​ກໍາ​ການ​ບໍ​ລິ​ການ​ທີ່​ກ່ຽວ​ຂ້ອງ​. ໃບຢັ້ງຢືນ No.UQ231211R1.

CE- ການຕັ້ງຄ່າເຄື່ອງຈັກມາດຕະຖານສາມາດສະຫນອງເອກະສານທີ່ສອດຄ່ອງກັບ CE ສໍາລັບຄວາມຕ້ອງການດ້ານຄວາມປອດໄພຂອງເຄື່ອງຈັກ. ການປະກາດທີ່ແນ່ນອນແລະການຕັ້ງຄ່າຄວາມປອດໄພຄວນໄດ້ຮັບການຢືນຢັນສໍາລັບເຄື່ອງທີ່ສັ່ງແລະຕະຫຼາດປາຍທາງ.

ການກວດກາ SGS- ການກວດກາຂອງພາກສ່ວນທີສາມສາມາດຈັດລຽງໄດ້ສໍາລັບລູກຄ້າທີ່ຕ້ອງການການກວດສອບເອກະລາດກ່ອນການຂົນສົ່ງ.

ສິດທິບັດ— FangRong ລາຍງານ 32 ສິດທິບັດປະດິດສ້າງ ແລະຫຼາຍກວ່າ 100 ສິດທິບັດຮູບແບບຜົນປະໂຫຍດ, ລວມທັງສິດທິບັດທີ່ກ່ຽວຂ້ອງກັບອົງປະກອບອຸປະກອນການແຕ້ມຮູບ ແລະລະບົບເຄື່ອງມື.

ການຫຸ້ມຫໍ່ແລະການຂົນສົ່ງ

Hydraulic Drawing Machine Packaging and Shipping

ເຄື່ອງໄດ້ຖືກກະກຽມສໍາລັບການຂົນສົ່ງສົ່ງອອກທີ່ມີການປ້ອງກັນ corrosion, ປ້ອງກັນຄວາມຊຸ່ມຊື່ນແລະການຫຸ້ມຫໍ່ໄມ້ທີ່ເຫມາະສົມສໍາລັບອົງປະກອບທີ່ສໍາຄັນ. ເຄື່ອງປະກອບໄຮໂດຼລິກແລະກົນຈັກຂະຫນາດໃຫຍ່ອາດຈະຖືກຈັດສົ່ງແຍກຕ່າງຫາກອີງຕາມການໂຫຼດພາຊະນະແລະຄວາມຕ້ອງການການຕິດຕັ້ງສະຖານທີ່.

ສໍາລັບວົງຢືມ, ວິທີການຂົນສົ່ງສຸດທ້າຍ, ການຕັ້ງຄ່າການຫຸ້ມຫໍ່, ທ່າເຮືອອອກເດີນທາງແລະ Incoterm ຄວນໄດ້ຮັບການຢືນຢັນຕາມຈຸດຫມາຍປາຍທາງ, ຂະຫນາດເຄື່ອງແລະການຕັ້ງຄ່າຄໍາສັ່ງ.

ຄໍາຖາມທີ່ຖາມເລື້ອຍໆ

Q1: ວັດສະດຸໃດທີ່ເຄື່ອງແຕ້ມ Busbar Hydraulic ສາມາດຂະບວນການ?

ຄໍາຮ້ອງສະຫມັກມາດຕະຖານແມ່ນbusbars ທອງແດງແລະອາລູມິນຽມ. ໂລຫະປະສົມທອງແດງ, ໂລຫະປະສົມອາລູມິນຽມແລະວັດສະດຸທີ່ບໍ່ແມ່ນເຫຼັກອື່ນໆອາດຈະຖືກພິຈາລະນາໃນເວລາທີ່ສະພາບວັດສະດຸ, ກໍາລັງແຕ້ມແລະເຄື່ອງມືທີ່ເຫມາະສົມ. ຊັ້ນວັດສະດຸຄວນໄດ້ຮັບການສະຫນອງໃຫ້ກ່ອນທີ່ຈະເລືອກຮູບແບບ.

Q2: ຂະຫນາດ busbar ຂະຫນາດໃດສາມາດຂະບວນການ FR-series?

ຊ່ວງຕົວແບບທີ່ລະບຸໄວ້ກວມເອົາຄວາມກວ້າງຈາກ15 ຫາ 400 ມມແລະຄວາມຫນາຈາກ2 ຫາ 30 ມມ, ມີລະດັບທີ່ແນ່ນອນຂຶ້ນກັບຕົວແບບ. FR-100T ກວມເອົາຄວາມກວ້າງ 30-400 ມມແລະຄວາມຫນາ 3-30 ມມ.

Q3: ການຫຼຸດຜ່ອນຫຼາຍປານໃດສາມາດບັນລຸໄດ້ໃນຫນຶ່ງແຕ້ມຮູບ?

ບໍ່ມີມູນຄ່າການຫຼຸດຜ່ອນອັນດຽວທີ່ໃຊ້ກັບທຸກໆ busbar ທອງແດງຫຼືອາລູມິນຽມ. ການຫຼຸດຜ່ອນພາກປະຕິບັດແມ່ນຂຶ້ນກັບຊັ້ນວັດສະດຸແລະສະພາບ, ພາກສ່ວນເລີ່ມຕົ້ນແລະສຸດທ້າຍ, ເລຂາຄະນິດຕາຍ, ການຫລໍ່ລື່ນແລະຄຸນສົມບັດກົນຈັກທີ່ຕ້ອງການ. ສຳລັບການຫຼຸດຈຳນວນທີ່ໃຫຍ່ກວ່າ, ການແຕ້ມຮູບຫຼາຍໃບ ແລະ ການເຊື່ອມສານຂັ້ນກາງອາດຈະຕ້ອງການ.

Q4: ການແຕ້ມຮູບເຢັນເພີ່ມຄວາມແຂງຂອງ busbar ທອງແດງບໍ?

ແມ່ນແລ້ວ. ການປ່ຽນຮູບແບບເຢັນໂດຍທົ່ວໄປແລ້ວຈະເພີ່ມຄວາມແຂງແລະຄວາມເຂັ້ມແຂງໂດຍຜ່ານການແຂງຂອງການເຮັດວຽກ. ລະດັບການປ່ຽນແປງແມ່ນຂຶ້ນກັບການຫຼຸດຜ່ອນແລະການເລີ່ມຕົ້ນສະພາບວັດສະດຸ. ຖ້າຕ້ອງການຄວາມແຮງ tensile, ຄວາມແຂງຫຼືການຍືດຕົວສະເພາະ, ຕາຕະລາງການແຕ້ມຮູບຄວນໄດ້ຮັບການອອກແບບປະມານຄຸນສົມບັດກົນຈັກເປົ້າຫມາຍ.

Q5: ການແຕ້ມຮູບອັດຕະໂນມັດຈະເຮັດໃຫ້ພື້ນຜິວ busbar ສົດໃສບໍ?

ການແຕ້ມຮູບສາມາດປັບປຸງສະພາບຫນ້າດິນໄດ້ຢ່າງຫຼວງຫຼາຍ, ແຕ່ຜົນໄດ້ຮັບສຸດທ້າຍແມ່ນຂຶ້ນກັບພື້ນຜິວທີ່ເຂົ້າມາ, ຄຸນນະພາບການຕາຍ, ເລຂາຄະນິດຕາຍແລະການຫລໍ່ລື່ນ. ເຄື່ອງແຕ້ມຮູບບໍ່ສາມາດເອົາຂໍ້ບົກພ່ອງເລິກທີ່ມີຢູ່ດ້ານລຸ່ມຂອງພື້ນຜິວຕົ້ນສະບັບອອກ.

Q6: ຂ້ອຍຄວນເລືອກແນວໃດລະຫວ່າງ FR-30T, FR-50T ແລະ FR-100T?

ປຽບທຽບກໍາລັງການແຕ້ມທີ່ຕ້ອງການແທນທີ່ຈະເລືອກພຽງແຕ່ຄວາມກວ້າງຂອງແຖບສໍາເລັດຮູບ. ສະຫນອງຂະຫນາດເລີ່ມຕົ້ນແລະເປົ້າຫມາຍ, ຊັ້ນວັດສະດຸແລະຕາຕະລາງການຫຼຸດຜ່ອນ. FangRong ສາມາດຄິດໄລ່ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຄາດຄະເນແລະແນະນໍາຮູບແບບທີ່ເຫມາະສົມ.

Q7: ຄວາມໄວໃນການແຕ້ມຮູບສະເຫມີແມ່ນ 12 m / min?

ສະບັບເລກທີ2-12 m / ນາທີrange ແມ່ນຊ່ວງປະຕິບັດງານທີ່ສາມາດປັບໄດ້, ບໍ່ແມ່ນຄວາມໄວການຜະລິດບັງຄັບ. ການຕັ້ງຄ່າທີ່ເຫມາະສົມແມ່ນຂຶ້ນກັບເລຂາຄະນິດຂອງພາກສ່ວນ, ການຫຼຸດຜ່ອນ, ອຸປະກອນການ, lubrication, ສະພາບຕາຍແລະຄຸນນະພາບຂອງຫນ້າດິນທີ່ຕ້ອງການ. ຄວາມໄວສູງແມ່ນເປັນປະໂຫຍດພຽງແຕ່ໃນເວລາທີ່ຂະບວນການສໍາເລັດສາມາດຮັກສາເງື່ອນໄຂການແຕ້ມຮູບທີ່ຫມັ້ນຄົງ.

Q8: ເຄື່ອງແຕ້ມຮູບສາມາດເຊື່ອມຕໍ່ກັບເຄື່ອງ straightening ໄດ້ບໍ?

ແມ່ນແລ້ວ. ຫນ່ວຍບໍລິການ straightening ທາງເລືອກສາມາດໄດ້ຮັບການປະສົມປະສານໃນເວລາທີ່ busbar ສໍາເລັດຮູບຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມເພີ່ມເຕີມຂອງ bow ຫຼືບິດ. ການໃຫ້ອາຫານແລະອຸປະກອນການຈັດການທາງລຸ່ມອື່ນໆຍັງສາມາດພິຈາລະນາຕາມຮູບແບບການຜະລິດ.

Q9: ແມ່ນຫຍັງປົກກະຕິລວມກັບເຄື່ອງ?

ການຕັ້ງຄ່າເຄື່ອງຈັກມາດຕະຖານປະກອບມີລະບົບການແຕ້ມຮູບໄຮໂດຼລິກ, ກະບອກສູບຕົ້ນຕໍ, ທໍ່ແຕ້ມ, ຖັງເກັບມ້ຽນ, ຫນ່ວຍບໍລິການໄຟຟ້າໄຮໂດຼລິກແລະລະບົບຄວບຄຸມ PLC / HMI. ເຄື່ອງມືສໍາລັບຂະຫນາດ busbar ສະເພາະຄວນໄດ້ຮັບການຢືນຢັນແຍກຕ່າງຫາກເພາະວ່າຂະຫນາດຕາຍແມ່ນຂຶ້ນກັບພາກສ່ວນເລີ່ມຕົ້ນແລະສໍາເລັດຮູບຂອງລູກຄ້າ.

Q10: ຂໍ້ມູນໃດທີ່ຕ້ອງການສໍາລັບວົງຢືມ?

ສະຫນອງຊັ້ນວັດສະດຸ, ຄວາມກວ້າງເລີ່ມຕົ້ນແລະຄວາມຫນາ, ຄວາມກວ້າງແລະຄວາມຫນາສໍາເລັດຮູບ, ຄວາມຍາວຂອງຮູບແຕ້ມທີ່ຕ້ອງການ, ຈໍານວນຜ່ານ, ຜົນຜະລິດເປົ້າຫມາຍແລະການສະຫນອງພະລັງງານຂອງໂຮງງານ.. ຮູບແຕ້ມ ຫຼືແຜນວາດຕັດສ່ວນຍັງເປັນປະໂຫຍດສໍາລັບໂປຣໄຟລ໌ທີ່ບໍ່ໄດ້ມາດຕະຖານ.

Q11: ຄວາມຍາວຂອງຮູບແຕ້ມທີ່ມີປະສິດທິພາບມາດຕະຖານແມ່ນຫຍັງ?

FR-series ໃຊ້ຄວາມຍາວແຕ້ມທີ່ມີປະສິດທິພາບຂອງ6-12 ແມັດ. ຄວາມຍາວຂອງຮູບແຕ້ມທີ່ຍາວກວ່າຫຼືສະເພາະຄໍາຮ້ອງສະຫມັກສາມາດຖືກປະເມີນໃນລະຫວ່າງການອອກແບບວິສະວະກໍາ.

Q12: ເວລານໍາປົກກະຕິແມ່ນຫຍັງ?

ຮູບແບບມາດຕະຖານໂດຍທົ່ວໄປຕ້ອງການປະມານ30-60 ມື້, ໃນຂະນະທີ່ເຄື່ອງຂະຫນາດໃຫຍ່ຫຼືປັບແຕ່ງອາດຈະຕ້ອງການ60-90 ມື້. ເວລານໍາທີ່ຖືກຢືນຢັນຄວນຈະຖືກລະບຸໄວ້ໃນວົງຢືມເພາະວ່າເຄື່ອງມື, ອັດຕະໂນມັດ, ຂະຫນາດເຄື່ອງຈັກແລະການເຮັດວຽກຂອງໂຮງງານສາມາດສົ່ງຜົນກະທົບຕໍ່ເວລາການຜະລິດ. ການຈັດສົ່ງແບບເລັ່ງດ່ວນຄວນຖືກຢືນຢັນເປັນກໍລະນີໆແທນທີ່ຈະສົມມຸດ.

Q13: ເງື່ອນໄຂການຈ່າຍເງິນມາດຕະຖານແມ່ນຫຍັງ?

ການຈັດການການຄ້າມາດຕະຖານແມ່ນເງິນຝາກ 30% ຕາມການຢືນຢັນຄໍາສັ່ງແລະ 70% ກ່ອນການຂົນສົ່ງຫຼັງຈາກການທົດສອບການຍອມຮັບຂອງໂຮງງານ. ຂໍ້ກໍານົດທາງເລືອກສາມາດສົນທະນາສໍາລັບໂຄງການສະເພາະ.

Q14: ການຮັບປະກັນແມ່ນຫຍັງ?

ໄລຍະເວລາຮັບປະກັນມາດຕະຖານແມ່ນ12 ເດືອນ​ນັບ​ຈາກ​ການ​ມອບ​ຫມາຍ​. ການຄຸ້ມຄອງການຮັບປະກັນແລະການຍົກເວັ້ນຄວນໄດ້ຮັບການຢືນຢັນໃນສັນຍາການຂາຍສຸດທ້າຍ.

Q15: ທ່ານສະຫນອງການຕິດຕັ້ງແລະການຝຶກອົບຮົມຜູ້ປະຕິບັດງານບໍ?

ແມ່ນແລ້ວ. FangRong ໃຫ້​ການ​ຄວບ​ຄຸມ​ການ​ຕິດ​ຕັ້ງ​, ສະ​ຫນັບ​ສະ​ຫນູນ​ຄະ​ນະ​ກໍາ​ມະ​ການ​ແລະ​ການ​ຝຶກ​ອົບ​ຮົມ​ປະ​ຕິ​ບັດ​ການ​. ການຝຶກອົບຮົມໃນສະຖານທີ່ປົກກະຕິກວມເອົາການດໍາເນີນງານຂອງເຄື່ອງຈັກ, ການປ່ຽນແປງການຕາຍ, ການບໍາລຸງຮັກສາເປັນປົກກະຕິແລະການວິນິດໄສຄວາມຜິດພື້ນຖານ. ຮູບແຕ້ມພື້ນຖານແລະການຈັດວາງສະມໍ-bolt ສາມາດສະຫນອງໃຫ້ກ່ອນທີ່ຈະຕິດຕັ້ງ.

Q16: ທ່ານສາມາດທົດສອບ busbar ທອງແດງຫຼືອາລູມິນຽມຂອງພວກເຮົາກ່ອນທີ່ຈະຊື້?

ແມ່ນແລ້ວ. ບ່ອນທີ່ປະຕິບັດໄດ້, ຕົວຢ່າງຂອງລູກຄ້າສາມາດນໍາໃຊ້ສໍາລັບການທົດສອບໂຮງງານ. ນີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະໃນເວລາທີ່ພາກສ່ວນ busbar ຂະຫນາດໃຫຍ່, ບໍ່ໄດ້ມາດຕະຖານ, ຫຼືໃນເວລາທີ່ລູກຄ້າມີຄວາມຕ້ອງການຂະຫນາດ, ຫນ້າດິນຫຼືກົນຈັກສະເພາະ.

Q17: ການຢັ້ງຢືນ CE ມີບໍ?

ເອກະສານ CE ສາມາດສະຫນອງໄດ້ສໍາລັບການຕັ້ງຄ່າເຄື່ອງຈັກມາດຕະຖານທີ່ໃຊ້ໄດ້. ເນື່ອງຈາກວ່າຄວາມສອດຄ່ອງຂອງເຄື່ອງຈັກແມ່ນຂຶ້ນກັບການກໍາຫນົດຄ່າເຄື່ອງຈັກຕົວຈິງແລະຕະຫຼາດປາຍທາງ, ການປະກາດທີ່ກ່ຽວຂ້ອງ, ອຸປະກອນຄວາມປອດໄພແລະເອກະສານຄວນໄດ້ຮັບການຢືນຢັນກ່ອນທີ່ຈະສັ່ງຊື້.

Q18: FangRong ສາມາດຄິດໄລ່ກໍາລັງແຕ້ມທີ່ຕ້ອງການສໍາລັບ busbar ຂອງພວກເຮົາບໍ?

ແມ່ນແລ້ວ. ສະຫນອງຊັ້ນຮຽນທອງແດງຫຼືອາລູມິນຽມ, ສ່ວນເລີ່ມຕົ້ນ, ສ່ວນເປົ້າຫມາຍແລະຂະບວນການທີ່ຕ້ອງການ. FangRong ສາມາດນໍາໃຊ້ຕົວກໍານົດການເຫຼົ່ານີ້ເພື່ອປະເມີນຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ເລືອກຮູບແບບ FR-series ທີ່ເຫມາະສົມແລະແນະນໍາການຫຼຸດຜ່ອນທີ່ເຫມາະສົມແລະການຕັ້ງຄ່າເຄື່ອງມື.

ສົ່ງສອບຖາມ
ຂໍ້​ມູນ​ຕິດ​ຕໍ່
  • ທີ່ຢູ່

    NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ

  • ອີເມວ

    frsale@dgfangrong.com

ບອກພວກເຮົາກ່ຽວກັບວັດສະດຸ, ຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນ, ຂະບວນການຜະລິດແລະຄວາມຕ້ອງການອຸປະກອນ. FangRong ສາ​ມາດ​ປຶກ​ສາ​ຫາ​ລື​ທີ່​ເຫມາະ​ສົມ​ເຄື່ອງ​ແຕ້ມ​ເຢັນ​, Drawing Dies​, Straightening ເຄື່ອງ​ແລະ​ການ​ແກ້​ໄຂ​ທີ່​ເຫມາະ​ສົມ​ສໍາ​ລັບ​ຄໍາ​ຮ້ອງ​ສະ​ຫມັກ​ຂອງ​ທ່ານ​.
ຄະແນນ:
5.0
ຄໍາແນະນໍາຂ່າວ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
ປະຕິເສດຍອມຮັບ