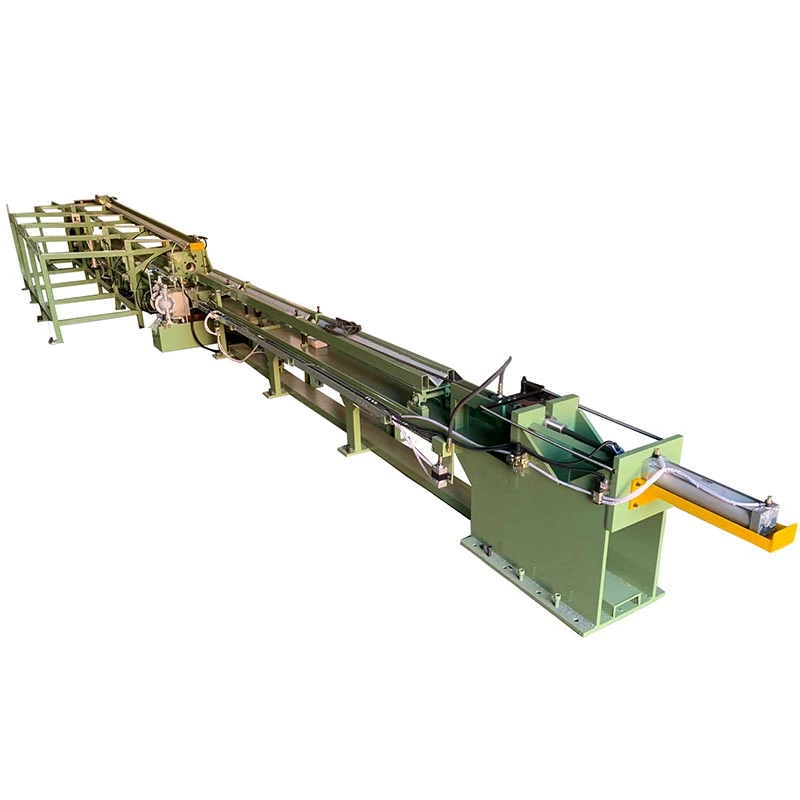
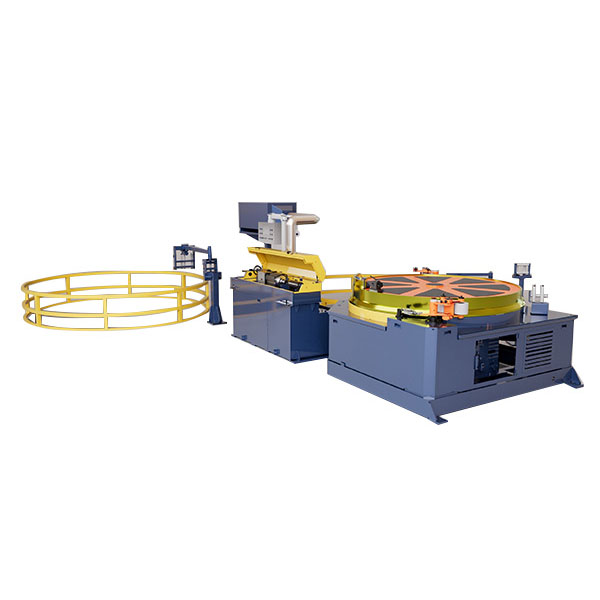
ຟາງຮົ່ງHydraulic Cold Drawing Machinesໄດ້ຖືກອອກແບບສໍາລັບການແຕ້ມເຢັນຂອງເຫຼັກກ້າ, ສະແຕນເລດ, ທອງແດງ, ອະລູມິນຽມແລະທໍ່ໂລຫະອື່ນໆແລະ bars ບ່ອນທີ່ມີແຮງແຕ້ມສູງ, ການເຄື່ອນໄຫວຄວບຄຸມແລະການຜະລິດທີ່ຫມັ້ນຄົງແມ່ນຕ້ອງການ. ຂອບເຂດເຄື່ອງຈັກກວມເອົາ2T ຫາ 3000T, ມີເສັ້ນຜ່າສູນກາງທໍ່ສໍາເລັດຮູບຈາກφ5 ຫາ φ1800 ມມແລະຄວາມຍາວຂອງແຕ້ມ5–14 ມ.
ເຄື່ອງທີ່ເຫມາະສົມແມ່ນຖືກກໍານົດໂດຍວັດສະດຸ, ຂະຫນາດເລີ່ມຕົ້ນ, ຂະຫນາດສໍາເລັດຮູບ, ຄວາມຫນາຂອງກໍາແພງ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານແລະອັດຕາການຜະລິດທີ່ຕ້ອງການ— ບໍ່ພຽງແຕ່ໂດຍເສັ້ນຜ່າກາງທໍ່. ວິສະວະກອນ FangRong ເລືອກກະບອກໄຮໂດຼລິກ, ຄວາມອາດສາມາດຂອງປັ໊ມ, ເສັ້ນເລືອດຕັນໃນແລະຕົວຍຶດຕາຍຕາມການໂຫຼດຕົວຈິງແລະຄວາມຕ້ອງການການຜະລິດ.
ເມື່ອເຄື່ອງແຕ້ມແບບໄຮໂດຼລິກແມ່ນທາງເລືອກທີ່ດີກວ່າ
ການແຕ້ມຮູບໄຮໂດຼລິກແມ່ນເຫມາະສົມໂດຍສະເພາະສໍາລັບທໍ່ທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່, ພາກສ່ວນທີ່ຫນັກແຫນ້ນແລະວັດສະດຸທີ່ມີຄວາມເຂັ້ມແຂງສູງທີ່ຕ້ອງການແຮງດຶງຢ່າງຫຼວງຫຼາຍ. ບໍ່ເຫມືອນກັບການເລືອກເຄື່ອງຈັກພຽງແຕ່ໂດຍ tonnage ນາມຂອງຕົນ, ລະບົບບົບໄຮໂດຼລິກຕ້ອງສະຫນອງຜົນບັງຄັບໃຊ້ພຽງພໍໃນທົ່ວ stroke ແຕ້ມໃນຂະນະທີ່ຮັກສາການເຄື່ອນໄຫວຄວບຄຸມ.
ສໍາລັບຕົວຢ່າງ, ໄດ້FR-100Tສະຫນອງ1000 kNແຮງແຕ້ມດ້ວຍ ກφ260 × φ120 ມມກະບອກສູບຕົ້ນຕໍ. ມັນເຫມາະສົມສໍາລັບທໍ່ປະມານφ45–180 ມມໃນເສັ້ນຜ່າສູນກາງແລະຄວາມຫນາຂອງຝາເຖິງ20 ມມ.
ສໍາລັບຂະຫນາດທໍ່ຂະຫນາດໃຫຍ່ຫຼາຍ, ໄດ້FR-3000Tສະຫນອງເຖິງ3000Tກໍາລັງແຕ້ມ ແລະນໍາໃຊ້ aφ1420 × φ720 ມມກະບອກສູບຕົ້ນຕໍ. ມີຫົກສະຖານີໄຮໂດຼລິກແລະຫົກມໍເຕີ 132 kW, ມັນຖືກອອກແບບມາສໍາລັບທໍ່ຈາກປະມານφ530 ຫາ φ1800 ມມ, ມີຄວາມຫນາຂອງກໍາແພງ10–50 ມມ.
ເລືອກກໍາລັງແຕ້ມຈາກຂະບວນການຕົວຈິງ
ແຮງດຶງທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບຫຼາຍກ່ວາເສັ້ນຜ່າສູນກາງສໍາເລັດຮູບ.ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ພື້ນທີ່ການຫຼຸດຜ່ອນ, ຄວາມຫນາຂອງຝາ, lubrication, ມຸມຕາຍແລະວິທີການແຕ້ມຮູບທັງຫມົດຜົນກະທົບຕໍ່ການໂຫຼດ. ທໍ່ສະແຕນເລດແລະທໍ່ທອງແດງທີ່ມີຂະຫນາດດຽວກັນສາມາດຮຽກຮ້ອງໃຫ້ມີກໍາລັງການແຕ້ມຮູບທີ່ແຕກຕ່າງກັນຫຼາຍ.
ສໍາລັບເຫດຜົນນີ້, FangRong ສາມາດຄິດໄລ່ຄວາມອາດສາມາດຂອງເຄື່ອງຈັກທີ່ຕ້ອງການຈາກຂະຫນາດທໍ່ຫຼືແຖບຕົວຈິງຂອງລູກຄ້າແລະຊັ້ນວັດສະດຸແທນທີ່ຈະແນະນໍາພຽງແຕ່ໂຕນຂະຫນາດໃຫຍ່ຕໍ່ໄປ.
ຄວບຄຸມຄວາມໄວຕາມວັດສະດຸ
drawbenches ໄຮໂດຼລິກ FangRong ສະເຫນີຄວາມໄວແຕ້ມປະມານ1–16 ມ/ນທ, ມີການຄວບຄຸມຄວາມຖີ່ຕົວປ່ຽນແປງແລະຄວາມໄວກັບຄືນເຖິງ30 m / ນາທີ. ຄວາມໄວການແຕ້ມຮູບທີ່ຖືກຕ້ອງແມ່ນຂຶ້ນກັບວັດສະດຸ, ການຫຼຸດຜ່ອນ, ນໍ້າມັນແລະຄວາມຕ້ອງການດ້ານຄຸນນະພາບ.
ການແລ່ນໄວຂຶ້ນບໍ່ໄດ້ໝາຍຄວາມວ່າມີຜົນຜະລິດທີ່ສູງຂຶ້ນສະເໝີ. ຄວາມໄວເກີນໄປສາມາດເພີ່ມທະວີການຜະລິດຄວາມຮ້ອນ, ບັນຫາ lubrication, ຕາຍແລະຄວາມຜິດປົກກະຕິຫນ້າດິນ. ສໍາລັບວັດສະດຸສະແຕນເລດຫຼືໂລຫະປະສົມທີ່ມີຄວາມຫຍຸ້ງຍາກໃນການແຕ້ມຮູບ, ຄວາມໄວການແຕ້ມທີ່ຄວບຄຸມສາມາດມີຄວາມສໍາຄັນຫຼາຍກ່ວາຄວາມໄວຂອງເຄື່ອງຈັກສູງສຸດ.
ວິທີການແຕ້ມທໍ່
ເຄື່ອງສາມາດຖືກຕັ້ງຄ່າສໍາລັບຂະບວນການແຕ້ມທໍ່ທີ່ແຕກຕ່າງກັນ, ລວມທັງsinking, fixed-plug drawing, floating-plug drawing and moving-mandrel drawing. ການຈົມລົງແມ່ນເຫມາະສົມໃນເວລາທີ່ການຄວບຄຸມເສັ້ນຜ່າສູນກາງພາຍໃນແມ່ນມີຄວາມສໍາຄັນຫນ້ອຍ, ໃນຂະນະທີ່ການແຕ້ມຮູບສຽບຫຼື mandrel ຖືກເລືອກຕາມປົກກະຕິເມື່ອການຄວບຄຸມທີ່ເຄັ່ງຄັດກວ່າ.ເສັ້ນຜ່າສູນກາງພາຍໃນແລະຄວາມຫນາຂອງຝາແມ່ນຕ້ອງການ.
ເຄື່ອງແຕ້ມເຢັນໄຮໂດຼລິກສາມາດປຸງແຕ່ງທໍ່ເຫຼັກ seamless, ທໍ່ຄວາມແມ່ນຍໍາຂອງສະແຕນເລດ, ທໍ່ທອງແດງ, ທໍ່ອາລູມິນຽມແລະຜະລິດຕະພັນໂລຫະອື່ນໆໃຊ້ໃນລົດຍົນ, HVAC, ການບິນອະວະກາດ, ນ້ໍາມັນແລະອາຍແກັສ, ເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນແລະການຜະລິດຄວາມແມ່ນຍໍາທົ່ວໄປ.
ລະບົບໄຮໂດຼລິກແລະການຕັ້ງຄ່າເຄື່ອງຈັກ
ອີງຕາມຮູບແບບເຄື່ອງຈັກ, ລະບົບໄຮໂດຼລິກສາມາດນໍາໃຊ້ປັ໊ມ plunger ປ່ຽນແປງທີ່ມີຄວາມສາມາດຈາກ40 ຫາ 800 ລິດ / ນາທີ. ເສັ້ນເລືອດຕັນໃນກະບອກສູບ, ການໄຫຼຂອງປັ໊ມ, ພະລັງງານຂອງມໍເຕີແລະຄວາມກົດດັນຂອງໄຮໂດຼລິກແມ່ນກົງກັບຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຕ້ອງການແລະເວລາຮອບວຽນ. ລະບົບສາມາດເຮັດວຽກຢູ່ໃນຄວາມກົດດັນສູງເຖິງ31.5 MPa.
ການຄວບຄຸມຫນ້າຈໍສໍາຜັດ PLC ຖືກນໍາໃຊ້ສໍາລັບການດໍາເນີນງານຂອງເຄື່ອງຈັກແລະການຄຸ້ມຄອງພາລາມິເຕີ. ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ຕ້ອງການການເລັ່ງກ້ຽງ, deceleration ຫຼືການເຄື່ອນໄຫວທີ່ຄວບຄຸມຫຼາຍກວ່າ,ການຄວບຄຸມອັດຕາສ່ວນຫຼື servo-hydraulicຍັງສາມາດຕັ້ງຄ່າໄດ້.
ຈາກເຄື່ອງຈັກແຕ້ມເພື່ອສໍາເລັດສາຍການຜະລິດ
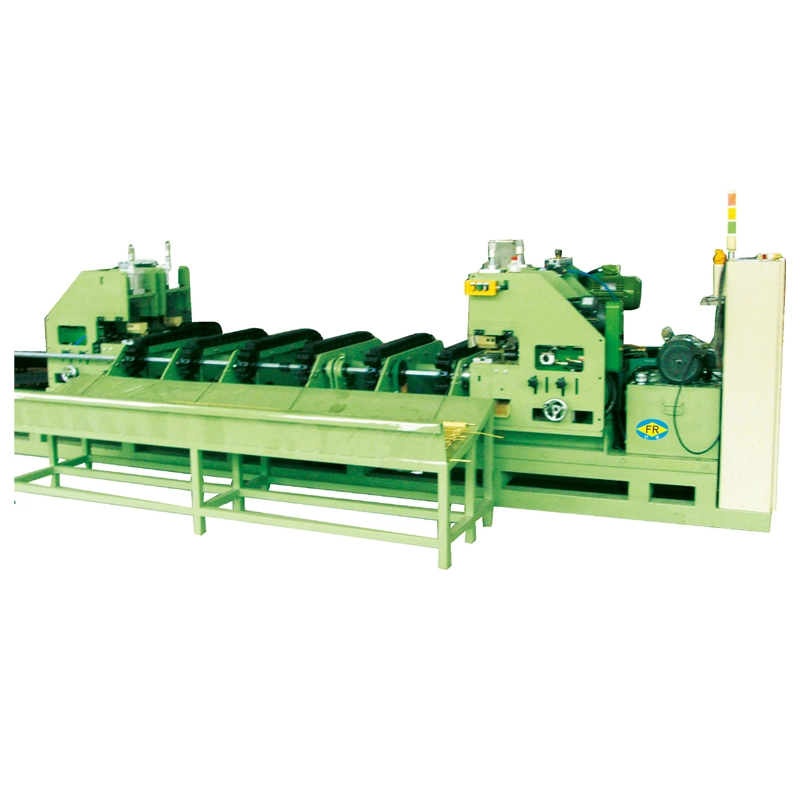
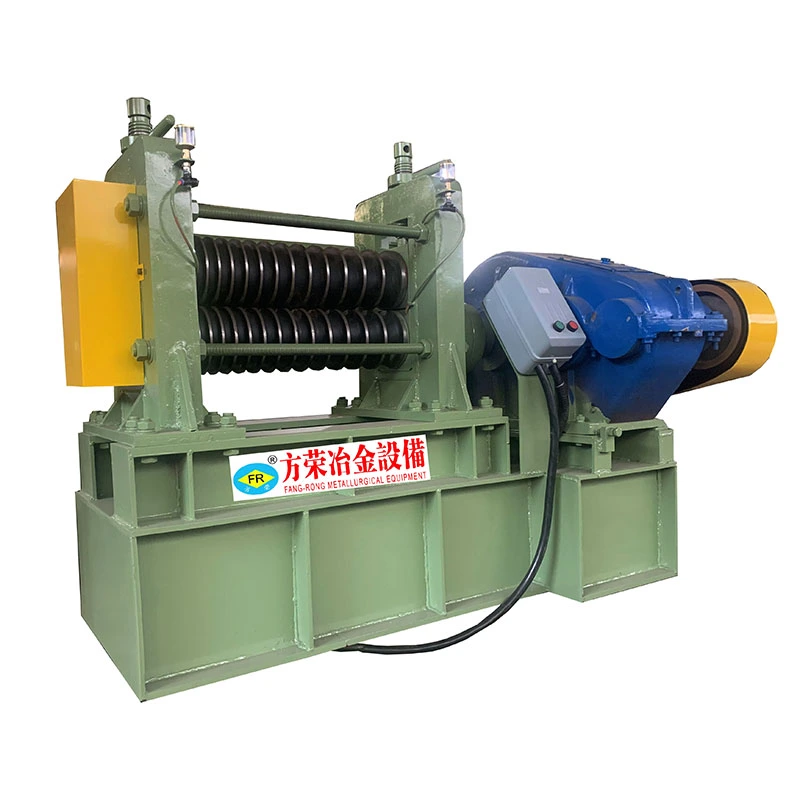
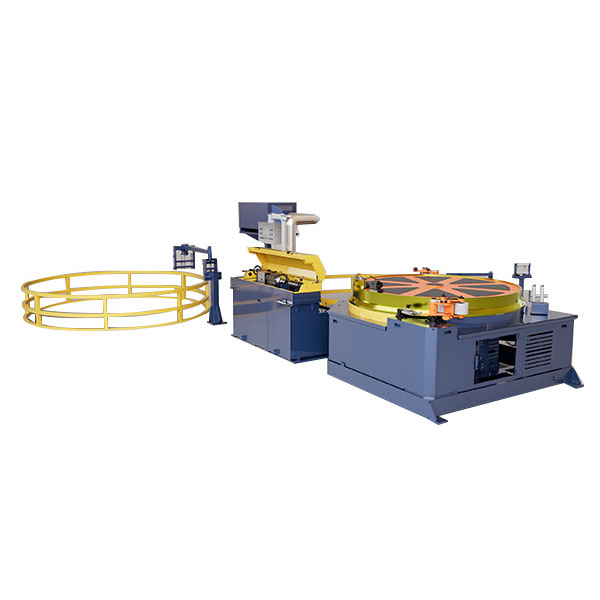
ຖ້າຫາກວ່າຂະບວນການຂອງທ່ານປະກອບມີຫຼາຍກ່ວາການແຕ້ມຮູບ, FangRong ສາມາດປະສົມປະສານ drawbench ໄຮໂດຼລິກກັບຊີ້, straightening, ຕັດ, chamfering ແລະອຸປະກອນການແຕ້ມຮູບ. ນີ້ແມ່ນເປັນປະໂຫຍດສໍາລັບຜູ້ຜະລິດທີ່ຕ້ອງການຫຼຸດຜ່ອນການຈັດການຄູ່ມືລະຫວ່າງຂະບວນການແລະການຜະລິດທໍ່ຫຼືແຖບສໍາເລັດຮູບໃນຂະບວນການເຮັດວຽກຢ່າງຕໍ່ເນື່ອງ.
ຕ້ອງການທີ່ຈະເລືອກເອົາ tonnage ສິດ?ສົ່ງພວກເຮົາຊັ້ນວັດສະດຸຂອງທ່ານ, ເສັ້ນຜ່າກາງເລີ່ມຕົ້ນ, ເສັ້ນຜ່າກາງສໍາເລັດຮູບ, ຄວາມຫນາຂອງຝາ, ຄວາມຍາວຂອງທໍ່ແລະຜົນຜະລິດເປົ້າຫມາຍ. FangRong ສາມາດແນະນໍາເຄື່ອງແຕ້ມໄຮໂດຼລິກທີ່ເຫມາະສົມ, ວິທີການແຕ້ມຮູບແລະການຕັ້ງຄ່າໂດຍອີງໃສ່ເງື່ອນໄຂການຜະລິດຕົວຈິງຂອງທ່ານ.


 Whatsapp