ຜະລິດຕະພັນ
ຜະລິດຕະພັນ

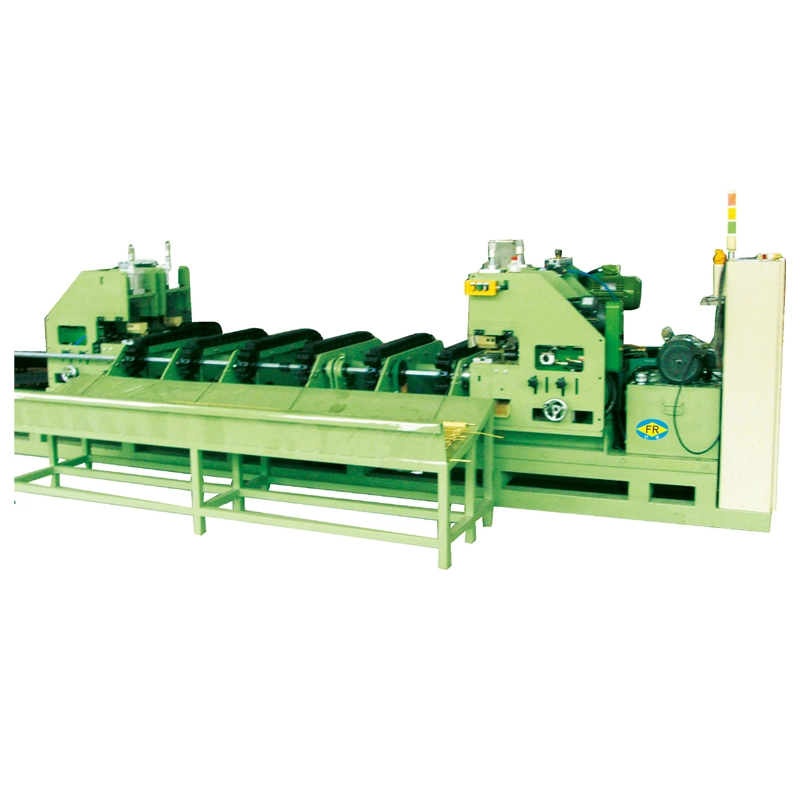
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.

ຜະລິດຕະພັນ
Inverted Coil ແຕ້ມເຄື່ອງ
  • Inverted Coil ແຕ້ມເຄື່ອງInverted Coil ແຕ້ມເຄື່ອງ
  • Inverted Coil ແຕ້ມເຄື່ອງInverted Coil ແຕ້ມເຄື່ອງ
  • Inverted Coil ແຕ້ມເຄື່ອງInverted Coil ແຕ້ມເຄື່ອງ

Inverted Coil ແຕ້ມເຄື່ອງ

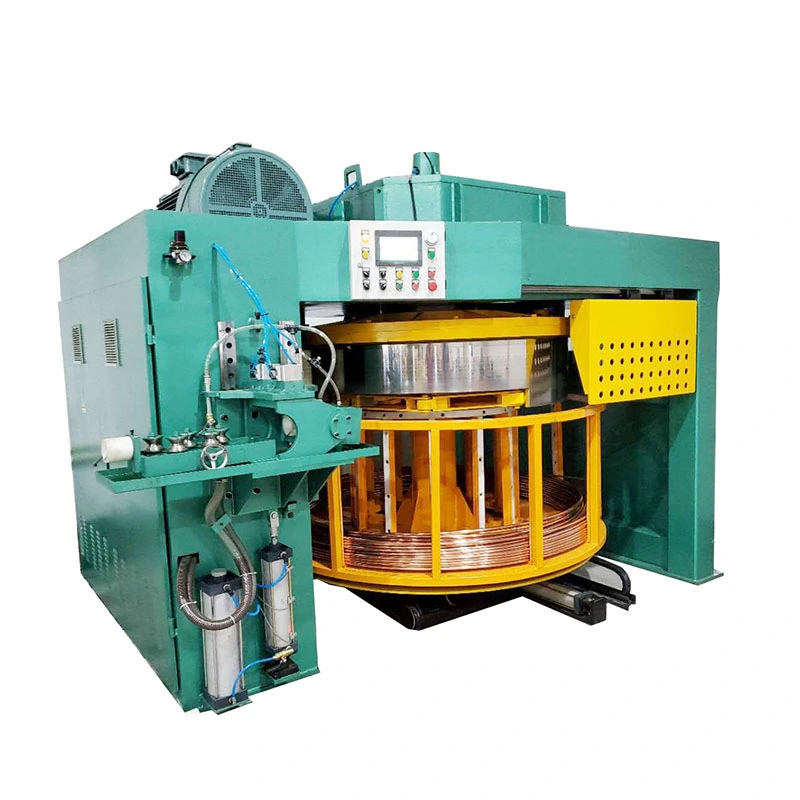
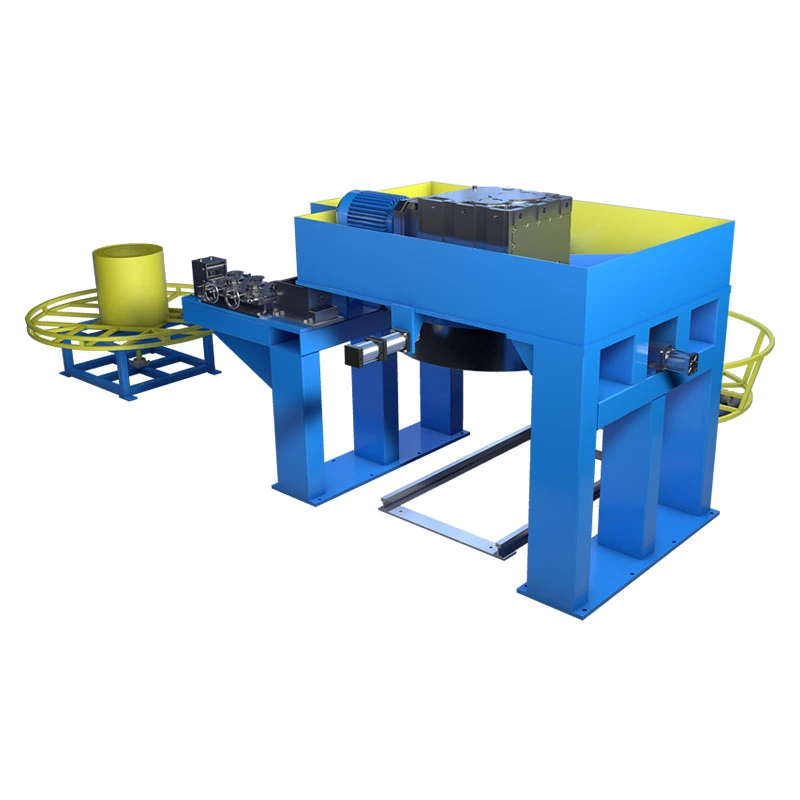
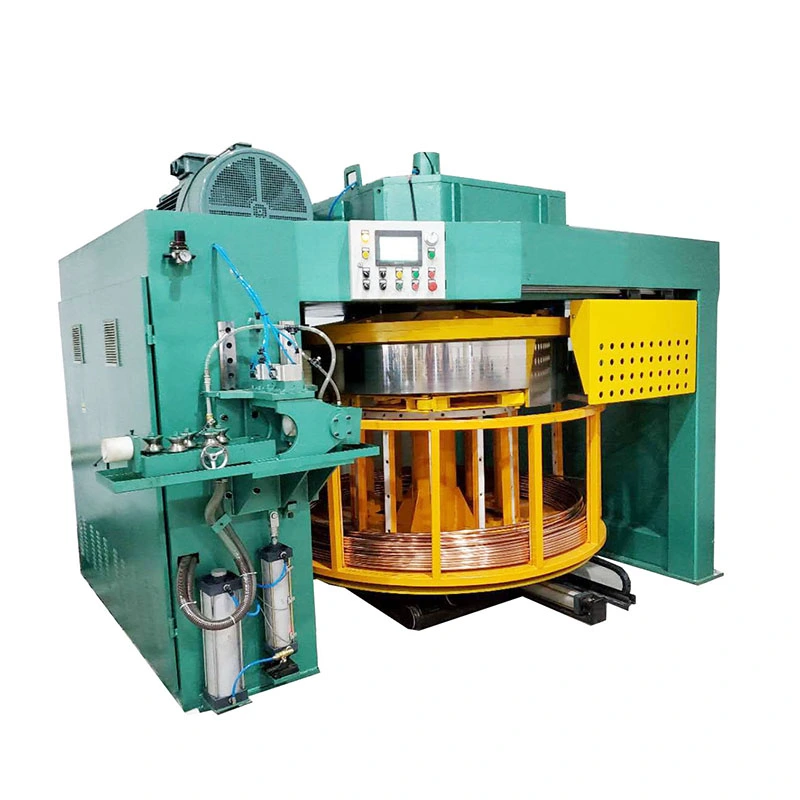
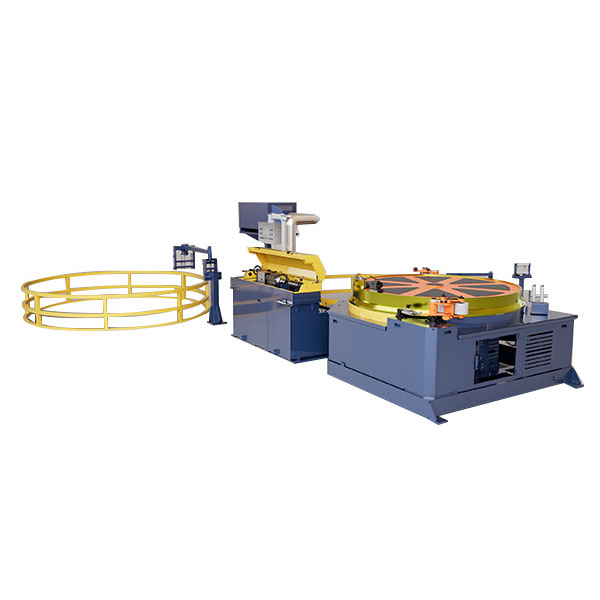
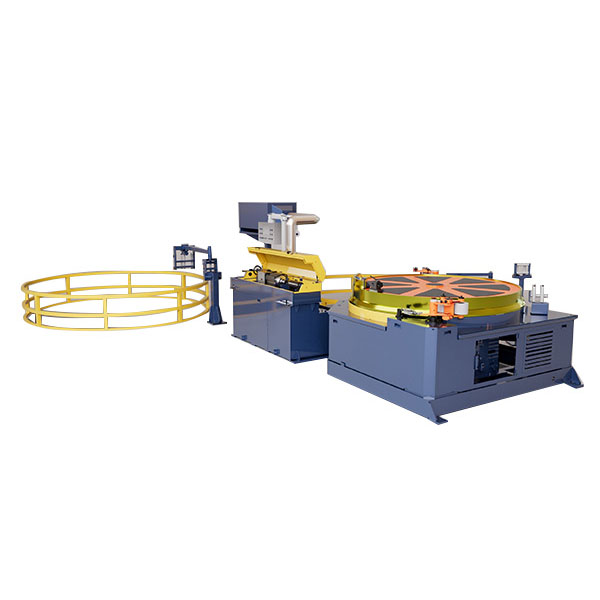
ໄດ້Inverted Coil ແຕ້ມເຄື່ອງລວມການແຕ້ມຮູບຢ່າງຕໍ່ເນື່ອງແລະມ້ວນສໍາລັບທອງແດງ, ອາລູມິນຽມ, ສະແຕນເລດ, ແລະທໍ່ເຫຼັກກາກບອນຫຼືສາຍ. ດ້ວຍຄວາມໄວແຕ້ມເຖິງ400 ແມັດ / ນາທີແລະເສັ້ນຜ່າສູນກາງຂອງທໍ່3–25 ມມ, ມັນຫຼຸດຜ່ອນການຕັດ, ການຈັດການ, ແລະການເກັບຮັກສາລະດັບກາງ. Coil drums ຕັ້ງແຕ່250–2200 ມມ. ລະບຽບຄວາມໄວທີ່ຄວບຄຸມຄວາມຖີ່ຮັກສາຄວາມເຄັ່ງຕຶງການແຕ້ມຮູບທີ່ຫມັ້ນຄົງແລະຄຸນນະພາບຂອງຫນ້າດິນ. ເຫມາະສໍາລັບHVAC, ຕູ້ເຢັນ, ໄຟຟ້າ, ລົດຍົນ, ແລະທໍ່ທາງການແພດການຜະລິດ.

ຄະແນນ: 5.0
(ການນັບຄະແນນ: 1)

ໄດ້Inverted Coil ແຕ້ມເຄື່ອງໄດ້ຖືກອອກແບບສໍາລັບການແຕ້ມຮູບຢ່າງຕໍ່ເນື່ອງຂອງທໍ່ໂລຫະແລະສາຍໄຟທີ່ອຸປະກອນສໍາເລັດຮູບຕ້ອງການອອກຈາກເສັ້ນແຕ້ມໃນຮູບແບບຂອງມ້ວນ. ບໍ່ເຫມືອນກັບ drawbench ທໍາມະດາທີ່ເຮັດວຽກກັບວັດສະດຸທີ່ມີຄວາມຍາວຄົງທີ່, ການຕັ້ງຄ່າ inverted ປະສົມປະສານການແຕ້ມຮູບ, ເອົາຂຶ້ນແລະການຈັດການມ້ວນໃນສາຍການຜະລິດຫນຶ່ງ, ເຮັດໃຫ້ມັນເຫມາະສົມສໍາລັບຜະລິດຕະພັນທີ່ມີຄວາມຍາວຍາວໃນທອງແດງ, ອະລູມິນຽມ, ສະແຕນເລດ, ເຫຼັກກ້າຄາບອນແລະວັດສະດຸໂລຫະປະສົມ.

ຊຸດ FR-D ໃຊ້ໄດຣຟ໌ເໜືອຫົວ ແລະການຈັດລຽງຫວີດລົງ. ການຈັດວາງນີ້ເຮັດໃຫ້ພື້ນທີ່ຮັບ coil ສາມາດເຂົ້າເຖິງໄດ້ຈາກຂ້າງລຸ່ມນີ້ແລະເປັນປະໂຫຍດໂດຍສະເພາະທີ່ການຜະລິດຮຽກຮ້ອງໃຫ້ມີການປ່ຽນແປງຂອງ coil ເລື້ອຍໆ, ຄວາມຍາວຢ່າງຕໍ່ເນື່ອງຫຼືຄວາມໄວສູງຂອງສາຍ. ອີງຕາມຮູບແບບແລະອຸປະກອນການ, ຊຸດກວມເອົາເສັ້ນຜ່າສູນກາງຈາກ3 ມມ ຫາ 25 ມມ, ມີເສັ້ນຜ່າສູນກາງ drum ຈາກ250 mm ຫາ 2200 mmແລະຄວາມໄວສູງສຸດທີ່ລະບຸໄວ້ເຖິງ400 ແມັດ / ນາທີ.

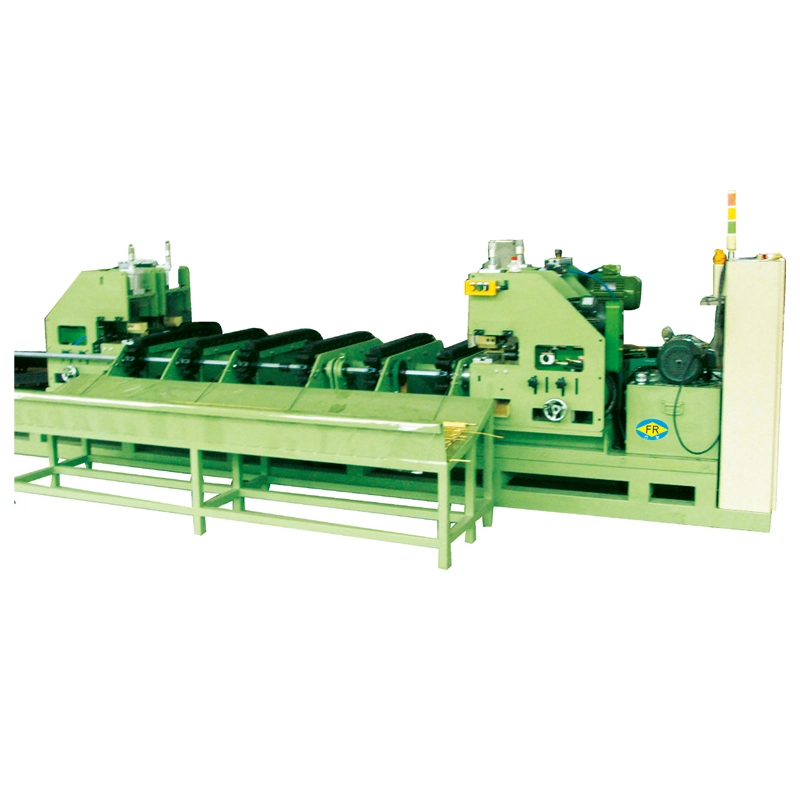
Inverted Coil Drawing MachineInverted Coil Drawing MachineInverted Coil Drawing Machine

ເມື່ອ Inverted Drawbench ເຮັດໃຫ້ຄວາມຮູ້ສຶກ

ເຫດຜົນຕົ້ນຕໍທີ່ຈະນໍາໃຊ້ເສັ້ນແຕ້ມ inverted ບໍ່ແມ່ນພຽງແຕ່ທິດທາງເຄື່ອງຈັກ. ມັນແມ່ນຄວາມຕ້ອງການທີ່ຈະຜະລິດຄວາມຍາວຢ່າງຕໍ່ເນື່ອງຢ່າງຕໍ່ເນື່ອງໂດຍບໍ່ມີການຕັດອຸປະກອນການຊ້ໍາກັນເຂົ້າໄປໃນຕ່ອນຊື່. ນີ້ສາມາດຫຼຸດຜ່ອນການຈັດການລະດັບປານກາງໃນເວລາທີ່ຂະບວນການລົງລຸ່ມຍັງໃຊ້ວັດສະດຸ coil-fed.

ການຕັ້ງຄ່າແມ່ນມີຄວາມກ່ຽວຂ້ອງໂດຍສະເພາະສໍາລັບ:

ທໍ່ທອງແດງແລະອາລູມິນຽມບ່ອນທີ່ຄວາມໄວສູງສາຍແລະການ coiling ຢ່າງຕໍ່ເນື່ອງແມ່ນສໍາຄັນສໍາລັບ HVAC, ຕູ້ເຢັນແລະການຜະລິດແລກປ່ຽນຄວາມຮ້ອນ.

ທໍ່ສະແຕນເລດທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍບ່ອນທີ່ການແຕ້ມແບບຄວບຄຸມແລະການສົ່ງທໍ່ແມ່ນຕ້ອງການສໍາລັບການແພດ, ເຄື່ອງມືຫຼືອົງປະກອບຄວບຄຸມນ້ໍາ.

ສາຍເຫຼັກແລະໂລຫະປະສົມຖືກນໍາໃຊ້ເປັນອາຫານຢ່າງຕໍ່ເນື່ອງສໍາລັບ fasteners, ຫົວເຢັນແລະການດໍາເນີນງານກອບເປັນຈໍານວນລຸ່ມນ້ໍາອື່ນໆ.

ເຄື່ອງຄວນໄດ້ຮັບການປະເມີນເປັນສ່ວນຫນຶ່ງຂອງເສັ້ນທາງການຜະລິດທີ່ສົມບູນ. ການຫຼຸດຜ່ອນຄວາມຕາຍ, ການຫລໍ່ລື່ນ, ສະພາບວັດສະດຸທີ່ເຂົ້າມາ, ຂະຫນາດສຸດທ້າຍທີ່ຕ້ອງການແລະຄວາມຕ້ອງການຂອງທໍ່ລົງລຸ່ມທັງຫມົດມີຜົນກະທົບຕໍ່ການຕັ້ງຄ່າເຄື່ອງຈັກໃນການປະຕິບັດ.

ຄູ່ມືການຄັດເລືອກ

1. ເລີ່ມຕົ້ນດ້ວຍຜະລິດຕະພັນສໍາເລັດຮູບ

ລະບຸເສັ້ນຜ່າສູນກາງພາຍນອກສຸດທ້າຍ, ຄວາມຫນາຂອງຝາບ່ອນໃດທີ່ສາມາດໃຊ້ໄດ້, ຊັ້ນວັດສະດຸ ແລະນໍ້າໜັກຂອງທໍ່ທີ່ຕ້ອງການກ່ອນເລືອກຮູບແບບ. ເຄື່ອງແຕ້ມມ້ວນແບບປີ້ນກັບທີ່ເລືອກຕາມເສັ້ນຜ່າສູນກາງສູງສຸດອາດມີຂະຫນາດໃຫຍ່ທີ່ບໍ່ຈໍາເປັນຖ້າຫາກວ່າການຜະລິດສ່ວນໃຫຍ່ມີຂະຫນາດນ້ອຍກວ່າ.

2. ຈັບຄູ່ຂະຫນາດເລີ່ມຕົ້ນແລະການຫຼຸດຜ່ອນ

ທໍ່ເລີ່ມຕົ້ນຫຼືເສັ້ນຜ່າສູນກາງຂອງສາຍກໍານົດການຫຼຸດຜ່ອນການແຕ້ມຮູບແລະການໂຫຼດຮູບທີ່ຕ້ອງການ. ສໍາລັບການນໍາໃຊ້ທໍ່, ຄວາມຫນາຂອງຝາແລະເຄື່ອງມືພາຍໃນຍັງຕ້ອງໄດ້ຮັບການພິຈາລະນາ. ຖ້າຫຼາຍຂະຫນາດຖືກຜະລິດຢູ່ໃນເສັ້ນດຽວກັນ, ໃຫ້ຂະຫນາດທີ່ສົມບູນແທນທີ່ຈະເປັນຜະລິດຕະພັນທີ່ໃຫຍ່ທີ່ສຸດເທົ່ານັ້ນ.

3. ເລືອກເສັ້ນຜ່າສູນກາງ Drum ຈາກຜະລິດຕະພັນແລະ Coil

ເສັ້ນຜ່າສູນກາງຂອງ drum ມີຜົນກະທົບຕໍ່ສະພາບຂອງແຜ່ນເຫຼັກຂອງຜະລິດຕະພັນທີ່ແຕ້ມແລະຄວາມສາມາດຂອງທໍ່ທີ່ມີ. drums ຂະຫນາດໃຫຍ່ໂດຍທົ່ວໄປແມ່ນເຫມາະສົມສໍາລັບຜະລິດຕະພັນທີ່ບໍ່ສາມາດທົນທານຕໍ່ radius ງໍຂະຫນາດນ້ອຍຫຼືສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ຕ້ອງການ coils ຫນັກກວ່າ. ຂະຫນາດທີ່ຖືກຕ້ອງຄວນຖືກກໍານົດພ້ອມກັບເສັ້ນຜ່າສູນກາງທໍ່, ຄຸນສົມບັດຂອງວັດສະດຸແລະນ້ໍາຫນັກຂອງທໍ່ເປົ້າຫມາຍ.

4. ຢ່າເລືອກຄວາມໄວຈາກຄ່າສູງສຸດທີ່ໃຫ້ຄະແນນຢ່າງດຽວ

ຄວາມໄວສູງສຸດໃນຕາຕະລາງສະເພາະແມ່ນຄວາມສາມາດຂອງເຄື່ອງຈັກ, ບໍ່ແມ່ນຄວາມໄວການຜະລິດທີ່ຮັບປະກັນສໍາລັບທຸກໆວັດສະດຸ. ທອງແດງແລະອາລູມິນຽມປົກກະຕິສາມາດໄດ້ຮັບການປຸງແຕ່ງດ້ວຍຄວາມໄວສູງຢ່າງຫຼວງຫຼາຍກ່ວາສະແຕນເລດ. ການຫລໍ່ລື່ນ, ເລຂາຄະນິດຕາຍ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ຄວາມເຢັນແລະຄຸນນະພາບດ້ານທີ່ຕ້ອງການຍັງຈໍາກັດຄວາມໄວການປະຕິບັດ.

5. ກວດເບິ່ງລະບົບ Take-Up ດ້ວຍຂະບວນການ Downstream

ເສັ້ນຜ່າສູນກາງຂອງມ້ວນທີ່ຕ້ອງການ, ນ້ໍາຫນັກຂອງທໍ່ແລະຂະຫນາດຂອງທໍ່ຄວນໄດ້ຮັບການຢືນຢັນກ່ອນທີ່ຈະສັ່ງ. ຖ້າເສັ້ນລວດສໍາເລັດຮູບຖືກໂອນໂດຍກົງໄປຫາເສັ້ນຕັດ, ການຫມຸນ, ທໍາຄວາມສະອາດຫຼືການຫຸ້ມຫໍ່, ການຈັດວາງຄວນຖືກຈັບຄູ່ກັບວິທີການຈັດການນັ້ນ.

6. ກໍານົດອັດຕະໂນມັດກ່ອນທີ່ການອອກແບບໄຟຟ້າຈະສໍາເລັດ

ການຕັດອັດຕະໂນມັດ, clamping, lubrication, ການນັບຄວາມຍາວ, ລໍາດັບການປ່ຽນແປງ coil ແລະຫນ້າທີ່ໄຮໂດຼລິກຫຼື pneumatic ສາມາດປະສົມປະສານເຂົ້າໄປໃນສາຍ. ຄວາມຕ້ອງການເຫຼົ່ານີ້ຄວນຈະຖືກກໍານົດໃນລະຫວ່າງການວິສະວະກໍາແທນທີ່ຈະເພີ່ມຫຼັງຈາກເຄື່ອງຈັກສໍາເລັດ.

ຄວາມຕ້ອງການການຜະລິດ ປັດໄຈການຄັດເລືອກຕົ້ນຕໍ
ທໍ່ທອງແດງຫຼືອາລູມິນຽມຂະຫນາດນ້ອຍ ຊ່ວງເສັ້ນຜ່າສູນກາງ, ຄວາມໄວໃນການແຕ້ມຮູບ ແລະ ຄວາມເຢັນ
ທໍ່ຕໍ່ເນື່ອງຍາວ ການ​ແຕ້ມ​ຄວາມ​ຫມັ້ນ​ຄົງ​, ການ​ຫຼຸດ​ຜ່ອນ​ການ​ຕາຍ​ແລະ​ການ​ຈັດ​ການ​ຂຶ້ນ​
ທໍ່ສະແຕນເລດຫຼືສາຍ ການໂຫຼດຮູບແຕ້ມ, lubrication, die configuration ແລະຄວາມໄວການປະຕິບັດ
ມ້ວນສໍາເລັດຮູບຫນັກ ເສັ້ນຜ່າສູນກາງ Drum, ມໍເຕີເອົາຂຶ້ນແລະຄວາມສາມາດໃນການຈັດການ coil
ຂະຫນາດຜະລິດຕະພັນຫຼາຍ ຂອບເຂດເສັ້ນຜ່າສູນກາງທີ່ສາມາດໃຊ້ໄດ້ ແລະຄວາມຕ້ອງການການປ່ຽນແປງເຄື່ອງມື
ການຜະລິດລົງລຸ່ມອັດຕະໂນມັດ ຟັງຊັນ PLC, ການນັບຄວາມຍາວແລະການໂຕ້ຕອບການປ່ຽນແປງຂອງທໍ່

ຂໍ້ມູນຈໍາເພາະຂອງຊຸດ FR-D

ຊ່ວງ FR-D ປະກອບມີແປດແບບ. ຕົວເລກຂ້າງລຸ່ມນີ້ແມ່ນການຕັ້ງຄ່າຕົວແບບມາດຕະຖານ; ຄວາມໄວການຜະລິດຕົວຈິງແລະເສັ້ນຜ່າສູນກາງທີ່ເຫມາະສົມແມ່ນຂຶ້ນກັບວັດສະດຸ, ການຫຼຸດຜ່ອນ, ເຄື່ອງມືແລະຄວາມຕ້ອງການຂະບວນການ.

ຕົວແບບ ພະລັງງານມໍເຕີ (kW) ກ່ອງເກຍ ຊ່ວງເສັ້ນຜ່າສູນກາງ (ມມ) ຄວາມໄວສູງສຸດ (ມ/ນ) ເສັ້ນຜ່າສູນກາງກອງ (ມມ) ມໍເຕີຂື້ນ (kW) ເອົາເຖິງ Gearbox
FR-D250 5.5 / 7.5 WPX120 ≤3 80 250 1.1 WPO60
FR-D600 ໑໑/໑໕ KAF87/97 3-6 150 600 1.5 WPO80
FR-D800 18.5/22 KAF97 3-8 150 800 1.5 WPO80
FR-D1000 ໒໒/໓໗ KAF107 3-10 200 1000 2.2 WPO100
FR-D1200 ໓໗/໔໕ KAF107/127 3-12 200 1200 2.2 WPO100
FR-D1500 45/55 KAF127 3-15 250 1500 3 WPO120
FR-D1800 55/75 KAF127/157 ≤20 300 1800 3/5.5 WPO155
FR-D2200 90/110 KAF167 ≤25 400 2200 5.5 / 7.5 WPO250

ສຳຄັນ:ຄວາມໄວສູງສຸດທີ່ລະບຸໄວ້ແມ່ນການຈັດອັນດັບເຄື່ອງອ້າງອິງ ແລະບໍ່ຄວນຖືເປັນຄວາມໄວການເຮັດວຽກທີ່ແນະນໍາສໍາລັບສະແຕນເລດຫຼືວັດສະດຸທີ່ມີຄວາມເຂັ້ມແຂງສູງອື່ນໆ. ຄວາມ​ໄວ​ສຸດ​ທ້າຍ​ແມ່ນ​ໄດ້​ຮັບ​ການ​ສ້າງ​ຕັ້ງ​ຂຶ້ນ​ຈາກ​ອຸ​ປະ​ກອນ​ການ​, ຂະ​ຫນາດ​ເລີ່ມ​ຕົ້ນ​, ຕາ​ຕະ​ລາງ​ການ​ຫຼຸດ​ຜ່ອນ​, ການ​ອອກ​ແບບ​ຕາຍ​, lubrication ແລະ​ຄຸນ​ນະ​ພາບ​ຫນ້າ​ດິນ​ທີ່​ຕ້ອງ​ການ​.

ລາຍລະອຽດການຕັ້ງຄ່າທີ່ມີຜົນກະທົບຕໍ່ການຜະລິດ

Pre-Sightening ກ່ອນທີ່ຈະເສຍຊີວິດ

ສາມາດຕິດຕັ້ງພາກສ່ວນເສັ້ນຊື່ຂ້າມມ້ວນທີ່ສາມາດປັບໄດ້ກ່ອນທີ່ຮູບແຕ້ມຈະຕາຍເພື່ອແກ້ໄຂທໍ່ຂາເຂົ້າ ຫຼືການຈັດສາຍສາຍ. ນີ້ແມ່ນເປັນປະໂຫຍດໃນເວລາທີ່ coil ຂາເຂົ້າມີຄວາມໂຄ້ງທີ່ສໍາຄັນຫຼືໃນເວລາທີ່ການເຂົ້າຕາຍທີ່ສອດຄ່ອງແມ່ນສໍາຄັນ.

Forced-Air Drum Cooling

ສໍາລັບການຜະລິດຄວາມໄວສູງ, ຄວາມຮ້ອນທີ່ເກີດຈາກການແຕ້ມຮູບແລະ friction ຕ້ອງໄດ້ຮັບການພິຈາລະນາຮ່ວມກັນກັບສະພາບ lubricant ແລະອຸນຫະພູມເສຍຊີວິດ. ການບັງຄັບໃຫ້ອາກາດເຢັນສາມາດຖືກລວມເຂົ້າບ່ອນທີ່ຂະບວນການຕ້ອງການການຈັດການຄວາມຮ້ອນເພີ່ມເຕີມ.

Take-Up ແລະການສ້າງ Coil

ໜ່ວຍ​ຮັບ​ມື​ແມ່ນ​ບໍ່​ພຽງ​ແຕ່​ເປັນ​ເຄື່ອງ​ໝູນ​ວຽນ​ເທົ່າ​ນັ້ນ. ເສັ້ນຜ່າສູນກາງຂອງທໍ່, ຄວາມໄວ winding ແລະການຊີ້ນໍາຂອງຜະລິດຕະພັນມີຜົນກະທົບວິທີການຈັດລຽງວັດສະດຸສໍາເລັດຮູບແຫນ້ນແລະສອດຄ່ອງ. ດັ່ງນັ້ນ, ຂໍ້ມູນຈໍາເພາະຂອງ take-up ຄວນຖືກຈັບຄູ່ກັບນ້ໍາຫນັກຂອງມ້ວນສໍາເລັດຮູບແລະອຸປະກອນການຈັດການທີ່ໃຊ້ຫຼັງຈາກການແຕ້ມຮູບ.

ການກຳນົດຄ່າການຕາຍ ແລະເຄື່ອງຫຼໍ່ລື່ນ

ອຸປະກອນການເສຍຊີວິດ, ເລຂາຄະນິດວິທີການແລະການຫລໍ່ລື່ນແມ່ນເລືອກຕາມວັດສະດຸ workpiece ແລະການຫຼຸດຜ່ອນ. ທອງແດງ, ອາລູມິນຽມແລະສະແຕນເລດບໍ່ຄວນໃຊ້ເຄື່ອງມືດຽວກັນຫຼືຕົວກໍານົດການ lubrication ອັດຕະໂນມັດ.

ຄໍາຮ້ອງສະຫມັກການຜະລິດແບບປົກກະຕິ

ທໍ່ທອງແດງແລະອາລູມິນຽມ

ໃຊ້ສໍາລັບການແຕ້ມຮູບຢ່າງຕໍ່ເນື່ອງຂອງທໍ່ສໍາລັບເຄື່ອງປັບອາກາດ, ຕູ້ເຢັນ, ເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນ, ອົງປະກອບໄຟຟ້າແລະຄໍາຮ້ອງສະຫມັກອື່ນໆ coil-fed. ວັດສະດຸເຫຼົ່ານີ້ແມ່ນເຫມາະສົມສໍາລັບການຜະລິດຄວາມໄວສູງໃນເວລາທີ່ລະບົບການຫຼຸດຜ່ອນແລະການຫລໍ່ລື່ນຖືກຈັບຄູ່ຢ່າງຖືກຕ້ອງ.

ທໍ່ສະແຕນເລດ

ໃຊ້ສໍາລັບທໍ່ຄວາມແມ່ນຍໍາຂະຫນາດນ້ອຍເສັ້ນຜ່າກາງ, ເຄື່ອງມື, ອົງປະກອບທາງການແພດແລະຜະລິດຕະພັນຄວບຄຸມນ້ໍາ. ເມື່ອປຽບທຽບກັບທອງແດງແລະອາລູມິນຽມ, ສະແຕນເລດໂດຍທົ່ວໄປຕ້ອງການຄວາມໄວການແຕ້ມຕ່ໍາແລະການຄວບຄຸມການຫລໍ່ລື່ນທີ່ໃກ້ຊິດ, ການສວມໃສ່ແລະການຫຼຸດຜ່ອນຄວາມຕາຍ.

ເຫຼັກກາກບອນແລະໂລຫະປະສົມສາຍ

ຮູບແບບຂອງລວດຕໍ່ເນື່ອງແມ່ນເຫມາະສົມສໍາລັບສາຍທີ່ປ້ອນໂດຍກົງເຂົ້າໃນການປະຕິບັດການກອບເປັນຈໍານວນຕໍ່ມາເຊັ່ນ: ຫົວເຢັນແລະການຜະລິດ fastener. ເສັ້ນທາງການແຕ້ມຮູບທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບຊັ້ນເຫຼັກ, ສະພາບຂອງສາຍໄຟເລີ່ມຕົ້ນແລະເສັ້ນຜ່າກາງສຸດທ້າຍ.

ການຜະລິດແລະການທົດສອບໂຮງງານ

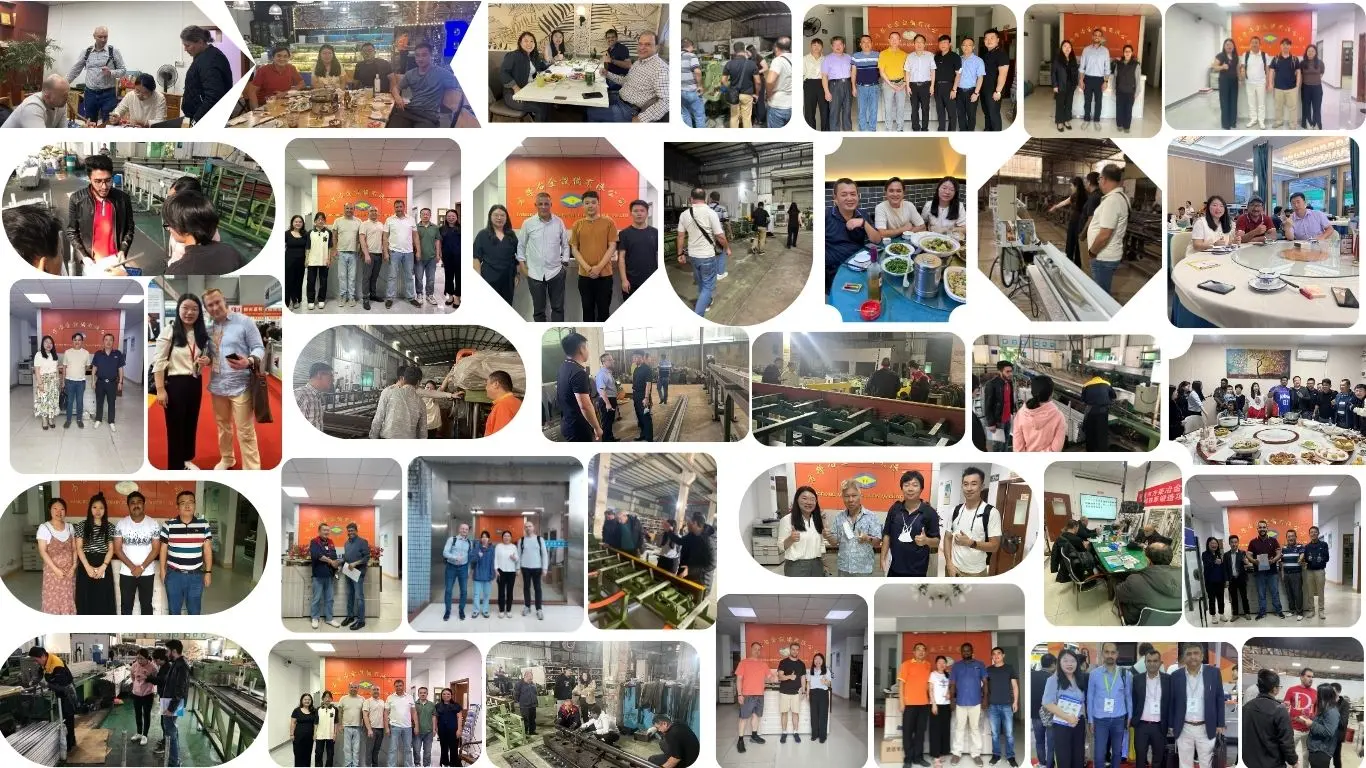
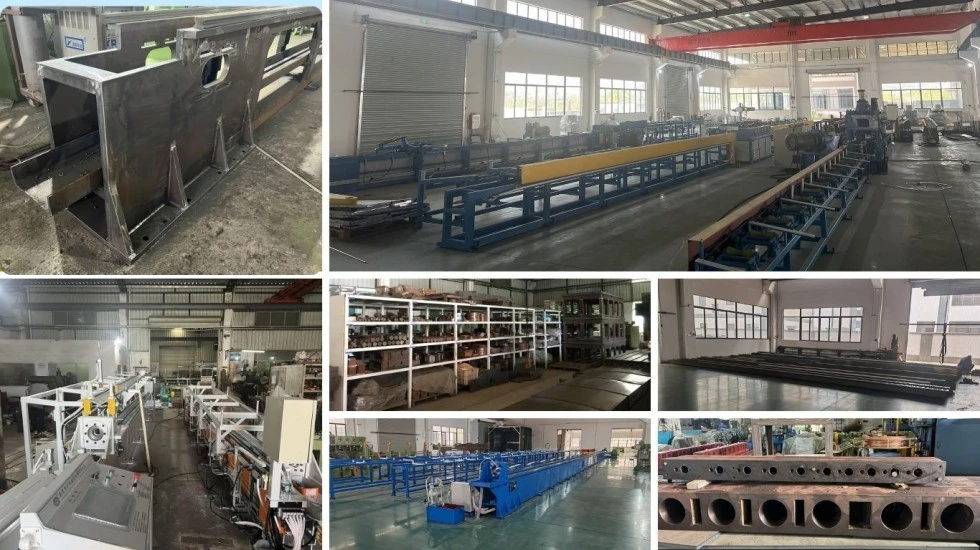
FangRong Inverted Coil Drawing Machine Factory

FangRong ໄດ້​ຜະ​ລິດ​ອຸ​ປະ​ກອນ​ການ​ແຕ້ມ​ຮູບ​ແຕ່​ປີ 1998 ແລະ​ດໍາ​ເນີນ​ການ​ສະ​ຖານ​ທີ່​ການ​ຜະ​ລິດ​ໃນ Dongguan ແລະ Yangjiang​. ຂອບເຂດການຜະລິດປະກອບມີເຄື່ອງແຕ້ມເຢັນ, ອຸປະກອນ straightening ແລະເຄື່ອງຈັກປະກອບໂລຫະທີ່ກ່ຽວຂ້ອງ.

ສໍາລັບເສັ້ນແຕ້ມ inverted, ການກວດກາໂຮງງານສຸມໃສ່ພາກສ່ວນທີ່ມີອິດທິພົນໂດຍກົງຕໍ່ແລ່ນຢ່າງຕໍ່ເນື່ອງ: drum runout, ການດໍາເນີນງານຂອງຂັບ, ສະພາບຂອງ gearbox, ການຄວບຄຸມໄຟຟ້າ, ການເຄື່ອນໄຫວຂຶ້ນ, ຫນ້າທີ່ຄວາມປອດໄພແລະຄຸນນະພາບຂອງ coil ສໍາເລັດຮູບ.

FangRong Drawing Machine Workshop

ຂະບວນການຜະລິດ

Inverted Coil Drawing Machine Production Process

ວິສະວະກໍາ:ຢືນຢັນວັດສະດຸ, ຂະຫນາດ, ການຫຼຸດຜ່ອນ, ຄວາມໄວ, ຂະຫນາດ drum, ເອົາເຖິງຄວາມຕ້ອງການແລະອັດຕະໂນມັດ.

ເຄື່ອງຈັກ:ຜະລິດກອບ, drum, shafts, ພາກສ່ວນສາຍສົ່ງແລະອົງປະກອບທີ່ສໍາຄັນອື່ນໆຕາມຮູບແຕ້ມວິສະວະກໍາ.

ສະພາແຫ່ງ:ປະສົມປະສານການຂັບແຕ້ມ, drum, ກ່ອງຕາຍ, ພາກສ່ວນ straightening, take-up ແລະລະບົບການຄວບຄຸມ.

ການ​ຄວບ​ຄຸມ​ຄະ​ນະ​ກໍາ​ມະ​ການ​:ການ​ທົດ​ສອບ​ລະ​ບຽບ​ການ​ຄວາມ​ໄວ​, ການ​ນັບ​ຄວາມ​ຍາວ​, ຕາມ​ເຫດ​ຜົນ​ການ​ປະ​ຕິ​ບັດ​, ວົງ​ຈອນ​ຄວາມ​ປອດ​ໄພ​ແລະ​ຫນ້າ​ທີ່​ອັດ​ຕະ​ໂນ​ມັດ​ທາງ​ເລືອກ​.

ການ​ທົດ​ສອບ​ໂຮງ​ງານ​ຜະ​ລິດ​:ກວດ​ກາ​ການ​ເຄື່ອນ​ໄຫວ​ກົນ​ຈັກ​, ການ​ດໍາ​ເນີນ​ງານ​ໄຟ​ຟ້າ​, drum runout​, ການ​ສ້າງ​ຂອງ​ມ້ວນ​ແລະ​ການ​ຕອບ​ສະ​ຫນອງ​ເຄື່ອງ​ພາຍ​ໃຕ້​ເງື່ອນ​ໄຂ​ການ​ທົດ​ສອບ​ທີ່​ໄດ້​ຮັບ​ການ​ຕົກ​ລົງ​.

ຄຸນນະພາບ, ການຢັ້ງຢືນແລະອົງປະກອບທາງເລືອກ

Inverted Coil Drawing Machine Certification

ISO 9001:2015:ລະບົບການຄຸ້ມຄອງຄຸນນະພາບກວມເອົາກິດຈະກໍາການອອກແບບ, ການຜະລິດແລະການບໍລິການທີ່ກ່ຽວຂ້ອງ. ໃບຢັ້ງຢືນໝາຍເລກ UQ231211R1.

ເອກະສານ CE:ການອອກແບບ ແລະເອກະສານທີ່ກ່ຽວຂ້ອງກັບຄວາມປອດໄພສາມາດສະໜອງໃຫ້ເຄື່ອງຈັກທີ່ສະໜອງໃຫ້ຕະຫຼາດທີ່ກ່ຽວຂ້ອງ.

ການກວດສອບ SGS:ການກວດກາຂອງພາກສ່ວນທີສາມສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການຂອງການກວດກາຂອງລູກຄ້າ.

ການຄັດເລືອກອົງປະກອບ:Motor, gearbox, pneumatic, electronics, PLC, HMI ແລະ inverter ຍີ່ຫໍ້ສາມາດກໍານົດໄດ້ຕາມງົບປະມານ, ການບໍລິການທ້ອງຖິ່ນແລະຄວາມຕ້ອງການຂອງໂຄງການ.

ການຫຸ້ມຫໍ່ແລະການຈັດສົ່ງ

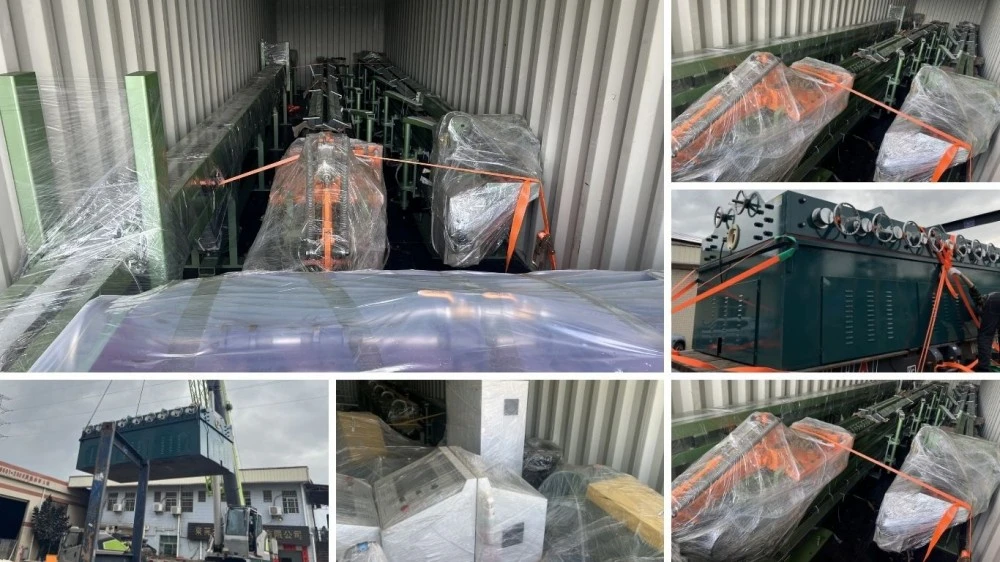
Inverted Coil Drawing Machine Packaging

ເຄື່ອງແຕ້ມຮູບທໍ່ Inverted ໄດ້ຖືກກະກຽມສໍາລັບການຂົນສົ່ງສົ່ງອອກທີ່ມີການປ້ອງກັນກົນຈັກທີ່ເຫມາະສົມ, ການປ້ອງກັນຄວາມຊຸ່ມຊື່ນແລະການປ້ອງກັນການກັດກ່ອນ. ອຸປະກອນຂະຫນາດໃຫຍ່ຖືກແບ່ງອອກເປັນພາກສ່ວນການຂົນສົ່ງຕາມຄວາມຕ້ອງການ, ດ້ວຍການບັນຈຸແລະການຍົກໄດ້ຖືກພິຈາລະນາໃນລະຫວ່າງຂັ້ນຕອນວິສະວະກໍາ.

ເວລານໍາປົກກະຕິແມ່ນ30-60 ມື້ສໍາລັບຮູບແບບຂະຫນາດນ້ອຍມາດຕະຖານແລະປະມານ60-90 ມື້ສໍາລັບຂະຫນາດໃຫຍ່ຫຼືການຕັ້ງຄ່າທີ່ກໍາຫນົດເອງ. ຕາຕະລາງສຸດທ້າຍແມ່ນຂຶ້ນກັບຕົວແບບ, ການເລືອກອົງປະກອບ, ເຄື່ອງມືແລະຂອບເຂດອັດຕະໂນມັດ.

ຄໍາຖາມທີ່ຖາມເລື້ອຍໆ

ຂໍ້ມູນໃດທີ່ຕ້ອງການເພື່ອເລືອກຮູບແບບ FR-D?

ສະຫນອງຊັ້ນວັດສະດຸ, ທໍ່ຫຼືປະເພດສາຍ, ເສັ້ນຜ່າກາງເລີ່ມຕົ້ນ, ເສັ້ນຜ່າກາງສຸດທ້າຍ, ຄວາມຫນາຂອງຝາສໍາລັບທໍ່, ຄວາມໄວການຜະລິດທີ່ຕ້ອງການ, ນ້ໍາຫນັກຂອງທໍ່ເປົ້າຫມາຍແລະວິທີການຈັດການລົງລຸ່ມ. ຖ້າຜະລິດຕະພັນຈໍານວນຫນຶ່ງຈະດໍາເນີນການຢູ່ໃນເຄື່ອງດຽວກັນ, ໃຫ້ຂະຫນາດທີ່ສົມບູນ.

ເສັ້ນຜ່າສູນກາງຂອງ drum ຄວນເລືອກແນວໃດ?

drum ຄວນຖືກເລືອກຕາມເສັ້ນຜ່າສູນກາງຂອງຜະລິດຕະພັນ, ເງື່ອນໄຂການບິດທີ່ອະນຸຍາດຂອງວັດສະດຸ, ເສັ້ນຜ່າສູນກາງຂອງມ້ວນທີ່ຕ້ອງການແລະນ້ໍາຫນັກຂອງທໍ່. A drum ຂະຫນາດໃຫຍ່ແມ່ນບໍ່ດີກວ່າອັດຕະໂນມັດ; ມັນເພີ່ມຂະຫນາດແລະຄ່າໃຊ້ຈ່າຍຂອງອຸປະກອນແລະຄວນຈະໄດ້ຮັບການ justified ໂດຍຜະລິດຕະພັນແລະຄວາມຕ້ອງການການຜະລິດ.

ເຄື່ອງສາມາດແຕ້ມສະແຕນເລດດ້ວຍຄວາມໄວດຽວກັນກັບທອງແດງບໍ?

ບໍ່. ສະແຕນເລດຕາມປົກກະຕິຕ້ອງການຄວາມໄວການແຕ້ມຕ່ໍາຢ່າງຫຼວງຫຼາຍເນື່ອງຈາກຄວາມຕ້ານທານການຜິດປົກກະຕິທີ່ສູງຂຶ້ນແລະຄວາມຕ້ອງການຄວາມຮ້ອນແລະການຫລໍ່ລື່ນທີ່ແຕກຕ່າງກັນ. ຄວາມໄວຕົວຈິງຄວນຈະຖືກສ້າງຕັ້ງຂຶ້ນຈາກຊັ້ນວັດສະດຸ, ການຫຼຸດຜ່ອນແລະການກໍານົດຄ່າຕາຍແທນທີ່ຈະກ່ວາຈາກລະດັບສູງສຸດຂອງທອງແດງ.

ເຄື່ອງຈັກແຕ້ມຮູບມ້ວນແບບປີ້ນສາມາດປະມວນຜົນທໍ່ຫຼາຍຂະໜາດ ຫຼືສາຍໄດ້ບໍ?

ແມ່ນແລ້ວ, ໃຫ້ຂະຫນາດຢູ່ໃນຂອບເຂດທີ່ສາມາດນໍາໃຊ້ໄດ້ຂອງຮູບແບບທີ່ເລືອກແລະ dies ທີ່ເຫມາະສົມແລະຕົວກໍານົດການຂະບວນການສາມາດໃຊ້ໄດ້. ສໍາລັບລະດັບຜະລິດຕະພັນທີ່ກວ້າງຂວາງ, ວິທີການປ່ຽນແປງການຕາຍ, ການຈັດລຽງການຫລໍ່ລື່ນແລະລະດັບການຄວບຄຸມຄວາມໄວຄວນຖືກພິຈາລະນາໃນລະຫວ່າງການເລືອກເຄື່ອງຈັກ.

ຈຸດປະສົງຂອງມໍເຕີເອົາຂຶ້ນແລະເກຍເກຍແມ່ນຫຍັງ?

ລະບົບ take-up ຄວບຄຸມ coil ຮັບຫຼາຍກ່ວາການໂຫຼດຕົ້ນຕໍ. ຄວາມອາດສາມາດແລະຄວາມໄວຂອງມັນຕ້ອງກົງກັບຜະລິດຕະພັນສໍາເລັດຮູບ, ເສັ້ນຜ່າສູນກາງຂອງມ້ວນແລະເງື່ອນໄຂ winding ທີ່ຕ້ອງການ. ລະບົບການເອົາຂຶ້ນທີ່ບໍ່ຂະຫນາດສາມາດກາຍເປັນຂໍ້ຈໍາກັດເຖິງແມ່ນວ່າໃນເວລາທີ່ໄດແຕ້ມຕົ້ນຕໍມີພະລັງງານພຽງພໍ.

ສິ່ງທີ່ຄວນທົດສອບໃນລະຫວ່າງການຍອມຮັບຂອງໂຮງງານ?

ສໍາລັບການທົດສອບການຜະລິດທີ່ສົມບູນ, ກວດເບິ່ງຄວາມໄວການແຕ້ມຮູບ, ຄວາມສອດຄ່ອງຂອງມິຕິ, ການດໍາເນີນງານ drum, ເອົາເຖິງ synchronization, ການສ້າງ coil, ຫນ້າທີ່ໄຟຟ້າແລະຄວາມປອດໄພ, ລະບົບການຫລໍ່ລື່ນແລະຄວາມເຢັນ. ເມື່ອເປັນໄປໄດ້, ການທົດສອບດ້ວຍທໍ່ ຫຼືສາຍຕົວຈິງຂອງລູກຄ້າໃຫ້ຂໍ້ອ້າງອີງການຍອມຮັບທີ່ເປັນປະໂຫຍດຫຼາຍກວ່າການທົດສອບເຄື່ອງຈັກທີ່ບໍ່ໄດ້ໂຫລດຢ່າງດຽວ.

ສົ່ງສອບຖາມ
ຂໍ້​ມູນ​ຕິດ​ຕໍ່
  • ທີ່ຢູ່

    NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ

  • ອີເມວ

    frsale@dgfangrong.com

ບອກພວກເຮົາກ່ຽວກັບວັດສະດຸ, ຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນ, ຂະບວນການຜະລິດແລະຄວາມຕ້ອງການອຸປະກອນ. FangRong ສາ​ມາດ​ປຶກ​ສາ​ຫາ​ລື​ທີ່​ເຫມາະ​ສົມ​ເຄື່ອງ​ແຕ້ມ​ເຢັນ​, Drawing Dies​, Straightening ເຄື່ອງ​ແລະ​ການ​ແກ້​ໄຂ​ທີ່​ເຫມາະ​ສົມ​ສໍາ​ລັບ​ຄໍາ​ຮ້ອງ​ສະ​ຫມັກ​ຂອງ​ທ່ານ​.
ຄະແນນ:
5.0
ຄໍາແນະນໍາຂ່າວ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
ປະຕິເສດຍອມຮັບ