Whatsapp
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.
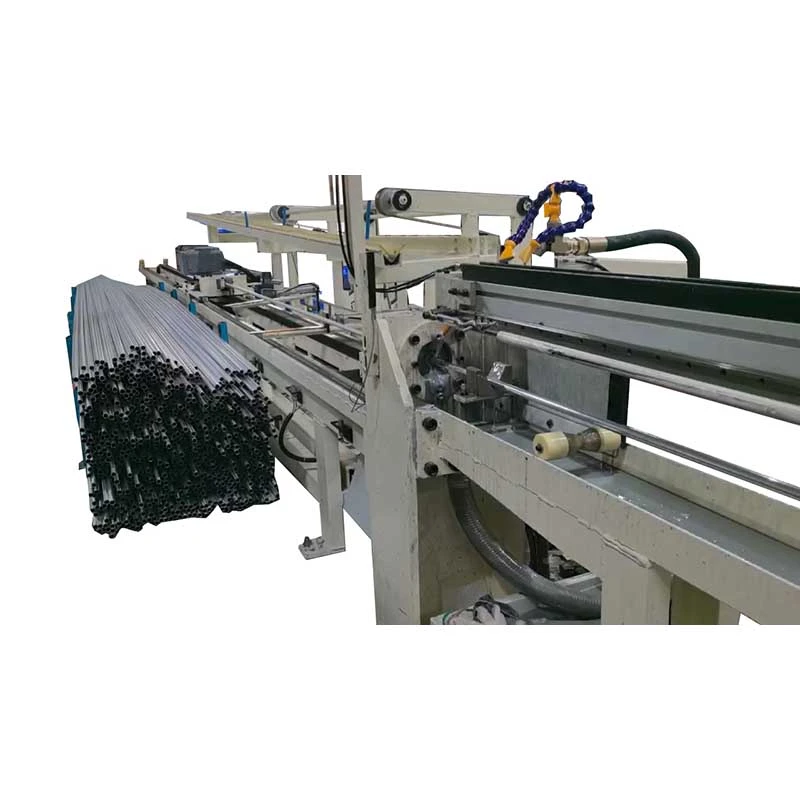
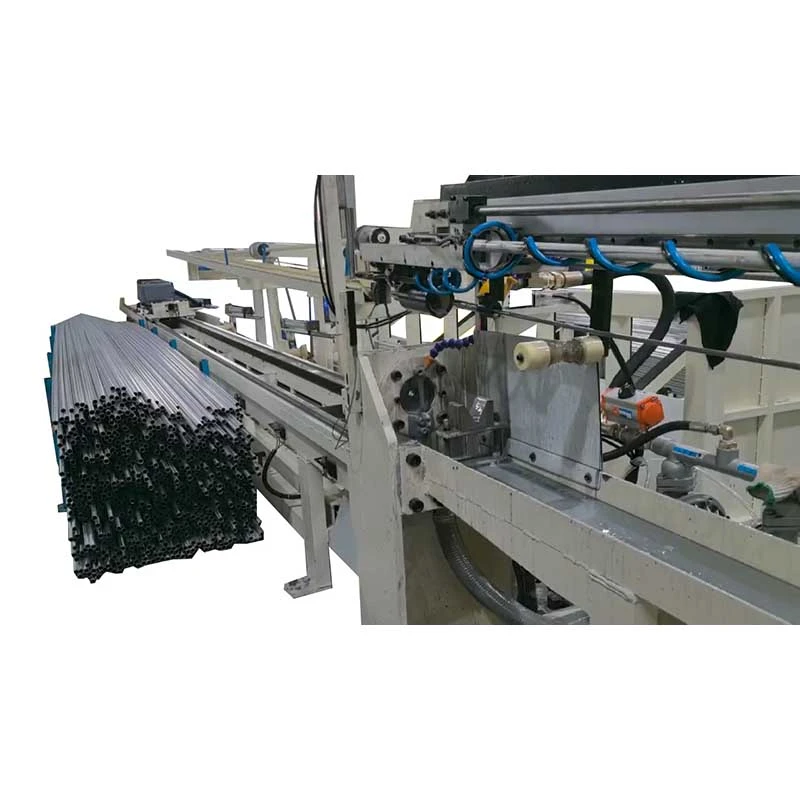
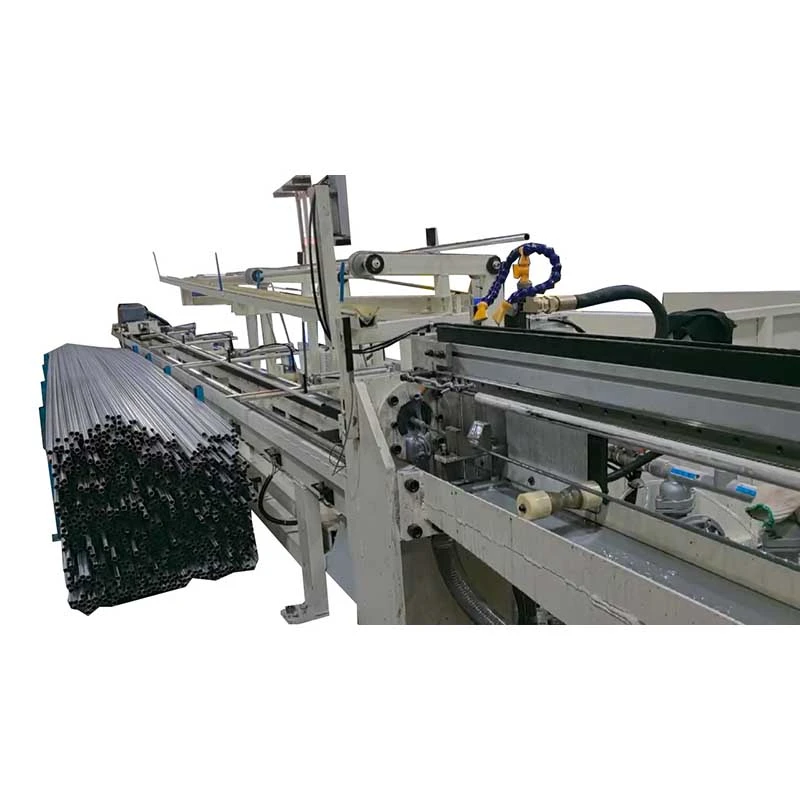
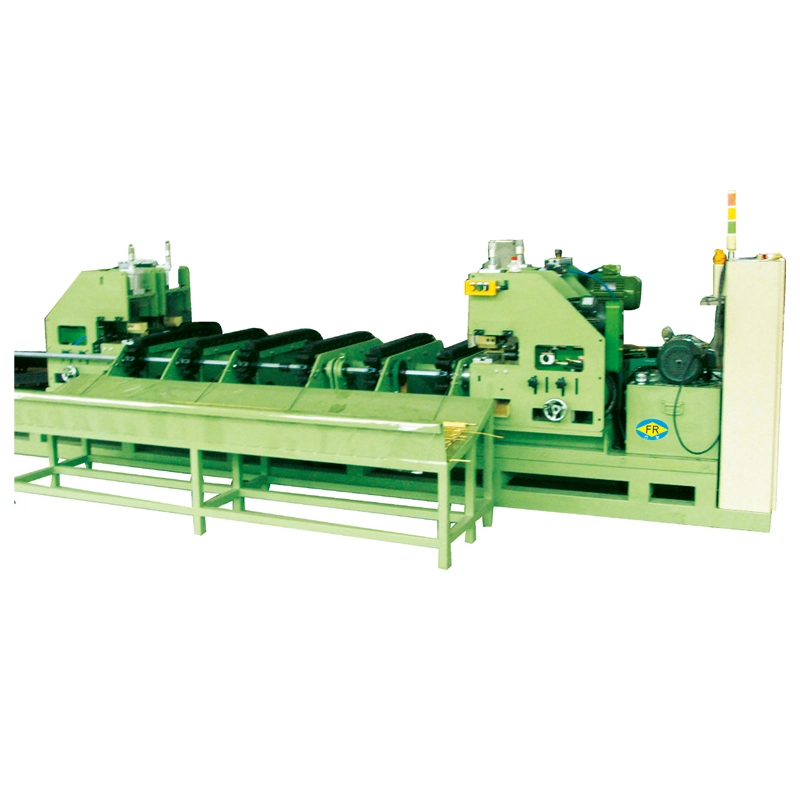
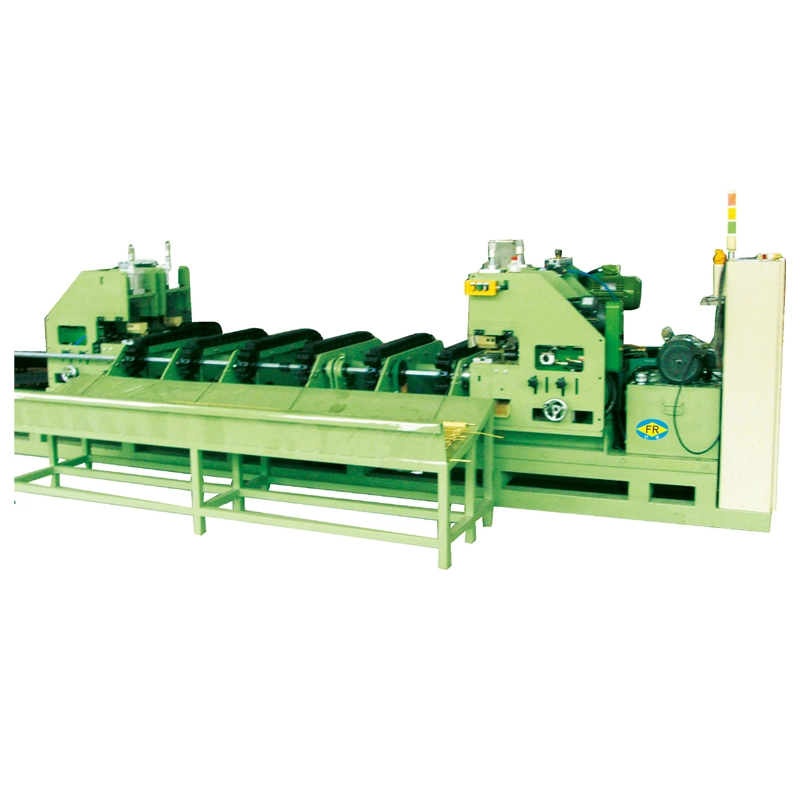
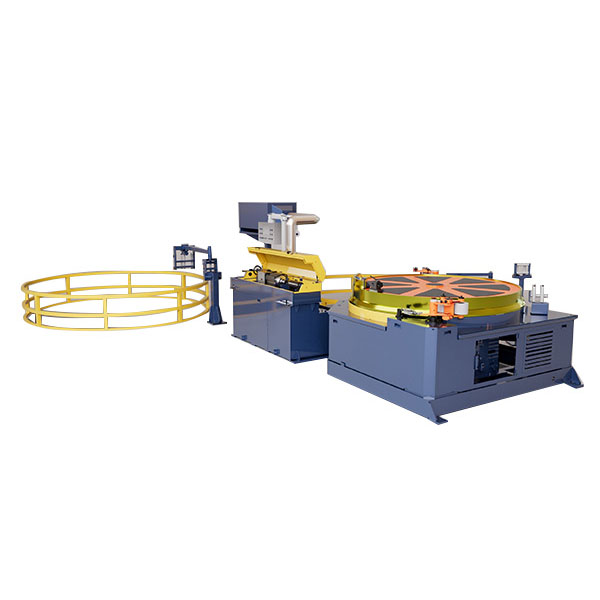
FR-50 ອັດຕະໂນມັດ Rack-Pinion ເຄື່ອງແຕ້ມເຢັນເປັນ drawbench 50 kN servo-driven ສໍາລັບທໍ່ຄວາມແມ່ນຍໍາແລະການແຕ້ມແຖບ. ມັນໃຊ້ລະບົບສາຍສົ່ງ rack-and-pinion ດ້ວຍມໍເຕີ servo Inovance 30 kW, ສະຫນອງການຄວບຄຸມຄວາມໄວທີ່ຫມັ້ນຄົງແລະການສັ່ນສະເທືອນຫຼຸດລົງ. ເຫມາະສໍາລັບການນໍາໃຊ້ທອງແດງ, ອະລູມິນຽມ, ສະແຕນເລດແລະເຫຼັກກາກບອນ.
ເຄື່ອງແຕ້ມເຢັນ FR-50 ອັດຕະໂນມັດ Rack-Pinion ແມ່ນ ກ50 kN servo-driven drawbenchສໍາລັບການແຕ້ມຮູບທີ່ຊັດເຈນຂອງທໍ່ຂະຫນາດນ້ອຍແລະຂະຫນາດກາງເສັ້ນຜ່າກາງແລະແຖບແຂງ. ແທນທີ່ຈະເປັນລະບົບຕ່ອງໂສ້ທໍາມະດາຫຼືລະບົບສາຍສົ່ງໄຮໂດຼລິກ, ມັນໃຊ້ arack-and-pinion driveຂັບເຄື່ອນໂດຍ ກ30 kW Inovance servo motorແລະ ກ1:15 ກ່ອງເກຍມຸມຂວາດາວເຄາະ.
ເຄື່ອງມີ a4 m ຄວາມຍາວແຕ້ມປະສິດທິພາບ, 2 m mandrel stroke, ຄວາມໄວແຕ້ມຂອງ0–40 ມ/ນທແລະຄວາມໄວໃນການກັບຄືນ carriage ເຖິງ30 m / ນາທີ. OD ທໍ່ສູງສຸດທີ່ລະບຸໄວ້ແມ່ນφ40 ມມ. ຄວາມສາມາດແຕ້ມຮູບຕົວຈິງແມ່ນຂຶ້ນກັບຊັ້ນຂອງອຸປະກອນການ, ຂະຫນາດເລີ່ມຕົ້ນ, ຄວາມຫນາຂອງຝາ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານແລະການອອກແບບຕາຍ.


FR-50 ມີຈຸດປະສົງສໍາລັບທໍ່ຂະໜາດນ້ອຍ ແລະຂະໜາດກາງ ແລະຮູບແຕ້ມແຖບ. ວັດສະດຸທົ່ວໄປປະກອບມີທອງແດງ, ອະລູມິນຽມ, ສະແຕນເລດແລະເຫລໍກຄາບອນ, ແຕ່ຂະຫນາດເຄື່ອງດຽວກັນບໍ່ສາມາດຖືກນໍາໃຊ້ກັບທຸກໆວັດສະດຸແລະຕາຕະລາງການຫຼຸດຜ່ອນ.
ຕົວຢ່າງ, ທໍ່ຂະຫນາດໃຫຍ່ທີ່ເຮັດຈາກໂລຫະປະສົມທອງແດງອ່ອນໆອາດຈະຕ້ອງການແຮງແຕ້ມຫນ້ອຍກວ່າທໍ່ສະແຕນເລດທີ່ມີຂະຫນາດນ້ອຍກວ່າທີ່ມີການຫຼຸດຜ່ອນຄວາມຫນາແຫນ້ນ. ສໍາລັບເຫດຜົນນີ້,ທໍ່ OD ດຽວບໍ່ຄວນຖືກນໍາໃຊ້ເພື່ອເລືອກ drawbench.
ກ່ອນທີ່ຈະຢືນຢັນເຄື່ອງ, ໃຫ້:
ເກຣດວັດສະດຸ
ຂະຫນາດທໍ່ຫຼືແຖບເລີ່ມຕົ້ນ
ຂະຫນາດສໍາເລັດຮູບ
ຄວາມຫນາຂອງຝາສໍາລັບທໍ່
ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ
ຄວາມຍາວຂອງແຕ້ມທີ່ຕ້ອງການ
ເປົ້າຫມາຍການຜະລິດຜົນຜະລິດ
ຕົວກໍານົດການເຫຼົ່ານີ້ຖືກນໍາໃຊ້ເພື່ອປະເມີນຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຕ້ອງການ, ການຈັດເຄື່ອງມືແລະເວລາຮອບວຽນ. ຖ້າການໂຫຼດທີ່ຄິດໄລ່ເກີນຂອບເຂດການປະຕິບັດຂອງ 50 kN, ຄວນພິຈາລະນາ drawbench ທີ່ໃຫຍ່ກວ່າ.
ຂະບວນລົດແມ່ນຂັບໂດຍ ກpinion ຄວບຄຸມ servoengaging ເປັນ rack ຄວາມແມ່ນຍໍາໄດ້ສ້ອມແຊມຕາມຕຽງເຄື່ອງ. ລະບົບສາຍສົ່ງນີ້ກໍາຈັດຄວາມເຄັ່ງຕຶງຂອງລະບົບຕ່ອງໂສ້ແລະການຍືດຕົວຂອງລະບົບຕ່ອງໂສ້ທີ່ກ່ຽວຂ້ອງກັບ drawbenches ທີ່ມີລະບົບຕ່ອງໂສ້ແລະຫລີກລ້ຽງວົງຈອນທໍ່, ປັ໊ມແລະນ້ໍາມັນໄຮໂດຼລິກທີ່ຕ້ອງການໂດຍລະບົບໄຮໂດຼລິກ.
ຜົນປະໂຫຍດຂອງຂະບວນການຕົ້ນຕໍແມ່ນຄວາມສາມາດໃນການຄວບຄຸມຄວາມໄວແຕ້ມ, ການເລັ່ງ, ການຊ້າລົງແລະຕໍາແຫນ່ງ carriageຜ່ານລະບົບ servo. ນີ້ແມ່ນເປັນປະໂຫຍດໃນເວລາທີ່ຂະບວນການຜະລິດຮຽກຮ້ອງໃຫ້ມີວົງຈອນການແຕ້ມຮູບຊ້ໍາກັນຫຼືຄວາມໄວທີ່ແຕກຕ່າງກັນສໍາລັບວັດສະດຸທີ່ແຕກຕ່າງກັນແລະການຫຼຸດຜ່ອນ.
ລະບົບສາຍສົ່ງ rack-and-pinion ບໍ່ໄດ້ກໍານົດຄຸນນະພາບຜະລິດຕະພັນສໍາເລັດຮູບໂດຍຕົວມັນເອງ. ເລຂາຄະນິດຕາຍ, ການວາງ mandrel, ການຫລໍ່ລື່ນ, ສະພາບວັດສະດຸແລະຕາຕະລາງການແຕ້ມຮູບຍັງຄົງມີຄວາມສໍາຄັນຕໍ່ຂະຫນາດທໍ່ສຸດທ້າຍຫຼືແຖບແລະສະພາບຫນ້າດິນ.
ຜົນບັງຄັບໃຊ້ການແຕ້ມຄະແນນແມ່ນ50 kN. ຊ່ວງທີ່ສາມາດໃຊ້ໄດ້ແມ່ນຂຶ້ນກັບຄວາມແຂງແຮງຂອງວັດສະດຸ, ການຫຼຸດຜ່ອນສ່ວນຂ້າມ, ຄວາມອິດເມື່ອຍແລະເຄື່ອງມື. ເຄື່ອງຄວນຈະຖືກເລືອກດ້ວຍຂອບຂອງກໍາລັງທີ່ພຽງພໍແທນທີ່ຈະດໍາເນີນການຢ່າງຕໍ່ເນື່ອງໃນຂອບເຂດຈໍາກັດຂອງຄວາມສາມາດໃນການຈັດອັນດັບຂອງມັນ.
ຮູບແຕ້ມທໍ່ໃຊ້ຕາຍຮ່ວມກັບ ກmandrel ຫຼື rod ຫຼັກເພື່ອຄວບຄຸມຂະຫນາດພາຍໃນ. FR-50 ສະຫນັບສະຫນູນການຫລໍ່ລື່ນພາຍໃນສໍາລັບທໍ່ທີ່ມີ ID ຂອງ16 ມມຫຼືໃຫຍ່ກວ່າ, ຂຶ້ນກັບການຕັ້ງຄ່າເຄື່ອງມືທີ່ເລືອກ.
ສໍາລັບແຖບແຂງ, ລະບົບ mandrel ແມ່ນບໍ່ຈໍາເປັນ. ດັ່ງນັ້ນ, drawbench ດຽວກັນສາມາດໄດ້ຮັບການ configured ສໍາລັບການນໍາໃຊ້ທໍ່ແລະແຖບໃນເວລາທີ່ຂະຫນາດຜະລິດຕະພັນ, ເຄື່ອງມືແລະການໂຫຼດແຕ້ມຢູ່ໃນຂອບເຂດເຄື່ອງຈັກ.
ເຄື່ອງແຕ້ມເຢັນ rack-Pinion ອັດຕະໂນມັດສາມາດໄດ້ຮັບການສະຫນອງໃນເຄິ່ງອັດຕະໂນມັດຫຼືອັດຕະໂນມັດຢ່າງເຕັມສ່ວນການຕັ້ງຄ່າ. ອີງຕາມລໍາດັບການຜະລິດ, ອັດຕະໂນມັດສາມາດກວມເອົາການໃຫ້ອາຫານ, ທໍ່ mandrel, lubrication ພາຍໃນແລະພາຍນອກ, ການແຕ້ມຮູບ, unloading ແລະການກັບຄືນ carriage.
| ພາລາມິເຕີ | ຂໍ້ມູນຈໍາເພາະ |
| ຕົວແບບ | FR-50 |
| ກໍາລັງແຕ້ມ | 50 kN |
| ແບບຟອມແຕ້ມ | ເສັ້ນດ່ຽວ (1 ເສັ້ນ) |
| ຄວາມຍາວການແຕ້ມທີ່ມີປະສິດທິພາບ | 4 ມ |
| Core-Rod Stroke | 2 ມ |
| ສູງສຸດ. ທໍ່ OD | φ40 ມມ, ອີງຕາມວັດສະດຸແລະການຫຼຸດຜ່ອນ |
| ຄວາມໄວແຕ້ມ | 0–40 m / min, ມີການປ່ຽນແປງ infinitely |
| ຄວາມໄວໃນການກັບຄືນລົດ | 0–30 ມ/ນທ |
| ເວລາຮອບວຽນ (ຍູ້/ກັບຄືນ) | 9 ສ |
| ຄວາມສູງສູນກາງ | 800 ມມ |
| ມໍເຕີເຊີໂວ | 30 kW, 2000 rpm, Inovance |
| ຕົວຫຼຸດ | ດາວເຄາະມຸມຂວາ, ອັດຕາສ່ວນ 1:15, Newgear |
| Servo Controller | 30 kW, Inovance |
| ການສະຫນອງພະລັງງານ | 380 V, 50 Hz |
| ລາງລົດໄຟຄູ່ມື | 35# ລາງລົດໄຟເສັ້ນ, 4 m, ENSC |
| ການກໍ່ສ້າງກອບ | ເຫຼັກຊ່ອງ C28, ແຜ່ນເຫຼັກ A3 ເຊື່ອມ |
| ຜູ້ຖືຕາຍ | ແຜ່ນເຫຼັກ 45#, ແຜ່ນສັງເຄາະຮູບຊົງກົມ, ຮູຍຶດ φ100 ມມ, ສາມາດປັບແຕ່ງໄດ້ |
| ການລະບາຍນ້ໍາ | ປັ໊ມ diaphragm pneumatic, ພາຍນອກ + ພາຍໃນ lubrication ສໍາລັບ ID ≥16 mm |
ຂໍ້ມູນຈໍາເພາະອາດຈະແຕກຕ່າງກັນກັບວັດສະດຸ, ຕາຕະລາງການແຕ້ມຮູບ, ການອອກແບບຕາຍແລະອຸປະກອນທາງເລືອກ. ຄວາມອາດສາມາດຂອງເຄື່ອງຈັກສຸດທ້າຍຄວນໄດ້ຮັບການຢືນຢັນຈາກຕົວກໍານົດການຜະລິດຕົວຈິງ.
ໃຊ້ສໍາລັບທໍ່ທອງແດງທີ່ມີຄວາມແມ່ນຍໍາໃນHVAC, ເຄື່ອງເຮັດຄວາມເຢັນ ແລະອຸປະກອນຖ່າຍທອດຄວາມຮ້ອນ, ເຊັ່ນດຽວກັນກັບແຖບທອງແດງສໍາລັບຄໍາຮ້ອງສະຫມັກວິສະວະກໍາໄຟຟ້າແລະທົ່ວໄປ. ທອງແດງໂດຍທົ່ວໄປແມ່ນເຫມາະສົມສໍາລັບຄວາມໄວການແຕ້ມຮູບທີ່ສູງກວ່າຊັ້ນເຫຼັກແຂງ, ສະຫນອງໃຫ້ການຫຼຸດຜ່ອນແລະການຫລໍ່ລື່ນໄດ້ຖືກຄັດເລືອກຢ່າງຖືກຕ້ອງ.
ເຫມາະສໍາລັບທໍ່ລະບາຍຄວາມຮ້ອນຂອງລົດຍົນ, ອົງປະກອບແລກປ່ຽນຄວາມຮ້ອນແລະທໍ່ອາລູມິນຽມທົ່ວໄປຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມຂະຫນາດພາຍນອກແລະຄວາມຫນາຂອງຝາຫຼັງຈາກການແຕ້ມຮູບ.
ສາມາດນໍາໃຊ້ໄດ້ສໍາລັບທໍ່ສະແຕນເລດທີ່ມີຄວາມແມ່ນຍໍາໃນເວລາທີ່ການໂຫຼດຮູບແຕ້ມທີ່ຕ້ອງການຢູ່ໃນຂອບເຂດ 50 kN. ສະແຕນເລດເຮັດວຽກແຂງ, ເລຂາຄະນິດຕາຍແລະການຫລໍ່ລື່ນຈໍາເປັນຕ້ອງໄດ້ພິຈາລະນາໃນເວລາທີ່ກໍານົດຄວາມໄວການຫຼຸດຜ່ອນແລະການແຕ້ມຮູບ.
ຄໍາຮ້ອງສະຫມັກປະກອບມີທໍ່ຄວາມແມ່ນຍໍາ, rods ແລະ bars ສໍາລັບອົງປະກອບວິສະວະກໍາ. ວັດສະດຸທີ່ມີຄວາມເຂັ້ມແຂງສູງຫຼືການຫຼຸດຜ່ອນຂະຫນາດໃຫຍ່ອາດຈະຕ້ອງການຫ້ອງຮຽນການແຕ້ມຮູບທີ່ໃຫຍ່ກວ່າຫຼືການແຕ້ມຮູບຫຼາຍໃບ.
ໄດ້ອັດຕະໂນມັດ Rack-Pinion ເຄື່ອງແຕ້ມເຢັນສາມາດໄດ້ຮັບການ configured ປະມານລໍາດັບການຜະລິດຕົວຈິງແທນທີ່ຈະເພີ່ມຫນ້າທີ່ອັດຕະໂນມັດເປັນເອກະລາດ. ນີ້ແມ່ນສິ່ງສໍາຄັນໃນເວລາທີ່ສາຍຈັດການຂະຫນາດທໍ່ຫຼາຍຫຼືການປ່ຽນແປງເຄື່ອງມືເລື້ອຍໆ.
ການຕັ້ງຄ່າເຄິ່ງອັດຕະໂນມັດຮັກສາການໂຫຼດວັດສະດຸ ແລະການຕັ້ງຄ່າທີ່ເລືອກໄວ້ພາຍໃຕ້ການຄວບຄຸມຂອງຜູ້ປະຕິບັດງານ. ການຕັ້ງຄ່າອັດຕະໂນມັດຢ່າງເຕັມສ່ວນສາມາດປະສົມປະສານໄດ້ການໃຫ້ອາຫານ, ການໃສ່ກະທູ້ mandrel, lubrication, ການແຕ້ມຮູບ, unloading ແລະການກັບຄືນ carriage.
ລະບົບ PLC ແລະ HMI ສາມາດຕັ້ງຄ່າໄດ້ຕາມຫນ້າທີ່ເຄື່ອງຈັກທີ່ຕ້ອງການ, ລໍາດັບການຜະລິດແລະລະດັບອັດຕະໂນມັດ.
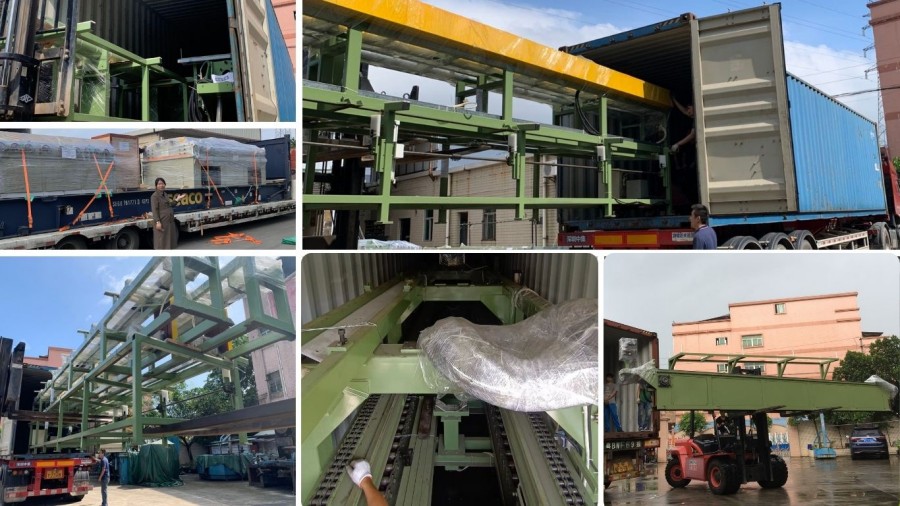
FangRong ໄດ້ມີສ່ວນຮ່ວມໃນການຜະລິດອຸປະກອນແຕ້ມເຢັນນັບຕັ້ງແຕ່1998. ໂຮງງານຜະລິດຂອງຕົນໃນDongguan ແລະ Yangjiangກວມເອົາ fabrication ເຄື່ອງ, machining, ການປະກອບ, ການເຊື່ອມໂຍງໄຟຟ້າແລະການທົດສອບ.
ບໍລິສັດລາຍງານຄວາມສາມາດໃນການຜະລິດປະຈໍາປີຫຼາຍກ່ວາ650 ເຄື່ອງໃນທົ່ວທັງສອງສະຖານທີ່ແລະໄດ້ສະຫນອງອຸປະກອນໃຫ້ແກ່ລູກຄ້າໃນຫຼາຍກ່ວາ70 ປະເທດ.
ການຜະລິດກອບ:ເຫຼັກຊ່ອງ C28 ແລະແຜ່ນເຫຼັກ A3 ຖືກເຊື່ອມແລະກະກຽມສໍາລັບການເຄື່ອງຈັກ.
ເຄື່ອງຈັກ:ດ້ານການຕິດຕັ້ງຄູ່ມື-rail ແລະ rack ແມ່ນເຄື່ອງຈັກກັບເລຂາຄະນິດທີ່ຕ້ອງການ.
ການປະກອບຂັບລົດ:Servo motor, gearbox planetary, pinion ແລະ rack ແມ່ນປະກອບແລະກວດສອບກ່ອນທີ່ຈະປະສົມປະສານສຸດທ້າຍ.
ການເຊື່ອມໂຍງລະບົບ:ລະບົບກົນຈັກ, pneumatic, lubrication ແລະໄຟຟ້າແມ່ນເຊື່ອມຕໍ່ແລະມອບຫມາຍ.
ໂປຣແກມ PLC:ຮອບວຽນການແຕ້ມຮູບ ແລະຟັງຊັນ HMI ຖືກກຳນົດຄ່າຕາມສະເພາະເຄື່ອງທີ່ເລືອກ.
ການທົດສອບເຄື່ອງຈັກ:ການເຄື່ອນໄຫວຂອງການຂົນສົ່ງ, ຫນ້າທີ່ໄຟຟ້າ, ການຫລໍ່ລື່ນແລະການປະຕິບັດການແຕ້ມຮູບໄດ້ຖືກກວດສອບກ່ອນການຂົນສົ່ງ. ຕົວຢ່າງລູກຄ້າສາມາດໃຊ້ສໍາລັບການທົດລອງແຕ້ມຮູບເມື່ອສະຫນອງໃຫ້.
ISO 9001:2015- ລະບົບການຄຸ້ມຄອງຄຸນນະພາບກວມເອົາການອອກແບບ, ການຜະລິດ, ການຕິດຕັ້ງ ແລະການບໍລິການ. ໃບຢັ້ງຢືນໝາຍເລກ UQ231211R1.
ເອກະສານ CE— ມີໃຫ້ສໍາລັບການຕັ້ງຄ່າເຄື່ອງທີ່ໃຊ້ໄດ້ຕາມຄວາມຕ້ອງການຂອງຕະຫຼາດຈຸດຫມາຍປາຍທາງ.
ການກວດກາ SGS- ການກວດກາເອກະລາດສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການຂອງລູກຄ້າຫຼືໂຄງການ.
FangRong ຍັງຖືສິດທິບັດແບບປະດິດສ້າງ ແລະສິດທິປະໂຫຍດຫຼາຍຢ່າງທີ່ກ່ຽວຂ້ອງກັບອຸປະກອນການແຕ້ມຮູບເຢັນ, ລວມທັງລະບົບສາຍສົ່ງເຄື່ອງຈັກ ແລະເຄື່ອງມືແຕ້ມຮູບ.
ກໍາລັງທີ່ກໍານົດໄວ້ແມ່ນກໍານົດຈາກຊັ້ນວັດສະດຸ, ຂະຫນາດເລີ່ມຕົ້ນແລະສໍາເລັດຮູບ, ຄວາມຫນາຂອງກໍາແພງ, ການຫຼຸດຜ່ອນ, ເລຂາຄະນິດຕາຍແລະສະພາບ lubrication. ທໍ່ φ40 mm ສູງສຸດ OD ແມ່ນການອ້າງອິງເຄື່ອງຈັກແລະບໍ່ຄວນຖືວ່າເປັນຂະຫນາດສູງສຸດສໍາລັບທຸກໆວັດສະດຸ.
ແມ່ນແລ້ວ. ການແຕ້ມຮູບທໍ່ໃຊ້ລະບົບຕາຍແລະ mandrel, ໃນຂະນະທີ່ແຖບແຂງຖືກແຕ້ມໂດຍບໍ່ມີ mandrel. ການຕາຍແຍກຕ່າງຫາກແລະເຄື່ອງມືທີ່ເຫມາະສົມແມ່ນຈໍາເປັນ, ແລະການໂຫຼດແຕ້ມຕ້ອງຢູ່ໃນຂອບເຂດການຈັດອັນດັບຂອງເຄື່ອງຈັກ.
ໄດກໍາຈັດການຍືດຕົວຂອງລະບົບຕ່ອງໂສ້ແລະການປັບຄວາມກົດດັນຂອງລະບົບຕ່ອງໂສ້ປົກກະຕິ. ສິ່ງທີ່ສໍາຄັນກວ່ານັ້ນ, ລະບົບ servo ສະຫນອງໂຄງການຄວາມໄວ, ການເລັ່ງ, deceleration ແລະຕໍາແຫນ່ງ carriage, ເຊິ່ງເປັນປະໂຫຍດສໍາລັບການເຮັດຊ້ໍາຮອບວຽນການແຕ້ມອັດຕະໂນມັດ.
ແມ່ນແລ້ວ, ການຈັດວາງວັດສະດຸແລະການຫຼຸດຜ່ອນແມ່ນຢູ່ໃນຄວາມສາມາດໃນການແຕ້ມຮູບຂອງເຄື່ອງຈັກ. ສະແຕນເລດໂດຍທົ່ວໄປຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມທີ່ໃກ້ຊິດຂອງການຫຼຸດຜ່ອນ, ເຄື່ອງມືແລະການຫລໍ່ລື່ນເນື່ອງຈາກວ່າມີຄວາມເຂັ້ມແຂງສູງແລະພຶດຕິກໍາການເຮັດວຽກແຂງ.
ສະຫນອງຊັ້ນວັດສະດຸ, ຂະຫນາດເລີ່ມຕົ້ນ, ຂະຫນາດສໍາເລັດຮູບ, ຄວາມຫນາຂອງກໍາແພງ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ຄວາມຍາວຂອງຮູບແຕ້ມ, ເປົ້າຫມາຍການຜະລິດແລະຄວາມຕ້ອງການອັດຕະໂນມັດ.. ສໍາລັບການແຕ້ມຮູບທໍ່, ຂໍ້ກໍານົດ ID ແລະຂໍ້ມູນ mandrel ຍັງເປັນປະໂຫຍດສໍາລັບການຢືນຢັນການຕັ້ງຄ່າເຄື່ອງມື.
FAT ທີ່ມີຄວາມຫມາຍຄວນກວດສອບການເຄື່ອນໄຫວ carriage, ຄວາມໄວການແຕ້ມຮູບ, ຄວາມສາມາດຜົນບັງຄັບໃຊ້, ການຕາຍແລະການຈັດຕັ້ງ mandrel, lubrication, ການທໍາງານຂອງວົງຈອນອັດຕະໂນມັດແລະຫນ້າທີ່ຄວາມປອດໄພ. ຖ້າມີອຸປະກອນຂອງລູກຄ້າ, ການທົດລອງແຕ້ມຕົວຈິງແມ່ນດີກວ່າເພາະວ່າມັນອະນຸຍາດໃຫ້ກວດເບິ່ງຜົນໄດ້ຮັບຂອງຂະບວນການກ່ອນການຂົນສົ່ງ.
FangRong ໃຫ້ການຕິດຕາມກວດກາການຕິດຕັ້ງ, ຄະນະກໍາມະການ, ການຝຶກອົບຮົມປະຕິບັດການ, ການສະຫນອງອາໄຫຼ່ແລະສະຫນັບສະຫນູນທາງດ້ານວິຊາການທາງໄກ. ໄລຍະເວລາຮັບປະກັນມາດຕະຖານແມ່ນ 12 ເດືອນຈາກຄ່ານາຍຫນ້າ.
ທີ່ຢູ່
NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ
ອີເມວ