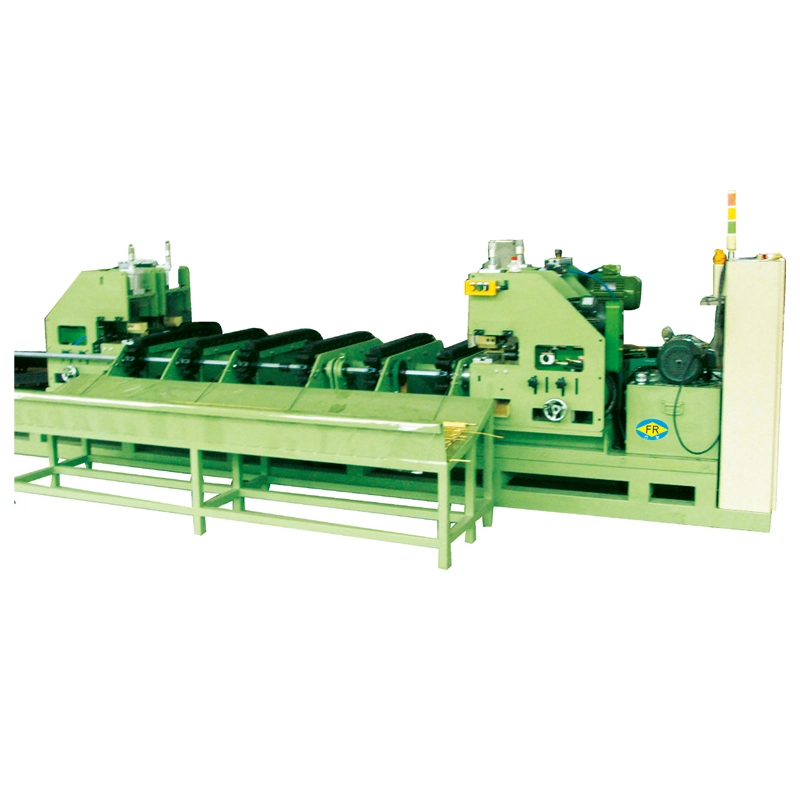
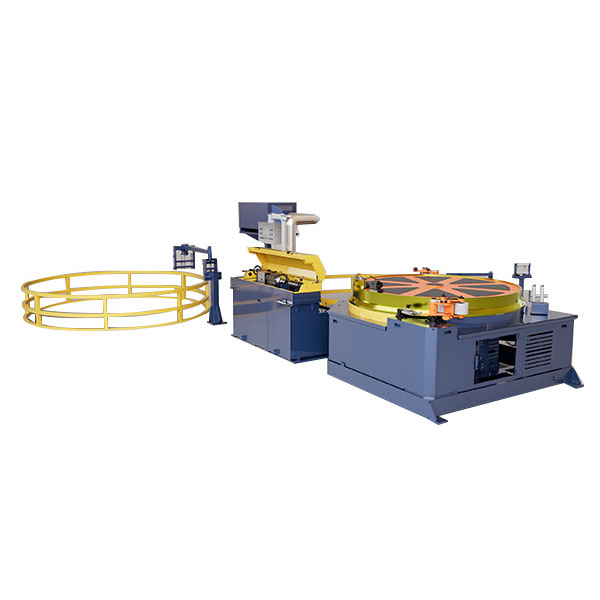
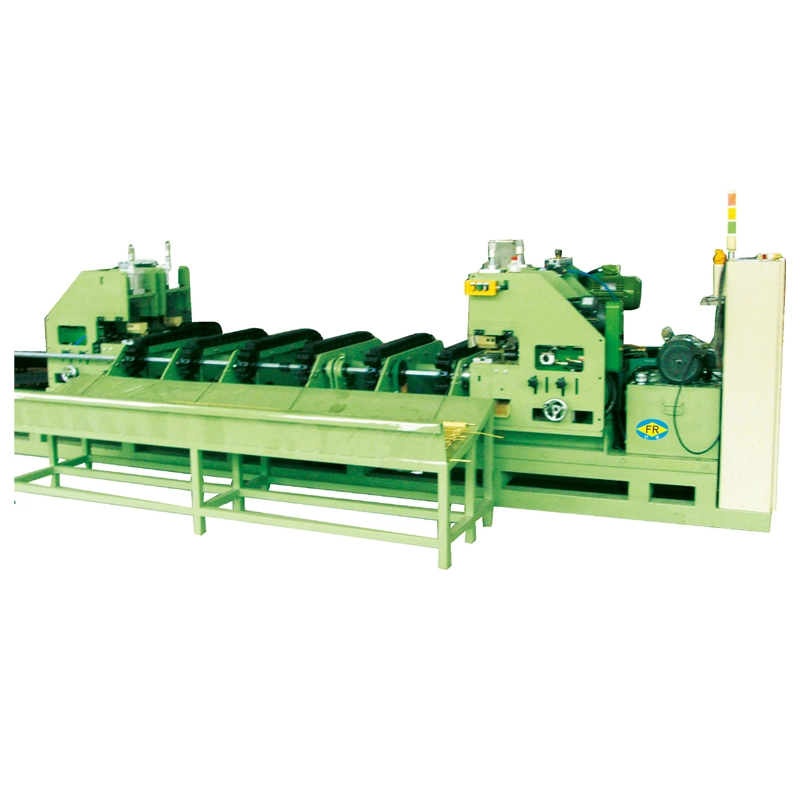
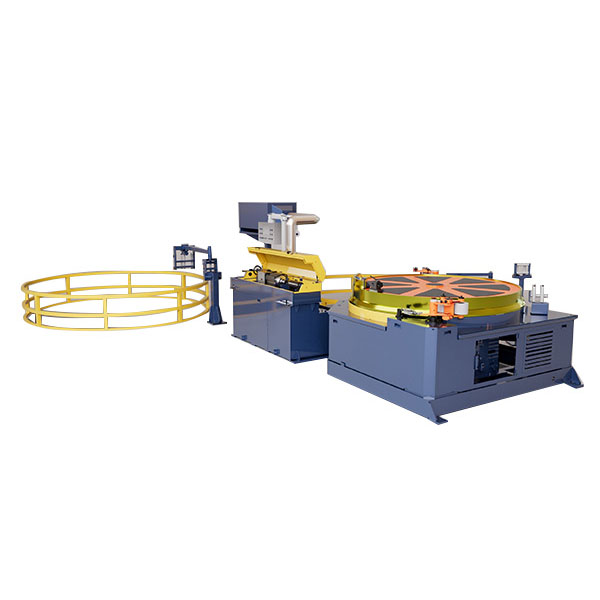
FangRong ຂອງເຄື່ອງຈັກແຕ້ມ Busbarໄດ້ຖືກອອກແບບສໍາລັບການແຕ້ມຮູບເຢັນທອງແດງແລະ busbars ອາລູມິນຽມເຂົ້າໄປໃນພາກສ່ວນມຸມສາກທີ່ຖືກຕ້ອງ. ຂະບວນການແຕ້ມຮູບສາມາດປັບປຸງຄວາມສອດຄ່ອງຂອງມິຕິລະດັບ, ສະພາບຫນ້າດິນແລະຄວາມຕັ້ງຊື່ໃນຂະນະທີ່ການຜະລິດຄວາມກວ້າງແລະຄວາມຫນາທີ່ຕ້ອງການສໍາລັບຄໍາຮ້ອງສະຫມັກໄຟຟ້າ. ທັງສອງລະບົບຕ່ອງໂສ້ປະເພດແລະລະບົບໄຮໂດຼລິກ-ປະເພດການຕັ້ງຄ່າແມ່ນມີ, ກວມເອົາກໍາລັງແຕ້ມຈາກ10T ຫາ 100T.
Profiles ສີ່ຫລ່ຽມຕ້ອງການຫຼາຍກ່ວາກໍາລັງແຕ້ມ
ການແຕ້ມແຖບ Busbar ແມ່ນແຕກຕ່າງຈາກການແຕ້ມແຖບຮອບ. ຄວາມກວ້າງສໍາເລັດຮູບ, ຄວາມຫນາ, ສະພາບມຸມແລະຄວາມຮາບພຽງຢູ່ທັງຫມົດຕ້ອງຢູ່ໃນຂອບເຂດທີ່ກໍານົດໄວ້, ໃນຂະນະທີ່ທອງແດງແລະອາລູມິນຽມສາມາດປະຕິບັດແຕກຕ່າງກັນພາຍໃຕ້ການຫຼຸດຜ່ອນດຽວກັນ. ການຜິດປົກກະຕິຫຼາຍເກີນໄປຫຼືການໃຫ້ອາຫານທີ່ບໍ່ຫມັ້ນຄົງອາດຈະເຮັດໃຫ້ camber, ບິດຫຼືການປ່ຽນແປງຂອງມິຕິຕາມແຖບ.
FangRong configure ລະບົບການແຕ້ມຮູບຕາມພາກສ່ວນເລີ່ມຕົ້ນ, ຄວາມກວ້າງຂອງເປົ້າຫມາຍແລະຄວາມຫນາ, ຊັ້ນຂອງອຸປະກອນການ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານແລະຄວາມຍາວແຖບ. ອຸປະກອນທີ່ມີຢູ່ກວມເອົາຄວາມກວ້າງເຖິງ400 ມມ, ຄວາມຫນາຈາກ 2 ຫາ 30mm, ຄວາມຍາວແຕ້ມປະສິດທິພາບຂອງ 6-12m ແລະຄວາມໄວແຕ້ມເຖິງ 25m / min.
ລະບົບຕ່ອງໂສ້ຫຼືໄຮໂດຼລິກ: ສອງວິທີໃນການສ້າງສາຍ
ເຄື່ອງຈັກປະເພດຕ່ອງໂສ້ແມ່ນ ເໝາະ ສົມກັບແອັບພລິເຄຊັ່ນທີ່ເຄື່ອງກົນຈັກທີ່ມີການດຶງແບບຕໍ່ເນື່ອງກົງໄປກົງມາແມ່ນມັກ. FR-10T ຈັດການ busbars ກວ້າງປະມານ 40mm ແລະຫນາ 2-5mm, ດ້ວຍມໍເຕີຕົ້ນຕໍ 30kW. ໃນຕອນທ້າຍຂອງຂະຫນາດໃຫຍ່, FR-100T ກວມເອົາຄວາມກວ້າງປະມານ 150-400mm ແລະຄວາມຫນາຂອງ 2-30mm, ການນໍາໃຊ້ມໍເຕີຕົ້ນຕໍ 200kW.
ຮູບແບບໄຮໂດຼລິກຈາກ FR-10T ຫາ FR-100T ສະຫນອງຊ່ວງການດໍາເນີນງານທີ່ແຕກຕ່າງກັນ, ມີທໍ່ທໍ່ຕົ້ນຕໍຈາກφ125mm ຫາ φ280mm, ທໍ່ລູກສູບຈາກφ70mm ຫາ φ140mm ແລະຄວາມໄວແຕ້ມປະມານ 2-12m / min. ຄວາມໄວກັບຄືນຢູ່ລະຫວ່າງ 5–20m/min, ດ້ວຍຄວາມກົດດັນຂອງລະບົບໄຮໂດຼລິກຂອງ 140–250kgf/cm² ແລະການຕັ້ງຄ່າມໍເຕີຕົ້ນຕໍຈາກ 22kW ຫາ 75kW × 2.
ສໍາລັບການວາງແຜນການຜະລິດ, ທາງເລືອກບໍ່ພຽງແຕ່ລະຫວ່າງ "ຕ່ອງໂສ້" ແລະ "ໄຮໂດຼລິກ." ການໂຫຼດຮູບແຕ້ມ, ຄວາມໄວທີ່ຕ້ອງການ, ຂະຫນາດ busbar ແລະວົງຈອນການຜະລິດຄວນກໍານົດການຈັດໄດທີ່ເຫມາະສົມກວ່າ. ເຄື່ອງທີ່ມີຄວາມສາມາດສູງຈະບໍ່ດີກວ່າອັດຕະໂນມັດຖ້າຜະລິດຕະພັນຕົວຈິງແມ່ນຂ້ອນຂ້າງນ້ອຍ.
ຄວບຄຸມ Camber ແລະບິດຫຼັງຈາກຕາຍ
ແຖບ busbar ສາມາດຕອບສະຫນອງຄວາມກວ້າງແລະຄວາມຫນາຂອງມັນແລະຍັງສ້າງບັນຫາຖ້າຫາກວ່າມັນເຮັດໃຫ້ຮູບແຕ້ມຕາຍດ້ວຍ curvature ຫຼາຍເກີນໄປຫຼືບິດ. ນີ້ແມ່ນສິ່ງສໍາຄັນໂດຍສະເພາະສໍາລັບການປະກອບ switchgear ແລະ busbar, ບ່ອນທີ່ພາກສ່ວນສໍາເລັດຮູບອາດຈະຈໍາເປັນຕ້ອງໄດ້ນັ່ງຢ່າງຖືກຕ້ອງກັບ insulator, connector ຫຼື mounting ດ້ານ.
FangRong ປະສົມປະສານrollers straightening ຫຼັງຈາກຮູບແຕ້ມຕາຍເພື່ອແກ້ໄຂການຜິດປົກກະຕິທີ່ຕົກຄ້າງໃນຂະນະທີ່ວັດສະດຸຍັງຢູ່ໃນເສັ້ນທາງການປຸງແຕ່ງດຽວກັນ. ການປັບລູກມ້ວນຖືກຈັບຄູ່ກັບພາກສ່ວນ busbar ເພື່ອບໍ່ໃຫ້ກົງໄປກົງມາບິດເບືອນໂປຣໄຟລ໌ສີ່ຫຼ່ຽມ.
ສໍາລັບການຜະລິດ Busbar ໄຟຟ້າ
ເຄື່ອງຈັກໄດ້ຖືກນໍາໃຊ້ສໍາລັບ busbars ທອງແດງແລະອາລູມິນຽມໃນຄໍາຮ້ອງສະຫມັກເຊັ່ນ:switchgear ໄຟຟ້າ, ການຫັນເປັນ, busbar trunking ແລະອຸປະກອນພະລັງງານທົດແທນ. ບ່ອນທີ່ຜະລິດຕະພັນສໍາເລັດຮູບຮຽກຮ້ອງໃຫ້ມີຄວາມຍາວຄົງທີ່ແລະສິ້ນທີ່ກຽມໄວ້, ເຄື່ອງແຕ້ມຮູບສາມາດຖືກລວມເຂົ້າກັບ aເຄື່ອງຕັດແລະເຄື່ອງ Chamfering.
ການຈັດການນີ້ແມ່ນເປັນປະໂຫຍດເມື່ອ busbar ໄປໂດຍກົງຈາກການແຕ້ມຮູບເຖິງການຕັດແລະການກະກຽມສິ້ນສຸດ. ມັນຫຼຸດຜ່ອນຄວາມຕ້ອງການທີ່ຈະເກັບຮັກສາແລະດ້ວຍຕົນເອງ reposition ພາກສ່ວນທີ່ແຕ້ມຍາວລະຫວ່າງການດໍາເນີນງານ, ໃນຂະນະທີ່ຮັກສາການແກ້ໄຂມິຕິແລະການສໍາເລັດພາຍໃນຫນຶ່ງເສັ້ນທາງການຜະລິດ.
ເປັນຫຍັງ FangRong ສໍາລັບການແຕ້ມ Busbar
ປະໂຫຍດຂອງ FangRong ແມ່ນບໍ່ຈໍາກັດພຽງແຕ່ການສະຫນອງ drawbench ທີ່ມີໂຕນທີ່ກໍານົດໄວ້. ພວກເຮົາເຮັດວຽກກັບເສັ້ນທາງການປຸງແຕ່ງ busbar ຄົບຖ້ວນສົມບູນ, ລວມທັງການແຕ້ມຮູບ, straightening, ຕັດແລະ chamfering, ສະນັ້ນການຕັ້ງຄ່າເຄື່ອງສາມາດອີງໃສ່ການ.ພາກສ່ວນ busbar ສໍາເລັດຮູບຕົວຈິງແລະຄວາມຕ້ອງການລົງລຸ່ມ.
ສໍາລັບຜູ້ຊື້ທີ່ກ່ຽວຂ້ອງກັບພາກສ່ວນທອງແດງຫຼືອາລູມິນຽມທີ່ແຕກຕ່າງກັນ, FangRong ສາມາດປະເມີນຂະຫນາດເລີ່ມຕົ້ນ, ຕາຕະລາງການຫຼຸດຜ່ອນ, ຄວາມຍາວຂອງຮູບແຕ້ມແລະຄວາມໄວການຜະລິດທີ່ຕ້ອງການກ່ອນທີ່ຈະກໍານົດຄວາມອາດສາມາດຂອງເຄື່ອງຈັກແລະການຈັດລຽງຂອງເຄື່ອງມື. ນີ້ແມ່ນສິ່ງສໍາຄັນສໍາລັບການຜະລິດ busbar ເພາະວ່າພຽງແຕ່ການເພີ່ມກໍາລັງດຶງບໍ່ໄດ້ແກ້ໄຂບັນຫາທີ່ເກີດຈາກການຕາຍທີ່ບໍ່ເຫມາະສົມ, ການຫຼຸດຜ່ອນຫຼາຍເກີນໄປຫຼືການຕັ້ງຄ່າການຕັ້ງຊື່ທີ່ບໍ່ດີ.


 Whatsapp