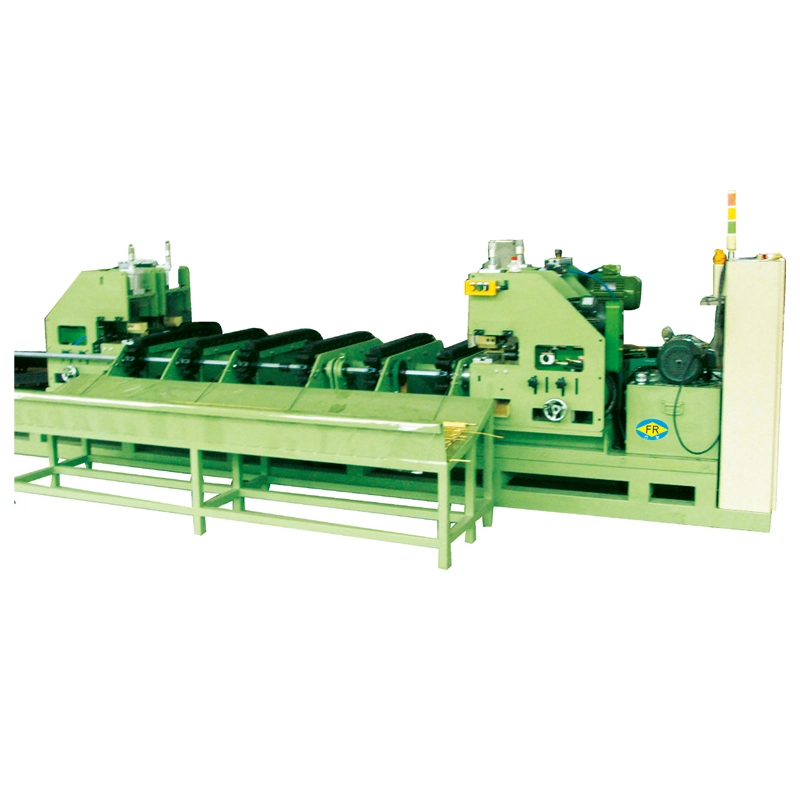
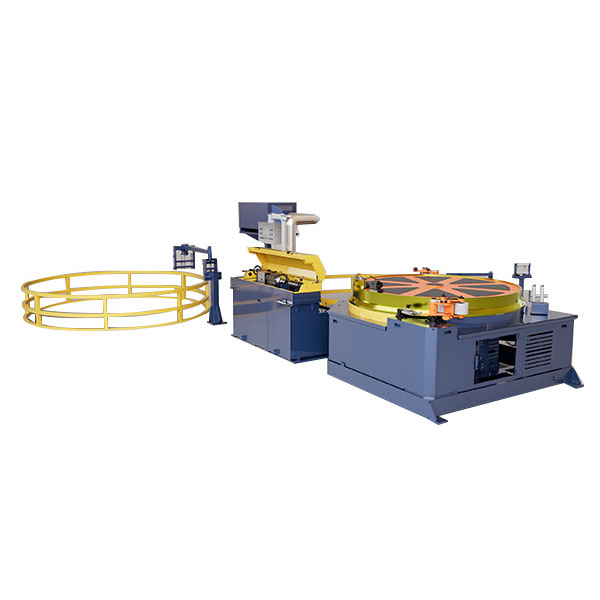
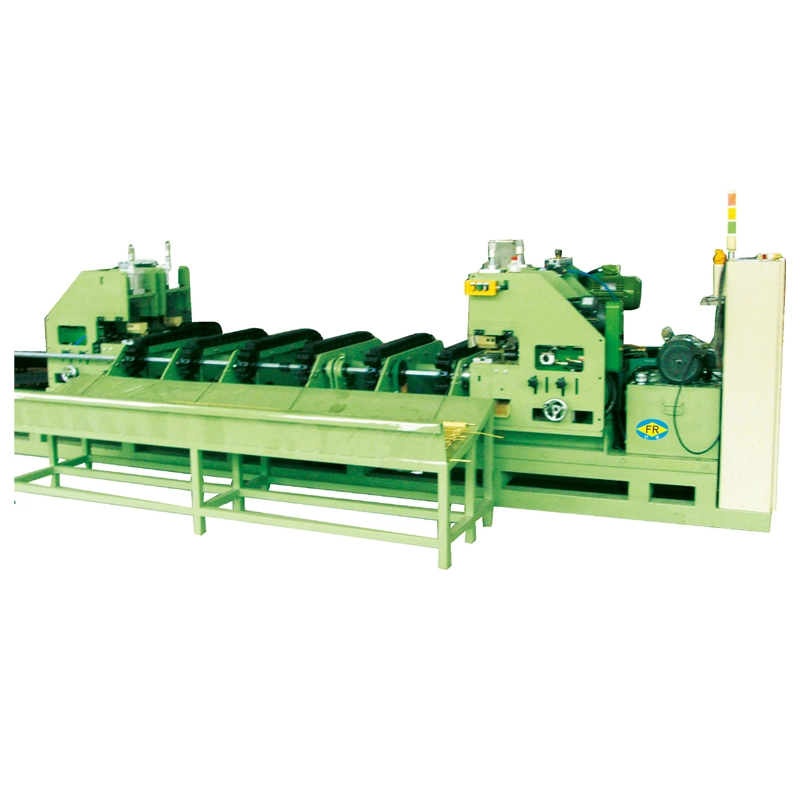
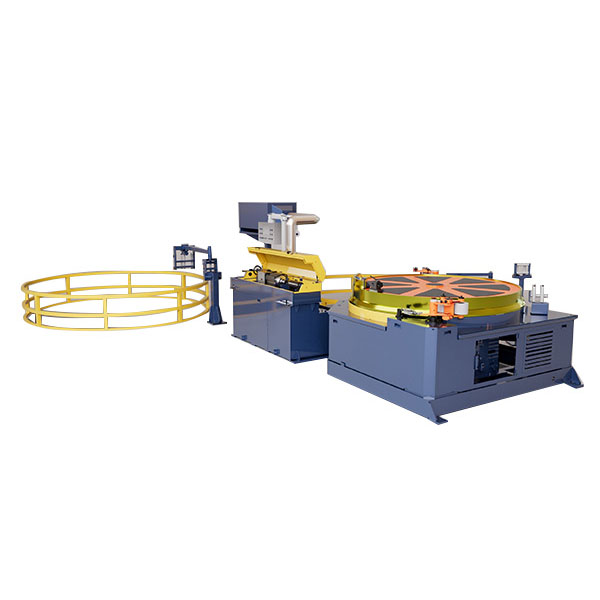
ການແຕ້ມທໍ່ຫຼືສາຍທີ່ມີຄວາມຍາວຍາວຮຽກຮ້ອງໃຫ້ວັດສະດຸຍັງຄົງຢູ່ຢ່າງຕໍ່ເນື່ອງໂດຍຜ່ານຂະບວນການແຕ້ມຮູບແລະ winding. ບໍ່ເຫມືອນກັບ drawbench ທໍາມະດາສໍາລັບ bars ທີ່ມີຄວາມຍາວຄົງທີ່, ເຄື່ອງແຕ້ມ coil ຕ້ອງຄວບຄຸມການດຶງ, ການຊີ້ນໍາ, ຄວາມເຄັ່ງຕຶງແລະການເອົາຂຶ້ນໃນເວລາດຽວກັນ. FangRong ຂອງCoil ແຕ້ມເຄື່ອງ φ250mm ຫາ φ2200mm ແລະຄວາມໄວແຕ້ມຈາກ80–400 ແມັດ / ນາທີ , ຂຶ້ນກັບຮູບແບບແລະວັດສະດຸ.
VIDEO
ການຄວບຄຸມຄວາມເຄັ່ງຕຶງຢູ່ທີ່ຄວາມໄວແຕ້ມສູງ
ຢູ່ທີ່ຄວາມໄວຂອງສາຍທີ່ສູງຂຶ້ນ, ຄວາມເຄັ່ງຕຶງທີ່ບໍ່ຄົງທີ່ສາມາດສົ່ງຜົນໃຫ້ເສັ້ນລວດວ່າງ, telescoping, pitch winding uneven ຫຼືການໃຫ້ອາຫານວັດສະດຸທີ່ບໍ່ສະຫມໍ່າສະເຫມີ. ພຽງແຕ່ເພີ່ມຄວາມໄວຂອງມໍເຕີບໍ່ໄດ້ແກ້ໄຂບັນຫາເຫຼົ່ານີ້. FangRong ໃຊ້ aແຂນນັກເຕັ້ນລໍາແລະການຄວບຄຸມ pitch ທີ່ສາມາດວາງແຜນໄດ້ ເພື່ອປະສານງານຄວາມກົດດັນຂອງວັດສະດຸກັບຄວາມໄວຂອງ winding, ອະນຸຍາດໃຫ້ລະບົບ take-up ປະຕິບັດຕາມການປ່ຽນແປງໃນເສັ້ນແຕ້ມ.
ນີ້ເປັນສິ່ງສໍາຄັນໂດຍສະເພາະສໍາລັບຜະລິດຕະພັນທອງແດງອ່ອນແລະອາລູມິນຽມ. ຄວາມກົດດັນຂອງ winding ຫຼາຍເກີນໄປສາມາດ deform ວັດສະດຸແລະເຮັດໃຫ້ coil ສໍາເລັດຮູບຍາກທີ່ຈະ unwind ໃນຂັ້ນຕອນການຜະລິດຕໍ່ໄປ.
ການແຕ້ມຮູບແລະ winding ຕ້ອງໄດ້ຮັບການຈັບຄູ່. ສໍາລັບການຜະລິດມ້ວນຢ່າງຕໍ່ເນື່ອງ, ລະບົບການເອົາຂຶ້ນຕ້ອງປະຕິບັດຕາມຄວາມໄວຂອງການແຕ້ມຮູບຕົວຈິງແລະສະພາບວັດສະດຸ. ການເຮັດວຽກຂອງລະບົບ winding ໄວເກີນໄປຫຼືນໍາໃຊ້ຄວາມກົດດັນຫຼາຍເກີນໄປສາມາດສົ່ງຜົນກະທົບຕໍ່ coil ສໍາເລັດຮູບ.
ເຄື່ອງແຕ້ມເສັ້ນແບບປີ້ນແລະແນວຕັ້ງ
FangRong ສະໜອງການກຳນົດຄ່າການແຕ້ມຮູບມ້ວນແບບປີ້ນ ແລະແນວຕັ້ງ. ແບບປີ້ນກັບກັນຈາກFR-D250 ຫາ FR-D2200 ສາມາດຈັດການເສັ້ນຜ່າສູນກາງຂອງທໍ່ໄດ້ເຖິງ 25mm. ອີງຕາມຕົວແບບ, ມໍເຕີເອົາຂຶ້ນແມ່ນ 5.5-7.5kW, ດ້ວຍຕົວຫຼຸດລົງຊຸດ WPO, ການກົດວັດສະດຸນິວເຄຼຍແລະ 5-10 ກຸ່ມຂອງຫົວຫນ່ວຍທາງສ່ວນຫນ້າຂອງມ້ວນຂ້າມ.
ເຄື່ອງເຫຼົ່ານີ້ຖືກນໍາໃຊ້ສໍາລັບການປຸງແຕ່ງທໍ່ຢ່າງຕໍ່ເນື່ອງເຊິ່ງອຸປະກອນການຕ້ອງໄດ້ຮັບການນໍາພາແລະຄວບຄຸມກ່ອນທີ່ຈະເຂົ້າໄປໃນສ່ວນ winding. ຫນ່ວຍງານທາງສ່ວນຫນ້າຂອງ straightening ຊ່ວຍກະກຽມວັດສະດຸສໍາລັບການ winding ສອດຄ່ອງຫຼາຍ.
ແບບແນວຕັ້ງ, ລວມທັງFR-250 ຫາ FR-1800 ລະດັບ, ໃຊ້ເກຍແມ່ທ້ອງ WPO ຫຼືຕົວຫຼຸດຜ່ອນເກຍແຂງແລະສາມາດບັນລຸຄວາມໄວແຕ້ມເຖິງ200 ແມັດ / ນາທີ . ການຈັດວາງແມ່ນຂຶ້ນກັບວັດສະດຸທີ່ເຂົ້າມາ, ທໍ່ຫຼືເສັ້ນຜ່າສູນກາງຂອງສາຍ, ຂະຫນາດຂອງລວດທີ່ຕ້ອງການ, ພື້ນທີ່ຕິດຕັ້ງທີ່ມີຢູ່ແລະຄວາມຕ້ອງການການຈັດການທາງລຸ່ມ.
ປະເພດປີ້ນ FR-D250–FR-D2200
ປະເພດແນວຕັ້ງ FR-250–FR-1800
Pre-Sightening 5-10 ກຸ່ມຂອງຫນ່ວຍງານຂ້າມ roller
ເສັ້ນຜ່າສູນກາງ Capstan ແລະການຄັດເລືອກເຄື່ອງຈັກ
capstan ແມ່ນສ່ວນຫນຶ່ງທີ່ສໍາຄັນຂອງເຄື່ອງແຕ້ມຮູບມ້ວນເນື່ອງຈາກວ່າເສັ້ນຜ່າກາງຂອງມັນມີຜົນກະທົບວິທີການຂອງອຸປະກອນການງໍຍ້ອນວ່າມັນຜ່ານລະບົບການແຕ້ມຮູບແລະ winding. ການຕັ້ງຄ່າ FangRong ຕັ້ງແຕ່φ250mm ຫາ φ2200mm , ມີພະລັງງານ motor ຈາກປະມານ5.5/7.5kW ຫາ 90/110kW .
Capstan ເສັ້ນຜ່າສູນກາງ φ250–2200mm
ຄວາມໄວແຕ້ມ 80–400 ແມັດ / ນາທີ
ພະລັງງານມໍເຕີ ປະມານ. 5.5/7.5–90/110kW
Capstan ຂະຫນາດໃຫຍ່ບໍ່ແມ່ນທາງເລືອກທີ່ຖືກຕ້ອງສະ ເໝີ ໄປ. ສໍາລັບວັດສະດຸບາງໆຫຼືແຂງກວ່າ, ເສັ້ນຜ່າຕັດທີ່ຕ້ອງການ, ສະພາບຫນ້າດິນແລະຂະຫນາດຂອງມ້ວນສໍາເລັດຮູບອາດຈະມີຄວາມສໍາຄັນຫຼາຍກ່ວາຄວາມໄວເສັ້ນສູງສຸດ. ການຄັດເລືອກຄວນຄໍານຶງເຖິງຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າສູນກາງເລີ່ມຕົ້ນ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ເສັ້ນຜ່າສູນກາງຂອງມ້ວນສໍາເລັດຮູບແລະຄວາມໄວແຕ້ມທີ່ຕ້ອງການ .
ລາຍການການຄັດເລືອກ
ສິ່ງທີ່ມັນມີຜົນກະທົບ
ເປັນຫຍັງມັນຈຶ່ງສຳຄັນ
ເກຣດວັດສະດຸ
ພຶດຕິກໍາການໂຫຼດແລະການບິດ
ທອງແດງອ່ອນແລະອາລູມິນຽມຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມຄວາມກົດດັນຢ່າງລະມັດລະວັງ
ເສັ້ນຜ່າສູນກາງເລີ່ມຕົ້ນ
ກໍາລັງແຕ້ມແລະຄວາມສາມາດຂອງເຄື່ອງຈັກ
ກໍານົດຂອບເຂດການເຮັດວຽກທີ່ຕ້ອງການຂອງເຄື່ອງ
ການຫຼຸດຜ່ອນຕໍ່ Pass
ການແຕ້ມຮູບແລະວົງຈອນການຜະລິດ
ຜົນກະທົບຕໍ່ຄວາມຕ້ອງການຂອງລະບົບມໍເຕີແລະຮູບແຕ້ມ
ເສັ້ນຜ່າສູນກາງຂອງທໍ່ສໍາເລັດຮູບ
ການຈັດລຽງ winding ແລະການຄັດເລືອກ capstan
ຕ້ອງການໃຫ້ກົງກັບການຈັດການແລະການເກັບຮັກສາລົງລຸ່ມ
ຄວາມໄວເສັ້ນທີ່ຕ້ອງການ
ການແຕ້ມຮູບແລະຄວາມໄວຂຶ້ນ
ຄວາມໄວສູງຂຶ້ນຮຽກຮ້ອງໃຫ້ມີຄວາມເຄັ່ງຕຶງທີ່ຫມັ້ນຄົງແລະການຄວບຄຸມ winding ຫຼາຍ
ຄໍາຮ້ອງສະຫມັກສໍາລັບທໍ່ແລະສາຍຢ່າງຕໍ່ເນື່ອງ
ການແຕ້ມຮູບທໍ່ແມ່ນເຫມາະສົມສໍາລັບຜະລິດຕະພັນທີ່ສະຫນອງແລະນໍາໃຊ້ໃນຄວາມຍາວຢ່າງຕໍ່ເນື່ອງແທນທີ່ຈະເປັນສ່ວນຕັດສ່ວນບຸກຄົນ. ຄໍາຮ້ອງສະຫມັກທົ່ວໄປປະກອບມີທໍ່ທອງແດງ coils ສໍາລັບເຄື່ອງປັບອາກາດ, ສາຍອາລູມິນຽມສໍາລັບການຜະລິດສາຍເຄເບີນແລະສາຍເຫຼັກສໍາລັບການຜະລິດພາກຮຽນ spring .
ເຄື່ອງຍັງເຫມາະສົມທີ່ອຸປະກອນການແຕ້ມຕ້ອງເຂົ້າໄປໃນຂະບວນການ winding ຫຼືເກັບຮັກສາໂດຍກົງ. ໃນເວລາທີ່ມ້ວນສໍາເລັດຮູບຕ້ອງການເສັ້ນຜ່າສູນກາງທີ່ແຕກຕ່າງກັນ, ທິດທາງ winding ຫຼືຮູບແບບການຫຸ້ມຫໍ່, aເຄື່ອງ Rewinding ສາມາດຕິດຕັ້ງໄດ້ຫຼັງຈາກເຄື່ອງແຕ້ມຮູບ.
ສໍາລັບຜະລິດຕະພັນຢ່າງຕໍ່ເນື່ອງ, ການຈັດການທາງລຸ່ມຄວນໄດ້ຮັບການພິຈາລະນາໃນລະຫວ່າງການເລືອກເຄື່ອງຈັກ. ເຄື່ອງແຕ້ມຮູບບໍ່ຈໍາເປັນຕ້ອງຈັດການທຸກຄວາມຕ້ອງການ winding ຫຼືການຫຸ້ມຫໍ່ດ້ວຍຕົວມັນເອງ. ໜ່ວຍ rewinding ແຍກຕ່າງຫາກສາມາດຖືກນໍາໃຊ້ໃນເວລາທີ່ຂໍ້ກໍາຫນົດຂອງ coil ສຸດທ້າຍແຕກຕ່າງຈາກຮູບແບບມາດຕະຖານຂອງເຄື່ອງແຕ້ມຮູບ.
Pre-Streightening ແລະ Coil Winding
ສະພາບຂອງວັດສະດຸກ່ອນທີ່ຈະ winding ມີຜົນກະທົບໂດຍກົງກັບ coil ສໍາເລັດຮູບ. ທາງສ່ວນຫນ້າຂອງ straightening, ການກົດວັດສະດຸ, pitch winding ແລະຄວາມເຄັ່ງຕຶງທັງຫມົດຈໍາເປັນຕ້ອງໄດ້ປັບຕາມຜະລິດຕະພັນ. FangRong ກໍານົດຫນ້າທີ່ເຫຼົ່ານີ້ອີງຕາມປະເພດຂອງເຄື່ອງແລະຄໍາຮ້ອງສະຫມັກເພື່ອໃຫ້ວັດສະດຸຍັງຄົງຄົງທີ່ຍ້ອນວ່າມັນເຂົ້າໄປໃນພາກສ່ວນເອົາຂຶ້ນ.
ສໍາລັບການນໍາໃຊ້ທໍ່, ຫນ່ວຍບໍລິການ straightening ທາງສ່ວນຫນ້າຂອງ roller ຂ້າມຊ່ວຍຄວບຄຸມວັດສະດຸກ່ອນທີ່ຈະໄປເຖິງພາກສ່ວນ winding. ການກົດດ້ວຍລົມແມ່ນໃຊ້ໃນການຕັ້ງຄ່າທີ່ເລືອກເພື່ອຮັກສາອຸປະກອນໃຫ້ຖືກຕ້ອງໃນລະຫວ່າງການປະຕິບັດງານຢ່າງຕໍ່ເນື່ອງ.
ສໍາລັບການຜະລິດຢ່າງຕໍ່ເນື່ອງ, ເຄື່ອງຄວນໄດ້ຮັບການຄັດເລືອກປະມານການໂຫຼດຕົວຈິງ, ຄວາມເຄັ່ງຕຶງຂອງວັດສະດຸແລະເລຂາຄະນິດ coil ທີ່ຕ້ອງການ. ຄວາມໄວການແຕ້ມສູງສຸດແມ່ນພຽງແຕ່ສ່ວນຫນຶ່ງຂອງການກໍານົດ. ຄຸນສົມບັດວັດສະດຸ, ການຫຼຸດຜ່ອນ, ເສັ້ນຜ່າສູນກາງ capstan ແລະຄວາມຕ້ອງການຂອງຂະບວນການຕໍ່ໄປຍັງຕ້ອງໄດ້ຮັບການພິຈາລະນາ.


 Whatsapp