ຜະລິດຕະພັນ
ຜະລິດຕະພັນ

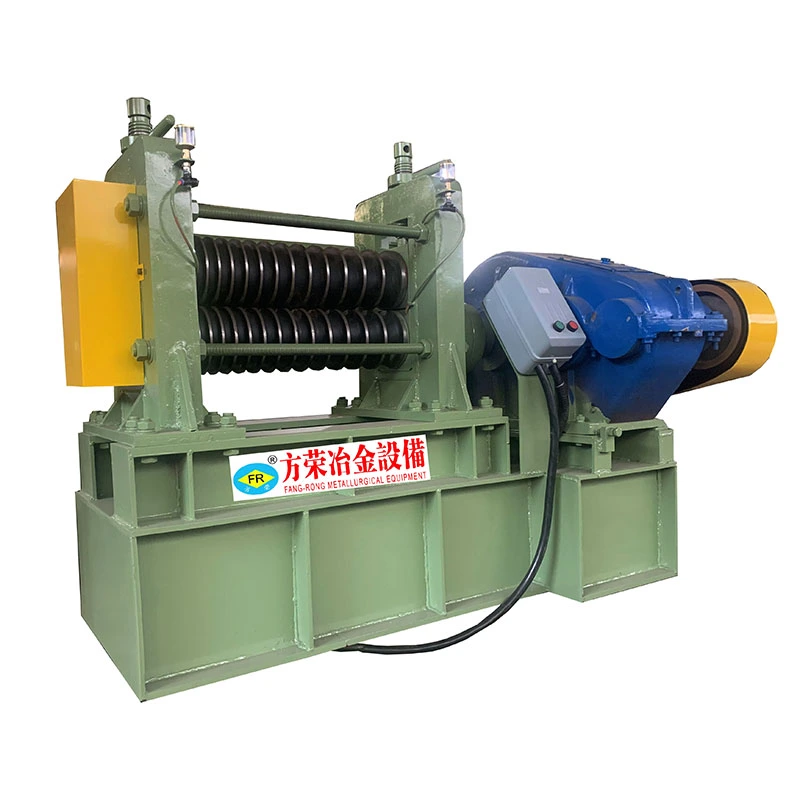
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.

ຜະລິດຕະພັນ
ເຄື່ອງແຕ້ມຮູບມ້ວນສີ່ມ້ວນ
  • ເຄື່ອງແຕ້ມຮູບມ້ວນສີ່ມ້ວນເຄື່ອງແຕ້ມຮູບມ້ວນສີ່ມ້ວນ
  • ເຄື່ອງແຕ້ມຮູບມ້ວນສີ່ມ້ວນເຄື່ອງແຕ້ມຮູບມ້ວນສີ່ມ້ວນ
  • ເຄື່ອງແຕ້ມຮູບມ້ວນສີ່ມ້ວນເຄື່ອງແຕ້ມຮູບມ້ວນສີ່ມ້ວນ

ເຄື່ອງແຕ້ມຮູບມ້ວນສີ່ມ້ວນ

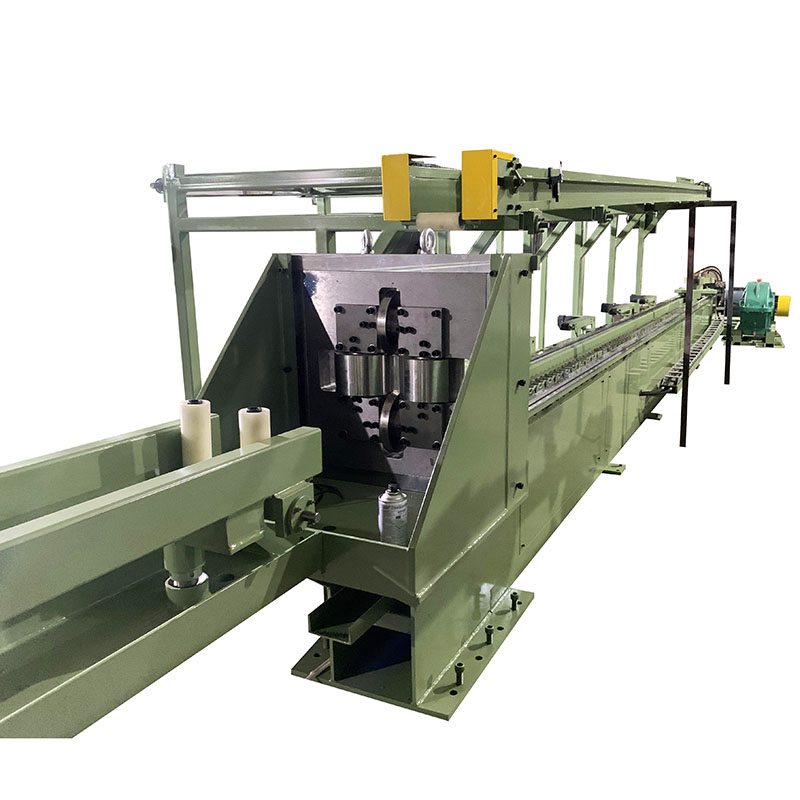
ໄດ້ເຄື່ອງແຕ້ມຮູບມ້ວນສີ່ມ້ວນໄດ້ຖືກອອກແບບສໍາລັບການແຕ້ມເຢັນລາງລົດໄຟນໍາພາ, sliders, ແລະພາກສ່ວນເຫຼັກທີ່ມີຮູບຮ່າງພິເສດ. ດ້ວຍກໍາລັງແຕ້ມຂອງ300–750 kNແລະ​ຄວາມ​ໄວ​ສູງ​ເຖິງ​13 m / ນາທີ, ມັນປະມວນຜົນ S55C, 20CrMo, ແລະເຫຼັກທີ່ຄ້າຍຄືກັນທີ່ມີຄວາມເຂັ້ມແຂງ tensile ເຖິງ 900 MPa. ໄດ້ໄດສອງລະບົບຕ່ອງໂສ້, carriage clamping pneumatic, ຜູ້ຖືຕາຍສາມາດປັບໄດ້, ແລະ rigid C-frame ຮັບປະກັນການແຕ້ມຮູບທີ່ຫມັ້ນຄົງແລະຄວາມຊື່ຂອງ.≤1ມມ/ມມ. ການຄວບຄຸມຫນ້າຈໍສໍາຜັດ PLC ສະຫນັບສະຫນູນການປັບຄວາມໄວທີ່ຊັດເຈນ. ເຫມາະສໍາລັບເຄື່ອງຈັກກໍ່ສ້າງ, ອຸປະກອນອັດຕະໂນມັດ, ແລະພາກສ່ວນເຫຼັກທີ່ມີຄວາມແມ່ນຍໍາ.

ຄະແນນ: 5.0
(ການນັບຄະແນນ: 1)

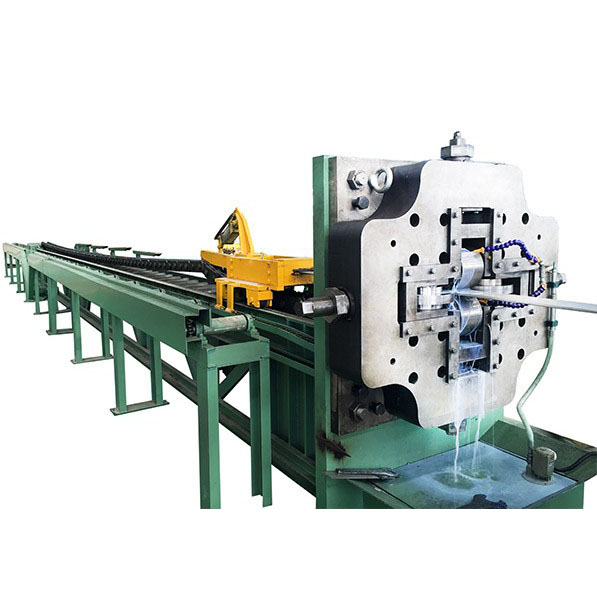
ໄດ້ເຄື່ອງແຕ້ມຮູບມ້ວນສີ່ມ້ວນເປັນ drawbench ເຢັນທີ່ຂັບເຄື່ອນດ້ວຍລະບົບຕ່ອງໂສ້ທີ່ອອກແບບມາສໍາລັບການແຕ້ມຮູບທີ່ຊັດເຈນຂອງພາກສ່ວນເຫຼັກທີ່ມີຮູບຊົງພິເສດ, ລວມທັງ rails ຄູ່ມື, sliders, ໂປຣໄຟລ໌ບໍ່ສົມມາດ, ແລະພາກສ່ວນອື່ນໆທີ່ບໍ່ແມ່ນຕະຫຼອດ. ຊິ້ນວຽກໄດ້ຖືກຊີ້ໄວ້ທາງສ່ວນຫນ້າຂອງປາຍຊັ້ນນໍາແລະຖືກດຶງຜ່ານຮູບແຕ້ມທີ່ມີຄວາມແມ່ນຍໍາຫຼືຕາຍມ້ວນ, ຫຼຸດຜ່ອນພື້ນທີ່ຕັດສ່ວນໃນຂະນະທີ່ຄວບຄຸມການສໍາເລັດຮູບ, ຂະຫນາດ, ແລະຄວາມຊື່.

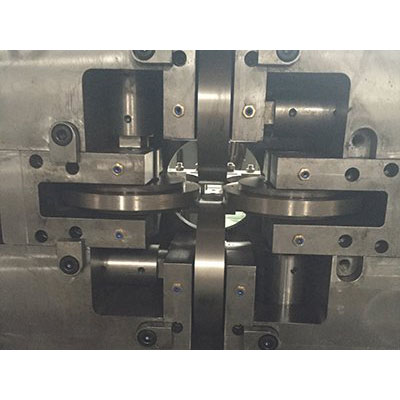
ບໍ່ເຫມືອນກັບເຄື່ອງແຕ້ມແຖບແບບດັ້ງເດີມທີ່ໃຊ້ເປັນສ່ວນໃຫຍ່ສໍາລັບຜະລິດຕະພັນຮອບ, ເຄື່ອງນີ້ຖືກຕັ້ງຄ່າສໍາລັບໂປຣໄຟລ໌ບ່ອນທີ່ຄວາມສອດຄ່ອງຕາຍ, ຄວາມຫມັ້ນຄົງຂອງການດຶງ, ແລະຄວາມຊື່ທີ່ສໍາເລັດຮູບແມ່ນສໍາຄັນ. ຕົວຍຶດແຜ່ນຊົງກົມເຮັດໃຫ້ມຸມຕາຍສາມາດປັບໄດ້ໃນລະຫວ່າງການຕັ້ງ, ສະຫນອງວິທີການເພີ່ມເຕີມໃນການແກ້ໄຂຄວາມຊື່ຂອງພາກສ່ວນທີ່ແຕ້ມ.

ລະດັບມາດຕະຖານປະກອບມີ FR-30, FR-45, ແລະ FR-65 ແບບຈໍາລອງທີ່ມີກໍາລັງແຕ້ມທີ່ມີການຈັດອັນດັບຂອງ 300 kN, 450 kN, ແລະ 650 kN ຕາມລໍາດັບ. FR-65 ໃຊ້ລະບົບຕ່ອງໂສ້ dual-chain drive ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ມີການໂຫຼດທີ່ສູງຂຶ້ນ, ໃນຂະນະທີ່ FR-30 ແລະ FR-45 ໃຊ້ການກໍາຫນົດຄ່າຕ່ອງໂສ້ດຽວ.

Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine

ວິທີການຂະບວນການແຕ້ມຮູບເຮັດວຽກ

ເຄື່ອງຈັກລວມເອົາແຮງດຶງທີ່ຄວບຄຸມ, ການຊີ້ນໍາການຕາຍທີ່ມີຄວາມແມ່ນຍໍາ, ແລະການຈັດການວັດສະດຸອັດຕະໂນມັດໃນຮອບແຕ້ມຫນຶ່ງ.

1. ການໂຫຼດວັດສະດຸ— ແຖບເຫຼັກ ຫຼື ພາກສ່ວນທີ່ມີຮູບຮ່າງພິເສດເຊັ່ນ: S55C ແລະ 20CrMo ຖືກໂຫຼດໃສ່ໂຕະວາງຊ້ອນກັນ, ໂດຍປົກກະຕິມີເຄນຢູ່ເທິງຫົວ. ຫຼັງຈາກນັ້ນ, ຊິ້ນວຽກໄດ້ຖືກໂອນໄປຫາຕາຕະລາງມ້ວນອາຫານແລະວາງຕໍາແຫນ່ງສໍາລັບການແຕ້ມຮູບ.

2. ການກະກຽມ workpiece ແລະຕາຍເຂົ້າ— ປາຍຊັ້ນນໍາຂອງຊິ້ນວຽກແມ່ນແຫຼມກ່ອນເພື່ອໃຫ້ມັນສາມາດຜ່ານຊ່ອງເປີດ. ຕາຍແມ່ນຕິດຕັ້ງຢູ່ໃນແຂນຕາຍ spherical. ທໍ່ເຈາະຂອງມັນ, ໂດຍປົກກະຕິປະມານ 6 °, ອະນຸຍາດໃຫ້ປັບຕົວຍຶດຕາຍເພື່ອຄວບຄຸມທິດທາງການແຕ້ມຮູບ.

3. ການແຕ້ມຮູບ— ທໍ່ລົດຈັບປາຍແຫຼມໂດຍໃຊ້ກົນໄກການຍຶດທໍ່ນິວເມຕິກປະເພດ wedge. ໄດຫຼັກ, ປະກອບດ້ວຍມໍເຕີ DC, ເກຍເກຍ, ແລະລະບົບຕ່ອງໂສ້ທີ່ໃຊ້ວຽກໜັກ, ດຶງສາຍລົດໄປຕາມທາງລົດໄຟຄູ່ມືທີ່ເຮັດດ້ວຍເຄື່ອງຈັກທີ່ຊັດເຈນ.

4. unloading ຄວບຄຸມ— ຫຼັງ​ຈາກ​ການ​ແຕ້ມ​ຮູບ​ໄດ້​ສໍາ​ເລັດ​, ຄາງ​ກະ​ໄຕ carriage ໄດ້​ປ່ອຍ workpiece ໄດ້​. ພາກສ່ວນສໍາເລັດຮູບໄດ້ຖືກໂອນໃສ່ອຸປະກອນຮັບທີ່ເຫມາະກັບ rollers nylon ເພື່ອຫຼຸດຜ່ອນຄວາມເສຍຫາຍຕິດຕໍ່. ກົນໄກການຖ່າຍທອດທາງຂ້າງຫຼັງຈາກນັ້ນຍ້າຍຜະລິດຕະພັນອອກຈາກເສັ້ນແຕ້ມ.

5. ກັບຄືນລົດ— ຂະບວນລົດແຕ້ມຮູບກັບຄືນສູ່ທ່າເລີ່ມຕົ້ນ, ອະນຸຍາດໃຫ້ຊິ້ນວຽກຕໍ່ໄປເຂົ້າສູ່ວົງຈອນການຜະລິດ.

ມັນແກ້ໄຂບັນຫາໃດແດ່?

ຂະຫນາດວ່າງຫຼັງຈາກການປຸງແຕ່ງຮ້ອນ- ພາກສ່ວນທີ່ມ້ວນຮ້ອນ ແລະ extruded ສາມາດມີການປ່ຽນແປງຂະຫນາດທີ່ເຮັດໃຫ້ພວກມັນບໍ່ເຫມາະສົມສໍາລັບການປະກອບທີ່ຊັດເຈນ. ການແຕ້ມຮູບເຢັນຊ່ວຍຫຼຸດຜ່ອນສ່ວນຂ້າມຜ່ານທໍ່ຕາຍທີ່ຄວບຄຸມ ແລະໃຫ້ຂະຫນາດສໍາເລັດຮູບທີ່ສອດຄ່ອງຫຼາຍຂຶ້ນ.

ການປ່ຽນແປງຄວາມກົງ— ລາງລົດໄຟນໍາພາທາງຍາວ ແລະໂປຣໄຟລ໌ບໍ່ສົມມາຕຣິກແມ່ນມີຄວາມອ່ອນໄຫວຕໍ່ກັບການງໍໃນລະຫວ່າງການຜະລິດ ແລະການຈັດການທີ່ຜ່ານມາ. ຕົວຍຶດແຜ່ນຊົງກົມທີ່ສາມາດປັບໄດ້ອະນຸຍາດໃຫ້ຜູ້ປະຕິບັດການຊົດເຊີຍການບິດເບືອນທິດທາງການແຕ້ມຮູບໃນລະຫວ່າງການຕັ້ງ.

ສະພາບພື້ນຜິວຫຼັງຈາກການປະກອບເປັນຮ້ອນ— ການແຕ້ມຮູບສາມາດປັບປຸງສະພາບພື້ນຜິວຂອງຊິ້ນວຽກທີ່ກຽມໄວ້ຢ່າງຖືກຕ້ອງໂດຍການນໍາເອົາວັດສະດຸເຂົ້າໄປໃນການຕິດຕໍ່ຄວບຄຸມກັບຕາຍ. ຢ່າງໃດກໍ່ຕາມ, ການແຕ້ມຮູບເຢັນບໍ່ໄດ້ເອົາຄວາມບົກພ່ອງຂອງພື້ນຜິວທັງຫມົດໂດຍອັດຕະໂນມັດ, ດັ່ງນັ້ນຂະຫນາດຮ້າຍແຮງ, ຂຸມ, seams, ຫຼືຮອຍແຕກຄວນໄດ້ຮັບການແກ້ໄຂກ່ອນທີ່ຈະແຕ້ມ.

ການໂຫຼດສູງດຶງຢູ່ໃນໂປຣໄຟລ໌ຍາວ- ພາກສ່ວນເຫຼັກທີ່ມີຮູບຊົງພິເສດສາມາດຕ້ອງການແຮງແຕ້ມຮູບຢ່າງຫຼວງຫຼາຍ, ໂດຍສະເພາະໃນເວລາທີ່ເຮັດວຽກກັບໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງຫຼືການຫຼຸດຜ່ອນຂະຫນາດໃຫຍ່. ຊຸດ FR ສະຫນອງຄວາມສາມາດໃນການບັງຄັບທີ່ແຕກຕ່າງກັນ, ດ້ວຍ FR-65 ໂດຍໃຊ້ລະບົບຕ່ອງໂສ້ສອງລໍ້ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ມີຫນ້າທີ່ຫນັກ.

ການຈັດການຄວາມເສຍຫາຍຫຼັງຈາກການແຕ້ມຮູບ- ພາກສ່ວນທີ່ມີຄວາມແມ່ນຍໍາຍາວສາມາດຖືກຂູດຫຼືຮອຍແຕກໃນລະຫວ່າງການຂົນສົ່ງຖ້າພວກເຂົາຕົກລົງໃສ່ຫນ້າໂລຫະໂດຍກົງ. ມ້ວນ Nylon ແລະລະບົບການໂອນຫນ້າໄດ້ຖືກນໍາໃຊ້ເພື່ອຫຼຸດຜ່ອນຜົນກະທົບແລະການຕິດຕໍ່ດ້ານໃນລະຫວ່າງການຈັດການຜະລິດຕະພັນ.

ຄຸນນະສົມບັດການອອກແບບສໍາລັບການແຕ້ມຮູບເຫຼັກກ້າພິເສດ

ສາມຫ້ອງຮຽນ Force Drawing

FR-30, FR-45, ແລະ FR-65 ກວມເອົາຄວາມຕ້ອງການການແຕ້ມຮູບທີ່ແຕກຕ່າງກັນ. ການຄັດເລືອກແບບຈໍາລອງຄວນຈະອີງໃສ່ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ການເລີ່ມຕົ້ນແລະສໍາເລັດຮູບຂ້າມພາກສ່ວນ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ແລະຜົນຜະລິດການຜະລິດທີ່ຕ້ອງການແທນທີ່ຈະເປັນໂຕນດຽວ.

Dual-Chain Drive ໃນ FR-65

FR-65 ໃຊ້ສອງສາຍຕ່ອງໂສ້ທີ່ມີຫນ້າທີ່ຫນັກແຫນ້ນເພື່ອແຈກຢາຍການດຶງການໂຫຼດໄດ້ເທົ່າທຽມກັນໃນທົ່ວ carriage. ລະບົບຕ່ອງໂສ້ຕົ້ນຕໍຂອງມັນໃຊ້ການກໍ່ສ້າງ 200 ມມ pitch ແຜ່ນຊື່. ການຕັ້ງຄ່ານີ້ແມ່ນມີຈຸດປະສົງສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ກໍາລັງແຕ້ມແມ່ນສູງແລະການສົ່ງຕໍ່ການໂຫຼດທີ່ຫມັ້ນຄົງມີຄວາມສໍາຄັນ.

ຜູ້ຖືແຜ່ນຊົງກົມ

ຕົວຍຶດຕາຍໃຊ້ການຈັດແຂນແບບຊົງກົມທີ່ອະນຸຍາດໃຫ້ປັບເປັນມຸມຂອງຕົວຕາຍ. ນີ້ອະນຸຍາດໃຫ້ຜູ້ປະຕິບັດການປັບທິດທາງການແຕ້ມຮູບແລະສໍາເລັດຮູບກົງໂດຍບໍ່ມີການຖອນຄືນໃຫມ່ແລະການຕິດຕັ້ງຕາຍ.

Wedge-Type Pneumatic Clamping

ຂະບວນລົດໃຊ້ກົນໄກການຍຶດທໍ່ນິວເມຕິກປະເພດ wedge ເພື່ອຈັບປາຍແຫຼມຂອງຊິ້ນວຽກ. ຫຼັງຈາກເສັ້ນເລືອດຕັນໃນຮູບແຕ້ມ, ຄາງກະໄຕປ່ອຍອັດຕະໂນມັດສໍາລັບການ unloading ແລະ carriage ກັບຄືນ.

ລະບົບຄູ່ມືແບບ Precision-Machined

ກອບ C-type ແມ່ນ welded ຈາກເຫຼັກໂຄງສ້າງແລະການບັນເທົາຄວາມກົດດັນກ່ອນທີ່ຈະເຄື່ອງຈັກ. ພື້ນຜິວຄູ່ມື, ໃບຫນ້າຍຶດ, ແລະຍົນພື້ນຖານທີ່ກ່ຽວຂ້ອງແມ່ນເຄື່ອງຈັກເພື່ອສ້າງຄວາມສອດຄ່ອງທີ່ຕ້ອງການສໍາລັບການເຄື່ອນໄຫວຂອງລົດຍົນແລະການວາງຕໍາແຫນ່ງຕາຍ.

DC Motor ແລະການຄວບຄຸມການຂັບລົດ

ຂະບວນລົດແຕ້ມແມ່ນຂັບເຄື່ອນດ້ວຍມໍເຕີ DC ແລະເກຍເກຍທີ່ໃຊ້ວຽກໜັກ. ອີງຕາມຕົວແບບ, ໄດ Parker ຫຼື Siemens DC ຖືກນໍາໃຊ້. ການຄວບຄຸມຄວາມໄວຕົວແປອະນຸຍາດໃຫ້ຄວາມໄວການແຕ້ມຮູບສາມາດປັບຕາມຄວາມຕ້ອງການ workpiece ແລະຂະບວນການ.

ການ​ຮັບ​ແລະ​ການ​ໂອນ​ອັດ​ຕະ​ໂນ​ມັດ​

ຫຼັງຈາກການແຕ້ມຮູບ, ຊິ້ນວຽກຖືກໂອນໄປຫາອຸປະກອນຮັບທີ່ຕິດຕັ້ງດ້ວຍມ້ວນ nylon. ກົນໄກການຖ່າຍທອດທາງຂ້າງຂອງລະບົບຕ່ອງໂສ້ປະເພດຫຼັງຈາກນັ້ນຍ້າຍພາກສ່ວນສໍາເລັດຮູບອອກຈາກເຄື່ອງ, ຫຼຸດຜ່ອນການຈັດການຄູ່ມືລະຫວ່າງວົງຈອນການແຕ້ມຮູບ.

ພື້ນຖານການເກັບນ້ໍາມັນແບບປະສົມປະສານ

ພື້ນຖານຂອງເຄື່ອງຈັກປະກອບດ້ວຍແຜ່ນເຊື່ອມທີ່ຜະນຶກເຂົ້າກັນທີ່ສາມາດເກັບກໍານ້ໍາມັນຫລໍ່ລື່ນແລະປ້ອງກັນບໍ່ໃຫ້ມັນແຜ່ລາມໂດຍກົງໃສ່ຊັ້ນກອງປະຊຸມ. ການຈັດວາງຍັງເຮັດໃຫ້ການທໍາຄວາມສະອາດຮອບໆເສັ້ນແຕ້ມງ່າຍຂຶ້ນ.

ການຄວບຄຸມ PLC ແລະ HMI

ລະບົບໄຟຟ້າໃຊ້ການຄວບຄຸມ PLC ທີ່ມີຫນ້າຈໍສໍາຜັດ HMI ສໍາລັບການເຮັດວຽກຂອງເຄື່ອງຈັກ, ການຕັ້ງຄ່າພາລາມິເຕີ, ການຕິດຕາມແລະສັນຍານທີ່ກ່ຽວຂ້ອງກັບຄວາມປອດໄພ. ຮູບແບບການເຮັດວຽກດ້ວຍມືແລະອັດຕະໂນມັດສາມາດຕັ້ງຄ່າໄດ້ຕາມຂະບວນການຜະລິດ.

ຄວາມເຂົ້າກັນໄດ້ຂອງ Carbide ແລະ Rolling Die

ຕົວຍຶດຕາຍສາມາດຮອງຮັບ tungsten carbide dies ແລະ rolling dies, ອະນຸຍາດໃຫ້ການຕັ້ງຄ່າເຄື່ອງມືຖືກຈັບຄູ່ກັບວັດສະດຸ workpiece, ເລຂາຄະນິດ profile, ແລະຄວາມຕ້ອງການຫຼຸດຜ່ອນ.

ຂໍ້ມູນຈໍາເພາະ

ການເລືອກຕົວແບບ

ເລືອກເຄື່ອງແຕ້ມຕາມຜົນບັງຄັບໃຊ້ການແຕ້ມຕົວຈິງແທນທີ່ຈະເປັນພຽງແຕ່ຂະຫນາດຂອງພາກສ່ວນນາມ. ຜົນບັງຄັບໃຊ້ທີ່ຕ້ອງການແມ່ນໄດ້ຮັບຜົນກະທົບຈາກຊັ້ນວັດສະດຸ, ຄວາມເຂັ້ມແຂງ tensile, ຂະຫນາດເລີ່ມຕົ້ນແລະສໍາເລັດຮູບ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, friction, lubrication, ແລະເລຂາຄະນິດຕາຍ.

ສໍາລັບການຜະລິດຢ່າງຕໍ່ເນື່ອງ, ມັນມັກຈະດີກວ່າທີ່ຈະຫຼີກເວັ້ນການປະຕິບັດງານຢ່າງຕໍ່ເນື່ອງໃນລະດັບສູງສຸດຢ່າງແທ້ຈິງ. ການໂຫຼດທີ່ອະນຸຍາດໃຫ້ເຮັດວຽກຕົວຈິງຄວນໄດ້ຮັບການຢືນຢັນໂດຍຜ່ານການຄິດໄລ່ຜົນບັງຄັບໃຊ້ແລະການປະເມີນວິສະວະກໍາຂອງຜູ້ຜະລິດເຄື່ອງຈັກ.

ພາລາມິເຕີ FR-65 FR-30 FR-45
ການຕັ້ງຄ່າ ຕ່ອງໂສ້ຄູ່, ສາຍດຽວ ສາຍດ່ຽວ, ສາຍດ່ຽວ ສາຍດ່ຽວ, ສາຍດ່ຽວ
ຜົນບັງຄັບໃຊ້ແຕ້ມໃຫ້ຄະແນນ 650 kN (65 t) 300 kN (30 t) 450 kN (45 t)
ຜົນບັງຄັບໃຊ້ການແຕ້ມສູງສຸດ 750 kN ທີ່ 0–13 m/min 350 kN ທີ່ 0–13 m/min 550 kN ທີ່ 0–12 m/min
ຄວາມໄວໃນການແຕ້ມຄະແນນ ປະມານ 13 m / min ປະມານ 13 m / min ປະມານ 12 m / min
ຊ່ວງຄວາມໄວ 0–37 ມ/ນທ 0–19 m / ນາທີ 0–18 ມ/ນທ
ຄວາມຍາວການແຕ້ມທີ່ມີປະສິດທິພາບ 12 ມ 12 ມ 12 ມ
ຄວາມຍາວຂອງຕຽງ ≤16ມ ທັງຫມົດ 25 m ທັງຫມົດ 25 m
ມໍເຕີຫຼັກ Z4-280-41, 166 kW, 675/1900 rpm, DC 75 kW, 1000/2000 rpm, DC 110 kW, 1000/2000 rpm, DC
ກ່ອງເກຍຫຼັກ ZFY560, ອັດຕາສ່ວນ 112, 185 kW input ZFY400-112 ZFY500-160
ລະບົບຕ່ອງໂສ້ຫຼັກ 200 ມມ pitch , ຫນັກ , ລະ ບົບ ຕ່ອງ ໂສ້ ແຜ່ນ ຊື່ 180 mm pitch, ຕ່ອງໂສ້ຊື່, 2×2 240 mm pitch, ຕ່ອງໂສ້ຊື່, 2×2
DC Drive Siemens 6RA80 Parker Parker
PLC/HMI Inovance Inovance Inovance
ປະມານ. ຮອຍຕີນ 31 m × 4.1 m 25 m × 1.8 m 25 m × 2.1 m

ຕົວກໍານົດການເລືອກທີ່ສໍາຄັນ

ວັດສະດຸ:ສະຫນອງຊັ້ນເຫຼັກທີ່ແນ່ນອນ, ສະພາບການປິ່ນປົວຄວາມຮ້ອນ, ຄວາມເຂັ້ມແຂງ tensile, ແລະຄວາມເຂັ້ມແຂງຜົນຜະລິດໃນບ່ອນທີ່ມີ. S55C, 20CrMo, ແລະເຫຼັກໂລຫະປະສົມອື່ນໆປະຕິບັດຕົວແຕກຕ່າງກັນໃນລະຫວ່າງການຜິດປົກກະຕິເຢັນ.

ຂະຫນາດເລີ່ມຕົ້ນ ແລະສໍາເລັດຮູບ:ສໍາລັບພາກສ່ວນທີ່ມີຮູບຮ່າງພິເສດ, ໃຫ້ຮູບແຕ້ມທີ່ສະແດງໃຫ້ເຫັນທຸກຂະຫນາດທີ່ສໍາຄັນແທນທີ່ຈະເປັນພຽງແຕ່ຊື່ໂປຣໄຟລ໌.

ການ​ຫຼຸດ​ຜ່ອນ​ຕໍ່​ຜ່ານ​:ການຫຼຸດຜ່ອນຕ້ອງໄດ້ຮັບການປະເມີນພ້ອມກັບຄວາມເຂັ້ມແຂງຂອງວັດສະດຸແລະເລຂາຄະນິດຕາຍ. ການຫຼຸດຜ່ອນທີ່ສູງຂຶ້ນໂດຍທົ່ວໄປແລ້ວຈະເພີ່ມກໍາລັງການແຕ້ມຮູບແລະອາດຈະຕ້ອງການຜ່ານຫຼາຍຄັ້ງຫຼືການປິ່ນປົວຄວາມຮ້ອນລະດັບປານກາງ.

ຄວາມ​ຊື່​ສັດ​ທີ່​ຕ້ອງ​ການ​:ບອກຄວາມຕ້ອງການຄວາມຊື່ສັດພ້ອມກັບວິທີການວັດແທກແລະຄວາມຍາວຂອງຜະລິດຕະພັນ. ມູນຄ່າຄວາມຊື່ທີ່ອ້າງສິດແມ່ນມີຄວາມຫມາຍພຽງແຕ່ເມື່ອວິທີການກວດກາແລະເງື່ອນໄຂຂອງຜະລິດຕະພັນຖືກກໍານົດ.

ຄວາມ​ໄວ​ການ​ຜະ​ລິດ​:ຄວາມໄວການແຕ້ມຮູບທີ່ເຫມາະສົມແມ່ນຂຶ້ນກັບວັດສະດຸ, ປະເພດຕາຍ, lubrication, ການຫຼຸດຜ່ອນ, ແລະຄວາມຕ້ອງການດ້ານ. ຄວາມໄວເຄື່ອງສູງສຸດບໍ່ຄວນຈະຖືກປະຕິບັດໂດຍອັດຕະໂນມັດເປັນຄວາມໄວການຜະລິດທີ່ແນະນໍາ.

ປະເພດຕາຍ:ລະບຸວ່າຂະບວນການດັ່ງກ່າວໃຊ້ tungsten carbide die, rolling die, ຫຼືການຈັດການເຄື່ອງມືອື່ນ. ປະເພດຕາຍມີຜົນກະທົບທັງຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບແລະສະພາບຫນ້າດິນ.

ຄໍາຮ້ອງສະຫມັກ

ຄູ່ມື Rails ແລະ Linear Motion Profiles

ເຄື່ອງແມ່ນເຫມາະສົມສໍາລັບການແຕ້ມເສັ້ນຄູ່ມືເຫຼັກ, sliders, ແລະພາກສ່ວນການເຄື່ອນໄຫວ linear ອື່ນໆທີ່ສໍາເລັດຮູບຊື່ແລະສອດຄ່ອງມິຕິລະດັບແມ່ນສໍາຄັນ.

ສໍາລັບການຜະລິດທາງລົດໄຟຄູ່ມື, ໂຄງສ້າງຕາຍຕ້ອງຖືກອອກແບບອ້ອມຮອບສ່ວນຕົວຈິງ. ຂະຫນາດທີ່ສໍາຄັນເຊັ່ນ: ຄວາມກວ້າງຂອງລົດໄຟ, ຄວາມສູງ, ເລຂາຄະນິດຂອງຮ່ອງ, radius ແຈ, ແລະຫນ້າດິນອ້າງອີງຄວນຖືກລວມເຂົ້າໃນຮູບແຕ້ມຕາຍ.

ພາກສ່ວນເຫຼັກທີ່ມີຮູບຮ່າງພິເສດ

ເຄື່ອງແຕ້ມຮູບມ້ວນສີ່ມ້ວນສາມາດຖືກຕັ້ງຄ່າໄດ້ສໍາລັບພາກສ່ວນເຫຼັກທີ່ບໍ່ແມ່ນຮອບ, ລວມທັງໂປໄຟທີ່ບໍ່ສະຫມໍ່າສະເຫມີ, T-sections, ຮູບແບບຂອງຊ່ອງທາງ, ພາກສ່ວນມຸມ, ແລະຮູບຮ່າງສະເພາະຂອງລູກຄ້າບ່ອນທີ່ຮູບແຕ້ມເຢັນແມ່ນເຫມາະສົມ.

ສ່ວນປະກອບຂອງເຄື່ອງຈັກ ແລະອຸປະກອນໜັກ

ໂປໄຟທີ່ແຕ້ມເຢັນສາມາດຖືກນໍາໃຊ້ສໍາລັບການເລືອກໂຄງສ້າງ, chassis, suspension, ແລະອົງປະກອບກົນຈັກທີ່ຕ້ອງການຂະຫນາດຄວບຄຸມແລະຄວາມຊື່. ຄວາມເຫມາະສົມຂອງຂະບວນການແມ່ນຂຶ້ນກັບຊັ້ນເຫຼັກແລະການຫຼຸດຜ່ອນຄວາມຕ້ອງການ.

ເຄື່ອງຈັກກໍ່ສ້າງ

ຄໍາຮ້ອງສະຫມັກປະກອບມີໂປໄຟພິເສດທີ່ໃຊ້ໃນອຸປະກອນການກໍ່ສ້າງ, ລະບົບຄູ່ມື, ການປະກອບໂຄງສ້າງ, ແລະອົງປະກອບເຄື່ອງຈັກອື່ນໆທີ່ພາກສ່ວນຍາວຕ້ອງການຂະຫນາດທີ່ມີການຄວບຄຸມຫຼັງຈາກມ້ວນຮ້ອນຫຼື extrusion.

Precision Bar ແລະການຜະລິດໂປຣໄຟລ໌

ເຄື່ອງຍັງສາມາດຖືກນໍາໃຊ້ສໍາລັບຫຼັກຊັບ bar ຄວາມແມ່ນຍໍາແລະ profile ອຸດສາຫະກໍາທີ່ກໍາຫນົດເອງໃນເວລາທີ່ພາກສ່ວນຕັດແລະຄຸນສົມບັດອຸປະກອນການທີ່ຕ້ອງການຕົກຢູ່ໃນຂອບເຂດການແຕ້ມຮູບຂອງເຄື່ອງຈັກ.

ກໍລະນີການຜະລິດ

S55C Guide Rails:FR-65 ສາມາດຖືກຕັ້ງຄ່າສໍາລັບການແຕ້ມຮູບທາງລົດໄຟຄູ່ມືທີ່ຫນັກແຫນ້ນທີ່ກໍາລັງການແຕ້ມທີ່ຕ້ອງການຮຽກຮ້ອງໃຫ້ຂັບເຄື່ອນສອງລະບົບຕ່ອງໂສ້. ຕົວຍຶດຕາຍຊົງກົມໃຫ້ຈຸດປັບຕົວເພື່ອຄວບຄຸມຄວາມຊື່ທີ່ສຳເລັດແລ້ວໃນລະຫວ່າງການຕັ້ງ.

20CrMo Slider Profiles:FR-45 ສາມາດຖືກພິຈາລະນາສໍາລັບໂຄງສ້າງເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງກວ່າໃນເວລາທີ່ກໍາລັງແຕ້ມທີ່ຄິດໄລ່ຍັງຄົງຢູ່ໃນຄວາມອາດສາມາດຂອງເຄື່ອງຈັກ. ການຫຼຸດຜ່ອນຕົວຈິງແລະຜົນໄດ້ຮັບດ້ານຫນ້າຄວນໄດ້ຮັບການກວດສອບຕາມສະພາບວັດສະດຸຂອງລູກຄ້າ, ການອອກແບບຕາຍ, ແລະລະບົບການຫລໍ່ລື່ນ.

ເປັນຫຍັງຕ້ອງເລືອກ FangRong

Four Rollers Rolling Drawing Machine manufacturer

26 ປີຂອງ Cold Drawing Engineering

FangRong ໄດ້ເລີ່ມຕົ້ນທຸລະກິດອຸປະກອນແຕ້ມເຢັນຂອງຕົນໃນປີ 1998 ໂດຍຜ່ານການຮ່ວມທຶນກັບຜູ້ຊ່ຽວຊານດ້ານອຸປະກອນການແຕ້ມຮູບຂອງໄຕ້ຫວັນແລະໄດ້ເປັນເຈົ້າຂອງທັງຫມົດໃນປີ 2013. ບໍລິສັດໄດ້ສືບຕໍ່ສຸມໃສ່ການແຕ້ມຮູບເຢັນ, straightening, ແລະອຸປະກອນການປະກອບໂລຫະທີ່ກ່ຽວຂ້ອງ.

ສອງໂຮງງານຜະລິດ

Dongguan Fangrong Metallurgical Equipment Co., Ltd ແລະ Yangjiang Fangrong Machinery Co., Ltd ສະຫນັບສະຫນູນການຜະລິດອຸປະກອນແລະການປະກອບ. ຄວາມສາມາດໃນການຜະລິດລວມປະຈໍາປີແມ່ນຫຼາຍກ່ວາ 650 ເຄື່ອງ.

ປະສົບການໂຄງການສາກົນ

ອຸປະກອນ FangRong ໄດ້ຖືກສົ່ງອອກໄປຫຼາຍກວ່າ 70 ປະເທດແລະໄດ້ຖືກນໍາໃຊ້ໂດຍລູກຄ້າທີ່ເຮັດວຽກດ້ວຍເຫຼັກກ້າ, ສະແຕນເລດ, ທອງແດງ, ທອງເຫລືອງ, ອາລູມິນຽມ, ແລະໂລຫະປະສົມພິເສດ.

ວິສະວະກໍາສະຫນັບສະຫນູນນອກເຫນືອຈາກການສະຫນອງເຄື່ອງຈັກ

ສໍາລັບໂຄງການແຕ້ມຮູບທີ່ສົມບູນ, ການຄັດເລືອກເຄື່ອງຈັກແມ່ນພຽງແຕ່ສ່ວນຫນຶ່ງຂອງວຽກງານວິສະວະກໍາ. FangRong ສາ​ມາດ​ສະ​ຫນັບ​ສະ​ຫນູນ​ການ​ຄັດ​ເລືອກ​ການ​ເສຍ​ຊີ​ວິດ​, ການ​ວາງ​ແຜນ​ພື້ນ​ຖານ​, ການ​ຄວບ​ຄຸມ​ການ​ຕິດ​ຕັ້ງ​, ການ​ມອບ​ຫມາຍ​, ການ​ຝຶກ​ອົບ​ຮົມ​ຜູ້​ປະ​ຕິ​ບັດ​ການ​, ການ​ສະ​ຫນອງ​ອາ​ໄຫຼ່​, ແລະ​ການ​ແກ້​ໄຂ​ບັນ​ຫາ​ຫ່າງ​ໄກ​ສອກ​ຫຼີກ​.

ກອງປະຊຸມແລະການຄວບຄຸມຄຸນນະພາບ

Four Rollers Rolling Drawing Machine workshop

ສິ່ງອໍານວຍຄວາມສະດວກໃນການຜະລິດ

Dongguan Fangrong Metallurgical Equipment Co., Ltd.- ຕັ້ງ​ຢູ່​ເມືອງ​ດາ​ລານ, ​ເມືອງ​ຕົ່ງ​ກວນ, ​ໄດ້​ສຸມ​ໃສ່​ເຄື່ອງ​ແຕ້ມ​ຮູບ​ເຢັນ, ​ເຄື່ອງ​ເຮັດ​ໃຫ້​ກົງ, ​ເຄື່ອງ​ມ້ວນ​ເສັ້ນ​ດ້າຍ, ​ແລະ​ອຸປະກອນ​ປະກອບ​ໂລຫະ​ທີ່​ກ່ຽວຂ້ອງ.

Yangjiang Fangrong ເຄື່ອງຈັກຈໍາກັດ.— ຕັ້ງ​ຢູ່​ໃນ​ເມືອງ Yangdong ເມືອງ Yangjiang, ສະ​ຖານ​ທີ່​ທີ່​ສອງ​ຂະ​ຫຍາຍ​ຄວາມ​ສາ​ມາດ​ການ​ຜະ​ລິດ​ແລະ​ສະ​ຫນັບ​ສະ​ຫນູນ​ໂຄງ​ການ​ອຸ​ປະ​ກອນ​ຂະ​ຫນາດ​ໃຫຍ່​.

ຂະບວນການຜະລິດ

Four Rollers Rolling Drawing Machine production process

1. ການກວດກາວັດສະດຸ- ແຜ່ນເຫຼັກໂຄງສ້າງ ແລະ ພາກສ່ວນຖືກກວດກາກ່ອນການຜະລິດ.

2. ການຕັດແລະກອບເປັນຈໍານວນ- ກອບແລະອົງປະກອບໂຄງສ້າງຖືກຕັດແລະກະກຽມຕາມຮູບແຕ້ມວິສະວະກໍາ.

3. ການເຊື່ອມໂລຫະກອບ- ກອບແລະຖານປະເພດ C ຖືກເຊື່ອມແລະກວດກາກ່ອນທີ່ຈະບັນເທົາຄວາມກົດດັນ.

4. ບັນເທົາຄວາມຄຽດ- ການບັນເທົາຄວາມກົດດັນຫຼັງການເຊື່ອມໂລຫະແມ່ນປະຕິບັດເພື່ອຫຼຸດຜ່ອນຄວາມກົດດັນການເຊື່ອມໂລຫະທີ່ຕົກຄ້າງກ່ອນທີ່ຈະເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາ.

5. ເຄື່ອງຈັກປະສົມປະສານ— ພື້ນຜິວຄູ່ມື, ໃບຫນ້າຍຶດ, ແລະຍົນພື້ນຖານທີ່ສໍາຄັນແມ່ນເຄື່ອງຈັກເພື່ອສ້າງການສອດຄ່ອງທີ່ຕ້ອງການ.

6. ການປະກອບກົນຈັກ- ກ່ອງເກຍ, ລະບົບຕ່ອງໂສ້, ການຂົນສົ່ງ, ຜູ້ຖືຕາຍ, ແລະກົນໄກການຮັບໄດ້ຖືກປະກອບ.

7. ການເຊື່ອມໂຍງໄຟຟ້າແລະນິວເຄຼຍ- ມໍເຕີ, ໄດຣຟ໌, PLC, HMI, ເຊັນເຊີ, ແລະອົງປະກອບນິວເມຕິກແມ່ນເຊື່ອມຕໍ່ແລະທົດສອບ.

8. ການຂຽນໂປລແກລມ PLC— ຕາມ​ເຫດ​ຜົນ​ການ​ຄວບ​ຄຸມ​, ລໍາ​ດັບ​ການ​ປະ​ຕິ​ບັດ​ການ​, ຫນ້າ​ທີ່​ຕິດ​ຕາມ​ກວດ​ກາ​, ແລະ​ສັນ​ຍານ​ທີ່​ກ່ຽວ​ຂ້ອງ​ກັບ​ຄວາມ​ປອດ​ໄພ​ໄດ້​ຖືກ​ຕັ້ງ​ຄ່າ​.

9. ການທົດສອບເຄື່ອງຈັກ- ການ​ເຄື່ອນ​ໄຫວ​ຂອງ​ເຄື່ອງ​ຈັກ​, ລະ​ບົບ​ການ​ແຕ້ມ​ຮູບ​, ການ​ດໍາ​ເນີນ​ງານ​ການ​ຂົນ​ສົ່ງ​, unloading​, ການ​ຍົກ​ຍ້າຍ​, ແລະ​ການ​ຄວບ​ຄຸມ​ໄດ້​ຮັບ​ການ​ກວດ​ສອບ​ຫນ້າ​ທີ່​.

10. ການກວດກາຄັ້ງສຸດທ້າຍ- ການ​ຈັດ​ຕັ້ງ​ກົນ​ຈັກ​, ຄວາມ​ປອດ​ໄພ​ໄຟ​ຟ້າ​, ຫນ້າ​ທີ່​ການ​ຄວບ​ຄຸມ​, ແລະ​ການ​ປະ​ຕິ​ບັດ​ຂອງ​ເຄື່ອງ​ທີ່​ກ່ຽວ​ຂ້ອງ​ແມ່ນ​ໄດ້​ຮັບ​ການ​ກວດ​ກາ​ກ່ອນ​ການ​ຂົນ​ສົ່ງ​.

11. ການຫຸ້ມຫໍ່ສົ່ງອອກ- ເຄື່ອງໄດ້ຖືກປ້ອງກັນຈາກການກັດກ່ອນ, ຜົນກະທົບ, ແລະຄວາມເສຍຫາຍການຂົນສົ່ງກ່ອນທີ່ຈະໂຫຼດ.

ການທົດສອບໂຮງງານກ່ອນການຂົນສົ່ງ

ກ່ອນທີ່ຈະຂົນສົ່ງ, ເຄື່ອງສາມາດກວດສອບໄດ້ໂດຍຜ່ານການດໍາເນີນງານບໍ່ມີການໂຫຼດແລະການທົດສອບການແຕ້ມຮູບຕາມເງື່ອນໄຂດ້ານວິຊາການທີ່ໄດ້ຕົກລົງ. ບ່ອນທີ່ລູກຄ້າສະຫນອງຕົວຢ່າງ workpiece ຕົວຈິງ, ການທົດສອບການຜະລິດສາມາດຖືກນໍາໃຊ້ເພື່ອກວດສອບຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ການເຄື່ອນໄຫວ carriage, ຄວາມໄວ, ການຕິດຕັ້ງຕາຍ, unloading, ແລະຄວາມຕ້ອງການຜະລິດຕະພັນສໍາເລັດຮູບ.

ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ມີຄວາມເຂັ້ມງວດໃນຄວາມຊື່ສັດຫຼືຂະຫນາດ, ເງື່ອນໄຂການຍອມຮັບຄວນໄດ້ຮັບການກໍານົດລ່ວງຫນ້າ, ລວມທັງສະພາບວັດສະດຸ, ຄວາມຍາວຂອງຜະລິດຕະພັນ, ຄວາມທົນທານ, ວິທີການວັດແທກແລະປະລິມານການທົດສອບ.

ການຢັ້ງຢືນ

FangRong certifications for drawing machines

ISO 9001:2015— ລະ​ບົບ​ການ​ຄຸ້ມ​ຄອງ​ຄຸນ​ນະ​ພາບ​ກວມ​ເອົາ​ການ​ອອກ​ແບບ​ທີ່​ກ່ຽວ​ຂ້ອງ​, ການ​ຜະ​ລິດ​, ການ​ຕິດ​ຕັ້ງ​, ແລະ​ກິດ​ຈະ​ກໍາ​ການ​ບໍ​ລິ​ການ​. ໃບຢັ້ງຢືນໝາຍເລກ UQ231211R1.

CE Marking— ອຸປະກອນ FR-series ມາດຕະຖານທີ່ນຳໃຊ້ໄດ້ແມ່ນສະໜອງເອກະສານ CE ສຳລັບຄວາມຕ້ອງການດ້ານຄວາມປອດໄພຂອງເຄື່ອງຈັກທີ່ກ່ຽວຂ້ອງ.

ການກວດກາ SGS- ການບໍລິການກວດກາເອກະລາດສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການຂອງໂຄງການ.

ສິດທິບັດແຫ່ງຊາດ— FangRong ຖື 32 ສິດທິບັດ invention ແລະຫຼາຍກ່ວາ 100 ສິດທິບັດຮູບແບບຜົນປະໂຫຍດກວມເອົາໂຄງສ້າງອຸປະກອນແລະເຕັກໂນໂລຊີທີ່ກ່ຽວຂ້ອງ.

ການຫຸ້ມຫໍ່ແລະການຂົນສົ່ງ

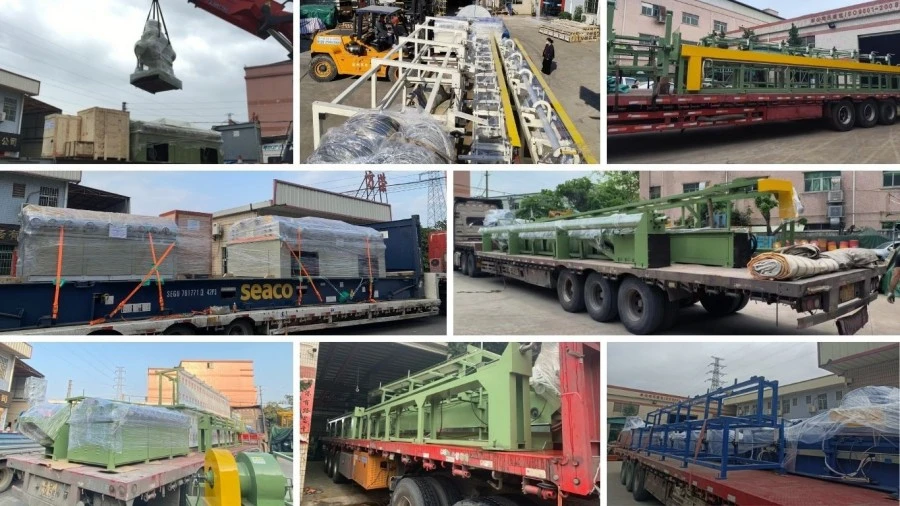
Four Rollers Rolling Drawing Machine packaging and shipping

ເຄື່ອງແຕ້ມຮູບມ້ວນສີ່ມ້ວນແມ່ນກຽມພ້ອມສໍາລັບການຂົນສົ່ງທາງໄກທີ່ມີໂຄງສ້າງ, ການປ້ອງກັນການກັດກ່ອນແລະການຫຸ້ມຫໍ່ສະເພາະຂອງອົງປະກອບ. ພາກສ່ວນເຄື່ອງຈັກຂະຫນາດໃຫຍ່ສາມາດຈັດສົ່ງໄດ້ຕາມການຕັ້ງຄ່າອຸປະກອນສຸດທ້າຍແລະຄວາມຕ້ອງການການຂົນສົ່ງສະຖານທີ່.

ກ່ອນທີ່ຈະຈັດສົ່ງ, ການແຕ້ມພື້ນຖານ, ການຈັດວາງສະມໍ, ເອກະສານອຸປະກອນ, ຂໍ້ມູນໄຟຟ້າ, ແລະເອກະສານທີ່ກ່ຽວຂ້ອງກັບການຕິດຕັ້ງອື່ນໆສາມາດສະຫນອງໃຫ້ຕາມຂອບເຂດໂຄງການ.

FAQ

1. ປະເພດໃດແດ່ຂອງແຜ່ນເຫຼັກກ້າສາມາດຂະບວນການແຕ້ມຮູບມ້ວນສີ່ມ້ວນ?

ເຄື່ອງຈັກສ່ວນໃຫຍ່ແມ່ນໃຊ້ສໍາລັບການແຕ້ມເຢັນພາກສ່ວນເຫຼັກທີ່ມີຮູບຊົງພິເສດເຊັ່ນ: ຄູ່ມື, sliders, rails, ແລະໂປຣໄຟລ໌ອື່ນໆທີ່ມີສ່ວນຂ້າມທີ່ບໍ່ແມ່ນຮອບ. ຄວາມເຫມາະສົມທີ່ແທ້ຈິງແມ່ນຂຶ້ນກັບເລຂາຄະນິດຂອງໂປຣໄຟລ໌, ຊັ້ນວັດສະດຸ, ຂະຫນາດທີ່ເຂົ້າມາ, ການຫຼຸດຜ່ອນທີ່ຕ້ອງການ, ແລະກໍາລັງການແຕ້ມຮູບ. ໂປໄຟຕົວຢ່າງຫຼືຮູບແຕ້ມພາກລາຍລະອຽດຄວນໄດ້ຮັບການສະຫນອງໃຫ້ສໍາລັບການເລືອກເຄື່ອງຈັກແລະເຄື່ອງຕາຍ.

2. ຂ້ອຍຈະເລືອກຕົວແບບ FR-30, FR-45 ແລະ FR-65 ແນວໃດ?

ການເລືອກແບບຈໍາລອງຄວນຈະອີງໃສ່ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຄິດໄລ່ໄດ້ແທນທີ່ຈະເປັນຂະຫນາດໂປຣໄຟລ໌ຢ່າງດຽວ. FR-30, FR-45, ແລະ FR-65 ໃຫ້ຄະແນນການແຕ້ມຮູບຂອງ 300 kN, 450 kN, ແລະ 650 kN ຕາມລໍາດັບ, ມີຄວາມສາມາດແຮງສູງສຸດທີ່ສູງກວ່າ. ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ການຫຼຸດຜ່ອນສ່ວນຂ້າມ, friction ຕາຍ, ຄວາມໄວການແຕ້ມຮູບ, ແລະຄວາມຕ້ອງການການຜະລິດທັງຫມົດຄວນໄດ້ຮັບການພິຈາລະນາໃນເວລາທີ່ກໍານົດຮູບແບບທີ່ເຫມາະສົມ.

3. ແມ່ນຫຍັງທີ່ເປັນຂໍ້ດີຂອງຕົວຍຶດຕາຍ spherical?

ຕົວຍຶດຕາຍເປັນຮູບຊົງກົມອະນຸຍາດໃຫ້ປັບຕໍາແໜ່ງ ແລະມຸມທີ່ຕາຍຕົວກັບທິດທາງການແຕ້ມຕົວຈິງ. ນີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບໂປຣໄຟລ໌ບໍ່ສົມມາດ, ບ່ອນທີ່ຄວາມຜິດພາດການຈັດຕໍາແຫນ່ງຂະຫນາດນ້ອຍສາມາດສ້າງການໂຫຼດທີ່ບໍ່ສະເຫມີກັນ, ການບິດເບືອນມິຕິ, ຫຼືເຄື່ອງຫມາຍພື້ນຜິວ. ການຈັດວາງຕົວຕາຍທີ່ເຫມາະສົມຍັງຊ່ວຍຮັກສາເງື່ອນໄຂການແຕ້ມຮູບທີ່ຫມັ້ນຄົງໃນໄລຍະການຜະລິດທີ່ຍາວກວ່າ.

4. ເຄື່ອງສາມາດບັນລຸຄວາມຊື່ທີ່ຕ້ອງການຫຼັງຈາກການແຕ້ມຮູບ?

ການແຕ້ມຮູບສາມາດປັບປຸງຄວາມສອດຄ່ອງຂອງມິຕິແລະຄວາມຊື່, ແຕ່ຜົນໄດ້ຮັບສຸດທ້າຍບໍ່ໄດ້ຖືກກໍານົດໂດຍ drawbench ດຽວ. ຄວາມຊື່ຂອງວັດສະດຸທີ່ເຂົ້າມາ, ຄວາມຖືກຕ້ອງຂອງໂປຣໄຟລ໌, ຄວາມກົດດັນທີ່ຕົກຄ້າງ, ເລຂາຄະນິດຕາຍ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ການສອດຄ່ອງຂອງເຄື່ອງຈັກ, ແລະຕົວກໍານົດການແຕ້ມທັງຫມົດມີຜົນກະທົບຜົນໄດ້ຮັບ. ສໍາລັບຄວາມຕ້ອງການຄວາມຊື່ທີ່ແຫນ້ນຫນາ, ເປົ້າຫມາຍຄວນໄດ້ຮັບການກວດສອບໂດຍຜ່ານການແຕ້ມຕົວຢ່າງແລະການວັດແທກກ່ອນທີ່ຈະສໍາເລັດການຕັ້ງຄ່າເຄື່ອງ.

5. ເຄື່ອງຫນຶ່ງສາມາດຈັດການກັບໂປໄຟທີ່ມີຮູບຮ່າງພິເສດທີ່ແຕກຕ່າງກັນບໍ?

ແມ່ນແລ້ວ, ໃຫ້ໂປຣໄຟລ໌ຕົກຢູ່ໃນກໍາລັງຂອງເຄື່ອງຈັກ, ຄວາມຍາວການເຮັດວຽກ, ການຂົນສົ່ງ, ແລະຂໍ້ຈໍາກັດຂະຫນາດຕາຍ. ໂປໄຟທີ່ແຕກຕ່າງກັນຕາມປົກກະຕິຮຽກຮ້ອງໃຫ້ມີການແຕ້ມຮູບທີ່ອຸທິດຕົນຫຼືເຄື່ອງມື, ໃນຂະນະທີ່ drawbench ດຽວກັນສາມາດຖືກນໍາໃຊ້ສໍາລັບຜະລິດຕະພັນຫຼາຍຊະນິດ. ສໍາລັບການປ່ຽນແປງຜະລິດຕະພັນເລື້ອຍໆ, ການເຂົ້າຫາຜູ້ຖືຕາຍແລະເວລາການປ່ຽນແປງເຄື່ອງມືຄວນຖືກພິຈາລະນາໃນລະຫວ່າງການເລືອກເຄື່ອງຈັກ.

6. ຂໍ້ມູນໃດທີ່ຕ້ອງການກ່ອນທີ່ຈະແນະນໍາເຄື່ອງຈັກ?

ຂໍ້ມູນທີ່ເປັນປະໂຫຍດທີ່ສຸດປະກອບມີຊັ້ນວັດສະດຸ, ຂະຫນາດຂອງ profile ຂາເຂົ້າ, ຂະຫນາດສໍາເລັດຮູບ, ຮູບແຕ້ມ profile ຫຼືພາກສ່ວນ CAD, ຄວາມຍາວເລີ່ມຕົ້ນແລະສໍາເລັດຮູບ, ການຫຼຸດຜ່ອນຄວາມຈໍາເປັນ, ຄວາມຊື່ແລະສະພາບຫນ້າດິນ, ປະລິມານການຜະລິດ, ແລະຄວາມໄວການແຕ້ມທີ່ຕ້ອງການ. ຕົວກໍານົດການເຫຼົ່ານີ້ອະນຸຍາດໃຫ້ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຕ້ອງການ, ການກໍານົດຄ່າຕາຍ, ຮູບແບບເຄື່ອງຈັກ, ແລະລະບົບການຈັດການຊ່ວຍໄດ້ຮັບການປະເມີນກ່ອນວົງຢືມ.

ສົ່ງສອບຖາມ
ຂໍ້​ມູນ​ຕິດ​ຕໍ່
  • ທີ່ຢູ່

    NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ

  • ອີເມວ

    frsale@dgfangrong.com

ບອກພວກເຮົາກ່ຽວກັບວັດສະດຸ, ຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນ, ຂະບວນການຜະລິດແລະຄວາມຕ້ອງການອຸປະກອນ. FangRong ສາ​ມາດ​ປຶກ​ສາ​ຫາ​ລື​ທີ່​ເຫມາະ​ສົມ​ເຄື່ອງ​ແຕ້ມ​ເຢັນ​, Drawing Dies​, Straightening ເຄື່ອງ​ແລະ​ການ​ແກ້​ໄຂ​ທີ່​ເຫມາະ​ສົມ​ສໍາ​ລັບ​ຄໍາ​ຮ້ອງ​ສະ​ຫມັກ​ຂອງ​ທ່ານ​.
ຄະແນນ:
5.0
ຄໍາແນະນໍາຂ່າວ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
ປະຕິເສດຍອມຮັບ