ຜະລິດຕະພັນ
ຜະລິດຕະພັນ

ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.

ຜະລິດຕະພັນ
ອັດຕະໂນມັດຊີ້ແຕ້ມເສັ້ນກົງຕັດແລະ Chamfering
  • ອັດຕະໂນມັດຊີ້ແຕ້ມເສັ້ນກົງຕັດແລະ Chamferingອັດຕະໂນມັດຊີ້ແຕ້ມເສັ້ນກົງຕັດແລະ Chamfering
  • ອັດຕະໂນມັດຊີ້ແຕ້ມເສັ້ນກົງຕັດແລະ Chamferingອັດຕະໂນມັດຊີ້ແຕ້ມເສັ້ນກົງຕັດແລະ Chamfering

ອັດຕະໂນມັດຊີ້ແຕ້ມເສັ້ນກົງຕັດແລະ Chamfering

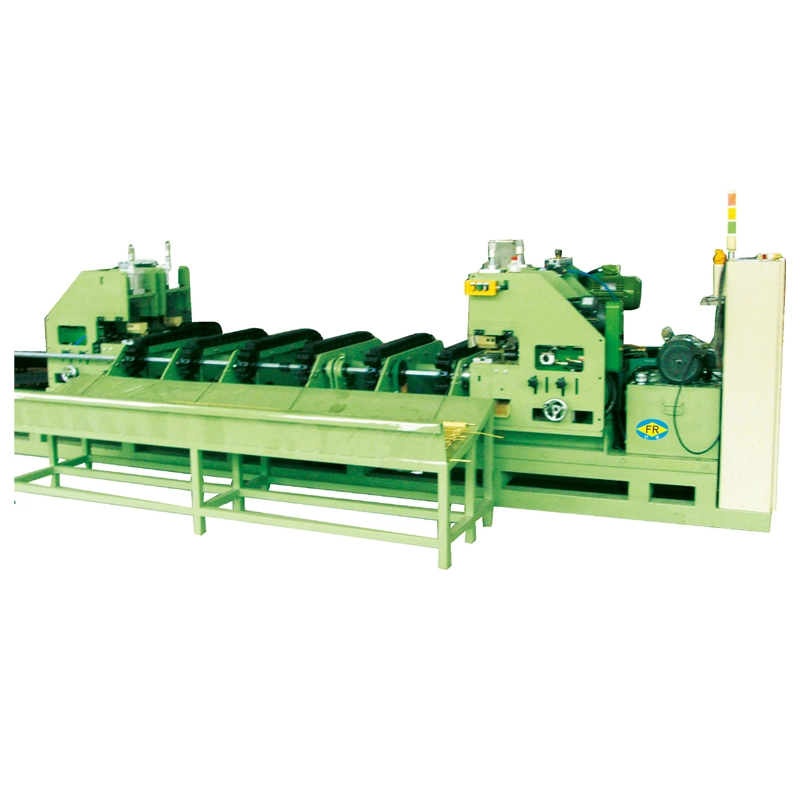
ໄດ້ອັດຕະໂນມັດຊີ້ແຕ້ມເສັ້ນກົງຕັດແລະ Chamferingປະສົມປະສານການຊີ້, ຮູບແຕ້ມເຢັນ, straightening, ຕັດ, ແລະ chamfering ເຂົ້າໄປໃນຂະບວນການອັດຕະໂນມັດຫນຶ່ງ. ດ້ວຍກໍາລັງແຮງດັນຂອງຫົວໄຮໂດຼລິກຂອງ10-300 ໂຕນແລະຄວາມສາມາດໃນການແຕ້ມຮູບ5-200 ໂຕນ, ມັນປະມວນຜົນແຖບມົນແຂງຈາກØ13–100 ມມ. ການໂອນອັດຕະໂນມັດຫຼຸດຜ່ອນແຮງງານ, ການຈັດການຄວາມເສຍຫາຍ, ແລະສິ່ງເສດເຫຼືອທີ່ຊີ້ໃຫ້ເຫັນ, ໃນຂະນະທີ່ການຄວບຄຸມ PLC ສູນກາງສະຫນັບສະຫນູນການຜະລິດທີ່ສອດຄ່ອງແລະການຕິດຕາມ. ເຫມາະສໍາລັບເຫຼັກກາກບອນ, ເຫຼັກໂລຫະປະສົມ, ເຫລັກສະແຕນເລດ, ທອງແດງ, ແລະແຖບອາລູມິນຽມໃຊ້ໃນ fasteners, shafts ລົດຍົນ, bearing rollers, ແລະອົງປະກອບຄວາມແມ່ນຍໍາ.

ຄະແນນ: 5.0
(ການນັບຄະແນນ: 1)

ໄດ້ອັດຕະໂນມັດຊີ້ແຕ້ມເສັ້ນກົງຕັດແລະ Chamferingເປັນລະບົບການສໍາເລັດຮູບແຖບທີ່ສົມບູນສໍາລັບຜູ້ຜະລິດທີ່ຈໍາເປັນຕ້ອງຫັນແຖບຮອບເຂົ້າໄປໃນແຕ້ມ, ຕັ້ງຊື່, ຕັດກັບຄວາມຍາວແລະ chamfered bars ສໍາເລັດຮູບດ້ວຍການຈັດການຄູ່ມືຫນ້ອຍ. ມັນປະສົມປະສານການຊີ້, ການແຕ້ມຮູບເຢັນ, straightening, ການຕັດຄວາມຍາວຄົງທີ່ແລະ chamfering ທ້າຍໃນສາຍການຜະລິດຫນຶ່ງແທນທີ່ຈະຍ້າຍແຖບລະຫວ່າງຫ້າເຄື່ອງຈັກເອກະລາດ.

ການຕັ້ງຄ່ານີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະໃນເວລາທີ່ຄຸນນະພາບຂອງຫນ້າດິນ, ຂະຫນາດທີ່ເຮັດຊ້ໍາໄດ້ແລະບັນຫາການຕິດຕາມການຜະລິດ. ການເຄື່ອນຍ້າຍແຖບຍາວດ້ວຍຕົນເອງລະຫວ່າງເຄື່ອງແຍກຕ່າງຫາກສາມາດແນະນໍາຮອຍຂີດຂ່ວນ, ຮອຍແຕກ, ຄວາມຜິດພາດໃນທິດທາງແລະການຕັ້ງຄ່າທີ່ບໍ່ສອດຄ່ອງ. ລະບົບການໂອນຍ້າຍແບບປະສົມປະສານເຮັດໃຫ້ແຖບຢູ່ໃນເສັ້ນທາງຂະບວນການທີ່ຄວບຄຸມຈາກຫຼັກຊັບດິບໄປສູ່ຜະລິດຕະພັນສໍາເລັດຮູບ.

FangRong ກໍ່ສ້າງເສັ້ນອ້ອມຮອບເຄື່ອງແຕ້ມແບບ FR-series push-draw ເຢັນ, ມີຄວາມສາມາດແຕ້ມຮູບຈາກ.5 ຫາ 200 ໂຕນແລະ​ຄວາມ​ສາ​ມາດ​ກົດ​ດັນ​ຫົວ​ຈາກ​10 ຫາ 300 ໂຕນ. ການຕັ້ງຄ່າມາດຕະຖານກວມເອົາແຖບມົນແຂງຈາກØ13 ຫາ Ø100 ມມ. ອີງຕາມອັດຕາສ່ວນຂອງວັດສະດຸແລະການຫຼຸດຜ່ອນ, ສາຍສາມາດໄດ້ຮັບການກໍາຫນົດຄ່າສໍາລັບເຫຼັກກາກບອນ, ເຫຼັກໂລຫະປະສົມ, ສະແຕນເລດ, ທອງແດງ, ອາລູມິນຽມແລະໂລຫະປະສົມພິເສດທີ່ເລືອກ.

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Automatic Bar Pointing Drawing Straightening Cutting Chamfering Machine

ເມື່ອເສັ້ນປະສົມປະສານເຮັດໃຫ້ຄວາມຮູ້ສຶກ

ສາຍຫ້າສະຖານີແມ່ນບໍ່ດີກວ່າອັດຕະໂນມັດຫ້າເຄື່ອງຈັກ. ປະໂຫຍດຕົ້ນຕໍຈະປາກົດຂຶ້ນເມື່ອແຖບດຽວກັນຕ້ອງໄດ້ເຮັດຊ້ໍາອີກໂດຍຜ່ານການດໍາເນີນງານສໍາເລັດຮູບຫຼາຍຄັ້ງໃນປະລິມານການຜະລິດຂະຫນາດກາງຫຼືສູງ.

ຕົວຢ່າງ, ກຜູ້ຜະລິດ fastener ຜະລິດແຖບແຕ້ມສໍາລັບຫົວຂໍ້ເຢັນອາດຈະຕ້ອງການເສັ້ນຜ່າສູນກາງທີ່ສອດຄ່ອງ, ຊື່ແລະຄວາມຍາວຂອງການຕັດກ່ອນທີ່ວັດສະດຸເຂົ້າສູ່ຂະບວນການຂອງຫົວຂໍ້. ໃນສະຖານະການນີ້, ການສົມທົບການແຕ້ມຮູບ, straightening ແລະການຕັດຫຼຸດຜ່ອນການໂຫຼດແລະ unloading ຊ້ໍາຊ້ອນແລະເຮັດໃຫ້ການອ້າງອີງການຜະລິດສອດຄ່ອງ.

ສໍາລັບຮ້ານວຽກເຮັດງານທໍາການປຸງແຕ່ງຂະຫນາດແຖບທີ່ບໍ່ກ່ຽວຂ້ອງຈໍານວນຫຼາຍໃນ batches ຂະຫນາດນ້ອຍ, ເຄື່ອງແຍກຕ່າງຫາກອາດຈະສະຫນອງຄວາມຍືດຫຍຸ່ນຫຼາຍ. ເສັ້ນປະສົມປະສານຈະກາຍເປັນທີ່ຫນ້າສົນໃຈຫຼາຍເມື່ອເສັ້ນຜ່າສູນກາງແຖບ, ຊັ້ນວັດສະດຸແລະຄວາມຍາວສໍາເລັດຮູບແມ່ນຊ້ໍາເລື້ອຍໆແລະຄ່າໃຊ້ຈ່າຍຂອງການໂອນຄູ່ມືຈະກາຍເປັນທີ່ສໍາຄັນ.

ວິທີການເສັ້ນປະມວນຜົນແຖບ

1. ຊີ້:ຫົວແຖບຖືກຫຼຸດລົງເປັນຮູບທໍ່ກົມເພື່ອໃຫ້ມັນສາມາດເຂົ້າໄປໃນແຜ່ນແຕ້ມຮູບໄດ້. ວິທີການຊີ້ທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບເສັ້ນຜ່າກາງເລີ່ມຕົ້ນ, ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸແລະການຫຼຸດຜ່ອນການແຕ້ມຮູບ. ການຊີ້ເປັນສິ່ງສໍາຄັນໂດຍສະເພາະສໍາລັບແຖບແຂງຫຼືຂະຫນາດໃຫຍ່ທີ່ມີເສັ້ນຜ່າກາງທີ່ປາຍຊັ້ນນໍາຕ້ອງເຂົ້າໄປໃນຕົວຕາຍຢ່າງຫນ້າເຊື່ອຖື.

ຄໍາຮ້ອງສະຫມັກຂອງລູກຄ້າ:ໃນເວລາທີ່ການປຸງແຕ່ງແຖບເຫຼັກໂລຫະປະສົມສໍາລັບການແຕ້ມເຢັນຕໍ່ມາ, ເລຂາຄະນິດຫົວທີ່ສອດຄ່ອງຊ່ວຍປ້ອງກັນການເຂົ້າຕາຍທີ່ລົ້ມເຫລວແລະຫຼຸດຜ່ອນຄວາມຕ້ອງການຂອງຜູ້ປະຕິບັດງານເພື່ອແກ້ໄຂແຖບຊ້ໍາເລື້ອຍໆກ່ອນທີ່ຈະແຕ້ມຮູບ.

2. Push-draw ແຕ້ມເຢັນ:ຫົວຍູ້ໄຮໂດຼລິກຊ່ວຍໃຫ້ແຖບຜ່ານຕາຍໃນລະຫວ່າງຂັ້ນຕອນການເຂົ້າເບື້ອງຕົ້ນ. ເມື່ອວັດສະດຸທີ່ພຽງພໍໄດ້ຜ່ານການຕາຍ, carriage ແຕ້ມໄດ້ clamps ທ້າຍທີ່ຫຼຸດລົງແລະສໍາເລັດຮູບແຕ້ມ. ການຈັດລຽງນີ້ແມ່ນເປັນປະໂຫຍດສໍາລັບແຖບຂະຫນາດໃຫຍ່ຫຼືວັດສະດຸທີ່ມີຄວາມເຂັ້ມແຂງສູງກວ່າບ່ອນທີ່ຄວາມຕ້ານທານການຕາຍເບື້ອງຕົ້ນແມ່ນຫຼາຍ.

ພາລາມິເຕີທີ່ມີຄວາມສໍາຄັນ:ການແຕ້ມໂຕນບໍ່ຄວນເລືອກຈາກເສັ້ນຜ່າສູນກາງແຖບຢ່າງດຽວ. ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ເລຂາຄະນິດຕາຍ, ການຫລໍ່ລື່ນແລະເສັ້ນຜ່າສູນກາງເປົ້າຫມາຍທັງຫມົດມີຜົນກະທົບຕໍ່ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຕ້ອງການ. ເຄື່ອງຂະຫນາດໃຫຍ່ບໍ່ຈໍາເປັນທາງເລືອກທີ່ດີກວ່າຖ້າຄວາມຕ້ອງການຜົນບັງຄັບໃຊ້ຕົວຈິງແມ່ນຕ່ໍາຫຼາຍ.

3. ການເຮັດໃຫ້ຊື່ໃນເສັ້ນ:ຫຼັງຈາກການແຕ້ມຮູບ, ແຖບຜ່ານໂດຍກົງໄປຫາພາກສ່ວນ straightening. ການຕັ້ງຄ່າຫຼາຍມ້ວນຫຼືສອງມ້ວນສາມາດເລືອກໄດ້ຕາມເສັ້ນຜ່າສູນກາງ, ວັດສະດຸແລະຄວາມຊື່ທີ່ຕ້ອງການ. ເປົ້າຫມາຍທີ່ຖືກກໍານົດໂດຍທົ່ວໄປແມ່ນ≤0.3ມມ/ມມ, ຂຶ້ນກັບວັດສະດຸ, ເງື່ອນໄຂທີ່ເຂົ້າມາແລະຄວາມຕ້ອງການຂະບວນການສຸດທ້າຍ.

ຄໍາຮ້ອງສະຫມັກຂອງລູກຄ້າ:ສໍາລັບ shafts linear-motion ແລະຫຼັກຊັບອົງປະກອບຄວາມແມ່ນຍໍາ, ຊື່ແມ່ນມີຄວາມສໍາຄັນຫຼາຍກ່ວາພຽງແຕ່ບັນລຸເສັ້ນຜ່າສູນກາງເປົ້າຫມາຍ. ຂະບວນການປັບເສັ້ນຊື່ທີ່ຄວບຄຸມສາມາດຫຼຸດຜ່ອນຈໍານວນການແກ້ໄຂຂັ້ນສອງທີ່ຕ້ອງການກ່ອນທີ່ຈະເຄື່ອງຈັກ.

4. ການຕັດຄວາມຍາວຄົງທີ່:PLC ຄວບຄຸມຕໍາແຫນ່ງຕັດຕາມຄວາມຍາວສໍາເລັດໂຄງການ. ຕັດຫຼືຕັດ shear ສາມາດເລືອກໄດ້ຕາມວັດສະດຸ, ເສັ້ນຜ່າກາງ, ສະພາບສຸດທ້າຍທີ່ຕ້ອງການແລະອັດຕາການຜະລິດ.

ພາລາມິເຕີທີ່ມີຄວາມສໍາຄັນ:ຖ້າແຖບຖືກສະຫນອງໂດຍກົງກັບເຄື່ອງຈັກ CNC ຫຼືຫົວເຢັນ, ການຕັດຄວາມທົນທານແລະສະພາບສຸດທ້າຍສາມາດສົ່ງຜົນກະທົບຕໍ່ການຕິດຕັ້ງລົງລຸ່ມ. ສໍາລັບການກະກຽມຫຼັກຊັບທີ່ຫຍາບຄາຍ, ຄວາມທົນທານຕໍ່ການຕັດທີ່ເຄັ່ງຄັດທີ່ສຸດອາດຈະເພີ່ມຄ່າໃຊ້ຈ່າຍໂດຍບໍ່ມີການສະຫນອງຜົນປະໂຫຍດການຜະລິດພາກປະຕິບັດ.

5. End chamfering:ປາຍຂອງແຖບສໍາເລັດຮູບແມ່ນ chamfered ເພື່ອເອົາແຄມແຫຼມແລະກະກຽມອຸປະກອນການສໍາລັບການຈັດການ, ການປະກອບຫຼືເຄື່ອງຈັກຕໍ່ມາ. chamfering ພາຍໃນ, ພາຍນອກຫຼືປະສົມປະສານສາມາດ configured ຕາມຮູບແຕ້ມຂອງລູກຄ້າ.

ຄໍາຮ້ອງສະຫມັກຂອງລູກຄ້າ:ໃນການຜະລິດ shaft ແລະ fastener, chamfer ຄວບຄຸມສາມາດປັບປຸງການໃຫ້ອາຫານອົງປະກອບແລະຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງບັນຫາກ່ຽວກັບ burr ໃນລະຫວ່າງການປະກອບຫຼືເຄື່ອງຈັກຕໍ່ມາ.

ການ​ໄຫຼ​ຂອງ​ອຸ​ປະ​ກອນ​ທີ່​ສົມ​ບູນ​:ແຖບດິບ → ການໂຫຼດອັດຕະໂນມັດ → ການຊີ້ → ການແຕ້ມຮູບ → straightening → ການຕັດຄວາມຍາວຄົງທີ່ → chamfering → stacking ອັດຕະໂນມັດ.

ສິ່ງທີ່ສາຍນີ້ແກ້ໄຂໃນການຜະລິດ

ການໂອນດ້ວຍຕົນເອງຫຼາຍເກີນໄປ:ເມື່ອຫ້າປະຕິບັດການຖືກແຍກອອກ, ແຖບຕ້ອງຖືກຖອດອອກເລື້ອຍໆ, ຈັດຮຽງແລະໂຫຼດໃຫມ່. ການໂອນອັດຕະໂນມັດຫຼຸດຜ່ອນການຈັດການລະຫວ່າງສະຖານີແລະມີຄຸນຄ່າໂດຍສະເພາະສໍາລັບແຖບຍາວຫຼືພື້ນຜິວສໍາເລັດຮູບທີ່ມີຮອຍຂີດຂ່ວນໄດ້ງ່າຍ.

ຄວາມ​ຊື່​ກົງ​ລຸ່ມ​ບໍ່​ຄົງ​ທີ່​:ການແຕ້ມຮູບຢ່າງດຽວບໍ່ໄດ້ຮັບປະກັນຄວາມຊື່ສຸດທ້າຍທີ່ຕ້ອງການໂດຍເຄື່ອງຈັກຫຼືຂະບວນການປະກອບ. ເຄື່ອງປັບເສັ້ນກົງໃຫ້ຂັ້ນຕອນການແກ້ໄຂສະເພາະທັນທີຫຼັງຈາກການແຕ້ມຮູບ.

ຄວາມຍາວບໍ່ສອດຄ່ອງ:ການວັດແທກແລະການຕັດດ້ວຍມືສາມາດສ້າງການປ່ຽນແປງລະຫວ່າງ batches. ການຈັດຕຳແໜ່ງຄວາມຍາວທີ່ຄວບຄຸມໂດຍ PLC ໃຫ້ຜູ້ປະຕິບັດການອ້າງອີງການຜະລິດຊໍ້າຄືນໄດ້.

ບັນທຶກການຜະລິດແຍກຕ່າງຫາກ:ດ້ວຍເຄື່ອງຈັກທີ່ເປັນເອກະລາດ, ວັດສະດຸອາດຈະຖືກໂອນລະຫວ່າງຄໍາສັ່ງການຜະລິດຫຼືຜູ້ປະຕິບັດງານທີ່ແຕກຕ່າງກັນ. ການ​ຄວບ​ຄຸມ​ສູນ​ກາງ​ອະ​ນຸ​ຍາດ​ໃຫ້​ການ​ແຕ້ມ​ຮູບ​, straightening​, ການ​ຕັດ​ແລະ chamfering ຕົວ​ກໍາ​ນົດ​ການ​ໄດ້​ຮັບ​ການ​ຄຸ້ມ​ຄອງ​ເປັນ​ສູດ​ການ​ຜະ​ລິດ​ດຽວ​.

ການ​ນໍາ​ໃຊ້​ແຮງ​ງານ​ສູງ​:ສາຍປະສົມປະສານໄດ້ຖືກອອກແບບສໍາລັບຜູ້ປະກອບການຫນຶ່ງເພື່ອກວດກາເບິ່ງວົງຈອນການຜະລິດແທນທີ່ຈະຕ້ອງການຜູ້ປະຕິບັດງານທີ່ອຸທິດຕົນໃນທຸກໆສະຖານີ. ພະນັກງານຕົວຈິງແມ່ນຂຶ້ນກັບການໂຫຼດ, ການຫຸ້ມຫໍ່ແລະຄວາມຕ້ອງການອັດຕະໂນມັດຂອງໂຮງງານ.

ຄຸນນະສົມບັດທີ່ສໍາຄັນແລະການພິຈາລະນາວິສະວະກໍາ

ການຜະລິດຫ້າຂະບວນການປະສົມປະສານ:ການຊີ້, ແຕ້ມ, straightening, ຕັດແລະ chamfering ແມ່ນເຊື່ອມຕໍ່ເຂົ້າໄປໃນເສັ້ນທາງຂະບວນການດຽວ. ນີ້ແມ່ນສິ່ງທີ່ມີຄຸນຄ່າທີ່ສຸດສໍາລັບການຜະລິດຊ້ໍາຊ້ອນທີ່ລໍາດັບດຽວກັນຖືກນໍາໃຊ້ຢ່າງຕໍ່ເນື່ອງ.

ການກຳນົດຄ່າ Push-draw:ຫົວຍູ້ໄຮໂດຼລິກຊ່ວຍເອົາຊະນະຄວາມຕ້ານທານການຕາຍເບື້ອງຕົ້ນກ່ອນທີ່ລົດແຕ້ມຕົ້ນຕໍຈະຜ່ານ. ອັນນີ້ກາຍເປັນສິ່ງສໍາຄັນຫຼາຍເມື່ອເສັ້ນຜ່າສູນກາງແຖບ, ຄວາມແຂງແຮງຂອງວັດສະດຸ ຫຼືການຫຼຸດຜ່ອນການແຕ້ມຮູບເພີ່ມຂຶ້ນ.

Ø13–Ø100 mm ໄລຍະແຖບ:ຮູບແບບ FR ທີ່ມີຢູ່ກວມເອົາຂອບເຂດເສັ້ນຜ່າສູນກາງທີ່ແຕກຕ່າງກັນ. ການເລືອກແບບຈໍາລອງຄວນຈະອີງໃສ່ເສັ້ນຜ່າກາງເລີ່ມຕົ້ນຕົວຈິງແລະກໍາລັງແຕ້ມແທນທີ່ຈະພຽງແຕ່ເລືອກຂອບເຂດເສັ້ນຜ່າສູນກາງທີ່ໃຫຍ່ທີ່ສຸດ.

ການ​ເຮັດ​ໃຫ້​ກົງ​ໃນ​ເສັ້ນ​:ເຄື່ອງ straightener ຖືກເລືອກຕາມເສັ້ນຜ່າສູນກາງແຖບ, ຄວາມເຂັ້ມແຂງຂອງຜົນຜະລິດ, ສະພາບຂອງການແຕ້ມຮູບແລະຄວາມຊື່ທີ່ຕ້ອງການ. ສໍາລັບການກະກຽມຫຼັກຊັບທົ່ວໄປ, ການກໍານົດຄວາມຊື່ສັດທີ່ຮຸນແຮງອາດຈະບໍ່ຈໍາເປັນ; ສໍາລັບ shafts ແລະອົງປະກອບຄວາມແມ່ນຍໍາ, ເຂົາເຈົ້າໂດຍກົງສາມາດສົ່ງຜົນກະທົບຕໍ່ການອະນຸຍາດເຄື່ອງຈັກແລະອັດຕາການປະຕິເສດ.

ຕັດອັດຕະໂນມັດ:ການຕັ້ງຄ່າຄວາມຍາວທີ່ຄວບຄຸມໂດຍ PLC ຫຼຸດຜ່ອນການວັດແທກຄູ່ມືຊໍ້າຊ້ອນ. ການ​ແກ້​ໄຂ​ການ​ຕັດ​ແລະ shear ສາ​ມາດ​ໄດ້​ຮັບ​ການ​ປະ​ເມີນ​ຜົນ​ໂດຍ​ອີງ​ໃສ່​ອຸ​ປະ​ກອນ​ການ​ແຖບ​, ເສັ້ນ​ຜ່າ​ກາງ​, ຄວາມ​ໄວ​ການ​ຜະ​ລິດ​ແລະ​ຄຸນ​ນະ​ພາບ​ການ​ຕັດ​ສິ້ນ​ທີ່​ຕ້ອງ​ການ​.

chamfering ອັດ​ຕະ​ໂນ​ມັດ​:ຂະຫນາດຂອງ Chamfer ສາມາດຖືກກໍານົດຕາມຄວາມຕ້ອງການເຄື່ອງຈັກຫຼືການປະກອບລົງລຸ່ມ. ຫນ່ວຍງານ chamfering ຄວນມີຂະຫນາດຮ່ວມກັນກັບສະຖານີຕັດແທນທີ່ຈະຖືກປະຕິບັດເປັນອຸປະກອນເສີມເອກະລາດ.

Centralized PLC ແລະ HMI:ລະບົບການຄວບຄຸມປະສານງານກໍານົດເວລາຂອງສະຖານີ, ການໂອນ, ວົງຈອນການແຕ້ມຮູບ, ຄວາມຍາວຂອງການຕັດແລະຄວາມປອດໄພ interlocks. ການດໍາເນີນງານທີ່ອີງໃສ່ສູດແມ່ນເປັນປະໂຫຍດໃນເວລາທີ່ໂຮງງານດຽວກັນດໍາເນີນການສະເພາະແຖບມາດຕະຖານຈໍານວນຫນຶ່ງ.

ຂໍ້ມູນຈໍາເພາະ

ຂໍ້ມູນຈໍາເພາະຂອງຊຸດ FR ຕໍ່ໄປນີ້ຫມາຍເຖິງສະຖານີແຕ້ມຫຼັກ. ລະບົບຊີ້, straightening, ຕັດ, chamfering ແລະການໂອນແມ່ນວິສະວະກໍາຕາມຄວາມຕ້ອງການຂອງຜະລິດຕະພັນສໍາເລັດຮູບ.

ຕົວແບບ / ພາລາມິເຕີ FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
ທໍ່ຫົວກະດັນໄຮໂດລິກ (ໂຕນ) 10 20 40 50 60 80 100 120 150 200 250 300
ເສັ້ນຜ່າສູນກາງກະບອກ× Stroke (mm) φ63×200 φ80×200 φ100×200 φ125×200 φ150×300 φ160×700 φ180×300 φ200×300 φ220×300 φ250×300 φ280×300 φ300×300
ປ້ຳນ້ຳມັນ (kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
ຊ່ວງວັດສະດຸແຖບ (ມມ) 13–20 15–30 15–50 20–50 25–55 30–60 30–65 35–70 35–75 40–80 45–90 50–100
ພະລັງງານມໍເຕີຫຼັກ (kW) 22 37 55 75 90 110 132 166 200 225 300 400

ສຳຄັນ:tonnage ຫົວ push-head ບົບໄຮໂດຼລິກແມ່ນບໍ່ຄືກັນກັບຄວາມສາມາດໃນການແຕ້ມຮູບ. ຮູບແບບສຸດທ້າຍຄວນໄດ້ຮັບການຄັດເລືອກຈາກຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຄິດໄລ່ສໍາລັບວັດສະດຸຕົວຈິງ, ເສັ້ນຜ່າກາງເລີ່ມຕົ້ນ, ເສັ້ນຜ່າກາງສໍາເລັດຮູບ, ອັດຕາສ່ວນການຫຼຸດຜ່ອນແລະສະພາບຂອງ lubrication.

ຄວາມຍາວຂອງຮູບແຕ້ມມາດຕະຖານແມ່ນປະມານ10 ມ; ການຕັ້ງຄ່າເສັ້ນເລືອດຕັນໃນທີ່ຍາວກວ່າຫຼືພິເສດສາມາດຖືກວິສະວະກໍາ. ຮູບແບບທັງຫມົດໃນຕາຕະລາງນີ້ແມ່ນມີຈຸດປະສົງສໍາລັບແຖບມົນແຂງ.

ວິທີການເລືອກການຕັ້ງຄ່າທີ່ຖືກຕ້ອງ

ສໍາລັບແຖບເຫຼັກກາກບອນທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍ:ຮູບແບບ FR ຂະຫນາດນ້ອຍກວ່າປົກກະຕິແມ່ນພຽງພໍໃນເວລາທີ່ການຫຼຸດຜ່ອນແລະຄວາມເຂັ້ມແຂງຂອງວັດສະດຸເຮັດໃຫ້ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບຂ້ອນຂ້າງຕໍ່າ. Oversizing ລະບົບໄຮໂດຼລິກເພີ່ມການລົງທຶນແລະຄວາມຕ້ອງການພະລັງງານໂດຍບໍ່ຈໍາເປັນຕ້ອງປັບປຸງຄຸນນະພາບຜະລິດຕະພັນ.

ສໍາລັບສະແຕນເລດ:ຜົນບັງຄັບໃຊ້ການແຕ້ມແລະການແຂງກະດ້າງກາຍເປັນສິ່ງສໍາຄັນຫຼາຍ. ອຸປະກອນການເສຍຊີວິດ, ວິທີການ lubrication, ການຫຼຸດຜ່ອນຕໍ່ pass ແລະຄວາມໄວແຕ້ມຄວນໄດ້ຮັບການປະເມີນຮ່ວມກັນກັບໂຕນຂອງເຄື່ອງຈັກ.

ສໍາລັບແຖບເຫຼັກໂລຫະປະສົມຂະຫນາດໃຫຍ່:ຄວາມອາດສາມາດຊຸກດັນຂອງລະບົບໄຮໂດຼລິກແລະຄວາມເຄັ່ງຄັດຂອງໂຄງສ້າງກາຍເປັນສິ່ງສໍາຄັນເພາະວ່າການເຂົ້າຕາຍເບື້ອງຕົ້ນສາມາດຮຽກຮ້ອງໃຫ້ມີກໍາລັງຢ່າງຫຼວງຫຼາຍ. ການເລືອກແບບຈໍາລອງຄວນຈະອີງໃສ່ການຄິດໄລ່ກໍາລັງທາງວິສະວະກໍາແທນທີ່ຈະເປັນເສັ້ນຜ່າສູນກາງຢ່າງດຽວ.

ສໍາລັບ shafts ຄວາມແມ່ນຍໍາ:ເຄື່ອງແຕ້ມຮູບແມ່ນພຽງແຕ່ສ່ວນຫນຶ່ງຂອງລະບົບຕ່ອງໂສ້ຄວາມທົນທານ. ຄວາມສາມາດໃນການຍືດ, ຄວາມທົນທານຕໍ່ຄວາມຍາວ, ຂະຫນາດຂອງ chamfer ແລະສະພາບວັດສະດຸທັງຫມົດຄວນໄດ້ຮັບການລະບຸໄວ້ກ່ອນທີ່ຈະສັ່ງ.

ສໍາລັບການຜະລິດປະລິມານສູງ:ການໂຫຼດອັດຕະໂນມັດ, ການໂອນແລະ stacking ມີຄວາມສໍາຄັນຫຼາຍກ່ວາພຽງແຕ່ເພີ່ມຄວາມໄວໃນການແຕ້ມຮູບ. ເປົ້າຫມາຍການຜະລິດທີ່ແທ້ຈິງຄວນໄດ້ຮັບການປະເມີນເປັນແຖບສໍາເລັດຮູບຕໍ່ຊົ່ວໂມງ, ລວມທັງການໂອນແລະເວລາຕັດ.

ຄໍາຮ້ອງສະຫມັກ

Fasteners ແລະ Cold Heading Stock

ເສັ້ນແຕ້ມເສັ້ນກົງແຕ້ມແບບຊີ້ອັດຕະໂນມັດສາມາດກະກຽມແຖບແຕ້ມສໍາລັບ bolts, studs, pins ແລະອົງປະກອບຫົວເຢັນອື່ນໆທີ່ຄວາມສອດຄ່ອງຂອງເສັ້ນຜ່າສູນກາງ, ຄວາມຊື່ແລະຄວາມຍາວຂອງການຕັດທີ່ຄວບຄຸມຜົນກະທົບຕໍ່ຂະບວນການກອບເປັນຈໍານວນລົງລຸ່ມ.

ສະຖານະການການຜະລິດແບບປົກກະຕິ:ຜູ້ຜະລິດ fastener ແລ່ນເກຣດເຫຼັກກ້າຄາບອນ ຫຼືໂລຫະປະສົມຊ້ຳໆ ສາມາດໃຊ້ການຊີ້ອັດຕະໂນມັດ ແລະແຕ້ມຕາມດ້ວຍເສັ້ນຊື່ ແລະການຕັດໃນເສັ້ນ, ຫຼຸດຜ່ອນການຈັດການຊ້ຳໆກ່ອນທີ່ແຖບຈະເຂົ້າສູ່ການກະກຽມຫົວເຢັນ.

Automotive Shafts ແລະອົງປະກອບ Powertrain

ຄໍາຮ້ອງສະຫມັກປະກອບມີຫຼັກຊັບ shaft, ອົງປະກອບການຊີ້ນໍາ, rods piston, ອົງປະກອບທີ່ກ່ຽວຂ້ອງກັບວາວແລະຜະລິດຕະພັນແຖບຄວາມແມ່ນຍໍາອື່ນໆ.

ສະຖານະການການຜະລິດແບບປົກກະຕິ:ສໍາລັບຜູ້ຜະລິດ shaft ທີ່ສະຫນອງສາຍເຄື່ອງຈັກ CNC, ການຄວບຄຸມການຕັດຕໍ່ຄວາມຍາວອັດຕະໂນມັດສາມາດຫຼຸດຜ່ອນການວັດແທກຄູ່ມືກ່ອນທີ່ຈະເຄື່ອງຈັກ, ໃນຂະນະທີ່ straightening ຊ່ວຍຮັກສາການອະນຸຍາດເຄື່ອງຈັກທີ່ສອດຄ່ອງຫຼາຍ.

Bearings ແລະອົງປະກອບ Linear-Motion

ສໍາລັບ rollers bearing, shafts ຄູ່ມືແລະຜະລິດຕະພັນທີ່ຄ້າຍຄືກັນ, ຄວາມຊື່ສັດແລະຄວາມສອດຄ່ອງຂອງມິຕິລະດັບແມ່ນມັກຈະມີຄວາມສໍາຄັນຫຼາຍກ່ວາພຽງແຕ່ບັນລຸຄວາມໄວສູງສຸດແຕ້ມຮູບ.

ສະຖານະການການຜະລິດແບບປົກກະຕິ:ຜູ້ຜະລິດອົງປະກອບແບກສາມາດກໍານົດເສັ້ນປະມານເສັ້ນຜ່າກາງທີ່ສາມາດເຮັດຊ້ໍາໄດ້ແລະການກໍານົດຄວາມຍາວສໍາເລັດຮູບ, ອະນຸຍາດໃຫ້ການແຕ້ມຮູບ, straightening ແລະການຕັດດໍາເນີນການໂດຍບໍ່ມີການຍ້າຍແຖບເພື່ອແຍກເຄື່ອງຈັກລະຫວ່າງການດໍາເນີນງານ.

ຍານອາວະກາດ ແລະໂລຫະປະສົມພິເສດ

Titanium, nickel-based ແລະໂລຫະປະສົມພິເສດອື່ນໆຮຽກຮ້ອງໃຫ້ມີການເອົາໃຈໃສ່ຢ່າງໃກ້ຊິດກັບຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ການເຮັດວຽກແຂງ, ເຄື່ອງມື, lubrication ແລະການປົກປ້ອງຫນ້າດິນ. ຄໍາຮ້ອງສະຫມັກເຫຼົ່ານີ້ຄວນໄດ້ຮັບການປະເມີນໂດຍໃຊ້ລະດັບວັດສະດຸຕົວຈິງແລະຕາຕະລາງການຫຼຸດຜ່ອນກ່ອນທີ່ຈະເລືອກເຄື່ອງຈັກ.

ສະຖານະການການຜະລິດແບບປົກກະຕິ:ໃນເວລາທີ່ແຖບໂລຫະປະສົມລາຄາແພງຕ້ອງຮັກສາຄວາມສົມບູນຂອງພື້ນຜິວໂດຍຜ່ານຂັ້ນຕອນສໍາເລັດຮູບຫຼາຍ, ການໂອນອັດຕະໂນມັດຫຼຸດຜ່ອນຈຸດຕິດຕໍ່ທີ່ບໍ່ຈໍາເປັນແລະອະນຸຍາດໃຫ້ຕົວກໍານົດການຂະບວນການຍັງຄົງຕິດກັບຄໍາສັ່ງການຜະລິດດຽວກັນ.

ເຄື່ອງມືແລະເຫຼັກຕາຍ

ເຫຼັກກ້າທີ່ມີຄວາມໄວສູງແລະແຖບເຫຼັກກ້າສາມາດຮຽກຮ້ອງໃຫ້ມີກໍາລັງການແຕ້ມຮູບສູງແລະການຄວບຄຸມການທໍາລາຍການຜິດປົກກະຕິຢ່າງລະມັດລະວັງ. ສະຖານີຕັດແລະ chamfering ປະສົມປະສານແມ່ນເປັນປະໂຫຍດໃນເວລາທີ່ blanks ສໍາເລັດຮູບໄດ້ຖືກສະຫນອງໂດຍກົງກັບການດໍາເນີນງານເຄື່ອງຈັກ.

ສະຖານະການການຜະລິດແບບປົກກະຕິ:ໂຮງງານຜະລິດເຫຼັກກ້າເຄື່ອງມືທີ່ຜະລິດຄວາມຍາວເປົ່າຊ້ໍາກັນສາມາດລົບລ້າງການດໍາເນີນການ deburring ຫຼັງຈາກການຕັດແຍກຕ່າງຫາກໃນເວລາທີ່ chamfer ທີ່ກໍານົດໄວ້ໄດ້ຖືກລວມເຂົ້າໄປໃນສາຍ.

ແທ່ງທອງແດງ ແລະອາລູມີນຽມ

ທອງແດງແລະອາລູມິນຽມມີຄວາມຜິດປົກກະຕິທີ່ແຕກຕ່າງກັນແລະຄວາມຕ້ອງການດ້ານຫນ້າດິນຈາກເຫຼັກກ້າ. ເລຂາຄະນິດທີ່ຕາຍແລ້ວ, ການຫຼໍ່ລື່ນ ແລະ ຄວາມດັນຂອງເສັ້ນກົງຄວນຖືກກຳນົດຄ່າສຳລັບໂລຫະປະສົມສະເພາະ ແທນທີ່ຈະຄັດລອກຈາກການຕິດຕັ້ງແຖບເຫຼັກ.

ສະຖານະການການຜະລິດແບບປົກກະຕິ:ສໍາລັບຕົວເຊື່ອມຕໍ່ຫຼື conductive-bar stock, ການຮັກສາເສັ້ນຜ່າສູນກາງທີ່ກໍານົດແລະສະພາບຫນ້າດິນອາດຈະມີຄວາມສໍາຄັນຫຼາຍກ່ວາຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບສູງສຸດ, ດັ່ງນັ້ນສາຍສາມາດຖືກຕັ້ງຄ່າປະມານການຄວບຄຸມມິຕິລະດັບແລະການຖ່າຍທອດທີ່ອ່ອນໂຍນ.

ວິສະວະກໍາໂຮງງານແລະການຄວບຄຸມຄຸນນະພາບ

FangRong Automatic Hydraulic Cold Drawing Machine Workshop

Dongguan Fangrong Metallurgical Equipment Co., Ltd.ດໍາ​ເນີນ​ການ​ຖານ​ການ​ຜະ​ລິດ​ຕົ້ນ​ຕໍ​ຂອງ​ຕົນ​ໃນ Dongguan​, ໃນ​ຂະ​ນະ​ທີ່​Yangjiang Fangrong ເຄື່ອງຈັກຈໍາກັດ.ສະຫນອງຄວາມສາມາດໃນການຜະລິດເພີ່ມເຕີມ. ສິ່ງອໍານວຍຄວາມສະດວກຜະລິດແຕ້ມເຢັນ, straightening ແລະອຸປະກອນການປະກອບໂລຫະທີ່ກ່ຽວຂ້ອງ.

ວິສະວະກໍາກ່ອນການຜະລິດ

ກ່ອນທີ່ຈະຜະລິດ, ການຕັດເສັ້ນກົງແບບຊີ້ອັດຕະໂນມັດການແຕ້ມເສັ້ນກົງແລະ Chamfering ແມ່ນຖືກກໍານົດຈາກລູກຄ້າ.ຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າສູນກາງເລີ່ມຕົ້ນ, ເສັ້ນຜ່າກາງສໍາເລັດຮູບ, ຄວາມຍາວສໍາເລັດຮູບ, ອັດຕາສ່ວນການຫຼຸດຜ່ອນ, ຄວາມຕ້ອງການຄວາມຊື່, ຄວາມທົນທານການຕັດ, ເລຂາຄະນິດ chamfer ແລະຜົນຜະລິດເປົ້າຫມາຍ. ຂໍ້​ມູນ​ນີ້​ກໍາ​ນົດ tonnage ເຄື່ອງ​, ການ​ຈັດ​ການ​ຕາຍ​, ປະ​ເພດ straightener ແລະ​ຮູບ​ແບບ​ອັດ​ຕະ​ໂນ​ມັດ​.

Automatic Hydraulic Cold Drawing Machine Manufacturing Process

ການ​ຜະ​ລິດ​ແລະ​ການ​ກວດ​ກາ​:ອົງປະກອບໄຮໂດຼລິກ, ການປະກອບກະບອກສູບ, ພາກສ່ວນໂຄງສ້າງ, ຜູ້ຖືຕາຍ, ມ້ວນ straightening ແລະກົນໄກການໂອນແມ່ນເຄື່ອງຈັກແລະປະກອບກ່ອນທີ່ເສັ້ນສໍາເລັດຮູບຈະຖືກປະສົມປະສານ. ວົງຈອນໄຮໂດຼລິກແມ່ນໄດ້ຮັບການທົດສອບຄວາມກົດດັນ, ໃນຂະນະທີ່ການສອດຄ່ອງກົນຈັກແລະຫນ້າທີ່ໄຟຟ້າຖືກກວດສອບກ່ອນການຂົນສົ່ງ.

ການທົດສອບການຍອມຮັບຂອງໂຮງງານ:ສາຍທີ່ສົມບູນສາມາດໄດ້ຮັບການທົດສອບດ້ວຍຕົວຢ່າງແຖບທີ່ລູກຄ້າສະຫນອງເມື່ອມີ. ຈຸດຍອມຮັບພາກປະຕິບັດຄວນປະກອບມີການປະຕິບັດການແຕ້ມຮູບ, ຄວາມຫນ້າເຊື່ອຖືຂອງການໂອນ, ຄວາມຊື່ສັດ, ຄວາມຍາວສໍາເລັດຮູບ, ຂະຫນາດຂອງ chamfer, interlocks ຄວາມປອດໄພແລະຄວາມຫມັ້ນຄົງຂອງວົງຈອນອັດຕະໂນມັດ - ບໍ່ພຽງແຕ່ວ່າເຄື່ອງສາມາດແລ່ນໂດຍບໍ່ມີການໂຫຼດ.

ການຢັ້ງຢືນ ແລະມາດຕະຖານທີ່ນຳໃຊ້ໄດ້

FangRong Cold Drawing Machine Certifications

ISO 9001:2015:ລະບົບການຄຸ້ມຄອງຄຸນນະພາບກວມເອົາຂະບວນການອອກແບບ, ການຜະລິດແລະການບໍລິການຂອງບໍລິສັດ. ໃບຢັ້ງຢືນໝາຍເລກ UQ231211R1.

CE:ອຸປະກອນ FR ມາດຕະຖານແມ່ນສະຫນອງໃຫ້ສໍາລັບຄວາມຕ້ອງການຂອງເຄື່ອງຈັກເອີຣົບທີ່ໃຊ້ໄດ້. ສໍາລັບໂຄງການຂອງສະຫະພາບເອີຣົບ, ການຕັ້ງຄ່າເຄື່ອງຈັກສຸດທ້າຍແລະປະກາດຄວາມສອດຄ່ອງຄວນໄດ້ຮັບການກວດກາຕໍ່ກັບນິຕິກໍາແລະມາດຕະຖານທີ່ສອດຄ່ອງກັນສໍາລັບອຸປະກອນທີ່ສະຫນອງ.

ຄວາມ​ປອດ​ໄພ​ເຄື່ອງ​ຈັກ​:ຫນ້າທີ່ຄວາມປອດໄພເຊັ່ນ: ການຢຸດສຸກເສີນ, ການເຝົ້າລະວັງແລະ interlocks ແມ່ນລວມເຂົ້າກັນຕາມການຕັ້ງຄ່າເຄື່ອງຈັກສຸດທ້າຍ. ມາດຕະຖານຄວາມປອດໄພຂອງ EN/ISO ທີ່ຖືກຕ້ອງຄວນຖືກຢືນຢັນໃນເອກະສານດ້ານວິຊາການທີ່ສະໜອງໃຫ້ເຄື່ອງ.

ການກວດສອບ SGS:ການກວດກາຂອງພາກສ່ວນທີສາມສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການຂອງສັນຍາການຊື້ຫຼືຂໍ້ກໍານົດໂຄງການ.

ສິດທິບັດ:FangRong ບອກວ່າມັນຖືສິດທິບັດແບບປະດິດສ້າງແລະຜົນປະໂຫຍດທີ່ກວມເອົາອົງປະກອບແລະກົນໄກທີ່ໃຊ້ໃນອຸປະກອນການປະກອບໂລຫະຂອງມັນ.

ການສັ່ງຊື້, MOQ, ລາຄາແລະການຈັດສົ່ງ

MOQ: 1 ສາຍການຜະລິດສໍາເລັດ.ເສັ້ນແຕ້ມແບບຊີ້ອັດຕະໂນມັດເສັ້ນກົງຕັດແລະ Chamfering ແມ່ນວິສະວະກໍາແລະຜະລິດຕາມຂໍ້ກໍາຫນົດແຖບຂອງລູກຄ້າ, ດັ່ງນັ້ນຊຸດຫນຶ່ງແມ່ນພຽງພໍສໍາລັບໂຄງການທີ່ສົມບູນ.

ການອ້າງອິງຕາມປະລິມານ:ສໍາລັບການຊື້ໂຄງການ, ວົງຢືມສາມາດໄດ້ຮັບການໂຄງສ້າງໂດຍ1 ຊຸດ, 2-3 ຊຸດ, ແລະ 4+ ຊຸດ. ລາຄາຫົວຫນ່ວຍຕົວຈິງສໍາລັບແຕ່ລະລະດັບປະລິມານຄວນໄດ້ຮັບການຢືນຢັນໃນວົງຢືມການຄ້າເພາະວ່າລະດັບການຕັ້ງຄ່າ, ເຄື່ອງມືແລະອັດຕະໂນມັດສາມາດປ່ຽນແປງອຸປະກອນການ.

ໄລຍະ FOB: FOB ທ່າເຮືອ Shenzhen, ຈີນສາມາດໃຊ້ສໍາລັບວົງຢືມສົ່ງອອກເມື່ອມີ. ທ່າເຮືອສຸດທ້າຍ, ຂໍ້ມູນສະເພາະການຫຸ້ມຫໍ່, ຄ່າຂົນສົ່ງທາງບົກ ແລະຄ່າສົ່ງອອກຄວນຈະຖືກລະບຸໄວ້ຢ່າງຈະແຈ້ງໃນໃບແຈ້ງໜີ້ proforma ແລະສັນຍາການຂາຍ.

ເວລາສັ່ງມາດຕະຖານ:ປະມານ60-90 ມື້ສໍາລັບການຕັ້ງຄ່າມາດຕະຖານເຊັ່ນ FR-5T ຫາ FR-60T, ຂຶ້ນກັບການຢືນຢັນດ້ານວິຊາການສຸດທ້າຍແລະຕາຕະລາງການຜະລິດ.

ຄໍາສັ່ງມາດຕະຖານຫນັກ:ປະມານ90-150 ມື້ສໍາລັບ FR-80T ແລະການຕັ້ງຄ່າຂະຫນາດໃຫຍ່, ຂຶ້ນກັບຂະຫນາດເຄື່ອງ, ອັດຕະໂນມັດແລະຄວາມຕ້ອງການການທົດສອບ.

ສັ່ງດ່ວນ:ຕາຕະລາງການຜະລິດທີ່ເລັ່ງລັດສາມາດຮ້ອງຂໍກ່ອນທີ່ຈະຢືນຢັນຄໍາສັ່ງ. ໄດ້ເວລາທີ່ເລັ່ງລັດແມ່ນໂຄງການສະເພາະແລະຄວນໄດ້ຮັບການຢືນຢັນຫຼັງຈາກການກວດສອບສ່ວນປະກອບ, ຄວາມອາດສາມາດຂອງໂຮງງານແລະຕາຕະລາງ FAT ທີ່ຕ້ອງການ. ຄໍາສັ່ງຊື້ຮີບດ່ວນບໍ່ຄວນຖືກອ້າງອີງດ້ວຍວັນທີຈັດສົ່ງທີ່ສົມມຸດຕິຖານກ່ອນທີ່ລາຍການເຫຼົ່ານີ້ຈະຖືກຢືນຢັນ.

ການຫຸ້ມຫໍ່ແລະການຂົນສົ່ງ

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Packaging and Shipping

ເສັ້ນດັ່ງກ່າວໄດ້ຖືກກະກຽມສໍາລັບການຂົນສົ່ງສົ່ງອອກທີ່ມີອຸປະກອນທີ່ມີສ່ວນທີ່ບັນຈຸຕາມຂະຫນາດການຂົນສົ່ງ. ກໍລະນີໄມ້, ການປ້ອງກັນຄວາມຊຸ່ມຊື່ນແລະການປ້ອງກັນການກັດກ່ອນແມ່ນຖືກນໍາໃຊ້ໃນບ່ອນທີ່ຕ້ອງການໂດຍການຕັ້ງຄ່າເຄື່ອງແລະເສັ້ນທາງການຂົນສົ່ງ. ຂະໜາດການຫຸ້ມຫໍ່ສຸດທ້າຍ ແລະແຜນການໂຫຼດພາຊະນະຈະຖືກຢືນຢັນ ຫຼັງຈາກການຈັດວາງເສັ້ນສຳເລັດແລ້ວ.

ຄໍາຖາມທີ່ຖາມເລື້ອຍໆ

Q1: ສາຍປະຕິບັດການຊີ້, ແຕ້ມ, straightening, ຕັດແລະ chamfering ອັດຕະໂນມັດບໍ?

ແມ່ນແລ້ວ. ແນວຄວາມຄິດມາດຕະຖານເຊື່ອມຕໍ່ຫ້າການດໍາເນີນງານໂດຍຜ່ານການໂອນອັດຕະໂນມັດແລະການຄວບຄຸມ PLC ສູນກາງ. ຢ່າງໃດກໍ່ຕາມ, ການໂຫຼດແຖບດິບ, ການກໍາຈັດມັດສໍາເລັດຮູບແລະການເຕີມເຕັມວັດສະດຸອາດຈະຍັງຮຽກຮ້ອງໃຫ້ມີການມີສ່ວນຮ່ວມຂອງຜູ້ປະຕິບັດງານໂດຍອີງຕາມລະບົບການໂຫຼດແລະ stacking ທີ່ເລືອກ.

Q2: ຂ້ອຍຄວນເລືອກໂຕນຮູບແຕ້ມແນວໃດ?

ຢ່າເລືອກເຄື່ອງຈາກເສັ້ນຜ່າສູນກາງແຖບຢ່າງດຽວ. ແຮງແຕ້ມທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າກາງເລີ່ມຕົ້ນ, ເສັ້ນຜ່າກາງສໍາເລັດຮູບ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ມຸມຕາຍ, ການຫລໍ່ລື່ນແລະຄວາມໄວການແຕ້ມຮູບ. ໃຫ້ພາລາມິເຕີເຫຼົ່ານີ້ໃຫ້ກັບ FangRong ສໍາລັບການຄິດໄລ່ຜົນບັງຄັບໃຊ້ກ່ອນທີ່ຈະເລືອກຮູບແບບ FR.

Q3: ສະຖານີຊີ້ມີຄວາມຈໍາເປັນຖ້າເຄື່ອງຈັກໃຊ້ຫົວຍູ້ໄຮໂດຼລິກບໍ?

ຫົວຍູ້ແລະສະຖານີຊີ້ປະຕິບັດຫນ້າທີ່ແຕກຕ່າງກັນ. ຫົວກົດດັນໃຫ້ຜົນບັງຄັບໃຊ້ຕາມແກນເພື່ອຊ່ວຍໃນການເຂົ້າຕາຍ, ໃນຂະນະທີ່ການຊີ້ຈະຫຼຸດປາຍແຖບໃຫ້ເປັນເລຂາຄະນິດທີ່ສາມາດເຂົ້າໄປໃນຕາຍໄດ້. ຄວາມຕ້ອງການສໍາລັບວິທີການຊີ້ໂດຍສະເພາະແມ່ນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງແຖບເລີ່ມຕົ້ນ, ວັດສະດຸແລະການກໍານົດຄ່າຕາຍ. ດັ່ງນັ້ນການຈຸດຂູດຄວນຖືກປະເມີນແຍກຕ່າງຫາກແທນທີ່ຈະສົມມຸດວ່າການປະຕິບັດການດຶງເອົາມັນອອກ.

Q4: ເສັ້ນກົງສາມາດບັນລຸໄດ້ຢ່າງໃດ?

ເປົ້າໝາຍມາດຕະຖານທີ່ລະບຸໄວ້ສຳລັບເຄື່ອງກົງໃນເສັ້ນແມ່ນ≤0.3ມມ/ມມ. ຄວາມຊື່ທີ່ບັນລຸໄດ້ຕົວຈິງແມ່ນຂຶ້ນກັບວັດສະດຸແຖບ, ເສັ້ນຜ່າສູນກາງ, ສະພາບຂາເຂົ້າ, ສະພາບແຕ້ມ ແລະການຕັ້ງຄ່າຕົວກົງ. ສໍາລັບການນໍາໃຊ້ shaft ທີ່ສໍາຄັນຫຼືຄວາມແມ່ນຍໍາ, ວິທີການຍອມຮັບແລະຄວາມຍາວການວັດແທກຄວນໄດ້ຮັບການຕົກລົງກ່ອນທີ່ຈະຜະລິດ.

Q5: ເສັ້ນສາມາດປຸງແຕ່ງສະແຕນເລດຫຼືເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງບໍ?

ແມ່ນແລ້ວ, ຂຶ້ນກັບການຢືນຢັນດ້ານວິສະວະກຳ. ວັດສະດຸເຫຼົ່ານີ້ປົກກະຕິຕ້ອງການແຮງແຕ້ມຮູບຫຼາຍກວ່າເກົ່າແລະເອົາໃຈໃສ່ຫຼາຍຕໍ່ການເຮັດວຽກແຂງ, ການຫລໍ່ລື່ນ, ການຄັດເລືອກຕາຍແລະການຫຼຸດຜ່ອນການຜ່ານ. ຄວນໃຫ້ຊັ້ນວັດສະດຸກ່ອນເຄື່ອງຂະໜາດ.

Q6: ຂ້ອຍສາມາດປ່ຽນເສັ້ນຜ່າສູນກາງແຖບແລະຄວາມຍາວສໍາເລັດຮູບໃນເຄື່ອງດຽວກັນບໍ?

ແມ່ນແລ້ວ, ພາຍໃນຂອບເຂດການດໍາເນີນງານທີ່ຖືກອອກແບບ. ການປ່ຽນແປງເສັ້ນຜ່າສູນກາງຕາມປົກກະຕິຕ້ອງການເຄື່ອງມືທີ່ສອດຄ້ອງກັນແລະການປ່ຽນແປງການຕັ້ງຄ່າ, ໃນຂະນະທີ່ຄວາມຍາວສໍາເລັດຮູບສາມາດຖືກດໍາເນີນໂຄງການຜ່ານ PLC ພາຍໃນຂອບເຂດຈໍາກັດການຕັດແລະການຈັດການຂອງເຄື່ອງຈັກ. ຖ້າມີເສັ້ນຜ່າສູນກາງຫຼາຍປະປົນຢູ່ໃນການຜະລິດປະຈໍາວັນ, ເວລາການປ່ຽນແປງເຄື່ອງມືຄວນຖືກລວມເຂົ້າໃນການຄິດໄລ່ຄວາມອາດສາມາດການຜະລິດ.

Q7: ວິທີການຕັດອັດຕະໂນມັດແມ່ນຖືກຕ້ອງ?

ຄວາມຖືກຕ້ອງຂອງການຕັດແມ່ນຂຶ້ນກັບວິທີການຕັດ, ເສັ້ນຜ່າສູນກາງແຖບ, ວັດສະດຸ, ລະບົບການວັດແທກແລະຄວາມທົນທານທີ່ຕ້ອງການ. ຄວາມທົນທານຂອງຄວາມຍາວສໍາເລັດຄວນຈະຖືກລະບຸໄວ້ໃນຂໍ້ຕົກລົງດ້ານວິຊາການແທນທີ່ຈະອີງໃສ່ຄໍາຖະແຫຼງການທົ່ວໄປເຊັ່ນ "ຄວາມແມ່ນຍໍາສູງ."

Q8: ທ່ານສາມາດປະສົມປະສານກັບສາຍການຜະລິດທີ່ມີຢູ່ຂອງພວກເຮົາບໍ?

ແມ່ນແລ້ວ. ທິດທາງການໂອນ, ຄວາມສູງການໂຫຼດ, stacking bar ສໍາເລັດຮູບ, ການກະກຽມຫຼັກຊັບ upstream ແລະການໂຕ້ຕອບເຄື່ອງຈັກ downstream ສາມາດພິຈາລະນາໃນລະຫວ່າງການວິສະວະກໍາການຈັດວາງ. ການສະຫນອງຮູບແບບເສັ້ນທີ່ມີຢູ່ແລ້ວແລະທິດທາງການໄຫຼຂອງວັດສະດຸໃນຂັ້ນຕອນຂອງວົງຢືມຈະຊ່ວຍຫຼີກເວັ້ນການດັດແປງຄ່າໃຊ້ຈ່າຍຫຼັງຈາກການຕິດຕັ້ງ.

ຄໍາຖາມທີ 9: ຂ້ອຍຄວນໃຫ້ຂໍ້ມູນຫຍັງແດ່ສໍາລັບວົງຢືມ?

ສະຫນອງຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າສູນກາງເລີ່ມຕົ້ນ, ເສັ້ນຜ່າສູນກາງສໍາເລັດຮູບ, ຄວາມຍາວຂອງແຖບ, ຄວາມຍາວສໍາເລັດຮູບ, ຄວາມຊື່ທີ່ຕ້ອງການ, ຂະຫນາດ chamfer, ຜົນຜະລິດປະຈໍາປີຫຼືຊົ່ວໂມງ, ອຸປະກອນ upstream ທີ່ມີຢູ່ແລ້ວ, ການສະຫນອງພະລັງງານແລະລະດັບອັດຕະໂນມັດທີ່ຕ້ອງການ.. ຮູບແຕ້ມຕົວຢ່າງຫຼືຮູບແຕ້ມຜະລິດຕະພັນສໍາເລັດຮູບແມ່ນເປັນປະໂຫຍດສໍາລັບການກໍານົດສະຖານີຕັດແລະ chamfering.

Q10: ແມ່ນຫຍັງລວມຢູ່ໃນເສັ້ນມາດຕະຖານ?

ຂອບເຂດປົກກະຕິປະກອບມີສະຖານີຊີ້, ເຄື່ອງແຕ້ມຮູບ push-draw, ຫນ່ວຍບໍລິການໄຟຟ້າໄຮໂດຼລິກ, ທໍ່ແຕ້ມ, ເຄື່ອງຕັດເສັ້ນກົງ, ຫນ່ວຍຕັດອັດຕະໂນມັດ, ຫນ່ວຍ chamfering, ກົນໄກການໂອນແລະລະບົບຄວບຄຸມ PLC / HMI. Dies ແລະເຄື່ອງມືພິເສດຄວນໄດ້ຮັບການລະບຸໄວ້ແຍກຕ່າງຫາກໃນວົງຢືມເພື່ອໃຫ້ຜູ້ຊື້ສາມາດກໍານົດຢ່າງຈະແຈ້ງຄ່າໃຊ້ຈ່າຍຂອງໂຄງການທີ່ສົມບູນ.

Q11: MOQ ແມ່ນຫຍັງ?

MOQ ແມ່ນ1 ສາຍການຜະລິດສໍາເລັດ. ວົງຢືມໂດຍອີງໃສ່ປະລິມານສາມາດກະກຽມສໍາລັບການ1 ຊຸດ, 2-3 ຊຸດ ແລະ 4+ ຊຸດ. ລາຄາຕົວຈິງໃນແຕ່ລະລະດັບປະລິມານແມ່ນຂຶ້ນກັບການຕັ້ງຄ່າເຄື່ອງຈັກສຸດທ້າຍແລະເຄື່ອງມື.

Q12: ຂໍ້ກໍານົດການຈັດສົ່ງມາດຕະຖານແມ່ນຫຍັງ?

ໂດຍທົ່ວໄປແລ້ວການຕັ້ງຄ່າມາດຕະຖານຕ້ອງການ60-90 ມື້. ໂຄງການຂະຫນາດໃຫຍ່ FR-80T ແລະຂ້າງເທິງປົກກະຕິຕ້ອງການ90-150 ມື້. ສໍາລັບໂຄງການຮີບດ່ວນ, ຕາຕະລາງການເລັ່ງສາມາດຖືກປະເມີນກ່ອນທີ່ຈະເຊັນສັນຍາໂດຍອີງໃສ່ຄວາມພ້ອມຂອງອົງປະກອບແລະຄວາມສາມາດຂອງໂຮງງານໃນປະຈຸບັນ.

Q13: ທ່ານສາມາດອ້າງອີງ FOB ໄດ້ບໍ?

ແມ່ນແລ້ວ.FOB ທ່າເຮືອ Shenzhen, ຈີນສາມາດອ້າງອີງເມື່ອນຳໃຊ້ໄດ້. ວົງຢືມຄວນລະບຸທ່າເຮືອ FOB ຢ່າງຊັດເຈນ, ຂອບເຂດການຫຸ້ມຫໍ່, ຄວາມຮັບຜິດຊອບການຂົນສົ່ງພາຍໃນແລະຄ່າທໍານຽມທີ່ຖືກຍົກເວັ້ນເພື່ອໃຫ້ຜູ້ຊື້ສາມາດປຽບທຽບການສະເຫນີຕ່າງໆບົນພື້ນຖານດຽວກັນ.

Q14: ການຮັບປະກັນແລະການສະຫນັບສະຫນູນຫລັງການຂາຍແມ່ນຫຍັງ?

ການຮັບປະກັນມາດຕະຖານແມ່ນ12 ເດືອນ​ນັບ​ຈາກ​ການ​ມອບ​ຫມາຍ​. ການຊີ້ນໍາການຕິດຕັ້ງ, ການມອບຫມາຍ, ການຝຶກອົບຮົມຜູ້ປະຕິບັດງານ, ການສະຫນັບສະຫນູນດ້ານອາໄຫຼ່ແລະການແກ້ໄຂບັນຫາຫ່າງໄກສອກຫຼີກສາມາດຖືກລວມເຂົ້າຕາມສັນຍາ. ວິທີການຕອບສະຫນອງທີ່ແນ່ນອນແລະຂອບເຂດຂອງອາໄຫຼ່ຄວນລະບຸໄວ້ໃນສັນຍາການຂາຍ.

Q15: ຂ້ອຍສາມາດທົດສອບເຄື່ອງຈັກດ້ວຍວັດສະດຸຂອງຕົນເອງໄດ້ບໍ?

ແມ່ນແລ້ວ. ການທົດສອບກັບອຸປະກອນທີ່ລູກຄ້າສະຫນອງແມ່ນແນະນໍາໃຫ້ສໍາລັບໂຄງການທີ່ກ່ຽວຂ້ອງກັບໂລຫະປະສົມທີ່ມີຄວາມຫຍຸ້ງຍາກ, ຄວາມຕ້ອງການຄວາມຊື່ແຫນ້ນແຫນ້ນຫຼືເລຂາຄະນິດ chamfer ພິເສດ. ມັນອະນຸຍາດໃຫ້ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ເຄື່ອງມື, ການຕິດຕັ້ງ straightening, ການຕັດແລະຫນ້າດິນສໍາເລັດຮູບໄດ້ຮັບການປະເມີນຜົນກ່ອນທີ່ຈະຂົນສົ່ງ.

Q16: ສິ່ງທີ່ຄວນກວດສອບໃນລະຫວ່າງການທົດສອບການຍອມຮັບຂອງໂຮງງານ?

ຜູ້ຊື້ຄວນກວດເບິ່ງຫຼາຍກວ່າການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກ. FAT ປະຕິບັດຄວນກວມເອົາຜົນ​ບັງ​ຄັບ​ໃຊ້​ການ​ແຕ້ມ​ຮູບ​ແລະ​ສະ​ຖຽນ​ລະ​ພາບ​ຂອງ​ວົງ​ຈອນ​, ການ​ຍົກ​ຍ້າຍ​ແຖບ​, ການ​ຫຼຸດ​ຜ່ອນ​ມິ​ຕິ​ລະ​ພາບ​, ຄວາມ​ຊື່​ສັດ​, ຄວາມ​ຍາວ​ສໍາ​ເລັດ​ຮູບ​, ຂະ​ຫນາດ chamfer​, ການ​ຮົ່ວ​ໄຫລ​ຂອງ​ບົບ​ໄຮ​ໂດຼ​ລິກ​, ຫນ້າ​ທີ່​ໄຟ​ຟ້າ​ແລະ​ຄວາມ​ປອດ​ໄພ interlocks. ສໍາລັບຜະລິດຕະພັນທີ່ສໍາຄັນ, ຕົວຢ່າງສໍາເລັດຮູບຄວນໄດ້ຮັບການວັດແທກຕໍ່ກັບຂໍ້ກໍານົດການຍອມຮັບທີ່ໄດ້ຕົກລົງ.

Q17: ເຄື່ອງຕ້ອງການເຮັດວຽກພື້ນຖານພິເສດບໍ?

ພື້ນຖານທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບຄວາມຍາວຂອງເສັ້ນ, ນ້ໍາຫນັກເຄື່ອງ, ກໍາລັງແຕ້ມແລະເງື່ອນໄຂຂອງສະຖານທີ່. FangRong ສາມາດສະຫນອງພື້ນຖານແລະຮູບແຕ້ມ anchor-bolt ຫຼັງຈາກຮູບແບບອຸປະກອນສຸດທ້າຍໄດ້ຮັບການຢືນຢັນ. ພື້ນຖານພົນລະເຮືອນຄວນໄດ້ຮັບການສໍາເລັດຕາມຮູບແຕ້ມທີ່ໄດ້ຮັບການອະນຸມັດກ່ອນການຕິດຕັ້ງ.

Q18: ສາຍສາມາດປັບແຕ່ງໄດ້ບໍ?

ແມ່ນແລ້ວ. ພື້ນທີ່ການປັບແຕ່ງທົ່ວໄປປະກອບມີລະດັບເສັ້ນຜ່າສູນກາງແຖບ, ເສັ້ນເລືອດຕັນໃນຮູບແຕ້ມ, ຜູ້ຖືຕາຍ, ການຕັ້ງຄ່າເສັ້ນກົງ, ວິທີການຕັດ, ເລຂາຄະນິດ chamfer, ລະບົບການໂອນ, ການໂຫຼດແລະ stacking, ການສື່ສານ PLC ແລະການຈັດການແຖບສໍາເລັດຮູບ. ການປັບແຕ່ງຄວນໄດ້ຮັບການສະຫຼຸບຈາກຂະບວນການຜະລິດຕົວຈິງແທນທີ່ຈະເພີ່ມຫນ້າທີ່ບໍ່ໄດ້ໃຊ້.

ເປັນຫຍັງຕ້ອງເລືອກ FangRong ສໍາລັບເສັ້ນສໍາເລັດຮູບແຖບປະສົມປະສານ

Why Choose FangRong Full Automatic Bar Finishing Line

ວິສະວະກໍາ Drawbench ນັບຕັ້ງແຕ່ 1998:FangRong ໄດ້ສຸມໃສ່ການແຕ້ມຮູບເຢັນແລະອຸປະກອນການປະກອບໂລຫະທີ່ກ່ຽວຂ້ອງສໍາລັບການຫຼາຍກ່ວາສອງທົດສະວັດ. ບໍລິສັດກ່າວວ່າອຸປະກອນຂອງຕົນໄດ້ຖືກສະຫນອງໃຫ້ແກ່ລູກຄ້າໃນຫຼາຍກວ່າ 70 ປະເທດ.

ວິສະວະກໍາຂະບວນການປະສົມປະສານ:ໂຄງການບໍ່ຈໍາກັດພຽງແຕ່ການສະຫນອງ drawbench. ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ການຈັດລຽງຕາຍ, straightening, ຕັດ, chamfering ແລະການໂອນວັດສະດຸຈໍາເປັນຕ້ອງເຮັດວຽກຮ່ວມກັນ; ນີ້ເປັນສິ່ງສໍາຄັນໂດຍສະເພາະໃນເວລາທີ່ລູກຄ້າຕ້ອງການແຖບສໍາເລັດຮູບຫນຶ່ງຜ່ານການດໍາເນີນງານທັງຫມົດໂດຍບໍ່ມີການເກັບຮັກສາລະດັບກາງ.

ສອງ​ສະ​ຖານ​ທີ່​ການ​ຜະ​ລິດ​:ໂຮງງານຜະລິດເຄື່ອງຈັກ Dongguan ແລະ Yangjiang ສະຫນອງຄວາມສາມາດໃນການຜະລິດເພີ່ມເຕີມສໍາລັບໂຄງການຂະຫນາດໃຫຍ່ຫຼືຫຼາຍເຄື່ອງຈັກ.

ການ​ທົດ​ສອບ​ຕາມ​ຄໍາ​ຮ້ອງ​ສະ​ຫມັກ​:ຖ້າເປັນໄປໄດ້, ການທົດສອບກັບວັດສະດຸແຖບຕົວຈິງຂອງລູກຄ້າໃຫ້ຫຼັກຖານທີ່ເປັນປະໂຫຍດຫຼາຍກ່ວາການສາທິດເຄື່ອງ unloaded. ນີ້ມີຄວາມກ່ຽວຂ້ອງໂດຍສະເພາະສໍາລັບເຫລໍກສະແຕນເລດ, ເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງແລະຄໍາຮ້ອງສະຫມັກທີ່ມີຄວາມທົນທານຕໍ່ແຫນ້ນ.

ສະຫນັບສະຫນູນດ້ານວິສະວະກໍາຫຼັງຈາກການຈັດສົ່ງ:ການ​ຄວບ​ຄຸມ​ການ​ຕິດ​ຕັ້ງ​, ການ​ມອບ​ຫມາຍ​, ການ​ຝຶກ​ອົບ​ຮົມ​ຜູ້​ປະ​ຕິ​ບັດ​ການ​, ການ​ສະ​ຫນັບ​ສະ​ຫນູນ​ອາ​ໄຫຼ່​ແລະ​ການ​ແກ້​ໄຂ​ບັນ​ຫາ​ຫ່າງ​ໄກ​ສອກ​ຫຼີກ​ສາ​ມາດ​ລວມ​ໄດ້​ຕາມ​ຂອບ​ເຂດ​ຂອງ​ໂຄງ​ການ​.

ສໍາລັບການຄັດເລືອກເຄື່ອງຈັກທີ່ຖືກຕ້ອງແລະວົງຢືມ, ສົ່ງຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າກາງເລີ່ມຕົ້ນ, ເສັ້ນຜ່າກາງສໍາເລັດຮູບ, ຄວາມຍາວສໍາເລັດຮູບ, ຄວາມຊື່ທີ່ຕ້ອງການ, ຂະຫນາດ chamfer ແລະຜົນຜະລິດເປົ້າຫມາຍ. ພາລາມິເຕີເຫຼົ່ານີ້ແມ່ນພຽງພໍສໍາລັບທີມງານວິສະວະກໍາເພື່ອກໍານົດຮູບແບບ FR ທີ່ເຫມາະສົມແລະການຕັ້ງຄ່າເສັ້ນປະສົມປະສານ.

ສົ່ງສອບຖາມ
ຂໍ້​ມູນ​ຕິດ​ຕໍ່
  • ທີ່ຢູ່

    NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ

  • ອີເມວ

    frsale@dgfangrong.com

ບອກພວກເຮົາກ່ຽວກັບວັດສະດຸ, ຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນ, ຂະບວນການຜະລິດແລະຄວາມຕ້ອງການອຸປະກອນ. FangRong ສາ​ມາດ​ປຶກ​ສາ​ຫາ​ລື​ທີ່​ເຫມາະ​ສົມ​ເຄື່ອງ​ແຕ້ມ​ເຢັນ​, Drawing Dies​, Straightening ເຄື່ອງ​ແລະ​ການ​ແກ້​ໄຂ​ທີ່​ເຫມາະ​ສົມ​ສໍາ​ລັບ​ຄໍາ​ຮ້ອງ​ສະ​ຫມັກ​ຂອງ​ທ່ານ​.
ຄະແນນ:
5.0
ຄໍາແນະນໍາຂ່າວ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
ປະຕິເສດຍອມຮັບ