Whatsapp
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.
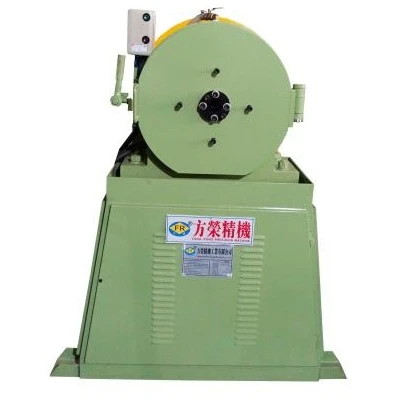
The Brass Rotary Swager Machine ຫຼຸດຜ່ອນເສັ້ນຜ່າກາງພາຍນອກຂອງທໍ່ທອງເຫລືອງ, rods ທອງເຫລືອງ, ແລະໂລຫະປະສົມທອງແດງອື່ນໆໂດຍຜ່ານການກອບເປັນຈໍານວນ radial ຊ້ໍາ. ການຕາຍຫຼາຍອັນຢູ່ໃກ້ໆກັບຊິ້ນວຽກໃນຂະນະທີ່ spindle rotates, ຄ່ອຍໆຫຼຸດລົງວັດສະດຸຕາມເສັ້ນຜ່າກາງທີ່ຕ້ອງການຫຼືຮູບຮ່າງ tapered.
ສໍາລັບການແຕ້ມຮູບທໍ່ທອງເຫລືອງ, ພາກສ່ວນທີ່ຫຼຸດລົງສະຫນອງການນໍາພາຂະຫນາດນ້ອຍກວ່າທີ່ສາມາດເຂົ້າໄປໃນການແຕ້ມຮູບຕາຍກ່ອນທີ່ຈະຮ່າງກາຍທໍ່ຕົ້ນຕໍ. Rotary swaging ຍັງເຫມາະສົມໃນເວລາທີ່ຂະບວນການຜະລິດຮຽກຮ້ອງໃຫ້ມີການຫຼຸດຜ່ອນການສິ້ນສຸດການຄວບຄຸມໂດຍບໍ່ມີການໃຫ້ຄວາມຮ້ອນ workpiece ໄດ້.
ເມື່ອທໍ່ທອງເຫລືອງຖືກກະກຽມສໍາລັບການແຕ້ມຮູບເຢັນ, ເສັ້ນຜ່າກາງຂອງທໍ່ຕົ້ນສະບັບມັກຈະມີຂະຫນາດໃຫຍ່ເກີນໄປທີ່ຈະຜ່ານໂດຍກົງຈາກຮູບແຕ້ມ. ດັ່ງນັ້ນ, ປາຍທໍ່ນັ້ນຕ້ອງຖືກຫຼຸດລົງກ່ອນ. A swager rotary ດໍາເນີນການປະຕິບັດງານນີ້ໂດຍການເຮັດວຽກອຸປະກອນການຈາກຫຼາຍທິດທາງ radial ແທນທີ່ຈະກົດໃນຕອນທ້າຍຂອງສໍາເລັດຮູບໃນເສັ້ນເລືອດຕັນໃນດຽວ.
ວິທີການກອບເປັນຈໍານວນແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບໂລຫະປະສົມທອງເຫລືອງແລະທອງແດງເນື່ອງຈາກວ່າວັດສະດຸສາມາດໄດ້ຮັບການຫຼຸດລົງຢ່າງຕໍ່ເນື່ອງໂດຍຜ່ານຜົນກະທົບຕາຍຊ້ໍາຊ້ອນ. ຜູ້ປະຕິບັດການສາມາດຄວບຄຸມອາຫານແລະການຕັ້ງຄ່າກອບເປັນຈໍານວນຕາມເສັ້ນຜ່າສູນກາງທີ່ຕ້ອງການ, ການຫຼຸດຜ່ອນຄວາມຍາວ, ແລະຮູບແຕ້ມລົງລຸ່ມ.
ທັງສອງເຄື່ອງຈັກ rotary Swager ທອງເຫລືອງສາມາດກະກຽມທໍ່ສໍາລັບການແຕ້ມຮູບ, ແຕ່ພວກມັນປະກອບເປັນວັດສະດຸໃນຮູບແບບທີ່ແຕກຕ່າງກັນ. ທາງເລືອກທີ່ດີກວ່າແມ່ນຂຶ້ນກັບຂະຫນາດທໍ່, ສະພາບວັດສະດຸ, ເລຂາຄະນິດທີ່ຕ້ອງການ, ປະລິມານການຜະລິດ, ແລະຈໍານວນການຫຼຸດຜ່ອນທີ່ຕ້ອງການ.
| ການປຽບທຽບ | Rotary Swager | ເຄື່ອງຊີ້ໄຮໂດລິກ |
| ວິທີການປະກອບ | ການຄ້ອນ radial ຊ້ໍາໂດຍການຫມຸນຕາຍ | ທໍ່ໄຮໂດຼລິກກົດທີ່ກອບເປັນຈໍານວນຕາຍຕໍ່ກັບ workpiece ໄດ້ |
| ຄໍາຮ້ອງສະຫມັກທົ່ວໄປ | ການຫຼຸດຜ່ອນປາຍທໍ່, ປາຍແຫຼມ, ການຫຼຸດຜ່ອນເສັ້ນຜ່າສູນກາງ | ການປະກອບເປັນທໍ່ຫນາແຫນ້ນແລະການດໍາເນີນງານການຫຼຸດຜ່ອນຂະຫນາດໃຫຍ່ |
| ຄວາມເໝາະສົມຂອງວັດສະດຸ | ທອງເຫລືອງ, ທອງແດງແລະໂລຫະປະສົມອື່ນໆທີ່ບໍ່ແມ່ນທາດເຫຼັກ | ທອງເຫລືອງ, ທອງແດງ, ເຫຼັກກາກບອນ, ສະແຕນເລດແລະວັດສະດຸອື່ນໆຂຶ້ນຢູ່ກັບການຕັ້ງຄ່າ |
| ການປະຕິບັດຮູບແບບ | ຜົນກະທົບຊ້ໍາຊ້ອນຢ່າງຕໍ່ເນື່ອງຮອບຮອບ | ກົດໄຮໂດຼລິກຄວບຄຸມ |
| ຂະຫນາດທໍ່ | ຂຶ້ນກັບຕົວແບບ | ຂຶ້ນກັບແບບຈໍາລອງ, ທີ່ມີການຕັ້ງຄ່າທີ່ໜັກໜ່ວງ |
| ຈົບເລຂາຄະນິດ | ເຫມາະສໍາລັບການຫຼຸດຜ່ອນແລະປາຍ tapered | ເຫມາະສົມສໍາລັບການຫຼຸດຜ່ອນຫຼືການສ້າງຕັ້ງຮູບແບບຮູບແບບທີ່ກໍານົດໄວ້ |
ສໍາລັບທໍ່ທອງເຫລືອງພາຍໃນຂອບເຂດການເຮັດວຽກຂອງ swager rotary, ວິທີການກອບເປັນຈໍານວນ radial ຊ້ໍາກັນສາມາດເປັນທາງເລືອກປະຕິບັດສໍາລັບການກະກຽມທ້າຍທໍ່ກ່ອນທີ່ຈະແຕ້ມຮູບ. ສໍາລັບເສັ້ນຜ່າສູນກາງທີ່ໃຫຍ່ກວ່າ, ຄວາມຫນາຂອງຝາທີ່ຫນັກກວ່າ, ຫຼືຄໍາຮ້ອງສະຫມັກທີ່ຕ້ອງການຜົນບັງຄັບໃຊ້ສູງ, ເຄື່ອງຊີ້ໄຮໂດຼລິກອາດຈະເຫມາະສົມກວ່າ.
ທໍ່ທອງເຫລືອງຫຼືແຖບຕັ້ງຢູ່ໃນພື້ນທີ່ກອບເປັນຈໍານວນ, ບ່ອນທີ່ສີ່ຕາຍອ້ອມຮອບ workpiece ໄດ້. ໃນຂະນະທີ່ spindle rotates, dies ຊ້ໍາຍ້າຍກັບອຸປະກອນການແລະຖອນ. ຊິ້ນວຽກໄດ້ຖືກປ້ອນໂດຍຜ່ານການເປີດຕາຍເພື່ອໃຫ້ການຫຼຸດຜ່ອນການພັດທະນາກ້າວຫນ້າຕາມຄວາມຍາວທີ່ກໍານົດໄວ້.
ບໍ່ເຫມືອນກັບການປະຕິບັດການກົດປຸ່ມດຽວ, swaging rotary ແຈກຢາຍການຜິດປົກກະຕິໂດຍຜ່ານຜົນກະທົບຊ້ໍາຊ້ອນ. ເສັ້ນຜ່າສູນກາງສຸດທ້າຍແລະ taper ແມ່ນຂຶ້ນກັບເລຂາຄະນິດຕາຍ, ການເຄື່ອນໄຫວຂອງອາຫານ, ເສັ້ນຜ່າສູນກາງເລີ່ມຕົ້ນ, ຊັ້ນວັດສະດຸ, ແລະການຫຼຸດຜ່ອນຄວາມຕ້ອງການ.
ຮູບແບບເຄື່ອງຈັກແມ່ນພຽງແຕ່ສ່ວນຫນຶ່ງຂອງການຄັດເລືອກ. ເກຣດທອງເຫລືອງ, ເສັ້ນຜ່າສູນກາງທໍ່ນອກ, ຄວາມຫນາຂອງຝາ, ສະພາບເລີ່ມຕົ້ນ, ເສັ້ນຜ່າສູນກາງສຸດທ້າຍທີ່ຕ້ອງການ, ແລະການຫຼຸດຜ່ອນຄວາມຍາວທັງຫມົດມີຜົນກະທົບຜົນໄດ້ຮັບການປະກອບ.
ການຫຼຸດຜ່ອນຂະຫນາດໃຫຍ່ລະຫວ່າງທໍ່ຕົ້ນສະບັບແລະສ່ວນແຫຼມຄວນໄດ້ຮັບການກວດກາກ່ອນທີ່ຈະຜະລິດ. ການຫຼຸດຜ່ອນຫຼາຍເກີນໄປໃນການຕິດຕັ້ງຫນຶ່ງສາມາດສົ່ງຜົນກະທົບຕໍ່ການແຜ່ກະຈາຍຂອງກໍາແພງແລະສະພາບຂອງພື້ນຜິວ, ໃນຂະນະທີ່ການເສຍຊີວິດທີ່ບໍ່ເຫມາະສົມສາມາດເຮັດໃຫ້ເກີດການປ່ຽນແປງທີ່ບໍ່ຫມັ້ນຄົງລະຫວ່າງສ່ວນທີ່ຫຼຸດລົງແລະບໍ່ຖືກຫຼຸດລົງ.
ສໍາລັບເຫດຜົນນີ້, ເຄື່ອງຄວນໄດ້ຮັບການຄັດເລືອກພ້ອມກັບຄວາມຕ້ອງການແຕ້ມທໍ່ຕົວຈິງແທນທີ່ຈະເປັນເສັ້ນຜ່າສູນກາງພາຍນອກຢ່າງດຽວ.
| ພາລາມິເຕີ | FR-25 | FR-76 | FR-100 |
| ເສັ້ນຜ່າສູນກາງທໍ່ຫົດຕົວສູງສຸດ | φ25*T2.0ມມ | φ76*T4.0ມມ | φ100*T4.0ມມ |
| ເສັ້ນຜ່າສູນກາງທໍ່ຫົດຕໍາ່ສຸດທີ່ | φ6mm, ການປ່ຽນແປງລຸ່ມຕາຍφ3mm | φ10mm, ການປ່ຽນແປງລຸ່ມຕາຍφ6mm | φ10mm, ການປ່ຽນແປງລຸ່ມຕາຍφ6mm |
| ຈໍານວນຂອງການເສຍຊີວິດ | 4 | 4 | 4 |
| ຄວາມຍາວຕາຍ | 60 ມມ | 100 ມມ | 118 ມມ |
| ມໍເຕີ spindle | 4KW-4N | 9KW*6N | 15KW-6N |
| ຄວາມໄວ spindle | 238r/ນາທີ | 220r/ນາທີ | 220r/ນາທີ |
| ນ້ຳໜັກເຄື່ອງ | 1200KG | 2000KG | 2500KG |
| ຂະໜາດ (L*W*H) | 900*1000*1300(ມມ) | 1000*1150*1350(ມມ) | 1200*1200*1450(ມມ) |
ຂໍ້ກໍານົດທີ່ກໍາຫນົດເອງສາມາດສະຫນອງໄດ້ຕາມຄວາມຕ້ອງການວັດສະດຸແລະການຜະລິດ. ຂໍ້ມູນຂ້າງເທິງນີ້ແມ່ນສໍາລັບການອ້າງອີງ; ຕົວກໍານົດການຕົວຈິງອາດຈະແຕກຕ່າງກັນໄປຕາມປະເພດວັດສະດຸແລະການຕັ້ງຄ່າເຄື່ອງຈັກ.
ສາມຕົວແບບກວມເອົາເສັ້ນຜ່າສູນກາງທໍ່ທີ່ແຕກຕ່າງກັນ, ດັ່ງນັ້ນຂະຫນາດທໍ່ເລີ່ມຕົ້ນຄວນໄດ້ຮັບການກວດສອບກ່ອນ. ຄວາມຫນາຂອງກໍາແພງແມ່ນມີຄວາມສໍາຄັນເທົ່າທຽມກັນເພາະວ່າທໍ່φ76mm ທີ່ມີກໍາແພງ 4.0mm ວາງຄວາມຕ້ອງການການສ້າງຮູບແບບທີ່ແຕກຕ່າງກັນໃນເຄື່ອງກ່ວາທໍ່ຝາບາງໆທີ່ມີເສັ້ນຜ່າກາງດຽວກັນ.
ສໍາລັບວົງຢືມ, FangRong ປົກກະຕິຕ້ອງການຊັ້ນທອງເຫລືອງ, ທໍ່ຫຼືແຖບແຂງ, ເສັ້ນຜ່າກາງນອກ, ຄວາມຫນາຂອງກໍາແພງ, ເສັ້ນຜ່າກາງສຸດທ້າຍທີ່ຕ້ອງການ, ການຫຼຸດຜ່ອນຄວາມຍາວ, ຄວາມຍາວຂອງ workpiece, ແລະປະລິມານການຜະລິດທີ່ຄາດວ່າຈະ. ລາຍລະອຽດເຫຼົ່ານີ້ອະນຸຍາດໃຫ້ການເສຍຊີວິດແລະການຕັ້ງຄ່າເຄື່ອງຈະຖືກຈັບຄູ່ກັບການປະຕິບັດການກອບເປັນຈິງ.
ເຄື່ອງ Swager Rotary ທອງເຫລືອງສາມາດໄດ້ຮັບການປະສົມປະສານເຂົ້າໃນຂະບວນການຜະລິດທີ່ກ່ຽວຂ້ອງກັບ:
ການແຕ້ມຮູບທໍ່ທອງເຫລືອງແລະຂະຫນາດ
rod ທອງເຫລືອງແລະການຫຼຸດຜ່ອນ bar end
ສາຍແຕ້ມເຢັນທອງແດງແລະທອງເຫລືອງ
ການຜະລິດທໍ່ແລກປ່ຽນຄວາມຮ້ອນ
ອົງປະກອບຂອງທໍ່ທໍ່
ຊິ້ນສ່ວນທອງເຫລືອງໄຟຟ້າແລະເອເລັກໂຕຣນິກ
ອົງປະກອບທອງເຫລືອງລົດຍົນ
ຊິ້ນສ່ວນໂລຫະທີ່ມີຄວາມແມ່ນຍໍາ
ການຜະລິດຮາດແວ
ການດໍາເນີນງານການປະກອບໂລຫະທີ່ບໍ່ແມ່ນເຫຼັກອື່ນໆ
FangRong ໄດ້ຖືກສ້າງຕັ້ງຂຶ້ນໃນປີ 1998 ແລະມີປະສົບການຫຼາຍກວ່າ 26 ປີໃນການປະກອບໂລຫະແລະອຸປະກອນການປຸງແຕ່ງທໍ່. ຜະລິດຕະພັນຂອງມັນປະກອບມີເຄື່ອງຈັກ straightening, ອຸປະກອນແຕ້ມເຢັນ, ອຸປະກອນ swaging rotary, ແລະເຄື່ອງຈັກໂລຫະທີ່ກ່ຽວຂ້ອງ.
ບໍລິສັດໄດ້ດໍາເນີນການບໍລິສັດອຸປະກອນໂລຫະ Dongguan Fangrong ຈໍາກັດຢູ່ໃນເມືອງ Dalang, ເມືອງ Dongguan ແລະ Yangjiang Fangrong ເຄື່ອງຈັກຈໍາກັດໃນ Yangdong ເມືອງ Yangjiang. ອຸປະກອນໄດ້ຖືກສະຫນອງໃຫ້ແກ່ລູກຄ້າຫຼາຍກວ່າ 10,000 ໃນທົ່ວຫຼາຍກວ່າ 60 ປະເທດແລະພາກພື້ນແລະຖືກນໍາໃຊ້ໃນຫຼາຍກວ່າ 60 ອຸດສາຫະກໍາ.
ຂະບວນການຜະລິດເລີ່ມຕົ້ນດ້ວຍຂໍ້ກໍານົດການປະກອບຫຼາຍກວ່າການປະກອບເຄື່ອງຈັກມາດຕະຖານ. ຂະຫນາດທໍ່, ອັດຕາສ່ວນການຫຼຸດຜ່ອນ, ຂະຫນາດຕາຍ, ການຕັ້ງຄ່າ spindle, ຄວາມຕ້ອງການຂອງມໍເຕີ, ແລະເງື່ອນໄຂການເຮັດວຽກທີ່ຄາດວ່າຈະຖືກທົບທວນກ່ອນທີ່ຈະຜະລິດ.
ອົງປະກອບຂອງເຫຼັກກ້າຖືກຕັດ, ເຊື່ອມ, ເຄື່ອງຈັກ, ແລະປະກອບເປັນຕົວເຄື່ອງຕົ້ນຕໍ. ດ້ານການຍຶດຕິດທີ່ສໍາຄັນແມ່ນໄດ້ຖືກປຸງແຕ່ງເພື່ອຮັກສາຄວາມສໍາພັນທີ່ຈໍາເປັນລະຫວ່າງ spindle, ການປະກອບການເສຍຊີວິດ, ແລະເສັ້ນສູນກາງ workpiece.
ລະບົບ spindle ແລະ die ແມ່ນເຫມາະຕາມຮູບແບບທີ່ເລືອກ. ອົງປະກອບກອບເປັນຈໍານວນຕ້ອງຮັກສາການເຄື່ອນໄຫວທີ່ຫມັ້ນຄົງໃນລະຫວ່າງການໂຫຼດ radial ຊ້ໍາຊ້ອນ, ໂດຍສະເພາະໃນເວລາທີ່ການປຸງແຕ່ງທໍ່ທອງເຫລືອງຫນາຫຼືໂລຫະປະສົມທອງແດງທີ່ມີຄວາມເຂັ້ມແຂງສູງ.
ມໍເຕີ, ລະບົບສາຍສົ່ງ, ຕູ້ໄຟຟ້າ, ການຄວບຄຸມ, ແລະອົງປະກອບທີ່ກ່ຽວຂ້ອງໄດ້ຖືກຕິດຕັ້ງແລະສາຍກ່ອນທີ່ເຄື່ອງຈະເຂົ້າສູ່ຂັ້ນຕອນການທົດສອບ. ຕົວກໍານົດການແລ່ນຖືກກວດສອບຕໍ່ກັບການຕັ້ງຄ່າເຄື່ອງທີ່ລະບຸໄວ້.
ເຄື່ອງທີ່ສໍາເລັດແລ້ວແມ່ນດໍາເນີນການພາຍໃຕ້ເງື່ອນໄຂທີ່ບໍ່ມີການໂຫຼດແລະການເຮັດວຽກ. ຕ່ອນທົດລອງສາມາດນໍາໃຊ້ເພື່ອກວດກາເບິ່ງເສັ້ນຜ່າສູນກາງຂອງກອບເປັນຈໍານວນ, ການຫຼຸດຜ່ອນຄວາມຍາວ, ການສັ່ນສະເທືອນຂອງເຄື່ອງຈັກ, ການດໍາເນີນງານ spindle, ແລະການເຮັດເລື້ມຄືນກ່ອນການຂົນສົ່ງ.
ISO9001:2015:ລະບົບການຄຸ້ມຄອງຄຸນນະພາບສໍາລັບການອອກແບບ, ການຜະລິດ, ການຕິດຕັ້ງ, ແລະການບໍລິການ. ໃບຢັ້ງຢືນໝາຍເລກ UQ231211R1.
CE Mark:ການປະຕິບັດຕາມຄໍາສັ່ງເຄື່ອງຈັກ 2006/42/EC, ລວມທັງການຢຸດສຸກເສີນ, ການຄວບຄຸມສອງມື, ແລະຜ້າມ່ານແສງສະຫວ່າງ.
ການກວດສອບ SGS:ການກວດສອບເອກະລາດກວມເອົາການປະຕິບັດຂອງເຄື່ອງຈັກທີ່ກໍານົດແລະຄວາມຕ້ອງການຄວາມປອດໄພ.
ສິດທິບັດແຫ່ງຊາດ:32 ສິດທິບັດ invention ແລະຫຼາຍກ່ວາ 100 ສິດທິບັດຕົວແບບທີ່ເປັນປະໂຫຍດ, ລວມທັງ 2013207829011 ສໍາລັບອຸປະກອນ tensioning ຕ່ອງໂສ້, 2008300532117 ສໍາລັບຕົວຍຶດຕາຍຫຼາຍສາຍ, ແລະ ZL2015 2 0842922.7 ສໍາລັບ mand quick-changing system.
ກ່ອນທີ່ຈະຂົນສົ່ງ, ເຄື່ອງໄດ້ຖືກກວດກາ, ປ້ອງກັນຄວາມຊຸ່ມຊື່ນແລະຄວາມເສຍຫາຍຂອງຫນ້າດິນ, ແລະຮັບປະກັນຕາມວິທີການຂົນສົ່ງ. ລາຍລະອຽດການຫຸ້ມຫໍ່ສາມາດປັບໄດ້ຕາມຂະຫນາດເຄື່ອງ, ຈຸດຫມາຍປາຍທາງ, ແລະຄວາມຕ້ອງການການຂົນສົ່ງ.
ເຄື່ອງຈັກສາມາດປຸງແຕ່ງທໍ່ທອງເຫລືອງແລະແຖບທອງເຫລືອງແຂງໄດ້ບໍ?
ແມ່ນແລ້ວ. ເຄື່ອງສາມາດຖືກຕັ້ງຄ່າໄດ້ສໍາລັບທັງສອງທໍ່ຮູແລະແຖບແຂງ. ການຕັ້ງຄ່າ Die ຄວນໄດ້ຮັບການຄັດເລືອກຕາມເລຂາຄະນິດຂອງ workpiece ແລະການຫຼຸດຜ່ອນຄວາມຕ້ອງການ.
ວັດສະດຸທອງເຫລືອງຊະນິດໃດທີ່ສາມາດປຸງແຕ່ງໄດ້?
ເຄື່ອງດັ່ງກ່າວສ່ວນໃຫຍ່ແມ່ນໃຊ້ສໍາລັບວັດສະດຸທອງເຫລືອງແລະທອງແດງ. ຄວາມສາມາດສ້າງຕົວຈິງແມ່ນຂຶ້ນກັບຊັ້ນຜະລິດຕະພັນ, ຄວາມແຂງ, ຂະຫນາດການເລີ່ມຕົ້ນ, ແລະການຫຼຸດຜ່ອນທີ່ຕ້ອງການ.
ເສັ້ນຜ່າສູນກາງທໍ່ສູງສຸດແມ່ນຫຍັງ?
ຮູບແບບທີ່ມີຢູ່ລວມມີ FR-25, FR-76, ແລະ FR-100. ເສັ້ນຜ່າສູນກາງທໍ່ຫົດຕົວສູງສຸດທີ່ລະບຸໄວ້ແມ່ນ φ25*T2.0mm, φ76*T4.0mm, ແລະ φ100*T4.0mm ຕາມລໍາດັບ.
ເຄື່ອງ Swager Rotary ທອງເຫລືອງສາມາດຜະລິດການຫຼຸດຜ່ອນຄວາມຍາວທີ່ແຕກຕ່າງກັນບໍ?
ແມ່ນແລ້ວ. ຜົນໄດ້ຮັບການປະກອບແມ່ນຂຶ້ນກັບເລຂາຄະນິດຕາຍ, ການໃຫ້ອາຫານ workpiece, ເສັ້ນຜ່າກາງເລີ່ມຕົ້ນ, ແລະ profile ສຸດທ້າຍທີ່ຕ້ອງການ. ການອອກແບບຕາຍທີ່ແຕກຕ່າງກັນສາມາດໄດ້ຮັບການສະຫນອງສໍາລັບການຫຼຸດຜ່ອນຄວາມຍາວທີ່ແຕກຕ່າງກັນແລະຄວາມຕ້ອງການ taper.
ໃຊ້ໄດ້ຈັກຕາຍ?
ແບບຈໍາລອງ FR-25, FR-76, ແລະ FR-100 ທີ່ໄດ້ລະບຸໄວ້ໃຊ້ສີ່ຕົວຕາຍ.
ຂ້ອຍຄວນເລືອກຮູບແບບເຄື່ອງຈັກແນວໃດ?
ເລີ່ມຕົ້ນດ້ວຍເສັ້ນຜ່າກາງພາຍນອກແລະຄວາມຫນາຂອງຝາຂອງທໍ່, ຫຼັງຈາກນັ້ນໃຫ້ກວດເບິ່ງເສັ້ນຜ່າກາງສຸດທ້າຍທີ່ຕ້ອງການແລະຫຼຸດລົງຄວາມຍາວ. ເກຣດທອງເຫລືອງ, ປະລິມານການຜະລິດ, ແລະຂະບວນການແຕ້ມຮູບດັ່ງຕໍ່ໄປນີ້ຍັງຄວນໄດ້ຮັບການພິຈາລະນາ.
ເຄື່ອງຈັກສາມາດຖືກນໍາໃຊ້ກ່ອນເຄື່ອງແຕ້ມເຢັນໄດ້ບໍ?
ແມ່ນແລ້ວ. swaging rotary ສາມາດນໍາໃຊ້ເພື່ອຫຼຸດຜ່ອນປາຍທໍ່ເພື່ອໃຫ້ workpiece ສາມາດເຂົ້າໄປໃນການແຕ້ມຮູບ downstream. ເລຂາຄະນິດປາຍແຫຼມຄວນຖືກຈັບຄູ່ກັບຮູບແຕ້ມ ແລະວິທີການຈັບມື.
ມີການໃຫ້ອາຫານອັດຕະໂນມັດບໍ?
ລະບົບການໂຫຼດແລະການໃຫ້ອາຫານອັດຕະໂນມັດສາມາດຕັ້ງຄ່າໄດ້ເມື່ອສາຍການຜະລິດຕ້ອງການການສົ່ງຜ່ານທີ່ສູງຂຶ້ນຫຼືຫຼຸດລົງການຈັດການຄູ່ມື.
ຂໍ້ມູນໃດທີ່ຕ້ອງການສໍາລັບວົງຢືມ?
ກະລຸນາສະຫນອງປະເພດທອງເຫລືອງ, ທໍ່ຫຼືແຖບ, ເສັ້ນຜ່າກາງນອກ, ຄວາມຫນາຂອງກໍາແພງ, ເສັ້ນຜ່າກາງສຸດທ້າຍທີ່ຕ້ອງການ, ການຫຼຸດຜ່ອນຄວາມຍາວ, ຄວາມຍາວຂອງ workpiece, ຄວາມອາດສາມາດການຜະລິດ, ແລະຄວາມຕ້ອງການແຮງດັນ. ການແຕ້ມຮູບຜະລິດຕະພັນຫຼືຕົວຢ່າງຍັງສາມາດຊ່ວຍໃຫ້ມີການຄັດເລືອກຕາຍ.
ການຮັບປະກັນແລະການສະຫນັບສະຫນູນດ້ານວິຊາການແມ່ນຫຍັງ?
FangRong ສະຫນອງການຮັບປະກັນ 12 ເດືອນຈາກການຕິດຕັ້ງເຄື່ອງຈັກ, ພ້ອມກັບການສະຫນັບສະຫນູນດ້ານວິຊາການຕະຫຼອດຊີວິດແລະການບໍລິການອາໄຫຼ່.
ທີ່ຢູ່
NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ
ອີເມວ