Whatsapp
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.
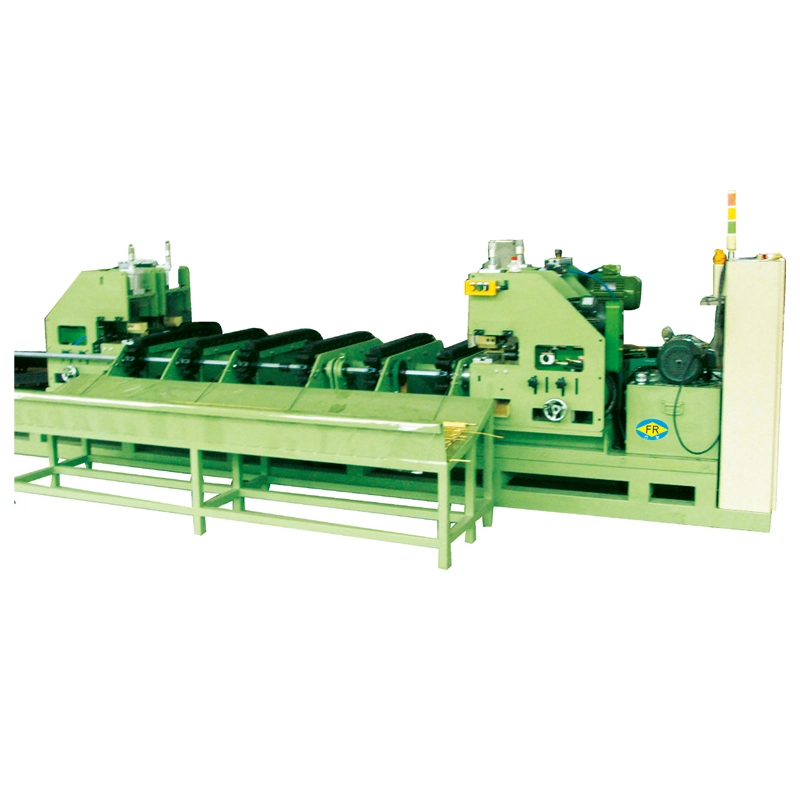
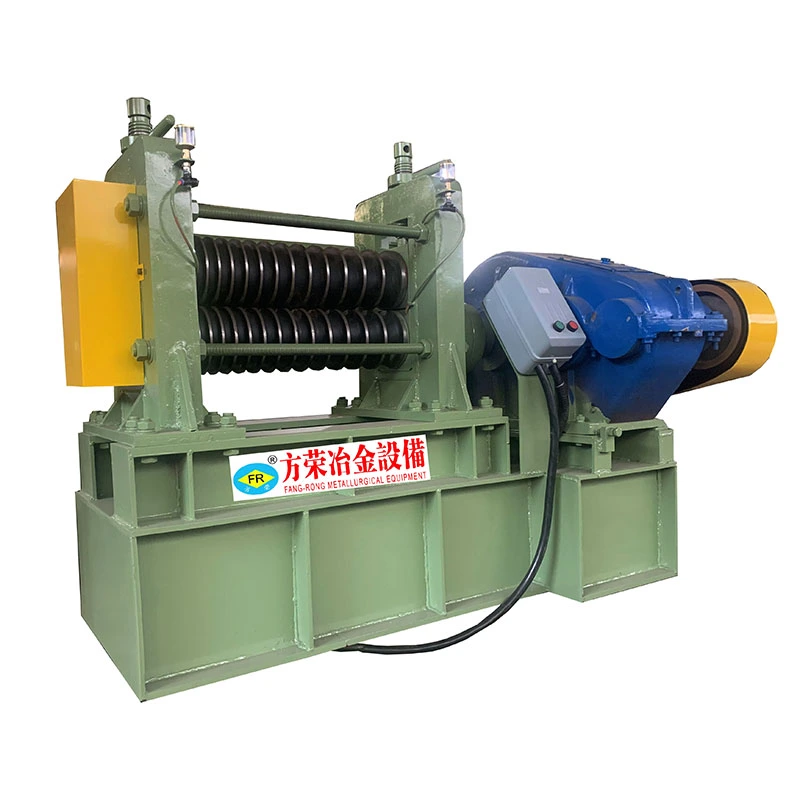
FangRong's Carbon Steel Vertical two Rollers Straightening Machine is designed for correcting bendings and deformation in carbon steel bars, rods and tubes after rolling, drawing, heat treatment, forging or handling. ເຄື່ອງຈັກໃຊ້ການຈັດວາງສອງມ້ວນຕາມແນວຕັ້ງເພື່ອນໍາໃຊ້ກໍາລັງການແກ້ໄຂທີ່ຄວບຄຸມໃນຂະນະທີ່ວັດສະດຸຜ່ານຢ່າງຕໍ່ເນື່ອງຜ່ານພາກສ່ວນທີ່ເຮັດວຽກ.
ສໍາລັບເຫຼັກກາກບອນ, ການຄັດເລືອກເຄື່ອງຈັກບໍ່ໄດ້ຖືກກໍານົດໂດຍເສັ້ນຜ່າສູນກາງຢ່າງດຽວ. ຄວາມເຂັ້ມແຂງ tensile, ຄວາມແຂງ, ການຜິດປົກກະຕິເບື້ອງຕົ້ນ, ເລຂາຄະນິດຂອງພາກສ່ວນ, ຄວາມຍາວຂອງວັດສະດຸແລະຄວາມຊື່ທີ່ຕ້ອງການທັງຫມົດຜົນກະທົບຕໍ່ຜົນບັງຄັບໃຊ້ straightening ທີ່ກໍານົດໄວ້ແລະການຕັ້ງຄ່າ roller. FangRong ສາມາດ configure ເຄື່ອງຕາມຄວາມຕ້ອງການວັດສະດຸແລະການຜະລິດຕົວຈິງ.
ຊິ້ນວຽກຜ່ານລະຫວ່າງສອງມ້ວນກອບເປັນຈໍານວນທີ່ຕັ້ງໄວ້ເພື່ອສ້າງໂຄ້ງຄວບຄຸມໃນລະຫວ່າງການໃຫ້ອາຫານ. ໂດຍການປັບຕໍາແຫນ່ງ roller ແລະຄວາມກົດດັນໃນການເຮັດວຽກ, ເຄື່ອງແກ້ໄຂການຜິດປົກກະຕິທີ່ມີຢູ່ແລ້ວແທນທີ່ຈະອີງໃສ່ການປະຕິບັດການກົດດັນຢ່າງຫນັກດຽວ.
ນີ້ແມ່ນສິ່ງສໍາຄັນໂດຍສະເພາະສໍາລັບແຖບເຫຼັກກາກບອນແລະທໍ່ເພາະວ່າການບິດເບືອນທີ່ຕົກຄ້າງສາມາດຍັງຄົງຢູ່ຫຼັງຈາກການມ້ວນ, ການແຕ້ມຮູບເຢັນ, ການປິ່ນປົວຄວາມຮ້ອນຫຼືການຂົນສົ່ງ. ການແກ້ໄຂທີ່ຈໍາເປັນແມ່ນຂຶ້ນກັບບ່ອນທີ່ອຸປະກອນການແມ່ນງໍ, ມີການຜິດປົກກະຕິຫຼາຍປານໃດແລະວິທີການຂອງພາກກາງຕອບສະຫນອງຕໍ່ຜົນບັງຄັບໃຊ້.
| ຕົວແບບ | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
|---|---|---|---|---|---|---|---|
| ເສັ້ນຜ່າສູນກາງແຖບແຂງ (ມມ) | φ5–20 | φ10–40 | φ15–60 | φ20–80 | φ25–100 | φ35–130 | φ40–160 |
| ຄວາມຍາວຕໍ່າສຸດ (ມມ) | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| ຄວາມແຮງ tensile ສູງສຸດ | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1300 MPa | ≤1300 MPa |
| ຄວາມແຂງຂອງພື້ນຜິວ | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 |
| ຄວາມຊື່ສັດດິບ | ≤3ມມ/ມມ | ≤3ມມ/ມມ | ≤3ມມ/ມມ | ≤3ມມ/ມມ | ≤3ມມ/ມມ | ≤3ມມ/ມມ | ≤3ມມ/ມມ |
| ຄວາມທົນທານຕໍ່ເສັ້ນຜ່າສູນກາງ | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| ສໍາເລັດຮູບຊື່ | ≤0.3ມມ/ມມ | ≤0.3ມມ/ມມ | ≤0.3ມມ/ມມ | ≤0.3ມມ/ມມ | ≤0.3ມມ/ມມ | ≤0.3ມມ/ມມ | ≤0.3ມມ/ມມ |
| ສໍາເລັດຮູບຄວາມທົນທານຕໍ່ເສັ້ນຜ່າສູນກາງ | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| ສໍາເລັດຮູບ Roughness ດ້ານ | ≤0.8 ມມ | ≤0.8 ມມ | ≤0.8 ມມ | ≤0.8 ມມ | ≤0.8 ມມ | ≤0.8 ມມ* | ≤0.8 ມມ* |
| ເສັ້ນຜ່າສູນກາງ roller | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| ຄວາມໄວໃນການເຮັດວຽກ (m/min) | 2–30 | 2–10 | 3–15 | 3–15 | 3–15 | 3–15 | 3–15 |
| ມໍເຕີຫຼັກ (kW) | 7.5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | ໑໑໐ × ໒ | ໑໑໐ × ໒ |
| ມໍເຕີຍົກ (kW) | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| ຂະໜາດ (L × W × H, m) | 4.7 × 1.7 × 1.8 | 5.7 × 2.0 × 2.2 | 6.6 × 2.3 × 2.6 | 6.6 × 2.3 × 2.6 | 8.1 × 3.1 × 3.6 | 11 × 5.4 × 4.3 | 11 × 5.4 × 4.3 |
| ນ້ຳໜັກ (ຕ) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| ຄວາມອາດສາມາດຕິດຕັ້ງທັງໝົດ (kW) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
*ສຳລັບ FR-130 ແລະ FR-160, ຄວາມຫຍາບຂອງພື້ນຜິວທີ່ລະບຸໄວ້ໃຊ້ໄດ້ກັບວັດສະດຸປອກເປືອກ; ວັດສະດຸຜິວດໍາອາດຈະຕ້ອງການສະພາບສໍາເລັດຮູບທີ່ແຕກຕ່າງກັນ.
ຂໍ້ມູນສະເພາະຂ້າງເທິງແມ່ນຄ່າອ້າງອີງ. ການຄັດເລືອກເຄື່ອງສຸດທ້າຍຄວນຈະອີງໃສ່ຊັ້ນເຫຼັກຄາບອນທີ່ແທ້ຈິງ, ເສັ້ນຜ່າກາງຫຼືຂະຫນາດທໍ່, ຄວາມຫນາຂອງກໍາແພງ, ຄວາມແຂງ, ຄວາມທົນທານຂອງ tensile, bending ເບື້ອງຕົ້ນ, ຄວາມຊື່ທີ່ຕ້ອງການ, ສະພາບຫນ້າດິນແລະອັດຕາການຜະລິດ.
ເຄື່ອງເຮັດເສັ້ນກົງຂອງ Carbon Steel ສອງມ້ວນແມ່ນເຫມາະສົມສໍາລັບການແກ້ໄຂທາງລຸ່ມບ່ອນທີ່ຄວາມຊື່ກົງຜົນກະທົບຕໍ່ເຄື່ອງຈັກ, ການປະກອບ, ການໃຫ້ອາຫານຫຼືການກວດສອບຜະລິດຕະພັນສຸດທ້າຍ.
ສໍາລັບວົງຢືມ, FangRong ປົກກະຕິຕ້ອງການຫຼາຍກ່ວາຊື່ວັດສະດຸແລະເສັ້ນຜ່າກາງ. ເຫຼັກກາກບອນທີ່ມີຂະຫນາດດຽວກັນສາມາດຮຽກຮ້ອງໃຫ້ມີການຕັ້ງຄ່າເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນເນື່ອງຈາກຄວາມແຕກຕ່າງຂອງຄວາມເຂັ້ມແຂງ tensile, ຄວາມແຂງແລະການຜິດປົກກະຕິເບື້ອງຕົ້ນ.
ສໍາລັບແຖບແຂງ, ຂໍ້ມູນທີ່ສໍາຄັນປະກອບມີເສັ້ນຜ່າກາງ, ຄວາມຍາວ, ຊັ້ນວັດສະດຸ, ຄວາມແຂງຫຼືຄວາມເຂັ້ມແຂງ tensile, ຄວາມຊື່ທີ່ເຂົ້າມາແລະຄວາມຊື່ສໍາເລັດຮູບທີ່ຕ້ອງການ. ສໍາລັບທໍ່, ເສັ້ນຜ່າກາງພາຍນອກ, ຄວາມຫນາຂອງກໍາແພງ, ຊັ້ນວັດສະດຸ, ຮູບໄຂ່ແລະການຜິດປົກກະຕິແມ່ນຍັງມີຄວາມສໍາຄັນເພາະວ່າຄວາມກົດດັນຂອງ roller ຫຼາຍເກີນໄປສາມາດສົ່ງຜົນກະທົບຕໍ່ເລຂາຄະນິດຂອງທໍ່.
ຖ້າເສັ້ນຜ່າສູນກາງຫຼາຍຖືກປຸງແຕ່ງຢູ່ໃນສາຍການຜະລິດຫນຶ່ງ, ລະດັບຂະຫນາດທີ່ຕ້ອງການແລະຄວາມຖີ່ຂອງການປ່ຽນແປງກໍ່ຄວນຈະຖືກພິຈາລະນາໃນເວລາທີ່ກໍານົດການຈັດລຽງຂອງ roller ແລະການຕັ້ງຄ່າເຄື່ອງຈັກ.
FangRong ໄດ້ຜະລິດເຄື່ອງເຮັດໃຫ້ກົງແລະການປຸງແຕ່ງຂອງໂລຫະນັບຕັ້ງແຕ່ປີ 1998, ໂດຍມີສະຖານທີ່ການຜະລິດໃນ Dongguan ແລະ Yangjiang. ບໍລິສັດໄດ້ສະຫນອງອຸປະກອນໃຫ້ແກ່ລູກຄ້າຫຼາຍກວ່າ 10,000 ໃນຫຼາຍກວ່າ 60 ປະເທດແລະພາກພື້ນ.
ການຜະລິດກວມເອົາອົງປະກອບກົນຈັກ, ການຜະລິດ roller, ການປະກອບເຄື່ອງຈັກ, ການຕິດຕັ້ງໄຟຟ້າແລະການທົດສອບເຄື່ອງຈັກ. ກ່ອນທີ່ຈະຈັດສົ່ງ, ອຸປະກອນໄດ້ຖືກກວດກາຕາມການຕັ້ງຄ່າດ້ານວິຊາການທີ່ໄດ້ຕົກລົງແລະຄວາມຕ້ອງການປະຕິບັດງານ.
ລະບົບການຄຸ້ມຄອງຄຸນນະພາບຂອງ FangRong ໄດ້ຮັບການຢັ້ງຢືນ ISO 9001: 2015, ໃບຢັ້ງຢືນ No. UQ231211R1. ບໍລິສັດຍັງສະຫນອງອຸປະກອນທີ່ມີເຄື່ອງຫມາຍ CE ແລະບໍລິການກວດກາ SGS ໃນບ່ອນທີ່ຕ້ອງການ.
ບໍລິສັດໄດ້ພັດທະນາເຕັກໂນໂລຢີທີ່ມີສິດທິບັດສໍາລັບອຸປະກອນການປຸງແຕ່ງໂລຫະ, ລວມທັງການປະດິດສ້າງແລະສິດທິບັດຮູບແບບຜົນປະໂຫຍດ. ຕົວຢ່າງສິດທິບັດລວມມີ 2013207829011, 2008300532117 ແລະ ZL2015 2 0842922.7.
ເຄື່ອງ straightening ຂະຫນາດໃຫຍ່ໄດ້ຖືກກະກຽມສໍາລັບການຂົນສົ່ງຕາມຂະຫນາດເຄື່ອງ, ນ້ໍາຫນັກແລະເງື່ອນໄຂການຂົນສົ່ງ. ອົງປະກອບແມ່ນໄດ້ຮັບການປົກປ້ອງແລະຮັບປະກັນກ່ອນທີ່ຈະໂຫລດເພື່ອຫຼຸດຜ່ອນຄວາມສ່ຽງຕໍ່ຄວາມເສຍຫາຍໃນລະຫວ່າງການຈັດການແລະການຂົນສົ່ງທາງໄກ.
ເລີ່ມຕົ້ນດ້ວຍເສັ້ນຜ່າສູນກາງແຖບ, ເກຣດເຫຼັກກ້າຄາບອນ, ຄວາມເຂັ້ມແຂງ tensile ຫຼືແຂງ, ການຜິດປົກກະຕິຂາເຂົ້າແລະຄວາມຊື່ສໍາເລັດຮູບທີ່ຕ້ອງການ. ຄວາມໄວການຜະລິດແລະຄວາມຍາວຂອງແຖບຄວນຖືກພິຈາລະນາເຊັ່ນກັນ. ເສັ້ນຜ່າສູນກາງຢ່າງດຽວແມ່ນບໍ່ພຽງພໍສໍາລັບການເລືອກແບບຈໍາລອງທີ່ຖືກຕ້ອງ.
ລະດັບແຖບແຂງມາດຕະຖານກວມເອົາປະມານ φ5–20 mm ຫາ φ40–160 mm ຂຶ້ນກັບຮູບແບບ FR. ລະດັບທີ່ເຫມາະສົມສໍາລັບວັດສະດຸສະເພາະແມ່ນຂຶ້ນກັບຄຸນສົມບັດກົນຈັກແລະສະພາບຂອງການຜິດປົກກະຕິຂອງມັນ.
ແມ່ນແລ້ວ, ຮູບແບບທີ່ເລືອກແມ່ນຖືກອອກແບບມາສໍາລັບວັດສະດຸທີ່ມີຄວາມເຂັ້ມແຂງ tensile ເຖິງ 1300 MPa. ແບບຈໍາລອງ FR-130 ແລະ FR-160 ແມ່ນລະບຸໄວ້ສໍາລັບວັດສະດຸເຖິງລະດັບນີ້. ຄວາມເຫມາະສົມທີ່ແທ້ຈິງຄວນໄດ້ຮັບການຢືນຢັນຕໍ່ກັບເກຣດເຫຼັກສະເພາະ, ຄວາມແຂງແລະສະພາບ workpiece.
ແມ່ນແລ້ວ, ພາຍໃນຂອບເຂດການເຮັດວຽກຂອງເຄື່ອງຈັກທີ່ມີເສັ້ນກົງ Carbon Steel ສອງມ້ວນ. ເມື່ອມີເສັ້ນຜ່າສູນກາງຫຼາຍ, ການຕັ້ງຄ່າ roller, ລະດັບການປັບ, ຄວາມຕ້ອງການການປ່ຽນແປງແລະປະລິມານການຜະລິດຄວນໄດ້ຮັບການພິຈາລະນາກ່ອນທີ່ຈະເລືອກເຄື່ອງຈັກ.
ຄວາມຊື່ສໍາເລັດຮູບທີ່ລະບຸໄວ້ແມ່ນ ≤0.3 mm/m. ຜົນໄດ້ຮັບຕົວຈິງແມ່ນຂຶ້ນກັບສະພາບວັດສະດຸ, ການຜິດປົກກະຕິເບື້ອງຕົ້ນ, ເສັ້ນຜ່າກາງ, ຄວາມແຂງ, ການຕິດຕັ້ງ roller ແລະການປັບຂະບວນການ. ສໍາລັບຄວາມຕ້ອງການຄວາມຊື່ທີ່ແຫນ້ນຫນາ, ອຸປະກອນຕົວຢ່າງຫຼືຮູບແຕ້ມ workpiece ລະອຽດແມ່ນແນະນໍາໃຫ້ກ່ອນທີ່ຈະສໍາເລັດການຕັ້ງຄ່າ.
ກະລຸນາໃຫ້ຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າສູນກາງແຖບແຂງຫຼືທໍ່ OD ແລະຄວາມຫນາຂອງກໍາແພງ, ຄວາມຍາວຂອງວັດສະດຸ, ຄວາມທົນທານຂອງຄວາມທົນທານຫຼືຄວາມແຂງ, ຄວາມຊື່ທີ່ເຂົ້າມາ, ຄວາມຊື່ສໍາເລັດຮູບທີ່ຕ້ອງການ, ສະພາບຫນ້າດິນ, ຄວາມໄວການຜະລິດທີ່ຕ້ອງການແລະປະລິມານທີ່ຄາດໄວ້. ຮູບພາບຫຼືຮູບແຕ້ມຂອງ workpiece ແມ່ນຍັງເປັນປະໂຫຍດໃນເວລາທີ່ພາກສ່ວນຫຼືຜິດປົກກະຕິ.
```ທີ່ຢູ່
NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ
ອີເມວ