Whatsapp
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.
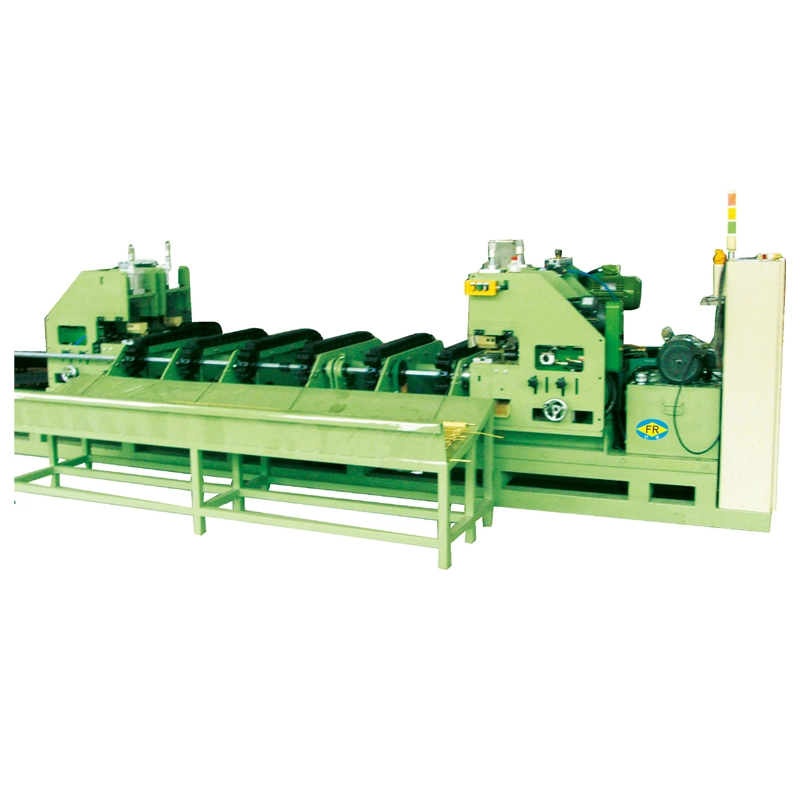
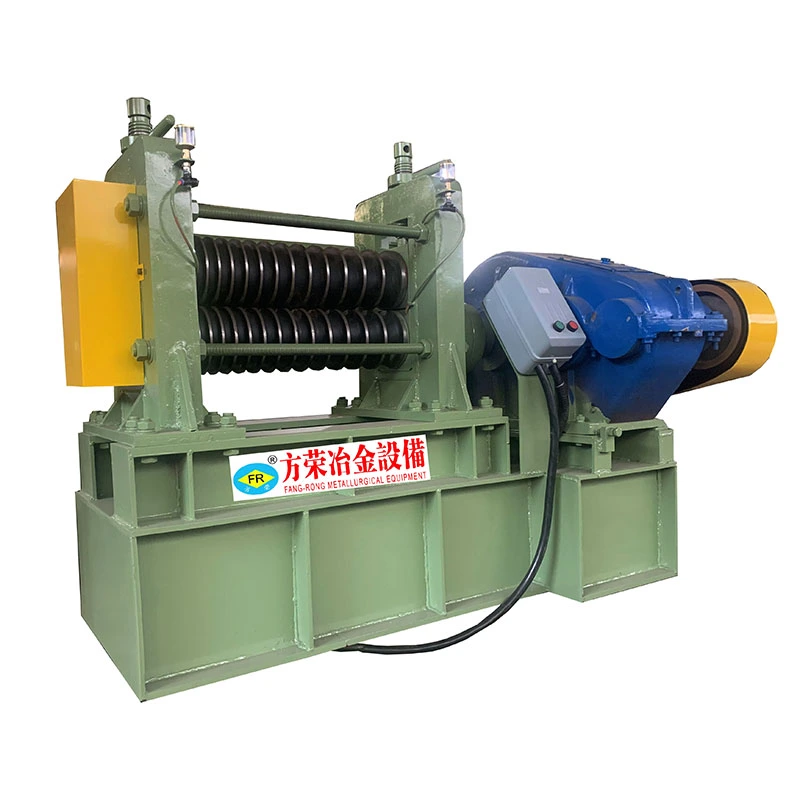
Titanium Alloy Vertical Two-Roller Straightening Machine is designed for continuing straightening of titanium and titanium alloy bars, rods, and tubes. ການຈັດວາງສອງມ້ວນຕາມແນວຕັ້ງຂອງມັນໃຊ້ການໂຄ້ງທີ່ຄວບຄຸມຈາກຈຸດຕິດຕໍ່ຫຼາຍເມື່ອວັດສະດຸຜ່ານ rollers, ແກ້ໄຂການບິດຕາມລວງຍາວແລະການປັບປຸງຄວາມສອດຄ່ອງຂອງມິຕິລະດັບ.
ໂລຫະປະສົມ Titanium ຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງບ່ອນທີ່ອັດຕາສ່ວນຂອງຄວາມເຂັ້ມແຂງຕໍ່ນ້ໍາຫນັກ, ການຕໍ່ຕ້ານ corrosion, ແລະການປະຕິບັດຂອງວັດສະດຸແມ່ນສໍາຄັນ. ຢ່າງໃດກໍ່ຕາມ, ມູນຄ່າວັດສະດຸສູງຂອງພວກມັນຍັງເຮັດໃຫ້ຄວາມເສຍຫາຍຂອງພື້ນຜິວແລະການບິດເບືອນມິຕິລະດັບຄ່າໃຊ້ຈ່າຍ. ຂະບວນການ straightening ດັ່ງນັ້ນຈໍາເປັນຕ້ອງໄດ້ຄວບຄຸມຄວາມກົດດັນ roller, ເລຂາຄະນິດຕິດຕໍ່, ສະພາບອາຫານ, ແລະການຜິດປົກກະຕິຂອງວັດສະດຸແທນທີ່ຈະພຽງແຕ່ນໍາໃຊ້ຜົນບັງຄັບໃຊ້ straightening ສູງ.
ເຄື່ອງຈັກໃຊ້ rollers straightening hyperbolic ສອງອັນທີ່ຂັບເຄື່ອນຢ່າງຫ້າວຫັນຕັ້ງຢູ່ໃນແນວຕັ້ງ. ເມື່ອແຖບຫຼືທໍ່ titanium ເຂົ້າໄປໃນເຂດເຮັດວຽກ, rollers rotates ແລະອາຫານອຸປະກອນຕໍ່ໄປໃນຂະນະທີ່ນໍາໃຊ້ຄວາມກົດດັນ radial ຄວບຄຸມ.
ອຸປະກອນການແມ່ນຂຶ້ນກັບການຊ້ໍາຊ້ອນແລະການຟື້ນຕົວ elastic ຍ້ອນວ່າມັນຜ່ານເຂດຕິດຕໍ່ roller. ຄວາມກົດດັນ roller ທີ່ຖືກຕ້ອງແລະມຸມຂ້າມອະນຸຍາດໃຫ້ໂຄ້ງຕົ້ນສະບັບໄດ້ຮັບການຫຼຸດລົງຢ່າງຕໍ່ເນື່ອງແທນທີ່ຈະບັງຄັບໃຫ້ມີການຜິດປົກກະຕິທັງຫມົດໃນການຜ່ານດຽວ.
ສໍາລັບຜະລິດຕະພັນໂລຫະປະສົມ titanium, ການປັບ roller ແມ່ນມີຄວາມສໍາຄັນໂດຍສະເພາະເນື່ອງຈາກວ່າຄວາມກົດດັນໃນທ້ອງຖິ່ນຫຼາຍເກີນໄປສາມາດປ່ອຍໃຫ້ເຄື່ອງຫມາຍພື້ນຜິວຫຼືຜົນກະທົບຕໍ່ເລຂາຄະນິດຂອງພາກກາງ. ຕໍາແຫນ່ງເຮັດວຽກແມ່ນເລືອກຕາມເສັ້ນຜ່າກາງຂອງວັດສະດຸ, ຄວາມຫນາຂອງຝາ, ຄວາມແຂງແຮງຂອງວັດສະດຸ, ຄວາມຊື່ສັດເບື້ອງຕົ້ນ, ແລະສະພາບສໍາເລັດຮູບທີ່ຕ້ອງການ.
ສໍາລັບການນໍາໃຊ້ທໍ່, ຂະບວນການຍັງຕ້ອງພິຈາລະນາຄວາມຫນາຂອງກໍາແພງແລະຄວາມຕ້ານທານຕໍ່ການເປັນຮູບໄຂ່. ຕົວກໍານົດການ straightening ດັ່ງນັ້ນບໍ່ສາມາດເລືອກຈາກເສັ້ນຜ່າສູນກາງພາຍນອກຢ່າງດຽວ.
ແຜ່ນເຫຼັກທີ່ເຫຼືອຫຼັງຈາກການແຕ້ມຮູບຫຼືມ້ວນ
ແຖບແລະທໍ່ Titanium ອາດຈະຮັກສາເສັ້ນໂຄ້ງຕາມລວງຍາວຫຼັງຈາກການມ້ວນ, ການແຕ້ມຮູບ, ການປິ່ນປົວຄວາມຮ້ອນ, ການຕັດ, ຫຼືການຈັດການ. ການຜິດປົກກະຕິຂອງ roller ຄວບຄຸມເຮັດໃຫ້ວັດສະດຸໃກ້ຊິດກັບຄວາມຊື່ທີ່ລະບຸໄວ້ກ່ອນທີ່ຈະເຄື່ອງຈັກຫຼືການປະກອບ.
ຄວາມໝັ້ນຄົງຂອງກົມ ແລະພາກສ່ວນ
ການບັງຄັບໃຫ້ກົງສາມາດມີອິດທິພົນຕໍ່ສ່ວນຂ້າມ, ໂດຍສະເພາະໃນເວລາທີ່ການປຸງແຕ່ງທໍ່ຝາບາງໆຫຼືຜະລິດຕະພັນທີ່ມີເສັ້ນຜ່າກາງທີ່ມີຄວາມແມ່ນຍໍາ. ດັ່ງນັ້ນ, ເລຂາຄະນິດ roller ແລະຄວາມກົດດັນຕ້ອງຖືກຈັບຄູ່ກັບພາກສ່ວນວັດສະດຸແທນທີ່ຈະຖືກປັບພຽງແຕ່ສໍາລັບການແກ້ໄຂບິດ.
ການປົກປ້ອງພື້ນຜິວ
ຜະລິດຕະພັນ Titanium ມັກຈະຖືກນໍາໃຊ້ໃນຄໍາຮ້ອງສະຫມັກທີ່ສະພາບຫນ້າດິນມີຜົນກະທົບຕໍ່ເຄື່ອງຈັກຕໍ່ມາ, ການປະຕິບັດຄວາມເມື່ອຍລ້າ, ພຶດຕິກໍາການກັດກ່ອນ, ຫຼືຮູບລັກສະນະສຸດທ້າຍ. ວັດສະດຸ roller ທີ່ເຫມາະສົມ, ສໍາເລັດຮູບດ້ານ, ການສອດຄ່ອງ, ແລະການປັບຂະບວນການຊ່ວຍຫຼຸດຜ່ອນຄວາມເສຍຫາຍຕິດຕໍ່ທີ່ບໍ່ຈໍາເປັນ.
Springback
ໂລຫະປະສົມ Titanium ສາມາດສະແດງໃຫ້ເຫັນການຟື້ນຕົວ elastic ທີ່ສໍາຄັນ. ເຄື່ອງຈັກຕ້ອງຊົດເຊີຍການເກີດ springback ໂດຍຜ່ານການຄວບຄຸມ over-bending ແລະການແກ້ໄຂຊ້ໍາຊ້ອນແທນທີ່ຈະອີງໃສ່ການຕັ້ງຄ່າຄວາມກົດດັນຄົງທີ່ດຽວ.
ການປຸງແຕ່ງວັດສະດຸທີ່ມີຄຸນຄ່າສູງ
ເມື່ອວັດຖຸດິບຕົວມັນເອງມີລາຄາແພງ, ເງື່ອນໄຂການຕັ້ງຊື່ທີ່ບໍ່ຫມັ້ນຄົງສາມາດເພີ່ມຄ່າໃຊ້ຈ່າຍໃນການຂູດແລະ rework. ຕົວກໍານົດການຂະບວນການຄວນໄດ້ຮັບການສ້າງຕັ້ງຂຶ້ນປະມານຊັ້ນໂລຫະປະສົມຕົວຈິງ, ຂະຫນາດ, ລະດັບການຜິດປົກກະຕິ, ແລະຄວາມທົນທານສໍາເລັດຮູບ.
ການຈັດລຽງຕາມແນວຕັ້ງສອງມ້ວນ
ຮູບແບບແນວຕັ້ງສະຫນອງການຕັ້ງຄ່າທີ່ຫນາແຫນ້ນໃນການເຮັດວຽກໃນຂະນະທີ່ອະນຸຍາດໃຫ້ສອງ rollers ນໍາໃຊ້ຄວາມກົດດັນທີ່ຄວບຄຸມກັບວັດສະດຸຈາກດ້ານກົງກັນຂ້າມ.
ຕໍາແຫນ່ງ Roller ປັບໄດ້
ໄລຍະຫ່າງ roller, inclination, ແລະຄວາມກົດດັນການເຮັດວຽກສາມາດໄດ້ຮັບການປັບຕາມເສັ້ນຜ່າສູນກາງວັດສະດຸແລະສະພາບ deformation. ນີ້ແມ່ນສິ່ງສໍາຄັນໃນເວລາທີ່ສາຍການຜະລິດດຽວກັນຈັດການກັບຂະຫນາດໂລຫະປະສົມ titanium ທີ່ແຕກຕ່າງກັນ.
ເລຂາຄະນິດຕິດຕໍ່ຄວບຄຸມ
ໂປຣໄຟລ໌ມ້ວນໄຮເປີໂບລິກກຳນົດວ່າວັດສະດຸຕິດຕໍ່ກັບພື້ນຜິວເຮັດວຽກແນວໃດ. ເລຂາຄະນິດ roller ທີ່ເຫມາະສົມຊ່ວຍແຈກຢາຍການໂຫຼດຕາມວັດສະດຸແລະຫຼຸດຜ່ອນການຜິດປົກກະຕິຂອງທ້ອງຖິ່ນຫຼາຍເກີນໄປ.
ເຫມາະສໍາລັບແຖບແລະທໍ່
ອຸປະກອນສາມາດຕັ້ງຄ່າໄດ້ສໍາລັບແຖບ titanium ແຂງ, rods, ແລະຂະຫນາດທໍ່ທີ່ໃຊ້ໄດ້. ການປຸງແຕ່ງທໍ່ຮຽກຮ້ອງໃຫ້ມີການພິຈາລະນາເພີ່ມເຕີມຂອງຄວາມຫນາຂອງກໍາແພງ, ຮູບໄຂ່, ແລະເງື່ອນໄຂການສະຫນັບສະຫນູນພາຍໃນ.
Precision-Oriented Straightening
Titanium Alloy Vertical Two-Roller Straightening Machine ມີຈຸດປະສົງສໍາລັບການເຮັດສໍາເລັດຮູບທີ່ຄວາມກົງແລະຄວາມສອດຄ່ອງຂອງມິຕິແມ່ນມີຄວາມສໍາຄັນຫຼາຍກ່ວາພຽງແຕ່ເອົາການໂຄ້ງທີ່ເຫັນໄດ້.
ຕົວກໍານົດການຜະລິດທີ່ສາມາດປັບໄດ້
ຄວາມໄວໃນການເຮັດວຽກແລະການຕັ້ງຄ່າ roller ສາມາດປັບໄດ້ສໍາລັບເງື່ອນໄຂວັດສະດຸທີ່ແຕກຕ່າງກັນແລະຄວາມຕ້ອງການການຜະລິດ. ການຕັ້ງຄ່າທີ່ຖືກຕ້ອງຄວນຖືກສ້າງຕັ້ງຂຶ້ນໂດຍຜ່ານການທົດສອບວັດສະດຸແທນທີ່ຈະໃຊ້ຕົວກໍານົດການທົ່ວໄປຫນຶ່ງ.
ການຕັ້ງຄ່າທີ່ປ່ຽນແປງໄດ້
ອີງຕາມຂອບເຂດການຜະລິດ, ລາຍລະອຽດຂອງ roller ທີ່ແຕກຕ່າງກັນແລະການຕັ້ງຄ່າການເຮັດວຽກສາມາດຖືກເລືອກເພື່ອໃຫ້ກວມເອົາລະດັບເສັ້ນຜ່າສູນກາງທີ່ແຕກຕ່າງກັນແລະເງື່ອນໄຂຂອງວັດສະດຸ.
ຊຸດ FR ກວມເອົາເສັ້ນຜ່າສູນກາງທີ່ແຕກຕ່າງກັນສໍາລັບແຖບໂລຫະປະສົມ titanium ແລະຜະລິດຕະພັນຍາວອື່ນໆ. ການເລືອກຕົວແບບແມ່ນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງຂອງວັດສະດຸ, ຄວາມທົນທານຕໍ່ແຮງດັນ, ສະພາບພື້ນຜິວ, ຄວາມຊື່ສັດເບື້ອງຕົ້ນ, ຄວາມທົນທານສໍາເລັດທີ່ຕ້ອງການ, ແລະຄວາມສາມາດໃນການຜະລິດ.
| ຕົວແບບ | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Solid Bar Diameter / mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| ຄວາມຍາວຂອງວັດຖຸດິບ / ມມ | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| ຄວາມເຂັ້ມແຂງ tensile / MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| ຄວາມແຂງຂອງພື້ນຜິວ | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| ຄວາມຊື່ຂອງວັດຖຸດິບ / mm / m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| ຄວາມທົນທານຕໍ່ເສັ້ນຜ່າສູນກາງ | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| ມົນ | ≤50% ຂອງ dia tol | ≤50% ຂອງ dia tol | ≤50% ຂອງ dia tol | ≤50% ຂອງ dia tol | d≤50, ≤50% ຂອງ dia tol; 50 |
d≤50, ≤50% ຂອງ dia tol; 50 |
| ດ້ານວັດຖຸດິບ Roughness / Ra | ≤3.2~6.3 ມມ | ≤3.2~6.3 ມມ | ≤3.2~6.3 ມມ | ≤3.2~6.3 ມມ | ≤3.2~6.3 ມມ | ≤3.2~6.3 ມມ | ≤3.2~6.3 ມມ |
| ຄວາມຊື່ຂອງວັດສະດຸສໍາເລັດຮູບ / mm / m | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | ວັດສະດຸປອກເປືອກ ≤0.3 | ວັດສະດຸປອກເປືອກ ≤0.3 |
| ສໍາເລັດຮູບຄວາມທົນທານຕໍ່ເສັ້ນຜ່າສູນກາງ | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| ສໍາເລັດຮູບດ້ານ Roughness / Ra | ≤0.8 ມມ | ≤0.8 ມມ | ≤0.8 ມມ | ≤0.8 ມມ | ≤0.8 ມມ | ວັດສະດຸປອກເປືອກ: ≤0.8 μm; ອຸປະກອນການຜິວຫນັງສີດໍາ: ປັບປຸງ. | ວັດສະດຸປອກເປືອກ: ≤0.8 μm; ອຸປະກອນການຜິວຫນັງສີດໍາ: ປັບປຸງ. |
| Roller Diameter / mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| ຄວາມໄວການເຮັດວຽກ / m / min | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| ພະລັງງານມໍເຕີຕົ້ນຕໍ / kW | 7.5×2 | 30×2 | 45×2 | 55×2 | 75×2 | 110×2 | 110×2 |
| ຍົກມໍເຕີພະລັງງານ / kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| ຂະໜາດເຄື່ອງຫຼັກ / m (ອ້າງອີງ) | 4.7×1.7×1.8 | 5.7×2.0×2.2 | 6.6×2.3×2.6 | 6.6×2.3×2.6 | 8.1×3.1×3.6 | 11×5.4×4.3 | 11×5.4×4.3 |
| ນ້ຳໜັກເຄື່ອງຫຼັກ / T (ອ້າງອີງ) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| ຄວາມອາດສາມາດຕິດຕັ້ງທັງໝົດ / kW (ອ້າງອີງ) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
ຂໍ້ມູນສະເພາະຂ້າງເທິງແມ່ນຄ່າອ້າງອີງສຳລັບຊຸດ FR. ການຄັດເລືອກເຄື່ອງຈັກສຸດທ້າຍແລະຕົວກໍານົດການຂະບວນການແມ່ນຂຶ້ນກັບຊັ້ນໂລຫະປະສົມ titanium, ຂະຫນາດແຖບຫຼືທໍ່, ຄວາມຫນາຂອງຝາ, ການຜິດປົກກະຕິເບື້ອງຕົ້ນ, ສະພາບຫນ້າດິນ, ຄວາມຊື່ສັດທີ່ຕ້ອງການ, ຄວາມທົນທານຕໍ່ມິຕິ, ແລະຄວາມສາມາດໃນການຜະລິດ. ສໍາລັບຜະລິດຕະພັນ titanium ທີ່ມີຄວາມທົນທານແຫນ້ນ, ການສະຫນອງຮູບແຕ້ມວັດສະດຸແລະຕົວຢ່າງແມ່ນແນະນໍາກ່ອນທີ່ຈະສໍາເລັດການຕັ້ງຄ່າ.
ອົງປະກອບອາວະກາດ
ແຖບແລະທໍ່ Titanium ຖືກນໍາໃຊ້ໃນອົງປະກອບຂອງໂຄງສ້າງ, fasteners, ພາກສ່ວນທີ່ກ່ຽວຂ້ອງກັບເຄື່ອງຈັກ, ແລະການນໍາໃຊ້ຍານອະວະກາດອື່ນໆ. ໂດຍທົ່ວໄປແລ້ວການຍືດເສັ້ນກົງແມ່ນຈໍາເປັນກ່ອນທີ່ຈະເຄື່ອງຈັກ, ການຕັດ, ຫຼືການປະກອບບ່ອນທີ່ການສອດຄ່ອງວັດສະດຸມີຜົນກະທົບຕໍ່ການປຸງແຕ່ງຕໍ່ມາ.
ຜະລິດຕະພັນ Titanium ທາງການແພດ
ໂລຫະປະສົມ Titanium ແລະ titanium ທີ່ໃຊ້ສໍາລັບການປູກຝັງ, ອົງປະກອບການຜ່າຕັດ, ແລະອຸປະກອນການແພດອາດຈະຕ້ອງການຄວາມຊື່ແລະສະພາບຂອງຫນ້າດິນທີ່ຄວບຄຸມກ່ອນທີ່ຈະປະມວນຜົນຄວາມແມ່ນຍໍາຕື່ມອີກ. ຄວາມຕ້ອງການສຸດທ້າຍແມ່ນຂຶ້ນກັບວັດສະດຸທີ່ໃຊ້ໄດ້ ແລະຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນທາງການແພດ.
ເຄມີ ແລະອຸປະກອນທາງທະເລ
ການຕໍ່ຕ້ານການກັດກ່ອນຂອງ Titanium ເຮັດໃຫ້ມັນເຫມາະສົມກັບເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນທີ່ເລືອກ, ອຸປະກອນເຄມີ, ລະບົບນ້ໍາທະເລ, ແລະການນໍາໃຊ້ທາງທະເລ. ການຍືດເສັ້ນກົງຊ່ວຍກະກຽມທໍ່ແລະແຖບສໍາລັບການ fabrication ແລະ machining.
ເຄື່ອງຈັກແລະອຸປະກອນທີ່ຊັດເຈນ
ໃຊ້ສໍາລັບແຖບໂລຫະປະສົມ titanium ແລະທໍ່ທີ່ຕ້ອງການເລຂາຄະນິດຄວບຄຸມກ່ອນທີ່ຈະປ່ຽນເປັນສີ, ຂັດ, ເຈາະ, ຕັດ, ຫຼືປະກອບ.
ການສໍາເລັດຮູບໂລຫະທີ່ບໍ່ແມ່ນເຫຼັກ
ແພລະຕະຟອມເຄື່ອງຈັກດຽວກັນສາມາດຕັ້ງຄ່າໄດ້ສໍາລັບແຖບຮອບທີ່ໃຊ້ໄດ້ແລະທໍ່ທີ່ເຮັດຈາກສະແຕນເລດ, ເຫຼັກກ້າໂລຫະປະສົມ, ໂລຫະປະສົມທອງແດງ, ແລະວັດສະດຸອື່ນໆໃນເວລາທີ່ຄວາມເຂັ້ມແຂງແລະຂະຫນາດຂອງມັນຢູ່ໃນຂອບເຂດການເຮັດວຽກຂອງເຄື່ອງຈັກ.
ການປຸງແຕ່ງໂລຫະທີ່ມີມູນຄ່າສູງ
ເຫມາະສໍາລັບເສັ້ນສໍາເລັດຮູບບ່ອນທີ່ການຟື້ນຕົວຂອງວັດສະດຸ, ຄວາມສອດຄ່ອງຂອງມິຕິລະດັບ, ແລະການຕິດຕໍ່ດ້ານຄວບຄຸມແມ່ນມີຄວາມສໍາຄັນເພາະວ່າວັດຖຸດິບມີຄ່າໃຊ້ຈ່າຍໃນການປຸງແຕ່ງຂ້ອນຂ້າງສູງ.
FangRong ໄດ້ຜະລິດເຄື່ອງ straightening, ອຸປະກອນການແຕ້ມຮູບເຢັນ, ແລະເຄື່ອງຈັກໂລຫະທີ່ກ່ຽວຂ້ອງຕັ້ງແຕ່ປີ 1998. ບໍລິສັດໄດ້ດໍາເນີນການໂຮງງານຜະລິດໃນ Dongguan ແລະ Yangjiang, ຈີນ, ແລະສະຫນອງອຸປະກອນສໍາລັບການ bar, ທໍ່, ແລະການປຸງແຕ່ງ profile.
ບໍລິສັດໄດ້ສະຫນອງອຸປະກອນໃຫ້ແກ່ລູກຄ້າຫຼາຍກວ່າ 10,000 ໃນຫຼາຍກວ່າ 60 ປະເທດແລະພາກພື້ນ. ສໍາລັບການນໍາໃຊ້ໂລຫະປະສົມ titanium, ການຕັ້ງຄ່າເຄື່ອງຈັກແມ່ນອີງໃສ່ສະເພາະວັດສະດຸທີ່ແທ້ຈິງແລະຄວາມຕ້ອງການຜະລິດຕະພັນສໍາເລັດຮູບແທນທີ່ຈະເປັນເສັ້ນຜ່າສູນກາງຢ່າງດຽວ.
ສິ່ງອໍານວຍຄວາມສະດວກໃນການຜະລິດ
Dongguan Fangrong Metallurgical Equipment Co., Ltd ຕັ້ງຢູ່ເມືອງ Dalang, ເມືອງ Dongguan, ແລະສຸມໃສ່ການຜະລິດອຸປະກອນໂລຫະ. Yangjiang Fangrong ເຄື່ອງຈັກຈໍາກັດໃນເມືອງ Yangdong, Yangjiang ສະຫນັບສະຫນູນກໍາລັງການຜະລິດເພີ່ມເຕີມ.
ສໍາລັບເຄື່ອງຈັກ straightening ທີ່ກໍາຫນົດເອງ, ຂະບວນການຜະລິດເລີ່ມຕົ້ນດ້ວຍການທົບທວນວັດສະດຸແລະຄໍາຮ້ອງສະຫມັກ, ຕິດຕາມດ້ວຍການອອກແບບກົນຈັກ, ເຄື່ອງຈັກອົງປະກອບ, ການຜະລິດມ້ວນ, ການປະກອບ, ການສອດຄ່ອງ, ແລະການທົດສອບເຄື່ອງຈັກ.
ເລຂາຄະນິດ roller ແລະການສອດຄ່ອງໄດ້ຖືກກວດສອບກ່ອນທີ່ຈະສົ່ງເພາະວ່າສິ່ງເຫຼົ່ານີ້ມີຜົນກະທົບໂດຍກົງຕໍ່ການຕິດຕໍ່ວັດສະດຸແລະພຶດຕິກໍາການເຮັດໃຫ້ຊື່. ການທົດສອບເຄື່ອງຈັກກວມເອົາສະພາບແລ່ນ, ການປັບ roller, ການຄວບຄຸມໄຟຟ້າ, ແລະການປະຕິບັດການ straightening ຕາມຂໍ້ກໍານົດດ້ານວິຊາການທີ່ໄດ້ຕົກລົງ.
FangRong ໃຫ້ຄໍາແນະນໍາການຕິດຕັ້ງ, ການຝຶກອົບຮົມຜູ້ປະຕິບັດງານ, ການສະຫນັບສະຫນູນດ້ານວິຊາການ, ແລະການຮັບປະກັນມາດຕະຖານ 12 ເດືອນ.
ISO 9001:2015— ການຢັ້ງຢືນລະບົບການຄຸ້ມຄອງຄຸນນະພາບ, ໃບຢັ້ງຢືນເລກທີ UQ231211R1.
CE Mark— ຂໍ້ກໍານົດທີ່ເຫມາະສົມສໍາລັບການຕັ້ງຄ່າເຄື່ອງທີ່ກ່ຽວຂ້ອງ.
ການກວດກາ SGS- ການກວດກາເອກະລາດສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການຂອງໂຄງການ.
ສິດທິບັດ— FangRong ຖືສິດທິບັດແບບປະດິດສ້າງ ແລະສິດທິປະໂຫຍດທີ່ກວມເອົາເທັກໂນໂລຍີອຸປະກອນການຕັ້ງຊື່ ແລະໂລຫະ, ລວມທັງ 2013207829011, 2008300532117, ແລະ ZL2015 2 0842922.7.
ຫຼັງຈາກການທົດສອບແລະການກວດກາຄັ້ງສຸດທ້າຍ, ເຄື່ອງໄດ້ຖືກກະກຽມສໍາລັບການຂົນສົ່ງຕາມຂະຫນາດ, ນ້ໍາຫນັກ, ແລະວິທີການຂົນສົ່ງ. ເຄື່ອງຈັກຕົ້ນຕໍ, ອົງປະກອບໄຟຟ້າ, ມ້ວນ, ເຄື່ອງມື, ແລະສ່ວນຊ່ວຍແມ່ນໄດ້ຮັບການປົກປ້ອງແລະບັນຈຸຕາມຄວາມຕ້ອງການການຂົນສົ່ງຂອງພວກເຂົາ.
ຄໍາຖາມທີ 1: ຂ້ອຍຄວນໃຫ້ຂໍ້ມູນຫຍັງແດ່ເມື່ອເລືອກເຄື່ອງຍືດເສັ້ນກົງ Titanium Alloy Vertical Two-Roller?
ສະຫນອງຊັ້ນໂລຫະປະສົມ titanium, ເສັ້ນຜ່າສູນກາງຂອງແຖບຫຼືທໍ່, ຄວາມຫນາຂອງຝາທໍ່ຖ້າສາມາດໃຊ້ໄດ້, ຄວາມຍາວຂອງວັດສະດຸ, ຄວາມຊື່ເບື້ອງຕົ້ນ, ຄວາມທົນທານຕໍ່ແຮງດັນ, ສະພາບຫນ້າດິນ, ຄວາມຊື່ສໍາເລັດຮູບທີ່ຕ້ອງການ, ຄວາມທົນທານຕໍ່ຂະຫນາດ, ແລະປະລິມານການຜະລິດ. ການແຕ້ມຮູບຫຼືຕົວຢ່າງວັດສະດຸແມ່ນເປັນປະໂຫຍດໃນເວລາທີ່ຄວາມທົນທານແຫນ້ນແຫນ້ນ.
Q2: ເຄື່ອງສາມາດ straighten ທໍ່ໂລຫະປະສົມ titanium ເຊັ່ນດຽວກັນກັບ bars ແຂງ?
ແມ່ນແລ້ວ, ໃຫ້ຂະຫນາດທໍ່ແລະສະພາບວັດສະດຸຕົກຢູ່ໃນຂອບເຂດການເຮັດວຽກຂອງເຄື່ອງທີ່ເລືອກ. ການຕັ້ງທໍ່ທໍ່ຮຽກຮ້ອງໃຫ້ມີການພິຈາລະນາເພີ່ມເຕີມຂອງຄວາມຫນາຂອງຝາແລະຮູບໄຂ່ເພາະວ່າຄວາມກົດດັນຂອງ roller ຫຼາຍເກີນໄປສາມາດສົ່ງຜົນກະທົບຕໍ່ສ່ວນຂ້າມ.
Q3: ເຮັດແນວໃດທ່ານປ້ອງກັນບໍ່ໃຫ້ເຄື່ອງຫມາຍ roller ໃນຜະລິດຕະພັນໂລຫະປະສົມ titanium?
ສະພາບຂອງຫນ້າດິນ roller, ເລຂາຄະນິດ roller, ການສອດຄ່ອງ, ຄວາມກົດດັນຕິດຕໍ່, ແລະຄວາມໄວການເຮັດວຽກທັງຫມົດຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງຫນ້າດິນ. ສໍາລັບຜະລິດຕະພັນທີ່ມີຄວາມຕ້ອງການດ້ານຫນ້າຢ່າງເຂັ້ມງວດ, ວັດສະດຸມ້ວນແລະສໍາເລັດຮູບຄວນໄດ້ຮັບການຄັດເລືອກພ້ອມກັບຊັ້ນ titanium ແລະການກໍານົດດ້ານສໍາເລັດຮູບ. ການປຸງແຕ່ງການທົດລອງແມ່ນແນະນໍາກ່ອນທີ່ຈະຜະລິດມະຫາຊົນ.
Q4: ເຄື່ອງຫນຶ່ງສາມາດປະມວນຜົນເສັ້ນຜ່າສູນກາງໂລຫະປະສົມ titanium ທີ່ແຕກຕ່າງກັນບໍ?
ແມ່ນແລ້ວ. ຮູບແບບທີ່ເຫມາະສົມສາມາດກວມເອົາຂອບເຂດຂອງເສັ້ນຜ່າສູນກາງທີ່ກໍານົດໄວ້, ໂດຍມີໄລຍະຫ່າງ roller ແລະເງື່ອນໄຂການເຮັດວຽກທີ່ປັບຕົວສໍາລັບແຕ່ລະຂໍ້ກໍາຫນົດ. ຖ້າເສັ້ນຜ່າສູນກາງຂະຫນາດໃຫຍ່ຫຼືຮູບຮ່າງຂອງຜະລິດຕະພັນແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍ, ການຕັ້ງຄ່າ roller ທີ່ແຕກຕ່າງກັນຫຼືເຄື່ອງມືອາດຈະຕ້ອງການ.
Q5: ຄວາມແຕກຕ່າງລະຫວ່າງຄວາມຊື່ແລະຄວາມຮອບໃນຜະລິດຕະພັນສໍາເລັດຮູບແມ່ນຫຍັງ?
ຄວາມຊື່ສັດອະທິບາຍວ່າແກນຕາມລວງຍາວ ຫຼືໜ້າດິນຕິດຢູ່ຕາມເສັ້ນອ້າງອີງຊື່, ໃນຂະນະທີ່ຄວາມກົມອະທິບາຍເຖິງການບ່ຽງເບນຂອງສ່ວນຂ້າມຈາກວົງມົນແທ້. ແຖບຊື່ບໍ່ຈໍາເປັນຮອບ, ດັ່ງນັ້ນຄວາມຕ້ອງການທັງສອງຄວນຈະຖືກລະບຸແຍກຕ່າງຫາກໃນເວລາທີ່ຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບມີຄວາມສໍາຄັນ.
Q6: ເຄື່ອງສາມາດແກ້ໄຂວັດສະດຸທີ່ມີການງໍເບື້ອງຕົ້ນທີ່ຮ້າຍແຮງບໍ?
ມັນຂຶ້ນກັບປະລິມານແລະທິດທາງຂອງການຜິດປົກກະຕິ, ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ເສັ້ນຜ່າກາງ, ແລະຄວາມທົນທານສໍາເລັດທີ່ຕ້ອງການ. ການຜິດປົກກະຕິເບື້ອງຕົ້ນຫຼາຍເກີນໄປອາດຈະຮຽກຮ້ອງໃຫ້ມີຍຸດທະສາດການແກ້ໄຂທີ່ແຕກຕ່າງກັນຫຼືຂະບວນການ straightening ກ່ອນ. ການທົດສອບຕົວຢ່າງແມ່ນແນະນໍາເມື່ອວັດສະດຸຂາເຂົ້າເກີນຂອບເຂດຄວາມຊື່ມາດຕະຖານ.
Q7: ຄວາມໄວການຜະລິດປົກກະຕິແມ່ນຫຍັງ?
ຄວາມໄວໃນການເຮັດວຽກກະສານອ້າງອີງແຕກຕ່າງກັນໄປຕາມຕົວແບບ, ຈາກ 2–30 m/min ໃນ FR-20 ແລະ 2–10 m/min ໃນ FR-40, ໃນຂະນະທີ່ຕົວແບບຂະຫນາດໃຫຍ່ໂດຍທົ່ວໄປແມ່ນລະບຸໄວ້ຢູ່ທີ່ 3-15 m/min. ຄວາມໄວການຜະລິດຕົວຈິງຄວນຈະຖືກກໍານົດຕາມຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າກາງ, ການຜິດປົກກະຕິ, ຄວາມຕ້ອງການດ້ານຫນ້າ, ແລະຄວາມຊື່ຂອງເປົ້າຫມາຍ.
Q8: FangRong ສະຫນອງເຄື່ອງຈັກທີ່ກໍາຫນົດເອງສໍາລັບຄໍາຮ້ອງສະຫມັກໂລຫະປະສົມ titanium ບໍ?
ແມ່ນແລ້ວ. ການຕັ້ງຄ່າສາມາດປັບໄດ້ຕາມເສັ້ນຜ່າສູນກາງ, ຄວາມແຂງແຮງຂອງວັດສະດຸ, ຂະຫນາດທໍ່, ຄວາມອາດສາມາດການຜະລິດ, ຄວາມຊື່ສັດສໍາເລັດຮູບ, ຄວາມທົນທານຂອງມິຕິ, ຄວາມຕ້ອງການອັດຕະໂນມັດ, ແລະເງື່ອນໄຂຂະບວນການອື່ນໆ. ການຕັ້ງຄ່າສຸດທ້າຍແມ່ນໄດ້ຮັບການຢືນຢັນຫຼັງຈາກການກວດສອບດ້ານວິຊາການ.
Q9: ເວລາການຈັດສົ່ງປົກກະຕິແມ່ນຫຍັງ?
ການຕັ້ງຄ່າມາດຕະຖານໂດຍທົ່ວໄປຕ້ອງການ 30-60 ມື້ຫຼັງຈາກການຢືນຢັນທາງດ້ານເຕັກນິກແລະຄໍາສັ່ງ. ອຸປະກອນທີ່ກໍາຫນົດເອງອາດຈະຕ້ອງການວິສະວະກໍາເພີ່ມເຕີມ, ການຜະລິດ, ແລະເວລາການທົດສອບ. ເວລານໍາສຸດທ້າຍແມ່ນຢືນຢັນຕາມການຕັ້ງຄ່າເຄື່ອງທີ່ໄດ້ຕົກລົງ.
Q10: ການຮັບປະກັນແລະເງື່ອນໄຂຫລັງການຂາຍແມ່ນຫຍັງ?
ການຮັບປະກັນເຄື່ອງມາດຕະຖານແມ່ນ 12 ເດືອນ. FangRong ສະຫນອງຄໍາແນະນໍາການຕິດຕັ້ງ, ການຝຶກອົບຮົມຜູ້ປະຕິບັດງານ, ການສະຫນັບສະຫນູນດ້ານວິຊາການທາງໄກ, ແລະການບໍລິການອາໄຫຼ່. ການມອບວຽກຢູ່ສະຖານທີ່ ຫຼືການບໍລິການອື່ນໆສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການຂອງໂຄງການ.
Q11: ຂໍ້ມູນໃດທີ່ຕ້ອງການສໍາລັບວົງຢືມ?
ຂໍ້ມູນທີ່ເປັນປະໂຫຍດທີ່ສຸດແມ່ນ titanium alloy grade, ແຖບແຂງຫຼືທໍ່, ເສັ້ນຜ່າກາງແລະຄວາມຫນາຂອງຝາ, ຄວາມຍາວຂອງອຸປະກອນ, ຄວາມຊື່ເຂົ້າ, ສະພາບຫນ້າດິນ, ຄວາມທົນທານສໍາເລັດຮູບທີ່ຕ້ອງການ, ຄວາມສາມາດຜະລິດ, ແລະການສະຫນອງພະລັງງານຂອງໂຮງງານຜະລິດ. ຖ້າມີ, ໃຫ້ແຕ້ມຮູບແລະຮູບພາບຂອງວັດສະດຸເພື່ອໃຫ້ການຕັ້ງຄ່າ roller ສາມາດຖືກປະເມີນໄດ້ຢ່າງຖືກຕ້ອງກວ່າ.
ທີ່ຢູ່
NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ
ອີເມວ