Whatsapp
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.
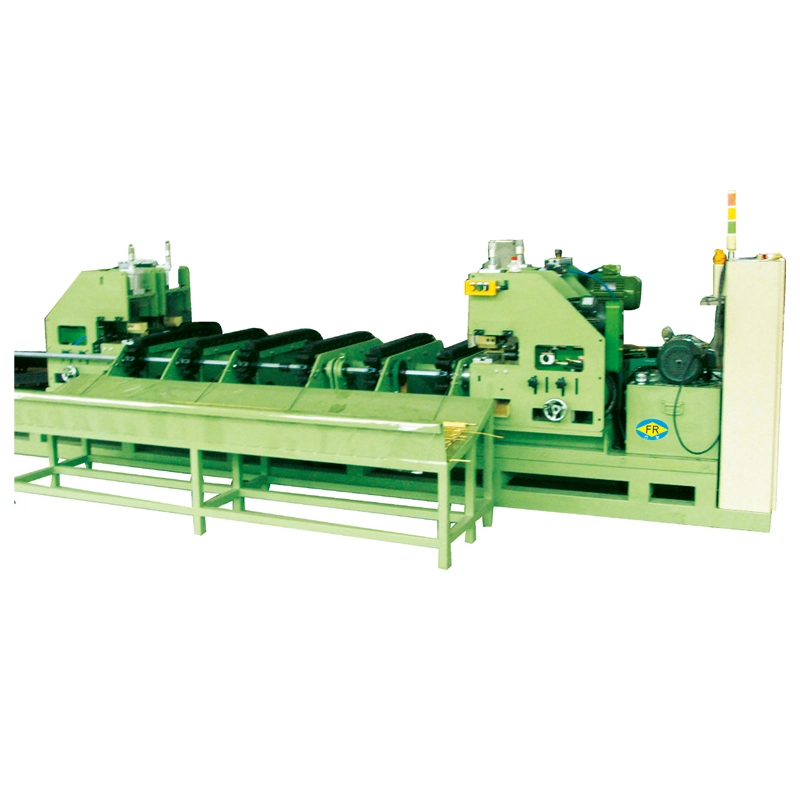
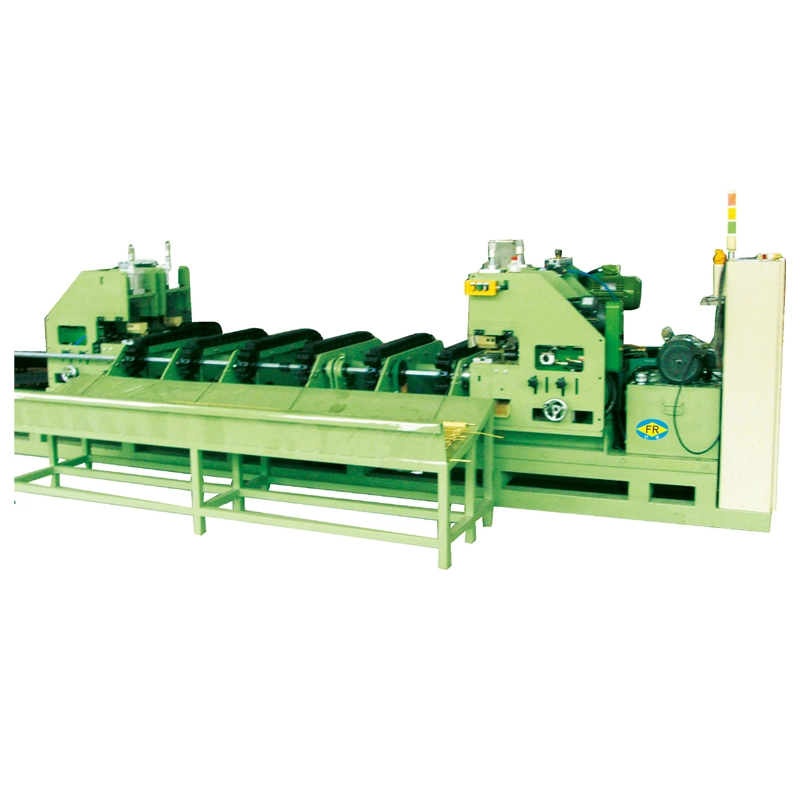
ສໍາລັບການຜະລິດທໍ່ທອງແດງ, ຄຸນນະພາບຂອງພາກສ່ວນແຫຼມມີຜົນກະທົບໂດຍກົງຕໍ່ການແຕ້ມຮູບທໍາອິດ. ປາຍທີ່ບໍ່ສະຫມໍ່າສະເຫມີຫຼືບໍ່ດີສາມາດເຮັດໃຫ້ການເຂົ້າຕາຍມີຄວາມຫຍຸ້ງຍາກຫຼາຍ, ເພີ່ມໂອກາດທີ່ຈະທໍາລາຍຫນ້າດິນ, ຫຼືຕ້ອງການການກະກຽມຄູ່ມືເພີ່ມເຕີມ. ໂຄງປະກອບການໄຮໂດຼລິກ 6-die ແມ່ນມີຈຸດປະສົງສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ການສ້າງຕັ້ງ radial ຄວບຄຸມແລະເລຂາຄະນິດທ້າຍທໍ່ທີ່ສອດຄ່ອງແມ່ນມີຄວາມສໍາຄັນ.
ຄວາມແຕກຕ່າງທີ່ ສຳ ຄັນແມ່ນວິທີການບັງຄັບໃຊ້ໃນທໍ່. ລະບົບສອງຕາຍແລະສີ່ຕາຍສາມາດປະຕິບັດການຊີ້ທໍ່, ແຕ່ຈໍານວນແລະການຈັດລຽງຂອງກອບເປັນຈໍານວນຕາຍມີຜົນກະທົບແນວໃດທໍ່ຖືກບີບອັດຮອບຮອບຂອງມັນ.
| ການປຽບທຽບ | ສອງຕາຍ | ສີ່ຕາຍ | ຫົກຕາຍ |
| ທິດທາງຮູບແບບ | ທິດທາງກົງກັນຂ້າມ | ສີ່ທິດທາງ radial | ຫົກທິດທາງ radial |
| ການແຈກຢາຍບັງຄັບ | ເຂັ້ມຂຸ້ນກວ່າ | ແຈກຢາຍຢ່າງເທົ່າທຽມກັນ | ແຈກຢາຍຢ່າງເທົ່າທຽມກັນທົ່ວທໍ່ |
| ການຄວບຄຸມທໍ່-ທ້າຍ | ເຫມາະສໍາລັບການເຮັດວຽກຈຸດພື້ນຖານ | ປັບປຸງການຄວບຄຸມ | ເຫມາະກັບແອັບພລິເຄຊັນທີ່ຕ້ອງການການປະກອບເປັນ radial ເປັນເອກະພາບຫຼາຍຂຶ້ນ |
| ການພິຈາລະນາແບບປົກກະຕິ | ການຫຼຸດຜ່ອນທ້າຍທໍ່ງ່າຍດາຍ | ການນໍາໃຊ້ການຜະລິດທົ່ວໄປ | ທໍ່ທອງແດງແລະຄໍາຮ້ອງສະຫມັກທີ່ເລຂາຄະນິດປາຍທໍ່ມີຄວາມສໍາຄັນ |
ການຈັດການຫົກຕາຍບໍ່ພຽງແຕ່ຫມາຍຄວາມວ່າ "ຕາຍຫຼາຍເທົ່າກັບຜົນໄດ້ຮັບທີ່ດີກວ່າ." ປະໂຫຍດທາງປະຕິບັດຂອງມັນແມ່ນວິທີການສ້າງຄວາມກົດດັນທີ່ຖືກແຈກຢາຍຮອບທໍ່. ສໍາລັບທໍ່ທອງແດງທີ່ມີຄວາມອ່ອນໄຫວຕໍ່ການຜິດປົກກະຕິ, ນີ້ສາມາດຊ່ວຍຄວບຄຸມ eccentricity ແລະຮັກສາພາກສ່ວນແຫຼມທີ່ສອດຄ່ອງຫຼາຍ.
ທໍ່ຖືກຈັດໃສ່ໃນພື້ນທີ່ຊີ້ແລະສະຫນັບສະຫນູນຕາມການຕັ້ງຄ່າເຄື່ອງ. ຕາຍຫົກແມ່ນຈັດລຽງຕາມເສັ້ນຮອບທໍ່. ເມື່ອລະບົບໄຮໂດຼລິກຖືກເປີດໃຊ້, ຕາຍເຄື່ອນຍ້າຍໄປທີ່ສູນກາງແລະຫຼຸດຜ່ອນການສິ້ນສຸດຂອງທໍ່ໂດຍຜ່ານການບີບອັດ radial ຄວບຄຸມ.
ການປະຕິບັດການກອບເປັນຈໍານວນແມ່ນສໍາເລັດໃນລະຫວ່າງຫນຶ່ງເສັ້ນເລືອດຕັນໃນໄຮໂດຼລິກ. ຜົນໄດ້ຮັບຈຸດທີ່ແນ່ນອນແມ່ນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງທໍ່ນອກ, ຄວາມຫນາຂອງກໍາແພງ, ຊັ້ນທອງແດງ, ຂະຫນາດປາຍແຫຼມທີ່ຕ້ອງການ, ເລຂາຄະນິດຕາຍ, ແລະຮູບແບບເຄື່ອງຈັກ. ຕົວກໍານົດການເຫຼົ່ານີ້ຄວນໄດ້ຮັບການຢືນຢັນກ່ອນທີ່ຈະຜະລິດແທນທີ່ຈະເລືອກເຄື່ອງຈັກພຽງແຕ່ຈາກເສັ້ນຜ່າສູນກາງທໍ່ສູງສຸດ.
ສາມແບບມາດຕະຖານກວມເອົາເສັ້ນຜ່າສູນກາງທໍ່ທີ່ແຕກຕ່າງກັນແລະຄວາມຫນາຂອງຝາ. ສໍາລັບຜູ້ຊື້ທີ່ປຽບທຽບເຄື່ອງຈັກ, ຂອບເຂດຊີ້ແລະຄວາມຫນາຂອງກໍາແພງແມ່ນສອງຕົວກໍານົດການທໍາອິດທີ່ຈະກວດສອບ. ຂະຫນາດກະບອກສູບແລະພະລັງງານສູບ, ຫຼັງຈາກນັ້ນຊີ້ບອກຄວາມສາມາດຂອງການສ້າງຕັ້ງຂອງເຄື່ອງ.
| ພາລາມິເຕີຂອງ Hydraulic 6 Dies ເຄື່ອງຊີ້ | |||
| ຕົວແບບ | ປະເພດ FR-40 | ປະເພດ FR-80 | ປະເພດ FR-150 |
| ຊ່ວງຈຸດ | φ6-40mm | φ20-80mm | φ30-150mm |
| ຄວາມໜາຂອງຝາ | 0.5-1.8mm | 0.5-3.0mm | 0.5-5.0mm |
| ເສັ້ນຜ່າສູນກາງກະບອກ | φ160*φ100mm | φ250*φ160mm | ເສັ້ນຜ່າສູນກາງພາຍໃນ Ф480mm |
| ພະລັງງານສູບ | 5.5kW-4 | 7.5kW | 30kW |
| ຂະໜາດ | 1200*600*900ມມ | 1200*800*1300ມມ | 1800*1500*1500ມມ |
| ນ້ຳໜັກ | 500 ກິໂລ | 800 ກິໂລ | 5000 ກິໂລ |
ຕາຕະລາງແມ່ນເອກະສານອ້າງອີງສໍາລັບການຕັ້ງຄ່າມາດຕະຖານ. ຕົວກໍານົດການເຄື່ອງຕົວຈິງສາມາດປັບໄດ້ຕາມວັດສະດຸທໍ່ທອງແດງ, ເສັ້ນຜ່າກາງ, ຄວາມຫນາຂອງກໍາແພງ, ຄວາມຕ້ອງການປາຍແຫຼມແລະເງື່ອນໄຂການຜະລິດ.
FR-40 ກວມເອົາທໍ່φ6-40mm ທີ່ມີຄວາມຫນາຂອງກໍາແພງ 0.5-1.8mm. ມັນໃຊ້ກະບອກສູບφ160×φ100mm ແລະພະລັງງານປ້ຳ 5.5kW-4. ດ້ວຍຂະຫນາດ 1200 × 600 × 900 ມມແລະນ້ໍາຫນັກ 500 ກິໂລ, ມັນແມ່ນຮູບແບບທີ່ນ້ອຍທີ່ສຸດໃນຊຸດນີ້.
FR-80 ກວມເອົາφ20-80mm ແລະຄວາມຫນາຂອງກໍາແພງຈາກ 0.5-3.0mm. ເຄື່ອງດັ່ງກ່າວມີກະບອກ φ250×φ160mm ແລະປັ໊ມ 7.5kW. ຂະຫນາດຂອງມັນແມ່ນ 1200 × 800 × 1300 ມມແລະນ້ໍາຫນັກຂອງມັນແມ່ນ 800 ກິໂລກໍາ.
FR-150 ມີຈຸດປະສົງສໍາລັບຂະຫນາດທໍ່ຂະຫນາດໃຫຍ່, ກວມເອົາφ30-150mm ແລະຄວາມຫນາຂອງກໍາແພງເຖິງ 5.0mm. ມັນໃຊ້ກະບອກສູບທີ່ມີເສັ້ນຜ່າກາງພາຍໃນຂອງ Ф480mm ແລະພະລັງງານປັ໊ມ 30kW. ເຄື່ອງວັດແທກຂະຫນາດ 1800 × 1500 × 1500 ມມແລະນ້ໍາຫນັກປະມານ 5000 ກິໂລກໍາ.
ການຊີ້ບໍ່ແມ່ນການປະຕິບັດການສ້າງຕັ້ງຂັ້ນສຸດທ້າຍ. ວຽກງານຂອງມັນແມ່ນເພື່ອເຮັດໃຫ້ປາຍທໍ່ທີ່ເຫມາະສົມກັບຂະບວນການຕໍ່ໄປ. ປາຍທີ່ຖືກກະກຽມຢ່າງຖືກຕ້ອງຊ່ວຍຫຼຸດຜ່ອນຄວາມຫຍຸ້ງຍາກໃນການໃຫ້ທໍ່ເຂົ້າໄປໃນທໍ່ແຕ້ມຮູບແລະເຮັດໃຫ້ເຄື່ອງແຕ້ມມີສ່ວນທີ່ສາມາດຈັບໄດ້.
ສໍາລັບສາຍການຜະລິດ, ຜົນປະໂຫຍດເພາະສະນັ້ນຈຶ່ງເຊື່ອມຕໍ່ກັບຂະບວນການແຕ້ມຮູບທັງຫມົດແທນທີ່ຈະດໍາເນີນການຊີ້ພຽງແຕ່. ປາຍທໍ່ທີ່ສອດຄ່ອງຫຼາຍສາມາດຫຼຸດຜ່ອນການກະກຽມຄູ່ມື, ຈໍາກັດການສ້າງແບບຊ້ໍາຊ້ອນ, ແລະເຮັດໃຫ້ການຫັນປ່ຽນໄປສູ່ຮູບແຕ້ມທໍາອິດທີ່ງ່າຍຕໍ່ການຄວບຄຸມ.
ເຄື່ອງຊີ້ທໍ່ໄຮໂດຼລິກ Copper Hydraulic Six Dies ສ່ວນໃຫຍ່ແມ່ນໃຊ້ກ່ອນການປະຕິບັດການແຕ້ມຮູບເຢັນບ່ອນທີ່ທອງແດງຫຼືທໍ່ໂລຫະອື່ນໆທີ່ເຂົ້າກັນໄດ້ຮຽກຮ້ອງໃຫ້ມີການຫຼຸດຜ່ອນການຄວບຄຸມ.
ການຜະລິດທໍ່ທອງແດງ— ປາຍທໍ່ໄດ້ຖືກຫຼຸດລົງກ່ອນທີ່ຈະແຕ້ມຮູບເພື່ອກະກຽມໃຫ້ເຂົາເຈົ້າສໍາລັບການເຂົ້າຕາຍແລະການຈັບ.
ສາຍການຜະລິດແບບແຕ້ມເຢັນ— ຕິດຕັ້ງເປັນເຄື່ອງຊ່ວຍກ່ອນການດໍາເນີນງານການແຕ້ມຮູບທໍາອິດຫຼືຕໍ່ມາທີ່ຕ້ອງການການກະກຽມໃນຕອນທ້າຍ.
ການປຸງແຕ່ງທໍ່ກົນຈັກ— ເຫມາະສົມສໍາລັບການດໍາເນີນງານການປຸງແຕ່ງທໍ່ທີ່ກ່ຽວຂ້ອງກັບເສັ້ນຜ່າກາງທີ່ແຕກຕ່າງກັນແລະຄວາມຫນາຂອງຝາ.
ອົງປະກອບຂອງລົດຍົນ— ສາມາດນໍາໃຊ້ສໍາລັບອົງປະກອບຂອງທໍ່ທີ່ຮຽກຮ້ອງໃຫ້ມີການຫຼຸດຜ່ອນການຄວບຄຸມກ່ອນທີ່ຈະສ້າງຮູບແບບຫຼືການແຕ້ມຮູບຕື່ມອີກ.
ການຜະລິດທໍ່ອຸດສາຫະກໍາ— ນໍາໃຊ້ໃນໂຮງງານຜະລິດທໍ່ໂລຫະສໍາລັບເຄື່ອງຈັກ, ພື້ນຖານໂຄງລ່າງແລະການນໍາໃຊ້ອຸດສາຫະກໍາອື່ນໆ.
ເສັ້ນຜ່າສູນກາງທໍ່ດຽວບໍ່ພຽງພໍທີ່ຈະເລືອກເຄື່ອງຊີ້ຫົກຕາຍ. ສໍາລັບການຕັ້ງຄ່າທີ່ເຫມາະສົມ, ຜູ້ຊື້ຄວນສະຫນອງຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າກາງນອກ, ຄວາມຫນາຂອງຝາ, ຄວາມຍາວຂອງທໍ່, ຂະຫນາດປາຍແຫຼມທີ່ຕ້ອງການແລະກໍາລັງການຜະລິດທີ່ຄາດວ່າຈະ.
ຖ້າຂະຫນາດທໍ່ຫຼາຍຈະຖືກປຸງແຕ່ງຢູ່ໃນເຄື່ອງດຽວກັນ, ໃຫ້ຂະຫນາດທີ່ສົມບູນແທນທີ່ຈະເປັນເສັ້ນຜ່າສູນກາງທີ່ໃຫຍ່ທີ່ສຸດເທົ່ານັ້ນ. ນີ້ອະນຸຍາດໃຫ້ການກໍານົດຄ່າຕາຍແລະຄວາມອາດສາມາດຂອງເຄື່ອງຈັກໃນການພິຈາລະນາຮ່ວມກັນ.
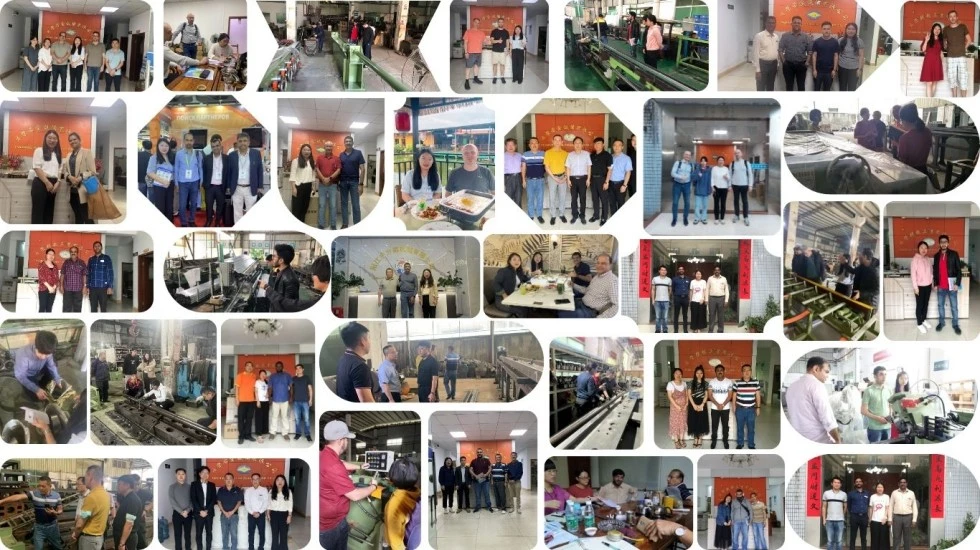
Fangrong ໄດ້ສ້າງຕັ້ງຂຶ້ນໃນປີ 1998 ແລະມີປະສົບການຫຼາຍກວ່າ 26 ປີໃນເຄື່ອງຈັກ straightening, ອຸປະກອນການແຕ້ມຮູບເຢັນແລະເຄື່ອງຈັກໂລຫະທີ່ກ່ຽວຂ້ອງ. ບໍລິສັດດໍາເນີນການໂຮງງານຜະລິດສອງແຫ່ງໃນກວາງຕຸ້ງ, ຈີນ.
Dongguan Fangrong Metallurgical Equipment Co., Ltd ຕັ້ງຢູ່ເມືອງ Dalang, ເມືອງ Dongguan ແລະເຮັດຫນ້າທີ່ເປັນສໍານັກງານໃຫຍ່ແລະພື້ນຖານການຜະລິດຕົ້ນຕໍ. ລະດັບອຸປະກອນຂອງມັນປະກອບມີເຄື່ອງແຕ້ມເຢັນ, ເຄື່ອງ straightening ແລະອຸປະກອນມ້ວນ thread.
Yangjiang Fangrong ເຄື່ອງຈັກຈໍາກັດ, ຕັ້ງຢູ່ໃນເມືອງ Yangdong, ເມືອງ Yangjiang. ສະຖານທີ່ທີສອງສະຫນອງຄວາມສາມາດໃນການຜະລິດເພີ່ມເຕີມແລະສະຫນັບສະຫນູນການຈັດສົ່ງອຸປະກອນ.
ອຸປະກອນ Fangrong ໄດ້ຖືກສະຫນອງໃຫ້ແກ່ລູກຄ້າຫຼາຍກວ່າ 10,000, ນໍາໃຊ້ໃນຫຼາຍກວ່າ 60 ອຸດສາຫະກໍາແລະສົ່ງອອກໄປຫຼາຍກວ່າ 60 ປະເທດແລະພາກພື້ນ.
ຂະບວນການຜະລິດໄດ້ສຸມໃສ່ກອບ, ອົງປະກອບກອບເປັນຈໍານວນບົບໄຮໂດຼລິກ, ລະບົບຕາຍ, ຂັບແລະອົງປະກອບການຄວບຄຸມ. ແຕ່ລະພາກສ່ວນໄດ້ຖືກກະກຽມຕາມການຕັ້ງຄ່າເຄື່ອງກ່ອນທີ່ຈະປະກອບສຸດທ້າຍ.
ແຜ່ນເຫຼັກໄດ້ຖືກຕັດແລະເຊື່ອມໂລຫະຕາມຮູບແຕ້ມເຄື່ອງທີ່ໄດ້ຮັບການອະນຸມັດ. ຫຼັງຈາກນັ້ນ, ກອບໄດ້ຖືກປະຕິບັດເພື່ອຫຼຸດຜ່ອນຄວາມກົດດັນການເຊື່ອມໂລຫະແລະຈໍາກັດການຜິດປົກກະຕິໃນລະຫວ່າງການເຄື່ອງຈັກແລະການປະກອບຕໍ່ມາ.
ທໍ່ໄຮໂດຼລິກແລະອົງປະກອບທີ່ກ່ຽວຂ້ອງແມ່ນເຄື່ອງຈັກໃນຂະຫນາດທີ່ຕ້ອງການ. ດ້ານການຍຶດຕິດ ແລະ ທິດທາງຖືກກວດກາກ່ອນທີ່ຈະຖືກຕິດຕັ້ງໃສ່ເຄື່ອງ.
ປັ໊ມໄຮໂດຼລິກ, ກະບອກສູບ, ປ່ຽງ, ທໍ່ແລະອົງປະກອບຄວບຄຸມໄຟຟ້າແມ່ນປະກອບຕາມການຕັ້ງຄ່າເຄື່ອງ. ການເຊື່ອມຕໍ່ຖືກກວດສອບກ່ອນການມອບໝາຍ.
ຕາຍຫົກໄດ້ຖືກຕິດຕັ້ງຢູ່ອ້ອມຮອບພື້ນທີ່ກອບເປັນຈໍານວນແລະປັບຕົວເພື່ອສະຫນອງການເຄື່ອນໄຫວແລະຕໍາແຫນ່ງທີ່ຕ້ອງການ. ເລຂາຄະນິດ Die ແມ່ນກົງກັບຂໍ້ກໍາຫນົດທໍ່ຂອງລູກຄ້າ.
ກ່ອນທີ່ຈະຂົນສົ່ງ, ເຄື່ອງໄດ້ຜ່ານການທົດສອບບໍ່ມີການໂຫຼດແລະກອບເປັນຈໍານວນ. ການເຄື່ອນໄຫວຂອງລະບົບໄຮໂດຼລິກ, ການຊິ້ງຕາຍ, ເສັ້ນເລືອດຕັນໃນ, ການຄວບຄຸມການດໍາເນີນງານແລະການຊີ້ຜົນໄດ້ຮັບຖືກກວດສອບຕໍ່ກັບການຕັ້ງຄ່າທີ່ຕົກລົງ.
ການກວດກາຄັ້ງສຸດທ້າຍກວມເອົາຂະຫນາດເຄື່ອງ, ຮູບລັກສະນະ, ການເຊື່ອມຕໍ່ໄຮໂດຼລິກ, ອົງປະກອບໄຟຟ້າແລະຫນ້າທີ່ປະຕິບັດງານ. ຫຼັງຈາກການກວດກາ, ອຸປະກອນໄດ້ຖືກກະກຽມສໍາລັບການຫຸ້ມຫໍ່ສົ່ງອອກເສີມ.
ISO9001:2015- ລະບົບການຄຸ້ມຄອງຄຸນນະພາບກວມເອົາການອອກແບບ, ການຜະລິດ, ການຕິດຕັ້ງ ແລະການບໍລິການ. ໃບຢັ້ງຢືນໝາຍເລກ UQ231211R1.
CE Mark— ເຄື່ອງຈັກປະຕິບັດຕາມຂໍ້ກໍານົດຂອງ Machinery Directive 2006/42/EC, ລວມທັງການສະຫນອງຄວາມປອດໄພເຊັ່ນ: ການຢຸດສຸກເສີນ, ການຄວບຄຸມສອງມືແລະຜ້າມ່ານແສງສະຫວ່າງ.
ການກວດກາ SGS— ສະຫນັບສະຫນູນການກວດກາເປັນເອກະລາດສໍາລັບການປະຕິບັດຂອງເຄື່ອງຈັກແລະຄວາມຕ້ອງການກ່ຽວກັບຄວາມປອດໄພ.
ສິດທິບັດແຫ່ງຊາດ- Fangrong ຖືສິດທິບັດປະດິດສ້າງ 32 ສະບັບ ແລະ ສິດທິບັດຕົວແບບທີ່ເປັນປະໂຫຍດຫຼາຍກວ່າ 100 ສະບັບ. ຕົວຢ່າງເຊັ່ນ: ສິດທິບັດ 2013207829011 ສໍາລັບອຸປະກອນແຮງດັນຕ່ອງໂສ້, ສິດທິບັດ 2008300532117 ສໍາລັບຕົວຍຶດຕາຍຫຼາຍສາຍ, ແລະ ZL2015 2 0842922.7 ສໍາລັບລະບົບ mandrel ການປ່ຽນແປງໄວ.
ເຄື່ອງຊີ້ທໍ່ໄຮໂດຼລິກທອງແດງ Six Dies ໄດ້ຖືກກະກຽມຕາມຂະຫນາດແລະຄວາມຕ້ອງການການຂົນສົ່ງ. ກ່ອງໄມ້ເສີມຫຼືການຫຸ້ມຫໍ່ກອບເຫຼັກສາມາດນໍາໃຊ້ເພື່ອປົກປ້ອງອຸປະກອນໃນລະຫວ່າງການຈັດການແລະການຂົນສົ່ງ. ຄູ່ມື, ໃບຢັ້ງຢືນແລະເອກະສານເຄື່ອງຈັກທີ່ກ່ຽວຂ້ອງແມ່ນສະຫນອງໃຫ້ກັບອຸປະກອນ.
1. ເປັນຫຍັງການຊີ້ຫົກຈຸດຈຶ່ງເໝາະສົມກັບທໍ່ທອງແດງ?
ຕາຍ 6 ຄົນ ໃຊ້ຜົນບັງຄັບໃຊ້ຈາກຫຼາຍທິດທາງ radial. ນີ້ສະຫນອງການບີບອັດກະແຈກກະຈາຍຫຼາຍຂື້ນປະມານທໍ່ແລະເປັນປະໂຫຍດໃນເວລາທີ່ການຄວບຄຸມເລຂາຄະນິດຂອງປາຍແຫຼມແມ່ນສໍາຄັນ.
2. ເຄື່ອງຊີ້ 6 ຕາຍ ແລະ ເຄື່ອງຊີ້ສີ່ຕາຍ ແຕກຕ່າງກັນແນວໃດ?
ທັງສອງສາມາດຫຼຸດຜ່ອນປາຍທໍ່, ແຕ່ການຈັດການຫົກຕາຍສະຫນອງການສ້າງຕັ້ງຈາກຫົກທິດທາງ radial. ທາງເລືອກທີ່ເຫມາະສົມແມ່ນຂຶ້ນກັບວັດສະດຸທໍ່, ເສັ້ນຜ່າກາງ, ຄວາມຫນາຂອງຝາແລະເລຂາຄະນິດປາຍແຫຼມທີ່ຕ້ອງການ.
3. ເຄື່ອງຫນຶ່ງສາມາດປຸງແຕ່ງຂະຫນາດທໍ່ທອງແດງທີ່ແຕກຕ່າງກັນບໍ?
ແມ່ນແລ້ວ. ຂະຫນາດທໍ່ທີ່ແຕກຕ່າງກັນສາມາດໄດ້ຮັບການປຸງແຕ່ງດ້ວຍການກໍານົດຄ່າຕາຍທີ່ເຫມາະສົມ, ໃຫ້ພວກເຂົາຢູ່ໃນຂອບເຂດການເຮັດວຽກຂອງຮູບແບບທີ່ເລືອກ. ຂອບເຂດຂະຫນາດທໍ່ທີ່ສົມບູນຄວນໄດ້ຮັບການຢືນຢັນກ່ອນທີ່ຈະສັ່ງ.
4. ຂ້ອຍຄວນເລືອກຮູບແບບໃດສໍາລັບທໍ່ທອງແດງຂອງຂ້ອຍ?
FR-40 ກວມເອົາφ6-40mm, FR-80 ກວມເອົາφ20-80mm, ແລະ FR-150 ກວມເອົາφ30-150mm. ຄວາມຫນາຂອງຝາຍັງຕ້ອງໄດ້ຮັບການພິຈາລະນາເພາະວ່າສາມແບບມີລະດັບການເຮັດວຽກທີ່ແຕກຕ່າງກັນ.
5. ເຄື່ອງຊີ້ທໍ່ Copper Hydraulic Six Dies ສາມາດປະມວນຜົນທໍ່ທອງແດງທີ່ໜາໄດ້ບໍ?
ແມ່ນແລ້ວ. ຮູບແບບມາດຕະຖານກວມເອົາຄວາມຫນາຂອງຝາເຖິງ 1.8mm ສໍາລັບ FR-40, 3.0mm ສໍາລັບ FR-80 ແລະ 5.0mm ສໍາລັບ FR-150. ຄວາມເຫມາະສົມທີ່ແທ້ຈິງຄວນໄດ້ຮັບການຢືນຢັນໂດຍອີງຕາມວັດສະດຸທອງແດງແລະຂະຫນາດປາຍແຫຼມທີ່ຕ້ອງການ.
6. ເຄື່ອງສໍາເລັດການຊີ້ໃນຫນຶ່ງເສັ້ນເລືອດຕັນໃນ?
ຫົກທໍ່ໄຮໂດຼລິກໄດ້ຖືກອອກແບບເພື່ອຍ້າຍໄປສູ່ສູນກາງທໍ່ໃນລະຫວ່າງວົງຈອນການປະກອບເປັນທໍ່ໄຮໂດຼລິກ. ຜົນໄດ້ຮັບການປະກອບສຸດທ້າຍແມ່ນຂຶ້ນກັບການກໍານົດຂອງທໍ່ແລະການກໍານົດການຕາຍ.
7. ມັນສາມາດປະສົມປະສານກັບເສັ້ນແຕ້ມເຢັນໄດ້ບໍ?
ແມ່ນແລ້ວ. ເຄື່ອງຖືກນໍາໃຊ້ເປັນຂະບວນການກະກຽມໃນຕອນທ້າຍກ່ອນທີ່ຈະແຕ້ມຮູບເຢັນ. ຮູບແບບແລະລໍາດັບການດໍາເນີນງານສາມາດສົນທະນາໄດ້ຕາມອຸປະກອນການແຕ້ມຮູບທີ່ມີຢູ່ແລ້ວແລະການຈັດໂຮງງານ.
8. ຂໍ້ມູນທີ່ຕ້ອງການສໍາລັບວົງຢືມ?
ກະລຸນາໃຫ້ວັດສະດຸທໍ່, ເສັ້ນຜ່າກາງນອກ, ຄວາມຫນາຂອງຝາ, ຄວາມຍາວຂອງທໍ່, ຂະຫນາດປາຍແຫຼມທີ່ຕ້ອງການແລະຄວາມສາມາດໃນການຜະລິດ. ຖ້າມີຂະຫນາດທໍ່ຫຼາຍ, ໃຫ້ຂະຫນາດເຕັມ.
9. Fangrong ສາມາດປັບແຕ່ງເຄື່ອງໄດ້ບໍ?
ແມ່ນແລ້ວ. Fangrong ສາມາດປຶກສາຫາລືກ່ຽວກັບການຕັ້ງຄ່າເຄື່ອງຈັກຕາມຂະຫນາດທໍ່, ວັດສະດຸ, ຄວາມຕ້ອງການການຜະລິດແລະຮູບແບບໂຮງງານ. ຂໍ້ມູນຈໍາເພາະທີ່ກໍາຫນົດເອງສາມາດສະຫນອງໄດ້ຕາມຄວາມຕ້ອງການ.
10. ການສະຫນັບສະຫນູນຫລັງການຂາຍແມ່ນຫຍັງ?
Fangrong ສະຫນອງການຮັບປະກັນ 12 ເດືອນກວມເອົາຄວາມບົກຜ່ອງດ້ານການຜະລິດ, ພ້ອມກັບຄໍາແນະນໍາໃນການຕິດຕັ້ງ, ການສະຫນັບສະຫນູນຄະນະກໍາມະການ, ການຝຶກອົບຮົມການດໍາເນີນງານ, ການສະຫນອງອາໄຫຼ່ແລະການຊ່ວຍເຫຼືອດ້ານວິຊາການໃນໄລຍະຍາວ.
ທີ່ຢູ່
NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ
ອີເມວ