ຜະລິດຕະພັນ
ຜະລິດຕະພັນ

ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.

ຜະລິດຕະພັນ
ສີ່ເສັ້ນແຕ້ມເຢັນແລະເຄື່ອງຕັດ
  • ສີ່ເສັ້ນແຕ້ມເຢັນແລະເຄື່ອງຕັດສີ່ເສັ້ນແຕ້ມເຢັນແລະເຄື່ອງຕັດ
  • ສີ່ເສັ້ນແຕ້ມເຢັນແລະເຄື່ອງຕັດສີ່ເສັ້ນແຕ້ມເຢັນແລະເຄື່ອງຕັດ
  • ສີ່ເສັ້ນແຕ້ມເຢັນແລະເຄື່ອງຕັດສີ່ເສັ້ນແຕ້ມເຢັນແລະເຄື່ອງຕັດ

ສີ່ເສັ້ນແຕ້ມເຢັນແລະເຄື່ອງຕັດ

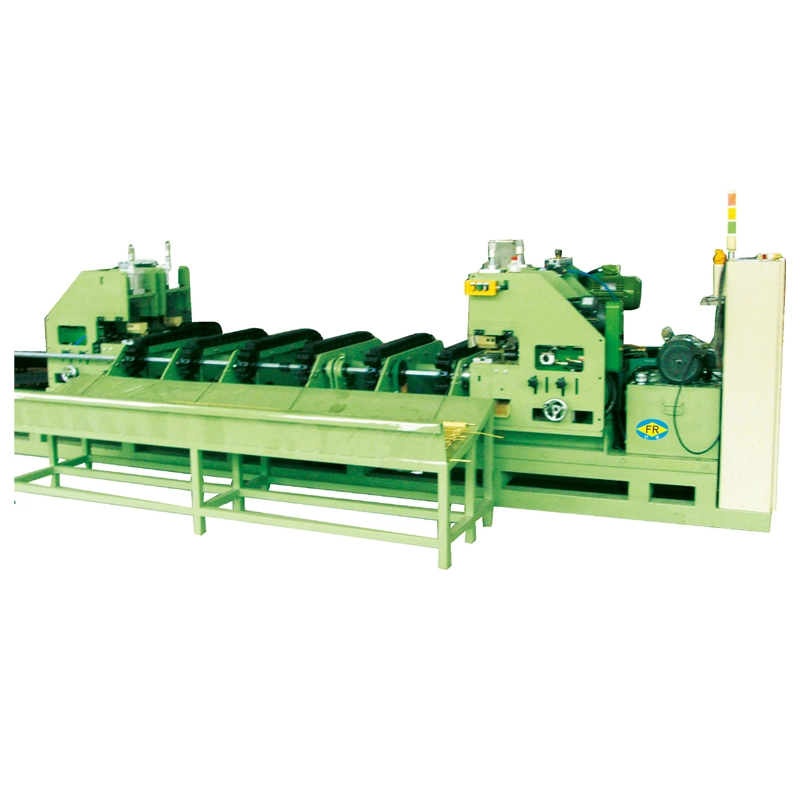
ໄດ້ສີ່ເສັ້ນແຕ້ມເຢັນແລະເຄື່ອງຕັດສົມທົບການແຕ້ມຮູບເຢັນກັບອັດຕະໂນມັດການຕັດຄວາມຍາວຄົງທີ່ໃນ​ຂະ​ບວນ​ການ​ຕໍ່​ເນື່ອງ​ຫນຶ່ງ​. ມັນສາມາດປະມວນຜົນໄດ້2 ຫຼື 4 ທໍ່ຫຼືແຖບພ້ອມໆກັນ, ມີກໍາລັງແຕ້ມຂອງ10–50 kNແລະເສັ້ນເລືອດຕັນໃນປະສິດທິພາບເຖິງ7 ມ. ມີຢູ່ໃນການຕັ້ງຄ່າໄຮໂດຼລິກ, ນິວເມຕິກ, ແລະເຄື່ອງຕັດ, ມັນຈັດການເຫຼັກກາກບອນ, ເຫລັກສະແຕນເລດ, ທອງແດງ, ອາລູມິນຽມ, ແລະທໍ່ໂລຫະປະສົມຫຼື bars ສູງເຖິງ Ø25 ມມ. ການຕັດໃນເສັ້ນຫຼຸດຜ່ອນການຈັດການແລະແຮງງານໃນຂະນະທີ່ຮັກສາຄວາມຍາວສໍາເລັດຮູບທີ່ສອດຄ່ອງ.

ຄະແນນ: 5.0
(ການນັບຄະແນນ: 1)

ໄດ້ສີ່ເສັ້ນແຕ້ມເຢັນແລະເຄື່ອງຕັດສົມທົບການແຕ້ມຮູບເຢັນດ້ວຍການຕັດອັດຕະໂນມັດທີ່ມີຄວາມຍາວຄົງທີ່, ດັ່ງນັ້ນທໍ່ຫຼືແຖບສາມາດແຕ້ມໄດ້ຕາມຂະຫນາດທີ່ຕ້ອງການແລະຕັດອອກເປັນຄວາມຍາວສໍາເລັດຮູບໂດຍບໍ່ມີການໂອນວັດສະດຸໄປຫາເຄື່ອງຕັດແຍກຕ່າງຫາກ. ມັນມີຈຸດປະສົງສໍາລັບສາຍການຜະລິດທີ່ຂະຫນາດທໍ່ຫຼືແຖບດຽວກັນຖືກຜະລິດຊ້ໍາຊ້ອນແລະຄວາມຖືກຕ້ອງຂອງການຕັດ, ເວລາການຈັດການແລະຜົນຜະລິດແມ່ນມີຄວາມສໍາຄັນຫຼາຍກ່ວາຄວາມຍືດຫຍຸ່ນສໍາລັບຂະຫນາດຜະລິດຕະພັນທີ່ແຕກຕ່າງກັນຫຼາຍ.

ບັນຫາການຜະລິດຕົ້ນຕໍທີ່ມັນແກ້ໄຂແມ່ນການດໍາເນີນງານເພີ່ມເຕີມຫຼັງຈາກການແຕ້ມຮູບເຢັນແບບທໍາມະດາ. A drawbench ມາດຕະຖານຜະລິດທໍ່ຫຼື bars ຍາວທີ່ຕ້ອງໄດ້ຮັບການວັດແທກ, ໂອນ, ແລະຕັດແຍກຕ່າງຫາກ. ນີ້ເພີ່ມການຈັດການ, ພື້ນທີ່, ແຮງງານ, ແລະໂອກາດສໍາລັບການປ່ຽນແປງຂອງຄວາມຍາວຫຼືຄວາມເສຍຫາຍຂອງຫນ້າດິນ. ໂດຍການວາງຫົວຫນ່ວຍຕັດໂດຍກົງຫຼັງຈາກພາກສ່ວນການແຕ້ມຮູບ, ຊຸດ FR ສໍາເລັດການດໍາເນີນການທັງສອງໃນຫນຶ່ງກະແສການຜະລິດ.

FangRong ສະເຫນີສາມການຕັ້ງຄ່າມາດຕະຖານ. ຮູບແບບທີ່ຖືກຕ້ອງສ່ວນໃຫຍ່ແມ່ນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງຂອງທໍ່, ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ຈໍານວນສາຍທີ່ຕ້ອງການ, ແລະວິທີການຕັດແທນທີ່ຈະເລືອກເຄື່ອງຈັກທີ່ມີແຮງແຕ້ມສູງສຸດ.

FR-16 ໄຮໂດລິກໃຊ້ແຮງແຕ້ມ 10 kN ແລະການຕັດທໍ່ໄຮໂດຼລິກສໍາລັບສອງທໍ່ສູງເຖິງØ15ມມ. ມັນ ເໝາະ ສົມເມື່ອຜົນບັງຄັບໃຊ້ການຕັດທີ່ ໝັ້ນ ຄົງແມ່ນມີຄວາມ ສຳ ຄັນຫຼາຍກ່ວາການນັບສາຍສູງສຸດ.

FR-16 ນິວເມຕິກສາມາດໃຊ້ໄດ້ສໍາລັບສອງທໍ່ສູງເຖິງØ15ມມຫຼືສີ່ທໍ່ສູງເຖິງØ12ມມ, ດ້ວຍແຮງແຕ້ມ 10/20 kN ແລະການຕັດດ້ວຍລົມ. ການຕັ້ງຄ່າສີ່ເສັ້ນແມ່ນເປັນປະໂຫຍດສໍາລັບທອງແດງທີ່ມີເສັ້ນຜ່າສູນກາງຂະຫນາດນ້ອຍ, ອາລູມິນຽມ, ແລະຜະລິດຕະພັນອື່ນໆທີ່ຂ້ອນຂ້າງງ່າຍທີ່ຈະຕັດ.

FR-25 ຕັດເລື່ອຍສະຫນອງແຮງແຕ້ມ 50 kN ແລະປຸງແຕ່ງສອງທໍ່ສູງເຖິງØ25ມມ. ເລື່ອຍແມ່ນທາງເລືອກທີ່ ເໝາະ ສົມກວ່າເມື່ອເສັ້ນຜ່າກາງ, ຄວາມຫນາຂອງຝາ, ຫຼືຄວາມແຂງຂອງວັດສະດຸເຮັດໃຫ້ການຕັດດ້ວຍທໍ່ລົມຫຼືໄຮໂດຼລິກບໍ່ເຫມາະສົມ.

ຕົວຢ່າງ, ຜູ້ຜະລິດທໍ່ທອງແດງເຮັດໃຫ້ຄວາມຍາວຂອງທໍ່ເຄື່ອງປັບອາກາດຊ້ໍາກັນສາມາດນໍາໃຊ້ FR-16 Pneumatic ໃນຮູບແບບສີ່ເສັ້ນເພື່ອແຕ້ມແລະຕັດສີ່ທໍ່ຂະຫນາດນ້ອຍໃນລະຫວ່າງວົງຈອນການຜະລິດດຽວກັນ. ໃນຄໍາຮ້ອງສະຫມັກນີ້, ມູນຄ່າຂອງການດໍາເນີນງານສີ່ເສັ້ນແມ່ນບໍ່ພຽງແຕ່ເປັນເຄື່ອງສະເພາະທີ່ສູງຂຶ້ນ; ມັນເປັນການຫຼຸດຜ່ອນການຈັດການແລະຄວາມສາມາດໃນການຜະລິດຄວາມຍາວສໍາເລັດຮູບຫຼາຍຕໍ່ວົງຈອນການຂົນສົ່ງ.

Four Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting Machine

ມັນເຮັດວຽກແນວໃດ

ລໍາດັບການຜະລິດໄດ້ຖືກອອກແບບປະມານຫນຶ່ງຄໍາຖາມ: ຜະລິດຕະພັນທີ່ແຕ້ມໄດ້ສາມາດບັນລຸຄວາມຍາວສໍາເລັດທີ່ຕ້ອງການໂດຍບໍ່ໄດ້ຍ້າຍໄປເຄື່ອງຈັກອື່ນໄດ້ແນວໃດ?

1. ກຳລັງໂຫຼດ:ທໍ່ຫຼືແຖບຖືກວາງຢູ່ເທິງຊັ້ນໃສ່ອາຫານ. ໃນການຜະລິດຫຼາຍສາຍ, ສອງຫຼືສີ່ workpieces ແມ່ນສອດຄ່ອງກັບການເສຍຊີວິດຂອງເຂົາເຈົ້າ.

2. ຊີ້:ປາຍຊັ້ນນໍາແມ່ນຫຼຸດລົງດັ່ງນັ້ນມັນສາມາດຜ່ານຕາຍຮູບແຕ້ມແລະຖືກຈັບໂດຍລົດແຕ້ມ. ການຊີ້ສາມາດປະຕິບັດໄດ້ໂດຍເຄື່ອງຈັກແຍກຕ່າງຫາກຫຼືໂດຍການຈັດການຈຸດປະສົມປະສານທີ່ກໍານົດໄວ້.

3. ຮູບແຕ້ມເຢັນ:carriage ດຶງ workpieces ແຫຼມໂດຍຜ່ານການຕາຍ. ລະບົບຕ່ອງໂສ້ຂັບ, ເກຍຫຼຸດລົງ, ແລະມໍເຕີຕົ້ນຕໍສະຫນອງແຮງດຶງທີ່ຕ້ອງການ. ການຈັດວາງເສັ້ນຕາຍທີ່ຖືກຕ້ອງແມ່ນມີຄວາມສໍາຄັນໂດຍສະເພາະຢູ່ທີ່ນີ້ເພາະວ່າການຈັດຕໍາແຫນ່ງທີ່ບໍ່ດີສາມາດເພີ່ມຄວາມສວມໃສ່ຕາຍແລະຜົນກະທົບຕໍ່ຄວາມຊື່ຂອງທໍ່ແລະຄວາມສອດຄ່ອງຂອງມິຕິລະດັບ.

4. ການວັດແທກຄວາມຍາວແລະການຕັດ:ອຸປະກອນການແຕ້ມໄດ້ຖືກວັດແທກແລະ PLC ກະຕຸ້ນຫນ່ວຍງານຕັດໄຮໂດຼລິກ, ນິວເມຕິກ, ຫຼືເລື່ອຍເມື່ອຄວາມຍາວທີ່ກໍານົດໄວ້ກ່ອນ.

5. ລົງຂາວ:ຕ່ອນສໍາເລັດຮູບໄດ້ຖືກໂອນໄປຫາ rack ທີ່ໄດ້ຮັບສໍາລັບການກວດກາ, ມັດ, ຫຼືການດໍາເນີນງານຕໍ່ໄປ.

ສໍາລັບສາຍການຜະລິດທີ່ເຮັດທໍ່ HVAC 2 m ຫຼື 3 m, ການວັດແທກຄວາມຍາວອັດຕະໂນມັດມີປະໂຫຍດຫຼາຍກ່ວາພຽງແຕ່ເພີ່ມຄວາມໄວໃນການແຕ້ມຮູບ. ຖ້າທໍ່ສໍາເລັດຮູບອາຫານໂດຍກົງເຂົ້າໄປໃນງໍ, flaring, ຫຼືປະກອບ, ການປ່ຽນແປງຂອງຄວາມຍາວຊ້ໍາກັນສາມາດສ້າງການປັບຕົວລົງລຸ່ມຫຼືປະຕິເສດ. ດັ່ງນັ້ນ ລະບົບການຕັດໄມ້ແບບປະສົມປະສານ ຈຶ່ງແນໃສ່ບັນຫາການຄວບຄຸມການຜະລິດ ເທົ່າກັບບັນຫາປະຢັດແຮງງານ.

ບັນຫາທີ່ມັນແກ້ໄຂ

ຜະລິດຕະພັນທີ່ແຕ້ມຍາວຮຽກຮ້ອງໃຫ້ມີການຕັດຂັ້ນສອງ.
A drawbench ທໍາມະດາອາດຈະເຮັດໃຫ້ຜູ້ປະກອບການມີທໍ່ສໍາເລັດຮູບຍາວທີ່ຍັງຕ້ອງໄດ້ຮັບການວັດແທກແລະຕັດ. ຊຸດ FR ປະຕິບັດການຕັດທັນທີຫຼັງຈາກການແຕ້ມຮູບ, ເອົາຫນຶ່ງການໂອນລະຫວ່າງເຄື່ອງຈັກ.

ຜະລິດຕະພັນທີ່ຊ້ໍາກັນຕ້ອງການຄວາມຍາວທີ່ຊ້ໍາກັນ.
ເມື່ອຄວາມຍາວດຽວກັນຖືກຜະລິດຫຼາຍຮ້ອຍຫຼືຫຼາຍພັນຄັ້ງ, ການວັດແທກຄູ່ມືຈະກາຍເປັນແຫຼ່ງການປ່ຽນແປງທີ່ສໍາຄັນ. ການຕັ້ງຄ່າຄວາມຍາວທີ່ຄວບຄຸມໂດຍ PLC ຫຼຸດຜ່ອນການຂຶ້ນກັບການຕັດສິນຂອງຜູ້ປະຕິບັດງານ. ຄວາມທົນທານທີ່ບັນລຸໄດ້ຢ່າງແທ້ຈິງຄວນໄດ້ຮັບການຢືນຢັນຕໍ່ກັບວັດສະດຸ, ເສັ້ນຜ່າສູນກາງ, ວິທີການຕັດ, ສະພາບອາຫານ, ແລະຄວາມທົນທານສໍາເລັດທີ່ຕ້ອງການກ່ອນທີ່ຈະສັ່ງ.

ຜະລິດຕະພັນທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍຈໍາກັດການຜະລິດສາຍດຽວ.
ສໍາລັບສີ່ເສັ້ນ Cold Drawing ແລະເຄື່ອງຕັດທີ່ສາມາດໄດ້ຮັບການແຕ້ມດ້ວຍຜົນບັງຄັບໃຊ້ຂ້ອນຂ້າງຕ່ໍາ, ການເພີ່ມຈໍານວນຂອງ strands ສາມາດຜະລິດການປັບປຸງຜົນຜະລິດຫຼາຍກ່ວາການຕິດຕັ້ງ drawbench ຂະຫນາດໃຫຍ່ຫຼາຍ. ນີ້ແມ່ນເຫດຜົນທີ່ວ່າ FR-16 Pneumatic ໄດ້ຖືກນໍາສະເຫນີໃນການດໍາເນີນງານສີ່ເສັ້ນສໍາລັບທໍ່ສູງເຖິງ Ø12 ມມ.

ການຈັດການພິເສດສາມາດທໍາລາຍພື້ນຜິວສໍາເລັດຮູບ.
ການເຄື່ອນຍ້າຍທໍ່ທີ່ແຕ້ມຍາວຈາກ drawbench ໄປຫາເຄື່ອງຕັດແຍກຕ່າງຫາກສ້າງຈຸດຕິດຕໍ່ເພີ່ມເຕີມແລະການຈັດການ. ການຈັດການການໄຫຼແລະການຕັດແບບປະສົມປະສານຫຼຸດຜ່ອນການໂອນເຫຼົ່ານີ້, ເຊິ່ງເປັນປະໂຫຍດສໍາລັບຜະລິດຕະພັນສະແຕນເລດ, ທອງແດງ, ແລະອາລູມິນຽມທີ່ລະອຽດອ່ອນ.

ການຕັ້ງຄ່າໃດທີ່ເຫມາະສົມກັບການຜະລິດຂອງເຈົ້າ?

ເລືອກ FR-16 ໄຮໂດລິກເມື່ອທ່ານຕ້ອງການການຜະລິດສອງເສັ້ນເຖິງ Ø15 ມມແລະມັກການຕັດໄຮໂດຼລິກສໍາລັບຜົນບັງຄັບໃຊ້ຕັດທີ່ຄວບຄຸມ. ສໍາລັບເຫລໍກສະແຕນເລດຫຼືວັດສະດຸອື່ນໆທີ່ຄວາມຕ້ານທານຕໍ່ການຕັດແມ່ນມີຄວາມເປັນຫ່ວງ, ຢືນຢັນກໍາລັງຕັດທີ່ຕ້ອງການຈາກຄວາມຫນາຂອງຝາທໍ່ຕົວຈິງແລະຊັ້ນວັດສະດຸແທນທີ່ຈະເລືອກດ້ວຍເສັ້ນຜ່າສູນກາງພາຍນອກຢ່າງດຽວ.

ເລືອກ FR-16 ນິວເມຕິກເມື່ອຜົນຜະລິດຕໍ່ຊົ່ວໂມງເຄື່ອງແມ່ນບູລິມະສິດສໍາລັບຜະລິດຕະພັນທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍ. ຮຸ່ນສີ່ເສັ້ນແມ່ນມີຄວາມກ່ຽວຂ້ອງໂດຍສະເພາະກັບການຜະລິດທໍ່ທອງແດງແລະອາລູມິນຽມ, ບ່ອນທີ່ກໍາລັງແຕ້ມຕໍ່ເສັ້ນຍັງຄົງຢູ່ໃນຄວາມອາດສາມາດຂອງເຄື່ອງຈັກແລະເສັ້ນຜ່າກາງຂອງທໍ່ນ້ອຍກວ່າອະນຸຍາດໃຫ້ຫຼາຍ strands.

ເລືອກ FR-25 ການຕັດເລື່ອຍໃນເວລາທີ່ຜະລິດຕະພັນບັນລຸ Ø25 ມມຫຼືໃນເວລາທີ່ວັດສະດຸແລະຄວາມຫນາຂອງຝາເຮັດໃຫ້ sawing ເຫມາະສົມຫຼາຍກ່ວາການຕັດ. ສໍາລັບຕົວຢ່າງ, ຜູ້ຜະລິດທໍ່ເຫລໍກອາດຈະຍອມຮັບການປະຕິບັດການຕັດຊ້າກວ່າຂອງເລື່ອຍເພາະວ່າການແຍກອອກຈາກວັດສະດຸທີ່ແຂງກວ່າແມ່ນມີຄວາມສໍາຄັນຫຼາຍກ່ວາການບັນລຸຮອບຕັດທີ່ສັ້ນທີ່ສຸດ.

ຄຸນ​ນະ​ສົມ​ບັດ​ທີ່​ສໍາ​ຄັນ​ແລະ​ຜົນ​ປະ​ໂຫຍດ​

ອັດຕະໂນມັດການຕັດຄວາມຍາວຄົງທີ່
ຫນ່ວຍງານຕັດແມ່ນຕິດຕັ້ງໂດຍກົງຫຼັງຈາກພາກສ່ວນແຕ້ມ. ນີ້ແມ່ນເປັນປະໂຫຍດທີ່ສຸດສໍາລັບຄວາມຍາວຂອງການຜະລິດຊ້ໍາຊ້ອນເພາະວ່າຜູ້ປະກອບການບໍ່ຈໍາເປັນຕ້ອງວັດແທກແລະໂອນທຸກໆທໍ່ທີ່ຖືກແຕ້ມກ່ອນທີ່ຈະຕັດ. ທໍ່ໄຮໂດຼລິກ, ນິວເມຕິກ, ແລະການຕັດເລື່ອຍສາມາດໃຊ້ໄດ້ຕາມຮູບແບບ.

ຮູບແຕ້ມ 2 ເສັ້ນ ຫຼື 4 ເສັ້ນ
ທໍ່ຫຼາຍທໍ່ຖືກປຸງແຕ່ງໃນຂະຫນານ. ການຜະລິດສີ່ເສັ້ນສາມາດເພີ່ມຜົນຜະລິດໂດຍບໍ່ມີການເພີ່ມຮອຍຕີນຂອງເຄື່ອງຈັກໃນອັດຕາສ່ວນຜົນຜະລິດ. ມັນມີປະສິດທິພາບທີ່ສຸດເມື່ອເສັ້ນຜ່າກາງຂອງຜະລິດຕະພັນແລະຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບອະນຸຍາດໃຫ້ strands ທັງຫມົດແລ່ນພາຍໃນສີ່ເສັ້ນ Cold Drawing and Cutting Machine's rated.

ການຄວບຄຸມ PLC ແລະ HMI
PLC ຄຸ້ມຄອງວົງຈອນການແຕ້ມຮູບ, ການຕັ້ງຄ່າຄວາມຍາວ, ການຕັດຜົນກະທົບຕໍ່, ແລະລໍາດັບການໄຫຼອອກ. ຜູ້ປະກອບການສາມາດປ່ຽນການຕັ້ງຄ່າການຜະລິດຈາກ HMI ແທນທີ່ຈະປັບປ່ຽນການຈັດການການວັດແທກກົນຈັກຫຼາຍຄັ້ງ.

ຂະບວນລົດແຕ້ມແບບຕ່ອງໂສ້
carriage ການແຕ້ມຮູບໃຊ້ລະບົບຕ່ອງໂສ້ຂັບກັບ gearbox ການຫຼຸດຜ່ອນການຈັບຄູ່. FR-16 ໃຊ້ເກຍ ZQ400 ແລະຕ່ອງໂສ້ 2 ", ໃນຂະນະທີ່ FR-25 ໃຊ້ເກຍ ZQ500 ແລະຕ່ອງໂສ້ 2.5". ຂໍ້ມູນຈໍາເພາະເຫຼົ່ານີ້ມີຄວາມສໍາຄັນໃນເວລາທີ່ການປະເມີນຄວາມອາດສາມາດດຶງແລະຄວາມຕ້ອງການການບໍລິການ, ແຕ່ພວກເຂົາຄວນໄດ້ຮັບການປະເມີນພ້ອມກັບຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ອັດຕາສ່ວນການຫຼຸດຜ່ອນ, ແລະການອອກແບບຕາຍ.

7 m ມາດຕະຖານເສັ້ນເລືອດຕັນໃນປະສິດທິພາບ
ການເດີນທາງແຕ້ມຮູບທີ່ມີປະສິດທິພາບມາດຕະຖານແມ່ນ 7 m. ນີ້ມີຄວາມກ່ຽວຂ້ອງໃນເວລາວາງແຜນຄວາມຍາວທໍ່ຂາເຂົ້າທີ່ມີຢູ່, ຄວາມຍາວສໍາເລັດຮູບ, ການຈັດລຽງຕາຍ, ແລະວົງຈອນການຜະລິດ. ເສັ້ນເລືອດຕັນໃນທີ່ຍາວກວ່າບໍ່ຄວນຈະສົມມຸດວ່າຈະເຮັດໃຫ້ຜົນຜະລິດເພີ່ມຂຶ້ນໂດຍອັດຕະໂນມັດເພາະວ່າການໂຫຼດ, ການຊີ້, ການຫຼຸດຜ່ອນການແຕ້ມຮູບ, ແລະເວລາຕັດຍັງມີຜົນກະທົບຕໍ່ຜົນຜະລິດຂອງວົງຈອນ.

ການຈັດການວັດສະດຸປະສົມປະສານ
rack ອາຫານ, ພາກແຕ້ມ, ຫນ່ວຍງານຕັດ, ແລະ rack ຮັບໄດ້ຖືກຈັດລຽງເປັນຫນຶ່ງໄຫຼການຜະລິດ. ສໍາລັບຄໍາຮ້ອງສະຫມັກເຊັ່ນ: ທໍ່ HVAC ທີ່ຍ້າຍໂດຍກົງເຂົ້າໄປໃນງໍຫຼືການປະກອບ, ການຫຼຸດຜ່ອນການຈັດການລະດັບປານກາງສາມາດເຮັດໃຫ້ຮູບແບບການຜະລິດງ່າຍຂຶ້ນ.

ຂໍ້ມູນຈໍາເພາະ

ຕົວກໍານົດການເຕັກໂນໂລຊີ FR-16 ໄຮໂດລິກ FR-16 ນິວເມຕິກ FR-25 ຕັດເລື່ອຍ
ສູງສຸດ. ແຮງ​ແຕ້ມ 10 kN 10 / 20 kN 50 kN
ຈໍານວນຂອງທໍ່ຕໍ່ວົງຈອນການແຕ້ມຮູບ 2 2/4 2
ສູງສຸດ. ເສັ້ນຜ່າສູນກາງການແຕ້ມຮູບ Ø15ມມ Ø15ມມ/Ø12ມມ Ø25ມມ
ການເດີນທາງການແຕ້ມຮູບທີ່ມີປະສິດທິພາບ 7 ມ 7 ມ 7 ມ
ລົດເກຍເກຍ ZQ400 ZQ400 ZQ500
ຂະໜາດຕ່ອງໂສ້ 2" 2" 2.5"
ມໍເຕີຫຼັກ 7.5 kW 7.5 kW 22 kW
ລະບົບຕັດ ໄຮໂດລິກ ນິວເມຕິກ ເຫັນ
ຂະໜາດ L×W×H 10000 × 1800 × 1500 ມມ 10000 × 1800 × 1500 ມມ 12000 × 2900 × 1500 ມມ

ຕົວເລກຂ້າງເທິງກໍານົດການຕັ້ງຄ່າເຄື່ອງຈັກມາດຕະຖານ. ພວກມັນບໍ່ຄວນຈະຖືກນໍາໃຊ້ຢ່າງດຽວເພື່ອຄິດໄລ່ກໍາລັງການຜະລິດ. ຜົນຜະລິດຕົວຈິງແມ່ນຂຶ້ນກັບຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າກາງຂາເຂົ້າແລະຄວາມຫນາຂອງຝາ, ການຫຼຸດຜ່ອນການແຕ້ມຮູບ, ຈໍານວນຜ່ານ, ສະພາບຂອງນໍ້າມັນ, ຄວາມຍາວສໍາເລັດຮູບ, ເວລາຊີ້, ການອອກແບບຕາຍ, ແລະວົງຈອນການຕັດ.

ສໍາລັບວົງຢືມ, ສະຫນອງຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າສູນກາງພາຍນອກ, ຄວາມຫນາຂອງຝາຫຼືຂະຫນາດແຖບແຂງ, ​​ຂະຫນາດສໍາເລັດຮູບເປົ້າຫມາຍ, ການຫຼຸດຜ່ອນການແຕ້ມຮູບ, ຄວາມຍາວສໍາເລັດຮູບ, strands ທີ່ຕ້ອງການ, ຜົນຜະລິດປະຈໍາວັນຫຼືປະຈໍາເດືອນ, ແລະການສະຫນອງພະລັງງານທີ່ມີຢູ່. ຫຼັງຈາກນັ້ນ FangRong ສາມາດກວດສອບຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບແລະແນະນໍາການຕັ້ງຄ່າການຕັດທີ່ເຫມາະສົມ.

ຄໍາຮ້ອງສະຫມັກ

HVAC ແລະທໍ່ຕູ້ເຢັນ

ທໍ່ທອງແດງແລະອາລູມິນຽມສໍາລັບລະບົບເຄື່ອງປັບອາກາດແລະເຄື່ອງເຮັດຄວາມເຢັນເປັນຄໍາຮ້ອງສະຫມັກທໍາມະຊາດສໍາລັບການແຕ້ມຮູບຫຼາຍເສັ້ນເພາະວ່າຜະລິດຕະພັນຈໍານວນຫຼາຍໃຊ້ເສັ້ນຜ່າກາງຂ້ອນຂ້າງນ້ອຍແລະຖືກຜະລິດໃນຄວາມຍາວຊ້ໍາຊ້ອນ. ການຕັ້ງຄ່າສີ່ເສັ້ນ Pneumatic FR-16 ສາມາດແຕ້ມແລະຕັດສີ່ທໍ່ຂະຫນານກັນໄດ້ເມື່ອຂະຫນາດທໍ່ແລະການຫຼຸດຜ່ອນຍັງຄົງຢູ່ໃນຂອບເຂດການຈັດອັນດັບ.

ສະຖານະການການຜະລິດ:ຜູ້ຜະລິດທໍ່ທອງແດງເຮັດໃຫ້ຄວາມຍາວຂອງທໍ່ເຄື່ອງປັບອາກາດຊ້ໍາກັນສາມາດທົດແທນສະຖານີຕັດແຍກຕ່າງຫາກດ້ວຍຫນ່ວຍຕັດປະສົມປະສານ. ຜົນປະໂຫຍດຕົ້ນຕໍແມ່ນບໍ່ພຽງແຕ່ເຄື່ອງຈັກອັດຕະໂນມັດ; ມັນແມ່ນການຖອນການວັດແທກ, ການໂອນ, ແລະຂັ້ນຕອນການຕັດຂັ້ນສອງລະຫວ່າງການແຕ້ມຮູບແລະການດໍາເນີນງານຕໍ່ໄປ.

ທໍ່ລົດຍົນ

ທໍ່ທີ່ມີຄວາມຊັດເຈນສໍາລັບອົງປະກອບຂອງລົດຍົນອາດຈະຕ້ອງການເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ມີການຄວບຄຸມແລະຄວາມຍາວຂອງການຕັດຊ້ໍາອີກຄັ້ງກ່ອນທີ່ຈະງໍ, ເຄື່ອງຈັກ, ຫຼືການປະກອບ. ສາຍນໍ້າມັນເຊື້ອໄຟສະແຕນເລດ, ທໍ່ເບກ, ແລະຜະລິດຕະພັນທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍອື່ນໆສາມາດໄດ້ຮັບຜົນປະໂຫຍດຈາກການຄວບຄຸມຄວາມຍາວອັດຕະໂນມັດເມື່ອຈໍານວນສ່ວນດຽວກັນຖືກຜະລິດຢ່າງຕໍ່ເນື່ອງ.

ສໍາລັບການຜະລິດລົດຍົນ, ຄໍາຖາມການຊື້ທີ່ສໍາຄັນກວ່າແມ່ນຄວາມທົນທານຂອງມິຕິທີ່ຕ້ອງການຫຼັງຈາກການແຕ້ມຮູບແທນທີ່ຈະເປັນເສັ້ນຜ່າກາງຮູບແຕ້ມສູງສຸດທີ່ລະບຸໄວ້ໃນລາຍການ. ການອອກແບບຕາຍ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ສະພາບທໍ່ຂາເຂົ້າ, ແລະຄວາມຕ້ອງການຄວາມຊື່ສັດຄວນໄດ້ຮັບການຢືນຢັນໃນລະຫວ່າງການປະເມີນຜົນດ້ານວິຊາການ.

ທໍ່ທາງການແພດ ແລະເຄື່ອງມື

ທໍ່ສະແຕນເລດຂະຫນາດນ້ອຍທີ່ໃຊ້ສໍາລັບສ່ວນປະກອບທາງການແພດແລະເຄື່ອງມືຮຽກຮ້ອງໃຫ້ມີຂະຫນາດຄວບຄຸມແລະຄວາມຍາວຊ້ໍາກັນ. ເຄື່ອງໄຮໂດຼລິກສອງສາຍ FR-16 ສາມາດຖືກພິຈາລະນາໃນເວລາທີ່ການບັງຄັບການຕັດແລະການປຸງແຕ່ງທີ່ມີການຄວບຄຸມແມ່ນມີຄວາມສໍາຄັນຫຼາຍກ່ວາການນັບ strand ສູງສຸດ.

ສະຖານະການການຜະລິດ:ສໍາລັບທໍ່ hypotubes ທີ່ໃຊ້ໃນການປະກອບ catheter, ການຕັດຄວາມຍາວຄົງທີ່ອັດຕະໂນມັດຈະເອົາການຕັດດ້ວຍມືອອກຈາກເສັ້ນທາງການຜະລິດ. ເຄື່ອງຈັກຄວນໄດ້ຮັບການປະເມີນດ້ວຍຂໍ້ກໍາຫນົດຂອງທໍ່ຕົວຈິງເພາະວ່າທໍ່ຝາບາງໆສາມາດຮຽກຮ້ອງໃຫ້ມີການແຕ້ມຮູບແລະເງື່ອນໄຂການຕັດທີ່ແຕກຕ່າງກັນຈາກທໍ່ໂຄງສ້າງແບບດັ້ງເດີມ.

ຜະລິດຕະພັນໄຟຟ້າ ແລະທອງແດງ

ຜະລິດຕະພັນທອງແດງຂະຫນາດນ້ອຍແລະທໍ່ conductive ສາມາດໄດ້ຮັບຜົນປະໂຫຍດຈາກການແຕ້ມຮູບຫຼາຍເສັ້ນໃນເວລາທີ່ວັດສະດຸແມ່ນ ductile ແລະຂະຫນາດທີ່ຕ້ອງການແມ່ນຢູ່ໃນລະດັບ FR-16. ການຕັດດ້ວຍລົມແມ່ນມີຄວາມກ່ຽວຂ້ອງໂດຍສະເພາະບ່ອນທີ່ວົງຈອນການຕັດໄວແມ່ນມັກສໍາລັບວັດສະດຸທີ່ບໍ່ມີທາດເຫລໍກອ່ອນ.

ເຫຼັກກ້າ ແລະວິສະວະກຳທົ່ວໄປ

ການຕັ້ງຄ່າການຕັດດ້ວຍເລື່ອຍ FR-25 ມີຈຸດປະສົງສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ຕ້ອງການແຮງແຕ້ມທີ່ສູງຂຶ້ນແລະມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່ເຖິງ Ø25 ມມ. ມັນ ເໝາະ ສົມກວ່າ ສຳ ລັບຜະລິດຕະພັນເຫຼັກຫຼືໂລຫະປະສົມທີ່ແຂງກວ່າທີ່ການຕັດເລື່ອຍໃຫ້ປະສິດທິພາບການແຍກທີ່ຕ້ອງການ.

ສະຖານະການການຜະລິດ:ຜູ້ຜະລິດທໍ່ເຫລໍກທີ່ເຮັດຊ່ອງຫວ່າງຊ້ໍາຊ້ອນສໍາລັບການເຄື່ອງຈັກຕໍ່ມາສາມາດນໍາໃຊ້ FR-25 ເພື່ອແຕ້ມແລະຕັດທໍ່ກ່ອນຂັ້ນຕອນຂອງເຄື່ອງຈັກ. ໃນກໍລະນີນີ້, ເລື່ອຍໄດ້ຖືກເລືອກເພາະວ່າຄວາມແຂງຂອງວັດສະດຸແລະຂະຫນາດຂອງສ່ວນສາມາດມີຄວາມສໍາຄັນຫຼາຍກ່ວາການບັນລຸຮອບຕັດທີ່ສັ້ນທີ່ສຸດ.

ວິສະວະກໍາໂຮງງານແລະການຄວບຄຸມຄຸນນະພາບ

Four Lines Cold Drawing And Cutting Machine

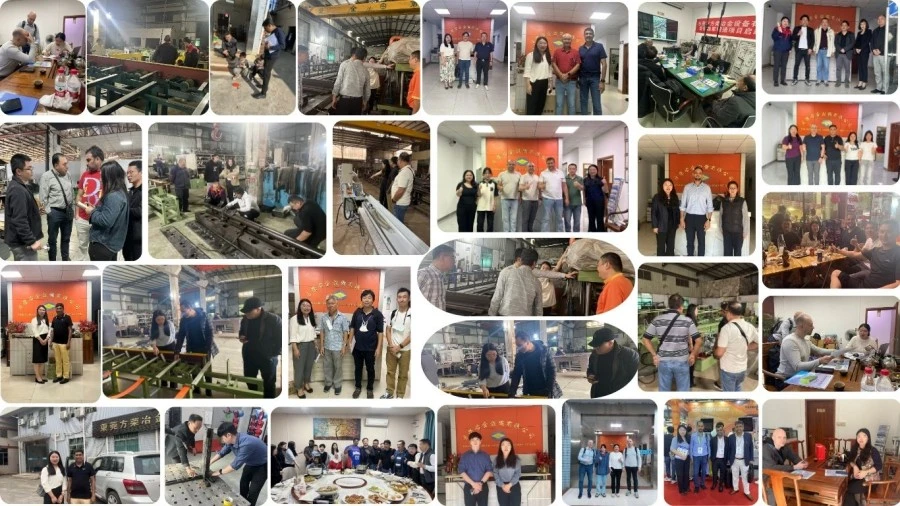
FangRong ໄດ້ຜະລິດ drawbenches ຕັ້ງແຕ່ປີ 1998, ດ້ວຍວຽກງານວິສະວະກໍາກວມເອົາການແຕ້ມຮູບເຢັນ, straightening, pointing, ແລະອຸປະກອນການສໍາເລັດຮູບແຖບແລະທໍ່ທີ່ກ່ຽວຂ້ອງ. ບໍລິສັດໄດ້ດໍາເນີນໂຮງງານຜະລິດຢູ່ໃນ Dongguan ແລະ Yangjiang ແລະສະຫນອງອຸປະກອນໃຫ້ແກ່ລູກຄ້າຕ່າງປະເທດ.

ຈຸດສໍາຄັນສໍາລັບຜູ້ຊື້ drawbench ບໍ່ແມ່ນຈໍານວນເຄື່ອງຈັກທີ່ຜະລິດແຕ່ວ່າຜູ້ຜະລິດສາມາດກວດສອບເຄື່ອງຈັກຕໍ່ກັບທໍ່ຫຼືແຖບຕົວຈິງຂອງລູກຄ້າໄດ້ບໍ. ສໍາລັບເຫດຜົນນີ້, ຂະບວນການຜະລິດປະກອບມີການປະກອບກົນຈັກ, ການເຊື່ອມໂຍງໄຟຟ້າ, ການຂຽນໂປລແກລມ PLC, ແລະການທົດສອບເຄື່ອງຈັກກ່ອນການຂົນສົ່ງ.

ການຜະລິດແລະການທົດສອບໂຮງງານ

Four Lines Cold Drawing And Cutting Machine Factory

ວິສະວະກໍາຄໍາສັ່ງ:ຜູ້ຖືຕາຍ, ການຈັດການຕັດ, ການຈັດວາງສາຍ, ແລະອັດຕະໂນມັດແມ່ນ configured ຕາມຂໍ້ກໍານົດຂອງຜະລິດຕະພັນ.

ການກວດສອບອົງປະກອບ:ອົງປະກອບໂຄງສ້າງຕົ້ນຕໍແລະລະບົບສາຍສົ່ງໄດ້ຖືກກວດກາກ່ອນທີ່ຈະປະກອບ.

ເຄື່ອງຈັກແລະການສອດຄ່ອງ:ລາງລົດໄຟຄູ່ມືແລະອົງປະກອບຜູ້ຖືຕາຍແມ່ນເຄື່ອງຈັກຕາມຄວາມຕ້ອງການດ້ານຂະຫນາດແລະການສອດຄ່ອງ.

ການ​ປະ​ກອບ​ກົນ​ຈັກ​:ກ່ອງເກຍ, ລະບົບຕ່ອງໂສ້, ການຂົນສົ່ງ, ຜູ້ຖືຕາຍ, ລະບົບຕັດ, ແລະລະບົບການຮັບແມ່ນປະກອບແລະກວດກາກ່ອນທີ່ຈະປະສົມປະສານສຸດທ້າຍ.

ການເຊື່ອມໂຍງໄຟຟ້າ ແລະ PLC:ລະບົບການຄວບຄຸມແມ່ນໂຄງການສໍາລັບການແຕ້ມຮູບທີ່ຕ້ອງການ, ການວັດແທກຄວາມຍາວ, ການຕັດ, ແລະລໍາດັບການໄຫຼອອກ.

ການທົດສອບການຍອມຮັບຂອງໂຮງງານ:ເຄື່ອງແມ່ນແລ່ນກ່ອນການຂົນສົ່ງ. ບ່ອນທີ່ຕົວຢ່າງຂອງລູກຄ້າໄດ້ຖືກສະຫນອງໃຫ້, ທໍ່ຫຼືແຖບຕົວຈິງສາມາດຖືກນໍາໃຊ້ເພື່ອກວດສອບການດໍາເນີນງານການແຕ້ມຮູບ, ລໍາດັບການຕັດ, ແລະຂະຫນາດສໍາເລັດຮູບ.

ການທົດສອບນີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບຜູ້ຊື້ຄັ້ງທໍາອິດເພາະວ່າເຄື່ອງຈັກສາມາດຖືກປະເມີນທຽບກັບວັດສະດຸທີ່ແທ້ຈິງແລະຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນກ່ອນທີ່ຈະຕິດຕັ້ງຢູ່ໃນໂຮງງານຂອງລູກຄ້າ.

Four Lines Cold Drawing And Cutting Machine Production Process

ການຢັ້ງຢືນ ແລະມາດຕະຖານທີ່ນຳໃຊ້ໄດ້

Four Lines Cold Drawing And Cutting Machine CE Certification

ISO 9001:2015:FangRong ດໍາເນີນລະບົບການຄຸ້ມຄອງຄຸນນະພາບທີ່ກວມເອົາກິດຈະກໍາການອອກແບບ, ການຜະລິດ, ການຕິດຕັ້ງແລະການບໍລິການທີ່ກ່ຽວຂ້ອງ. ໃບຢັ້ງຢືນໝາຍເລກ UQ231211R1 ແມ່ນໃຫ້ຢູ່ໃນຂໍ້ມູນຂອງບໍລິສັດທີ່ສະໜອງໃຫ້.

ເຄື່ອງໝາຍ CE:ເຄື່ອງ FR-series ມາດຕະຖານສາມາດສະຫນອງເອກະສານທີ່ສອດຄ່ອງກັບ CE ສໍາລັບເຄື່ອງຈັກເອີຣົບແລະຂໍ້ກໍານົດຄວາມປອດໄພດ້ານໄຟຟ້າທີ່ໃຊ້ໄດ້. ມາດຕະຖານທີ່ແນ່ນອນແລະເອກະສານທີ່ສອດຄ່ອງຄວນໄດ້ຮັບການຢືນຢັນສໍາລັບເຄື່ອງທີ່ສັ່ງເພາະວ່າຄວາມຕ້ອງການທີ່ສາມາດນໍາໃຊ້ໄດ້ແມ່ນຂຶ້ນກັບການຕັ້ງຄ່າເຄື່ອງຈັກສຸດທ້າຍແລະຕະຫຼາດປາຍທາງ.

ຄວາມ​ປອດ​ໄພ​ໄຟ​ຟ້າ​ແລະ​ເຄື່ອງ​ຈັກ​:ບ່ອນທີ່ຕ້ອງການໂດຍໂຄງການ, ເຄື່ອງສາມາດຖືກກໍານົດຕໍ່ກັບມາດຕະຖານທີ່ນໍາໃຊ້ເຊັ່ນ:EN ISO 12100ສໍາລັບການປະເມີນຄວາມສ່ຽງຂອງເຄື່ອງຈັກແລະEN 60204-1ສໍາລັບອຸປະກອນໄຟຟ້າຂອງເຄື່ອງຈັກ. ບັນຊີລາຍຊື່ມາດຕະຖານການປະຕິບັດຕາມສຸດທ້າຍຄວນຈະຖືກລະບຸໄວ້ໃນຂໍ້ຕົກລົງດ້ານວິຊາການແທນທີ່ຈະສົມມຸດຂຶ້ນຈາກຊື່ຜະລິດຕະພັນ.

ການກວດສອບ SGS:ການກວດກາບຸກຄົນທີສາມສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການຂອງຜູ້ຊື້. ການກວດກາ SGS ແມ່ນການບໍລິການກວດກາແລະບໍ່ຄວນສັບສົນກັບເຄື່ອງຫມາຍການຢັ້ງຢືນຜະລິດຕະພັນ.

ຂໍ້​ກໍາ​ນົດ UL​:UL ບໍ່ໄດ້ລະບຸວ່າເປັນການຢັ້ງຢືນມາດຕະຖານສໍາລັບການຕັ້ງຄ່າມາດຕະຖານ FR-series ໃນຂໍ້ກໍານົດທີ່ສະຫນອງ. ຖ້າເຄື່ອງໄດ້ຖືກຕິດຕັ້ງຢູ່ໃນອາເມລິກາເຫນືອແລະຜູ້ຊື້ຕ້ອງການອົງປະກອບທີ່ຮັບຮູ້ UL ຫຼືແຜງຄວບຄຸມທີ່ສອດຄ່ອງກັບ UL, ຄວາມຕ້ອງການນີ້ຄວນຈະຖືກລະບຸໄວ້ກ່ອນທີ່ຈະຊື້ສ່ວນປະກອບໄຟຟ້າ.

ລາຄາ, MOQ, FOB ແລະການຈັດສົ່ງ

ເຄື່ອງແຕ້ມແລະຕັດເຢັນສີ່ເສັ້ນແມ່ນອຸປະກອນອຸດສາຫະກໍາແລະຖືກອ້າງອີງຕາມປົກກະຕິຕາມການຕັ້ງຄ່າສຸດທ້າຍແທນທີ່ຈະເປັນລາຄາອອນໄລນ໌ຄົງທີ່ດຽວ. ຈໍານວນຂອງເສັ້ນແຕ້ມ, ວິທີການຕັດ, ເຄື່ອງມື, ມາດຕະຖານໄຟຟ້າ, ຄວາມຕ້ອງການອັດຕະໂນມັດ, ແລະຈຸດຫມາຍປາຍທາງທັງຫມົດສາມາດປ່ຽນແປງຄ່າໃຊ້ຈ່າຍເຄື່ອງຈັກສຸດທ້າຍ.

ປະລິມານການສັ່ງຊື້ ພື້ນຖານລາຄາ ການຈັດລຽງໃບສະເໜີລາຄາປົກກະຕິ
1 ຊຸດ ສັ່ງເຄື່ອງດຽວ ວົງຢືມການຕັ້ງຄ່າສ່ວນບຸກຄົນ
2-4 ຊຸດ ສັ່ງ batch ຂະຫນາດນ້ອຍ ລາຄາປະລິມານສາມາດໃຊ້ໄດ້ຕາມການຕັ້ງຄ່າດຽວກັນ ຫຼືແບບປະສົມ
5+ ຊຸດ ໂຄງການຫຼືຄໍາສັ່ງ batch ວົງຢືມຕາມໂຄງການ ແລະຕາຕະລາງການຜະລິດ

MOQ: 1 ຊຸດ.ສໍາລັບ drawbenches ອຸດສາຫະກໍາ, ການສັ່ງຊື້ຫຼາຍກວ່າຫນຶ່ງເຄື່ອງອາດຈະເຫມາະສົມກັບລາຄາຫົວຫນ່ວຍທີ່ແຕກຕ່າງກັນ, ແຕ່ລາຄາລະດັບຕົວຈິງຄວນໄດ້ຮັບການຢືນຢັນໃນວົງຢືມການຄ້າແທນທີ່ຈະ inferred ຈາກ catalogue.

FOB:ລາຄາ FOB ສາມາດຖືກອ້າງເຖິງກັບທ່າເຮືອທີ່ຕົກລົງກັນຂອງການຂົນສົ່ງທີ່ລະບຸໄວ້ໃນໃບແຈ້ງຫນີ້ proforma ແລະສັນຍາການຂາຍ. ເນື່ອງຈາກວ່າ FangRong ມີໂຮງງານຜະລິດໃນກວາງຕຸ້ງ, ທ່າເຮືອ FOB ທີ່ແນ່ນອນຄວນໄດ້ຮັບການຢືນຢັນກັບທີມງານຂາຍຕາມສະຖານທີ່ໂຫຼດຂອງໂຮງງານສຸດທ້າຍແລະການຈັດການຂົນສົ່ງ. ວົງຢືມຄວນລະບຸຢ່າງຈະແຈ້ງພອດທີ່ມີຊື່, ຕົວຢ່າງFOB [ທ່າເຮືອຈີນຕົກລົງ]ແທນທີ່ຈະໃຊ້ "FOB ຈີນ" ໂດຍບໍ່ມີຊື່ທ່າເຮືອ.

ເວລາສັ່ງມາດຕະຖານ:ການຕັ້ງຄ່າມາດຕະຖານ FR-16 ປົກກະຕິຕ້ອງການ30-60 ມື້ຫຼັງຈາກການຢືນຢັນດ້ານວິຊາການແລະການໄດ້ຮັບການຈ່າຍເງິນທີ່ຕົກລົງ.

FR-25 ຫຼືເວລາຄໍາສັ່ງທີ່ກໍາຫນົດເອງ:ໂດຍປົກກະຕິ90-120 ມື້, ອີງຕາມລະບົບການຕັດ, ການຕັ້ງຄ່າໄຟຟ້າ, ເຄື່ອງມື, ອັດຕະໂນມັດ, ແລະຄວາມຕ້ອງການຂອງໂຄງການອື່ນໆ.

ຄຳສັ່ງເລັ່ງດ່ວນ:ຕາຕະລາງການຜະລິດທີ່ເລັ່ງລັດສາມາດຖືກປະເມີນສໍາລັບໂຄງການທີ່ຮີບດ່ວນຂຶ້ນກັບຄວາມສາມາດຂອງກອງປະຊຸມໃນປະຈຸບັນ, ຄວາມພ້ອມຂອງອົງປະກອບ, ແລະການຕັ້ງຄ່າ. ເວລາທີ່ເລັ່ງດ່ວນຄວນໄດ້ຮັບການຢືນຢັນເປັນລາຍລັກອັກສອນກ່ອນທີ່ຈະຈັດວາງຄໍາສັ່ງ; ມັນບໍ່ຄວນສົມມຸດວ່າຄໍາສັ່ງຮີບດ່ວນສາມາດນໍາໃຊ້ຕາຕະລາງ 30-60 ມື້ມາດຕະຖານ.

ການຫຸ້ມຫໍ່ແລະການຂົນສົ່ງ

Four Lines Cold Drawing And Cutting Machine Packaging And Shipping

ເຄື່ອງແຕ້ມແລະຕັດເຢັນສີ່ເສັ້ນແມ່ນກຽມພ້ອມສໍາລັບການສົ່ງອອກທີ່ມີການຫຸ້ມຫໍ່ປ້ອງກັນທີ່ເຫມາະສົມກັບການຂົນສົ່ງທາງໄກ. ວິທີການຫຸ້ມຫໍ່ຄວນຈະກວມເອົາຂະຫນາດຂອງເຄື່ອງຈັກ, ຕູ້ໄຟຟ້າ, ອົງປະກອບຂອງໄຮໂດຼລິກຫຼືນິວເມຕິກ, ແລະຫນ້າດິນທີ່ມີຄວາມອ່ອນໄຫວຕໍ່ການກັດກ່ອນ.

ກ່ອນທີ່ຈະຈັດສົ່ງ, ຜູ້ຊື້ຄວນຢືນຢັນບັນຊີລາຍຊື່ການຫຸ້ມຫໍ່, ຂະຫນາດເຄື່ອງ, ຈຸດຍົກ, ຄວາມຕ້ອງການໄຟຟ້າ, ຮູບແຕ້ມພື້ນຖານ, ຊິ້ນສ່ວນອາໄຫຼ່, ແລະເອກະສານການຕິດຕັ້ງ. ຂໍ້ມູນນີ້ແມ່ນມີຄວາມສໍາຄັນໂດຍສະເພາະສໍາລັບ FR-25 ເພາະວ່າຂະຫນາດມາດຕະຖານຂອງມັນແມ່ນປະມານ 12,000 × 2,900 × 1,500 ມມ.

ຄໍາຖາມທີ່ຖາມເລື້ອຍໆ

1. ຂ້ອຍຈະເລືອກແນວໃດລະຫວ່າງ FR-16 Hydraulic, FR-16 Pneumatic ແລະ FR-25 Saw Cutting Model?

ປັດໃຈການຄັດເລືອກຕົ້ນຕໍແມ່ນເສັ້ນຜ່າສູນກາງຂອງທໍ່ຫຼືແຖບ, ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ຈໍານວນຂອງສາຍ, ແລະວິທີການຕັດ. ເຄື່ອງໄຮໂດຼລິກ FR-16 ແມ່ນເຫມາະສົມສໍາລັບການຜະລິດ 2 ເສັ້ນເຖິງ Ø15 ມມບ່ອນທີ່ການຕັດໄຮໂດຼລິກແມ່ນມັກ. FR-16 Pneumatic ສະຫນັບສະຫນູນ 2 ສາຍເຖິງ Ø15 ມມຫຼື 4 ເສັ້ນເຖິງ Ø12 ມມ, ເຮັດໃຫ້ມັນເຫມາະສົມໃນເວລາທີ່ຜົນຜະລິດສູງກວ່າແມ່ນມີຄວາມສໍາຄັນຫຼາຍ. ເຄື່ອງຕັດເລື່ອຍ FR-25 ສະຫນອງແຮງແຕ້ມເຖິງ 50 kN ແລະຈັບຜະລິດຕະພັນໄດ້ເຖິງ Ø25 ມມ, ດ້ວຍການຕັດເລື່ອຍທີ່ເຫມາະສົມກັບຄໍາຮ້ອງສະຫມັກທີ່ຕ້ອງການເລື່ອຍກົນຫຼາຍກວ່າການຕັດດ້ວຍໄຮໂດຼລິກຫຼືນິວເມຕິກ.

2. ເຄື່ອງສາມາດແຕ້ມແລະຕັດສອງຫຼືສີ່ທໍ່ໃນເວລາດຽວກັນບໍ?

ແມ່ນແລ້ວ. ຮູບແບບການຕັດທໍ່ໄຮໂດຼລິກ FR-16 ແລະ FR-25 ແມ່ນຖືກຕັ້ງຄ່າສໍາລັບການຜະລິດ 2 ເສັ້ນ, ໃນຂະນະທີ່ FR-16 Pneumatic ສາມາດຕັ້ງຄ່າໄດ້ສໍາລັບ 2 ຫຼື 4 ສາຍ. ການຕັ້ງຄ່າ 4 ເສັ້ນຈະເພີ່ມຜົນຜະລິດເມື່ອເສັ້ນຜ່າສູນກາງຂອງທໍ່ແລະຄວາມຕ້ອງການຂອງການແຕ້ມຮູບຢູ່ໃນຂອບເຂດການເຮັດວຽກຂອງເຄື່ອງຈັກ. ມັນບໍ່ແມ່ນພຽງແຕ່ເລື່ອງຂອງການເພີ່ມສາຍຫຼາຍ; ການຕິດຕັ້ງການຕາຍ, ວັດສະດຸ, ການຫຼຸດຜ່ອນເສັ້ນຜ່າກາງແລະກໍາລັງການແຕ້ມຮູບທີ່ມີຢູ່ຈະຕ້ອງຖືກຈັບຄູ່ກັບຄວາມຕ້ອງການການຜະລິດ.

3. ຂໍ້ມູນໃດທີ່ຕ້ອງການເພື່ອເລືອກເຄື່ອງທີ່ຖືກຕ້ອງແລະການຕັ້ງຄ່າການແຕ້ມ?

ສະຫນອງຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າກາງເລີ່ມຕົ້ນພາຍນອກ, ເສັ້ນຜ່າກາງສໍາເລັດຮູບ, ປະເພດທໍ່ຫຼືແຖບ, ຄວາມຫນາຂອງຝາຖ້າມີ, ຄວາມຍາວທີ່ຕ້ອງການ, ຜົນຜະລິດປະຈໍາວັນຫຼືປະຈໍາເດືອນ, ແລະຈໍານວນທີ່ຕ້ອງການຂອງສາຍການຜະລິດ. ສໍາລັບທໍ່, ສະພາບວັດສະດຸແລະຕາຕະລາງການຫຼຸດຜ່ອນແມ່ນຍັງມີຄວາມສໍາຄັນເພາະວ່າການຫຼຸດຜ່ອນຫຼາຍເກີນໄປໃນຫນຶ່ງຜ່ານສາມາດເພີ່ມກໍາລັງການແຕ້ມຮູບແລະຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງຫນ້າດິນ. ຕົວກໍານົດການເຫຼົ່ານີ້ຖືກນໍາໃຊ້ເພື່ອກໍານົດຮູບແບບທີ່ເຫມາະສົມ, ການຈັດວາງຕາຍ, ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບແລະການຕັ້ງຄ່າການຕັດ.

4. ການຕັດຄວາມຍາວຄົງທີ່ແມ່ນຖືກຕ້ອງແນວໃດ?

ຄວາມຍາວຂອງການຕັດແມ່ນຄວບຄຸມໂດຍຜ່ານລະບົບ PLC ຂອງເຄື່ອງຈັກພ້ອມກັບການຊອກຄົ້ນຫາຄວາມຍາວແລະການໃຫ້ອາຫານຫຼືການແຕ້ມລໍາດັບ. ຄວາມຖືກຕ້ອງຂອງການຕັດຕົວຈິງແມ່ນຂຶ້ນກັບຄວາມຍືດຫຍຸ່ນຂອງວັດສະດຸ, ຄວາມຊື່, ເງື່ອນໄຂການແຕ້ມຮູບ, ວິທີການຕັດແລະການຕິດຕັ້ງເຄື່ອງຈັກ. ສໍາລັບຄໍາຮ້ອງສະຫມັກເຊັ່ນທໍ່ HVAC ຫຼືອົງປະກອບທີ່ຕ້ອງການຄວາມຍາວປະກອບທີ່ສອດຄ່ອງ, ຄວາມທົນທານສຸດທ້າຍຄວນໄດ້ຮັບການຢືນຢັນຈາກວັດສະດຸຕົວຈິງແລະຄວາມຍາວເປົ້າຫມາຍກ່ອນທີ່ຈະສັ່ງແທນທີ່ຈະອີງໃສ່ຕົວເລກຄວາມຖືກຕ້ອງທົ່ວໄປ.

5. ເຄື່ອງສາມາດປຸງແຕ່ງສະແຕນເລດ, ເຫຼັກກາກບອນ, ທອງແດງແລະອາລູມິນຽມໄດ້ບໍ?

ແມ່ນແລ້ວ, ເຄື່ອງສາມາດຕັ້ງຄ່າໄດ້ສໍາລັບຜະລິດຕະພັນໂລຫະທີ່ແຕກຕ່າງກັນ, ລວມທັງເຫຼັກກາກບອນ, ເຫຼັກໂລຫະປະສົມ, ສະແຕນເລດ, ທອງແດງແລະອາລູມິນຽມ. ຢ່າງໃດກໍ່ຕາມ, ການຕັ້ງຄ່າດຽວກັນບໍ່ຄວນຖືວ່າເຫມາະສົມກັບທຸກວັດສະດຸ. ເຫຼັກສະແຕນເລດແລະໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງໂດຍທົ່ວໄປແລ້ວຮຽກຮ້ອງໃຫ້ມີການແຕ້ມຮູບຫຼາຍກວ່າເກົ່າແລະການຄວບຄຸມການຫຼຸດຜ່ອນລະມັດລະວັງຫຼາຍ, ໃນຂະນະທີ່ທອງແດງແລະອາລູມິນຽມອາດຈະຕ້ອງການອຸປະກອນການເສຍຊີວິດທີ່ແຕກຕ່າງກັນແລະເງື່ອນໄຂການຫລໍ່ລື່ນເພື່ອປ້ອງກັນການສໍາເລັດຮູບດ້ານ. ຊັ້ນ ແລະຂະຫນາດຂອງວັດສະດຸຄວນໄດ້ຮັບການຢືນຢັນໃນລະຫວ່າງການເລືອກເຄື່ອງ.

6. ເຄື່ອງປະກອບມີການຊີ້, ຫຼືເຄື່ອງຊີ້ແຍກຕ່າງຫາກຕ້ອງການບໍ?

ເຄື່ອງແຕ້ມຮູບເຢັນສີ່ເສັ້ນແລະເຄື່ອງຕັດແມ່ນອອກແບບຕົ້ນຕໍເພື່ອປະສົມປະສານການແຕ້ມຮູບເຢັນດ້ວຍການຕັດຄວາມຍາວຄົງທີ່ອັດຕະໂນມັດ. ຖ້າທໍ່ຫຼືແຖບຂາເຂົ້າບໍ່ສາມາດຖືກໃສ່ເຂົ້າໄປໃນຮູບແຕ້ມໂດຍກົງ, ການຊີ້ຫຼືສິ້ນສຸດອາດຈະຕ້ອງການການກະກຽມກ່ອນທີ່ຈະແຕ້ມຮູບ. ບໍ່ວ່າຈະເປັນເຄື່ອງຊີ້ແຍກຕ່າງຫາກແມ່ນມີຄວາມຈໍາເປັນແມ່ນຂຶ້ນກັບອຸປະກອນການເລີ່ມຕົ້ນ, ສະພາບສຸດທ້າຍແລະການອອກແບບຕາຍ. ຂະບວນການຄົບຖ້ວນສາມາດຖືກປະເມີນໄດ້ເມື່ອຕົວຢ່າງວັດຖຸດິບຂອງລູກຄ້າແລະຕາຕະລາງການແຕ້ມຮູບໄດ້ຖືກສະຫນອງໃຫ້.

7. ຄວາມແຕກຕ່າງກັນລະຫວ່າງໄຮໂດຼລິກ, pneumatic ແລະການຕັດ saw ແມ່ນຫຍັງ?

ການຕັດທໍ່ໄຮໂດຼລິກແລະນິວເມຕິກແມ່ນເຫມາະສົມສໍາລັບການຜະລິດແບບຄົງທີ່ອັດຕະໂນມັດທີ່ການດໍາເນີນງານຂອງວົງຈອນໄວແລະການເຊື່ອມໂຍງກັບລໍາດັບການແຕ້ມຮູບແມ່ນຕ້ອງການ. ການຕັດ pneumatic ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະໃນການຕັ້ງຄ່າສີ່ເສັ້ນ FR-16 ບ່ອນທີ່ຜົນຜະລິດການຜະລິດເປັນບູລິມະສິດ. ການຕັດເລື່ອຍໃຫ້ວິທີການຕັດທີ່ແຕກຕ່າງກັນແລະຖືກນໍາໃຊ້ໃນແບບຈໍາລອງ FR-25, ເຊິ່ງມີຄວາມສາມາດແຕ້ມຮູບທີ່ສູງຂຶ້ນແລະສະຫນັບສະຫນູນຜະລິດຕະພັນຂະຫນາດໃຫຍ່ເຖິງ Ø25 ມມ. ທາງ​ເລືອກ​ທີ່​ດີ​ທີ່​ສຸດ​ແມ່ນ​ຂຶ້ນ​ກັບ​ອຸ​ປະ​ກອນ​ການ​, ເສັ້ນ​ຜ່າ​ກາງ​, ຄວາມ​ຕ້ອງ​ການ​ຂອງ​ຫນ້າ​ສິ້ນ​ສຸດ​ແລະ​ເຄື່ອງ​ຈັກ​ລຸ່ມ​.

8. ຂ້ອຍຄວນຢືນຢັນຫຍັງກ່ອນທີ່ຈະສັ່ງຊື້?

ກ່ອນທີ່ຈະສັ່ງຊື້, ຢືນຢັນວັດສະດຸແລະຂະຫນາດຂອງຜະລິດຕະພັນ, ການຫຼຸດຜ່ອນການແຕ້ມຮູບ, ຄວາມຍາວສໍາເລັດຮູບ, ຜົນຜະລິດທີ່ຕ້ອງການ, ຈໍານວນເສັ້ນພ້ອມໆກັນ, ວິທີການຕັດ, ຄວາມຕ້ອງການໄຟຟ້າ, ເງື່ອນໄຂການຕິດຕັ້ງແລະຄວາມຕ້ອງການອັດຕະໂນມັດ. ສໍາລັບໂຄງການສົ່ງອອກ, ຍັງຢືນຢັນການຕົກລົງຂອງ Incoterm ແລະທ່າເຮືອຂົນສົ່ງ, ຕາຕະລາງການຈັດສົ່ງ, ຊຸດອາໄຫຼ່, ວິທີການຄະນະກໍາມະການແລະຄວາມຕ້ອງການດ້ານຄວາມປອດໄພຫຼືໄຟຟ້າທີ່ໃຊ້ໄດ້ເຊັ່ນເອກະສານ CE. ການສະຫນອງຕົວຢ່າງທໍ່ຫຼືແຖບຕົວຈິງແມ່ນແນະນໍາເມື່ອມີຂະຫນາດທີ່ແຫນ້ນຫນາຫຼືຄວາມຕ້ອງການດ້ານຫນ້າ.

ສົ່ງສອບຖາມ
ຂໍ້​ມູນ​ຕິດ​ຕໍ່
  • ທີ່ຢູ່

    NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ

  • ອີເມວ

    frsale@dgfangrong.com

ບອກພວກເຮົາກ່ຽວກັບວັດສະດຸ, ຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນ, ຂະບວນການຜະລິດແລະຄວາມຕ້ອງການອຸປະກອນ. FangRong ສາ​ມາດ​ປຶກ​ສາ​ຫາ​ລື​ທີ່​ເຫມາະ​ສົມ​ເຄື່ອງ​ແຕ້ມ​ເຢັນ​, Drawing Dies​, Straightening ເຄື່ອງ​ແລະ​ການ​ແກ້​ໄຂ​ທີ່​ເຫມາະ​ສົມ​ສໍາ​ລັບ​ຄໍາ​ຮ້ອງ​ສະ​ຫມັກ​ຂອງ​ທ່ານ​.
ຄະແນນ:
5.0
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
ປະຕິເສດຍອມຮັບ