ຜະລິດຕະພັນ
ຜະລິດຕະພັນ

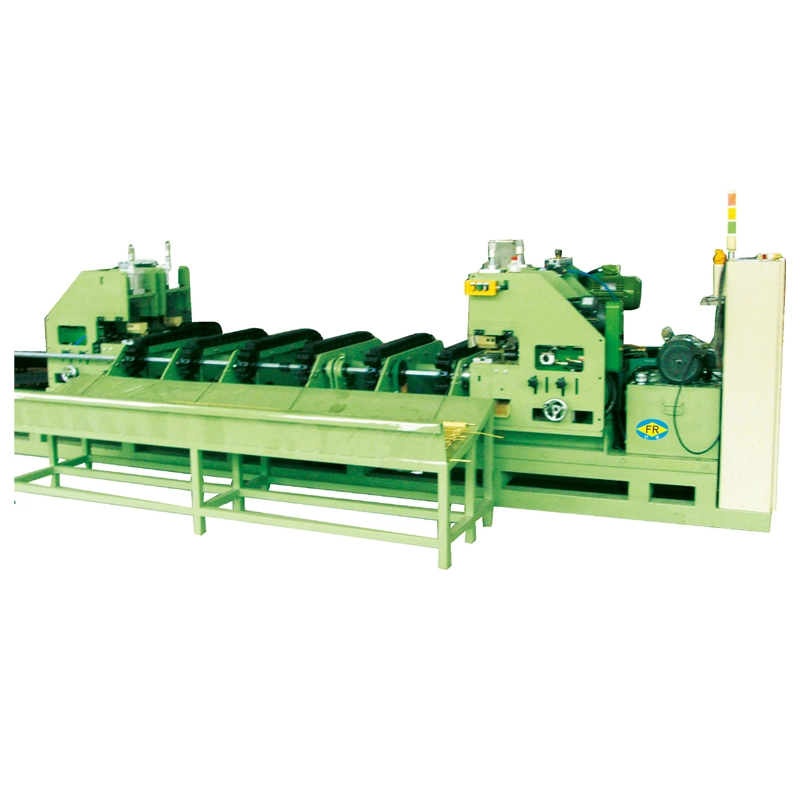
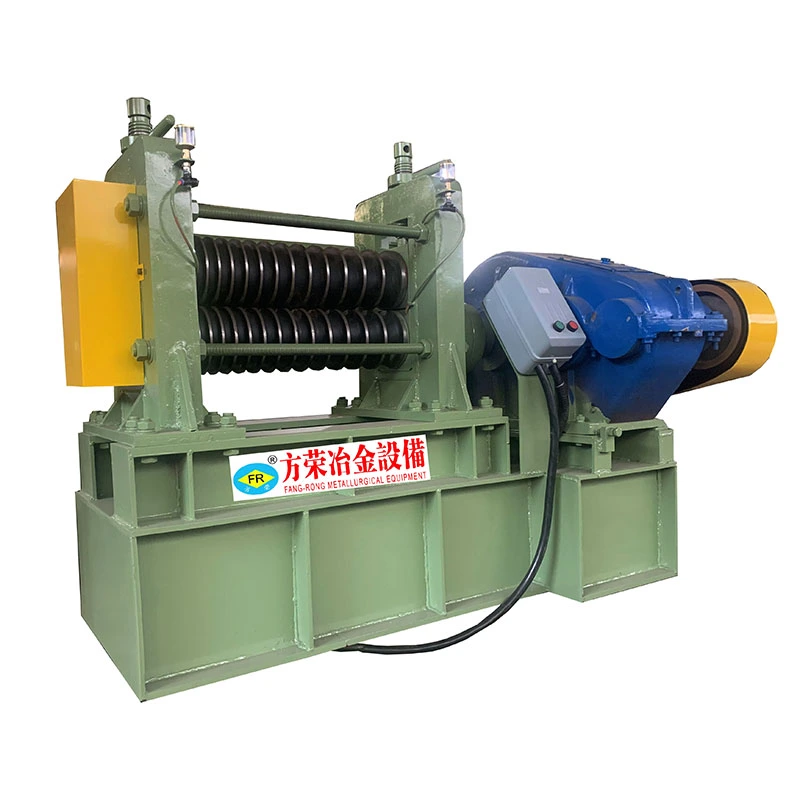
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.

ຜະລິດຕະພັນ
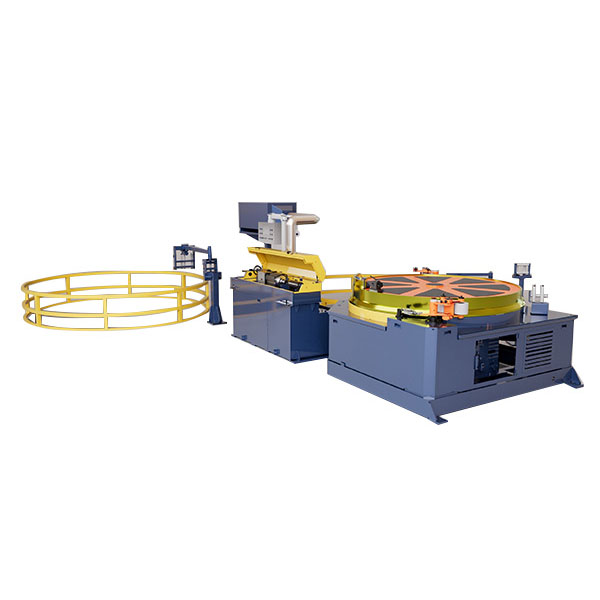
ສາມເສັ້ນເຄື່ອງແຕ້ມເຢັນ rotary ອັດຕະໂນມັດ
  • ສາມເສັ້ນເຄື່ອງແຕ້ມເຢັນ rotary ອັດຕະໂນມັດສາມເສັ້ນເຄື່ອງແຕ້ມເຢັນ rotary ອັດຕະໂນມັດ
  • ສາມເສັ້ນເຄື່ອງແຕ້ມເຢັນ rotary ອັດຕະໂນມັດສາມເສັ້ນເຄື່ອງແຕ້ມເຢັນ rotary ອັດຕະໂນມັດ

ສາມເສັ້ນເຄື່ອງແຕ້ມເຢັນ rotary ອັດຕະໂນມັດ

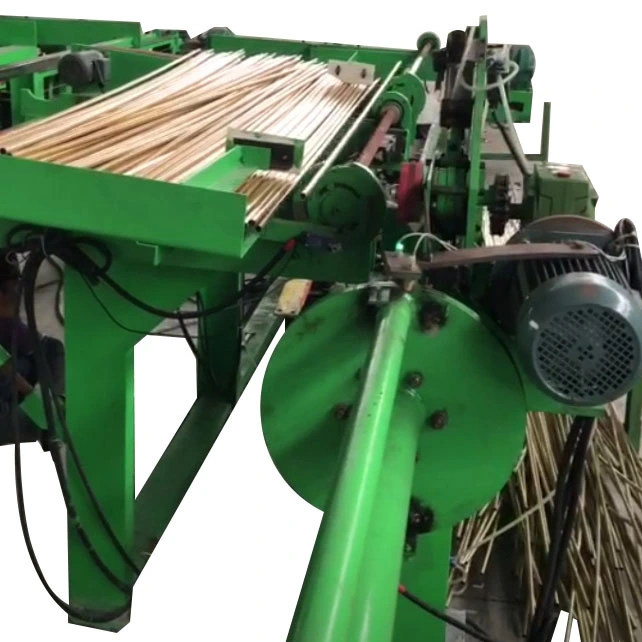
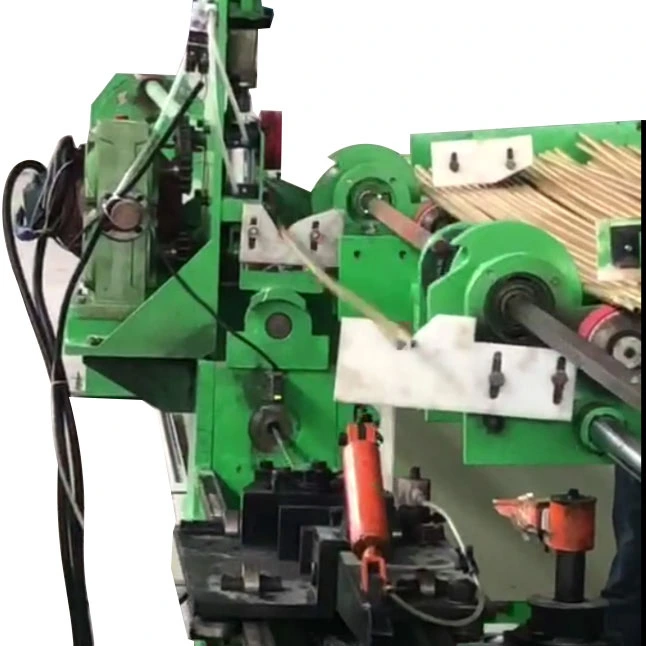
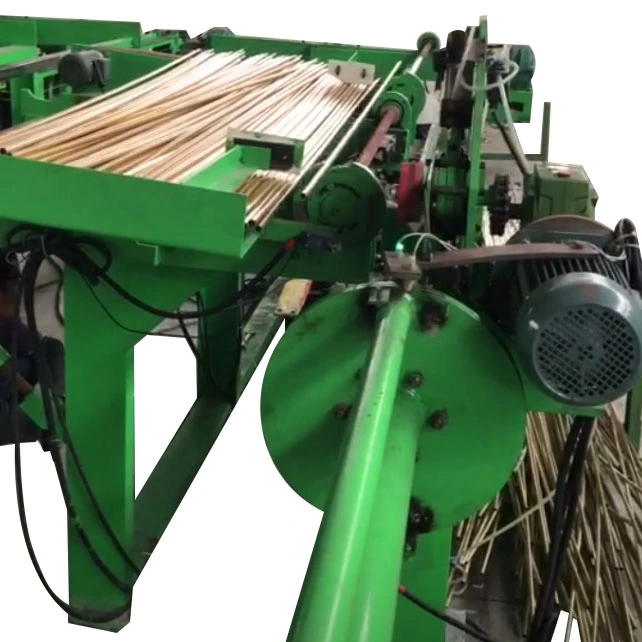
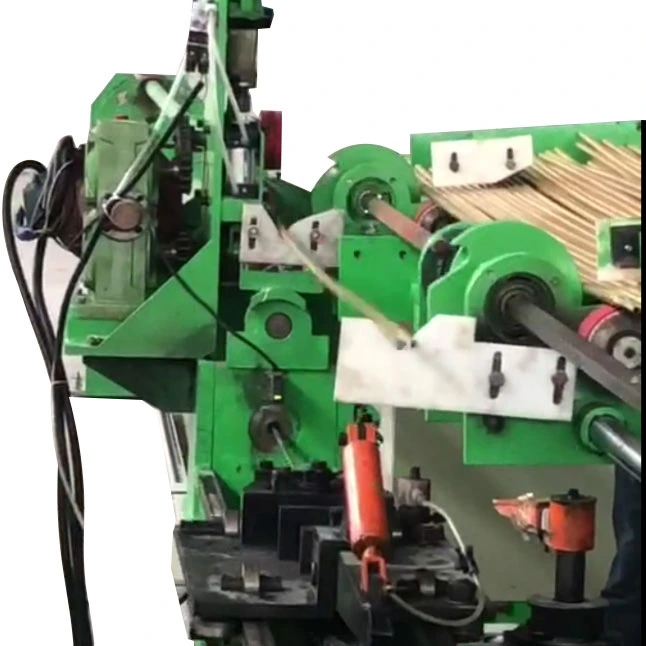
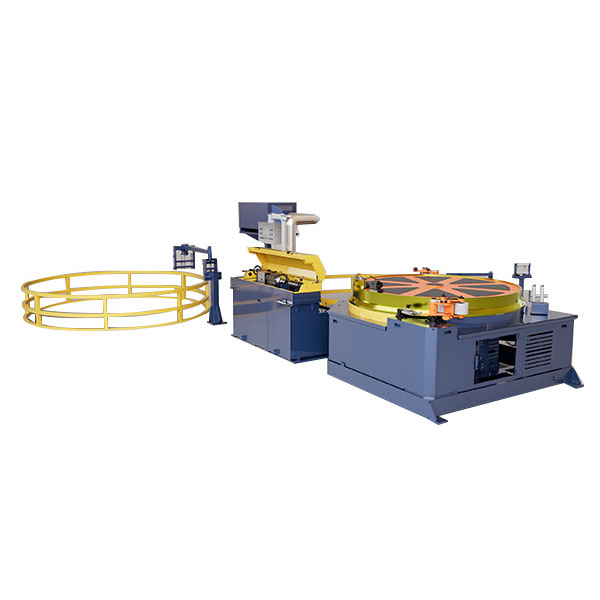
ໄດ້ສາມເສັ້ນເຄື່ອງແຕ້ມເຢັນ rotary ອັດຕະໂນມັດຖືກສ້າງຂຶ້ນສໍາລັບຜູ້ຜະລິດທີ່ຕ້ອງການຜົນຜະລິດຮູບແຕ້ມທີ່ສູງຂຶ້ນໂດຍບໍ່ມີການເພີ່ມສາມສາຍການຜະລິດແຍກຕ່າງຫາກ. ຂອງມັນລະບົບດັດສະນີ rotary ສາມສາຍຕໍາແຫນ່ງແລະອາຫານສາມທໍ່ຫຼື bars ສໍາລັບການແຕ້ມຮູບຢ່າງຕໍ່ເນື່ອງ, ໃນຂະນະທີ່ການຂັບເຄື່ອນ double-chain ຮັກສາການໂຫຼດໄດ້ສົມດູນໃນທົ່ວ strands ທັງຫມົດ. ແບບຈໍາລອງຈາກFR-50 ຫາ FR-120ໃຫ້5-20 ໂຕນຄວາມ​ສາ​ມາດ​ຂອງ​ການ​ແຕ້ມ​ຮູບ​, ຄວາມ​ໄວ​ເຖິງ​28 m / ນາທີ, ແລະເສັ້ນເລືອດຕັນໃນເຖິງ9 ມ. ການໃຫ້ອາຫານອັດຕະໂນມັດ, clamping, ການແຕ້ມຮູບ, ແລະ unloading ຫຼຸດຜ່ອນການມີສ່ວນຮ່ວມຂອງຜູ້ປະຕິບັດງານແລະເຮັດໃຫ້ເຄື່ອງທີ່ເຫມາະສົມສໍາລັບການເຫຼັກກາກບອນ, ເຫຼັກໂລຫະປະສົມ, ສະແຕນເລດ, ທອງແດງ, ແລະທໍ່ອາລູມິນຽມແລະແຖບ.

ຄະແນນ: 5.0
(ການນັບຄະແນນ: 1)

ໄດ້ສາມເສັ້ນເຄື່ອງແຕ້ມເຢັນ rotary ອັດຕະໂນມັດຖືກອອກແບບມາສໍາລັບຜູ້ຜະລິດທີ່ຕ້ອງການຜົນຜະລິດທີ່ສູງຂຶ້ນຈາກທໍ່ຫຼືເສັ້ນຜ່າສູນກາງຂະຫນາດນ້ອຍແລະຂະຫນາດກາງໂດຍບໍ່ມີການຕິດຕັ້ງສາມ drawbenches ແຍກຕ່າງຫາກ. ມັນແຕ້ມສາມ workpieces ພ້ອມໆກັນຜ່ານສາມຂະຫນານເສຍຊີວິດ, ໃນຂະນະທີ່ motorized back bench rotary ກະກຽມແລະດັດສະນີ workpieces ຕໍ່ໄປສໍາລັບວົງຈອນດັ່ງຕໍ່ໄປນີ້.

ບັນຫາການຜະລິດຕົ້ນຕໍແມ່ນບໍ່ພຽງແຕ່ກໍາລັງແຕ້ມ. ໃນການຜະລິດທໍ່ທີ່ມີປະລິມານສູງ, ການໂຫຼດ, ການວາງຕໍາແຫນ່ງແລະການກັບຄືນຂອງການຂົນສົ່ງສາມາດບໍລິໂພກສ່ວນທີ່ສໍາຄັນຂອງວົງຈອນ. ເຄື່ອງ​ນີ້​ແກ້​ໄຂ​ຄໍ​ຂວດ​ນັ້ນ​ໂດຍ​ການ​ປະ​ສົມການແຕ້ມຮູບສາມເສັ້ນ, ດັດສະນີ rotary, clamping ອັດຕະໂນມັດ, ການແຕ້ມຮູບແລະການກັບຄືນ carriageໃນ​ລະ​ບົບ​ການ​ຜະ​ລິດ​ດຽວ​. ຜົນໄດ້ຮັບແມ່ນຜົນຜະລິດທີ່ສູງຂຶ້ນຕໍ່ເຄື່ອງແລະການຈັດການຄູ່ມືຫນ້ອຍລົງ.

FangRong FR-series ເຄື່ອງມີຢູ່ໃນ5 ຫາ 20 ໂຕນຜົນ​ບັງ​ຄັບ​ໃຊ້​ການ​ແຕ້ມ​ຮູບ​, ມີ​ຄວາມ​ໄວ​ການ​ແຕ້ມ​ຮູບ​ຂອງ​25-28 m / ນາທີແລະການແຕ້ມຮູບເສັ້ນເລືອດຕັນໃນ7-9 ມ. ການຕັ້ງຄ່າການແຕ້ມທໍ່ສາມາດໄດ້ຮັບການຕິດຕັ້ງດ້ວຍ mandrel ພາຍໃນເພື່ອຄວບຄຸມເສັ້ນຜ່າກາງພາຍໃນແລະຄວາມຫນາຂອງຝາ.

Three Lines Automatic Rotary Cold Drawing MachineThree Lines Automatic Rotary Cold Drawing Machine

ເຄື່ອງແຕ້ມເສັ້ນດ່ຽວແບບທຳມະດາປະມວນຜົນໜຶ່ງວຽກຕໍ່ເສັ້ນແຕ້ມ. ເມື່ອຄວາມຕ້ອງການການຜະລິດເພີ່ມຂຶ້ນ, ທາງເລືອກປົກກະຕິແມ່ນການເພີ່ມເຄື່ອງຈັກ, ເພີ່ມການປ່ຽນແປງຫຼືຍອມຮັບເວລານໍາທີ່ຍາວກວ່າ. ການເພີ່ມເຄື່ອງຈັກເພີ່ມພື້ນທີ່ຊັ້ນ, ຜູ້ປະກອບການ, ອຸປະກອນຊ່ວຍແລະຈຸດບໍາລຸງຮັກສາ.

ການຕັ້ງຄ່າສາມເສັ້ນແທນທີ່ຈະລວມສາມຕໍາແຫນ່ງແຕ້ມຢູ່ໃນເຄື່ອງດຽວ. ໄດ້rotary back benchແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະທີ່ທໍ່ດຽວກັນຫຼືແຖບສະເພາະແມ່ນຜະລິດຊ້ໍາໆ. Workpieces ສາມາດຕັ້ງຕໍາແຫນ່ງກ່ອນທີ່ວົງຈອນການແຕ້ມຮູບຈະສໍາເລັດ, ຫຼຸດຜ່ອນເວລາທີ່ໃຊ້ເວລາລໍຖ້າການໂຫຼດຄູ່ມືແລະການສອດຄ່ອງ.

ຕົວຢ່າງ, ຜູ້ຜະລິດທໍ່ທອງແດງທີ່ໃຊ້ການຕັ້ງຄ່າ FR-76 ສໍາລັບທໍ່ເຄື່ອງປັບອາກາດສາມາດແລ່ນສາມທໍ່ໃນແຕ່ລະເສັ້ນເລືອດຕັນໃນຮູບແຕ້ມແທນທີ່ຈະດໍາເນີນການຕາມລໍາດັບ. ໃນຄໍາຮ້ອງສະຫມັກນີ້, ຫນ້າທີ່ດັດສະນີແບບ rotary ແມ່ນມີຄວາມສໍາຄັນຫຼາຍກ່ວາພຽງແຕ່ເພີ່ມຄວາມໄວໃນການແຕ້ມຮູບເພາະວ່າປະລິມານການຜະລິດໄດ້ຮັບຜົນກະທົບຢ່າງແຂງແຮງຈາກການໂຫຼດແລະເວລາການຈັດຕໍາແຫນ່ງ.

ມັນເຮັດວຽກແນວໃດ

1. ການໂຫຼດ Rotary
ທໍ່ ຫຼືແຖບຖືກວາງຢູ່ເທິງເບນຫຼັງແບບໝູນວຽນ. ກົນໄກການດັດນີແບບ motorized ຕໍາແຫນ່ງ workpieces ຕໍ່ໄປຢ່າງຖືກຕ້ອງກັບສາມເສັ້ນແຕ້ມ.

2. ການໃຫ້ອາຫານ ແລະ ການຊີ້
ຊິ້ນວຽກຖືກປ້ອນໃສ່ບ່ອນຕາຍແລະຖືກຍຶດ. ການຊີ້ອາດຈະຖືກປະຕິບັດກ່ອນທີ່ຈະແຕ້ມຮູບເພື່ອຫຼຸດຜ່ອນທໍ່ຫຼືປາຍແຖບພຽງພໍສໍາລັບການເຂົ້າຕາຍທີ່ເຊື່ອຖືໄດ້. ຫນ່ວຍບໍລິການຊີ້ລວມສາມາດຖືກກໍານົດບ່ອນທີ່ຂະບວນການຜະລິດຕ້ອງການມັນ.

3. ການແຕ້ມຮູບສາມເສັ້ນ
carriage ແຕ້ມ pulls ສາມ workpieces ຜ່ານຕາຍຕາມລໍາດັບຂອງເຂົາເຈົ້າໃນເວລາດຽວກັນ. ໄດຕ່ອງໂສ້ສອງເທົ່າຈະແຈກຢາຍການໂຫຼດທີ່ດຶງໄປທົ່ວ carriage ແລະຫຼຸດຜ່ອນຄວາມສ່ຽງຕໍ່ການໂຫຼດທີ່ບໍ່ສະເຫມີກັນລະຫວ່າງສາມຕໍາແຫນ່ງແຕ້ມ.

4. ການປ່ອຍຜະລິດຕະພັນ
ຫຼັງຈາກເສັ້ນເລືອດຕັນໃນຮູບແຕ້ມສໍາເລັດແລ້ວ, ຊິ້ນວຽກສໍາເລັດຮູບຈະຖືກປົດອອກແລະການຂົນສົ່ງກັບຄືນສູ່ຕໍາແຫນ່ງເລີ່ມຕົ້ນຂອງມັນ.

5. ການສ້າງດັດສະນີ Rotary ແລະເຮັດຊ້ໍາອີກ
ເກົ້າອີ້ກັບຄືນໄປບ່ອນດັດສະນີ workpieces ກະກຽມຕໍ່ໄປເຂົ້າໄປໃນຕໍາແຫນ່ງແລະວົງຈອນການແຕ້ມຮູບຕໍ່ໄປເລີ່ມຕົ້ນ.

PLC ແລະ HMI ຄວບຄຸມການໃຫ້ອາຫານ, ການຍຶດ, ການແຕ້ມຮູບ, ການດັດສະນີແລະການສົ່ງຄືນ. ການດໍາເນີນງານດຽວ, ສອງສາຍແລະສາມສາຍສາມາດຕັ້ງຄ່າໄດ້ຕາມຄວາມຕ້ອງການການຜະລິດ.

ບ່ອນທີ່ຄຸນສົມບັດແຕ່ລະຄົນມີຄວາມສໍາຄັນ

ຮູບແຕ້ມສາມສາຍມີຄຸນຄ່າເມື່ອຜະລິດຕະພັນດຽວກັນຖືກຜະລິດໃນປະລິມານຫຼາຍ. ຖ້າການຜະລິດສ່ວນໃຫຍ່ແມ່ນປະກອບດ້ວຍຊຸດຂະຫນາດນ້ອຍທີ່ມີການປ່ຽນແປງຂະຫນາດເລື້ອຍໆ, ປະໂຫຍດຂອງຜົນຜະລິດແມ່ນນ້ອຍລົງຍ້ອນວ່າການຕິດຕັ້ງແລະການປ່ຽນແປງເຄື່ອງມືກາຍເປັນສ່ວນໃຫຍ່ຂອງເວລາການຜະລິດທັງຫມົດ.

ການຈັດດັດສະນີ Rotaryແມ່ນເປັນປະໂຫຍດທີ່ສຸດໃນເວລາທີ່ເວລາໂຫຼດແມ່ນເປັນຄໍຂວດທີ່ເກີດຂື້ນ. A rotary bench ອະນຸຍາດໃຫ້ຈັດວາງ workpieces ຕໍ່ໄປໄດ້ປະສິດທິພາບຫຼາຍ, ເຊິ່ງເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບການຜະລິດໄລຍະຫ່າງ, ບ່ອນທີ່ການກະກຽມຄູ່ມືລະຫວ່າງຮອບວຽນຈະຫຼຸດຜ່ອນການນໍາໃຊ້ເຄື່ອງຈັກ. ສໍາລັບການຜະລິດປະລິມານຕ່ໍາ, ຄຸນນະສົມບັດນີ້ອາດຈະມີຜົນກະທົບຫນ້ອຍຕໍ່ຄ່າໃຊ້ຈ່າຍໂດຍລວມ.

ລະບົບສາຍສົ່ງສອງລະບົບຕ່ອງໂສ້ກາຍເປັນສິ່ງສໍາຄັນຫຼາຍຂຶ້ນຍ້ອນວ່າກໍາລັງແຕ້ມເພີ່ມຂຶ້ນ. ການດຶງທີ່ສົມດູນຊ່ວຍຮັກສາທ່າເຮືອ ແລະ ຂາຕາຍໃຫ້ສອດຄ່ອງກັນ. ນີ້ເປັນສິ່ງສໍາຄັນໃນເວລາທີ່ສາມ strands ຕ້ອງຮັກສາຜົນໄດ້ຮັບມິຕິທີ່ຄ້າຍຄືກັນ; ມັນມີຄວາມສໍາຄັນຫນ້ອຍສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ມີຫນ້າທີ່ແສງສະຫວ່າງຫຼາຍທີ່ແຮງແຕ້ມຕ່ໍາ.

ການແຕ້ມ mandrel ພາຍໃນເປັນສິ່ງສໍາຄັນໃນເວລາທີ່ທັງເສັ້ນຜ່າກາງພາຍນອກແລະພາຍໃນເສັ້ນຜ່າກາງຫຼືຄວາມຫນາຂອງຝາຕ້ອງໄດ້ຮັບການຄວບຄຸມ. ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ມີພຽງແຕ່ເສັ້ນຜ່າສູນກາງພາຍນອກແມ່ນສໍາຄັນ, ອຸປະກອນ mandrel ອາດຈະບໍ່ຈໍາເປັນ.

ຄຸນນະສົມບັດທີ່ສໍາຄັນແລະຜົນປະໂຫຍດການຜະລິດ

1. ສາມທໍ່ຫຼືແຖບແຕ້ມໃນຫນຶ່ງເສັ້ນເລືອດຕັນ
ສາມ workpieces ດຽວກັນໄດ້ຖືກປຸງແຕ່ງພ້ອມໆກັນ, ຜົນຜະລິດເພີ່ມຂຶ້ນຕໍ່ວົງຈອນການແຕ້ມຮູບໂດຍບໍ່ມີການເພີ່ມສາມເຄື່ອງເອກະລາດ. ຕົວຢ່າງ, ຜູ້ສະຫນອງອົງປະກອບຂອງລົດຍົນສາມາດນໍາໃຊ້ການຕັ້ງຄ່າສໍາລັບການຜະລິດຊ້ໍາຊ້ອນຂອງອົງປະກອບທໍ່ເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍທີ່ປະລິມານວົງຈອນມີຄວາມສໍາຄັນຫຼາຍກ່ວາການປ່ຽນແປງຜະລິດຕະພັນເລື້ອຍໆ.

2. Motorized Rotary Indexing Back Bench
ເກົ້າອີ້ rotary ຫຼຸດຜ່ອນການຈັດຕໍາແຫນ່ງຄູ່ມືລະຫວ່າງຮອບການແຕ້ມຮູບແລະເຮັດໃຫ້ workpieces ຕໍ່ໄປກຽມພ້ອມສໍາລັບການສອດຄ່ອງ. ນີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບການຜະລິດ HVAC ແລະທໍ່ຕູ້ເຢັນ, ບ່ອນທີ່ການຜະລິດຍາວເຮັດໃຫ້ທຸກໆການຫຼຸດຜ່ອນເວລາທີ່ບໍ່ມີການແຕ້ມຮູບທີ່ສໍາຄັນ.

3. Double-Chain Drive
ສອງຕ່ອງໂສ້ໂອນການໂຫຼດແຕ້ມໃສ່ລົດບັນທຸກ, ຊ່ວຍແຈກຢາຍແຮງດັນໃຫ້ເທົ່າທຽມກັນໃນທົ່ວສາມຕໍາແຫນ່ງແຕ້ມ. ໃນການຜະລິດທໍ່ເຫລໍກ, ນີ້ຈະກາຍເປັນສິ່ງສໍາຄັນໃນເວລາທີ່ກໍາລັງການແຕ້ມຮູບທີ່ສູງຂຶ້ນຖ້າບໍ່ດັ່ງນັ້ນອາດຈະເພີ່ມຄວາມຜິດພາດໃນການຈັດຕໍາແຫນ່ງ, ການໂຫຼດຕາຍທີ່ບໍ່ສະເຫມີກັນຫຼືການປ່ຽນແປງລະຫວ່າງສາຍ.

4. ຄວາມໄວໃນການແຕ້ມເຖິງ 28 m/min
FR-50 ແລະ FR-76 ຖືກຈັດອັນດັບຢູ່ທີ່ 28 m/min, ໃນຂະນະທີ່ FR-100 ແລະ FR-120 ຖືກຈັດອັນດັບຢູ່ທີ່ 25 m/min. ຄວາມໄວສູງແມ່ນເປັນປະໂຫຍດໃນເວລາທີ່ຂະບວນການທາງນ້ໍາສາມາດສະຫນອງອຸປະກອນຢ່າງຕໍ່ເນື່ອງແລະການຈັດການທາງລຸ່ມສາມາດຮັກສາຈັງຫວະ. ມັນບໍ່ດີກວ່າອັດຕະໂນມັດສໍາລັບທຸກໆຜະລິດຕະພັນເພາະວ່າການຫລໍ່ລື່ນ, ຊັ້ນວັດສະດຸ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານແລະຄວາມຕ້ອງການດ້ານຫນ້າສາມາດຈໍາກັດຄວາມໄວການແຕ້ມຮູບ.

5. ການແຕ້ມ Mandrel ສໍາລັບຂະຫນາດທໍ່
mandrel ສະຫນັບສະຫນູນການຄວບຄຸມຂອງທໍ່ພາຍໃນເສັ້ນຜ່າກາງແລະຄວາມຫນາຂອງຝາໃນລະຫວ່າງການແຕ້ມຮູບ. ນີ້ແມ່ນກ່ຽວຂ້ອງກັບທໍ່ໄຮໂດຼລິກ, ທໍ່ສະແຕນເລດທີ່ມີຄວາມແມ່ນຍໍາແລະຜະລິດຕະພັນອື່ນໆທີ່ຄວາມສອດຄ່ອງຂອງມິຕິພາຍໃນທໍ່ມີຄວາມສໍາຄັນເທົ່າກັບເສັ້ນຜ່າກາງພາຍນອກ.

6. ການກັບຄືນລົດດ່ວນ
ມໍເຕີສົ່ງຄືນທີ່ແຍກຕ່າງຫາກຈະນໍາເອົາລົດກັບຄືນຫຼັງຈາກເສັ້ນເລືອດຕັນໃນຮູບແຕ້ມ. ນີ້ຊ່ວຍຫຼຸດຜ່ອນສ່ວນທີ່ບໍ່ມີຜົນຜະລິດຂອງວົງຈອນ, ເຊິ່ງກາຍເປັນສິ່ງສໍາຄັນຫຼາຍຂື້ນເມື່ອເຄື່ອງຈັກກໍາລັງແລ່ນການປ່ຽນແປງການຜະລິດຍາວ.

7. ການດໍາເນີນງານ Strand ປ່ຽນແປງໄດ້
ເຄື່ອງແຕ້ມເຢັນ rotary ອັດຕະໂນມັດສາມເສັ້ນສາມາດຖືກຕັ້ງຄ່າສໍາລັບການຜະລິດດຽວ, ສອງຫຼືສາມສາຍ. ການດໍາເນີນງານສາມສາຍແມ່ນມັກສໍາລັບຄໍາສັ່ງທີ່ມີປະລິມານສູງ, ໃນຂະນະທີ່ການດໍາເນີນງານສາຍດຽວສາມາດເປັນປະໂຫຍດໃນລະຫວ່າງການທົດລອງ, ຄໍາສັ່ງຂະຫນາດນ້ອຍຫຼືການກວດສອບຂະບວນການ.

8. PLC ແລະ HMI ຄວບຄຸມ
ລະບົບການຄວບຄຸມການປະສານງານການໃຫ້ອາຫານ, clamping, ການແຕ້ມຮູບ, ດັດສະນີ rotary, ການໄຫຼແລະການກັບຄືນ carriage. ນີ້ຊ່ວຍຫຼຸດຜ່ອນການຂຶ້ນກັບການຈັດລໍາດັບຄູ່ມືແລະເຮັດໃຫ້ວົງຈອນການດໍາເນີນງານງ່າຍຕໍ່ການຕິດຕາມແລະເຮັດຊ້ໍາອີກ.

ຂໍ້ມູນຈໍາເພາະ

ວິທີການເລືອກຮູບແບບທີ່ຖືກຕ້ອງ

ຢ່າເລືອກ drawbench ພຽງແຕ່ໂດຍ tonnage ນາມ. ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບຊັ້ນວັດສະດຸ, ຂະຫນາດເລີ່ມຕົ້ນ, ຂະຫນາດສໍາເລັດຮູບ, ການຫຼຸດຜ່ອນພື້ນທີ່, friction, lubrication ແລະຈໍານວນຂອງ strands ແລ່ນພ້ອມໆກັນ.

ສໍາລັບເຄື່ອງຈັກສາມສາຍ, ກໍາລັງແຕ້ມທີ່ມີຢູ່ຕ້ອງກວມເອົາຄວາມຕ້ອງການລວມຂອງທັງສາມ workpieces. ຮູບແບບ 5 ໂຕນອາດຈະພຽງພໍສໍາລັບສາມທໍ່ຂະຫນາດນ້ອຍທີ່ມີການຫຼຸດຜ່ອນປານກາງ, ໃນຂະນະທີ່ຕົວແບບທີ່ມີໂຕນສູງແມ່ນເຫມາະສົມສໍາລັບພາກສ່ວນຂະຫນາດໃຫຍ່, ເຫຼັກທີ່ມີຄວາມເຂັ້ມແຂງສູງຫຼືການຫຼຸດຜ່ອນຄວາມຕ້ອງການ.

ເສັ້ນເລືອດຕັນໃນແມ່ນມີຄວາມສໍາຄັນໃນເວລາທີ່ການຜະລິດຜະລິດຕະພັນທີ່ດຶງຍາວ. ເສັ້ນເລືອດຕັນໃນທີ່ຍາວກວ່າສາມາດຫຼຸດຜ່ອນຈໍານວນຂອງວົງຈອນການແຕ້ມຮູບທີ່ຕ້ອງການສໍາລັບຄວາມຍາວສໍາເລັດຮູບ, ແຕ່ມັນຍັງເພີ່ມຮອຍຕີນຂອງເຄື່ອງຈັກ. ເພາະສະນັ້ນ, ຄວາມໄວການແຕ້ມຄວນຈະຖືກປະເມີນພ້ອມກັບການຈັດການວັດສະດຸ, ການຫລໍ່ລື່ນແລະຄວາມສາມາດໃນການຕັດລົງລຸ່ມແທນທີ່ຈະຖືວ່າເປັນຕົວເລກທີ່ໂດດດ່ຽວ.

ພາລາມິເຕີເຕັກໂນໂລຢີ FR-50 FR-76 FR-100 FR-120
ສູງສຸດ. ກຳລັງແຕ້ມ (ໂຕນ) 5 10 15 20
ສູງສຸດ. ຈັງຫວະແຕ້ມ (ມ) 7 8 8 9
ຄວາມໄວແຕ້ມ (ມ/ນ) 28 28 25 25
ມໍເຕີສົ່ງກັບການຂົນສົ່ງ (kW) 0.75 0.75 1.1 2.2
ຕົວແບບຫຼຸດ ZQ550 ZQ650 ZQ850 ZQ1000
ຕ່ອງໂສ້ pitch 2.5" 3" 4" 3" ສອງແຖວ
ພະລັງງານມໍເຕີຕົ້ນຕໍ (kW) 22 30 45 55
ຂະໜາດລວມ L × W × H (mm) 17000×1300×1600 17500×1350×1600 18000×1400×1600 23000 × 2200 × 1800

ການຕັ້ງຄ່າມາດຕະຖານ:ເຄື່ອງແຕ້ມຮູບ, ມໍເຕີຂັບຕົ້ນຕໍ, ເຄື່ອງຫຼຸດຜ່ອນ, ລະບົບສາຍສົ່ງສອງລະບົບຕ່ອງໂສ້, ການແຕ້ມຮູບ carriage, ດັດຊະນີ rotary back bench, ຜູ້ຖືຕາຍ triple, ລະບົບການຄວບຄຸມ PLC ແລະ HMI. ອຸປະກອນ Mandrel ໄດ້ຖືກສະຫນອງສໍາລັບການຕັ້ງຄ່າການແຕ້ມຮູບທໍ່.

ອຸ​ປະ​ກອນ​ທາງ​ເລືອກ​:ຫນ່ວຍຈຸດ, ເສັ້ນເລືອດຕັນໃນທີ່ກໍາຫນົດເອງ, ການໃຫ້ອາຫານເພີ່ມເຕີມແລະການໄຫຼອັດຕະໂນມັດ, ເຄື່ອງມືແລະລະບົບ mandrel ຄໍາຮ້ອງສະຫມັກສະເພາະ.

ຄໍາຮ້ອງສະຫມັກ

ສ່ວນປະກອບຂອງລົດຍົນ ແລະລົດຈັກ

ນໍາໃຊ້ສໍາລັບທໍ່ດູດຊ໊ອກ, ທໍ່ຄໍລໍາການຊີ້ນໍາ, ອົງປະກອບ drive-shaft ແລະພາກສ່ວນທໍ່ການຜະລິດຊ້ໍາກັນອື່ນໆ. ຜູ້ຜະລິດລົດຍົນລະດັບ 1 ທີ່ໃຊ້ FR-100 ສາມເສັ້ນ rotary drawbench ສາມາດປຸງແຕ່ງສາມທໍ່ຕໍ່ເສັ້ນເລືອດຕັນໃນ, ຫຼຸດຜ່ອນຄວາມຕ້ອງການໃນການດໍາເນີນງານເຄື່ອງຈັກດຽວຫຼາຍເສັ້ນຂະຫນານ. ລະບົບການໂຫຼດ rotary ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະໃນເວລາທີ່ສະເພາະທໍ່ດຽວກັນໄດ້ຖືກຜະລິດຢ່າງຕໍ່ເນື່ອງ.

HVAC ແລະທໍ່ຕູ້ເຢັນ

ທໍ່ທອງແດງແລະອາລູມິນຽມສໍາລັບເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນແລະລະບົບເຄື່ອງປັບອາກາດໄດ້ຮັບຜົນປະໂຫຍດຈາກການສົ່ງຜ່ານສູງແລະການຄວບຄຸມມິຕິທີ່ຊ້ໍາກັນ. ໃນສະຖານະການຜະລິດທໍ່ທອງແດງ, FR-76 ສາມາດປຸງແຕ່ງສາມທໍ່ພ້ອມໆກັນໃນຂະນະທີ່ rotary bench ກະກຽມຊຸດຕໍ່ໄປ, ຫຼຸດຜ່ອນເວລາໂຫຼດທີ່ກ່ຽວຂ້ອງກັບການຢຸດ.

ທໍ່ໄຮໂດຼລິກແລະນິວເມຕິກ

ທໍ່ກະບອກທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍຮຽກຮ້ອງໃຫ້ມີຂະຫນາດພາຍນອກທີ່ມີການຄວບຄຸມແລະ, ໃນຫຼາຍໆຄໍາຮ້ອງສະຫມັກ, ຄວາມຫນາຂອງກໍາແພງທີ່ສອດຄ່ອງກັນ. FR-120 ສາມາດເລືອກໄດ້ໃນເວລາທີ່ກໍາລັງແຕ້ມຮູບລວມຂອງສາມທໍ່ເຫລໍກຕ້ອງການເຄື່ອງຈັກທີ່ມີຄວາມຈຸສູງກວ່າ. ການຈັດລຽງລະບົບຕ່ອງໂສ້ສອງເທົ່າຊ່ວຍຮັກສາການໂຫຼດທີ່ສົມດູນລະຫວ່າງສາມສາຍ.

ໄຟຟ້າ ແລະ ເອເລັກໂຕຣນິກ

ອົງປະກອບທໍ່ທອງແດງແລະອາລູມິນຽມ, ທໍ່ເຮັດຄວາມເຢັນແລະພາກສ່ວນ conductive ອື່ນໆສາມາດໄດ້ຮັບການປຸງແຕ່ງບ່ອນທີ່ການຜະລິດຊ້ໍາກັນແລະປະລິມານການຜະລິດ justify multi-strand ແຕ້ມ. ສໍາລັບພາກສ່ວນທີ່ເປັນຮູຂະຫນາດນ້ອຍ, ການດໍາເນີນງານສາມສາຍສາມາດເພີ່ມຜົນຜະລິດໄດ້ໂດຍບໍ່ຈໍາເປັນຕ້ອງມີການຕິດຕັ້ງ drawbench ສາມອັນ.

ທໍ່ທາງການແພດແລະຄວາມແມ່ນຍໍາ

ທໍ່ຄວາມແມ່ນຍໍາຂອງສະແຕນເລດແລະທໍ່ hypotubes ຕ້ອງການການຄວບຄຸມຂະບວນການທີ່ເຄັ່ງຄັດກວ່າທໍ່ໂຄງສ້າງທົ່ວໄປ. ສະຖານະການການຜະລິດທໍ່ທາງການແພດອາດຈະໃຊ້ FR-50 ສໍາລັບການແຕ້ມຮູບສາມສາຍຂອງທໍ່ສະແຕນເລດຂະຫນາດນ້ອຍ, ດ້ວຍການສອດຄ່ອງແລະການຄວບຄຸມ mandrel ມີຄວາມສໍາຄັນຫຼາຍກ່ວາຜົນບັງຄັບໃຊ້ການແຕ້ມສູງສຸດ.

ວິສະວະກໍາທົ່ວໄປ

ເຄື່ອງແຕ້ມຮູບເຢັນ rotary ອັດຕະໂນມັດສາມເສັ້ນຍັງສາມາດຖືກນໍາໃຊ້ກັບທໍ່ລູກປືນທີ່ມີຄວາມແມ່ນຍໍາ, ທໍ່ອຸປະກອນ, ພາກສ່ວນທີ່ເປັນຮູໂຄງສ້າງຂະຫນາດນ້ອຍແລະທໍ່ການຜະລິດຊ້ໍາຊ້ອນອື່ນໆຫຼືຄໍາຮ້ອງສະຫມັກແຖບທີ່ສາມຊິ້ນວຽກທີ່ຄືກັນສາມາດຖືກແຕ້ມຂະຫນານ.

ວິສະວະກໍາໂຮງງານແລະການຄວບຄຸມຄຸນນະພາບ

Three Lines Automatic Rotary Cold Drawing Machine Factory

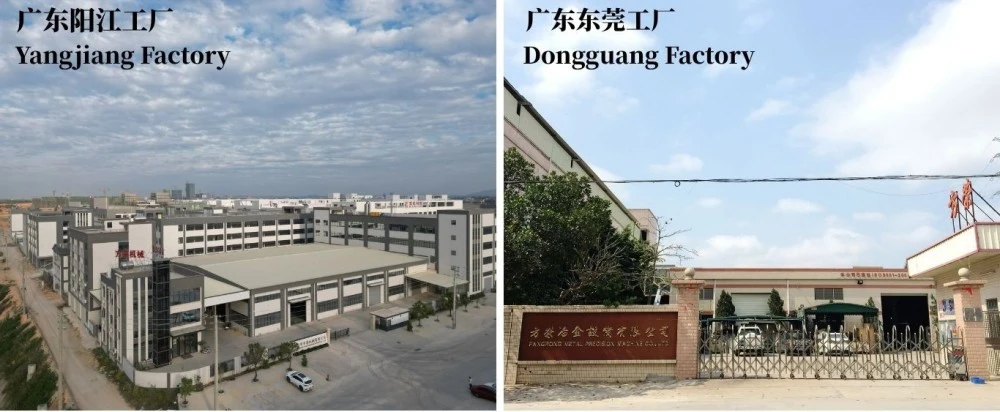
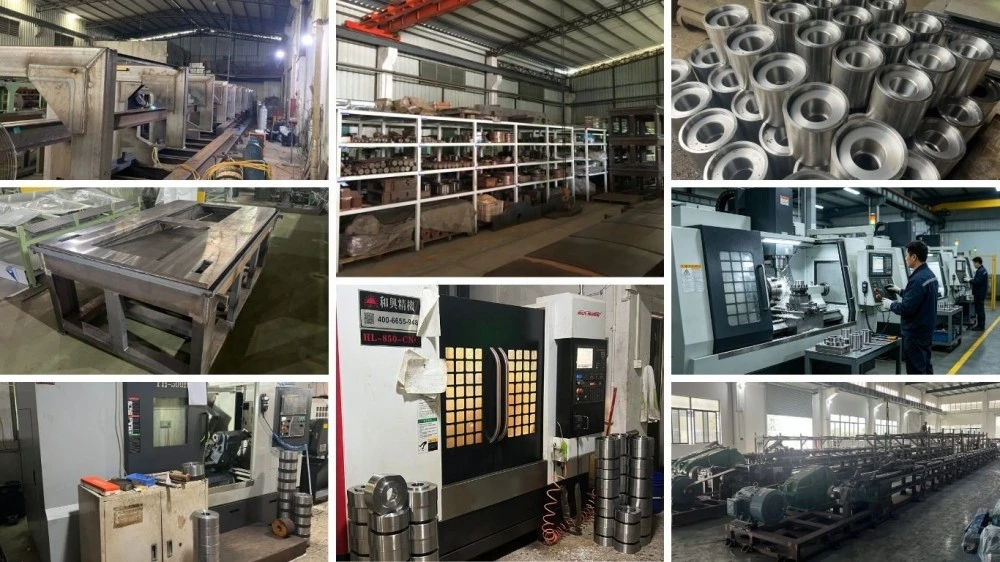
Dongguan Fangrong Metallurgical Equipment Co., Ltd.ແລະYangjiang Fangrong ເຄື່ອງຈັກຈໍາກັດ.ສະຫນັບສະຫນູນການຜະລິດເຄື່ອງຈັກ, ການປະກອບ, ການທົດສອບແລະການຈັດສົ່ງ. ຂະບວນການຜະລິດໄດ້ສຸມໃສ່ພາກສ່ວນທີ່ມີຜົນກະທົບໂດຍກົງຕໍ່ຄວາມຖືກຕ້ອງຂອງຮູບແຕ້ມສາມເສັ້ນ: ລາງລົດໄຟນໍາພາ, ການຈັດວາງຕົວຍຶດຕາຍ, ໂຄງສ້າງການຂົນສົ່ງ, ການສົ່ງຕໍ່ລະບົບຕ່ອງໂສ້ແລະການດັດສະນີ rotary.

ຂະບວນການຜະລິດ

Three Lines Automatic Rotary Cold Drawing Machine Production Process

1. ວິສະວະກໍາຄໍາຮ້ອງສະຫມັກ- ຜົນ​ບັງ​ຄັບ​ໃຊ້​ການ​ແຕ້ມ​ຮູບ​, ກໍາ​ນົດ​ເວ​ລາ​ຜ່ານ​, ການ​ຈັດ​ການ​ຕາຍ​, ຄວາມ​ຕ້ອງ​ການ mandrel ແລະ​ລໍາ​ດັບ​ການ​ດັດ​ຊະ​ນີ rotary ໄດ້​ຖືກ​ກໍາ​ນົດ​ຈາກ​ວັດ​ສະ​ດຸ​ຂອງ​ລູກ​ຄ້າ​ແລະ​ຂະ​ຫນາດ​ສໍາ​ເລັດ​ຮູບ​.

2. ການກວດກາວັດສະດຸ- ອົງປະກອບໂຄງສ້າງຕົ້ນຕໍ ແລະລະບົບສາຍສົ່ງໄດ້ຖືກກວດກາກ່ອນທີ່ຈະເຄື່ອງຈັກ ແລະປະກອບ.

3. ເຄື່ອງຈັກຄວາມແມ່ນຍໍາ— ລາງລົດໄຟຄູ່ມື, ຜູ້ຖືຕົວຕາຍ ແລະ ອົງປະກອບທີ່ສຳຄັນໃນການຈັດຕຳແໜ່ງອື່ນໆແມ່ນໄດ້ຖືກນຳມາໃຫ້ມີຄວາມທົນທານຕາມຂະໜາດທີ່ຕ້ອງການ.

4. ຂັບ ແລະ ປະກອບລົດບັນທຸກ- ກ່ອງເກຍ, ຕ່ອງໂສ້, ເກຍ, ເບາະລົດ ແລະ ສ່ວນປະກອບຂອງແຮງດັນແມ່ນໄດ້ຖືກປະກອບ ແລະກວດກາກ່ອນການເຊື່ອມໂຍງຂັ້ນສຸດທ້າຍ.

5. ການຈັດວາງສາມແຖວ— ສາມ​ຕໍາ​ແຫນ່ງ​ແຕ້ມ​ແມ່ນ​ສອດ​ຄ້ອງ​ກັນ​ເພື່ອ​ຫຼຸດ​ຜ່ອນ​ການ​ປ່ຽນ​ແປງ​ທີ່​ເກີດ​ຈາກ​ການ​ຕໍາ​ແຫນ່ງ​ຕາຍ​ບໍ່​ສອດ​ຄ່ອງ​.

6. PLC ແລະ HMI commissioning— ການ​ແຕ້ມ​ຮູບ​, clamping​, indexing​, ການ​ໄຫຼ​ແລະ​ການ​ກັບ​ຄືນ​ມາ​ລໍາ​ດັບ​ແມ່ນ​ການ​ທົດ​ສອບ​.

7. ການທົດສອບການແຕ້ມຮູບ— ບ່ອນທີ່ມີຕົວຢ່າງຂອງລູກຄ້າ, ທັງສາມເສັ້ນສາມາດຖືກທົດສອບພ້ອມກັນເພື່ອປະເມີນຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ຄວາມສອດຄ່ອງຂອງຄວາມໄວແລະຜົນໄດ້ຮັບຕາມມິຕິລະດັບ.

8. ການກວດກາຄັ້ງສຸດທ້າຍ- ການ​ດໍາ​ເນີນ​ງານ​ກົນ​ຈັກ​, ຄວາມ​ປອດ​ໄພ​ໄຟ​ຟ້າ​, ຄວາມ​ເຄັ່ງ​ຕຶງ​ຕ່ອງ​ໂສ້​, lubrication​, ການ​ຮົ່ວ​ໄຫລ​ຂອງ​ນ​້​ໍາ​ມັນ​ແລະ​ຂະ​ຫນາດ​ຜະ​ລິດ​ຕະ​ພັນ​ສໍາ​ເລັດ​ຮູບ​ແມ່ນ​ໄດ້​ຮັບ​ການ​ກວດ​ສອບ​ກ່ອນ​ການ​ຂົນ​ສົ່ງ​.

ສິ່ງທີ່ພວກເຮົາກວດສອບກ່ອນການຂົນສົ່ງ

ສໍາລັບ drawbench ສາມເສັ້ນ, ກວດເບິ່ງວ່າເຄື່ອງຈັກພຽງແຕ່ແລ່ນບໍ່ພຽງພໍ. ຈຸດການຍອມຮັບຂອງໂຮງງານຜະລິດທີ່ສໍາຄັນແມ່ນວ່າສາມຕໍາແຫນ່ງການແຕ້ມຮູບດໍາເນີນການຢ່າງຕໍ່ເນື່ອງ, ບໍ່ວ່າຈະເປັນ carriage ຍັງຄົງສອດຄ່ອງຢ່າງຖືກຕ້ອງພາຍໃຕ້ການໂຫຼດ, ບໍ່ວ່າຈະເປັນດັດຊະນີ rotary bench ຢ່າງຖືກຕ້ອງແລະວ່າຜະລິດຕະພັນສໍາເລັດຮູບຈາກສາມ strands ຕອບສະຫນອງຂະຫນາດທີ່ກໍານົດໄວ້.

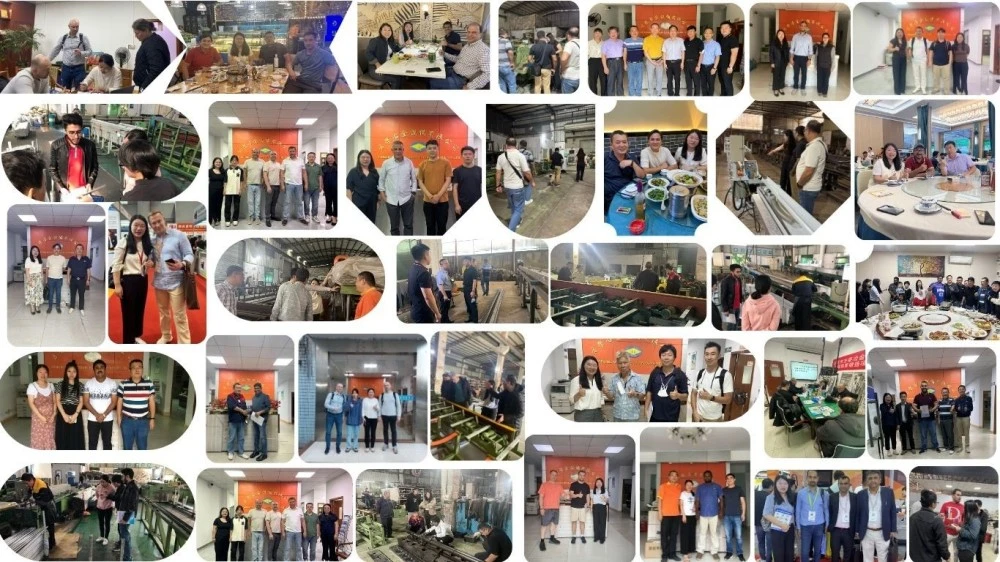
ເປັນຫຍັງ FangRong

FangRong Three Lines Automatic Rotary Cold Drawing Machine

ວິສະວະກໍາ Drawbench ນັບຕັ້ງແຕ່ 1998
FangRong ໄດ້​ພັດ​ທະ​ນາ​ອຸ​ປະ​ກອນ​ການ​ແຕ້ມ​ຮູບ​ເຢັນ​ນັບ​ຕັ້ງ​ແຕ່​ປີ 1998​, ໂດຍ​ມີ​ປະ​ສົບ​ການ​ໃນ​ການ​ສົ່ງ​ກົນ​ຈັກ​, ການ​ແຕ້ມ​ຮູບ​ຫຼາຍ​ສາຍ​, ການ​ຈັດ​ການ​ຕາຍ​ແລະ​ການ​ຈັບ​ອັດ​ຕະ​ໂນ​ມັດ​.

ປະສົບການການຜະລິດຫຼາຍສາຍ
ການອອກແບບສາມເສັ້ນຮຽກຮ້ອງໃຫ້ມີຫຼາຍກ່ວາພຽງແຕ່ເພີ່ມສອງຕາຍເພີ່ມເຕີມ. ການກະຈາຍຜົນບັງຄັບໃຊ້, ຄວາມແຂງກະດ້າງຂອງການຂົນສົ່ງ, ການສອດຄ່ອງຕາຍແລະການ synchronization ທັງຫມົດມີຜົນກະທົບບໍ່ວ່າຈະເປັນສາມ strands ຜະລິດຜົນໄດ້ຮັບປຽບທຽບ. ປັດໃຈເຫຼົ່ານີ້ຖືກພິຈາລະນາໃນລະຫວ່າງການຕັ້ງເຄື່ອງ.

ວິສະວະກໍາທີ່ອີງໃສ່ຄໍາຮ້ອງສະຫມັກ
ການຄັດເລືອກຕົວແບບແມ່ນອີງໃສ່ວັດສະດຸ, ຂະຫນາດເລີ່ມຕົ້ນ, ຂະຫນາດສໍາເລັດຮູບ, ການຫຼຸດຜ່ອນແລະຜົນຜະລິດທີ່ຕ້ອງການ. ລູກຄ້າສາມາດສະຫນອງສະເພາະທໍ່ຫຼືແຖບສໍາລັບການຄິດໄລ່ກໍາລັງແຕ້ມແລະການຄັດເລືອກເຄື່ອງຈັກກ່ອນທີ່ຈະສັ່ງ.

ການທົດສອບການຍອມຮັບຂອງໂຮງງານ
ເຄື່ອງຈັກໄດ້ຖືກກວດກາກ່ອນການຂົນສົ່ງ, ໂດຍເອົາໃຈໃສ່ກັບ synchronization ສາມເສັ້ນ, ການດໍາເນີນງານກົນຈັກ, ການຄວບຄຸມໄຟຟ້າແລະການປະຕິບັດການແຕ້ມຮູບ. ອຸປະກອນການລູກຄ້າສາມາດນໍາໃຊ້ສໍາລັບການທົດສອບໃນເວລາທີ່ຕົວຢ່າງໄດ້ຖືກສະຫນອງໃຫ້ລ່ວງຫນ້າ.

ການ​ຕິດ​ຕັ້ງ​ແລະ​ການ​ມອບ​ຫມາຍ​
ສະຫນັບສະຫນູນກວມເອົາການແຕ້ມພື້ນຖານ, ການຊີ້ນໍາການຕິດຕັ້ງ, ການມອບຫມາຍ, ການຝຶກອົບຮົມຜູ້ປະຕິບັດງານ, ຊິ້ນສ່ວນອາໄຫຼ່ແລະການແກ້ໄຂບັນຫາຫ່າງໄກສອກຫຼີກ.

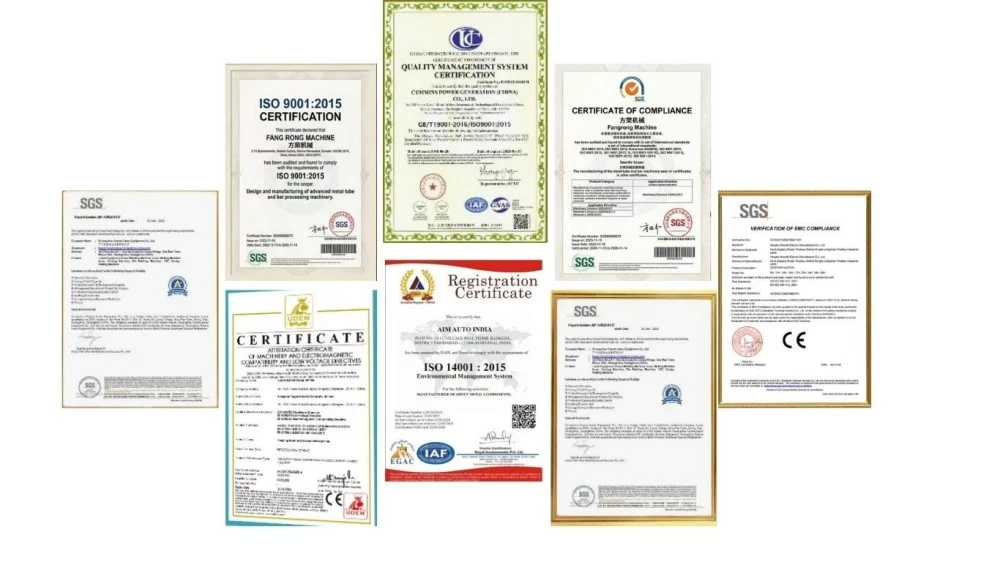
ການຢັ້ງຢືນ ແລະມາດຕະຖານທີ່ນຳໃຊ້ໄດ້

Three Lines Automatic Rotary Cold Drawing Machine Certifications

ISO 9001:2015- ລະບົບການຄຸ້ມຄອງຄຸນນະພາບກວມເອົາຂະບວນການອອກແບບ, ການຜະລິດ ແລະການບໍລິການທີ່ກ່ຽວຂ້ອງ. ໃບຢັ້ງຢືນໝາຍເລກ UQ231211R1.

CE Marking— ຮູບແບບ FR ມາດຕະຖານແມ່ນສະໜອງໃຫ້ເພື່ອໃຫ້ສອດຄ່ອງກັບຄວາມຕ້ອງການດ້ານຄວາມປອດໄພຂອງເຄື່ອງຈັກໃນເອີຣົບ. ເອກະສານເຄື່ອງທີ່ສະໜອງໃຫ້ລະບຸຄຳແນະນຳ, ມາດຕະຖານ ແລະ ພື້ນຖານການປະເມີນຄວາມສອດຄ່ອງສຳລັບການຕັ້ງຄ່າຕາມລຳດັບ.

ການກວດກາ SGS- ການກວດກາຂອງພາກສ່ວນທີສາມສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການຂອງໂຄງການແລະຂອບເຂດການກວດກາທີ່ໄດ້ຕົກລົງກັນ.

ການອອກແບບເຄື່ອງທີ່ຮອງດ້ວຍສິດທິບັດ— FangRong ໄດ້​ພັດ​ທະ​ນາ​ເຕັກ​ໂນ​ໂລ​ຊີ​ທີ່​ມີ​ສິດ​ທິ​ບັດ​ກວມ​ເອົາ​ຂົງ​ເຂດ​ເຊັ່ນ​: ຄວາມ​ເຄັ່ງ​ຕຶງ​ຕ່ອງ​ໂສ້​, ການ​ຖື​ຕາຍ​ຫຼາຍ​ສາຍ​ແລະ​ການ​ປ່ຽນ​ແປງ​ໄວ​ລະ​ບົບ mandrel​.

ສິ່ງສໍາຄັນສໍາລັບຜູ້ຊື້ EU:ການປະຕິບັດຕາມ CE ຄວນຖືກປະເມີນຕໍ່ກັບການຕັ້ງຄ່າເຄື່ອງຈັກທີ່ສົມບູນແລະກົດລະບຽບທີ່ໃຊ້ໃນເວລາທີ່ວາງເຄື່ອງຢູ່ໃນຕະຫຼາດ EU. ຖະແຫຼງການທີ່ແນ່ນອນກ່ຽວກັບຄວາມສອດຄ່ອງ ແລະມາດຕະຖານ EN ທີ່ໃຊ້ໄດ້ຄວນໄດ້ຮັບການຢືນຢັນດ້ວຍໃບສະເໜີລາຄາ ແລະເອກະສານດ້ານວິຊາການ.

MOQ ແລະການຈັດສົ່ງ

MOQ:1 ຊຸດ. ສໍາລັບການຊື້ຄືນຫຼືໂຄງການເຄື່ອງຈັກຫຼາຍຄັ້ງ, ລາຄາລະດັບຊັ້ນສາມາດຖືກອ້າງອີງຕາມປະລິມານແລະການຕັ້ງຄ່າ.

ປະລິມານການສັ່ງຊື້ ລາຄາ ບັນທຶກ
1 ຊຸດ ລາຄາຫົວໜ່ວຍມາດຕະຖານ — ອ້າງອີງ ເຫມາະສໍາລັບໂຄງການຫນຶ່ງເຄື່ອງຈັກ
2-4 ຊຸດ ລາຄາປະລິມານ - ອ້າງອີງ ລາຄາແມ່ນຂຶ້ນກັບການຕັ້ງຄ່າທີ່ຄືກັນ ຫຼືປັບແຕ່ງ
5+ ຊຸດ ລາຄາໂຄງການ - ອ້າງອີງ ມີລາຄາພິເສດສໍາລັບການສັ່ງຊຸດ

ການຈັດສົ່ງສໍາລັບຄໍາສັ່ງມາດຕະຖານ:ປະມານ30-60 ມື້ສໍາລັບມາດຕະຖານ FR-50 ແລະ FR-76 ການຕັ້ງຄ່າ, ຂຶ້ນກັບຂໍ້ກໍາຫນົດສຸດທ້າຍ, ຕາຕະລາງການຜະລິດແລະເງື່ອນໄຂການຈ່າຍເງິນ.

ການຈັດສົ່ງສໍາລັບຄໍາສັ່ງມາດຕະຖານຄວາມອາດສາມາດສູງກວ່າ:ປະມານ90-120 ມື້ສໍາລັບ FR-100 ແລະ FR-120, ຂຶ້ນກັບການຕັ້ງຄ່າແລະຕາຕະລາງການຜະລິດ.

ຄຳສັ່ງດ່ວນ:ຕາຕະລາງການຜະລິດເລັ່ງສາມາດຖືກປະເມີນກ່ອນທີ່ຈະຢືນຢັນຄໍາສັ່ງ. ເວລາທີ່ເລັ່ງລັດຕົວຈິງແມ່ນຂຶ້ນກັບຕົວແບບຂອງເຄື່ອງຈັກ, ການປັບແຕ່ງ, ຄວາມພ້ອມຂອງອົງປະກອບແລະຄວາມອາດສາມາດຂອງໂຮງງານແລະຄວນໄດ້ຮັບການຢືນຢັນໃນສັນຍາການຊື້ແທນທີ່ຈະໂຄສະນາເປັນຕົວເລກຄົງທີ່.

ສໍາລັບວົງຢືມທີ່ຖືກຕ້ອງ, ສະຫນອງຊັ້ນວັດສະດຸ, ເລີ່ມຕົ້ນ OD ແລະຄວາມຫນາຂອງກໍາແພງ, ສໍາເລັດຮູບ OD ແລະຄວາມຫນາຂອງກໍາແພງ, ຄວາມຍາວຂອງທໍ່ຫຼືແຖບ, ຜົນຜະລິດທີ່ຕ້ອງການ, ຈໍານວນການແຕ້ມຮູບແລະພອດປາຍທາງ. ຕົວກໍານົດການເຫຼົ່ານີ້ກໍານົດໂຕນຂອງເຄື່ອງຈັກ, ເຄື່ອງມືແລະການຕັ້ງຄ່າການຜະລິດ.

ການຫຸ້ມຫໍ່ແລະການຂົນສົ່ງ

Three Lines Automatic Rotary Cold Drawing Machine Packaging and Shipping

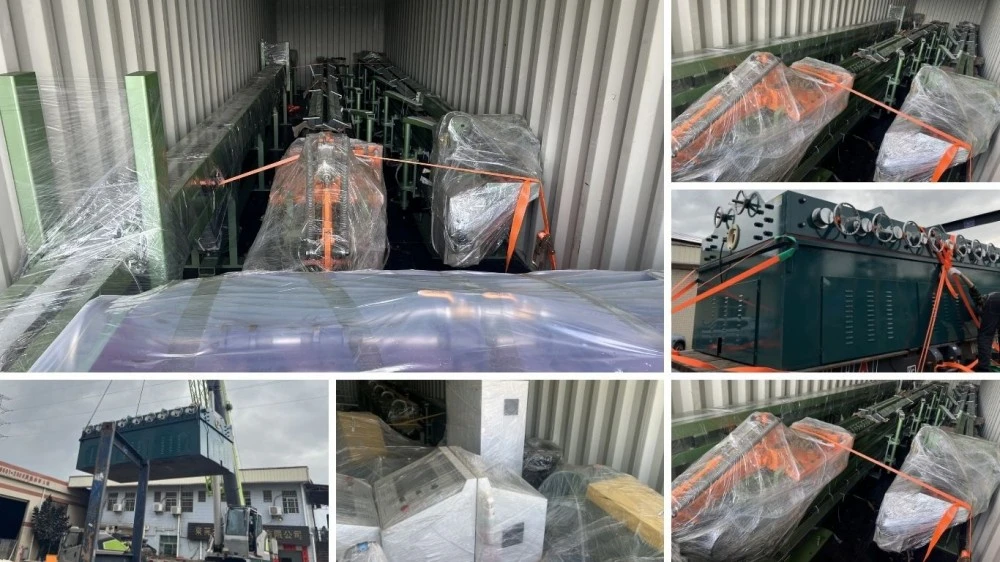
ເຄື່ອງແຕ້ມເຢັນ rotary ອັດຕະໂນມັດສາມເສັ້ນໄດ້ຖືກກະກຽມສໍາລັບການຂົນສົ່ງລະຫວ່າງປະເທດດ້ວຍການຫຸ້ມຫໍ່ສົ່ງອອກ, ການປົກປ້ອງຄວາມຊຸ່ມຊື່ນແລະການປ້ອງກັນ corrosion ສໍາລັບເຄື່ອງສໍາຜັດແລະອົງປະກອບກົນຈັກ. ການປະກອບຂະຫນາດໃຫຍ່ອາດຈະຖືກແຍກອອກຕາມຄວາມຕ້ອງການຂອງຂະຫນາດຕູ້ຄອນເທນເນີແລະການຈັດການການຂົນສົ່ງ.

ກ່ອນທີ່ຈະຈັດສົ່ງ, ບັນຊີລາຍຊື່ການຫຸ້ມຫໍ່, ຂະຫນາດຂອງເຄື່ອງຈັກ, ນ້ໍາຫນັກລວມແລະການຈັດລຽງການໂຫຼດຄວນໄດ້ຮັບການຢືນຢັນເພາະວ່າເຄື່ອງ FR-series ແມ່ນອຸປະກອນທີ່ຍາວທີ່ມີຄວາມຍາວລວມປະມານ 17-23 ແມັດ. ການຄັດເລືອກຕູ້ຄອນເທນເນີແລະການໂຫຼດຂອງໂຮງງານດັ່ງນັ້ນຈໍາເປັນຕ້ອງໄດ້ວາງແຜນກ່ອນທີ່ຈະຂົນສົ່ງແທນທີ່ຈະຫຼັງຈາກເຄື່ອງຈັກສໍາເລັດ.

FAQ

1. ຂ້ອຍຈະເລືອກຮູບແບບທີ່ເຫມາະສົມກັບທໍ່ຫຼືແຖບຂອງຂ້ອຍແນວໃດ?

ການເລືອກແບບຈໍາລອງສ່ວນໃຫຍ່ແມ່ນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງຂອງ workpiece, ວັດສະດຸ, ການຫຼຸດຜ່ອນຄວາມຕ້ອງການຕໍ່ຜ່ານ, ກໍາລັງແຕ້ມແລະປະລິມານການຜະລິດ. FR-50 ແລະ FR-76 ແມ່ນເຫມາະສົມສໍາລັບຂະຫນາດທໍ່ແລະແຖບຂະຫນາດນ້ອຍກວ່າ, ໃນຂະນະທີ່ FR-100 ແລະ FR-120 ມີຈຸດປະສົງສໍາລັບເສັ້ນຜ່າສູນກາງທີ່ໃຫຍ່ກວ່າແລະການໂຫຼດຮູບແຕ້ມທີ່ສູງຂຶ້ນ. ສໍາລັບຄໍາແນະນໍາທີ່ຖືກຕ້ອງ, ສະຫນອງຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າກາງເລີ່ມຕົ້ນ, ເສັ້ນຜ່າກາງສໍາເລັດຮູບ, ຄວາມຫນາຂອງຝາແລະຜົນຜະລິດທີ່ຕ້ອງການ.

2. ເຄື່ອງແຕ້ມເຢັນ rotary ສາມເສັ້ນມີປະໂຫຍດຫຍັງ?

ເຄື່ອງຈັກສາມາດປຸງແຕ່ງສາມຊິ້ນວຽກໃນລະຫວ່າງວົງຈອນການແຕ້ມຮູບດຽວກັນ, ເຮັດໃຫ້ມັນເປັນປະໂຫຍດເມື່ອປະລິມານການຜະລິດສູງແຕ່ໂຮງງານບໍ່ຕ້ອງການຕິດຕັ້ງສາມ drawbenches ແຍກຕ່າງຫາກ. ລະບົບດັດສະນີ rotary ໂອນ workpiece ຕໍ່ໄປເຂົ້າໄປໃນຕໍາແຫນ່ງແຕ້ມຮູບ, ຫຼຸດຜ່ອນການໂຫຼດຊ້ໍາຊ້ອນແລະ unloading ລະຫວ່າງຮອບວຽນ. ຄວາມໄດ້ປຽບຂອງການຜະລິດຕົວຈິງແມ່ນຂຶ້ນກັບວັດສະດຸ, ຄວາມຍາວແຕ້ມ, ການຫຼຸດຜ່ອນແລະເວລາໂຫຼດ.

3. ຂະບວນການແຕ້ມຮູບສາມເສັ້ນນີ້ສາມາດມີວັດສະດຸຫຍັງແດ່?

ເຄື່ອງສາມາດຕັ້ງຄ່າໄດ້ສໍາລັບເຫຼັກກາກບອນ, ສະແຕນເລດ, ທອງແດງ, ອາລູມິນຽມແລະວັດສະດຸໂລຫະປະສົມທີ່ເລືອກ. ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸແລະ ductility ກໍານົດຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຕ້ອງການ, ການອອກແບບຕາຍແລະການຫຼຸດຜ່ອນການອະນຸຍາດ. ຕົວຢ່າງ, ສະແຕນເລດປົກກະຕິຮຽກຮ້ອງໃຫ້ມີການຫຼຸດຜ່ອນການຄວບຄຸມແລະການຫລໍ່ລື່ນຫຼາຍກວ່າໂລຫະປະສົມທອງແດງຫຼືອາລູມິນຽມທີ່ອ່ອນກວ່າ.

4. ການຫຼຸດຜ່ອນອັນໃດທີ່ສາມາດເຮັດໄດ້ໃນຫນຶ່ງແຕ້ມ?

ການຫຼຸດຜ່ອນໂດຍທົ່ວໄປແມ່ນປະມານ 25-35% ສໍາລັບເຫຼັກກາກບອນແລະ 15-25% ສໍາລັບເຫຼັກແຕນເລດແລະໂລຫະປະສົມອື່ນໆທີ່ມີຄວາມເຂັ້ມແຂງສູງ, ຂຶ້ນກັບສະພາບເລີ່ມຕົ້ນ, ເລຂາຄະນິດຂອງທໍ່, ເຄື່ອງມືແລະການຫລໍ່ລື່ນ. ການຫຼຸດຜ່ອນການປະຕິບັດສູງສຸດຄວນໄດ້ຮັບການຄິດໄລ່ຈາກວັດສະດຸຕົວຈິງແລະຄວາມຕ້ອງການຂະຫນາດແທນທີ່ຈະເລືອກພຽງແຕ່ຈາກແຮງແຕ້ມນາມຂອງເຄື່ອງຈັກ.

5. ເຄື່ອງສາມາດຮັກສາຄວາມທົນທານຂອງມິຕິທີ່ແຫນ້ນຫນາໄດ້ບໍ?

ແມ່ນແລ້ວ, ເມື່ອການຕາຍທີ່ຖືກຕ້ອງ, mandrel, ການກະກຽມວັດສະດຸແລະເງື່ອນໄຂການຫລໍ່ລື່ນຖືກນໍາໃຊ້. ການຕັ້ງຄ່າສາມເສັ້ນຖືກອອກແບບສໍາລັບການແຕ້ມທໍ່ແລະແຖບຊ້ໍາຊ້ອນ, ໃນຂະນະທີ່ຄວາມຖືກຕ້ອງຂອງມິຕິສຸດທ້າຍຍັງຂຶ້ນກັບຄວາມທົນທານຂອງວັດສະດຸທີ່ເຂົ້າມາແລະສະພາບເຄື່ອງມື. ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ຕ້ອງການ ID ແຫນ້ນ, OD ຫຼືການຄວບຄຸມຄວາມຫນາຂອງກໍາແພງ, ຄວາມທົນທານທີ່ຈໍາເປັນຄວນໄດ້ຮັບການລະບຸໄວ້ກ່ອນວົງຢືມ.

6. ເຄື່ອງມາດຕະຖານປະກອບມີເຄື່ອງຕາຍ, mandrel ແລະລະບົບການຄວບຄຸມບໍ?

ການຕັ້ງຄ່າມາດຕະຖານສາມາດປະກອບມີລະບົບຂັບຕົ້ນຕໍ, ກ່ອງເກຍ, ກົນໄກການແຕ້ມຮູບລະບົບຕ່ອງໂສ້ສອງ, ລໍ້ແຕ້ມ, ຕົວຍຶດຕາຍສາມເສັ້ນ, ລະບົບ mandrel, rotary bench, PLC ແລະລະບົບຄວບຄຸມ HMI. ການຕັ້ງຄ່າເຄື່ອງມືຄວນໄດ້ຮັບການຢືນຢັນຕາມຂະຫນາດທໍ່ຫຼືແຖບຂອງລູກຄ້າແລະວັດສະດຸ. mandrels ພິເສດ, dies ຫຼືອຸປະກອນການຈັດການອັດຕະໂນມັດສາມາດໄດ້ຮັບການລະບຸໃນເວລາທີ່ຕ້ອງການ.

7. ມັນໃຊ້ເວລາດົນປານໃດໃນການຜະລິດແລະສົ່ງເຄື່ອງ?

ເວລາການຜະລິດແບບປົກກະຕິແມ່ນປະມານ 30-60 ມື້ສໍາລັບເຄື່ອງ FR-50 ແລະ FR-76 ແລະປະມານ 90-120 ມື້ສໍາລັບເຄື່ອງ FR-100 ແລະ FR-120 ຂະຫນາດໃຫຍ່. ໄລຍະເວລາເຫຼົ່ານີ້ສາມາດປ່ຽນແປງໄດ້ຕາມການຕັ້ງຄ່າເຄື່ອງຈັກ, ເຄື່ອງມື, ອັດຕະໂນມັດແລະການໂຫຼດຂອງການຜະລິດຂອງໂຮງງານ. ຖ້າຕ້ອງການຄໍາສັ່ງດ່ວນ, ຊ່ອງການຜະລິດທີ່ມີຢູ່ຄວນໄດ້ຮັບການຢືນຢັນກ່ອນທີ່ຈະອອກຄໍາສັ່ງຊື້.

8. ຂ້ອຍຄວນສະໜອງຂໍ້ມູນອັນໃດເພື່ອໃຫ້ໄດ້ໃບສະເໜີລາຄາທີ່ຖືກຕ້ອງ?

ສະຫນອງຊັ້ນວັດສະດຸ, ທໍ່ຫຼືແຖບ, ຂະຫນາດເລີ່ມຕົ້ນແລະສໍາເລັດຮູບ, ຄວາມຍາວຂອງຮູບແຕ້ມ, ການຫຼຸດຜ່ອນຄວາມຕ້ອງການ, ກໍາລັງການຜະລິດເປົ້າຫມາຍ, ຄວາມຕ້ອງການເຄື່ອງມືແລະການສະຫນອງພະລັງງານ. ສໍາລັບວົງຢືມການຄ້າ, ຜູ້ສະຫນອງຍັງຄວນຢືນຢັນ MOQ, ລາຄາຫນ່ວຍຕາມປະລິມານ, ລາຄາ FOB ແລະມີຊື່ທີ່ Port ອອກເດີນທາງ, ມາດຕະຖານຫຼືເວລາການຈັດສົ່ງທີ່ເລັ່ງລັດ, ເງື່ອນໄຂການຮັບປະກັນແລະລວມເຖິງອາໄຫຼ່. ອັນນີ້ປ້ອງກັນການກຳນົດຄ່າເຄື່ອງທີ່ອ້າງອີງຈາກຄວາມແຕກຕ່າງກັນຈາກຄວາມຕ້ອງການການຜະລິດ.

ສົ່ງສອບຖາມ
ຂໍ້​ມູນ​ຕິດ​ຕໍ່
  • ທີ່ຢູ່

    NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ

  • ອີເມວ

    frsale@dgfangrong.com

ບອກພວກເຮົາກ່ຽວກັບວັດສະດຸ, ຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນ, ຂະບວນການຜະລິດແລະຄວາມຕ້ອງການອຸປະກອນ. FangRong ສາ​ມາດ​ປຶກ​ສາ​ຫາ​ລື​ທີ່​ເຫມາະ​ສົມ​ເຄື່ອງ​ແຕ້ມ​ເຢັນ​, Drawing Dies​, Straightening ເຄື່ອງ​ແລະ​ການ​ແກ້​ໄຂ​ທີ່​ເຫມາະ​ສົມ​ສໍາ​ລັບ​ຄໍາ​ຮ້ອງ​ສະ​ຫມັກ​ຂອງ​ທ່ານ​.
ຄະແນນ:
5.0
ຄໍາແນະນໍາຂ່າວ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
ປະຕິເສດຍອມຮັບ