Whatsapp
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.
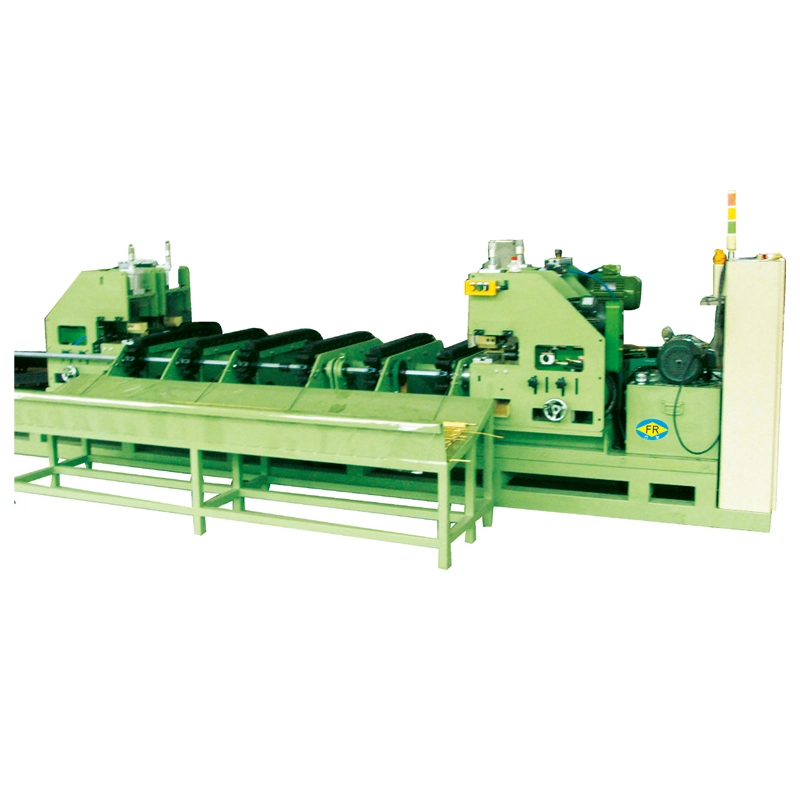
ໄດ້ເຄື່ອງເຮັດເສັ້ນກົງຕາມແນວນອນຂອງເຫຼັກກາກບອນເປັນລະບົບ straightening ຫຼາຍມ້ວນສໍາລັບທໍ່ເຫລໍກຄາບອນ, ທໍ່, ແຖບຮອບແລະເຄື່ອງເຮັດດ້ວຍໂລຫະຍາວທີ່ຄ້າຍຄືກັນ. ມັນໃຊ້ຊຸດຂອງ rollers ຂ້າມເພື່ອນໍາໃຊ້ reverse bending ຄວບຄຸມຈາກຈຸດຫຼາຍ, ການແກ້ໄຂການບິດວັດສະດຸແລະການປັບປຸງຄວາມຊື່ກ່ອນທີ່ຈະຕັດ, ເຄື່ອງກົນຈັກ, ການເຊື່ອມໂລຫະຫຼືການປະກອບ.
ເຄື່ອງຊຸດ FangRong FR ແມ່ນມີຢູ່ໃນການຕັ້ງຄ່າ roller ທີ່ແຕກຕ່າງກັນແລະລະດັບການເຮັດວຽກ, ກວມເອົາເສັ້ນຜ່າສູນກາງທໍ່ຈາກφ4 ມມ ຫາ φ180 ມມແລະແຖບແຂງຈາກφ10 mm ຫາ φ90 mm. ອີງຕາມຕົວແບບ, ຄວາມຊື່ສໍາເລັດຮູບສາມາດບັນລຸ≤0.1ມມ/ມມພາຍໃຕ້ເງື່ອນໄຂການປຸງແຕ່ງທີ່ກໍານົດໄວ້.
ເຄື່ອງສາມາດປຸງແຕ່ງເຫຼັກກາກບອນເຊັ່ນດຽວກັນກັບໂລຫະປະສົມເຫຼັກກ້າ, ສະແຕນເລດ, ທອງແດງ, ອາລູມິນຽມແລະໂລຫະປະສົມພິເສດທີ່ເລືອກ. ການຄັດເລືອກຕົວແບບສຸດທ້າຍແມ່ນຂຶ້ນກັບຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າກາງທໍ່, ຄວາມຫນາຂອງກໍາແພງ, ເສັ້ນຜ່າສູນກາງແຖບ, ຄວາມຊື່ທີ່ເຂົ້າມາ, ຄວາມຊື່ສໍາເລັດຮູບທີ່ຕ້ອງການແລະຄວາມໄວໃນການຜະລິດ.
ຊຸດ FR ໃຊ້ການບິດແບບປີ້ນກັບຫຼາຍຈຸດແທນທີ່ຈະເປັນການແກ້ໄຂຈຸດດຽວ. ຊິ້ນວຽກຈະຫມຸນແລະກ້າວຫນ້າຜ່ານ rollers crossed inclined ໃນຂະນະທີ່ແຕ່ລະ roller ນໍາໃຊ້ຈໍານວນການຄວບຄຸມຂອງການຜິດປົກກະຕິ. ເນື່ອງຈາກວ່າ workpiece ໄດ້ຖືກແກ້ໄຂຢູ່ໃນຫຼາຍຕໍາແຫນ່ງຕາມຄວາມຍາວຂອງມັນ, ການງໍທ້ອງຖິ່ນໄດ້ຖືກຫຼຸດລົງຢ່າງຕໍ່ເນື່ອງແທນທີ່ຈະຖືກແກ້ໄຂພຽງແຕ່ຈຸດດຽວ.
ຜົນໄດ້ຮັບການເຮັດວຽກແມ່ນຂຶ້ນກັບຄວາມສໍາພັນລະຫວ່າງຕໍາແຫນ່ງ roller, ມຸມ roller, ຄວາມແຂງຂອງວັດສະດຸ, ຂະຫນາດຂອງພາກສ່ວນ, ຄວາມຫນາຂອງກໍາແພງຫີນແລະການຜິດປົກກະຕິຂາເຂົ້າ. ຜູ້ປະກອບການດັ່ງນັ້ນຈຶ່ງປັບການຕັ້ງຄ່າ roller ຕາມວັດສະດຸຕົວຈິງແທນທີ່ຈະອີງໃສ່ການຕັ້ງຄ່າຄົງທີ່ສໍາລັບທຸກໆຂໍ້ກໍາຫນົດ.
ວົງຈອນ straightening ປົກກະຕິປະກອບມີ:
1. ການໃຫ້ອາຫານວັດສະດຸ:ທໍ່ຫຼືແຖບຖືກຈັດຕໍາແຫນ່ງແລະປ້ອນເຂົ້າໄປໃນສ່ວນ straightening.
2. ການງໍເບື້ອງຕົ້ນ:ກຸ່ມ roller ທໍາອິດແນະນໍາການຜິດປົກກະຕິຄວບຄຸມກົງກັນຂ້າມກັບໂຄ້ງທີ່ມີຢູ່ແລ້ວ.
3. ການແກ້ໄຂຄວາມຄືບໜ້າ:rollers ຕໍ່ມານໍາໃຊ້ໂຄ້ງສະລັບກັນເພື່ອແກ້ໄຂ deviation ທີ່ຍັງເຫຼືອຢູ່ຕາມ workpiece ໄດ້.
4. ການເຄື່ອນໄຫວຫມູນວຽນແລະຕໍ່ຫນ້າ:rollers crossed ຢ່າງຕໍ່ເນື່ອງ rotate workpiece ໃນຂະນະທີ່ຍ້າຍມັນຜ່ານເຄື່ອງ, ອະນຸຍາດໃຫ້ການແກ້ໄຂປະມານ circumference ສົມບູນ.
5. ການປັບຕົວລະອຽດ:ຄວາມກົດດັນ roller, ມຸມແລະຊ່ອງຫວ່າງຖືກປັບຕາມວັດສະດຸແລະຄວາມຊື່ທີ່ຕ້ອງການ.
6. ສໍາເລັດການກວດກາ:ຄວາມຊື່ສັດແລະຂະຫນາດທີ່ລະບຸໄວ້ອື່ນໆຈະຖືກກວດສອບກ່ອນທີ່ວັດສະດຸເຂົ້າສູ່ການດໍາເນີນງານການຜະລິດຕໍ່ໄປ.
ທໍ່ເຫຼັກກາກບອນແລະແຖບສາມາດພັດທະນາການງໍໃນລະຫວ່າງການມ້ວນ, ການແຕ້ມຮູບ, ການປິ່ນປົວຄວາມຮ້ອນ, ຄວາມເຢັນ, ການເກັບຮັກສາແລະການຂົນສົ່ງ. ເຖິງແມ່ນວ່າ deviations ຂ້ອນຂ້າງນ້ອຍສາມາດສ້າງບັນຫາໃນລະຫວ່າງການໃຫ້ອາຫານອັດຕະໂນມັດ, ການຕັດ, ເຄື່ອງຈັກ, ການເຊື່ອມໂລຫະແລະການປະກອບ.
ຊຸດ FR ຖືກອອກແບບມາເພື່ອແກ້ໄຂບັນຫາການຜະລິດເຫຼົ່ານີ້:
ຄວາມຊື່ບໍ່ສະໝ່ຳສະເໝີ:ການໂຄ້ງປີ້ນກັບຫຼາຍຈຸດແກ້ໄຂການປ່ຽນຮູບຕາມລວງຍາວ ແລະໃຫ້ຄວາມກົງທີ່ສອດຄ່ອງຫຼາຍກວ່າຄວາມຍາວທີ່ເຮັດວຽກເຕັມ.
ເຄື່ອງຈັກທາງລຸ່ມທີ່ບໍ່ສອດຄ່ອງ:ຫຼັກຊັບກົງແມ່ນງ່າຍຕໍ່ການອາຫານ, clamp, ຕັດແລະເຄື່ອງຈັກ, ຫຼຸດຜ່ອນບັນຫາການຈັດຕໍາແຫນ່ງໃນການດໍາເນີນງານຕໍ່ໄປ.
ຂະຫນາດວັດສະດຸທີ່ແຕກຕ່າງກັນ:ຊຸດ FR ກວມເອົາຄວາມກ້ວາງຂອງເສັ້ນຜ່າສູນກາງຂອງທໍ່ແລະແຖບ, ມີຈໍານວນ roller ທີ່ແຕກຕ່າງກັນສໍາລັບຄວາມຕ້ອງການຄວາມຊື່ທີ່ແຕກຕ່າງກັນ.
ຄວາມຕ້ອງການການຜະລິດສູງ:ຮູບແບບທີ່ເລືອກສະຫນັບສະຫນູນການດໍາເນີນງານຢ່າງຕໍ່ເນື່ອງແລະຄວາມໄວໃນການເຮັດວຽກທີ່ສາມາດປັບໄດ້, ເຮັດໃຫ້ມັນເຫມາະສົມກັບສາຍການຜະລິດເຊັ່ນດຽວກັນກັບການປຸງແຕ່ງ batch.
ການຜະລິດຊຸດນ້ອຍ:ການຕັ້ງຄ່າ roller ທີ່ແຕກຕ່າງກັນອະນຸຍາດໃຫ້ຜູ້ຜະລິດສາມາດດຸ່ນດ່ຽງຂະຫນາດເຄື່ອງ, straightening ຄວາມຖືກຕ້ອງແລະການລົງທຶນຕາມລະດັບຜະລິດຕະພັນຕົວຈິງຂອງເຂົາເຈົ້າ.
ຊິ້ນວຽກຜ່ານ rollers ຂ້າມຫຼາຍແທນທີ່ຈະຖືກແກ້ໄຂຢູ່ໃນຈຸດຕິດຕໍ່ດຽວ. ນີ້ແຈກຢາຍການແກ້ໄຂໃນໄລຍະຫຼາຍຕໍາແຫນ່ງແລະຊ່ວຍຄວບຄຸມການບິດທີ່ຕົກຄ້າງຫຼາຍສອດຄ່ອງ.
FangRong ສະຫນອງການຈັດການ roller ທີ່ແຕກຕ່າງກັນພາຍໃນຊຸດ FR. ໂດຍທົ່ວໄປແລ້ວການນັບລູກກິ້ງທີ່ສູງຂຶ້ນຈະຖືກເລືອກໃນເວລາທີ່ຄວາມຊື່ສັດທີ່ເຄັ່ງຄັດກວ່າ ຫຼືເມື່ອວັດສະດຸຕ້ອງການການແກ້ໄຂທີ່ຄວບຄຸມຫຼາຍຂຶ້ນ. ການນັບ Roller ຢ່າງດຽວບໍ່ໄດ້ກໍານົດຜົນໄດ້ຮັບສຸດທ້າຍ; ສະພາບວັດສະດຸ, ເສັ້ນຜ່າກາງ, ຄວາມຫນາຂອງກໍາແພງ, ການຕັ້ງຄ່າ roller ແລະການຜິດປົກກະຕິຂາເຂົ້າຍັງມີຜົນກະທົບຕໍ່ຄວາມຊື່.
ແພລະຕະຟອມເຄື່ອງຈັກດຽວກັນສາມາດຖືກຕັ້ງຄ່າໄດ້ສໍາລັບທັງສອງ workpieces ມົນເປັນຮູແລະແຂງພາຍໃນຂອບເຂດຕົວແບບທີ່ໃຊ້ໄດ້. ການປຸງແຕ່ງທໍ່ຕ້ອງການຄວາມສົນໃຈໂດຍສະເພາະກັບຄວາມຫນາຂອງກໍາແພງແລະຄວາມຕ້ານທານຕໍ່ການຜິດປົກກະຕິ, ໃນຂະນະທີ່ແຖບແຂງຕາມປົກກະຕິຕ້ອງການແຮງແກ້ໄຂຫຼາຍກວ່າເກົ່າຍ້ອນວ່າເສັ້ນຜ່າສູນກາງແລະຄວາມເຂັ້ມແຂງຂອງວັດສະດຸເພີ່ມຂຶ້ນ.
FR-76 ແລະຕົວແບບຂະຫນາດໃຫຍ່ໃນການຕັ້ງຄ່າທີ່ສະຫນອງໃຫ້ໃຊ້ການຄວບຄຸມຄວາມໄວຂອງ frequency-inverter ທີ່ມີລະດັບການເຮັດວຽກຂອງ.0–60 ມ/ນທ. FR-50 ແລະຕົວແບບຂະຫນາດນ້ອຍກວ່າໃຊ້ຄວາມໄວທີ່ເລືອກໄດ້9, 18, 27 ຫຼື 45 ແມັດ/ນາທີ. ຄວາມໄວການຜະລິດຕົວຈິງຄວນຈະຖືກກໍານົດໂດຍຊັ້ນວັດສະດຸ, ຂະຫນາດຂອງ workpiece, ຄວາມຊື່ແລະຄວາມຕ້ອງການດ້ານຫນ້າດິນ.
ກອບເຄື່ອງ, ເຄື່ອງປະກອບມ້ວນແລະລະບົບສາຍສົ່ງໄດ້ຖືກອອກແບບສໍາລັບຄໍາຮ້ອງສະຫມັກການປຸງແຕ່ງໂລຫະຢ່າງຕໍ່ເນື່ອງ. ໂຄງສ້າງຕ້ອງຮັກສາຄວາມສອດຄ່ອງຂອງ roller ພາຍໃຕ້ການໂຫຼດຂອງການເຮັດວຽກເພາະວ່າເຖິງແມ່ນວ່າການປ່ຽນແປງຂະຫນາດນ້ອຍໃນຕໍາແຫນ່ງ roller ສາມາດສົ່ງຜົນກະທົບຕໍ່ຄວາມຊື່ສຸດທ້າຍຂອງ workpiece ໄດ້.
ອີງຕາມສາຍການຜະລິດ, ເຄື່ອງສາມາດຕິດຕັ້ງໄດ້ດ້ວຍການຄວບຄຸມ PLC, ການດໍາເນີນງານຫນ້າຈໍສໍາຜັດ, ການໃຫ້ອາຫານອັດຕະໂນມັດແລະ unloading, ແລະຫນ້າທີ່ອັດຕະໂນມັດອື່ນໆ. ລະດັບອັດຕະໂນມັດສາມາດເລືອກໄດ້ຕາມປະລິມານການຜະລິດແລະຄວາມຕ້ອງການການເຊື່ອມໂຍງ.
ຄວາມແຕກຕ່າງຂອງການຄັດເລືອກທີ່ສໍາຄັນທີ່ສຸດພາຍໃນຊຸດ FR ບໍ່ແມ່ນພຽງແຕ່ຂະຫນາດເຄື່ອງ. ຜູ້ຊື້ຄວນປຽບທຽບເສັ້ນຜ່າສູນກາງ workpiece, ສະພາບອຸປະກອນການ, ຕ້ອງການ straightness ແລະການຕັ້ງຄ່າ rollerກ່ອນທີ່ຈະເລືອກຮູບແບບ.
| ການຕັ້ງຄ່າ | ການເລືອກແບບປົກກະຕິ | ຄວາມເຂັ້ມແຂງ | ພິຈາລະນາ |
|---|---|---|---|
| 14 ມ້ວນ | ເສັ້ນຊື່ມາດຕະຖານ | ຄ່າໃຊ້ຈ່າຍຂອງເຄື່ອງຈັກຕ່ໍາແລະການຕັ້ງຄ່າທີ່ງ່າຍດາຍກວ່າ | ເຫມາະສົມເມື່ອຄວາມຊື່ມາດຕະຖານພຽງພໍ |
| 15 ມ້ວນ | ຊິ້ນວຽກທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍ | ການຕັ້ງຄ່າກະທັດຮັດສໍາລັບທໍ່ຂະຫນາດນ້ອຍແລະແຖບ | ຂອບເຂດການເຮັດວຽກສະເພາະຂອງຕົວແບບຕ້ອງໄດ້ຮັບການກວດສອບ |
| 16 ມ້ວນ | ຄວາມຕ້ອງການທີ່ສູງຂຶ້ນ | ຈຸດການແກ້ໄຂຫຼາຍກວ່າການຕັ້ງຄ່າມາດຕະຖານ | ເປັນປະໂຫຍດສໍາລັບຄໍາຮ້ອງສະຫມັກຄວາມແມ່ນຍໍາຂອງເສັ້ນຜ່າສູນກາງຂະຫນາດນ້ອຍທີ່ເລືອກ |
| 17 ມ້ວນ | ການຜະລິດຄວາມແມ່ນຍໍາ | ການແກ້ໄຂທີ່ກ້າວຫນ້າຫຼາຍກວ່າແລະຄວາມສາມາດຄວາມຊື່ທີ່ເຄັ່ງຄັດ | ຄ່າໃຊ້ຈ່າຍເຄື່ອງສູງຂຶ້ນແລະຮອຍຕີນຂະຫນາດໃຫຍ່ |
| 20 ມ້ວນ | ການຕັ້ງຊື່ຄວາມແມ່ນຍໍາສູງ | ຈຸດແກ້ໄຂເພີ່ມເຕີມສໍາລັບການຮຽກຮ້ອງຄວາມຕ້ອງການຄວາມຊື່ສັດ | ການລົງທຶນທີ່ສູງຂຶ້ນ; ເລືອກພຽງແຕ່ໃນເວລາທີ່ຄໍາຮ້ອງສະຫມັກໄດ້ຮັບຜົນປະໂຫຍດຈາກມັນ |
ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ຕ້ອງການປະມານ≤0.3ມມ/ມມ, ການຕັ້ງຄ່າມາດຕະຖານ 14-roller ອາດຈະພຽງພໍໂດຍອີງຕາມວັດສະດຸແລະສະພາບທີ່ເຂົ້າມາ. ເມື່ອລູກຄ້າຕ້ອງການຄວາມຊື່ທີ່ເຄັ່ງຄັດ, ການຕັ້ງຄ່າ 17- ຫຼື 20-roller ສາມາດສະຫນອງຂັ້ນຕອນການແກ້ໄຂເພີ່ມເຕີມ.
ຕົວຢ່າງ, ຂໍ້ມູນຈໍາເພາະຂອງ FR ສະຫນອງໃຫ້FR-50 ກັບ 20 rollers ທີ່ ≤0.1ມມ/ມມ, ໃນຂະນະທີ່ FR-76 ທີ່ມີ 17 ຫຼື 20 rollers ຖືກກໍານົດຢູ່ທີ່≤0.2ມມ/ມມ. ດັ່ງນັ້ນ, ການຕັ້ງຄ່າ 20-roller ບໍ່ຄວນຖືກອະທິບາຍໂດຍອັດຕະໂນມັດວ່າບັນລຸຄວາມຊື່ດຽວກັນໃນທຸກແບບ.
| ລາຍການ | ທໍ່ / ທໍ່ | ແຖບມົນແຂງ |
|---|---|---|
| ຕົວກໍານົດການທີ່ສໍາຄັນ | ເສັ້ນຜ່າສູນກາງນອກແລະຄວາມຫນາຂອງກໍາແພງ | ເສັ້ນຜ່າສູນກາງແຖບ |
| ຄວາມກັງວົນກ່ຽວກັບການຜິດປົກກະຕິ | ຄວາມຊື່ສັດແລະການຜິດປົກກະຕິຂອງພາກສ່ວນທີ່ເປັນໄປໄດ້ | ຄວາມຊື່ສັດແລະຜົນບັງຄັບໃຊ້ການແກ້ໄຂ |
| ການພິຈາລະນາວັດສະດຸ | ຄວາມຫນາຂອງກໍາແພງມີຜົນກະທົບຕໍ່ຄວາມແຂງ | ເສັ້ນຜ່າສູນກາງແລະຄວາມເຂັ້ມແຂງມີຜົນກະທົບຢ່າງຫຼວງຫຼາຍຕໍ່ການແກ້ໄຂທີ່ຈໍາເປັນ |
| ປະຕິບັດການລົງລຸ່ມປົກກະຕິ | ຕັດ, ເຊື່ອມ, ແຕ້ມ, ເຄື່ອງຈັກ, ການປະກອບ | ປ່ຽນເປັນສີ, ຂັດ, ຟໍ, ເຄື່ອງຈັກ, ການປະກອບ |
| ຄວາມຕ້ອງການ | ການຕັ້ງຄ່າມາດຕະຖານ | ການຕັ້ງຄ່າຄວາມຊັດເຈນ |
|---|---|---|
| ເປົ້າໝາຍຄວາມຊື່ສັດປົກກະຕິ | ≤0.3ມມ/ມມ | ລົງເຖິງ ≤0.1 ມມ/ມ ໃນແບບທີ່ລະບຸ |
| ການຕັ້ງຄ່າ Roller | ໂດຍທົ່ວໄປ 14-15 rollers | ເລືອກການຕັ້ງຄ່າ 16–20 roller |
| ເຫມາະສົມທີ່ສຸດສໍາລັບ | ການປຸງແຕ່ງອຸດສາຫະກໍາທົ່ວໄປ | ເຄື່ອງກົນຈັກຄວາມແມ່ນຍໍາແລະຄວາມຕ້ອງການປະກອບຄໍາຮ້ອງສະຫມັກ |
| ການລົງທຶນເຄື່ອງຈັກ | ຕ່ໍາກວ່າ | ສູງກວ່າ |
ຢ່າເລືອກເຄື່ອງປັບເສັ້ນກົງດ້ວຍເສັ້ນຜ່າສູນກາງຢ່າງດຽວ. ສໍາລັບຄໍາແນະນໍາທີ່ຖືກຕ້ອງ, ໃຫ້ຂໍ້ມູນຕໍ່ໄປນີ້:
1. ປະເພດ Workpiece:ທໍ່, ທໍ່, ແຖບຮອບແຂງຫຼືສ່ວນຮອບອື່ນໆ.
2. ວັດສະດຸ:ເກຣດເຫຼັກກາກບອນ, ເກຣດເຫຼັກໂລຫະປະສົມ ຫຼືວັດສະດຸອື່ນໆ.
3. ຂະໜາດທໍ່:ເສັ້ນຜ່າສູນກາງພາຍນອກແລະຄວາມຫນາຂອງຝາ.
4. ຂະໜາດແຖບ:ເສັ້ນຜ່າສູນກາງແຖບແຂງ.
5. ຄວາມຊື່ທີ່ເຂົ້າມາ:ການບິດເບືອນສູງສຸດ ຫຼືການວັດແທກການບ່ຽງເບນກ່ອນທີ່ຈະຕັ້ງຊື່.
6. ຄວາມຊື່ສໍາເລັດຮູບທີ່ຕ້ອງການ:ຕົວຢ່າງ ≤0.3 mm/m, ≤0.2 mm/m ຫຼື ຄວາມຕ້ອງການສະເພາະໂຄງການທີ່ເຄັ່ງຄັດກວ່າ.
7. ຄວາມຕ້ອງການການຜະລິດ:ຜົນຜະລິດທີ່ຕ້ອງການ, ຄວາມຍາວການເຮັດວຽກແລະຄວາມໄວເສັ້ນເປົ້າຫມາຍ.
8. ຄວາມຕ້ອງການດ້ານ:ບໍ່ວ່າຈະເປັນວັດສະດຸສໍາເລັດຮູບມີພື້ນຜິວຂັດ, ເຄືອບຫຼືອື່ນໆທີ່ລະອຽດອ່ອນ.
ຂໍ້ມູນນີ້ອະນຸຍາດໃຫ້ການຕັ້ງຄ່າ roller, ຂະຫນາດຂອງເຄື່ອງຈັກແລະຕົວກໍານົດການປະຕິບັດງານທີ່ສອດຄ່ອງກັບຄວາມຕ້ອງການການຜະລິດຕົວຈິງແທນທີ່ຈະເລືອກເອົາເຄື່ອງຈັກທີ່ມີຂະຫນາດໃຫຍ່ໂດຍບໍ່ຈໍາເປັນ.
ຊຸດ FangRong FR ປະກອບມີ 13 ການຕັ້ງຄ່າມາດຕະຖານຈາກ FR-20 ຫາ FR-180. ຊ່ວງມາດຕະຖານກວມເອົາທໍ່ຈາກφ4 ມມ ຫາ φ180 ມມແລະແຖບແຂງຈາກφ10 mm ຫາ φ90 mm. ຕາຕະລາງຂ້າງລຸ່ມນີ້ແມ່ນສໍາລັບການອ້າງອີງການເລືອກແບບຈໍາລອງ; ຂໍ້ມູນຈໍາເພາະສຸດທ້າຍຄວນໄດ້ຮັບການຢືນຢັນຕໍ່ກັບເງື່ອນໄຂວັດສະດຸແລະຂະບວນການຕົວຈິງຂອງລູກຄ້າ.
| ຕົວແບບ | ສູງສຸດ. ທໍ່ Ø | ຕ່ຳສຸດ ທໍ່ Ø | ສູງສຸດ. ບາ Ø | ຄວາມຊື່ສັດ | ຊຸດ Roller | ຄວາມໄວ (ມ/ນ) | ພະລັງງານ (kW) | ນ້ຳໜັກ (kg) | ຂະໜາດ (ມມ) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0.3ມມ/ມມ | 17 | — | 55 | 25,000 | 4200×1800×1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0.3ມມ/ມມ | 17 | — | 30/37 | 12,000 | 4100×2280×1700 |
| FR-120 (14) | φ120×T3.0 | φ38 | φ50 | ≤0.3ມມ/ມມ | 14 | — | 30 | 9,000 | 3250×1450×1250 |
| FR-100 (14) | φ89×T3.0 | φ28 | φ32 | ≤0.3ມມ/ມມ | 14 | 0–60 | 15 | 5,000 | 2350×1560×1160 |
| FR-100 (17) | φ89×T3.0 | φ28 | φ32 | ≤0.2ມມ/ມມ | 17 | 0–60 | 18 | 5,000 | 2700×1560×1160 |
| FR-76 (14) | φ60×T3.0 | φ16 | φ22 | ≤0.3ມມ/ມມ | 14 | 0–60 | 11 | 2,500 | 2250×1560×1160 |
| FR-76 (17) | φ76×T3.0 | φ18 | φ25 | ≤0.2ມມ/ມມ | 17 | 0–60 | 15 | 3,500 | 2560×1560×1160 |
| FR-76 (20) | φ76×T3.0 | φ18 | φ25 | ≤0.2ມມ/ມມ | 20 | 0–60 | 15 | 5,400 | 3250×1500×1250 |
| FR-50 (14) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3ມມ/ມມ | 14 | 9/18/27/45 | 7.5 | 1,500 | 1750×1120×1040 |
| FR-50 (20) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1ມມ/ມມ | 20 | 9/18/27/45 | 7.5 | 2,000 | 2200×1120×1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0.3ມມ/ມມ | 14 | 9/18/27/45 | 4 | 1,000 | 1300×900×950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0.2ມມ/ມມ | 16 | 9/18/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15) | φ16×T2.0 | φ4 | φ10 | ≤0.3ມມ/ມມ | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
ໝາຍເຫດ:T ຊີ້ໃຫ້ເຫັນຄວາມຫນາຂອງຝາທໍ່. ຂະຫນາດ, ພະລັງງານແລະໄລຍະການເຮັດວຽກອາດຈະແຕກຕ່າງກັນກັບການຕັ້ງຄ່າເຄື່ອງຈັກສຸດທ້າຍ. ສໍາລັບ FR-76 ແລະຕົວແບບຂະຫນາດໃຫຍ່ທີ່ມີລາຍຊື່ 0–60 m/min, ຄວາມໄວແມ່ນຄວບຄຸມໂດຍຕົວປ່ຽນຄວາມຖີ່. FR-50 ແລະຕົວແບບນ້ອຍກວ່າໃຊ້ຄວາມໄວກົນຈັກທີ່ເລືອກໄດ້ 9/18/27/45 m/min.
ເຄື່ອງດັ່ງກ່າວຖືກນໍາໃຊ້ຫຼັງຈາກມ້ວນ, ການແຕ້ມຮູບ, ການປິ່ນປົວຄວາມຮ້ອນຫຼືຂະບວນການອື່ນໆທີ່ທໍ່ອາດຈະພັດທະນາການບິດຕາມລວງຍາວ. ທໍ່ straightened ຫຼັງຈາກນັ້ນສາມາດດໍາເນີນການຕັດ, ເຄື່ອງຈັກ, ການເຊື່ອມໂລຫະຫຼືປະກອບ.
ສໍາລັບແຖບຮອບ, straightening ປັບປຸງສະພາບຂອງ bar stock ກ່ອນທີ່ຈະຫັນ, grinding, forging, machining ຫຼືການໃຫ້ອາຫານອັດຕະໂນມັດ. ການເລືອກຕົວແບບສ່ວນໃຫຍ່ແມ່ນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງແຖບ, ຄວາມແຂງແຮງຂອງວັດສະດຸແລະຄວາມຊື່ທີ່ຕ້ອງການ.
ເຫມາະສໍາລັບທໍ່ກົມແລະແຖບທີ່ໃຊ້ໃນ shafts, ອົງປະກອບຂອງໂຄງສ້າງ, ພາກສ່ວນທີ່ກ່ຽວຂ້ອງກັບການຊີ້ນໍາ, ອົງປະກອບເຄື່ອງດູດຊ໊ອກແລະການນໍາໃຊ້ລົດຍົນອື່ນໆທີ່ຫຼັກຊັບກົງປັບປຸງເຄື່ອງຈັກແລະປະກອບລົງລຸ່ມ.
ນໍາໃຊ້ສໍາລັບ rods ເຫຼັກກາກບອນ, ທໍ່ແລະອົງປະກອບໂຄງສ້າງທີ່ຕ້ອງການການປັບປຸງຄວາມຊື່ກ່ອນທີ່ຈະ fabrication, ຕັດຫຼືການຕິດຕັ້ງ.
ທໍ່ເຫຼັກກ້າຄາບອນ ແລະ ເຫຼັກໂລຫະປະສົມທີ່ໃຊ້ໃນທໍ່ອຸດສາຫະກໍາ ແລະອຸປະກອນພະລັງງານສາມາດຮຽກຮ້ອງໃຫ້ມີການເຮັດໃຫ້ກົງກ່ອນການກົນຈັກ ຫຼືການປະກອບເພີ່ມເຕີມ. ຄວາມຊື່ສັດທີ່ຕ້ອງການຄວນຈະຖືກລະບຸໄວ້ຕາມມາດຕະຖານຜະລິດຕະພັນແລະຄໍາຮ້ອງສະຫມັກທີ່ໃຊ້ໄດ້.
ຊຸດ FR ສາມາດຖືກປະສົມປະສານເຂົ້າໃນສາຍການປຸງແຕ່ງໂລຫະທີ່ສະຫນອງທໍ່ຊື່ແລະແຖບສໍາລັບການເຄື່ອງຈັກ, ການເຊື່ອມໂລຫະ, ການປະກອບແລະຂະບວນການ fabrication ອື່ນໆ.
ມີປະສົບການໃນອຸປະກອນການ straightening ແລະໂລຫະ
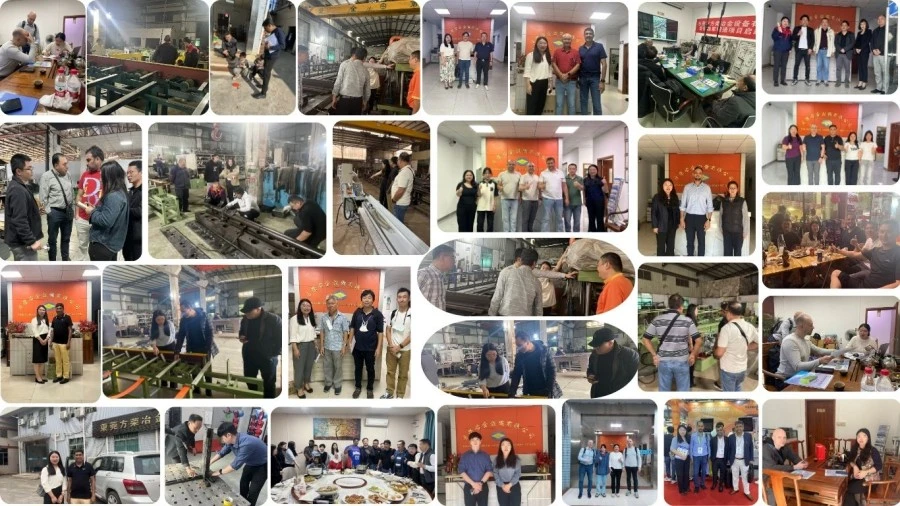
FangRong ໄດ້ສ້າງຕັ້ງຂຶ້ນໃນປີ 1998 ແລະໄດ້ພັດທະນາທຸລະກິດຂອງຕົນກ່ຽວກັບເຄື່ອງ straightening, ອຸປະກອນແຕ້ມເຢັນແລະເຄື່ອງຈັກໂລຫະທີ່ກ່ຽວຂ້ອງ. ບໍລິສັດດໍາເນີນການໂຮງງານຜະລິດໃນ Dongguan ແລະ Yangjiang, Guangdong, ໃຫ້ບໍລິການທໍ່, bar ແລະໂລຫະປຸງແຕ່ງລູກຄ້າໃນຕະຫຼາດສາກົນ.
ວິສະວະກໍາໂດຍອີງໃສ່ workpiece ຕົວຈິງ
ພວກເຮົາບໍ່ໄດ້ເລືອກເຄື່ອງ straightening ຈາກເສັ້ນຜ່າສູນກາງຢ່າງດຽວ. ຊັ້ນວັດສະດຸ, ຄວາມຫນາຂອງຝາທໍ່, ເສັ້ນຜ່າກາງຂອງແຖບ, ຂາເຂົ້າ, ຄວາມຊື່ຂອງສໍາເລັດຮູບແລະການສົ່ງຜ່ານທີ່ຕ້ອງການທັງຫມົດມີຜົນກະທົບຕໍ່ການຕັ້ງຄ່າເຄື່ອງ. ຖ້າຈໍາເປັນ, ລູກຄ້າສາມາດສະຫນອງຕົວຢ່າງຕົວຈິງສໍາລັບການທົດສອບກ່ອນທີ່ຈະສໍາເລັດເຄື່ອງ.
ການທົດສອບໂຮງງານກ່ອນການຂົນສົ່ງ
ເຄື່ອງຈັກໄດ້ຖືກກວດກາສໍາລັບການດໍາເນີນງານກົນຈັກ, ການສອດຄ່ອງ roller, ການສັ່ນສະເທືອນ, ປະຈຸບັນ motor, lubrication, ຄວາມປອດໄພໄຟຟ້າແລະການປະຕິບັດ straightening. ບ່ອນທີ່ມີຕົວຢ່າງຂອງລູກຄ້າ, ການທົດສອບການໂຫຼດເຕັມສາມາດດໍາເນີນການໄດ້ໂດຍໃຊ້ທໍ່ຫຼືແຖບຕົວຈິງເພື່ອກວດສອບການຕັ້ງຄ່າທີ່ສະເຫນີ.
ສອງໂຮງງານຜະລິດ
Dongguan Fangrong Metallurgical Equipment Co., Ltd.ຕັ້ງຢູ່ເມືອງ Dalang, ເມືອງ Dongguan, ແຂວງ Guangdong ແລະເປັນຫນຶ່ງໃນພື້ນຖານການຜະລິດຕົ້ນຕໍຂອງບໍລິສັດແລະວິສະວະກໍາ.
Yangjiang Fangrong ເຄື່ອງຈັກຈໍາກັດ.ຕັ້ງຢູ່ໃນເມືອງ Yangdong, ເມືອງ Yangjiang, ແຂວງ Guangdong ແລະສະຫນັບສະຫນູນການຜະລິດອຸປະກອນແລະຄວາມສາມາດໃນການຜະລິດ.
ຄວາມສາມາດໃນການຜະລິດແບບປະສົມປະສານເກີນ 650 ເຄື່ອງຕໍ່ປີ, ກວມເອົາເສັ້ນກົງ, ການແຕ້ມຮູບເຢັນແລະອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ກ່ຽວຂ້ອງ.
ແຕ່ລະເຄື່ອງຈັກຜ່ານການກວດສອບວິສະວະກໍາ, ການກວດສອບວັດສະດຸ, ເຄື່ອງຈັກ, ການປະກອບຍ່ອຍ, ການປະກອບສຸດທ້າຍ, ການຕິດຕັ້ງໄຟຟ້າແລະ PLC, ການທົດສອບແລະການກວດກາສຸດທ້າຍກ່ອນການຂົນສົ່ງ.
ຂັ້ນຕອນການຜະລິດຕົ້ນຕໍປະກອບມີ:
1. ການທົບທວນຄືນດ້ານວິສະວະກໍາ- ຢືນຢັນຂະຫນາດ workpiece, ຄຸນສົມບັດຂອງອຸປະກອນການ, ຄວາມຕ້ອງການຄວາມຊື່ສັດແລະການຕັ້ງຄ່າເຄື່ອງ.
2. ການກວດກາວັດຖຸດິບ- ກວດເບິ່ງເຫລັກທີ່ຊື້ ແລະອົງປະກອບຫຼັກໆກ່ອນເຄື່ອງຈັກ.
3. ເຄື່ອງຈັກຄວາມແມ່ນຍໍາ- ກອບເຄື່ອງ, ເຄື່ອງປະກອບ roller ແລະອົງປະກອບອື່ນໆຕາມຮູບແຕ້ມວິສະວະກໍາ.
4. ການປະກອບຍ່ອຍ ແລະ ການປະກອບສຸດທ້າຍ- ປະກອບລະບົບສາຍສົ່ງ, roller, lubrication, ລະບົບໄຟຟ້າແລະການຄວບຄຸມ.
5. ການຂຽນໂປລແກລມ PLC ແລະ commissioning— ປັບຕັ້ງລະບົບການຄວບຄຸມຕາມສະເພາະເຄື່ອງ.
6. ການທົດສອບການໂຫຼດ— ກວດສອບການເຮັດວຽກຂອງເຄື່ອງຢູ່ພາຍໃຕ້ການບໍ່ໄດ້ເຮັດວຽກແລະສະພາບການເຮັດວຽກ.
7. ການກວດກາຄັ້ງສຸດທ້າຍ— ກວດສອບຄວາມຊື່ຕົງ, ການຈັດມ້ວນ, ການສັ່ນສະເທືອນ, ຄວາມປອດໄພໄຟຟ້າ, lubrication ແລະຕົວກໍານົດການອື່ນໆທີ່ກໍານົດໄວ້.
ກ່ອນທີ່ຈະຈັດສົ່ງ, ເຄື່ອງເຮັດເສັ້ນກົງຕາມແນວນອນຂອງ Carbon Steel ສາມາດຜ່ານການທົດສອບການເຮັດວຽກທີ່ບໍ່ມີປະໂຫຍດແລະການທົດສອບການໂຫຼດ. ຂະບວນການກວດກາໂຮງງານມາດຕະຖານປະກອບມີການດໍາເນີນງານກົນຈັກ, ການສອດຄ່ອງ roller, ການສັ່ນສະເທືອນ, ປະຈຸບັນ motor, lubrication ແລະການກວດສອບຄວາມປອດໄພໄຟຟ້າ. ເມື່ອຕົວຢ່າງຂອງລູກຄ້າໄດ້ຖືກສະຫນອງ, ທໍ່ຫຼືແຖບຕົວຈິງສາມາດຖືກປຸງແຕ່ງເພື່ອກວດສອບການປະຕິບັດການກົງກັບຄວາມຕ້ອງການທີ່ໄດ້ຕົກລົງ.
FangRong ຮັກສາການISO 9001:2015ລະບົບການຄຸ້ມຄອງຄຸນນະພາບແລະສະຫນອງການຕັ້ງຄ່າເຄື່ອງຈັກມາດຕະຖານທີ່ໄດ້ຮັບການຢັ້ງຢືນ CE ສໍາລັບຕະຫຼາດທີ່ກ່ຽວຂ້ອງ. ບໍລິສັດຍັງຖືສິດທິບັດທີ່ກ່ຽວຂ້ອງກັບອຸປະກອນແລະມີປະສົບການໃນການອອກແບບການປັບເສັ້ນກົງແລະອຸປະກອນການປຸງແຕ່ງໂລຫະ.
ເອກະສານຢັ້ງຢືນແລະການກວດສອບສາມາດສະຫນອງໄດ້ຕາມຮູບແບບເຄື່ອງຈັກແລະຕະຫຼາດປາຍທາງ. ບ່ອນທີ່ໂຄງການຕ້ອງການເອກະສານການປະຕິບັດຕາມເພີ່ມເຕີມ, ຄວາມຕ້ອງການຄວນໄດ້ຮັບການຢືນຢັນກ່ອນທີ່ຈະຈັດວາງຄໍາສັ່ງ.
ກ່ອນທີ່ຈະຂົນສົ່ງ, ເຄື່ອງໄດ້ຖືກອະນາໄມ, ກວດກາແລະກະກຽມຕາມວິທີການຂົນສົ່ງຂອງມັນ. ອົງປະກອບໄຟຟ້າແລະພາກສ່ວນຄວາມແມ່ນຍໍາ exposed ແມ່ນປ້ອງກັນຄວາມຊຸ່ມຊື້ນ, ຝຸ່ນແລະຜົນກະທົບໃນລະຫວ່າງການຂົນສົ່ງ.
ເຄື່ອງໄດ້ຖືກຈັດສົ່ງຕາມປົກກະຕິຫຼັງຈາກການກວດກາໂຮງງານແລະຄວາມຕ້ອງການການຍອມຮັບຂອງລູກຄ້າໄດ້ສໍາເລັດ. ການແຕ້ມຮູບພື້ນຖານ, ການຈັດວາງ bolt ສະມໍແລະຂໍ້ມູນການຕິດຕັ້ງສາມາດສະຫນອງໃຫ້ກ່ອນທີ່ຈະຈັດສົ່ງເພື່ອຊ່ວຍໃຫ້ລູກຄ້າກະກຽມກອງປະຊຸມລ່ວງຫນ້າ.
ມາດຕະຖານ FR-20 ເຖິງ FR-100 ໂດຍທົ່ວໄປແລ້ວຕ້ອງການປະມານ30-60 ມື້ສໍາລັບການຜະລິດ, ໃນຂະນະທີ່ຂະຫນາດໃຫຍ່ FR-120 ແລະສູງກວ່າແບບໂດຍທົ່ວໄປຕ້ອງການປະມານ60-90 ມື້. ເວລາຈັດສົ່ງສຸດທ້າຍແມ່ນຂຶ້ນກັບການຕັ້ງຄ່າເຄື່ອງ ແລະຄວາມຕ້ອງການການສັ່ງຊື້.
ໄລຍະເວລາຮັບປະກັນມາດຕະຖານແມ່ນ12 ເດືອນນັບຈາກການມອບຫມາຍ. FangRong ສະຫນອງການສະຫນັບສະຫນູນການແກ້ໄຂບັນຫາຫ່າງໄກສອກຫຼີກແລະສາມາດຈັດແຈງການຕິດຕັ້ງແລະຄະນະກໍາມະການຕາມຄວາມຕ້ອງການ. ການຝຶກອົບຮົມຜູ້ປະຕິບັດງານແມ່ນຈັດລຽງຕາມປົກກະຕິປະມານປະມານ3-5 ມື້ໃນລະຫວ່າງການແຕ່ງຕັ້ງ.
ຊຸດ FR ມາດຕະຖານກວມເອົາເສັ້ນຜ່າສູນກາງທໍ່ຈາກφ4 ມມ ຫາ φ180 ມມແລະແຖບມົນແຂງຈາກφ10 mm ຫາ φ90 mm. ຂອບເຂດທີ່ສາມາດໃຊ້ໄດ້ແມ່ນສະເພາະຕົວແບບ, ດັ່ງນັ້ນເສັ້ນຜ່າກາງທໍ່, ຄວາມຫນາຂອງຝາຫຼືເສັ້ນຜ່າສູນກາງແຖບຄວນໄດ້ຮັບການສະຫນອງໃຫ້ໃນເວລາທີ່ຮ້ອງຂໍໃຫ້ວົງຢືມ.
ການຕັ້ງຄ່າມາດຕະຖານແມ່ນໄດ້ລະບຸໄວ້ປະມານ≤0.3ມມ/ມມ, ໃນຂະນະທີ່ການຕັ້ງຄ່າທີ່ເລືອກໃຫ້ຜົນໄດ້ຮັບທີ່ເຄັ່ງຄັດກວ່າ. ຕົວຢ່າງ, FR-50 ກັບ 20 rollers ແມ່ນລະບຸໄວ້ຢູ່ທີ່≤0.1ມມ/ມມ, ໃນຂະນະທີ່ເລືອກ FR-25, FR-76 ແລະ FR-100 configurations ຖືກກໍານົດຢູ່ທີ່ ≤0.2 mm/m. ການປະຕິບັດຕົວຈິງແມ່ນຂຶ້ນກັບວັດສະດຸ, ຂະຫນາດ, ການຜິດປົກກະຕິຂາເຂົ້າແລະການຕັ້ງຄ່າເຄື່ອງ.
ເລີ່ມຕົ້ນດ້ວຍເສັ້ນກົງສໍາເລັດຮູບທີ່ຕ້ອງການແທນທີ່ຈະພຽງແຕ່ເລືອກຈໍານວນ roller ສູງສຸດ. ເຄື່ອງຈັກ 14-roller ອາດຈະພຽງພໍສໍາລັບຂໍ້ກໍານົດມາດຕະຖານ, ໃນຂະນະທີ່ການຕັ້ງຄ່າ 17- ຫຼື 20-roller ແມ່ນເຫມາະສົມສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ມີຄວາມແມ່ນຍໍາທີ່ເລືອກ. ທາງເລືອກສຸດທ້າຍຍັງຂຶ້ນກັບຂະຫນາດ workpiece ແລະສະພາບວັດສະດຸ.
ແມ່ນແລ້ວ, ຮູບແບບ FR ທີ່ເລືອກສາມາດຖືກຕັ້ງຄ່າໄດ້ສໍາລັບທັງສອງທໍ່ແລະແຖບມົນແຂງພາຍໃນຂອບເຂດເສັ້ນຜ່າສູນກາງທີ່ກໍານົດຂອງພວກເຂົາ. ຢ່າງໃດກໍ່ຕາມ, ຄວາມຫນາຂອງຝາທໍ່ແລະເສັ້ນຜ່າກາງແຖບແຂງມີຜົນກະທົບຕໍ່ການຕັ້ງຄ່າ roller ທີ່ຕ້ອງການແລະຕົວກໍານົດການເຮັດວຽກ, ດັ່ງນັ້ນທັງສອງປະເພດຜະລິດຕະພັນຄວນຖືກລວມເຂົ້າໃນເວລາຮ້ອງຂໍການເລືອກຮູບແບບ.
ກະລຸນາໃຫ້ຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າສູນກາງທໍ່ນອກແລະຄວາມຫນາຂອງຝາຫຼືເສັ້ນຜ່າສູນກາງແຖບ, ຄວາມຍາວຂອງຊິ້ນວຽກ, ຄວາມຊື່ທີ່ເຂົ້າມາ, ຄວາມຊື່ສໍາເລັດຮູບທີ່ຕ້ອງການ, ຄວາມໄວການຜະລິດທີ່ຕ້ອງການແລະຜົນຜະລິດປະຈໍາປີຫຼືປະຈໍາເດືອນ. ວັດສະດຸຕົວຢ່າງຫຼືຮູບແຕ້ມແມ່ນເປັນປະໂຫຍດເມື່ອຄໍາຮ້ອງສະຫມັກມີຄວາມຊື່ແຫນ້ນຫຼືຄວາມຕ້ອງການດ້ານຫນ້າ.
FR-50 ແລະຕົວແບບຂະຫນາດນ້ອຍກວ່າທີ່ລະບຸໄວ້ໃນການຕັ້ງຄ່າມາດຕະຖານໃຊ້ຄວາມໄວທີ່ເລືອກໄດ້9/18/27/45 ມ/ນທ. FR-76 ແລະຮູບແບບຂະຫນາດໃຫຍ່ທີ່ມີລາຍຊື່ໃຊ້ inverter ຄວາມຖີ່ສໍາລັບການຄວບຄຸມຄວາມໄວຕົວແປຈາກ0–60 ມ/ນທ. ຄວາມໄວທີ່ເຫມາະສົມຄວນໄດ້ຮັບການຄັດເລືອກຕາມຄວາມຕ້ອງການວັດສະດຸແລະຜະລິດຕະພັນສໍາເລັດຮູບ.
ແມ່ນແລ້ວ. ລູກຄ້າສາມາດສະຫນອງ workpieces ຕົວແທນສໍາລັບການທົດສອບເຄື່ອງຈັກໃນເວລາທີ່ຄໍາຮ້ອງສະຫມັກຮຽກຮ້ອງໃຫ້ມີການກວດສອບ. ການທົດສອບສາມາດຖືກນໍາໃຊ້ເພື່ອປະເມີນການຕັ້ງຄ່າ roller, ການຕັ້ງຄ່າ straightening ແລະຄວາມຊື່ສໍາເລັດຮູບກ່ອນການຂົນສົ່ງ.
FangRong ສາມາດສະຫນອງການແຕ້ມພື້ນຖານແລະການຈັດວາງ bolt ສະມໍກ່ອນການຈັດສົ່ງ. ສາມາດຈັດວາງການຕິດຕັ້ງ ແລະ ການມອບວຽກຢູ່ສະຖານທີ່ໄດ້, ໂດຍມີການຝຶກອົບຮົມຜູ້ປະຕິບັດງານປົກກະຕິ 3-5 ມື້. ໄລຍະເວລາການຮັບປະກັນມາດຕະຖານແມ່ນ 12 ເດືອນຈາກການມອບຫມາຍ, ມີການສະຫນັບສະຫນູນດ້ານວິຊາການທາງໄກສໍາລັບການແກ້ໄຂບັນຫາ.
ທີ່ຢູ່
NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ
ອີເມວ