Whatsapp
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.
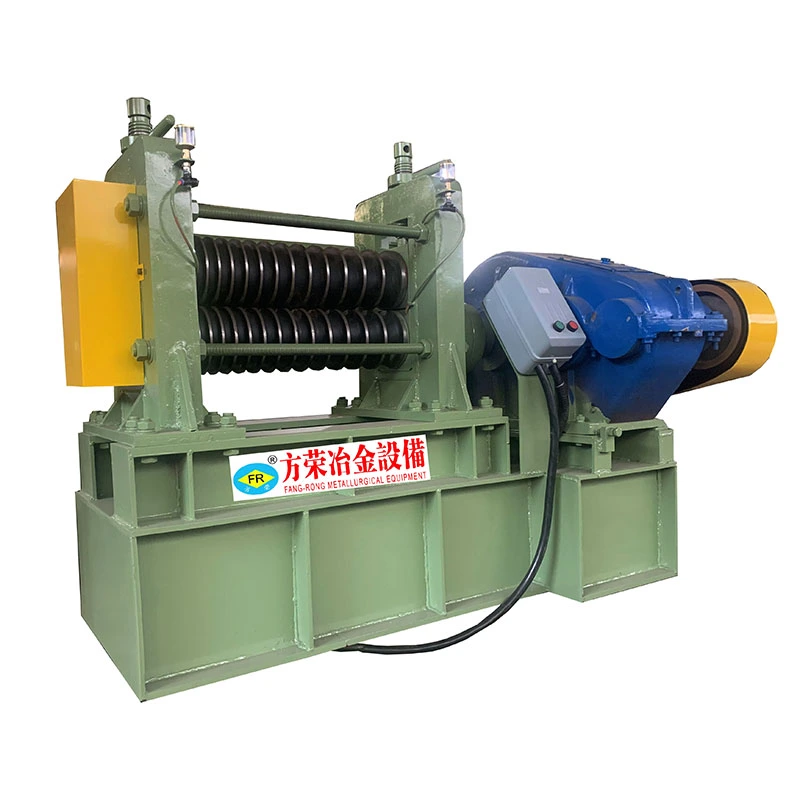
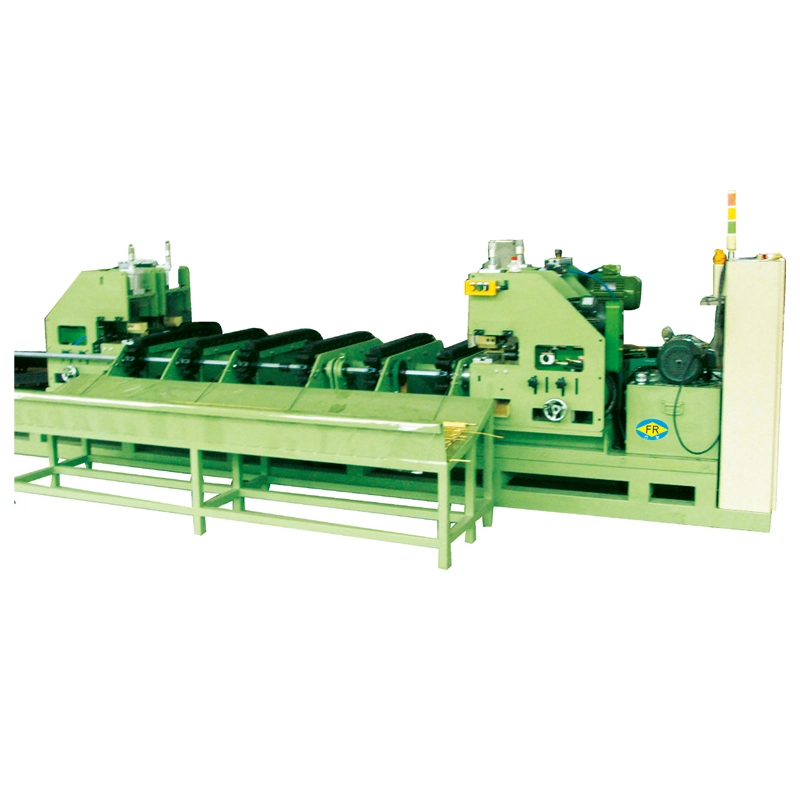
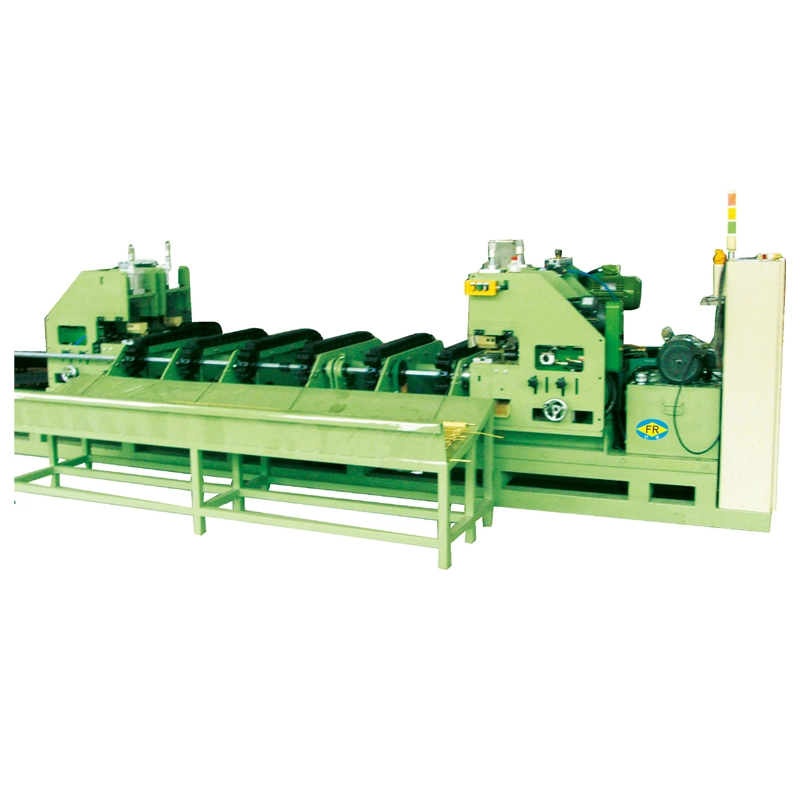
ໄດ້ເຄື່ອງຍືດເສັ້ນກົງຕາມແນວນອນທອງແດງເປັນເຄື່ອງ straightening ຫຼາຍ roller ສໍາລັບທໍ່ທອງແດງ, ທໍ່, ແຖບແຂງ, ແລະໂປຣໄຟລ໌ຫຼັງຈາກການ extrusion, ການແຕ້ມຮູບ, annealing, ຫຼືການຈັດການ. ມັນໃຊ້ການບິດແບບປີ້ນກັບແບບຄວບຄຸມໂດຍຜ່ານຊຸດມ້ວນຫຼາຍຕົວເພື່ອແກ້ໄຂ bow, curvature, ແລະຮູບໄຂ່ເລັກນ້ອຍໂດຍບໍ່ມີການຮຽກຮ້ອງໃຫ້ມີການປະຕິບັດການ straightening ແຍກຕ່າງຫາກ.
ທອງແດງຕ້ອງການເງື່ອນໄຂການຍືດທີ່ແຕກຕ່າງຈາກເຫລໍກ. ຄວາມເຂັ້ມແຂງຂອງຜົນຜະລິດທີ່ຂ້ອນຂ້າງຕ່ໍາແລະຫນ້າດິນອ່ອນຂອງມັນເຮັດໃຫ້ຄວາມກົດດັນ roller ຫຼາຍເກີນໄປເປັນສາເຫດທົ່ວໄປຂອງເຄື່ອງຫມາຍພື້ນຜິວ, ໃນຂະນະທີ່ tempers ທີ່ແຕກຕ່າງກັນຮຽກຮ້ອງໃຫ້ມີກໍາລັງ straightening ທີ່ແຕກຕ່າງກັນແລະຄວາມໄວຂອງເສັ້ນ. ດັ່ງນັ້ນຊຸດ FR ໄດ້ຖືກຕັ້ງຄ່າປະມານຈໍານວນ roller, ເສັ້ນຜ່າສູນກາງ workpiece, temper ທອງແດງ, ຄວາມທົນທານຕໍ່ straightness, ແລະຄວາມຕ້ອງການດ້ານສໍາເລັດຮູບ.
ສໍາລັບສາຍການຜະລິດທີ່ທໍ່ທອງແດງຈະໄດ້ຮັບການ brazed, ງໍ, plated, ຫຼືປະກອບອັດຕະໂນມັດ, ຄວາມຊື່ແລະສະພາບຫນ້າດິນແມ່ນສໍາຄັນ. ເລຂາຄະນິດ roller ທີ່ເຫມາະສົມແລະການປັບຕົວຊ່ວຍແກ້ໄຂທໍ່ໂດຍບໍ່ມີການແນະນໍາການຂູດໃຫມ່, ການຜິດປົກກະຕິຫຼາຍເກີນໄປ, ຫຼືການແກ້ໄຂຫຼາຍເກີນໄປ.
ຊຸດ FR ຂອງ FangRong ລວມມີ13 ການຕັ້ງຄ່າມາດຕະຖານຈາກ FR-20 ຫາ FR-180, ກວມເອົາເສັ້ນຜ່າສູນກາງທໍ່ທອງແດງຈາກφ4 ມມ ຫາ φ180 ມມແລະແຖບແຂງຈາກφ10 mm ຫາ φ90 mm. ອີງຕາມຕົວແບບ, ເຄື່ອງໃຊ້14, 15, 16, 17, ຫຼື 20 ຊຸດ roller. ການຕັ້ງຄ່າ 20-roller ການຄັດເລືອກສາມາດບັນລຸຄວາມຊື່ເປັນຕ່ໍາ0.1 ມມ/ມມ. ພະລັງງານມໍເຕີທັງຫມົດຕັ້ງແຕ່3 kW ຫາ 55 kW, ມີນ້ໍາຫນັກເຄື່ອງຈາກປະມານ700 ກິໂລຫາ 25,000 ກິໂລ.
ອຸປະກອນດັ່ງກ່າວລວມເອົາເທກໂນໂລຍີ straightening ພັດທະນາໂດຍຜ່ານການຮ່ວມມືໄລຍະຍາວຂອງ FangRong ກັບຜູ້ຜະລິດໄຕ້ຫວັນ. FangRong ໄດ້ຖືກສ້າງຕັ້ງຂຶ້ນໃນປີ 1998 ເປັນບໍລິສັດຮ່ວມທຶນແລະເປັນເຈົ້າຂອງທັງຫມົດໃນປີ 2013, ຮັກສາປະສົບການດ້ານວິສະວະກໍາ straightening ແລະແຕ້ມທີ່ພັດທະນາໂດຍຜ່ານການຮ່ວມມືນັ້ນ.
ຊຸດ FR ໃຊ້ຫຼາຍມ້ວນປີ້ນກັບງໍ. ແທນທີ່ຈະແກ້ໄຂໂຄ້ງຢູ່ໃນຈຸດຫນຶ່ງທີ່ມີກໍາລັງສູງ, ຊິ້ນວຽກຈະຜ່ານ rollers ຢ່າງຕໍ່ເນື່ອງເຊິ່ງນໍາໃຊ້ການແກ້ໄຂທີ່ມີການຄວບຄຸມຂະຫນາດນ້ອຍກວ່າ. ນີ້ແຈກຢາຍການຜິດປົກກະຕິຕາມທໍ່ຫຼືແຖບແລະອະນຸຍາດໃຫ້ຜູ້ປະຕິບັດການສາມາດບັນລຸຄວາມຊື່ທີ່ຕ້ອງການໂດຍມີຄວາມສ່ຽງຫນ້ອຍຕໍ່ການບິດເບືອນແບບຖາວອນ.
1. ການໃຫ້ອາຫານ ແລະການຈັດລຽງ
ທໍ່ທອງແດງຫຼືແຖບເຂົ້າໄປໃນລະບົບຄູ່ມື. ການຈັດຕໍາແຫນ່ງທີ່ຖືກຕ້ອງແມ່ນສໍາຄັນເພາະວ່າຊິ້ນວຽກທີ່ມີຕໍາແຫນ່ງທີ່ບໍ່ຖືກຕ້ອງສາມາດຜະລິດຄວາມຊື່ທີ່ບໍ່ສອດຄ່ອງເຖິງແມ່ນວ່າການຕັ້ງຄ່າ roller ຖືກຕ້ອງ.
2. Progressive reverse bending
ຊຸດ roller ຫຼາຍນໍາໃຊ້ຄວາມກົດດັນຄວບຄຸມຈາກທິດທາງທີ່ແຕກຕ່າງກັນ. ເລຂາຄະນິດ roller ແລະການປັບແມ່ນຈັບຄູ່ກັບເສັ້ນຜ່າສູນກາງ workpiece. ຊຸດມ້ວນເພີ່ມເຕີມໃຫ້ຈຸດແກ້ໄຂຫຼາຍຂຶ້ນ ແລະໂດຍທົ່ວໄປແລ້ວຈະຖືກເລືອກເມື່ອມີຄວາມທົນທານຕໍ່ຄວາມຊື່ທີ່ເຄັ່ງຄັດກວ່າ.
3. ການຕິດຕໍ່ດ້ານການຄວບຄຸມ
ທອງແດງແມ່ນອ່ອນກວ່າເຫຼັກກ້າ, ໂດຍສະເພາະໃນສະພາບທີ່ຫມຸນ. ດ້ານ roller ແມ່ນເພາະສະນັ້ນຄວາມແມ່ນຍໍາສໍາເລັດຮູບ, ມີມີຕົວເລືອກລູກກິ້ງປ້ອງກັນພື້ນຜິວໃນເວລາທີ່ຄໍາຮ້ອງສະຫມັກຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມຢ່າງເຂັ້ມງວດຂອງຮອຍຂີດຂ່ວນ, galling, ຫຼືເຄື່ອງຫມາຍພື້ນຜິວ.
4. ການປັບຄວາມໄວ
FR-76 ແລະຮູບແບບຂະຫນາດໃຫຍ່ສະຫນອງຄວາມໄວການປ່ຽນແປງ 0-60 m / ນາທີຜ່ານ inverter ຄວາມຖີ່. FR-50 ແລະຕົວແບບຂະຫນາດນ້ອຍກວ່າໃຊ້ຄວາມໄວທີ່ເລືອກໄດ້9/18/27/45 ມ/ນທ. ຄວາມໄວການຜະລິດຕົວຈິງຄວນໄດ້ຮັບການຄັດເລືອກຕາມໂລຫະປະສົມທອງແດງ, temper, ຂະຫນາດທໍ່, ເປົ້າຫມາຍຄວາມຊື່, ແລະຄວາມຕ້ອງການດ້ານຫນ້າດິນແທນທີ່ຈະພຽງແຕ່ນໍາໃຊ້ຄວາມໄວສູງສຸດ.
5. Straightening ແລະຂະຫນາດຜົນກະທົບ
ການຕິດຕໍ່ roller ຄວບຄຸມຍັງສາມາດຫຼຸດຜ່ອນຮູບໄຂ່ເລັກນ້ອຍແລະປັບປຸງຄວາມສອດຄ່ອງຂອງມິຕິລະດັບ. ຢ່າງໃດກໍ່ຕາມ, ການຕັ້ງຊື່ບໍ່ຄວນຖືກປະຕິບັດເປັນການທົດແທນສໍາລັບຂະບວນການຂະຫນາດທີ່ອຸທິດຕົນໃນເວລາທີ່ຄວາມທົນທານຂອງມິຕິທີ່ແຫນ້ນຫນາ.
6. ລົງຂາວ
ທໍ່ຫຼືແຖບສໍາເລັດຮູບອອກຈາກເຄື່ອງດ້ວຍຄວາມຊື່ທີ່ລະບຸໄວ້ແລະກຽມພ້ອມສໍາລັບການງໍ, ຕັດ, ແຜ່ນເຫຼັກ, ແຜ່ນ, ການປະກອບ, ຫຼືການປະຕິບັດການສໍາເລັດຮູບອື່ນໆ.
ຄວາມເສຍຫາຍຂອງພື້ນຜິວໃນລະຫວ່າງການ straightening
ທອງແດງສາມາດຖືກຫມາຍໄດ້ຢ່າງງ່າຍດາຍໂດຍຫນ້າດິນ roller ທີ່ບໍ່ເຫມາະສົມຫຼືຄວາມກົດດັນຫຼາຍເກີນໄປ. ສໍາລັບທໍ່ HVAC, busbars ໄຟຟ້າ, ແລະຜະລິດຕະພັນທອງແດງຕົກແຕ່ງ, ເຄື່ອງຫມາຍເຫຼົ່ານີ້ສາມາດນໍາໄປສູ່ການປະຕິເສດຫຼືການສໍາເລັດຮູບເພີ່ມເຕີມ. ຕົວເລືອກ roller ປ້ອງກັນຫນ້າດິນຊ່ວຍຫຼຸດຜ່ອນຄວາມສ່ຽງນີ້.
ຄວາມຮ້ອນທອງແດງທີ່ແຕກຕ່າງກັນ
ທອງແດງທີ່ອ່ອນນຸ້ມ ແລະ ທອງແດງທີ່ແຕ້ມຍາກບໍ່ຕອບສະໜອງຕໍ່ກັບການຕັ້ງຄ່າການຍືດຊື່ດຽວກັນ. ຄວາມກົດດັນ roller ແລະຄວາມໄວການປຸງແຕ່ງຕ້ອງໄດ້ຮັບການຈັບຄູ່ກັບສະພາບວັດສະດຸເພື່ອຫຼີກເວັ້ນການຜິດປົກກະຕິຫຼືຊ້ໍາຊ້ອນ.
ງໍຫຼັງຈາກ extrusion ແລະແຕ້ມຮູບ
ທໍ່ທອງແດງແລະແຖບສາມາດພັດທະນາເສັ້ນໂຄ້ງໃນລະຫວ່າງການ extrusion, ການແຕ້ມຮູບເຢັນ, annealing, coiling, ຫຼືການຂົນສົ່ງ. ການຍືດຊື່ຫຼາຍມ້ວນແກ້ໄຂເສັ້ນໂຄ້ງນີ້ກ່ອນທີ່ວັດສະດຸຈະເຂົ້າສູ່ຂັ້ນຕອນການຜະລິດຕໍ່ໄປ.
ຮູບໄຂ່
ທໍ່ທອງແດງທີ່ມີຝາບາງໆສາມາດພັດທະນາຮູບໄຂ່ໃນລະຫວ່າງການສ້າງແລະການຈັດການ. rollers ປັບຢ່າງຖືກຕ້ອງສາມາດສະຫນອງຜົນກະທົບຂະຫນາດຮອງໃນຂະນະທີ່ການແກ້ໄຂຄວາມຊື່. ຜົນໄດ້ຮັບທີ່ສາມາດບັນລຸໄດ້ແມ່ນຂຶ້ນກັບຂະຫນາດຂອງທໍ່, ສະພາບວັດສະດຸ, ແລະການຜິດປົກກະຕິເບື້ອງຕົ້ນ.
ການໃຫ້ອາຫານທີ່ບໍ່ສອດຄ່ອງເຂົ້າໄປໃນອຸປະກອນລຸ່ມນ້ໍາ
curvature ຫຼາຍເກີນໄປສາມາດແຊກແຊງທໍ່ອັດຕະໂນມັດ bending, ຕັດ, ການເຊື່ອມໂລຫະ, brazing, ແລະປະກອບ. ຂະບວນການ straightening ຄວບຄຸມປັບປຸງຄວາມສອດຄ່ອງຂອງການໃຫ້ອາຫານແລະຫຼຸດຜ່ອນການແກ້ໄຂຄູ່ມື.
ມີບັນຫາກັບການຕິດທໍ່
ສໍາລັບ HVAC, ຕູ້ເຢັນ, ທໍ່ນ້ໍາ, ແລະການຜະລິດເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນ, ການງໍຫຼືຮູບໄຂ່ຫຼາຍເກີນໄປສາມາດສົ່ງຜົນກະທົບຕໍ່ການຈັດຕໍາແຫນ່ງຂອງທໍ່ແລະການປັບຕົວຮ່ວມກັນ. ຄວາມກົງໄປກົງມາທີ່ສອດຄ່ອງເຮັດໃຫ້ການສ້າງແບບລົງລຸ່ມແລະການເຂົ້າຮ່ວມສາມາດຊ້ໍາກັນໄດ້ຫຼາຍຂຶ້ນ.
ທອງແດງຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມລະມັດລະວັງຂອງການຕິດຕໍ່ roller-to-workpiece. ພື້ນຜິວມ້ວນທີ່ມີຄວາມແມ່ນຍໍາແລະວັດສະດຸປ້ອງກັນຫນ້າດິນທາງເລືອກແມ່ນສາມາດໃຊ້ໄດ້ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ບໍ່ສາມາດຍອມຮັບການຂູດແລະການຂັດ.
FR-76 ແລະເຄື່ອງຂະຫນາດໃຫຍ່ສະຫນັບສະຫນູນ0-60 m / ນາທີການດໍາເນີນງານຄວາມໄວຕົວປ່ຽນແປງ. FR-50 ແລະຕົວແບບຂະຫນາດນ້ອຍກວ່າສະຫນອງ9/18/27/45 ມ/ນທຄວາມໄວທີ່ເລືອກໄດ້. ນີ້ອະນຸຍາດໃຫ້ສາຍສາມາດປັບຕາມອຸນຫະພູມວັດສະດຸແລະຄວາມຕ້ອງການຂອງຜະລິດຕະພັນແທນທີ່ຈະບັງຄັບໃຫ້ທຸກການກໍານົດທອງແດງໂດຍຜ່ານການຕັ້ງຄ່າດຽວກັນ.
ຊຸດ FR ສາມາດໃຊ້ໄດ້ກັບ14, 15, 16, 17, ຫຼື 20 rollers. ການນັບລູກກິ້ງທີ່ສູງຂຶ້ນສະຫນອງຈຸດແກ້ໄຂເພີ່ມເຕີມແລະຖືກພິຈາລະນາຕາມປົກກະຕິໃນເວລາທີ່ສາຍການຜະລິດຕ້ອງການຄວາມຊື່ທີ່ເຄັ່ງຄັດ. ຕົວຢ່າງ, ການຕັ້ງຄ່າ FR-50 20-roller ແມ່ນຖືກກໍານົດໄວ້ສໍາລັບ≤0.1ມມ/ມມຄວາມຊື່ສັດ.
ຊຸດກວມເອົາທໍ່ທອງແດງຈາກφ4 ມມ ຫາ φ180 ມມແລະແຖບແຂງຈາກφ10 mm ຫາ φ90 mm. ນີ້ອະນຸຍາດໃຫ້ລະດັບຜະລິດຕະພັນດຽວກັນກວມເອົາທໍ່ທີ່ມີຄວາມແມ່ນຍໍາຂະຫນາດນ້ອຍເຊັ່ນດຽວກັນກັບຜະລິດຕະພັນທອງແດງອຸດສາຫະກໍາຂະຫນາດໃຫຍ່.
ເຄື່ອງຕັດເສັ້ນກົງຕາມແນວນອນຂອງທອງແດງສາມາດໄດ້ຮັບການກໍາຫນົດຄ່າສໍາລັບທອງແດງບໍລິສຸດເຊັ່ນ:C11000 ແລະ C12200, ເຊັ່ນດຽວກັນກັບທອງເຫລືອງ, bronze, cupronickel, ແລະໂລຫະປະສົມທອງແດງອື່ນໆ. ທັງສອງທໍ່ seamless ແລະ welded ສາມາດປະມວນຜົນໄດ້ໃນເວລາທີ່ຂະຫນາດຂອງເຂົາເຈົ້າຕົກຢູ່ໃນຂອບເຂດການເຮັດວຽກຂອງເຄື່ອງທີ່ເລືອກ.
ductility ຂອງທອງແດງອະນຸຍາດໃຫ້ມີຄວາມໄວ straightening ຂ້ອນຂ້າງສູງ, ແຕ່ຄວາມໄວສູງສຸດບໍ່ຄວນເປັນເງື່ອນໄຂການຄັດເລືອກເທົ່ານັ້ນ. ສໍາລັບການຜະລິດປະລິມານສູງ, ການປະສົມປະສານທີ່ຖືກຕ້ອງຂອງການຕັ້ງຄ່າ roller, ຄວາມໄວ, ຄວາມກົດດັນ, ແລະສະພາບຂອງ workpiece ແມ່ນມີຄວາມສໍາຄັນຫຼາຍກ່ວາພຽງແຕ່ເພີ່ມຄວາມໄວຂອງສາຍ.
ສໍາລັບການ straightening ທອງແດງ, ເລືອກເອົາເຄື່ອງອີງຕາມການເສັ້ນຜ່າສູນກາງຂອງທໍ່ຫຼືແຖບ, ຄວາມຫນາຂອງກໍາແພງ, ໂລຫະປະສົມທອງແດງແລະ temper, curvature ເບື້ອງຕົ້ນ, ຕ້ອງການຄວາມຊື່, ຄວາມຕ້ອງການດ້ານຫນ້າດິນ, ແລະຄວາມໄວການຜະລິດ.. ຖ້າເຄື່ອງດຽວກັນຈະປຸງແຕ່ງຫຼາຍຂະຫນາດ, ຂອບເຂດຂະຫນາດທີ່ສົມບູນຄວນໄດ້ຮັບການພິຈາລະນາແທນທີ່ຈະເລືອກເອົາພຽງແຕ່ຕາມເສັ້ນຜ່າກາງທີ່ໃຫຍ່ທີ່ສຸດ.
| ຕົວແບບ | ທໍ່ສູງສຸດ Ø (ມມ) | ທໍ່ນ້ອຍ Ø (ມມ) | ແຖບສູງສຸດ Ø (ມມ) | ຄວາມຊື່ (mm/m) | ຊຸດ Roller | ຄວາມໄວ (ມ/ນ) | ພະລັງງານທັງໝົດ (kW) | ນ້ຳໜັກ (kg) | ຂະໜາດ L×W×H (ມມ) |
| FR-180 (17 ມ້ວນ) | φ180 | φ60 | φ90 | ≤0.3 | 17 | - | 55 | 25,000 | 4200×1800×1500 |
| FR-150 (17 ມ້ວນ) | φ150 | φ58 | φ70 | ≤0.3 | 17 | - | 30/37 | 12,000 | 4100×2280×1700 |
| FR-120 (14 ມ້ວນ) | φ120×T3.0 | φ38 | φ50 | ≤0.3 | 14 | - | 30 | 9,000 | 3250×1450×1250 |
| FR-100 (14 ມ້ວນ) | φ89×T3.0 | φ28 | φ32 | ≤0.3 | 14 | 0-60 | 15 | 5,000 | 2350×1560×1160 |
| FR-100 (17 ມ້ວນ) | φ89×T3.0 | φ28 | φ32 | ≤0.2 | 17 | 0-60 | 18 | 5,000 | 2700×1560×1160 |
| FR-76 (14 ມ້ວນ) | φ60×T3.0 | φ16 | φ22 | ≤0.3 | 14 | 0-60 | 11 | 2,500 | 2250×1560×1160 |
| FR-76 (17 ມ້ວນ) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 17 | 0-60 | 15 | 3,500 | 2560×1560×1160 |
| FR-76 (20 ມ້ວນ) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 20 | 0-60 | 15 | 5,400 | 3250×1500×1250 |
| FR-50 (14 ມ້ວນ) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 | 14 | 9/18/27/45 | 7.5 | 1,500 | 1750×1120×1040 |
| FR-50 (20 ມ້ວນ) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 | 20 | 9/18/27/45 | 7.5 | 2,000 | 2200×1120×1040 |
| FR-25 (14 ມ້ວນ) | φ25 | φ6 | φ12 | ≤0.3 | 14 | 9/18/27/45 | 4 | 1,000 | 1300×900×950 |
| FR-25 (16 ມ້ວນ) | φ25 | φ6 | φ12 | ≤0.2 | 16 | 9/18/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15 ມ້ວນ) | φ16×T2.0 | φ4 | φ10 | ≤0.3 | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
ຫມາຍເຫດດ້ານວິຊາການ:T ຊີ້ໃຫ້ເຫັນຄວາມຫນາຂອງຝາທໍ່, ຕົວຢ່າງ T3.0 ຫມາຍເຖິງຄວາມຫນາຂອງກໍາແພງ 3.0 ມມ. FR-50 ແລະຕົວແບບນ້ອຍກວ່າໃຊ້ຄວາມໄວທີ່ເລືອກໄດ້ຂອງ 9/18/27/45 m/min. FR-76 ແລະຕົວແບບຂະຫນາດໃຫຍ່ໃຫ້ຄວາມໄວຕົວແປ 0-60 m/min ຜ່ານ inverter ຄວາມຖີ່. ວັດສະດຸດ້ານ roller ສາມາດຖືກກໍານົດຕາມຜະລິດຕະພັນທອງແດງແລະຄວາມຕ້ອງການດ້ານຄຸນນະພາບ.
ທໍ່ທອງແດງສໍາລັບທໍ່ເຄື່ອງປັບອາກາດ, ລະບົບເຮັດຄວາມເຢັນ, evaporators, condensers, ແລະແລກປ່ຽນຄວາມຮ້ອນມັກຈະຮຽກຮ້ອງໃຫ້ມີການ straightening ກ່ອນທີ່ຈະອັດຕະໂນມັດ U-bending ຫຼືທໍ່ທໍ່ກັບ tubesheet ປະກອບ. ຄວາມຊື່ສັດທີ່ສອດຄ່ອງຈະຊ່ວຍໃຫ້ອຸປະກອນລຸ່ມນ້ໍາຮັກສາການໃຫ້ອາຫານແລະການຈັດຕໍາແຫນ່ງທີ່ຊ້ໍາກັນ.
ເຄື່ອງເຮັດເສັ້ນກົງຕາມແນວນອນຂອງທອງແດງແມ່ນເຫມາະສົມສໍາລັບ busbars ທອງແດງ, conductors, ແລະ bars ຕະຫຼອດທີ່ໃຊ້ໃນ switchgear, transformers, ອຸປະກອນກະຈາຍໄຟຟ້າ, ແລະລະບົບພະລັງງານ. ການປົກປ້ອງພື້ນຜິວແມ່ນມີຄວາມສໍາຄັນໂດຍສະເພາະບ່ອນທີ່ທອງແດງສໍາເລັດຮູບຕ້ອງຮັກສາຫນ້າດິນທີ່ສະອາດ.
ທໍ່ທອງແດງທີ່ໃຊ້ໃນລະບົບເຄື່ອງປັບອາກາດຂອງລົດຍົນແລະວົງຈອນເຮັດຄວາມເຢັນ EV ສາມາດຮຽກຮ້ອງໃຫ້ມີການຍືດຊື່ຫຼັງຈາກແຕ້ມຮູບຫຼືກອບເປັນຈໍານວນ. ການຕັ້ງຄ່າລູກກິ້ງທີ່ເຫມາະສົມສາມາດກະກຽມທໍ່ສໍາລັບການປະຕິບັດການບິດແລະການປະກອບຕໍ່ໄປ.
ທໍ່ນ້ໍາທອງແດງ, ທໍ່ອາຍແກັສ, ແລະທໍ່ບໍລິການອາຄານອື່ນໆສາມາດໄດ້ຮັບການ straightened ຫຼັງຈາກການຜະລິດຫຼືການຈັດການເພື່ອປັບປຸງຄວາມສອດຄ່ອງຂອງມິຕິກ່ອນທີ່ຈະຕັດ, ເຂົ້າຮ່ວມ, ແລະການຕິດຕັ້ງ.
ທໍ່ທອງແດງທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍທີ່ໃຊ້ໃນເຄື່ອງມືແລະລະບົບຂອງນ້ໍາຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມຄວາມຊື່ແລະສະພາບຫນ້າດິນຢ່າງລະມັດລະວັງ. FR-20 ຖືກອອກແບບມາສໍາລັບເສັ້ນຜ່າສູນກາງທໍ່ເລີ່ມຕົ້ນຈາກφ4 ມມ, ຂຶ້ນກັບຄວາມຫນາຂອງກໍາແພງທໍ່ສະເພາະແລະສະພາບວັດສະດຸ.
ຫຼັກການ straightening ດຽວກັນສາມາດຖືກນໍາໃຊ້ກັບທໍ່ໂລຫະປະສົມທອງແດງແລະແຖບແຂງ, ລວມທັງຜະລິດຕະພັນທອງເຫລືອງ, bronze, ແລະ cupronickel. ການຕັ້ງຄ່າ roller ສຸດທ້າຍຄວນຈະຖືກກໍານົດຈາກໂລຫະປະສົມ, ຄວາມແຂງ, ຂະຫນາດ, curvature ເບື້ອງຕົ້ນ, ແລະຄວາມຊື່ທີ່ຕ້ອງການ.
26+ ປີຂອງວິສະວະກໍາ straightening
FangRong ໄດ້ສ້າງຕັ້ງຂຶ້ນໃນປີ 1998 ແລະໄດ້ເລີ່ມຕົ້ນເປັນບໍລິສັດຮ່ວມທຶນກັບຜູ້ຜະລິດໄຕ້ຫວັນທີ່ມີຄວາມຊ່ຽວຊານໃນການແຕ້ມຮູບແລະອຸປະກອນ straightening. ບໍລິສັດໄດ້ເປັນເຈົ້າຂອງທັງຫມົດໃນປີ 2013 ແລະໄດ້ສືບຕໍ່ພັດທະນາເຄື່ອງຈັກ straightening ແລະແຕ້ມຮູບສໍາລັບທໍ່ໂລຫະແລະການປຸງແຕ່ງແຖບ.
ສອງໂຮງງານຜະລິດ
ສະຖານທີ່ການຜະລິດ Dongguan ແລະ Yangjiang ສະຫນອງຄວາມສາມາດປະຈໍາປີລວມຂອງຫຼາຍກ່ວາ650 ເຄື່ອງ. ການຕິດຕັ້ງການຜະລິດສອງສະຖານທີ່ສະຫນັບສະຫນູນການຜະລິດພ້ອມກັນສໍາລັບຫຼາຍໆໂຄງການແລະຄໍາສັ່ງຂະຫນາດໃຫຍ່.
ປະສົບການໃນທົ່ວການປຸງແຕ່ງໂລຫະ
FangRong ລາຍງານອຸປະກອນທີ່ສະຫນອງໃຫ້ແກ່ລູກຄ້າໃນ70+ ປະເທດ, ມີຫຼາຍກ່ວາ10,000 ລູກຄ້າໃນທົ່ວເຫຼັກ, ສະແຕນເລດ, ທອງແດງ, ທອງເຫລືອງ, ອາລູມິນຽມ, ແລະການປຸງແຕ່ງໂລຫະປະສົມພິເສດ.
ການທົດສອບໂຮງງານກ່ອນການຂົນສົ່ງ
ແຕ່ລະເຄື່ອງຈັກຜ່ານການເຮັດວຽກທີ່ບໍ່ມີປະໂຫຍດແລະການທົດສອບການໂຫຼດເຕັມ. ບ່ອນທີ່ມີຕົວຢ່າງຂອງລູກຄ້າ, ທໍ່ທອງແດງຫຼືແຖບສາມາດຖືກນໍາໃຊ້ເພື່ອທົດສອບ. ຄວາມຊື່, ຮອບ, ການສອດຄ່ອງຂອງລູກກິ້ງ, ການສັ່ນສະເທືອນ, ປະຈຸບັນມໍເຕີ, ສະພາບຫນ້າດິນ, ການຮົ່ວໄຫຼຂອງນ້ໍາມັນ, ແລະຫນ້າທີ່ໄຟຟ້າຖືກກວດສອບກ່ອນການຂົນສົ່ງ.
ສະຫນັບສະຫນູນວິສະວະກໍາສະເພາະທອງແດງ
ກ່ອນທີ່ຈະຜະລິດ, FangRong ສາມາດປະເມີນໂລຫະປະສົມທອງແດງ, temper, ເສັ້ນຜ່າກາງ, ຄວາມຫນາຂອງກໍາແພງ, ເປົ້າຫມາຍຄວາມຊື່, ຄວາມຕ້ອງການດ້ານຫນ້າດິນ, ແລະຄວາມຕ້ອງການຜົນຜະລິດເພື່ອກໍານົດການຕັ້ງຄ່າ roller ທີ່ເຫມາະສົມ, ລະດັບຄວາມໄວ, ແລະການປິ່ນປົວດ້ານ roller.
ການຕິດຕັ້ງແລະການສະຫນັບສະຫນູນຫລັງການຂາຍ
ການສະຫນັບສະຫນູນປະກອບມີການຊີ້ນໍາການຕິດຕັ້ງ, ການມອບຫມາຍ, ການຝຶກອົບຮົມຜູ້ປະຕິບັດງານ, ການສະຫນອງອາໄຫຼ່, ການແກ້ໄຂບັນຫາຫ່າງໄກສອກຫຼີກ, ແລະການຊ່ວຍເຫຼືອດ້ານວິຊາການ. ການແຕ້ມພື້ນຖານແລະການຈັດວາງສະມໍ-bolt ແມ່ນສະຫນອງໃຫ້ສໍາລັບການຕິດຕັ້ງເຄື່ອງຈັກ.
1. ການທົບທວນຄືນດ້ານວິສະວະກໍາ— ການຕັ້ງຄ່າ Roller, ລະດັບຄວາມໄວ, ການປົກປັກຮັກສາຫນ້າດິນ, ແລະຮູບແບບເຄື່ອງແມ່ນກໍານົດຈາກສະເພາະທອງແດງຂອງລູກຄ້າແລະຄວາມຕ້ອງການການຜະລິດ.
2. ການກວດກາວັດສະດຸ- ແຜ່ນເຫຼັກ, ແກນ, ມ້ວນ, ເກຍ, ແລະອົງປະກອບທີ່ສໍາຄັນອື່ນໆແມ່ນໄດ້ຖືກກວດກາກ່ອນທີ່ຈະເຄື່ອງຈັກ.
3. ເຄື່ອງຈັກຄວາມແມ່ນຍໍາ— ດ້ານ roller ແລະກອບເຄື່ອງແມ່ນ machined ກັບເລຂາຄະນິດທີ່ຕ້ອງການແລະການຈັດຕໍາແຫນ່ງ.
4. ການປະກອບກົນຈັກ- ປະກອບ Roller, ອົງປະກອບລະບົບສາຍສົ່ງ, ເກຍ, ແລະລະບົບຂັບໄດ້ຖືກປະກອບແລະກວດກາ.
5. ການເຊື່ອມໂຍງໄຟຟ້າ- ມໍເຕີ, inverter, PLC, HMI, ເຊັນເຊີ, ແລະການຄວບຄຸມຄວາມປອດໄພແມ່ນປະສົມປະສານແລະທົດສອບ.
6. ການທົດສອບເຄື່ອງຈັກ- ເຄື່ອງທີ່ສົມບູນແມ່ນແລ່ນກ່ອນການຂົນສົ່ງ. ຕົວຢ່າງທອງແດງຂອງລູກຄ້າສາມາດໃຊ້ສໍາລັບການຢັ້ງຢືນການປະຕິບັດໃນເວລາທີ່ສະຫນອງໃຫ້.
7. ການກວດກາຄັ້ງສຸດທ້າຍ- ຄວາມຊື່, ຮອບ, ສະພາບພື້ນຜິວ, ຄວາມປອດໄພຂອງໄຟຟ້າ, ການສັ່ນສະເທືອນ, ແລະການຮົ່ວໄຫລຂອງນ້ໍາມັນໄດ້ຖືກກວດສອບກ່ອນທີ່ຈະຫຸ້ມຫໍ່.
8. ການຫຸ້ມຫໍ່ສົ່ງອອກ— ເຄື່ອງໄດ້ຮັບການປ້ອງກັນຄວາມຊຸ່ມຊື່ນ, corrosion, ແລະການຈັດການຄວາມເສຍຫາຍໃນລະຫວ່າງການຂົນສົ່ງສາກົນ.
ISO 9001:2015— ລະບົບການຄຸ້ມຄອງຄຸນນະພາບກວມເອົາການອອກແບບ, ການຜະລິດ, ການຕິດຕັ້ງ, ແລະການບໍລິການຂອງບໍລິສັດກິດຈະກໍາ. ໃບຢັ້ງຢືນໝາຍເລກ UQ231211R1.
CE Mark— ເຄື່ອງ FR ມາດຕະຖານຖືກສະໜອງໃຫ້ມີການປະຕິບັດຕາມ CE ສໍາລັບຄວາມຕ້ອງການດ້ານຄວາມປອດໄພຂອງເຄື່ອງຈັກທີ່ໃຊ້ໄດ້, ລວມທັງໜ້າທີ່ການຢຸດສຸກເສີນ ແລະ ການປົກປ້ອງທີ່ກ່ຽວຂ້ອງ.
ການກວດກາ SGS— ການບໍລິການກວດກາເອກະລາດມີໃຫ້ສໍາລັບການປະຕິບັດຂອງເຄື່ອງຈັກແລະການກວດສອບຄວາມປອດໄພຕາມຄວາມຕ້ອງການຂອງໂຄງການ.
ເຕັກໂນໂລຊີສິດທິບັດ— FangRong ຖືສິດທິບັດແບບປະດິດສ້າງແຫ່ງຊາດ ແລະ ສິດທິປະໂຫຍດທີ່ກວມເອົາສ່ວນປະກອບຂອງອຸປະກອນ ແລະ ເຕັກໂນໂລຊີ, ລວມທັງການດຶງສາຍໂສ້, ການຖືສາຍຕາຍຫຼາຍສາຍ, ແລະລະບົບ mandrel ປ່ຽນແປງໄວ.
ກ່ອນທີ່ຈະຂົນສົ່ງ, ເຄື່ອງໄດ້ຖືກກວດກາ, ປ້ອງກັນການກັດກ່ອນ, ແລະບັນຈຸສໍາລັບການຂົນສົ່ງລະຫວ່າງປະເທດ. ການຫຸ້ມຫໍ່ແລະການຈັດການການຂົນສົ່ງແມ່ນຖືກກໍານົດຕາມຂະຫນາດເຄື່ອງ, ນ້ໍາຫນັກ, ວິທີການຂົນສົ່ງ, ແລະຈຸດຫມາຍປາຍທາງ.
ເຄື່ອງໄດ້ຖືກອອກແບບສໍາລັບທໍ່ທອງແດງແລະໂລຫະປະສົມທອງແດງ, ທໍ່, ແຖບຮອບແຂງແລະໂປຣໄຟລ໌. ວັດສະດຸທົ່ວໄປປະກອບມີ C11000, C12200, ທອງເຫລືອງ, bronze ແລະ cupronickel. ທັງສອງທໍ່ seamless ແລະ welded ສາມາດປຸງແຕ່ງ, ໃຫ້ຂະຫນາດຂອງຜະລິດຕະພັນແລະສະພາບວັດສະດຸກົງກັບຮູບແບບທີ່ເລືອກ.
ການເລືອກແບບຈໍາລອງສ່ວນໃຫຍ່ແມ່ນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງຂອງຜະລິດຕະພັນສູງສຸດແລະຕໍາ່ສຸດທີ່, ຄວາມຫນາຂອງກໍາແພງ, ສະພາບວັດສະດຸ, ຄວາມຊື່ສັດທີ່ຕ້ອງການແລະຄວາມໄວໃນການຜະລິດ. ຕົວຢ່າງ, FR-20 ແລະ FR-25 ແມ່ນເຫມາະສົມກັບທໍ່ແລະແຖບຂະຫນາດນ້ອຍກວ່າ, ໃນຂະນະທີ່ FR-76, FR-100, FR-120, FR-150 ແລະ FR-180 ກວມເອົາຜະລິດຕະພັນຂະຫນາດໃຫຍ່. ການກຳນົດຄ່າ 14-, 17-, 20-roller ຍັງສາມາດເລືອກໄດ້ເມື່ອມີຄວາມຊື່ສັດທີ່ເຄັ່ງຄັດກວ່າ ຫຼືຕ້ອງການການແກ້ໄຂທີ່ມີການຄວບຄຸມຫຼາຍຂື້ນ.
ການຕັ້ງຄ່າມາດຕະຖານຖືກລະບຸຢູ່ທີ່ ≤0.3 ມມ/ມມ, ໃນຂະນະທີ່ການກຳນົດຄ່າຫຼາຍລູກກິ້ງທີ່ເລືອກແມ່ນສາມາດບັນລຸ ≤0.2 ມມ/ມມ ຫຼື ≤0.1 ມມ/ມ. ຜົນໄດ້ຮັບຕົວຈິງແມ່ນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງຂອງທໍ່, ຄວາມຫນາຂອງຝາ, ອຸນຫະພູມຂອງວັດສະດຸ, ການຜິດປົກກະຕິເບື້ອງຕົ້ນແລະການປັບລູກກິ້ງ. ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ຕ້ອງການ, ຂໍ້ກໍານົດສຸດທ້າຍຄວນໄດ້ຮັບການຢືນຢັນໂດຍໃຊ້ຕົວຢ່າງຕົວຈິງຂອງລູກຄ້າ.
ແມ່ນແລ້ວ. ຢ່າງໃດກໍຕາມ, ທອງແດງ annealed ແລະທອງແດງແຂງ, ຮຽກຮ້ອງໃຫ້ມີຄວາມກົດດັນ roller ທີ່ແຕກຕ່າງກັນແລະການຕັ້ງຄ່າເຄື່ອງຈັກ. ວັດສະດຸທີ່ອ່ອນກວ່າແມ່ນມີຄວາມອ່ອນໄຫວຕໍ່ກັບການຫຍໍ້ໜ້າ ແລະເຄື່ອງໝາຍພື້ນຜິວ, ໃນຂະນະທີ່ວັດສະດຸທີ່ແຂງກວ່າໂດຍທົ່ວໄປແລ້ວຕ້ອງການແຮງແກ້ໄຂຫຼາຍກວ່າເກົ່າ. ດັ່ງນັ້ນຕົວກໍານົດການ straightening ຄວນໄດ້ຮັບການປັບຕາມໂລຫະປະສົມທອງແດງ, temper ແລະຂະຫນາດທໍ່ແທນທີ່ຈະໃຊ້ການຕັ້ງຄ່າຄົງດຽວສໍາລັບຜະລິດຕະພັນທັງຫມົດ.
ທອງແດງແມ່ນອ່ອນກວ່າເຫຼັກກ້າແລະສາມາດຖືກຂູດຫຼືຫມາຍຖ້າຄວາມກົດດັນຂອງ roller, ການສອດຄ່ອງຫຼືສະພາບຫນ້າດິນບໍ່ເຫມາະສົມ. ເຄື່ອງສາມາດຖືກຕັ້ງຄ່າດ້ວຍວັດສະດຸ roller ແລະການປິ່ນປົວດ້ານທີ່ເຫມາະສົມສໍາລັບການປຸງແຕ່ງທອງແດງ. ສໍາລັບຜະລິດຕະພັນທີ່ມີລັກສະນະທີ່ສໍາຄັນເຊັ່ນ: ທໍ່ HVAC, ທໍ່ທອງເຫລືອງຕົກແຕ່ງຫຼືອົງປະກອບທອງແດງທີ່ຖືກເປີດເຜີຍ, ຄວາມຕ້ອງການດ້ານຫນ້າຄວນໄດ້ຮັບການລະບຸກ່ອນການຜະລິດ.
ຂະບວນການຕັ້ງຊື່ຫຼາຍມ້ວນສາມາດຊ່ວຍຫຼຸດຜ່ອນຮູບໄຂ່ເລັກນ້ອຍໃນຂະນະທີ່ແກ້ໄຂການບິດ, ແຕ່ມັນບໍ່ແມ່ນການທົດແທນສໍາລັບຂະບວນການປັບຂະຫນາດທໍ່ຫຼືການປັບຂະຫນາດ. ຖ້າຄໍາຮ້ອງສະຫມັກມີຄວາມຕ້ອງການທີ່ແຫນ້ນຫນາສໍາລັບເສັ້ນຜ່າກາງພາຍນອກ, ຄວາມຫນາຂອງຝາຫຼືຮອບ, ຄວາມທົນທານເຫຼົ່ານັ້ນຄວນໄດ້ຮັບການປະເມີນແຍກຕ່າງຫາກໃນລະຫວ່າງການເລືອກເຄື່ອງຈັກ.
ແມ່ນແລ້ວ. ການທົດສອບໂຮງງານສາມາດດໍາເນີນດ້ວຍທໍ່ທອງແດງ, ແຖບຫຼືໂປຣໄຟລ໌ທີ່ລູກຄ້າສະຫນອງ. ການທົດສອບສາມາດປະເມີນຄວາມຊື່, ສະພາບຫນ້າດິນ, ການປັບ roller, ຄວາມຫມັ້ນຄົງຂອງເຄື່ອງຈັກແລະຕົວກໍານົດການປະຕິບັດງານພາຍໃຕ້ສະພາບວັດສະດຸຕົວຈິງ. ນີ້ແມ່ນແນະນໍາໃນເວລາທີ່ການປຸງແຕ່ງໂລຫະປະສົມທອງແດງໃຫມ່, ທໍ່ຝາບາງຫຼືຜະລິດຕະພັນທີ່ມີຄວາມຕ້ອງການຊື່ແຫນ້ນ.
ທີ່ຢູ່
NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ
ອີເມວ