ຜະລິດຕະພັນ
ຜະລິດຕະພັນ

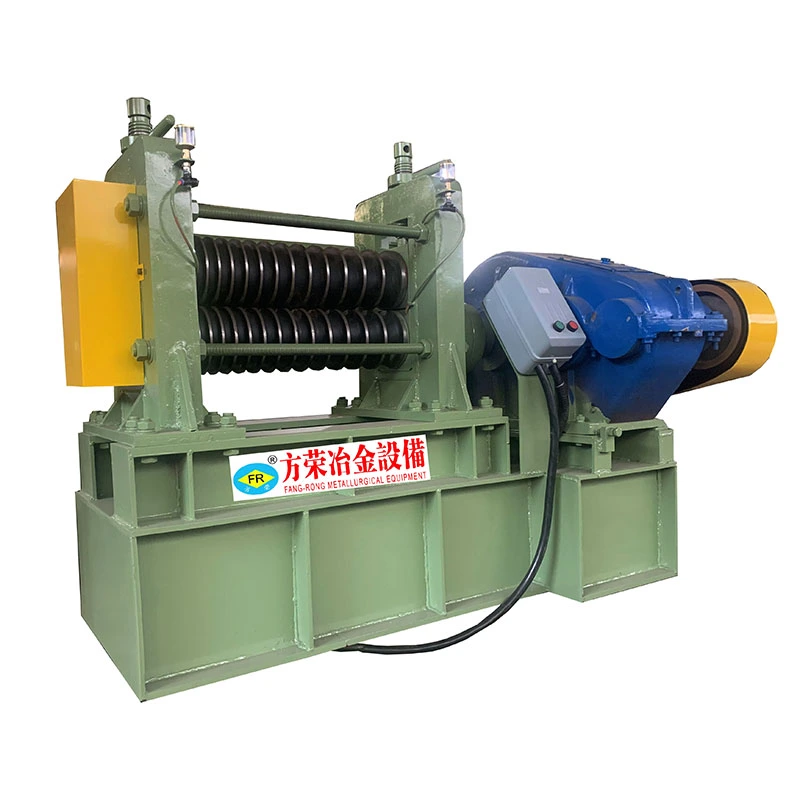
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.

ຜະລິດຕະພັນ
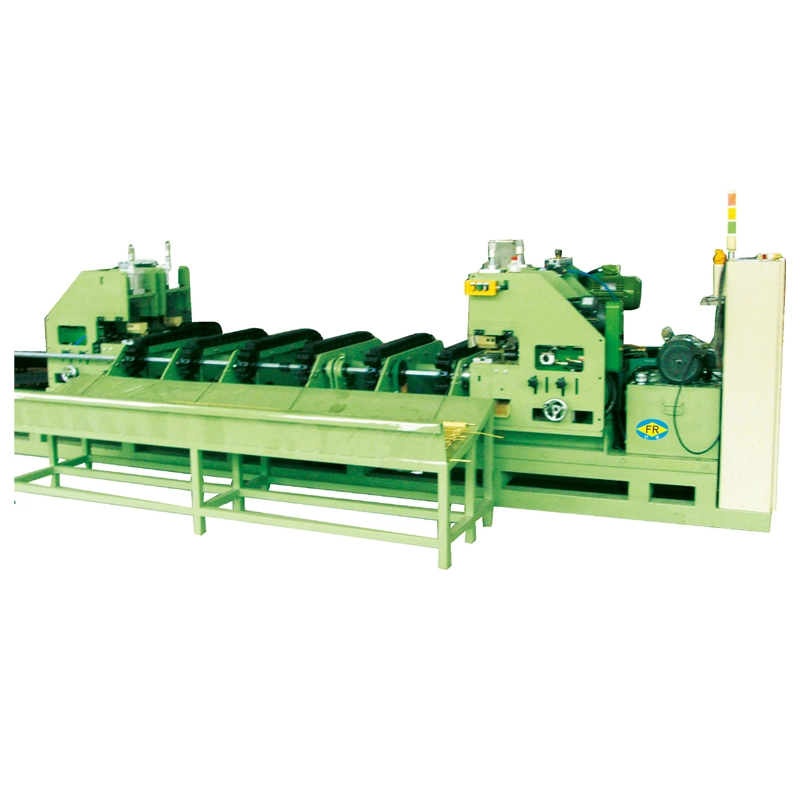
Aluminum horizontal ເຄື່ອງ straightening
  • Aluminum horizontal ເຄື່ອງ straighteningAluminum horizontal ເຄື່ອງ straightening
  • Aluminum horizontal ເຄື່ອງ straighteningAluminum horizontal ເຄື່ອງ straightening
  • Aluminum horizontal ເຄື່ອງ straighteningAluminum horizontal ເຄື່ອງ straightening
  • Aluminum horizontal ເຄື່ອງ straighteningAluminum horizontal ເຄື່ອງ straightening
  • Aluminum horizontal ເຄື່ອງ straighteningAluminum horizontal ເຄື່ອງ straightening

Aluminum horizontal ເຄື່ອງ straightening

Aluminum Horizontal Straightening Machine ໄດ້ຖືກອອກແບບສໍາລັບການ straightening ອາລູມິນຽມແລະອາລູມິນຽມທໍ່ໂລຫະປະສົມ, ທໍ່, ໂປຣໄຟລ໌, ແລະແຖບແຂງ. ມ້ວນພື້ນທີ່ມີຄວາມຊັດເຈນແລະການຄວບຄຸມຄວາມໄວທີ່ປ່ຽນແປງໄດ້ຫຼຸດຜ່ອນຮອຍຂີດຂ່ວນຂອງພື້ນຜິວໃນຂະນະທີ່ການແກ້ໄຂຫຼາຍມ້ວນປັບປຸງຄວາມຊື່ແລະຮູບໄຂ່. ຕົວແບບກວມເອົາເສັ້ນຜ່າສູນກາງຂອງທໍ່ φ4–180 ມມ ແລະ ແຖບແຂງຂອງ φ10–90 ມມ, ມີຄວາມຊື່ກົງລົງເຖິງ 0.1 ມມ/ມມ ແລະ ເລັ່ງເຖິງ 60 ມ/ນາທີ. ເຫມາະສໍາລັບ 1050, 1060, 3003, 5052, 6061, 6063, 6082, 7075 ແລະຊັ້ນຮຽນອື່ນໆ. FangRong ສະຫນອງເທກໂນໂລຍີ straightening ໄຕ້ຫວັນ, ປະສົບການວິສະວະກໍາ 26 ປີ, ແລະການສະຫນັບສະຫນູນຫລັງການຂາຍ.
ຄະແນນ: 5.0
(ການນັບຄະແນນ: 1)

ໄດ້Aluminum horizontal ເຄື່ອງ straighteningເປັນເຄື່ອງມ້ວນຫຼາຍສໍາລັບການແກ້ໄຂການງໍແລະ curvature ໃນທໍ່ອາລູມິນຽມ, ທໍ່, ແຖບແຂງ, ​​ແລະໂປຣໄຟລ໌ຫຼັງຈາກ extrusion, ການແຕ້ມຮູບ, ການປິ່ນປົວຄວາມຮ້ອນ, ການຕັດ, ຫຼືການຈັດການ. ບໍ່ເຫມືອນກັບເຫຼັກກ້າ, ອາລູມິນຽມມີຄວາມເຂັ້ມແຂງຂອງຜົນຜະລິດຕ່ໍາແລະຫນ້າດິນທີ່ອ່ອນກວ່າ, ດັ່ງນັ້ນຜົນບັງຄັບໃຊ້ straightening, ຄວາມກົດດັນ roller, ສະພາບຫນ້າດິນ roller, ແລະຄວາມໄວຂອງອາຫານທັງຫມົດຕ້ອງໄດ້ຮັບການຄວບຄຸມຢ່າງລະມັດລະວັງ.

ຊຸດ FR ຂອງ FangRong ປະກອບມີ 13 ການຕັ້ງຄ່າມາດຕະຖານຈາກ FR-20 ຫາ FR-180. ຂຶ້ນຢູ່ກັບຮູບແບບ, ໄດ້ເຄື່ອງ straightening ອາລູມິນຽມກວມເອົາເສັ້ນຜ່າສູນກາງຂອງທໍ່ຈາກφ4 ຫາ φ180 ມມແລະແຖບແຂງຈາກφ10 ຫາ φ90 ມມ. ການຕັ້ງຄ່າ Roller ຕັ້ງແຕ່ 14 ຫາ 20 ຊຸດ, ໂດຍມີມາດຕະຖານຄວາມເຂັ້ມງວດສະເພາະຈາກ ≤0.3 mm/m ແລະການຕັ້ງຄ່າທີ່ເລືອກເຖິງ ≤0.1 mm/m. ກໍາລັງຕິດຕັ້ງທັງໝົດມີຕັ້ງແຕ່ 3 kW ຫາ 55 kW.

ການອອກແບບເຄື່ອງຈັກແມ່ນອີງໃສ່ປະສົບການດ້ານວິສະວະກໍາແບບຊື່ ແລະ drawbench ໄລຍະຍາວຂອງ FangRong. ບໍລິສັດໄດ້ຖືກສ້າງຕັ້ງຂຶ້ນໃນປີ 1998 ໂດຍຜ່ານການຮ່ວມທຶນກັບຜູ້ຜະລິດໄຕ້ຫວັນທີ່ມີປະສົບການໃນອຸປະກອນ straightening ແລະໄດ້ກາຍເປັນເຈົ້າຂອງທັງຫມົດໃນປີ 2013.

Aluminum horizontal straightening machine for tubes and barsMulti-roller aluminum tube straightening machineAluminum bar straightening equipmentHorizontal straightening machine for aluminum profilesAluminum tube straightening equipment

ວິທີການຍືດອາລູມິນຽມເຮັດວຽກແນວໃດ

ຊຸດ FR ໃຊ້ການບິດແບບປີ້ນກັບກັນທີ່ມີການຄວບຄຸມໂດຍຜ່ານຫຼາຍຊຸດ roller. ແທນທີ່ຈະແກ້ໄຂໂຄ້ງທັງຫມົດຢູ່ໃນຈຸດຫນຶ່ງ, ຊິ້ນວຽກໄດ້ຖືກນໍາພາຜ່ານຈຸດແກ້ໄຂຢ່າງຕໍ່ເນື່ອງເພື່ອໃຫ້ເສັ້ນໂຄ້ງທີ່ເຫລືອຢູ່ຄ່ອຍໆຫຼຸດລົງ.

ສໍາລັບຜະລິດຕະພັນອາລູມິນຽມ, ການຕັ້ງຄ່າ roller ແມ່ນມີຄວາມສໍາຄັນໂດຍສະເພາະ. ຄວາມກົດດັນຫຼາຍເກີນໄປສາມາດປ່ອຍໃຫ້ເຄື່ອງຫມາຍ roller ຫຼືແນະນໍາການໂຄ້ງປີ້ນກັບກັນ, ໃນຂະນະທີ່ຄວາມກົດດັນບໍ່ພຽງພໍອາດຈະເຮັດໃຫ້ curvature ຕົກຄ້າງ. ການຕັ້ງຄ່າທີ່ກໍານົດໄວ້ແມ່ນຂຶ້ນກັບໂລຫະປະສົມ, temper, ເສັ້ນຜ່າກາງ, ຄວາມຫນາຂອງຝາ, ການຜິດປົກກະຕິເບື້ອງຕົ້ນ, ແລະຄວາມຊື່ທີ່ລະບຸໄວ້.

ຊິ້ນວຽກທໍາອິດເຂົ້າໄປໃນຄູ່ມືທີ່ສອດຄ່ອງ, ຫຼັງຈາກນັ້ນຜ່ານ rollers straightening. ແຕ່ລະຕໍາແຫນ່ງ roller ນໍາໃຊ້ຈໍານວນການຄວບຄຸມຂອງການຜິດປົກກະຕິ. ຈໍານວນຂອງຊຸດ roller ສະຫນອງຈຸດແກ້ໄຂເພີ່ມເຕີມ, ເຊິ່ງແມ່ນວ່າເປັນຫຍັງການປັບຄ່າ roller ສູງກວ່າປົກກະຕິໄດ້ຖືກເລືອກໃນເວລາທີ່ຄວາມຊື່ແຫນ້ນແຫນ້ນຫນາແຫນ້ນ.

FR-76 ແລະຕົວແບບຂະຫນາດໃຫຍ່ໃຫ້ການຄວບຄຸມຄວາມໄວທີ່ປ່ຽນແປງໄດ້ເຖິງ 60 m / ນາທີ. FR-50 ແລະແບບນ້ອຍກວ່າໃຊ້ຄວາມໄວທີ່ເລືອກໄດ້ຂອງ 9, 18, 27, ແລະ 45 m/min. ຄວາມໄວການເຮັດວຽກທີ່ເຫມາະສົມຄວນຈະຖືກສ້າງຕັ້ງຂຶ້ນຕາມຊັ້ນອາລູມິນຽມ, ເລຂາຄະນິດຂອງຜະລິດຕະພັນ, ເປົ້າຫມາຍຄວາມຊື່, ແລະຄວາມຕ້ອງການດ້ານຫນ້າດິນແທນທີ່ຈະພຽງແຕ່ແລ່ນຢູ່ໃນຄວາມໄວສູງສຸດທີ່ມີຢູ່.

ບ່ອນທີ່ການຍືດຊື່ເລື່ອງຄຸນນະພາບ

ຜະລິດຕະພັນອາລູມິນຽມສາມາດອອກຈາກເສັ້ນ extrusion ຫຼືແຕ້ມດ້ວຍ bow, curvature ທ້ອງຖິ່ນ, ຫຼືການຜິດປົກກະຕິທີ່ເກີດຈາກການເຮັດຄວາມເຢັນ, ການປິ່ນປົວຄວາມຮ້ອນ, ການຕັດ, ການເກັບຮັກສາ, ຫຼືການຂົນສົ່ງ. ຂໍ້ບົກພ່ອງເຫຼົ່ານີ້ກາຍເປັນທີ່ສັງເກດເຫັນຫຼາຍຂຶ້ນເມື່ອວັດສະດຸເຂົ້າສູ່ເຄື່ອງຈັກ CNC, ການເຊື່ອມໂລຫະ, ບິດ, anodizing, ຫຼືການປະກອບ.

ສໍາລັບທໍ່ອາລູມິນຽມທີ່ມີຝາບາງໆ, ສິ່ງທ້າທາຍແມ່ນບໍ່ພຽງແຕ່ກົງ. ຄວາມກົດດັນຂອງ roller ຫຼາຍເກີນໄປສາມາດສົ່ງຜົນກະທົບຕໍ່ຄວາມຮອບຫຼືປ່ອຍໃຫ້ເຄື່ອງຫມາຍທີ່ເຫັນໄດ້ຊັດເຈນຢູ່ເທິງຫນ້າດິນ. ສໍາລັບໂລຫະປະສົມແຂງເຊັ່ນ 6061 ແລະ 7075, ກໍາລັງການແກ້ໄຂທີ່ຕ້ອງການແມ່ນສູງກວ່າສໍາລັບຊັ້ນຮຽນທີຄວາມບໍລິສຸດທາງດ້ານການຄ້າທີ່ອ່ອນກວ່າ. ສໍາລັບຜະລິດຕະພັນສະຖາປັດຕະຍະກໍາເຊັ່ນ 6063 ໂປໄຟ, ຮູບລັກສະນະຂອງຫນ້າດິນອາດຈະມີຄວາມສໍາຄັນເທົ່າກັບຄວາມຊື່ຂອງມິຕິ.

ນີ້​ແມ່ນ​ວ່າ​ເປັນ​ຫຍັງ​ເຄື່ອງ straightening ທໍ່ອາລູມິນຽມຄວນໄດ້ຮັບການຄັດເລືອກຈາກລະດັບຜະລິດຕະພັນຕົວຈິງແທນທີ່ຈະເປັນເສັ້ນຜ່າສູນກາງຢ່າງດຽວ. ໂລຫະປະສົມ, temper, ຄວາມຫນາຂອງກໍາແພງ, ງໍເບື້ອງຕົ້ນ, ຄວາມຊື່ຂອງເປົ້າຫມາຍ, ແລະສະພາບຫນ້າດິນທີ່ຍອມຮັບໄດ້ທັງຫມົດຜົນກະທົບຕໍ່ການປັບຄ່າເຄື່ອງຈັກສຸດທ້າຍ.

ການຕັ້ງຄ່າ Roller ແລະຄວາມຊື່

ຊຸດ FR ແມ່ນມີຢູ່ກັບ 14, 15, 16, 17, ຫຼື 20 ຊຸດ roller. ຊຸດ roller ເພີ່ມເຕີມໃຫ້ຈຸດແກ້ໄຂຫຼາຍແລະຖືກນໍາໃຊ້ໂດຍທົ່ວໄປໃນບ່ອນທີ່ຕ້ອງການຄວາມເຂັ້ມງວດຂອງເສັ້ນກົງ.

ຕົວຢ່າງ, FR-50 ທີ່ມີ 20 rollers ແມ່ນຖືກກໍານົດຢູ່ທີ່ ≤0.1 mm/m, ໃນຂະນະທີ່ການຕັ້ງຄ່າ 17-roller ຫຼາຍແມ່ນຖືກກໍານົດຢູ່ທີ່ ≤0.2 mm/m. ມາດຕະຖານ 14-roller configurations ໂດຍທົ່ວໄປແມ່ນຖືກກໍານົດຢູ່ທີ່ ≤0.3 mm/m. ຜົນໄດ້ຮັບຕົວຈິງແມ່ນຍັງຂຶ້ນກັບສະພາບຂອງ workpiece ແລະການປັບຕົວຂອງເຄື່ອງຈັກ, ດັ່ງນັ້ນລູກຄ້າທີ່ມີຄວາມທົນທານໃກ້ຊິດຄວນເຮັດການທົດສອບຕົວຢ່າງກ່ອນທີ່ຈະສໍາເລັດການຕັ້ງຄ່າ.

ຂໍ້ມູນຈໍາເພາະ

ວິທີການເລືອກຮູບແບບ FR

ການເລືອກຕົວແບບຄວນເລີ່ມຕົ້ນດ້ວຍລະດັບການຜະລິດຕົວຈິງ. ກວດເບິ່ງເສັ້ນຜ່າສູນກາງຂອງທໍ່ຫຼືແຖບທີ່ໃຫຍ່ທີ່ສຸດແລະນ້ອຍທີ່ສຸດ, ຄວາມຫນາຂອງຝາທໍ່, ໂລຫະປະສົມອາລູມິນຽມແລະ temper, ຄວາມຊື່ທີ່ຕ້ອງການ, ຄວາມໄວການຜະລິດ, ແລະຄວາມຕ້ອງການດ້ານຫນ້າ. ເຄື່ອງຈັກຂະຫນາດໃຫຍ່ບໍ່ແມ່ນທາງເລືອກທີ່ດີກວ່າອັດຕະໂນມັດຖ້າການຜະລິດສ່ວນໃຫຍ່ປະກອບດ້ວຍຜະລິດຕະພັນຝາຂະຫນາດນ້ອຍຫຼືບາງໆ.

ຕົວແບບ ທໍ່ສູງສຸດ Ø (ມມ) ທໍ່ນ້ອຍ Ø (ມມ) ແຖບສູງສຸດ Ø (ມມ) ຄວາມຊື່ (mm/m) ຊຸດ Roller ຄວາມໄວ (ມ/ນ) ພະລັງງານທັງໝົດ (kW) ນ້ຳໜັກ (kg) ຂະໜາດ L×W×H (ມມ)
FR-180 (17 ມ້ວນ) φ180 φ60 φ90 ≤0.3 17 --- 55 25,000 4200×1800×1500
FR-150 (17 ມ້ວນ) φ150 φ58 φ70 ≤0.3 17 --- 30/37 12,000 4100×2280×1700
FR-120 (14 ມ້ວນ) φ120×T3.0 φ38 φ50 ≤0.3 14 --- 30 9,000 3250×1450×1250
FR-100 (14 ມ້ວນ) φ89×T3.0 φ28 φ32 ≤0.3 14 0-60 15 5,000 2350×1560×1160
FR-100 (17 ມ້ວນ) φ89×T3.0 φ28 φ32 ≤0.2 17 0-60 18 5,000 2700×1560×1160
FR-76 (14 ມ້ວນ) φ60×T3.0 φ16 φ22 ≤0.3 14 0-60 11 2,500 2250×1560×1160
FR-76 (17 ມ້ວນ) φ76×T3.0 φ18 φ25 ≤0.2 17 0-60 15 3,500 2560×1560×1160
FR-76 (20 ມ້ວນ) φ76×T3.0 φ18 φ25 ≤0.2 20 0-60 15 5,400 3250×1500×1250
FR-50 (14 ມ້ວນ) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0.3 14 9/18/27/45 7.5 1,500 1750×1120×1040
FR-50 (20 ມ້ວນ) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0.1 20 9/18/27/45 7.5 2,000 2200×1120×1040
FR-25 (14 ມ້ວນ) φ25 φ6 φ12 ≤0.3 14 9/18/27/45 4 1,000 1300×900×950
FR-25 (16 ມ້ວນ) φ25 φ6 φ12 ≤0.2 16 9/18/27/45 4 1,100 1800×1100×950
FR-20 (15 ມ້ວນ) φ16×T2.0 φ4 φ10 ≤0.3 15 9/18/27/45 3 700 1100×1050×950

Tຊີ້ໃຫ້ເຫັນຄວາມຫນາຂອງຝາທໍ່. FR-50 ແລະຕົວແບບນ້ອຍກວ່າໃຊ້ຄວາມໄວທີ່ເລືອກໄດ້ຂອງ 9/18/27/45 m/min, ໃນຂະນະທີ່ FR-76 ແລະຕົວແບບຂະຫນາດໃຫຍ່ທີ່ລະບຸໄວ້ຂ້າງເທິງໃຫ້ການຄວບຄຸມຄວາມໄວຕົວແປ 0-60 m/min. ທາງເລືອກຂອງຫນ້າດິນ roller ສາມາດຖືກກໍານົດຕາມການສໍາເລັດຮູບອາລູມິນຽມທີ່ຕ້ອງການ.

ຄໍາຮ້ອງສະຫມັກ

ທໍ່ອາລູມິນຽມສໍາລັບ HVAC ແລະເຄື່ອງເຮັດຄວາມເຢັນ

ທໍ່ອາລູມິນຽມທີ່ໃຊ້ໃນ condensers, evaporators, ປະກອບເຄື່ອງເຮັດຄວາມເຢັນ, ແລະລະບົບການຄຸ້ມຄອງຄວາມຮ້ອນໃນລົດຍົນອາດຈະຮຽກຮ້ອງໃຫ້ມີ straightening ຫຼັງຈາກ extrusion ຫຼືການຕັດ. ການແກ້ໄຂ roller ຄວບຄຸມຊ່ວຍຮັກສາເລຂາຄະນິດທີ່ຈໍາເປັນສໍາລັບການບິດ, ເຂົ້າຮ່ວມ, brazing, ຫຼືປະກອບຕໍ່ມາ.

ອົງປະກອບຂອງລົດຍົນ ແລະ EV

ຄໍາຮ້ອງສະຫມັກທົ່ວໄປປະກອບມີທໍ່ລະບາຍຄວາມຮ້ອນອາລູມິນຽມ, ທໍ່ລະບາຍຄວາມຮ້ອນຂອງຫມໍ້ໄຟ, ທໍ່ໂຄງສ້າງ, ແລະແຖບ extruded. ສໍາລັບຜະລິດຕະພັນເຫຼົ່ານີ້, ຄວາມຊື່ຕ້ອງຖືກພິຈາລະນາຮ່ວມກັນກັບຄວາມຫນາຂອງຝາທໍ່, ຮອບ, ແລະສະພາບຫນ້າດິນ.

ອາລູມິນຽມສະຖາປັດ

ທໍ່ 6063 ແລະໂປໄຟທີ່ໃຊ້ສໍາລັບ handrails, frames, facades, ແລະໂຄງສ້າງຕົກແຕ່ງມັກຈະຕ້ອງການພື້ນຜິວທີ່ສະອາດຫຼັງຈາກ straightening ເນື່ອງຈາກວ່າ anodizing ຫຼືການເຄືອບຈະບໍ່ເຊື່ອງເຄື່ອງຫມາຍ roller. ດັ່ງນັ້ນ, ການຕັ້ງຄ່າ roller ແລະຫນ້າດິນຄວນໄດ້ຮັບການຄັດເລືອກດ້ວຍຂະບວນການສໍາເລັດຮູບລົງໃນໃຈ.

ຜະລິດຕະພັນໄຟຟ້າ ແລະອຸດສາຫະກໍາ

ເຄື່ອງສາມາດຖືກນໍາໃຊ້ສໍາລັບແຖບອາລູມິນຽມ, conductors, ໂປໄຟ, ແລະຜະລິດຕະພັນ extruded ອື່ນໆທີ່ຕ້ອງການແກ້ໄຂກ່ອນທີ່ຈະເຄື່ອງຈັກ, ຕັດ, ການປະກອບ, ຫຼືເພີ່ມເຕີມ. ອັນເຄື່ອງເຮັດເສັ້ນຊື່ແຖບອາລູມິນຽມການກຳນົດຄ່າສາມາດເລືອກໄດ້ສຳລັບແຖບມົນແຂງພາຍໃນຂອບເຂດເສັ້ນຜ່າສູນກາງທີ່ນຳໃຊ້ໄດ້.

ການປຽບທຽບເຄື່ອງປັບເສັ້ນກົງຕາມແນວນອນຂອງອາລູມິນຽມ

ຊຸດ FR ແມ່ນມີຢູ່ກັບການຕັ້ງຄ່າ roller ທີ່ແຕກຕ່າງກັນແລະລະດັບການເຮັດວຽກ. ຮູບແບບທີ່ຖືກຕ້ອງແມ່ນສ່ວນໃຫຍ່ແມ່ນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງທໍ່ຫຼືແຖບ, ຄວາມຫນາຂອງກໍາແພງ, ຄວາມຊື່ທີ່ຕ້ອງການ, ແລະຄວາມໄວໃນການຜະລິດ. ການປຽບທຽບຂ້າງລຸ່ມນີ້ສະແດງໃຫ້ເຫັນຄວາມແຕກຕ່າງໃນການປະຕິບັດລະຫວ່າງການຕັ້ງຄ່າຕົ້ນຕໍ.

ການຕັ້ງຄ່າ ຮູບແບບທົ່ວໄປ ຂອບເຂດວຽກ ຄວາມຊື່ສັດ ຄວາມໄວ ເຫມາະ​ສົມ​ທີ່​ສຸດ​ສໍາ​ລັບ​ການ​
14 Roller FR-25, FR-50, FR-76, FR-100, FR-120 ທໍ່ອາລູມິນຽມຂະຫນາດນ້ອຍເຖິງຂະຫນາດໃຫຍ່ແລະແຖບ ໂດຍປົກກະຕິ ≤0.3 mm/m ສູງສຸດ 0–60 m/min ໃນຕົວແບບທີ່ໃຊ້ໄດ້ ການຜະລິດທົ່ວໄປ, ຄວາມຕ້ອງການຄວາມຊື່ສັດມາດຕະຖານ, ການຜະລິດແບບປະສົມ
15 Roller FR-20 ທໍ່Ø4–16ມມ; ແຖບ Ø10 ມມ ≤0.3ມມ/ມມ 9/18/27/45 ມ/ນທ ທໍ່ອະລູມິນຽມຂະໜາດນ້ອຍເສັ້ນຜ່າສູນກາງ ແລະ ບາ
16 Roller FR-25 ທໍ່Ø6–25ມມ; ແຖບ Ø12 ມມ ≤0.2ມມ/ມມ 9/18/27/45 ມ/ນທ ທໍ່ຂະຫນາດນ້ອຍກວ່າທີ່ຕ້ອງການຄວາມຊື່ທີ່ແຫນ້ນກວ່າ
17 Roller FR-76, FR-100, FR-150, FR-180 ທໍ່ອາລູມິນຽມຂະຫນາດກາງຫາຂະຫນາດໃຫຍ່ແລະແຖບ ລົງເຖິງ ≤0.2 mm/m ໃນແບບທີ່ເລືອກ 0–60 m/min ໃນ FR-76 ແລະສູງກວ່າທີ່ລະບຸໄວ້ ຄວາມຕ້ອງການຄວາມຊື່ສັດທີ່ສູງຂຶ້ນແລະການຜະລິດຢ່າງຕໍ່ເນື່ອງ
20 Roller FR-50, FR-76 ທໍ່Ø18–76ມມ; ແຖບ Ø16–25 ມມ ≤0.1–0.2 mm/m ຂຶ້ນກັບຕົວແບບ 9/18/27/45 ຫຼື 0–60 m/min ຂຶ້ນກັບຕົວແບບ ການ​ຕັ້ງ​ຊື່​ທີ່​ມີ​ຄວາມ​ຊັດ​ເຈນ​ບ່ອນ​ທີ່​ຕ້ອງ​ການ​ຄວາມ​ກົງ​ທີ່​ເຄັ່ງ​ຄັດ

14 Roller ທຽບກັບ 17 Roller ທຽບກັບ 20 Roller

ໂດຍທົ່ວໄປແລ້ວການຕັ້ງຄ່າ 14-roller ແມ່ນເຫມາະສົມໃນເວລາທີ່ຄວາມຊື່ຂອງມາດຕະຖານພຽງພໍແລະຄວາມຍືດຫຍຸ່ນໃນການຜະລິດມີຄວາມສໍາຄັນຫຼາຍກ່ວາການບັນລຸຄວາມກົງທີ່ເປັນໄປໄດ້ທີ່ແຫນ້ນຫນາ. ການຕັ້ງຄ່າ 17-roller ສະຫນອງການໂຄ້ງປີ້ນກັບກັນທີ່ມີການຄວບຄຸມຫຼາຍກວ່າເກົ່າແລະຖືກເລືອກໂດຍທົ່ວໄປເມື່ອລູກຄ້າຕ້ອງການຄວາມແຫນ້ນແຫນ້ນຂອງທໍ່ອາລູມິນຽມຂະຫນາດກາງຫຼືໃຫຍ່ກວ່າ.

ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ຕ້ອງການຄວາມຊື່ແຫນ້ນແຫນ້ນທີ່ສຸດພາຍໃນຂອບເຂດ FR, ການຕັ້ງຄ່າ 20-roller ສາມາດສະຫນອງຈຸດແກ້ໄຂເພີ່ມເຕີມຕາມ workpiece ໄດ້. ຕົວຢ່າງ, FR-50 (20 roller) ຖືກກໍານົດຢູ່ທີ່ ≤0.1 mm/m, ໃນຂະນະທີ່ FR-76 (20 roller) ຖືກກໍານົດຢູ່ທີ່ ≤0.2 mm/m. ຜົນໄດ້ຮັບຕົວຈິງຍັງຂຶ້ນກັບໂລຫະປະສົມ, temper, ເລຂາຄະນິດຂອງທໍ່, ຄວາມຫນາຂອງຝາ, ການຜິດປົກກະຕິເບື້ອງຕົ້ນ, ການປັບ roller, ແລະຄວາມໄວການຜະລິດ.

Aluminum Tube Straightening Machine vs Aluminum Bar Straightening Machine

ປັດໄຈ ທໍ່ອາລູມິນຽມ ແຖບອາລູມິນຽມແຂງ
ໂຄງສ້າງ Workpiece ພາກສ່ວນທີ່ເປັນຮູທີ່ມີຄວາມຫນາຂອງກໍາແພງຜົນກະທົບຕໍ່ການຜິດປົກກະຕິ ພາກສ່ວນແຂງທີ່ມີຄວາມຕ້ານທານຫຼາຍຂື້ນກັບການບິດ
ປັດໄຈການຄັດເລືອກທີ່ສໍາຄັນ ເສັ້ນຜ່າສູນກາງພາຍນອກແລະຄວາມຫນາຂອງກໍາແພງ ເສັ້ນຜ່າສູນກາງແຖບ
ຄວາມກັງວົນດ້ານ ຄວາມສ່ຽງສູງທີ່ຈະເກີດຮອຍມ້ວນເທິງພື້ນຜິວທີ່ອ່ອນກວ່າ ການເຮັດເຄື່ອງຫມາຍພື້ນຜິວຍັງຕ້ອງໄດ້ຮັບການຄວບຄຸມສໍາລັບແຖບສໍາເລັດຮູບ
ການປັບເສັ້ນຊື່ ຄວາມກົດດັນຂອງ roller ຕ້ອງໄດ້ຮັບການຈັບຄູ່ກັບໂລຫະປະສົມ, temper ແລະຄວາມຫນາຂອງຝາ ຄວາມກົດດັນຂອງ Roller ສ່ວນໃຫຍ່ແມ່ນຖືກກໍານົດໂດຍເສັ້ນຜ່າກາງ, ສະພາບວັດສະດຸແລະການງໍເບື້ອງຕົ້ນ

ວິທີການເລືອກເຄື່ອງຍືດອາລູມິນຽມທີ່ຖືກຕ້ອງ

ຢ່າເລືອກເຄື່ອງດ້ວຍເສັ້ນຜ່າສູນກາງສູງສຸດຢ່າງດຽວ. ສໍາລັບທໍ່ອາລູມິນຽມ, ໃຫ້ເສັ້ນຜ່າກາງພາຍນອກ, ຄວາມຫນາຂອງກໍາແພງ, ໂລຫະປະສົມແລະ temper, ຄວາມຊື່ເບື້ອງຕົ້ນ, ຄວາມຊື່ທີ່ຕ້ອງການຫຼັງຈາກການແກ້ໄຂ, ແລະຄວາມໄວການຜະລິດເປົ້າຫມາຍ. ສໍາລັບແຖບແຂງ, ​​ສະຫນອງເສັ້ນຜ່າສູນກາງແຖບ, ໂລຫະປະສົມແລະ temper, ງໍເບື້ອງຕົ້ນ, ແລະສໍາເລັດຄວາມຕ້ອງການຄວາມຊື່.

ເມື່ອສອງແບບສາມາດກວມເອົາເສັ້ນຜ່າສູນກາງ workpiece ດຽວກັນ, ການຕັດສິນໃຈຄວນຈະອີງໃສ່ຄວາມຊື່ແລະເງື່ອນໄຂການຜະລິດທີ່ຕ້ອງການ. ຕົວຢ່າງ, ຮູບແບບ 14-roller ອາດຈະພຽງພໍສໍາລັບ ≤0.3 mm/m, ໃນຂະນະທີ່ການຕັ້ງຄ່າ 16-, 17-, ຫຼື 20-roller ອາດຈະເຫມາະສົມກວ່າເມື່ອຂະບວນການຕ້ອງການຄວາມຊື່ທີ່ແຫນ້ນກວ່າ.

ເປັນຫຍັງເລືອກພວກເຮົາ

FangRong aluminum straightening machine factory

ສ້າງຕັ້ງຂຶ້ນໃນປີ 1998
FangRong ມີຄວາມຊ່ຽວຊານໃນອຸປະກອນ straightening ແລະ drawbench ນັບຕັ້ງແຕ່ 1998. ບໍລິສັດໃນເບື້ອງຕົ້ນໄດ້ດໍາເນີນການເປັນບໍລິສັດຮ່ວມທຶນກັບຜູ້ຜະລິດໄຕ້ຫວັນແລະໄດ້ເປັນເຈົ້າຂອງທັງຫມົດໃນປີ 2013.

ສອງໂຮງງານຜະລິດ
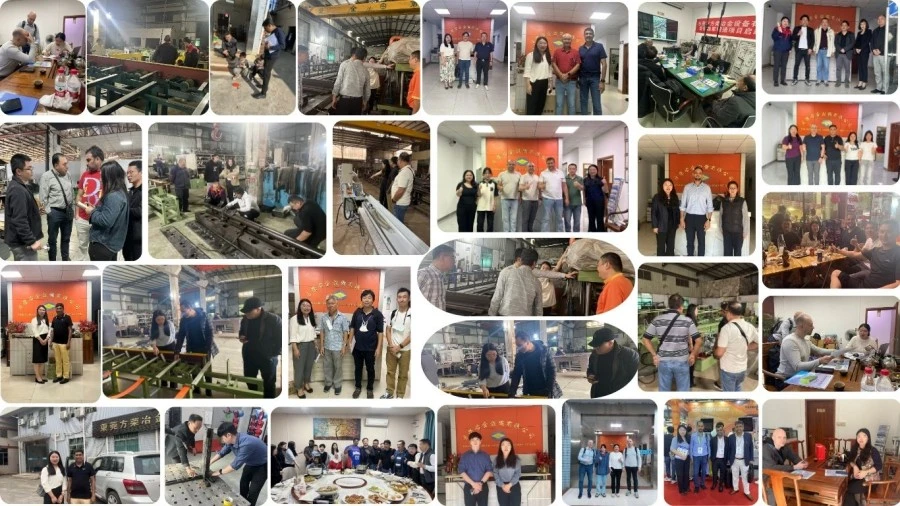
Dongguan Fangrong Metallurgical Equipment Co., Ltd. ແລະ Yangjiang Fangrong ເຄື່ອງຈັກຈໍາກັດ, ສະຫນອງຄວາມສາມາດໃນການຜະລິດສໍາລັບ straightening ແລະອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ກ່ຽວຂ້ອງ.

ການທົດສອບເຄື່ອງຈັກກ່ອນການຂົນສົ່ງ
ເຄື່ອງຈັກສາມາດຖືກທົດສອບພາຍໃຕ້ເງື່ອນໄຂທີ່ບໍ່ເຮັດວຽກແລະການໂຫຼດກ່ອນການຂົນສົ່ງ. ບ່ອນທີ່ມີຕົວຢ່າງຂອງລູກຄ້າ, ການທົດສອບສາມາດປະກອບມີຄວາມຊື່, ການສອດຄ່ອງ roller, ການສັ່ນສະເທືອນຂອງເຄື່ອງຈັກ, ປະຈຸບັນ motor, ສະພາບຫນ້າດິນ, ແລະຄວາມຫມັ້ນຄົງຂອງການດໍາເນີນງານ.

ວິສະວະກໍາອີງໃສ່ຜະລິດຕະພັນຕົວຈິງ
ສໍາລັບການເຄື່ອງ straightening ເສັ້ນນອນອາລູມິນຽມ, ຂໍ້ມູນຜະລິດຕະພັນຂອງລູກຄ້າກໍານົດການຕັ້ງຄ່າ roller, ລະດັບການເຮັດວຽກ, ຄວາມໄວ, ແລະຄວາມຕ້ອງການດ້ານການປິ່ນປົວ. FangRong ສາມາດປະເມີນລະດັບອາລູມິນຽມ, ເສັ້ນຜ່າກາງ, ຄວາມຫນາຂອງກໍາແພງ, temper, ເປົ້າຫມາຍຄວາມຊື່, ແລະຄວາມຕ້ອງການການຜະລິດກ່ອນທີ່ຈະແນະນໍາຮູບແບບ.

ການຕິດຕັ້ງແລະສະຫນັບສະຫນູນດ້ານວິຊາການ
ການແຕ້ມພື້ນຖານ, ການສະຫນັບສະຫນູນການມອບຫມາຍ, ການຝຶກອົບຮົມຜູ້ປະກອບການ, ການສະຫນອງອາໄຫຼ່, ແລະການແກ້ໄຂບັນຫາຫ່າງໄກສອກຫຼີກແມ່ນມີຢູ່. ການສະຫນັບສະຫນູນການຕິດຕັ້ງໃນສະຖານທີ່ຍັງສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການ.

ກອງປະຊຸມແລະການຄວບຄຸມຄຸນນະພາບ

FangRong straightening machine production workshop

ຂະບວນການຜະລິດ

Aluminum straightening machine manufacturing process

ວິສະວະກໍາ:ການຕັ້ງຄ່າເຄື່ອງແມ່ນກໍານົດຈາກຂະຫນາດຂອງຜະລິດຕະພັນ, ຊັ້ນອາລູມິນຽມ, ຄວາມຕ້ອງການຄວາມຊື່, ຄວາມໄວ, ແລະຄວາມຕ້ອງການດ້ານຫນ້າ.

ເຄື່ອງຈັກ:Rollers, shafts, ກອບ, ເກຍ, ແລະອົງປະກອບທີ່ສໍາຄັນອື່ນໆແມ່ນ machined ແລະກວດກາຕາມການອອກແບບເຄື່ອງຈັກ.

ສະພາແຫ່ງ:ການປະກອບ Roller, ອົງປະກອບສາຍສົ່ງ, ລະບົບໄຟຟ້າ, PLC, ແລະ HMI ແມ່ນປະສົມປະສານແລະກວດສອບໃນລະຫວ່າງການປະກອບ.

ການທົດສອບ:ການດໍາເນີນງານຂອງເຄື່ອງຈັກ, ການຈັດຕໍາແຫນ່ງ roller, ການປະຕິບັດ straightening, ການສັ່ນສະເທືອນ, ຄວາມປອດໄພຂອງໄຟຟ້າ, ແລະຕົວກໍານົດການອື່ນໆທີ່ລະບຸໄວ້ໄດ້ຖືກກວດກາກ່ອນທີ່ຈະຂົນສົ່ງ.

ການກວດກາຄັ້ງສຸດທ້າຍ:ຄວາມຕ້ອງການສະເພາະຂອງລູກຄ້າແລະຜົນການທົດສອບໄດ້ຖືກທົບທວນຄືນກ່ອນທີ່ຈະຫຸ້ມຫໍ່ສົ່ງອອກ.

ການຢັ້ງຢືນ

FangRong ISO9001 and CE certifications

ISO 9001:2015ການຢັ້ງຢືນການຄຸ້ມຄອງຄຸນນະພາບສະຫນັບສະຫນູນການຜະລິດເອກະສານຂອງບໍລິສັດແລະຂັ້ນຕອນການຄວບຄຸມຄຸນນະພາບ. ຊຸດ FR ຍັງມີການຢັ້ງຢືນ CE ສໍາລັບແບບຈໍາລອງແລະຕະຫຼາດທີ່ກ່ຽວຂ້ອງ. ເອກະສານການກວດກາ ແລະສິດທິບັດຂອງ SGS ສາມາດສະໜອງໃຫ້ໄດ້ຕາມທີ່ຈຳເປັນສຳລັບການປະເມີນໂຄງການ.

ການຫຸ້ມຫໍ່ແລະການຂົນສົ່ງ

Aluminum horizontal straightening machine export packaging

ເຄື່ອງຈັກໄດ້ຖືກກະກຽມສໍາລັບການຂົນສົ່ງສົ່ງອອກທີ່ມີການປົກປ້ອງທີ່ເຫມາະສົມສໍາລັບອົງປະກອບກົນຈັກ, ລະບົບໄຟຟ້າ, ແລະຫນ້າດິນທີ່ຖືກເປີດເຜີຍ. ການຫຸ້ມຫໍ່ແລະການຈັດການການຂົນສົ່ງສາມາດຢືນຢັນໄດ້ຕາມຂະຫນາດເຄື່ອງ, ຈຸດຫມາຍປາຍທາງ, ແລະວິທີການຂົນສົ່ງ.

ຄໍາຖາມທີ່ຖາມເລື້ອຍໆ

ໂລຫະປະສົມອາລູມິນຽມອັນໃດທີ່ສາມາດເຮັດໃຫ້ຊຸດ FR ກົງ?

ຊຸດ FR ສາມາດຖືກຕັ້ງຄ່າສໍາລັບໂລຫະປະສົມອາລູມິນຽມທົ່ວໄປລວມທັງ 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075, ແລະຊັ້ນຮຽນອື່ນໆ. ເນື່ອງຈາກວ່າຄວາມເຂັ້ມແຂງຂອງຜົນຜະລິດແລະ temper ແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍລະຫວ່າງໂລຫະປະສົມ, ການຕັ້ງຄ່າ roller ສຸດທ້າຍຄວນຈະອີງໃສ່ວັດສະດຸຕົວຈິງແທນທີ່ຈະເປັນການອອກແບບໂລຫະປະສົມຢ່າງດຽວ.

ຂ້ອຍຈະເລືອກລະຫວ່າງ 14, 17, ແລະ 20 rollers ແນວໃດ?

ປັດໃຈຕົ້ນຕໍແມ່ນຄວາມຊື່ສັດທີ່ຕ້ອງການ, ເລຂາຄະນິດຂອງຜະລິດຕະພັນ, ສະພາບວັດສະດຸ, ແລະລະດັບການຜະລິດ. ຊຸດ roller ເພີ່ມເຕີມສະຫນອງຈຸດແກ້ໄຂຫຼາຍແລະໂດຍທົ່ວໄປແມ່ນມັກສໍາລັບຄວາມຕ້ອງການຄວາມຊື່ທີ່ເຄັ່ງຄັດ. ຕົວຢ່າງ, FR-50 ທີ່ມີ 20 rollers ແມ່ນຖືກກໍານົດຢູ່ທີ່ ≤0.1 mm/m, ໃນຂະນະທີ່ມາດຕະຖານ 14-roller ກໍານົດໂດຍທົ່ວໄປແມ່ນ ≤0.3 mm/m.

ເຄື່ອງສາມາດຕັ້ງທໍ່ອາລູມິນຽມທີ່ມີຝາບາງໆໂດຍບໍ່ມີຮອຍ?

ມັນຂຶ້ນກັບເລຂາຄະນິດຂອງທໍ່, ໂລຫະປະສົມ, temper, ຄວາມຕ້ອງການດ້ານຫນ້າ, ແລະການຕັ້ງຄ່າ roller. ອາລູມິນຽມແມ່ນຂ້ອນຂ້າງອ່ອນ, ດັ່ງນັ້ນຄວາມກົດດັນຫຼາຍເກີນໄປຫຼືຫນ້າດິນ roller ທີ່ບໍ່ເຫມາະສົມສາມາດເຮັດໃຫ້ເກີດເຄື່ອງຫມາຍ. ສໍາລັບທໍ່ລັກສະນະທີ່ມີຄວາມສໍາຄັນ, ວັດສະດຸມ້ວນແລະສະພາບຫນ້າດິນຄວນໄດ້ຮັບການຢືນຢັນໃນລະຫວ່າງການເລືອກເຄື່ອງຈັກແລະການທົດສອບຕົວຢ່າງ.

ເຄື່ອງຫນຶ່ງສາມາດປະມວນຜົນຂະຫນາດທໍ່ອະລູມິນຽມທີ່ແຕກຕ່າງກັນບໍ?

ແມ່ນແລ້ວ, ໃຫ້ຂະຫນາດຢູ່ໃນຂອບເຂດການເຮັດວຽກທີ່ກໍານົດຂອງເຄື່ອງຈັກແລະການຕັ້ງຄ່າເຄື່ອງມືແລະ roller ແມ່ນເຫມາະສົມ. ຖ້າຂອບເຂດການຜະລິດກວມເອົາເສັ້ນຜ່າກາງຫຼືຄວາມຫນາຂອງກໍາແພງທີ່ແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍ, ລະດັບການປັບຕົວທີ່ຕ້ອງການຄວນໄດ້ຮັບການກວດສອບກ່ອນທີ່ຈະສັ່ງ.

ທ່ານສາມາດທົດສອບເຄື່ອງເຮັດເສັ້ນກົງຕາມແນວນອນຂອງອາລູມິນຽມໂດຍໃຊ້ຕົວຢ່າງອາລູມິນຽມຂອງພວກເຮົາບໍ?

ແມ່ນແລ້ວ. ການທົດສອບຕົວຢ່າງແມ່ນແນະນໍາໃນເວລາທີ່ຜະລິດຕະພັນມີຄວາມທົນທານຕໍ່ຊື່ທີ່ແຫນ້ນຫນາ, ຝາບາງໆ, ຄວາມຕ້ອງການສໍາເລັດຮູບຂອງຫນ້າດິນ, ຫຼືໂລຫະປະສົມທີ່ບໍ່ໄດ້ຜ່ານການປຸງແຕ່ງກ່ອນຫນ້ານີ້ໃນການຕັ້ງຄ່າທີ່ເລືອກ. ຜົນການທົດສອບສາມາດຖືກນໍາໃຊ້ເພື່ອຢືນຢັນຮູບແບບເຄື່ອງຈັກ, ການຈັດລຽງຂອງ roller, ຄວາມໄວ, ແລະການຕັ້ງຄ່າການແກ້ໄຂກ່ອນການຂົນສົ່ງ.

ຂໍ້ມູນໃດທີ່ຕ້ອງການສໍາລັບການເລືອກເຄື່ອງຈັກ?

ສະຫນອງໂລຫະປະສົມອາລູມິນຽມແລະ temper, ທໍ່ຫຼືແຖບ, ເສັ້ນຜ່າກາງຕໍາ່ສຸດທີ່ແລະສູງສຸດ, ຄວາມຫນາຂອງຝາທໍ່ທີ່ໃຊ້ໄດ້, ຄວາມຊື່ສັດເບື້ອງຕົ້ນ, ຕ້ອງການຄວາມຊື່ສຸດທ້າຍ, ຄວາມຕ້ອງການດ້ານຄຸນນະພາບ, ແລະຄວາມໄວການຜະລິດທີ່ຄາດວ່າຈະ. ລາຍລະອຽດເຫຼົ່ານີ້ແມ່ນພຽງພໍສໍາລັບການແນະນໍາເຄື່ອງຈັກເບື້ອງຕົ້ນແລະການປະເມີນຄວາມອາດສາມາດ.

ສົ່ງສອບຖາມ
ຂໍ້​ມູນ​ຕິດ​ຕໍ່
  • ທີ່ຢູ່

    NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ

  • ອີເມວ

    frsale@dgfangrong.com

ບອກພວກເຮົາກ່ຽວກັບວັດສະດຸ, ຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນ, ຂະບວນການຜະລິດແລະຄວາມຕ້ອງການອຸປະກອນ. FangRong ສາ​ມາດ​ປຶກ​ສາ​ຫາ​ລື​ທີ່​ເຫມາະ​ສົມ​ເຄື່ອງ​ແຕ້ມ​ເຢັນ​, Drawing Dies​, Straightening ເຄື່ອງ​ແລະ​ການ​ແກ້​ໄຂ​ທີ່​ເຫມາະ​ສົມ​ສໍາ​ລັບ​ຄໍາ​ຮ້ອງ​ສະ​ຫມັກ​ຂອງ​ທ່ານ​.
ຄະແນນ:
5.0
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
ປະຕິເສດຍອມຮັບ