Whatsapp
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.
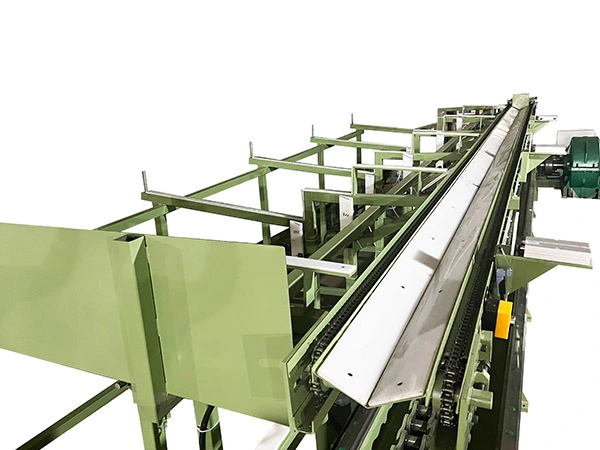
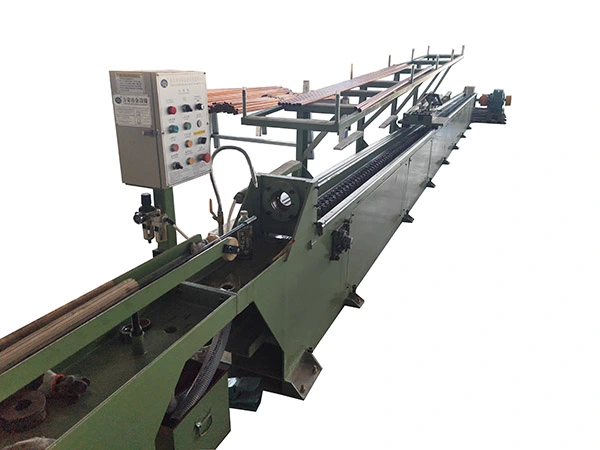
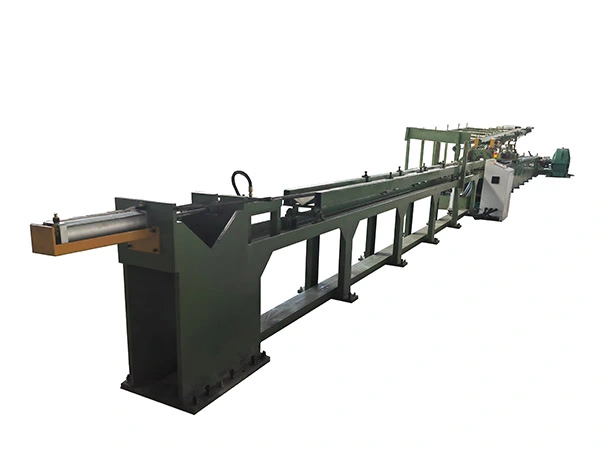
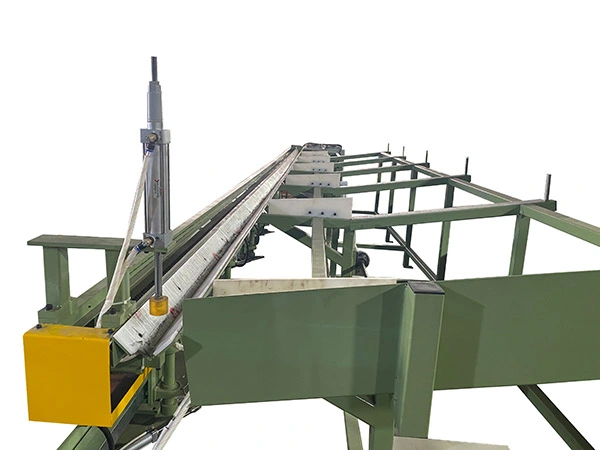
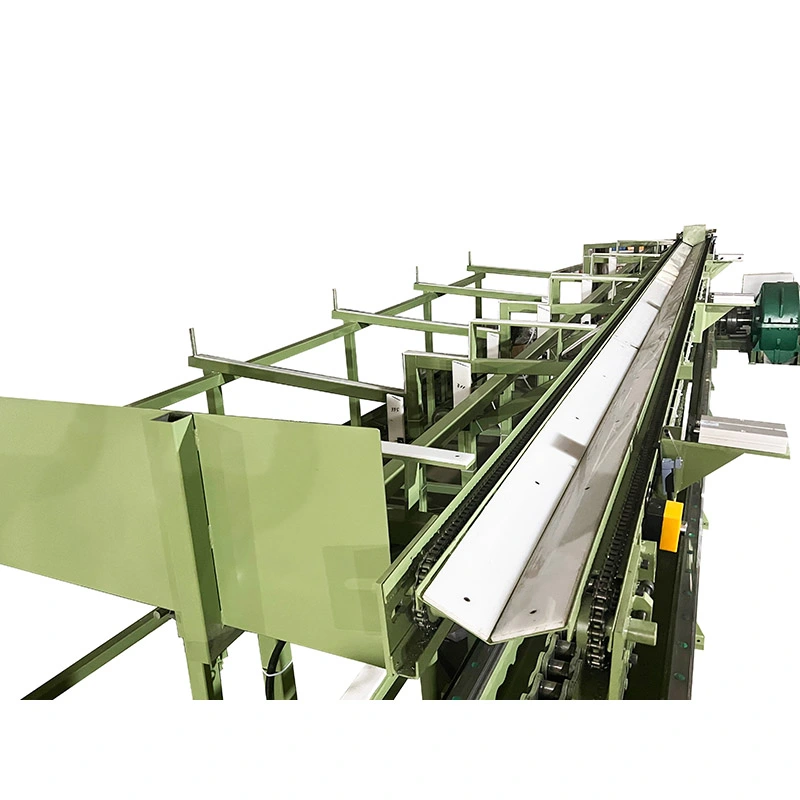
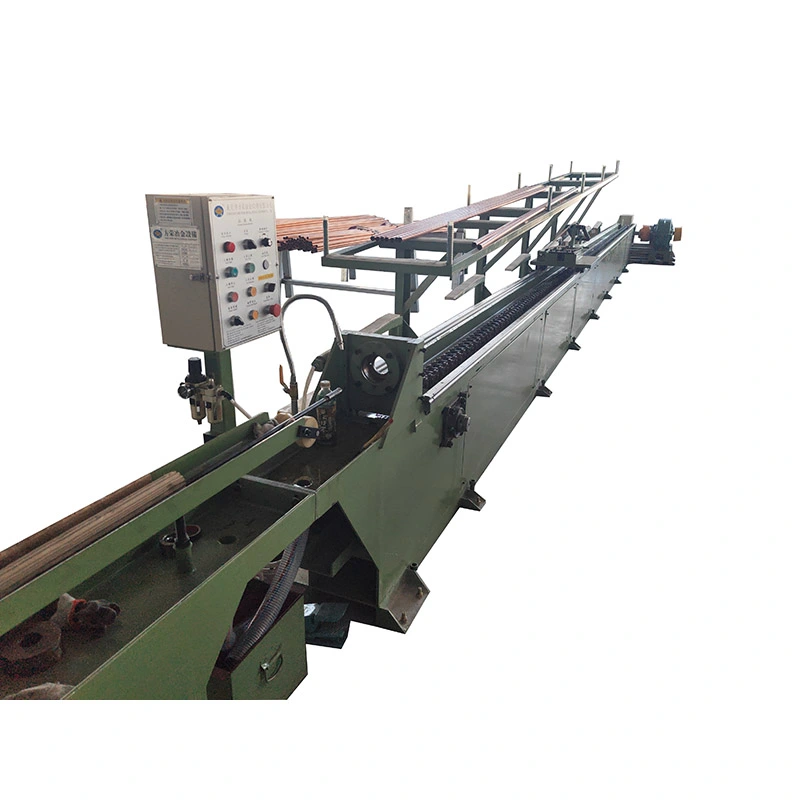
ໄດ້Double Chain Cold Drawing Machineຖືກສ້າງຂຶ້ນສໍາລັບການແຕ້ມຮູບທີ່ມີແຮງດັນສູງທີ່ລະບົບຕ່ອງໂສ້ດຶງດຽວອາດຈະສ້າງການໂຫຼດທີ່ບໍ່ສະເຫມີກັນໃນການຂົນສົ່ງ. ຂອງມັນsynchronized dual-chain driveແຈກຢາຍຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບໃຫ້ເທົ່າທຽມກັນຫຼາຍຂຶ້ນ, ຊ່ວຍຮັກສາຄວາມສອດຄ່ອງຂອງຄວາມຕາຍແລະການເຮັດວຽກທີ່ຫມັ້ນຄົງໃນເວລາທີ່ການປຸງແຕ່ງເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່, ຝາຫນາ, ຫຼືທໍ່ແລະແຖບທີ່ມີຄວາມເຂັ້ມແຂງສູງ. ແບບຈໍາລອງ FR-16 ຫາ FR-600 ໃຫ້ແຮງດຶງ 1-300 ໂຕນ, ເລັ່ງເຖິງ30 m / ນາທີ, ແລະເສັ້ນເລືອດຕັນໃນ customizable ຂອງ10 m ຫຼືຫຼາຍກວ່ານັ້ນ. ທາງເລືອກ 1–5 strand ແຕ້ມແລະການໃຫ້ອາຫານອັດຕະໂນມັດ, ການຕັດ, ແລະໄດ້ຮັບການສະຫນັບສະຫນູນການຜະລິດທີ່ມີປະລິມານທີ່ສູງຂຶ້ນຂອງເຫຼັກກາກບອນ, ເຫຼັກໂລຫະປະສົມ, ສະແຕນເລດ, ທອງແດງ, ອາລູມິນຽມ, titanium, ແລະໂລຫະປະສົມພິເສດ.
ໄດ້Double Chain Cold Drawing Machineເປັນ drawbench ກົນຈັກທີ່ອອກແບບມາສໍາລັບທໍ່ໂລຫະແຕ້ມເຢັນແລະແຖບແຂງໂດຍຜ່ານການຕາຍຢູ່ໃນອຸນຫະພູມອາກາດລ້ອມຮອບ. ມັນໃຊ້ຕ່ອງໂສ້ທີ່ຫນັກແຫນ້ນສອງຂະຫນານເພື່ອດຶງລົດແຕ້ມ, ແຈກຢາຍການໂຫຼດໃນທົ່ວທັງສອງດ້ານຂອງເຄື່ອງຈັກແທນທີ່ຈະສຸມໃສ່ແຮງດຶງຢູ່ໃນຕ່ອງໂສ້ດຽວ.
ການຕັ້ງຄ່ານີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະໃນເວລາທີ່ແຕ້ມທໍ່ທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່, ຜະລິດຕະພັນຝາຫນາ, ໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງຫຼືຜະລິດຕະພັນທີ່ຕ້ອງການແຮງແຕ້ມຂ້ອນຂ້າງສູງ. ຊຸດ FR ກວມເອົາ 16 ແບບມາດຕະຖານຈາກ FR-16 ເຖິງ FR-600, ດ້ວຍກໍາລັງແຕ້ມຈາກ 1 ຫາ 300 ໂຕນແລະຄວາມໄວແຕ້ມຈາກ 7 ຫາ 30 m / ນາທີ. ອີງຕາມການຈັດວາງຜະລິດຕະພັນແລະເຄື່ອງມື, ເຄື່ອງສາມາດຖືກຕັ້ງຄ່າສໍາລັບສາຍດຽວຫຼືຫຼາຍເສັ້ນ, ລວມທັງການແຕ້ມຮູບພ້ອມໆກັນເຖິງຫ້າທໍ່ຫຼືແຖບ.
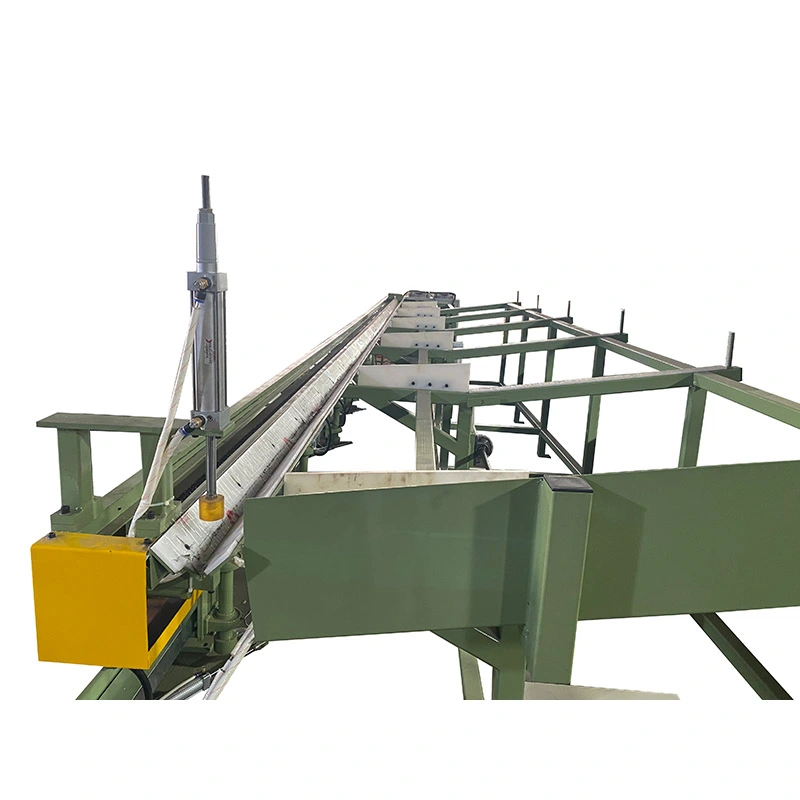
ສໍາລັບການຜະລິດທໍ່, ເຄື່ອງສາມາດສະຫນອງດ້ວຍລະບົບ mandrel. ອຸປະກອນການໃຫ້ອາຫານ, ການຕັດແລະການຮັບອັດຕະໂນມັດຍັງສາມາດປະສົມປະສານໄດ້ໃນເວລາທີ່ລູກຄ້າຕ້ອງການສາຍການຜະລິດຢ່າງຕໍ່ເນື່ອງແທນທີ່ຈະເປັນ drawbench ທີ່ມີການໂຫຼດດ້ວຍຕົນເອງ.
ໃນ drawbench ສາຍດຽວແບບທໍາມະດາ, ແຮງດຶງແມ່ນສຸມໃສ່ຢູ່ຂ້າງຫນຶ່ງຂອງ carriage. ເມື່ອຂະຫນາດເຄື່ອງແລະກໍາລັງການແຕ້ມຮູບເພີ່ມຂຶ້ນ, ການຈັດການນີ້ສາມາດສ້າງການໂຫຼດ eccentric ໃນ carriage, ລະບົບຄູ່ມືແລະການປະກອບການເສຍຊີວິດ. ຜົນໄດ້ຮັບສາມາດເລັ່ງການສວມໃສ່ກົນຈັກ, ບັນຫາການຈັດຕໍາແຫນ່ງແລະເລຂາຄະນິດຂອງຜະລິດຕະພັນທີ່ບໍ່ຫມັ້ນຄົງ.
ໄດ້Double Chain Cold Drawing Machineແກ້ໄຂບັນຫານີ້ໂດຍການນໍາໃຊ້ຕ່ອງໂສ້ synchronized ສອງຕໍາແຫນ່ງຢູ່ດ້ານກົງກັນຂ້າມຂອງ carriage. ການຈັດວາງການດຶງທີ່ສົມດູນຈະຊ່ວຍໃຫ້ລົດບັນທຸກເດີນທາງຢ່າງສະໝ່ຳສະເໝີຜ່ານຈັງຫວະການແຕ້ມຮູບ ແລະ ຫຼຸດຜ່ອນທ່າອ່ຽງຂອງລົດທີ່ຈະບິດພາຍໃຕ້ການໂຫຼດ.
ນີ້ເປັນສິ່ງສໍາຄັນທີ່ສຸດໃນເວລາທີ່ກໍາລັງການແຕ້ມຮູບແມ່ນສູງຫຼືໃນເວລາທີ່ຄວາມສອດຄ່ອງຂອງມິຕິລະດັບມີຄວາມສໍາຄັນໃນໄລຍະຜະລິດຕະພັນຍາວ. ຢ່າງໃດກໍຕາມ, ສໍາລັບການນໍາໃຊ້ທໍ່ຫຼືແຖບທີ່ມີຂະຫນາດນ້ອຍ, ຕ່ໍາ, ລະບົບຕ່ອງໂສ້ສອງດ້ານອາດຈະໃຫ້ຜົນປະໂຫຍດດ້ານການປະຕິບັດຫນ້ອຍກ່ວາມັນຢູ່ໃນສາຍການຜະລິດທີ່ມີຫນ້າທີ່ຫນັກ. ດັ່ງນັ້ນການເລືອກເຄື່ອງຈັກຄວນຈະອີງໃສ່ການແຕ້ມຮູບຕົວຈິງແລະຄວາມຕ້ອງການຜ່ານແທນທີ່ຈະພຽງແຕ່ເລືອກຮູບແບບທີ່ມີຂະຫນາດໃຫຍ່ທີ່ສຸດ.
ຊິ້ນວຽກໄດ້ຖືກກະກຽມຕາມຂະບວນການແຕ້ມຮູບທີ່ເລືອກແລະວາງຕໍາແຫນ່ງຜ່ານຕາຍ. ສໍາລັບການແຕ້ມຮູບທໍ່, ການຈັດວາງ mandrel ທີ່ກໍານົດໄວ້ແມ່ນຕິດຕັ້ງຕາມຂະຫນາດທໍ່, ວັດສະດຸແລະຕາຕະລາງການຫຼຸດຜ່ອນ. carriage ແຕ້ມຈັບທໍ່ຫຼືແຖບທີ່ກຽມໄວ້ແລະຖືກດຶງຜ່ານຕາຍໂດຍລະບົບຕ່ອງໂສ້ synchronized.
ໃນລະຫວ່າງການແຕ້ມຮູບ, ການຕາຍຈະຫຼຸດຜ່ອນຫຼືຄວບຄຸມຂະຫນາດພາຍນອກຂອງ workpiece ໃນຂະນະທີ່ mandrel ຄວບຄຸມເລຂາຄະນິດພາຍໃນໃນເວລາທີ່ຕ້ອງການຂະຫນາດພາຍໃນ. ຫຼັງຈາກເສັ້ນເລືອດຕັນໃນຮູບແຕ້ມ, ການຂົນສົ່ງກັບຄືນສູ່ຕໍາແຫນ່ງເລີ່ມຕົ້ນຂອງມັນແລະຊິ້ນວຽກຕໍ່ໄປຈະຖືກໂຫລດ.
ຜົນໄດ້ຮັບຂອງມິຕິຕົວຈິງແມ່ນຂຶ້ນກັບຊັ້ນວັດສະດຸ, ຂະຫນາດເລີ່ມຕົ້ນ, ເລຂາຄະນິດຕາຍ, ການອອກແບບ mandrel, ການຫລໍ່ລື່ນ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານແລະການສອດຄ່ອງຂອງເຄື່ອງຈັກ. ສໍາລັບເຫດຜົນນີ້, ເຄື່ອງແຕ້ມຮູບບໍ່ຄວນຖືກກໍານົດຈາກເສັ້ນຜ່າສູນກາງສໍາເລັດຮູບຢ່າງດຽວ.
| ຕົວແບບ | ກໍາລັງແຕ້ມ | ຄວາມໄວແຕ້ມ | ມໍເຕີຫຼັກ | ກ່ອງເກຍ | ລະບົບຕ່ອງໂສ້ / ແຜ່ນ | ກັບຄືນມໍເຕີ | ອັດຕາສ່ວນຜົນຕອບແທນ |
|---|---|---|---|---|---|---|---|
| FR-16 | 1 ໂຕນ | 25 m / ນາທີ | 5.5 kW | ZQ350 | 1.5" | 0.75 kW | 1:10 |
| FR-25 | 1-3 ໂຕນ | 30 m / ນາທີ | 7.5 / 15 kW | ZQ400 | 2" | 1 kW | 1:10 |
| FR-50 | 5 ໂຕນ | 30 m / ນາທີ | 22 kW | ZQ500 | 2.5" | 1.5 kW | 1:10 |
| FR-76 | 10 ໂຕນ | 25 m / ນາທີ | 30 kW | ZQ650 | 3" | 1.5 kW | 1:10 |
| FR-80 | 12 ໂຕນ | 25 m / ນາທີ | 37 kW | ZQ750 | 3.5" | 1.5 kW | 1:10 |
| FR-100 | 15 ໂຕນ | 25 m / ນາທີ | 45 kW | ZQ850 | 4" | 2.2 kW | 1:15 |
| FR-120 | 20 ໂຕນ | 20 m / ນາທີ | 55 kW | ZQ1000 | 3.5" ຄູ່ | 2.2 kW | 1:15 |
| FR-150 | 30 ໂຕນ | 15 m / ນາທີ | 75 kW | ZQ1000 | 4" ຄູ່ | 3 kW | 1:15 |
| FR-180 | 40 ໂຕນ | 15 m / ນາທີ | 90 kW | ZL115 | ແຜ່ນ Z4824152.4 | 3.7 kW | 1:15 |
| FR-200 | 60 ໂຕນ | 10 m / ນາທີ | 110 kW | ZL130 | ແຜ່ນ Z5628177.8 | 4 kW | 1:20 |
| FR-250 | 80 ໂຕນ | 8 m / ນາທີ | 132 kW | ZFY500 | ຈານ 200 | 5.5 kW | 1:20 |
| FR-300 | 100 ໂຕນ | 8 m / ນາທີ | 166 / 200 kW | ZFY560 | ຈານ 220 | 5.5 kW | 1:20 |
| FR-350 | 120 ໂຕນ | 8 m / ນາທີ | 225 kW | ZFY630 | ຈານ 250 | 7.5 kW | 1:20 |
| FR-400 | 150 ໂຕນ | 8 m / ນາທີ | 250 kW | ZFY710 | ຈານ 300 | 7.5 kW | 1:20 |
| FR-500 | 200 ໂຕນ | 8 m / ນາທີ | 315 kW | ZFY800 | 2×2 ຈານ 300 | 7.5 kW | 1:20 |
| FR-600 | 300 ໂຕນ | 7 m / ນາທີ | 400 kW | ZFY800 | 2×2 ຈານ 350 | 7.5 kW | 1:20 |
ຂໍ້ມູນສະເພາະທີ່ລະບຸໄວ້ແມ່ນການຕັ້ງຄ່າມາດຕະຖານ. ພະລັງງານມໍເຕີ, ເສັ້ນເລືອດຕັນໃນຮູບແຕ້ມ, ເຄື່ອງມື, ການຈັດລຽງການໃຫ້ອາຫານແລະອັດຕະໂນມັດສາມາດປັບໄດ້ຕາມຄວາມຕ້ອງການຂອງລູກຄ້າ, ຂະຫນາດແລະຄວາມຕ້ອງການການຜະລິດ.
ການຄັດເລືອກລະບົບຕ່ອງໂສ້ມີຄວາມສໍາຄັນຫຼາຍຂຶ້ນຍ້ອນວ່າກໍາລັງການແຕ້ມທີ່ຕ້ອງການເພີ່ມຂຶ້ນ. ລຸ້ນ FR ຂະໜາດນ້ອຍໃຊ້ການກຳນົດຄ່າລະບົບຕ່ອງໂສ້ roller-duty, ໃນຂະນະທີ່ຕົວແບບທີ່ມີຄວາມຈຸສູງກວ່າຈາກ FR-180 ຂຶ້ນໄປໃຊ້ລະບົບຕ່ອງໂສ້ແຜ່ນ.
| ການຕັ້ງຄ່າ | ການນໍາໃຊ້ປົກກະຕິ | ເປັນຫຍັງມັນຈຶ່ງສຳຄັນ |
|---|---|---|
| ລະບົບຕ່ອງໂສ້ roller ຫນັກ | ແຮງແຕ້ມຕໍ່າຫາປານກາງ | ເຫມາະສໍາລັບການແຕ້ມທໍ່ແລະແຖບມາດຕະຖານທີ່ກໍາລັງດຶງທີ່ຕ້ອງການຍັງຄົງຢູ່ໃນຄວາມສາມາດຂອງຕ່ອງໂສ້ roller. |
| ຕ່ອງໂສ້ແຜ່ນ | ແຮງແຕ້ມຂະຫນາດກາງຫາສູງຫຼາຍ | ໃຊ້ໃນແບບຈໍາລອງ FR ຂະຫນາດໃຫຍ່ທີ່ຄວາມອາດສາມາດການໂຫຼດສູງກວ່າແລະຄວາມຕ້ານທານຕໍ່ການໂຫຼດຮອບວຽນທີ່ຫນັກແຫນ້ນແມ່ນຕ້ອງການ. |
ສໍາລັບລູກຄ້າແຕ້ມທໍ່ສະແຕນເລດຂະຫນາດນ້ອຍ, ປະເພດລະບົບຕ່ອງໂສ້ອາດຈະມີອິດທິພົນຫນ້ອຍຕໍ່ການເລືອກຜະລິດຕະພັນເມື່ອທຽບກັບການອອກແບບຕາຍແລະຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ. ຢ່າງໃດກໍຕາມ, ສໍາລັບທໍ່ທີ່ມີຝາຫນັກຫຼືແຖບທີ່ມີຂະຫນາດໃຫຍ່, ຄວາມອາດສາມາດຂອງລະບົບຕ່ອງໂສ້, ຄວາມເຂັ້ມງວດຂອງການຂົນສົ່ງແລະການສອດຄ່ອງຂອງຄູ່ມືຈະກາຍເປັນການພິຈາລະນາກົນຈັກທີ່ສໍາຄັນ.
The FR series Double Chain Cold Drawing Machine ສາມາດຕັ້ງຄ່າໄດ້ສໍາລັບ 1 ຫາ 5 strands ແຕ້ມໂດຍອີງຕາມຮູບແບບເຄື່ອງແລະຄວາມຕ້ອງການຂອງຜະລິດຕະພັນ. ການແຕ້ມຮູບຫຼາຍສາຍຊ່ວຍໃຫ້ທໍ່ຫຼືແຖບຫຼາຍສາມາດປຸງແຕ່ງໃນລະຫວ່າງວົງຈອນການແຕ້ມຮູບດຽວກັນ, ການເພີ່ມຜົນຜະລິດໂດຍບໍ່ມີການເພີ່ມຄວາມໄວເສັ້ນຂອງເຄື່ອງຈັກ.
ການຕັ້ງຄ່ານີ້ແມ່ນເປັນປະໂຫຍດສໍາລັບຜູ້ຜະລິດທີ່ຜະລິດທໍ່ຂະຫນາດໃຫຍ່ທີ່ຄ້າຍຄືກັນ. ຖ້າຜະລິດຕະພັນແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍໃນເສັ້ນຜ່າກາງ, ວັດສະດຸຫຼືຕາຕະລາງການຫຼຸດຜ່ອນ, ການຈັດວາງສາຍດຽວອາດຈະງ່າຍຕໍ່ການປະຕິບັດແລະປ່ຽນແປງ.
ຮູບແບບ FR ທັງຫມົດສາມາດໄດ້ຮັບການຕິດຕັ້ງດ້ວຍ mandrel ສໍາລັບການແຕ້ມຮູບທໍ່. ການຕັ້ງຄ່າ mandrel ຄວນໄດ້ຮັບການຄັດເລືອກໂດຍອີງຕາມວ່າຂະບວນການຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມຂອງເສັ້ນຜ່າກາງພາຍໃນ, ຄວາມຫນາຂອງຝາຫຼືເລຂາຄະນິດຂອງພື້ນຜິວພາຍໃນ.
ຕົວຢ່າງ, ຜູ້ຜະລິດທີ່ຜະລິດທໍ່ກະບອກໄຮໂດຼລິກອາດຈະຕ້ອງການການຄວບຄຸມຂະຫນາດທັງພາຍນອກແລະພາຍໃນທີ່ເຄັ່ງຄັດ, ເຮັດໃຫ້ການເລືອກ mandrel ແລະການອອກແບບຜ່ານມີຄວາມສໍາຄັນໂດຍສະເພາະ. ຄໍາຮ້ອງສະຫມັກການຫຼຸດຜ່ອນເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ງ່າຍດາຍອາດຈະຮຽກຮ້ອງໃຫ້ມີການຈັດການເຄື່ອງມືທີ່ແຕກຕ່າງກັນ.
ລູກຄ້າຄວນໃຫ້ຂໍ້ມູນຕໍ່ໄປນີ້ກ່ອນທີ່ເຄື່ອງຈະຖືກເລືອກ:
ເຄື່ອງມາດຕະຖານສາມາດຖືກຕັ້ງຄ່າດ້ວຍອຸປະກອນອັດຕະໂນມັດທາງເລືອກເພື່ອຫຼຸດຜ່ອນການຈັດການຄູ່ມືລະຫວ່າງຮອບການແຕ້ມຮູບ. ທາງເລືອກທີ່ມີຢູ່ປະກອບມີ:
ອັດຕະໂນມັດແມ່ນເປັນປະໂຫຍດທີ່ສຸດໃນເວລາທີ່ເຄື່ອງຈັກເຮັດວຽກຢ່າງຕໍ່ເນື່ອງກັບຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນຊ້ໍາຊ້ອນ. ສໍາລັບການຜະລິດຊຸດຂະຫນາດນ້ອຍທີ່ມີການປ່ຽນແປງເຄື່ອງມືເລື້ອຍໆ, ການຕັ້ງຄ່າທີ່ງ່າຍດາຍອາດຈະໃຫ້ຄວາມສົມດຸນທີ່ດີກວ່າລະຫວ່າງການລົງທຶນແລະຄວາມຍືດຫຍຸ່ນຂອງການດໍາເນີນງານ.
ການເລືອກຕົວແບບຄວນເລີ່ມຕົ້ນດ້ວຍກໍາລັງການແຕ້ມທີ່ຕ້ອງການແທນທີ່ຈະເປັນພະລັງງານມໍເຕີຫຼືຂະຫນາດຂອງເຄື່ອງຈັກ. ຜົນບັງຄັບໃຊ້ທີ່ຕ້ອງການແມ່ນໄດ້ຮັບອິດທິພົນຈາກຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ການຫຼຸດຜ່ອນສ່ວນຂ້າມ, friction, ມຸມຕາຍ, ການຫລໍ່ລື່ນແລະສະພາບຂອງທໍ່ຫຼືແຖບທີ່ເຂົ້າມາ.
ຕາມກົດລະບຽບ, ລູກຄ້າທີ່ຜະລິດທໍ່ທອງແດງຫຼືອາລູມິນຽມທີ່ມີແສງສະຫວ່າງອາດຈະຕ້ອງການຮູບແບບ FR ຂ້ອນຂ້າງນ້ອຍເຖິງແມ່ນວ່າໃນຄວາມໄວການຜະລິດທີ່ສູງຂຶ້ນ. ໃນທາງກົງກັນຂ້າມ, ເຫລັກສະແຕນເລດ, ເຫຼັກໂລຫະປະສົມຫຼືຜະລິດຕະພັນຝາຫນາສາມາດຕ້ອງການແຮງດຶງທີ່ສູງຂຶ້ນຢ່າງຫຼວງຫຼາຍເຖິງແມ່ນວ່າເສັ້ນຜ່າສູນກາງສໍາເລັດຮູບແມ່ນຂ້ອນຂ້າງນ້ອຍ.
ຂອບເຂດ FR-16 ຫາ FR-150 ໂດຍທົ່ວໄປແມ່ນເຫມາະສົມກັບຄໍາຮ້ອງສະຫມັກທີ່ມີແຮງແຕ້ມຕ່ໍາແລະຂະຫນາດກາງ, ໃນຂະນະທີ່ FR-180 ແລະແບບຂະຫນາດໃຫຍ່ແມ່ນມີຈຸດປະສົງສໍາລັບຫນ້າທີ່ການແຕ້ມຮູບທີ່ຫນັກແຫນ້ນ. ການຄັດເລືອກສຸດທ້າຍຄວນໄດ້ຮັບການຢືນຢັນໂດຍຜ່ານການຄິດໄລ່ຜົນບັງຄັບໃຊ້ແລະ, ໃນກໍລະນີມີຄວາມຈໍາເປັນ, ການທົດສອບຕົວຢ່າງ.
ຜູ້ຜະລິດທໍ່ກະບອກມັກຈະຕ້ອງການການຄວບຄຸມທີ່ຫມັ້ນຄົງຂອງເສັ້ນຜ່າສູນກາງ, ຄວາມຫນາຂອງກໍາແພງແລະຄວາມຊື່ຂອງຜະລິດຕະພັນທີ່ຂ້ອນຂ້າງຍາວ. ການຈັດວາງການດຶງທີ່ສົມດູນແມ່ນເປັນປະໂຫຍດໃນເວລາທີ່ກໍາລັງແຕ້ມສູງແລະການຈັດລຽງຂອງ carriage ຕ້ອງມີຄວາມຫມັ້ນຄົງຕະຫຼອດເສັ້ນເລືອດຕັນໃນ.
ທໍ່ແລະແຖບທີ່ດຶງເຢັນໄດ້ຖືກນໍາໃຊ້ໃນອົງປະກອບຂອງລົດຍົນທີ່ມີໂຄງສ້າງແລະຄວາມແມ່ນຍໍາທີ່ຂະຫນາດທີ່ສາມາດຊ້ໍາກັນໄດ້ຫຼຸດຜ່ອນການເຄື່ອງຈັກຕໍ່ມາ. ສໍາລັບຜະລິດຕະພັນທີ່ມີປະລິມານສູງທີ່ມີຂໍ້ກໍານົດທີ່ສອດຄ່ອງ, ການແຕ້ມຮູບຫຼາຍສາຍແລະການໃຫ້ອາຫານອັດຕະໂນມັດສາມາດປັບປຸງປະສິດທິພາບການຜະລິດ.
ທໍ່ສະແຕນເລດແລະໂລຫະປະສົມທີ່ໃຊ້ໃນເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນແລະອຸປະກອນພະລັງງານສາມາດຮຽກຮ້ອງໃຫ້ມີການຜິດປົກກະຕິທີ່ຄວບຄຸມແລະເງື່ອນໄຂເຄື່ອງມືທີ່ສອດຄ່ອງ. ໃນຄໍາຮ້ອງສະຫມັກເຫຼົ່ານີ້, ລະດັບວັດສະດຸແລະຕາຕະລາງການຫຼຸດຜ່ອນຄວນໄດ້ຮັບການປະເມີນກ່ອນທີ່ຈະກໍານົດໂຕນຂອງເຄື່ອງຈັກ.
Titanium ແລະໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງອື່ນໆສາມາດສ້າງຄວາມຕ້ານທານການແຕ້ມຮູບສູງກວ່າເຫຼັກກາກບອນທົ່ວໄປ. ຄວາມໄວການແຕ້ມຮູບ, ການຫລໍ່ລື່ນ, ສະພາບຕາຍແລະການຫຼຸດຜ່ອນການຜ່ານກາຍເປັນສິ່ງສໍາຄັນໃນຄໍາຮ້ອງສະຫມັກເຫຼົ່ານີ້ຫຼາຍກ່ວາການເພີ່ມຄວາມອາດສາມາດຂອງເຄື່ອງຈັກ.
ຊຸດ FR ສາມາດຖືກຕັ້ງຄ່າສໍາລັບຄໍາຮ້ອງສະຫມັກທໍ່ທີ່ບໍ່ແມ່ນເຫຼັກແລະສະແຕນເລດທີ່ແຕກຕ່າງກັນ. ຮູບແບບທີ່ເຫມາະສົມແມ່ນຂຶ້ນກັບຄວາມເຂັ້ມແຂງຂອງວັດສະດຸແລະການຫຼຸດຜ່ອນສ່ວນ, ດັ່ງນັ້ນເສັ້ນຜ່າກາງຂອງທໍ່ດຽວບໍ່ຄວນຖືກນໍາໃຊ້ເປັນເງື່ອນໄຂການຄັດເລືອກ.
Double Chain Cold Drawing Machine ໄດ້ຖືກອອກແບບຕາມຂະຫນາດຂອງຜະລິດຕະພັນທີ່ໄດ້ຮັບການຢືນຢັນ, ກໍາລັງແຕ້ມ, ເສັ້ນເລືອດຕັນໃນແລະຄວາມຕ້ອງການອັດຕະໂນມັດ. ກ່ອນທີ່ຈະຂົນສົ່ງ, ອຸປະກອນໄດ້ຖືກປະກອບແລະທົດສອບເພື່ອກວດສອບການດໍາເນີນງານກົນຈັກແລະຫນ້າທີ່ຄວບຄຸມທີ່ສໍາຄັນ.
ການທົດສອບມາດຕະຖານຂອງໂຮງງານປະກອບມີການແລ່ນບໍ່ໄດ້ເຮັດວຽກແລະການທົດສອບການໂຫຼດຈັດອັນດັບ. ໃນລະຫວ່າງການທົດສອບ, ລາຍການທີ່ສໍາຄັນເຊັ່ນຄວາມກົດດັນຕ່ອງໂສ້, vibration, ສິ່ງລົບກວນການປະຕິບັດການ, ເຄື່ອງເກຍແລະອຸນຫະພູມນ້ໍາມັນແມ່ນຕິດຕາມກວດກາ. ບ່ອນທີ່ມີຕົວຢ່າງຂອງລູກຄ້າ, ການແຕ້ມແບບທົດລອງຍັງສາມາດຖືກນໍາໃຊ້ເພື່ອກວດເບິ່ງຄວາມເຫມາະສົມຂອງເຄື່ອງມືທີ່ເລືອກແລະຕົວກໍານົດການຂະບວນການ.
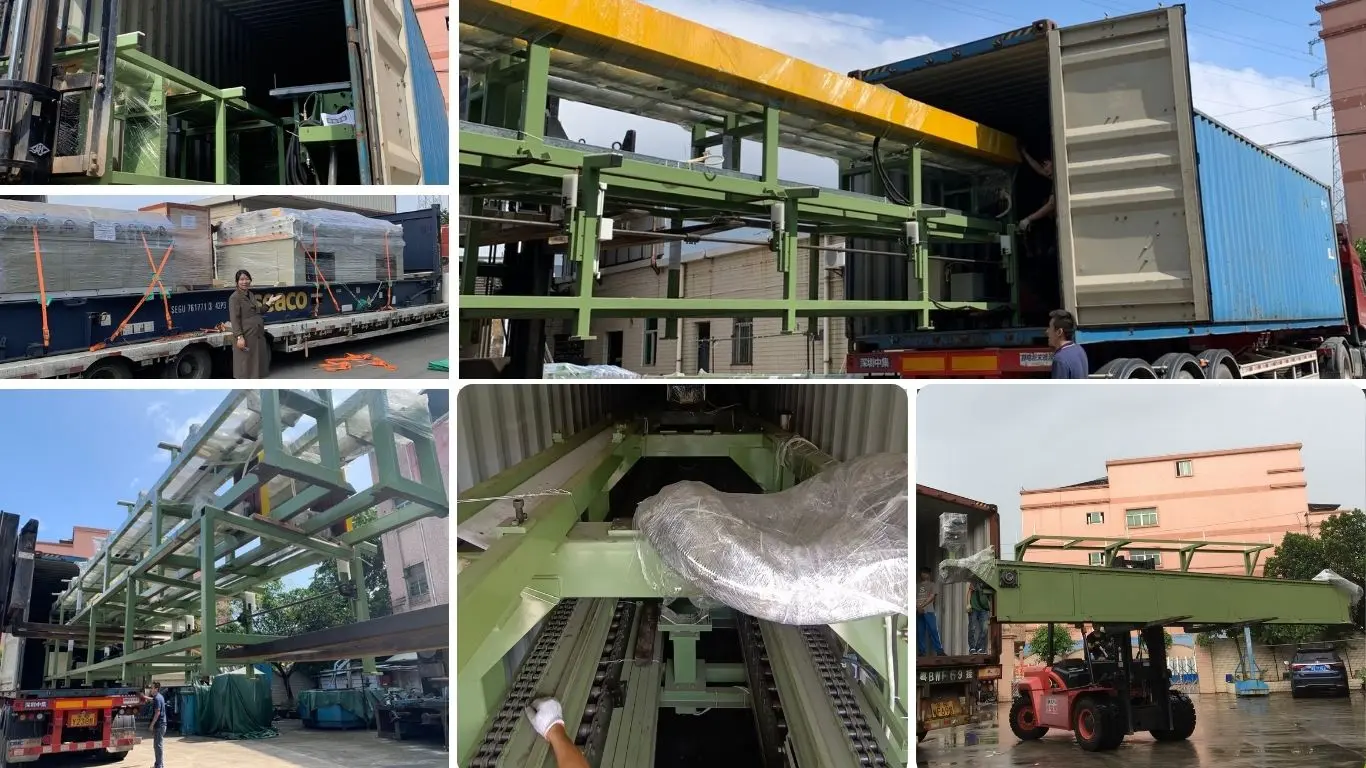
ຫຼັງຈາກນັ້ນ, ເຄື່ອງໄດ້ຖືກກະກຽມສໍາລັບການຂົນສົ່ງສົ່ງອອກທີ່ມີຄວາມຊຸ່ມຊື່ນທີ່ເຫມາະສົມແລະການຕໍ່ຕ້ານ corrosion ສໍາລັບອຸປະກອນຕົ້ນຕໍແລະອົງປະກອບວ່າງ.
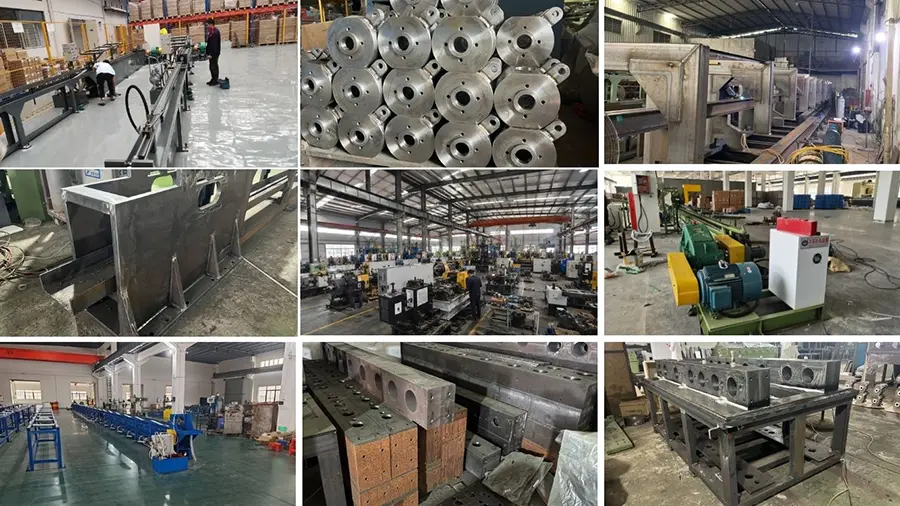
FangRong ຜະລິດອຸປະກອນແຕ້ມເຢັນໂດຍຜ່ານວິສະວະກໍາຄວບຄຸມແລະຂະບວນການປະກອບທີ່ກວມເອົາ:
ອົງປະກອບຄູ່ມືທີ່ສໍາຄັນແມ່ນເຄື່ອງຈັກແລະການກວດສອບຄວາມຖືກຕ້ອງຂອງມິຕິແລະການສອດຄ່ອງ. ສໍາລັບ drawbenches ຂະຫນາດໃຫຍ່, ຄວາມຊື່ຂອງທິດທາງແລະການຈັດວາງ carriage ມີຄວາມສໍາຄັນໂດຍສະເພາະເນື່ອງຈາກວ່າຄວາມຜິດພາດກົນຈັກຂະຫນາດນ້ອຍສາມາດກາຍເປັນທີ່ສໍາຄັນຫຼາຍກ່ວາ stroke ແຕ້ມຍາວ.
ການຊື້ເຄື່ອງແຕ້ມເຢັນໂດຍບໍ່ມີການຢືນຢັນຂະບວນການແຕ້ມຮູບສາມາດສົ່ງຜົນໃຫ້ເຄື່ອງຈັກທີ່ມີຂະຫນາດໃຫຍ່, ຄວາມສາມາດໃນການດຶງບໍ່ພຽງພໍຫຼືເຄື່ອງມືທີ່ບໍ່ເຫມາະສົມ. ທີມງານວິສະວະກໍາຂອງ FangRong ສາມາດປະເມີນຄວາມຕ້ອງການການຜະລິດກ່ອນທີ່ຮູບແບບສຸດທ້າຍຈະຖືກຢືນຢັນ.
ສະຫນັບສະຫນູນດ້ານວິຊາການສາມາດປະກອບມີ:
ສໍາລັບໂຄງການໃຫມ່, ຂໍ້ມູນທີ່ເປັນປະໂຫຍດທີ່ສຸດທີ່ຈະສະຫນອງແມ່ນຂະຫນາດຂາເຂົ້າແລະສໍາເລັດຮູບ, ຊັ້ນວັດສະດຸ, ຄວາມຍາວຂອງຜະລິດຕະພັນ, ຜົນຜະລິດເປົ້າຫມາຍແລະຂະບວນການແຕ້ມຮູບທີ່ມີຢູ່ແລ້ວ. ລາຍລະອຽດເຫຼົ່ານີ້ອະນຸຍາດໃຫ້ການຕັ້ງຄ່າເຄື່ອງຈັກອີງໃສ່ຄວາມຕ້ອງການການຜະລິດຕົວຈິງແທນທີ່ຈະເປັນການຄາດຄະເນເສັ້ນຜ່າສູນກາງເທົ່ານັ້ນ.
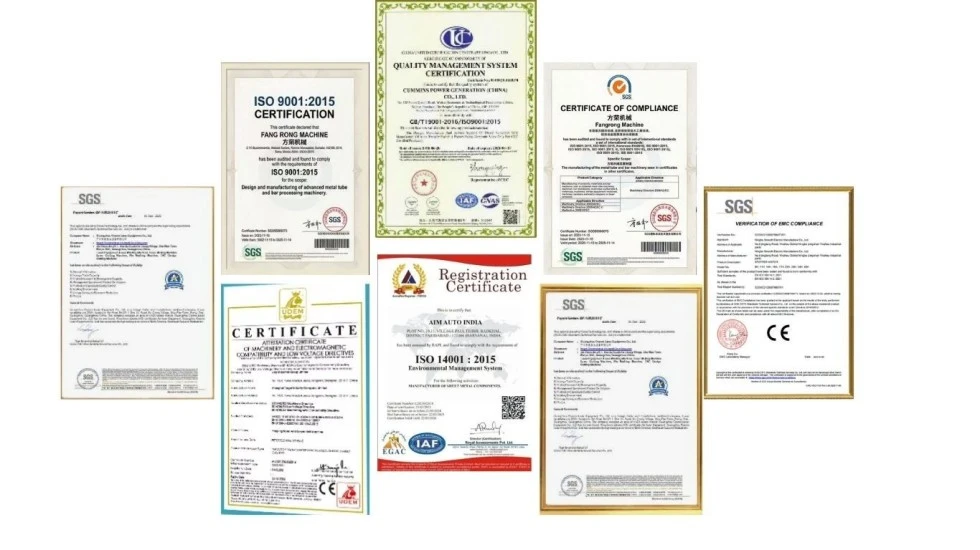
ລະບົບການຄຸ້ມຄອງຄຸນນະພາບຂອງ FangRong ໄດ້ຮັບການຢັ້ງຢືນISO 9001:2015, ໃບຢັ້ງຢືນ No.UQ231211R1. ອຸປະກອນສາມາດສະຫນອງໄດ້ເຄື່ອງໝາຍ CEອີງຕາມຂໍ້ກໍານົດດ້ານຄວາມປອດໄພຂອງເຄື່ອງຈັກທີ່ໃຊ້ໄດ້, ລວມທັງຄຳສັ່ງເຄື່ອງຈັກ 2006/42/ECສໍາລັບການຕັ້ງຄ່າຕະຫຼາດເອີຣົບທີ່ກ່ຽວຂ້ອງ.
ຄວາມຕ້ອງການກວດກາແລະເອກະສານສາມາດສົນທະນາໃນລະຫວ່າງການວົງຢືມ. ຖ້າໂຄງການຂອງລູກຄ້າຕ້ອງການການກວດສອບພາກສ່ວນທີສາມເພີ່ມເຕີມ, ການທົດສອບການຍອມຮັບຂອງໂຮງງານຫຼືເອກະສານສະເພາະ, ຂໍ້ກໍານົດເຫຼົ່ານີ້ຄວນໄດ້ຮັບການຢືນຢັນກ່ອນທີ່ຈະຈັດວາງຄໍາສັ່ງ.
| MOQ | 1 ຊຸດສໍາລັບການສັ່ງເຄື່ອງມາດຕະຖານ. ລາຄາຕາມປະລິມານສາມາດສະໜອງໄດ້ 2-4 ຊຸດ ແລະ 5+ ຊຸດ. ລະດັບປະລິມານສຸດທ້າຍ ແລະລາຄາຫົວໜ່ວຍແມ່ນໄດ້ຮັບການຢືນຢັນໃນວົງຢືມ. |
|---|---|
| ການຈ່າຍເງິນ | 30% ເງິນຝາກ; 70% ຍອດເງິນກ່ອນການຂົນສົ່ງຫຼັງຈາກການທົດສອບການຍອມຮັບຂອງໂຮງງານ, ເວັ້ນເສຍແຕ່ໄດ້ຕົກລົງກັນ. |
| ເວລານໍາມາດຕະຖານ | ປະມານ 30–60 ມື້ສໍາລັບການຕັ້ງຄ່າມາດຕະຖານ FR-16 ຫາ FR-100; ປະມານ 90-120 ມື້ສໍາລັບ FR-150 ແລະເຄື່ອງຈັກຂະຫນາດໃຫຍ່ຫຼືໂຄງການທີ່ຕ້ອງການອັດຕະໂນມັດພິເສດ. |
| ຄໍາສັ່ງເລັ່ງລັດ | ການຜະລິດແບບເລັ່ງລັດອາດຈະສາມາດໃຊ້ໄດ້ໂດຍຂຶ້ນກັບກຳລັງການຜະລິດໃນປະຈຸບັນ, ຮູບແບບເຄື່ອງຈັກ ແລະ ອົງປະກອບທີ່ມີໃຫ້. ວັນທີການຈັດສົ່ງດ່ວນທີ່ຖືກຢືນຢັນແມ່ນລະບຸໄວ້ໃນວົງຢືມແທນທີ່ຈະຮັບປະກັນເປັນໄລຍະເວລາມາດຕະຖານຄົງທີ່. |
| ຮັບປະກັນ | 12 ເດືອນນັບຕັ້ງແຕ່ການມອບຫມາຍພາຍໃຕ້ເງື່ອນໄຂການຮັບປະກັນທີ່ໄດ້ຕົກລົງ. |
| ການຕິດຕັ້ງ | ການຄວບຄຸມການຕິດຕັ້ງ, ຄະນະກໍາມະແລະການຝຶກອົບຮົມຜູ້ປະຕິບັດການສາມາດສະຫນອງໃຫ້ຕາມຂອບເຂດຂອງໂຄງການ. |
| ອາໄຫຼ່ | ພາກສ່ວນສວມໃສ່ທີ່ແນະນໍາແລະອົງປະກອບອາໄຫຼ່ສາມາດສະຫນອງໄດ້ຕາມຮູບແບບເຄື່ອງຈັກແລະເງື່ອນໄຂການຜະລິດ. |
ເຄື່ອງຕ່ອງໂສ້ດຽວດຶງກະດູກລົດຈາກດ້ານໜຶ່ງ, ໃນຂະນະທີ່ເຄື່ອງຕ່ອງໂສ້ສອງຂ້າງໃຊ້ຕ່ອງໂສ້ທີ່ຕິດກັນຢູ່ທັງສອງດ້ານ. ການຈັດລຽງລະບົບຕ່ອງໂສ້ສອງເທົ່າແມ່ນໄດ້ປຽບສ່ວນໃຫຍ່ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ມີແຮງດັນສູງເພາະວ່າມັນຊ່ວຍແຈກຢາຍການດຶງແລະຫຼຸດຜ່ອນຄວາມຜິດປົກກະຕິຂອງການຂົນສົ່ງ. ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ມີແຮງດັນຕ່ໍາ, ຜົນປະໂຫຍດອາດຈະມີຄວາມສໍາຄັນຫນ້ອຍ.
ຢ່າເລືອກຮູບແບບພຽງແຕ່ເສັ້ນຜ່າສູນກາງທໍ່. ກໍາລັງການແຕ້ມຮູບທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ຂະຫນາດເລີ່ມຕົ້ນແລະສໍາເລັດຮູບ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ເລຂາຄະນິດຕາຍ, ການຫລໍ່ລື່ນແລະການຕັ້ງຄ່າ mandrel. ການສະຫນອງຕົວກໍານົດການເຫຼົ່ານີ້ຊ່ວຍໃຫ້ FangRong ສາມາດຄິດໄລ່ຄວາມອາດສາມາດຂອງເຄື່ອງຈັກທີ່ເຫມາະສົມ.
ແມ່ນແລ້ວ. Double Chain Cold Drawing Machine ສາມາດຕັ້ງຄ່າໄດ້ສໍາລັບທັງສອງທໍ່ແລະແຖບແຂງ. ການແຕ້ມຮູບທໍ່ຮຽກຮ້ອງໃຫ້ມີການຈັດວາງຕົວຕາຍແລະ mandrel ທີ່ເຫມາະສົມ, ໃນຂະນະທີ່ການແຕ້ມແຖບໃຊ້ການຈັບແລະການຕັ້ງຄ່າເຄື່ອງມືທີ່ແຕກຕ່າງກັນ.
ແມ່ນແລ້ວ. ອີງຕາມຕົວແບບແລະຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນ, ເຄື່ອງສາມາດຕັ້ງຄ່າໄດ້ສໍາລັບ 1 ຫາ 5 strands. ການແຕ້ມຮູບຫຼາຍສາຍແມ່ນເປັນປະໂຫຍດທີ່ສຸດເມື່ອຜະລິດຕະພັນຈໍານວນຫນຶ່ງມີຂະຫນາດທີ່ຄ້າຍຄືກັນແລະຄວາມຕ້ອງການຂະບວນການ.
ບໍ່ມີອັດຕາສ່ວນການຫຼຸດຜ່ອນຫນຶ່ງທີ່ເຫມາະສົມສໍາລັບທຸກໆວັດສະດຸ. ການຫຼຸດຜ່ອນການປະຕິບັດຕໍ່ຜ່ານແມ່ນຂຶ້ນກັບຊັ້ນວັດສະດຸ, ສະພາບເບື້ອງຕົ້ນ, ຂະຫນາດສໍາເລັດຮູບ, ການອອກແບບຕາຍ, lubrication ແລະຫນ້າດິນທີ່ຕ້ອງການແລະຄຸນນະພາບມິຕິລະພາບ. ຕາຕະລາງຜ່ານຄວນໄດ້ຮັບການສ້າງຕັ້ງຂຶ້ນຈາກຄວາມຕ້ອງການວັດສະດຸແລະຜະລິດຕະພັນຕົວຈິງ.
ຂະບວນການແຕ້ມຮູບແບບດັ້ງເດີມໂດຍທົ່ວໄປຮຽກຮ້ອງໃຫ້ມີທໍ່ຫຼືທ້າຍແຖບຖືກກະກຽມເພື່ອໃຫ້ມັນສາມາດຜ່ານຕາຍແລະຖືກຈັບໂດຍລົດແຕ້ມ. ບໍ່ວ່າຈະເປັນເຄື່ອງຊີ້ທິດທາງແຍກຕ່າງຫາກແມ່ນຂຶ້ນກັບການໃຫ້ອາຫານທີ່ເລືອກແລະວິທີການກະກຽມໃນຕອນທ້າຍ. ການກະກຽມສິ້ນສຸດອັດຕະໂນມັດຫຼືລະບົບທີ່ບໍ່ມີຈຸດສາມາດໄດ້ຮັບການພິຈາລະນາສໍາລັບລະດັບທີ່ສູງຂຶ້ນຂອງອັດຕະໂນມັດ.
ແມ່ນແລ້ວ. ການໃຫ້ອາຫານອັດຕະໂນມັດ, ລະບົບການຕັດແລະການຮັບທີ່ມີຄວາມຍາວຄົງທີ່ແມ່ນມີຢູ່ໃນການຕັ້ງຄ່າທາງເລືອກ. ອັດຕະໂນມັດແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບການຜະລິດປະລິມານສູງທີ່ມີຂໍ້ກໍານົດຂອງຜະລິດຕະພັນທີ່ຫມັ້ນຄົງ, ໃນຂະນະທີ່ການໂຫຼດດ້ວຍມືອາດຈະປະຫຍັດຫຼາຍກວ່າສໍາລັບຄໍາສັ່ງທີ່ມີປະລິມານຕ່ໍາຫຼືການປ່ຽນແປງເລື້ອຍໆ.
ກະລຸນາໃຫ້ປະເພດວັດສະດຸ, ທໍ່ຫຼືແຖບ, ຂະຫນາດເບື້ອງຕົ້ນແລະສໍາເລັດຮູບ, ຄວາມຍາວຂອງຜະລິດຕະພັນ, ການຫຼຸດຜ່ອນທີ່ຕ້ອງການ, ກໍາລັງການຜະລິດເປົ້າຫມາຍ, ຈໍານວນຂອງ strands ແລະລະດັບອັດຕະໂນມັດທີ່ຕ້ອງການ. ຖ້າມີ, ສົ່ງຮູບແຕ້ມຫຼືຂະຫນາດຕົວຢ່າງ. ລາຍລະອຽດເຫຼົ່ານີ້ແມ່ນພຽງພໍທີ່ຈະເລີ່ມຕົ້ນການປະເມີນຜົນເຄື່ອງຈັກແລະເຄື່ອງມື.
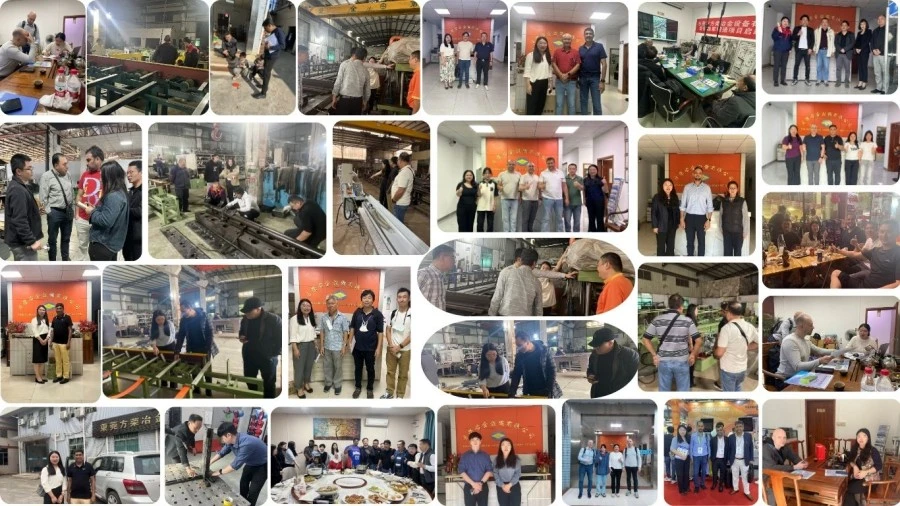
FangRong ໄດ້ມີສ່ວນຮ່ວມໃນການຜະລິດອຸປະກອນການແຕ້ມຮູບເຢັນຕັ້ງແຕ່ປີ 1998 ແລະໄດ້ສຸມໃສ່ອຸປະກອນການປະກອບເປັນໂລຫະກົນຈັກແລະໄຮໂດຼລິກສໍາລັບການປຸງແຕ່ງທໍ່ແລະແຖບ. ຂອບເຂດວິສະວະກໍາຂອງມັນກວມເອົາການຕັ້ງຄ່າ drawbench, ການຄິດໄລ່ຜົນບັງຄັບໃຊ້ການແຕ້ມ, ການຄັດເລືອກເຄື່ອງມື, ການປະສົມປະສານອັດຕະໂນມັດແລະການມອບຫມາຍການຜະລິດ.
ສໍາລັບລູກຄ້າທີ່ຊື້ drawbench ຫນັກ, ເຄື່ອງຕົວມັນເອງແມ່ນພຽງແຕ່ສ່ວນຫນຶ່ງຂອງໂຄງການ. ບັນຫາທີ່ສໍາຄັນກວ່ານັ້ນແມ່ນວ່າຄວາມສາມາດໃນການດຶງທີ່ເລືອກ, ລະບົບຕ່ອງໂສ້, ການຈັດການຕາຍ, ການຕັ້ງຄ່າ mandrel ແລະຄວາມໄວໃນການຜະລິດກົງກັບວັດສະດຸຕົວຈິງແລະຕາຕະລາງຜ່ານ. FangRong ສາມາດເຮັດວຽກຈາກຂໍ້ມູນຜະລິດຕະພັນຂອງລູກຄ້າເພື່ອສ້າງການກໍາຫນົດຄ່າເຄື່ອງກ່ອນວົງຢືມແລະການສະຫນັບສະຫນູນການຕິດຕັ້ງ, ການມອບຫມາຍແລະການຝຶກອົບຮົມຜູ້ປະຕິບັດງານຫຼັງຈາກການຈັດສົ່ງ.
ສໍາລັບວົງຢືມໂຄງການ, ສະຫນອງວັດສະດຸຂອງທ່ານ, ຂະຫນາດເລີ່ມຕົ້ນ, ຂະຫນາດສໍາເລັດຮູບ, ຄວາມຍາວຂອງຜະລິດຕະພັນແລະຜົນຜະລິດທີ່ຕ້ອງການ. ຫຼັງຈາກນັ້ນ FangRong ສາມາດແນະນໍາຮູບແບບ FR ທີ່ເຫມາະສົມ, ກໍາລັງແຕ້ມ, ການຕັ້ງຄ່າເຄື່ອງມືແລະອັດຕະໂນມັດທາງເລືອກ.
ທີ່ຢູ່
NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ
ອີເມວ