ຜະລິດຕະພັນ
ຜະລິດຕະພັນ

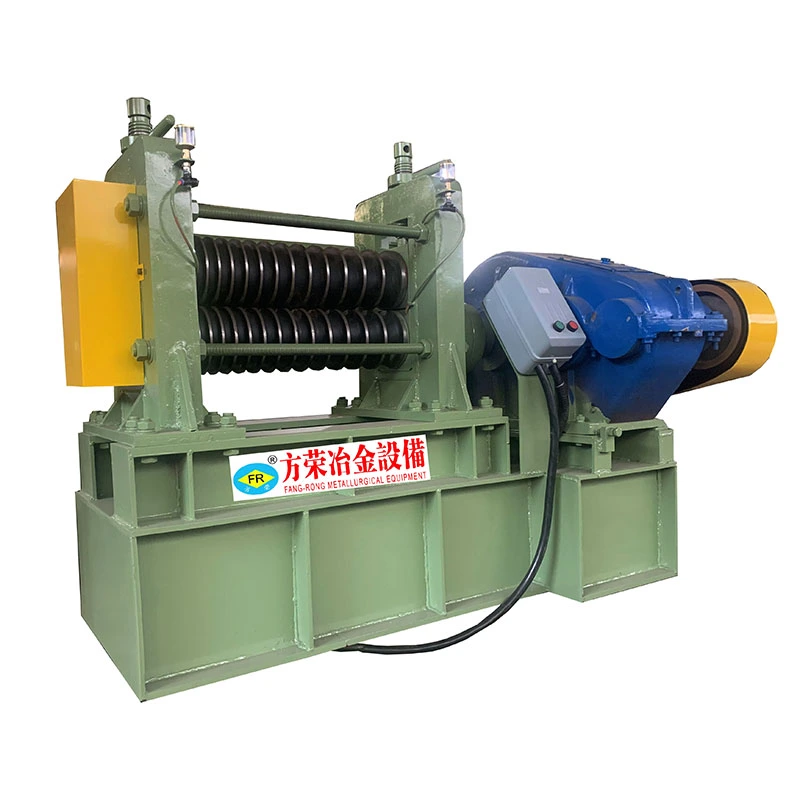
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.

ຜະລິດຕະພັນ
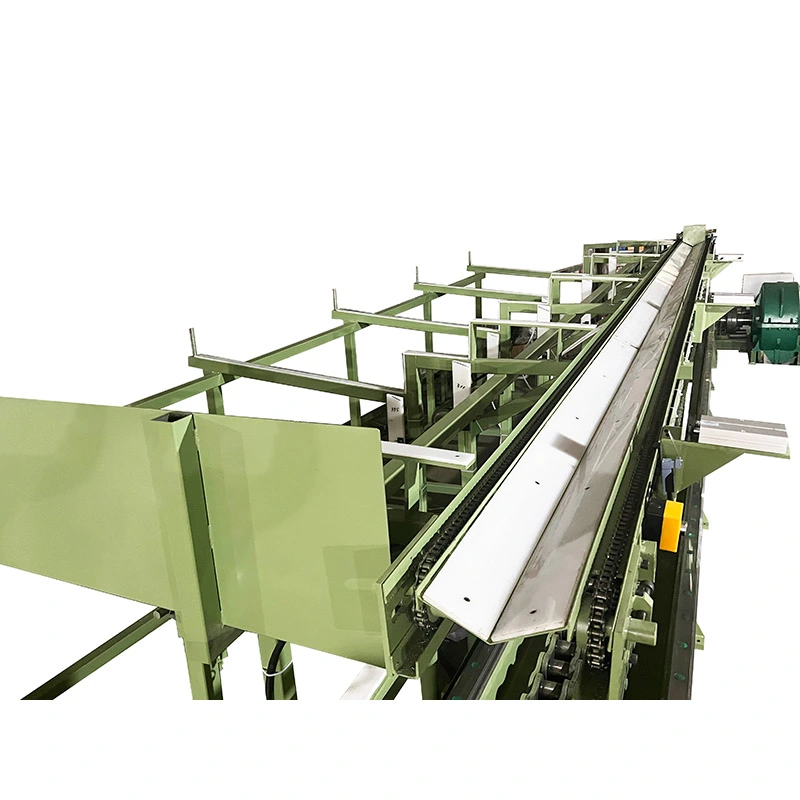
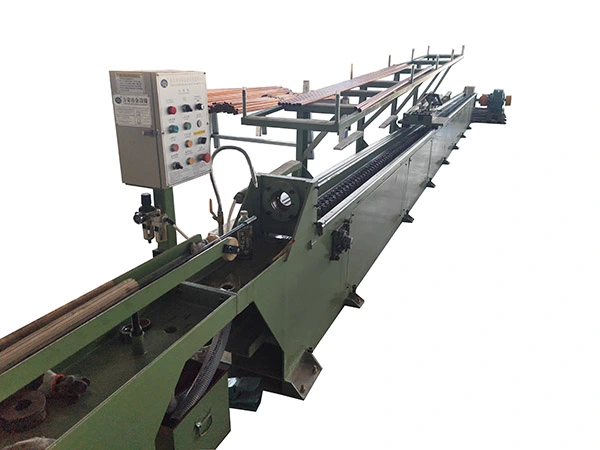
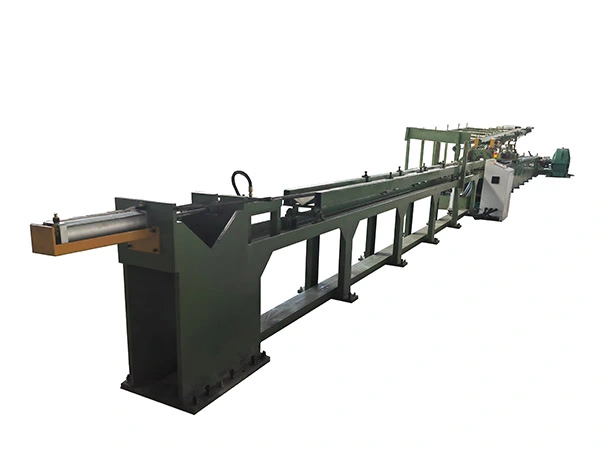
ເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີ
  • ເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີ
  • ເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີ
  • ເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີ
  • ເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີ

ເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີ

ໄດ້ເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີປ່ຽນທໍ່ກົມ ຫຼືແຖບແຂງເປັນສີ່ຫຼ່ຽມມົນ, ສີ່ຫຼ່ຽມ, ຫົກຫຼ່ຽມ, ແປດຫຼ່ຽມ, ຮູບໄຂ່, ຊ່ອງ, ມຸມ, ຮູບຊົງ T, ແລະໂປຣໄຟລ໌ບໍ່ສົມມາທິແບບກຳນົດເອງໂດຍຜ່ານຮູບແຕ້ມເຢັນຄວບຄຸມ. drawbench ຂັບເຄື່ອນລະບົບຕ່ອງໂສ້ສະຫນອງແຮງແຕ້ມ 7–1000 kN, ເລັ່ງເຖິງ28 m / ນາທີ, ແລະເສັ້ນເລືອດຕັນໃນເຖິງ10 ມ. ການຕັ້ງຄ່າຫຼາຍສາຍສາມາດແຕ້ມ 1-5 ຊິ້ນໃນເວລາດຽວກັນ, ໃນຂະນະທີ່ຄວາມແມ່ນຍໍາຕາຍຄວບຄຸມຂະຫນາດຂອງໂປຣໄຟລ໌, ການກໍານົດມຸມ, ແລະການສໍາເລັດຮູບດ້ານ. ເຫມາະສໍາລັບເຫຼັກກາກບອນ, ສະແຕນເລດ, ເຫຼັກໂລຫະປະສົມ, ທອງແດງ, ອາລູມິນຽມ, titanium, ແລະໂລຫະປະສົມພິເສດອື່ນໆ.

ຄະແນນ: 5.0
(ການນັບຄະແນນ: 1)

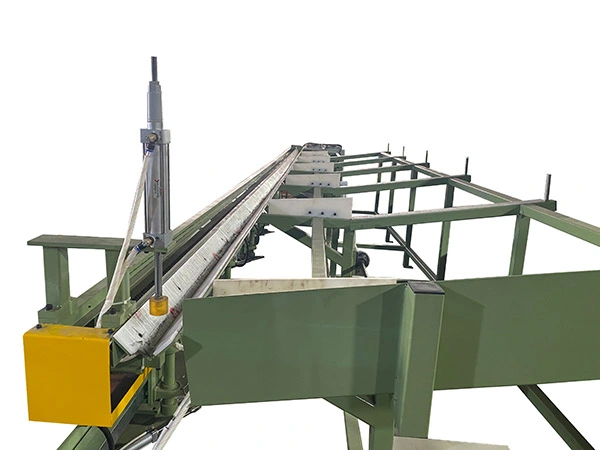
ໄດ້ເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີເປັນ drawbench ກົນຈັກສໍາລັບການແຕ້ມຮູບເຢັນທໍ່ທີ່ບໍ່ແມ່ນຕະຫຼອດແລະ profile ແຂງໂດຍຜ່ານການຕາຍຄວາມແມ່ນຍໍາ. ມັນຖືກອອກແບບມາສໍາລັບຮູບສີ່ຫຼ່ຽມມົນ, ສີ່ຫລ່ຽມ, ຫົກຫລ່ຽມ, ແປດ, ຮູບໄຂ່, ຊ່ອງທາງ, ມຸມ, T-section ແລະໂປໄຟແບບບໍ່ສະຫມໍ່າສະເຫມີອື່ນໆທີ່ຕ້ອງການຂະຫນາດທີ່ເຄັ່ງຄັດ, ເລຂາຄະນິດມຸມຄວບຄຸມແລະພື້ນຜິວທີ່ສອດຄ່ອງຫຼາຍກ່ວາວັດສະດຸທີ່ມີຮູບແບບຮ້ອນປົກກະຕິສາມາດສະຫນອງໄດ້.

ບັນຫາຕົ້ນຕໍທີ່ເຄື່ອງນີ້ແກ້ໄຂບໍ່ແມ່ນການປ່ຽນຮູບຮ່າງຂອງສ່ວນໂລຫະ. ມັນອະນຸຍາດໃຫ້ຜູ້ຜະລິດເລີ່ມຕົ້ນດ້ວຍທໍ່ກົມຫຼືແຖບທີ່ເຫມາະສົມແລະນໍາໃຊ້ການປ່ຽນຮູບແບບເຢັນທີ່ຄວບຄຸມເພື່ອໃຫ້ໄດ້ໂຄງສ້າງທີ່ບໍ່ສະຫມໍ່າສະເຫມີສໍາເລັດຮູບທີ່ມີຂະຫນາດທີ່ຄາດເດົາໄດ້ແລະສະພາບຫນ້າດິນ. ນີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບທໍ່ທໍ່ໄຮໂດຼລິກ, ໂຄງສ້າງ, ຊິ້ນສ່ວນກົນຈັກທີ່ມີຄວາມແມ່ນຍໍາ, ຊິ້ນສ່ວນທອງແດງແລະອາລູມິນຽມ, ສ່ວນປະກອບຂອງລົດຍົນແລະຜະລິດຕະພັນໂລຫະປະສົມພິເສດທີ່ການດໍາເນີນງານເຄື່ອງຈັກຕໍ່ມາແມ່ນຕ້ອງການ.

ຊຸດ FR ຂອງ FangRong ກວມເອົາ 10 ແບບມາດຕະຖານຈາກ FR-16 ຫາ FR-250, ດ້ວຍກໍາລັງການແຕ້ມສູງສຸດຈາກ 7 ຫາ 1000 kN ແລະຄວາມໄວການແຕ້ມເຖິງ 28 m/min. ອີງຕາມຮູບແບບ, ເຄື່ອງມືແລະຂະຫນາດຂອງຜະລິດຕະພັນ, 1 ຫາ 5 ທໍ່ຫຼືແຖບສາມາດແຕ້ມພ້ອມໆກັນ. ເຄື່ອງຍັງສາມາດຖືກຕັ້ງຄ່າດ້ວຍການໃຫ້ອາຫານອັດຕະໂນມັດ, ການຕັດແລະການຮັບອຸປະກອນສໍາລັບການຜະລິດຊ້ໍາຊ້ອນ.

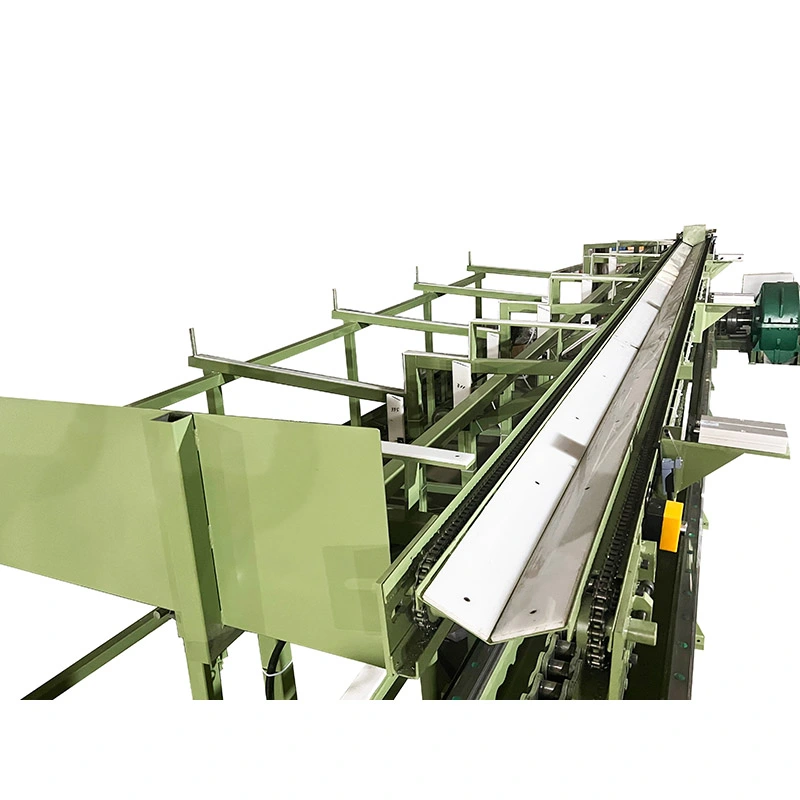
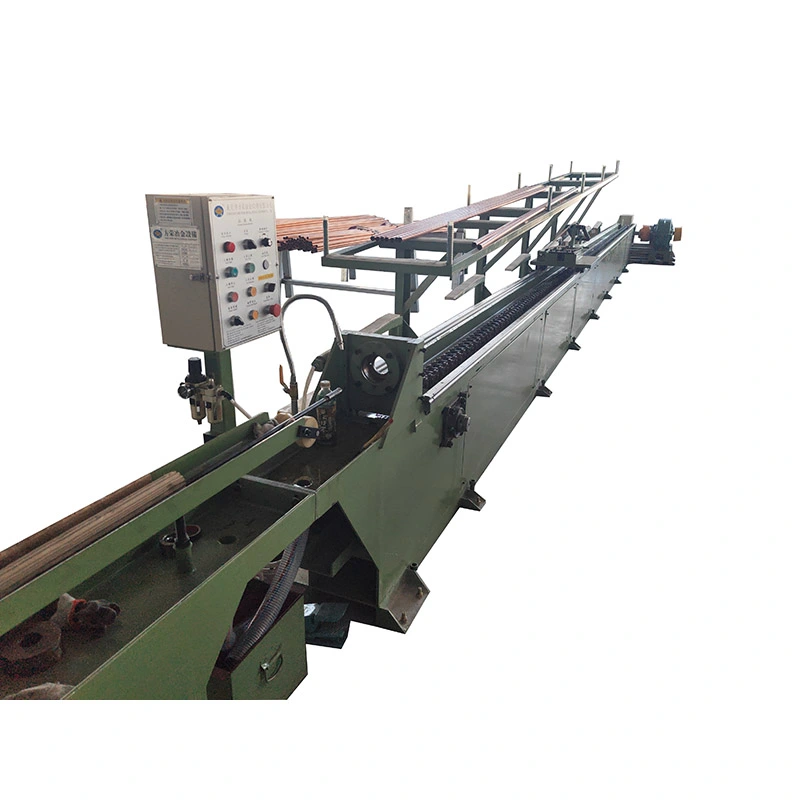
Irregular Chain Cold Drawing Machine for non-round tube and profile drawing Chain drawbench for square rectangular and irregular profiles Multi-strand irregular profile cold drawing machine Heavy-duty irregular profile cold drawing equipment

ເປັນຫຍັງ Cold Draw ເປັນໂປຣໄຟລ໌ທີ່ບໍ່ປົກກະຕິ?

ມ້ວນຮ້ອນແລະ extrusion ແມ່ນປະສິດທິພາບສໍາລັບການຜະລິດໂປຣໄຟລ໌ພື້ນຖານ, ແຕ່ພວກເຂົາເຈົ້າອາດຈະບໍ່ສະຫນອງຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບ, ສະພາບຫນ້າດິນຫຼືມຸມກໍານົດທີ່ຕ້ອງການໂດຍຄໍາຮ້ອງສະຫມັກຄວາມແມ່ນຍໍາ. ຖ້າພາກສ່ວນສໍາເລັດຮູບໄດ້ຖືກເຄື່ອງຈັກຕໍ່ມາ, ຜູ້ຜະລິດຍັງຕ້ອງຮັບຜິດຊອບການໂຍກຍ້າຍວັດສະດຸເພີ່ມເຕີມ, ເວລາເຄື່ອງຈັກແລະການຂູດ.

ການແຕ້ມຮູບເຢັນປ່ຽນພາກສ່ວນໂດຍຜ່ານການຕາຍພາຍໃຕ້ຜົນບັງຄັບໃຊ້ດຶງຄວບຄຸມ. The die ກໍານົດ profile ພາຍນອກໃນຂະນະທີ່ການຫຼຸດຜ່ອນການແຕ້ມຮູບສະຫນອງຂະຫນາດແລະການເຮັດວຽກແຂງ. ສໍາລັບໂປຣໄຟລ໌ທີ່ເປັນຮູ, mandrel ຫຼື plug ຍັງສາມາດຖືກນໍາໃຊ້ເພື່ອຄວບຄຸມຂະຫນາດພາຍໃນແລະການແຜ່ກະຈາຍຂອງກໍາແພງ.

ຂະບວນການນີ້ແມ່ນມີຄຸນຄ່າທີ່ສຸດໃນເວລາທີ່ລູກຄ້າຕ້ອງການ profile ສໍາເລັດຮູບຊ້ໍາກັນແທນທີ່ຈະເປັນຮູບຮ່າງໂຄງສ້າງທີ່ຫຍາບຄາຍ. ຕົວຢ່າງເຊັ່ນ, ຜູ້ຜະລິດທີ່ຜະລິດທໍ່ທໍ່ໄຮໂດຼລິກຮູບສີ່ຫຼ່ຽມມົນອາດຈະໃຊ້ການແຕ້ມຮູບເຢັນເພື່ອເຮັດໃຫ້ຂະຫນາດພາຍນອກແລະເລຂາຄະນິດພາຍໃນໃກ້ຊິດກັບຄວາມຕ້ອງການສຸດທ້າຍກ່ອນທີ່ຈະ honing ຫຼືການສໍາເລັດຮູບອື່ນໆ. ຖ້າຫາກວ່າຜະລິດຕະພັນແມ່ນພາກສ່ວນໂຄງສ້າງຕ່ໍາຄວາມແມ່ນຍໍາງ່າຍດາຍ, ແນວໃດກໍ່ຕາມ, ຮູບແບບຮ້ອນອາດຈະຍັງຄົງເປັນຂະບວນການປະຫຍັດຫຼາຍ.

ວິທີການເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ທີ່ບໍ່ສະຫມໍ່າສະເຫມີເຮັດວຽກ

ຂະບວນການປົກກະຕິເລີ່ມຕົ້ນດ້ວຍທໍ່ກົມຫຼືແຖບແຂງທີ່ກຽມໄວ້. ປາຍຊັ້ນນໍາແມ່ນຫຼຸດລົງຫຼືແຫຼມດັ່ງນັ້ນມັນສາມາດເຂົ້າໄປໃນຕາຍຮູບແຕ້ມແລະຖືກຈັບໂດຍ carriage. ຫຼັງຈາກນັ້ນ, ຊິ້ນວຽກຈະຜ່ານຕົວຕາຍທີ່ບໍ່ແມ່ນຮອບໃນຂະນະທີ່ລົດບັນທຸກທີ່ມີລະບົບຕ່ອງໂສ້ດຶງມັນໄປຕາມທາງລົດໄຟທີ່ມີຄວາມແມ່ນຍໍາ.

ໃນຂະນະທີ່ວັດສະດຸເຄື່ອນຍ້າຍຜ່ານຕົວຕາຍ, ພາກສ່ວນຂ້າມຂອງມັນຖືກຫຼຸດລົງແລະປ່ຽນຮູບພ້ອມໆກັນ. ວັດສະດຸໄຫຼເຂົ້າໄປໃນທໍ່ຕາຍ, ປະກອບເປັນສີ່ຫລ່ຽມ, ສີ່ຫລ່ຽມ, ຫົກຫລ່ຽມຫຼືເລຂາຄະນິດທີ່ຕ້ອງການ. ສໍາລັບພາກສ່ວນທີ່ເປັນຮູ, mandrel ພາຍໃນຫຼື plug ຄວບຄຸມເຈາະແລະຊ່ວຍຈັດການການແຜ່ກະຈາຍຄວາມຫນາຂອງຝາ.

ລະບົບຕ່ອງໂສ້ການຂັບລົດ, ເກຍຫຼຸດລົງແລະການຂົນສົ່ງຕ້ອງເຮັດວຽກເປັນລະບົບດຽວ. ຖ້າ​ແຮງ​ດຶງ​ບໍ່​ໝັ້ນ​ຄົງ ຫຼື​ການ​ເຄື່ອນ​ຍ້າຍ​ບໍ່​ສອດຄ່ອງ​ກັນ, ຂະໜາດ​ຂອງ​ມຸມ, ຄວາມ​ຊື່​ຂອງ​ໜ້າ​ດິນ​ອາດ​ຈະ​ບໍ່​ສອດຄ່ອງ. ນີ້ແມ່ນເຫດຜົນທີ່ວ່າຄວາມອາດສາມາດຂອງເຄື່ອງຈັກຄວນຈະຖືກເລືອກຈາກວັດສະດຸຕົວຈິງແລະຕາຕະລາງການຫຼຸດຜ່ອນແທນທີ່ຈະເປັນຂະຫນາດ profile ສໍາເລັດຮູບຢ່າງດຽວ.

ສະຖານະການການຜະລິດແບບປົກກະຕິ:ລູກຄ້າທີ່ຜະລິດທໍ່ຮູບສີ່ຫລ່ຽມທີ່ມີຄວາມແມ່ນຍໍາສາມາດນໍາໃຊ້ການຕັ້ງຄ່າຫຼາຍເສັ້ນໃນເວລາທີ່ທໍ່ຫຼາຍທໍ່ແບ່ງປັນວັດສະດຸດຽວກັນແລະຕາຕະລາງການແຕ້ມຮູບ. ນີ້ເພີ່ມຜົນຜະລິດຕໍ່ເສັ້ນເລືອດຕັນໃນການແຕ້ມຮູບ. ຖ້າລູກຄ້າປ່ຽນຂະໜາດໂປຣໄຟລ໌ເລື້ອຍໆ, ການຕິດຕັ້ງສາຍດຽວອາດຈະໃຊ້ໄດ້ຫຼາຍກວ່ານີ້ເພາະວ່າການປ່ຽນແປງຂອງຕົວຕາຍແລະການປັບການຕັ້ງຄ່າແມ່ນງ່າຍກວ່າ.

ມັນແກ້ໄຂບັນຫາໃດແດ່?

ບັນຫາການຜະລິດ ການແຕ້ມເຢັນຊ່ວຍແນວໃດ ໃນເວລາທີ່ມັນສໍາຄັນທີ່ສຸດ
ຂະຫນາດວ່າງຫຼັງຈາກກອບເປັນຈໍານວນຮ້ອນ ຮູບແຕ້ມຕາຍຂະຫນາດຂອງພາກສ່ວນໃນລະຫວ່າງການປ່ຽນຮູບເຢັນ. ສໍາຄັນສໍາລັບອົງປະກອບທີ່ຕ້ອງການການເກັບກູ້ການປະກອບຄວບຄຸມຫຼືການອະນຸຍາດເຄື່ອງຈັກ.
ເລຂາຄະນິດມຸມສະຫມໍ່າສະເຫມີ The die ຄວບຄຸມ profile ພາຍນອກແລະຮູບຮ່າງຂອງມຸມ. ສໍາຄັນສໍາລັບຮູບສີ່ຫຼ່ຽມມົນ, ສີ່ຫລ່ຽມແລະໂຄງສ້າງທີ່ກໍາຫນົດເອງໃຊ້ເປັນອົງປະກອບການຫາຄູ່ຫຼືໂຄງສ້າງ.
ເຄື່ອງຈັກເພີ່ມເຕີມຫຼັງຈາກກອບເປັນຈໍານວນ ໂປຼໄຟລ໌ທີ່ໃກ້ກັບສໍາເລັດຮູບສາມາດຫຼຸດຜ່ອນການເຄື່ອງຈັກຕໍ່ມາ. ທີ່ມີຄຸນຄ່າທີ່ສຸດໃນເວລາທີ່ເຄື່ອງຈັກແມ່ນສ່ວນຫນຶ່ງທີ່ສໍາຄັນຂອງຕົ້ນທຶນການຜະລິດທີ່ມີຢູ່.
ການແຜ່ກະຈາຍຂອງຝາທີ່ບໍ່ສອດຄ່ອງກັນໃນໂປຣໄຟລ໌ທີ່ເປັນຮູ ເຄື່ອງມື Mandrel ຫຼື plug ສະຫນອງການສະຫນັບສະຫນູນພາຍໃນໃນລະຫວ່າງການແຕ້ມຮູບ. ທີ່ສໍາຄັນສໍາລັບທໍ່ຄວາມກົດດັນ, ທໍ່ກະບອກແລະພາກສ່ວນຮູທີ່ມີຄວາມແມ່ນຍໍາ.
ຜົນຜະລິດຕ່ໍາຈາກການປຸງແຕ່ງຊິ້ນດຽວ ເຄື່ອງມືຫຼາຍສາຍສາມາດແຕ້ມຫຼາຍຊິ້ນໃນຫນຶ່ງເສັ້ນເລືອດຕັນ. ເປັນປະໂຫຍດສໍາລັບຜະລິດຕະພັນທີ່ມີປະລິມານສູງທີ່ມີຂະຫນາດທີ່ຫມັ້ນຄົງແລະເຄື່ອງມືເຮັດຊ້ໍາອີກ.

ຄຸນນະສົມບັດທີ່ສໍາຄັນສໍາລັບການຜະລິດ

1. ການຄວບຄຸມຄວາມຊັດເຈນຂອງໂປຣໄຟລ໌ທີ່ບໍ່ແມ່ນຮອບ
carriage ການແຕ້ມຮູບຕາຍແລະນໍາພາຄວບຄຸມ profile ໃນຂະນະທີ່ອຸປະກອນການຜ່ານເຂດແຕ້ມຮູບ. ນີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບພາກສ່ວນສີ່ຫລ່ຽມແລະສີ່ຫລ່ຽມທີ່ມີຄວາມກວ້າງ, ຄວາມສູງແລະມຸມມຸມທັງຫມົດຜົນກະທົບຕໍ່ການປະກອບ. ໃນຄໍາຮ້ອງສະຫມັກໂຄງສ້າງຫຼືອົງປະກອບກົນຈັກແບບປົກກະຕິ, ການຄວບຄຸມໂປຣໄຟລ໌ທີ່ເຄັ່ງຄັດກວ່າສາມາດຫຼຸດຜ່ອນຈໍານວນເຄື່ອງຈັກແກ້ໄຂຫຼັງຈາກການແຕ້ມຮູບ.

2. ຄວາມໄວໃນການແຕ້ມເຖິງ 28 m/min
drawbenches ຂັບເຄື່ອນດ້ວຍລະບົບຕ່ອງໂສ້ສາມາດສະຫນອງຄວາມໄວໃນການແຕ້ມຮູບສູງໃນວັດສະດຸທີ່ເຫມາະສົມແລະໂປຣໄຟລ໌ຂະຫນາດນ້ອຍກວ່າ. ຄວາມໄວສູງແມ່ນເປັນປະໂຫຍດເມື່ອຜະລິດຕະພັນດຽວກັນຖືກຜະລິດຢ່າງຕໍ່ເນື່ອງໃນປະລິມານຫຼາຍ. ມັນມີຄວາມສໍາຄັນຫນ້ອຍສໍາລັບໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງຫຼືວັດຖຸທີ່ຍາກທີ່ຈະແຕ້ມ, ບ່ອນທີ່ການຫລໍ່ລື່ນ, ການສວມໃສ່ຕາຍແລະຄວາມຫມັ້ນຄົງຂອງການຜິດປົກກະຕິອາດຈະຈໍາກັດຄວາມໄວການແຕ້ມຮູບ.

3. 1 ຫາ 5-Strend Drawing
ສາມາດແຕ້ມຮູບຫຼາຍຮູບໄດ້ໃນລະຫວ່າງໜຶ່ງຈັງຫວະຂອງການຂົນສົ່ງ ເມື່ອຂະໜາດຂອງຜະລິດຕະພັນ ແລະການຈັດລຽງຂອງຕາຍອະນຸຍາດໃຫ້ມັນ. ສໍາລັບຜູ້ຜະລິດແຜ່ນທອງແດງ, ອະລູມິນຽມຫຼືເຫຼັກກ້າທີ່ແລ່ນຫຼາຍພັນຊິ້ນທີ່ຄ້າຍຄືກັນ, ການແຕ້ມຮູບຫຼາຍສາຍສາມາດເພີ່ມຜົນຜະລິດໄດ້ໂດຍບໍ່ຕ້ອງເພີ່ມຄວາມໄວໃນການແຕ້ມເສັ້ນ. ສໍາລັບຄໍາສັ່ງທີ່ມີປະລິມານຕ່ໍາທີ່ມີການປ່ຽນແປງຂະຫນາດເລື້ອຍໆ, ການແຕ້ມເສັ້ນດ່ຽວອາດຈະສະຫນອງການປ່ຽນແປງທີ່ງ່າຍຂຶ້ນ.

4. ສະພາບພື້ນຜິວທີ່ຄວບຄຸມ
ການແຕ້ມຮູບເຢັນສາມາດປັບປຸງສະພາບພື້ນຜິວຂອງຊິ້ນວຽກທີ່ກຽມພ້ອມທີ່ເຫມາະສົມເພາະວ່າວັດສະດຸຜ່ານຄວາມແມ່ນຍໍາຕາຍແທນທີ່ຈະຢູ່ໃນສະພາບທີ່ຮ້ອນ. ຢ່າງໃດກໍ່ຕາມ, ມັນບໍ່ຄວນຖືກອະທິບາຍວ່າເອົາທຸກໆຮອຍແຕກ, ຂຸມຫຼືຂໍ້ບົກພ່ອງໂດຍອັດຕະໂນມັດ. ຄຸນນະພາບຂອງພື້ນຜິວຫຼັງຈາກການແຕ້ມຮູບຍັງຄົງຂຶ້ນກັບສະພາບວັດສະດຸທີ່ເຂົ້າມາ, ການເກັບຫຼືການກະກຽມດ້ານ, ການຫລໍ່ລື່ນ, ສະພາບຕາຍແລະການຫຼຸດຜ່ອນທີ່ເລືອກ.

5. ການຄວບຄຸມພາຍໃນສໍາລັບທໍ່ທີ່ບໍ່ສະຫມໍ່າສະເຫມີ
ສໍາລັບໂປຣໄຟລ໌ທີ່ເປັນຮູ, mandrel ຫຼື plug tooling ຄວບຄຸມເລຂາຄະນິດພາຍໃນໃນຂະນະທີ່ຕົວຕາຍພາຍນອກກໍານົດຮູບຮ່າງພາຍນອກ. ນີ້ແມ່ນສິ່ງສໍາຄັນສໍາລັບທໍ່ທໍ່ໄຮໂດຼລິກແລະທໍ່ pneumatic ບ່ອນທີ່ການເກັບກູ້ພາຍໃນແລະການແຜ່ກະຈາຍຂອງກໍາແພງມີຜົນກະທົບໂດຍກົງຕໍ່ເຄື່ອງຈັກແລະການປະຕິບັດງານຕໍ່ໄປ.

6. ລະບົບຕ່ອງໂສ້ໜັກ ແລະ ເກຍເກຍ
ຊຸດ FR ໃຊ້ຕ່ອງໂສ້ຕ່ອງໂສ້ທີ່ແຕກຕ່າງກັນແລະການຕັ້ງຄ່າກ່ອງເກຍຕາມຄວາມຕ້ອງການຂອງການແຕ້ມຮູບ. ລະບົບຕ່ອງໂສ້ຂະຫນາດໃຫຍ່ແມ່ນມີຈຸດປະສົງສໍາລັບການໂຫຼດທີ່ຫນັກກວ່າ. ສໍາລັບໂຄງສ້າງເຫຼັກທີ່ມີຄວາມເຂັ້ມແຂງສູງທີ່ຕ້ອງການແຮງດຶງຢ່າງຫຼວງຫຼາຍ, ຄວາມອາດສາມາດຂອງລະບົບຕ່ອງໂສ້ແລະການເລືອກເກຍແມ່ນມີຄວາມສໍາຄັນຫຼາຍກ່ວາຄວາມໄວໃນການແຕ້ມຮູບສູງສຸດ.

7. ແຍກລົດກະບະກັບຄືນ Drive
ມໍເຕີກັບຄືນຈະຍ້າຍລົດກັບຄືນໄປຫາຕໍາແຫນ່ງເລີ່ມຕົ້ນຫຼັງຈາກເສັ້ນເລືອດຕັນໃນຮູບແຕ້ມ. ນີ້ບໍ່ໄດ້ເພີ່ມຄວາມອາດສາມາດການຜິດປົກກະຕິຂອງເຄື່ອງຈັກ, ແຕ່ມັນຊ່ວຍຫຼຸດຜ່ອນເວລາທີ່ບໍ່ມີການແຕ້ມຮູບແລະດັ່ງນັ້ນຈຶ່ງສໍາຄັນຕໍ່ການຜະລິດຊ້ໍາຊ້ອນຫຼາຍກ່ວາການຜະລິດຊຸດຂະຫນາດນ້ອຍ.

8. ທາງເລືອກການຜະລິດອັດຕະໂນມັດ
ລະບົບການໃຫ້ອາຫານ, ການຕັດແລະການຮັບອັດຕະໂນມັດສາມາດປະສົມປະສານຕາມຮູບແບບການຜະລິດ. ອັດຕະໂນມັດແມ່ນເປັນປະໂຫຍດທີ່ສຸດເມື່ອຂະຫນາດຂອງຜະລິດຕະພັນຄົງທີ່ສໍາລັບການຜະລິດຍາວ. ສໍາລັບການເຮັດວຽກຕົ້ນແບບຫຼືການປ່ຽນແປງໂປຣໄຟລ໌ເລື້ອຍໆ, ການໂຫຼດດ້ວຍມືສາມາດປະຫຍັດໄດ້ຫຼາຍ.

ຂໍ້ມູນຈໍາເພາະ

ໃນເວລາທີ່ເລືອກຮູບແບບ, ຕົວກໍານົດການທີ່ສໍາຄັນທີ່ສຸດແມ່ນຕ້ອງການກໍາລັງແຕ້ມ, ຂະຫນາດຂອງຜະລິດຕະພັນ, ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ຄວາມໄວການແຕ້ມຮູບ, ຄວາມຍາວຂອງເສັ້ນເລືອດຕັນໃນແລະຈໍານວນຂອງ strands. ຜົນບັງຄັບໃຊ້ການແຕ້ມຄວນຈະຖືກຄິດໄລ່ຈາກຂະບວນການຕົວຈິງແທນທີ່ຈະໃຊ້ສູດການແບ່ງເຂດພື້ນທີ່ງ່າຍດາຍຢ່າງດຽວ, ເພາະວ່າ friction ຕາຍ, ສະພາບວັດສະດຸ, ເລຂາຄະນິດ deformation ແລະ lubrication ທັງຫມົດຜົນກະທົບຕໍ່ຜົນບັງຄັບໃຊ້ທີ່ຕ້ອງການ.

ຕົວແບບ ສູງສຸດ. ແຮງແຕ້ມ (kN) ສູງສຸດ. ການເດີນທາງແບບແຕ້ມ (ມ) ຄວາມໄວແຕ້ມ (ມ/ນ) ມໍເຕີກັບຄືນ (kW) ຕົວຫຼຸດ Chain Pitch ມໍເຕີຫຼັກ (kW)
FR-16 7 7 28 0.75 ZQ250 1.5" 4
FR-25 10 8 28 0.75 ZQ400 2" 7.5/11
FR-50 50 8 25 1.1 ZQ500 2.5" 22
FR-76 100 9 25 2.2 ZQ650 3" 30/37
FR-100 150 10 12 3 ZQ850 4" 45
FR-120 200 10 12 3 ZQ850 3" ຄູ່ 55
FR-150 400 10 10 3 ZQ1000 4" ຄູ່ 75
FR-180 600 10 10 4 ZQ1250 5" ຄູ່ 98
FR-200 800 10 10 4 ZQ850 × 2 4" Triple 55 × 2
FR-250 1000 10 10 4 ZQ1450 5 "ສາມ 132

ການຕັ້ງຄ່າມາດຕະຖານ:ລະບົບ mandrel ສໍາລັບການແຕ້ມຮູບທໍ່, ຂັບຕົ້ນຕໍ, ການຫຼຸດຜ່ອນການເກຍ, carriage ແຕ້ມ, ຜູ້ຖືຕາຍແລະລະບົບການຄວບຄຸມ. ເຄື່ອງປ້ອນອັດຕະໂນມັດ, ເຄື່ອງຕັດ ແລະ rack ຮັບແມ່ນເປັນທາງເລືອກ. ຈໍານວນສາຍ: 1–5. ການແຕ້ມຮູບເສັ້ນເລືອດຕັນໃນແລະເຄື່ອງມືສາມາດປັບແຕ່ງໄດ້ຕາມຄວາມຕ້ອງການການຜະລິດ.

ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບແລະການເລືອກຕົວແບບ

ຮູບແບບເຄື່ອງຈັກຄວນຈະຖືກເລືອກຕາມການຄິດໄລ່ສູງສຸດຂອງຜົນບັງຄັບໃຊ້ທີ່ມີຂອບການດໍາເນີນງານທີ່ເຫມາະສົມ. ການຄິດໄລ່ແບບງ່າຍໆໂດຍອີງໃສ່ພຽງແຕ່ການຫຼຸດຜ່ອນພື້ນທີ່ແລະຄວາມເຂັ້ມແຂງຂອງຜົນຜະລິດແມ່ນບໍ່ພຽງພໍສໍາລັບໂປຣໄຟລ໌ທີ່ບໍ່ສະຫມໍ່າສະເຫມີເພາະວ່າວັດສະດຸຍັງຖືກປັບປຸງໃຫມ່ພາຍໃນຕົວຕາຍ.

ຕົວຢ່າງ, ທໍ່ຮູບສີ່ຫລ່ຽມທີ່ມີຄາບອນເຫຼັກຕ່ໍາທີ່ມີການຫຼຸດຜ່ອນລະດັບປານກາງອາດຈະເຮັດວຽກໄດ້ສະດວກສະບາຍໃນແບບ FR ຂະຫນາດນ້ອຍກວ່າ, ໃນຂະນະທີ່ໂຄງສ້າງເຫຼັກສະແຕນເລດຫຼື nickel-alloy ທີ່ມີຂະຫນາດສໍາເລັດຮູບດຽວກັນສາມາດຮຽກຮ້ອງໃຫ້ມີກໍາລັງການແຕ້ມຮູບຫຼາຍ. ດັ່ງນັ້ນການຄັດເລືອກພາກປະຕິບັດຄວນພິຈາລະນາຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ເບື້ອງຕົ້ນແລະພາກສຸດທ້າຍ, ເລຂາຄະນິດຕາຍ, friction, lubrication, ຕາຕະລາງການຫຼຸດຜ່ອນແລະຄວາມໄວການຜະລິດ.

ສະຖານະການລູກຄ້າທົ່ວໄປ:ເມື່ອຜູ້ຜະລິດປ່ຽນຈາກຮູບແຕ້ມຮູບສີ່ຫຼ່ຽມມົນຫາສີ່ຫຼ່ຽມສີ່ຫຼ່ຽມມົນໄປເປັນສ່ວນທີ່ບໍ່ສົມມາຕຖານທີ່ສັບສົນຫຼາຍ, ເຄື່ອງຈັກອາດຈະຕ້ອງການອັດຕາຜົນບັງຄັບໃຊ້ທີ່ສູງຂຶ້ນເຖິງແມ່ນວ່າພື້ນທີ່ຕັດຮູບສີ່ຫລ່ຽມສໍາເລັດຮູບຈະຄ້າຍຄືກັນ. ນີ້ແມ່ນຍ້ອນວ່າວັດສະດຸຕ້ອງໄຫຼຕື່ມອີກເຂົ້າໄປໃນມຸມແລະອ້ອມຮອບເລຂາຄະນິດຂອງພາກສ່ວນທີ່ມີການປ່ຽນແປງ.

Automatic cold drawing machine configuration for irregular profiles

ຄໍາຮ້ອງສະຫມັກ

ທໍ່ກະບອກໄຮໂດລິກແລະນິວເມຕິກ

ທໍ່ຮູບສີ່ຫລ່ຽມ, ຮູບສີ່ຫລ່ຽມແລະທໍ່ກະບອກທີ່ບໍ່ແມ່ນຮອບອື່ນໆຮຽກຮ້ອງໃຫ້ມີຂະຫນາດພາຍໃນແລະພາຍນອກທີ່ຖືກຄວບຄຸມເພາະວ່າການເກັບກູ້ສຸດທ້າຍແລະຄວາມຫນາຂອງກໍາແພງມີຜົນກະທົບຕໍ່ honing, sealing ແລະການປະຕິບັດການເຮັດວຽກ. ລູກຄ້າທີ່ຜະລິດທໍ່ເຫຼົ່ານີ້ສາມາດນໍາໃຊ້ການແຕ້ມຮູບດ້ວຍ mandrel ເພື່ອຫຼຸດຜ່ອນຈໍານວນການແກ້ໄຂທີ່ຕ້ອງການກ່ອນທີ່ຈະສໍາເລັດຮູບ.

ອົງປະກອບພາຫະນະ ແລະ ໄຟຟ້າ

ພາກສ່ວນສີ່ຫລ່ຽມ, ຮູບໄຂ່, ແລະ custom ຖືກນໍາໃຊ້ໃນອົງປະກອບຂອງໂຄງສ້າງ, ພາກສ່ວນທີ່ກ່ຽວຂ້ອງກັບການຊີ້ນໍາ, ລະບົບເຮັດຄວາມເຢັນຫມໍ້ໄຟແລະການນໍາໃຊ້ຍານພາຫະນະອື່ນໆ. ເມື່ອຕ້ອງການຫຼາຍພັນໂປຣໄຟລ໌, ການແຕ້ມຮູບຫຼາຍສາຍແລະການໃຫ້ອາຫານອັດຕະໂນມັດສາມາດປັບປຸງຜົນຜະລິດໄດ້. ສໍາລັບການຜະລິດຕົ້ນແບບທີ່ມີປະລິມານຕ່ໍາ, ທາງເລືອກອັດຕະໂນມັດເຫຼົ່ານີ້ອາດຈະບໍ່ພຽງແຕ່ເຮັດໃຫ້ການລົງທຶນເພີ່ມເຕີມ.

ໄຟຟ້າ ແລະ ເອເລັກໂຕຣນິກ

ພາກສ່ວນສີ່ຫລ່ຽມທອງແດງແລະອາລູມິນຽມຖືກນໍາໃຊ້ສໍາລັບ busbars, ເຊື່ອມຕໍ່ແລະອົງປະກອບການຄຸ້ມຄອງຄວາມຮ້ອນ. ຄວາມສອດຄ່ອງຂອງມິຕິລະດັບແມ່ນສໍາຄັນທີ່ profile ຕ້ອງເຫມາະກັບອຸປະກອນໄຟຟ້າຫຼືກົນຈັກທີ່ກໍານົດໄວ້ກ່ອນ. ຄວາມໄວການແຕ້ມຮູບມັກຈະມີຄວາມສໍາຄັນຫນ້ອຍກວ່າສະພາບຫນ້າດິນ, ການເຮັດຊ້ໍາກັນຂອງມິຕິລະດັບແລະການຄວບຄຸມການຜິດປົກກະຕິຂອງວັດສະດຸ.

ເຄື່ອງຈັກອຸດສາຫະກໍາແລະອົງປະກອບເສັ້ນ

ແຖບສີ່ຫລ່ຽມແລະສີ່ຫລ່ຽມສາມາດຖືກນໍາໃຊ້ສໍາລັບອົງປະກອບຄູ່ມື, ໂຄງສ້າງເຄື່ອງຈັກ, ພາກສ່ວນ telescopic ແລະເຄື່ອງປະກອບກົນຈັກອື່ນໆ. ການແຕ້ມຮູບເຢັນແມ່ນເປັນປະໂຫຍດເມື່ອໂປຣໄຟລ໌ຕ້ອງຮັກສາມິຕິພາຍນອກທີ່ຄວບຄຸມໄດ້ໃນໄລຍະຍາວແທນທີ່ຈະພຽງແຕ່ຕອບສະຫນອງໂຄງສ້າງທີ່ຫຍາບຄາຍ.

ຍານອາວະກາດ ແລະໂລຫະປະສົມພິເສດ

Titanium, ໂລຫະປະສົມ nickel ແລະເຫຼັກກ້າທີ່ມີຄວາມເຂັ້ມແຂງສູງສາມາດຮຽກຮ້ອງໃຫ້ມີການຫຼຸດຜ່ອນການຄວບຄຸມຢ່າງລະມັດລະວັງເພາະວ່າການຜິດປົກກະຕິຫຼາຍເກີນໄປໃນຫນຶ່ງຜ່ານສາມາດເພີ່ມຄວາມແຂງຂອງການເຮັດວຽກແລະຜົນກະທົບຕໍ່ຊີວິດຂອງເຄື່ອງມື. ໃນຄໍາຮ້ອງສະຫມັກເຫຼົ່ານີ້, ເຄື່ອງຄວນໄດ້ຮັບການຄັດເລືອກພ້ອມກັບການອອກແບບຕາຍແລະຕາຕະລາງຜ່ານແທນທີ່ຈະເປັນຂະຫນາດ profile ສໍາເລັດຮູບຢ່າງດຽວ.

ສ່ວນປະກອບທາງການແພດແລະການຜ່າຕັດ

ສະແຕນເລດແລະ titanium hexagonal ຫຼື profile custom ສາມາດແຕ້ມເຢັນໄດ້ໃນເວລາທີ່ຂະຫນາດຊ້ໍາກັນແລະຄຸນນະພາບຂອງຫນ້າດິນແມ່ນຕ້ອງການສໍາລັບການ machining ຕໍ່ມາຫຼືກອບເປັນຈໍານວນ. ສໍາລັບຄໍາຮ້ອງສະຫມັກທາງການແພດ, ແນວໃດກໍ່ຕາມ, ການຢັ້ງຢືນວັດສະດຸທີ່ຈໍາເປັນແລະການກໍາຫນົດພື້ນຜິວຄວນໄດ້ຮັບການຢືນຢັນແຍກຕ່າງຫາກກັບພະແນກຄຸນນະພາບຂອງຜູ້ຊື້.

ເຟີນິເຈີ ແລະເຄື່ອງຕົບແຕ່ງໂປຣໄຟລ໌

ຮູບສີ່ຫຼ່ຽມມົນແບບກຳນົດເອງ, ຮູບໄຂ່, ແລະຮູບໄຂ່ບໍ່ສະໝ່ຳສະເໝີສາມາດນຳໃຊ້ໄດ້ສຳລັບກອບເຟີນີເຈີ, ການສະແດງ ແລະ ອົງປະກອບສະຖາປັດຕະຍະກຳ. ໃນທີ່ນີ້, ຮູບລັກສະນະແລະການເຮັດເລື້ມຄືນຂອງມິຕິລະດັບສາມາດມີຄວາມສໍາຄັນຫຼາຍກ່ວາຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບສູງສຸດ, ເຮັດໃຫ້ຮູບແບບ FR ຄວາມໄວສູງຂະຫນາດນ້ອຍກວ່າທີ່ມັກໃນເວລາທີ່ວັດສະດຸແມ່ນງ່າຍທີ່ຈະແຕ້ມ.

ສະຖານະການການຜະລິດແລະການພິຈາລະນາຂະບວນການ

ສໍາລັບທໍ່ສີ່ຫລ່ຽມທີ່ມີປະລິມານສູງ:ໃຊ້ເຄື່ອງມືຫຼາຍສາຍເມື່ອທໍ່ຫຼາຍອັນມີຂະໜາດດຽວກັນ ແລະຕາຕະລາງການແຕ້ມຮູບ. ຜົນຜະລິດຕົ້ນຕໍແມ່ນມາຈາກການປຸງແຕ່ງຫຼາຍຊິ້ນຕໍ່ເສັ້ນເລືອດຕັນ, ແທນທີ່ຈະເພີ່ມຄວາມໄວຂອງເຄື່ອງຈັກ.

ສໍາລັບໂຄງສ້າງສະແຕນເລດທີ່ມີຝາຫນາ:ບູລິມະສິດຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ຄວາມແຂງກະດ້າງຂອງການຂົນສົ່ງ, ວັດສະດຸຕາຍແລະການຫລໍ່ລື່ນກ່ອນຄວາມໄວສູງສຸດ. ການແລ່ນຢ່າງຮຸກຮານເກີນໄປສາມາດເພີ່ມການສວມໃສ່ຕາຍ ແລະຂໍ້ບົກພ່ອງຂອງພື້ນຜິວ.

ສໍາລັບທໍ່ກະບອກໄຮໂດຼລິກ:ເອົາ ໃຈ ໃສ່ ໂດຍ ສະ ເພາະ ແມ່ນ ການ ຄັດ ເລືອກ mandrel, ການ ແຜ່ ກະ ຈາຍ ຄວາມ ຫນາ ຂອງ ຝາ ແລະ ຈໍາ ນວນ ເງິນ ອຸດ ຫນູນ ສໍາ ເລັດ ຮູບ ທີ່ ຍັງ ເຫຼືອ ຫຼັງ ຈາກ ການ ແຕ້ມ. ເຄື່ອງຄວນຈະຖືກຈັບຄູ່ກັບຂະບວນການສໍາເລັດຮູບທໍ່ສໍາເລັດຮູບແທນທີ່ຈະຖືວ່າເປັນການດໍາເນີນງານທີ່ໂດດດ່ຽວ.

ສໍາລັບໂປຣໄຟລ໌ອາລູມິນຽມແລະທອງແດງ:ຄວາມໄວໃນການແຕ້ມຮູບທີ່ສູງຂຶ້ນສາມາດເປັນປະໂຫຍດສໍາລັບປະສິດທິພາບການຜະລິດ, ແຕ່ສະພາບຕາຍແລະການຫລໍ່ລື່ນຍັງຄົງມີຄວາມສໍາຄັນເພາະວ່າເຄື່ອງຫມາຍດ້ານຫນ້າສາມາດເຫັນໄດ້ໃນຜະລິດຕະພັນໄຟຟ້າຫຼືເຄື່ອງຕົກແຕ່ງສໍາເລັດຮູບ.

ຕົວເລືອກອັດຕະໂນມັດ

ເຄື່ອງສາມາດສະຫນອງໄດ້ກັບ:

  • ຊັ້ນໃຫ້ອາຫານອັດຕະໂນມັດ
  • ການເຊື່ອມໂຍງການຊີ້ອັດຕະໂນມັດຫຼືສິ້ນສຸດການກະກຽມ
  • ລະບົບຕັດອັດຕະໂນມັດ
  • rack ຮັບອັດຕະໂນມັດ
  • ເຄື່ອງມືແຕ້ມຮູບຫຼາຍສາຍ
  • ການຄວບຄຸມ PLC ແລະ HMI
  • ຈັງຫວະການແຕ້ມແບບປັບແຕ່ງ

ເສັ້ນອັດຕະໂນມັດຢ່າງເຕັມສ່ວນແມ່ນຖືກຕ້ອງຕາມປົກກະຕິເມື່ອໂປຼໄຟລ໌ດຽວກັນຖືກຜະລິດຢ່າງຕໍ່ເນື່ອງແລະການໂຫຼດດ້ວຍມືກາຍເປັນສ່ວນຫນຶ່ງທີ່ສໍາຄັນຂອງຄ່າແຮງງານ. ຖ້າລູກຄ້າຜະລິດໂປໄຟທີ່ແຕກຕ່າງກັນຫຼາຍໃນຊຸດຂະຫນາດນ້ອຍ, ການຕັ້ງຄ່າເຄິ່ງອັດຕະໂນມັດສາມາດຫຼຸດຜ່ອນຄວາມສັບສົນຂອງການປ່ຽນແປງແລະການລົງທຶນເບື້ອງຕົ້ນ.

ສິ່ງທີ່ລວມແລະສິ່ງທີ່ມາຮອດໂຮງງານຂອງເຈົ້າ?

ຊຸດເຄື່ອງແຕ້ມເຢັນລະບົບຕ່ອງໂສ້ບໍ່ສະຫມໍ່າສະເຫມີມາດຕະຖານຖືກຕັ້ງຄ່າຕາມແບບຈໍາລອງ FR ທີ່ໄດ້ຮັບການຢືນຢັນແລະຂໍ້ກໍານົດຂອງໂຄງການ. ເຄື່ອງຕົ້ນຕໍປະກອບມີໄດແຕ້ມຮູບ, ກ່ອງເກຍຫຼຸດລົງ, ລະບົບຕ່ອງໂສ້, ການຂົນສົ່ງ, ຜູ້ຖືຕາຍແລະລະບົບການຄວບຄຸມ. ການຕັ້ງຄ່າການແຕ້ມທໍ່ປະກອບມີການຈັດການ mandrel ທີ່ຕ້ອງການ.

Profile-specific dies, mandrels ພິເສດ, ການໃຫ້ອາຫານອັດຕະໂນມັດ, ອຸປະກອນການຕັດແລະການຮັບແມ່ນ configured ຕາມປົກກະຕິຕາມຄວາມຕ້ອງການຂອງການຜະລິດຂອງລູກຄ້າ. ກ່ອນທີ່ຈະຂົນສົ່ງ, ເຄື່ອງໄດ້ຖືກປະກອບແລະທົດສອບການເຮັດວຽກ. ບ່ອນທີ່ມີຕົວຢ່າງຂອງລູກຄ້າ, ການແຕ້ມແບບທົດລອງສາມາດຖືກຈັດລຽງເພື່ອກວດສອບການຕັ້ງຄ່າຂະບວນການທີ່ເລືອກກ່ອນທີ່ຈະສົ່ງ.

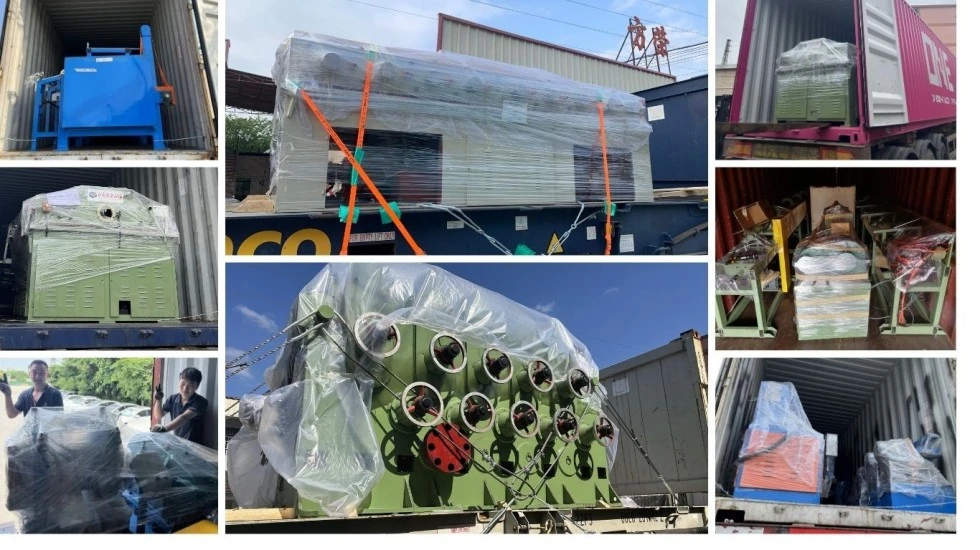
ສໍາລັບການຂົນສົ່ງສົ່ງອອກ, ອົງປະກອບທີ່ສໍາຄັນແມ່ນປ້ອງກັນຄວາມຊຸ່ມຊື່ນແລະການກັດກ່ອນແລະບັນຈຸຕາມວິທີການຂົນສົ່ງທີ່ໄດ້ຕົກລົງ. ຮູບແຕ້ມພື້ນຖານ, ຂໍ້ມູນການຕິດຕັ້ງແລະຂໍ້ກໍານົດການມອບຫມາຍແມ່ນສະຫນອງໃຫ້ເປັນສ່ວນຫນຶ່ງຂອງເອກະສານໂຄງການ.

ວິສະວະກໍາແລະການຄວບຄຸມຄຸນນະພາບ

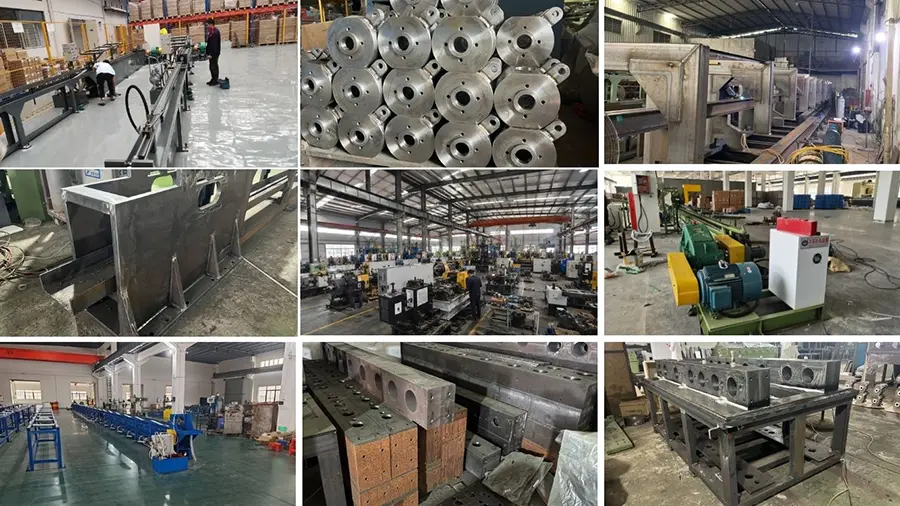
ຂະບວນການຜະລິດຂອງ FangRong ກວມເອົາວິສະວະກໍາຄໍາຮ້ອງສະຫມັກ, ການກວດສອບວັດຖຸດິບ, ເຄື່ອງຈັກ, ການປະກອບກົນຈັກ, ການເຊື່ອມໂຍງໄຟຟ້າ, ການຂຽນໂປລແກລມ PLC, ການທົດສອບແລະການກວດກາຂັ້ນສຸດທ້າຍ. ສໍາລັບ drawbench ໄລຍະໄກ, ການຈັດວາງຄູ່ມືແລະການເດີນທາງ carriage ແມ່ນມີຄວາມສໍາຄັນໂດຍສະເພາະເນື່ອງຈາກວ່າຄວາມຜິດພາດການຈັດຕໍາແຫນ່ງຂະຫນາດນ້ອຍສາມາດສົ່ງຜົນກະທົບຕໍ່ profile ໃນໄລຍະການແຕ້ມຮູບທັງຫມົດ.

ການທົດສອບໂຮງງານສາມາດປະກອບມີການແລ່ນບໍ່ເຮັດວຽກ, ການທົດສອບການໂຫຼດ, ການກວດສອບລະບົບຕ່ອງໂສ້ແລະການຂົນສົ່ງ, ການກວດສອບການສັ່ນສະເທືອນແລະສິ່ງລົບກວນ, ການກວດສອບອຸນຫະພູມນ້ໍາມັນ, ການກວດສອບຄວາມປອດໄພທາງໄຟຟ້າແລະການກວດກາມິຕິລະດັບຂອງຜະລິດຕະພັນທົດລອງເມື່ອມີຕົວຢ່າງ.

FangRong cold drawing machine manufacturing and assembly

ສິ່ງອໍານວຍຄວາມສະດວກໃນການຜະລິດ

Dongguan Fangrong Metallurgical Equipment Co., Ltd.ແມ່ນຕັ້ງຢູ່ໃນເມືອງ Dalang, ເມືອງ Dongguan ແລະເປັນພື້ນຖານການຜະລິດຕົ້ນຕໍສໍາລັບການແຕ້ມຮູບເຢັນແລະອຸປະກອນການປະກອບໂລຫະທີ່ກ່ຽວຂ້ອງ.

Yangjiang Fangrong ເຄື່ອງຈັກຈໍາກັດ.ຕັ້ງຢູ່ໃນເມືອງ Yangdong, ເມືອງ Yangjiang ແລະສະຫນອງຄວາມສາມາດໃນການຜະລິດເພີ່ມເຕີມສໍາລັບໂຄງການອຸປະກອນຂະຫນາດໃຫຍ່ແລະກໍາຫນົດເອງ.

Irregular Chain Cold Drawing Machine factory production

ຂະບວນການຜະລິດ

  1. ວິສະວະກໍາຄໍາຮ້ອງສະຫມັກ:ຢືນຢັນວັດສະດຸ, profile, ການຫຼຸດຜ່ອນ, stroke, ອັດຕາການຜະລິດແລະຄວາມຕ້ອງການເຄື່ອງມື.
  2. ການກວດສອບອົງປະກອບ:ກວດ​ກາ​ໂຄງ​ສ້າງ​ເຫຼັກ​ກ້າ​, shafts​, ຕ່ອງ​ໂສ້​, gearbox ແລະ​ອົງ​ປະ​ກອບ​ທີ່​ຊື້​.
  3. ເຄື່ອງຈັກຄວາມແມ່ນຍໍາ:ຄູ່ມືເຄື່ອງຈັກແລະອົງປະກອບຂັບຕາມຮູບແຕ້ມທີ່ໄດ້ຮັບອະນຸມັດ.
  4. ການ​ປະ​ກອບ​ກົນ​ຈັກ​:ຕິດຕັ້ງລົດບັນທຸກ, ລະບົບຄູ່ມື, ລະບົບຕ່ອງໂສ້, sprockets ແລະ gearbox.
  5. ການ​ເຊື່ອມ​ໂຍງ​ໄຟ​ຟ້າ​:ເຊື່ອມຕໍ່ມໍເຕີ, ເຊັນເຊີ, ຕູ້ຄວບຄຸມ, PLC ແລະ HMI.
  6. ການ​ດໍາ​ເນີນ​ງານ​ທົດ​ລອງ​:ກວດ​ສອບ​ການ​ເດີນ​ທາງ​ຂອງ​ລົດ​ບັນ​ທຸກ​, ການ​ດໍາ​ເນີນ​ງານ​ຕ່ອງ​ໂສ້​, ການ​ເຄື່ອນ​ໄຫວ​ກັບ​ຄືນ​ໄປ​ບ່ອນ​ແລະ​ຫນ້າ​ທີ່​ການ​ຄວບ​ຄຸມ​.
  7. ການ​ທົດ​ສອບ​ການ​ໂຫຼດ​:ປະຕິບັດການທົດສອບການໂຫຼດ rated ແລະການທົດລອງແຕ້ມບ່ອນທີ່ໂຄງການອະນຸຍາດ.
  8. ການກວດກາຄັ້ງສຸດທ້າຍ:ກວດ​ກາ​ເບິ່ງ​ຫນ້າ​ທີ່​ກ່ຽວ​ກັບ​ກົນ​ໄກ​, ໄຟ​ຟ້າ​ແລະ​ຄວາມ​ປອດ​ໄພ​ກ່ອນ​ທີ່​ຈະ​ຂົນ​ສົ່ງ​.
  9. ການຫຸ້ມຫໍ່ສົ່ງອອກ:ນໍາໃຊ້ການປ້ອງກັນຄວາມຊຸ່ມຊື່ນແລະການກັດກ່ອນແລະກະກຽມເຄື່ອງສໍາລັບການຂົນສົ່ງລະຫວ່າງປະເທດ.

ການຢັ້ງຢືນ ແລະມາດຕະຖານ

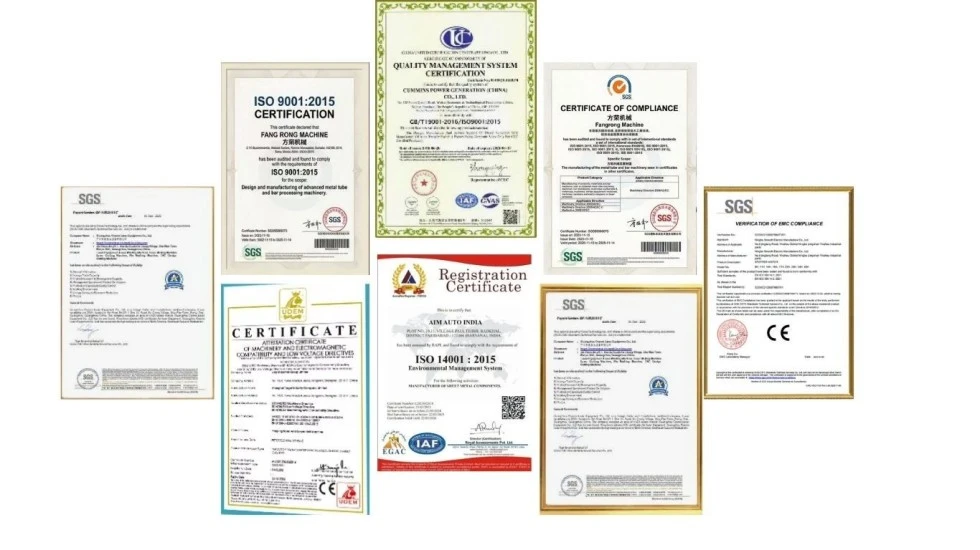
Cold drawing machine certification and quality documentation

ISO 9001:2015- ລະ​ບົບ​ການ​ຄຸ້ມ​ຄອງ​ຄຸນ​ນະ​ພາບ​. ໃບຢັ້ງຢືນໝາຍເລກ UQ231211R1.

CE Marking- ອຸ​ປະ​ກອນ​ສໍາ​ລັບ​ການ​ຕັ້ງ​ຄ່າ​ຕະ​ຫຼາດ​ເອີ​ຣົບ​ທີ່​ໃຊ້​ໄດ້​ສາ​ມາດ​ສະ​ຫນອງ​ໃຫ້​ເພື່ອ​ຕອບ​ສະ​ຫນອງ​ຄວາມ​ຕ້ອງ​ການ​ທີ່​ກ່ຽວ​ຂ້ອງ​ຂອງ​.ຄຳສັ່ງເຄື່ອງຈັກ 2006/42/EC, ດ້ວຍມາດຕະການຄວາມປອດໄພຂອງເຄື່ອງຈັກທີ່ໃຊ້ໄດ້ລວມເຂົ້າກັນຕາມການຕັ້ງຄ່າເຄື່ອງ.

ການກວດກາ SGS- ການກວດກາຂອງພາກສ່ວນທີສາມສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການຂອງສັນຍາການຊື້ຫຼືໂຄງການ.

ສິດທິບັດ— FangRong ໄດ້​ລາຍ​ງານ​ການ​ປະ​ດິດ​ສ້າງ​ແລະ​ສິດ​ທິ​ບັດ​ແບບ​ຈໍາ​ລອງ​ອຸ​ປະ​ກອນ​ທີ່​ກວມ​ເອົາ​ພື້ນ​ທີ່​ເຊັ່ນ​: ຄວາມ​ເຄັ່ງ​ຕຶງ​ຕ່ອງ​ໂສ້​, ການ​ຖື​ຕາຍ​ຫຼາຍ​ສາຍ​ແລະ​ລະ​ບົບ mandrel​. ເອກະສານສິດທິບັດສາມາດສະໜອງໃຫ້ເພື່ອຢັ້ງຢືນໄດ້ເມື່ອຕ້ອງການ.

UL:ການຢັ້ງຢືນ UL ບໍ່ໄດ້ລວມເປັນການຮຽກຮ້ອງມາດຕະຖານສໍາລັບເຄື່ອງນີ້. ຖ້າອົງປະກອບໄຟຟ້າທີ່ມີລາຍຊື່ UL ຫຼືຊຸດການປະຕິບັດຕາມ UL ສະເພາະແມ່ນຕ້ອງການສໍາລັບຕະຫຼາດປາຍທາງ, ຄວາມຕ້ອງການຄວນໄດ້ຮັບການຢືນຢັນກ່ອນວົງຢືມເພື່ອໃຫ້ການຕັ້ງຄ່າໄຟຟ້າສາມາດອອກແບບຕາມຄວາມເຫມາະສົມ.

ເງື່ອນໄຂການຄ້າ

MOQ 1 ຊຸດ
ລາຄາລະດັບ 1 1 ຊຸດ — ລາຄາຫົວໜ່ວຍມາດຕະຖານ
ລາຄາຊັ້ນ 2 2-4 ຊຸດ — ລາຄາຜ່ອນຜັນຕາມປະລິມານທີ່ມີໃນວົງຢືມ
ລາຄາຊັ້ນ 3 5+ ຊຸດ — ວົງຢືມໂຄງການ/ປະລິມານທີ່ມີຢູ່
ເງື່ອນໄຂການຈ່າຍເງິນ 30% ເງິນຝາກ; 70% ຍອດເງິນກ່ອນການຂົນສົ່ງຫຼັງຈາກການທົດສອບການຍອມຮັບຂອງໂຮງງານ, ເວັ້ນເສຍແຕ່ວ່າຕົກລົງໃນສັນຍາການຂາຍ.
FOB ທ່າເຮືອອອກເດີນທາງທີ່ແນ່ນອນຕ້ອງໄດ້ຮັບການຢືນຢັນໃນໃບສະເໜີລາຄາການຄ້າ ແລະສັນຍາການຂາຍກ່ອນການພິມຈຳໜ່າຍ.
ເວລານໍາຄໍາສັ່ງມາດຕະຖານ ປະມານ 30–60 ມື້ສໍາລັບການຕັ້ງຄ່າມາດຕະຖານ FR-16 ຫາ FR-100; ເຄື່ອງຂະຫນາດໃຫຍ່ຫຼືເຄື່ອງທີ່ກໍາຫນົດເອງອາດຈະຕ້ອງການປະມານ 90-120 ມື້.
ເລັ່ງເວລາການສັ່ງຊື້ ການ​ຜະ​ລິດ​ທີ່​ເລັ່ງ​ລັດ​ແມ່ນ​ມີ​ຢູ່​ໂດຍ​ອີງ​ໃສ່​ຄວາມ​ສາ​ມາດ​ຂອງ​ໂຮງ​ງານ​ຜະ​ລິດ​ໃນ​ປັດ​ຈຸ​ບັນ​, ຮູບ​ແບບ​ເຄື່ອງ​ຈັກ​ແລະ​ອົງ​ປະ​ກອບ​ທີ່​ມີ​ຢູ່​. ວັນທີຈັດສົ່ງດ່ວນທີ່ຢືນຢັນແມ່ນລະບຸໄວ້ໃນວົງຢືມຫຼັງຈາກການທົບທວນຄືນຄໍາສັ່ງ.
ຮັບປະກັນ 12 ເດືອນນັບຕັ້ງແຕ່ການມອບຫມາຍພາຍໃຕ້ເງື່ອນໄຂການຮັບປະກັນທີ່ໄດ້ຕົກລົງ.
ການຕິດຕັ້ງ ການ​ຄວບ​ຄຸມ​ການ​ຕິດ​ຕັ້ງ, ຄະ​ນະ​ກໍາ​ມະ​ແລະ​ການ​ຝຶກ​ອົບ​ຮົມ​ຜູ້​ປະ​ຕິ​ບັດ​ການ​ສາ​ມາດ​ສະ​ຫນອງ​ໃຫ້​ຕາມ​ຂອບ​ເຂດ​ຂອງ​ໂຄງ​ການ.

ຄໍາຖາມທີ່ຖາມເລື້ອຍໆ

1. ເຄື່ອງນີ້ສາມາດແຕ້ມຮູບທີ່ບໍ່ສະຫມໍ່າສະເຫມີແນວໃດ?

ເຄື່ອງແຕ້ມຮູບເຢັນລະບົບຕ່ອງໂສ້ທີ່ບໍ່ສະຫມໍ່າສະເຫມີສາມາດໄດ້ຮັບການກໍາຫນົດຄ່າສໍາລັບສີ່ຫລ່ຽມ, ສີ່ຫລ່ຽມ, hexagonal, octagonal, ຮູບໄຂ່, ຊ່ອງທາງ, ມຸມ, T-section ແລະ profile asymmetric custom. ລະດັບ profile ຕົວຈິງແມ່ນຂຶ້ນກັບກໍາລັງແຕ້ມທີ່ມີຢູ່, ຂະຫນາດຕາຍ, ວັດສະດຸແລະການອອກແບບເຄື່ອງມື.

2. ມັນສາມາດແຕ້ມທັງແຖບແຂງແລະທໍ່ໄດ້ບໍ?

ແມ່ນແລ້ວ. ແຖບແຂງໃຊ້ການຕາຍທີ່ມີໂຄງສ້າງແຂງແລະການຈັດການຈັບທີ່ເຫມາະສົມ, ໃນຂະນະທີ່ທໍ່ໃຊ້ທໍ່ຕາຍຮ່ວມກັບ mandrel ຫຼື plug ທີ່ກໍານົດໄວ້. ເຄື່ອງມືຄວນໄດ້ຮັບການຄັດເລືອກຕາມຂະຫນາດເລີ່ມຕົ້ນແລະສໍາເລັດຮູບ.

3. ຂ້ອຍຈະເລືອກແນວໃດລະຫວ່າງ FR-50, FR-76, FR-100 ແລະແບບຂະຫນາດໃຫຍ່ກວ່າ?

ສະຫນອງຊັ້ນວັດສະດຸ, ຂະຫນາດເລີ່ມຕົ້ນ, ຮູບແຕ້ມ profile ສໍາເລັດຮູບ, ການຫຼຸດຜ່ອນຕໍ່ຜ່ານ, ຄວາມຍາວຂອງຜະລິດຕະພັນແລະຜົນຜະລິດເປົ້າຫມາຍ. FangRong ສາມາດຄິດໄລ່ກໍາລັງການແຕ້ມຮູບທີ່ຕ້ອງການແລະແນະນໍາຮູບແບບທີ່ເຫມາະສົມ. ຂະຫນາດໂປຣໄຟລ໌ສໍາເລັດຮູບຢ່າງດຽວແມ່ນບໍ່ພຽງພໍສໍາລັບການເລືອກເຄື່ອງຈັກທີ່ຖືກຕ້ອງ.

4. ຫ້າໂປຣໄຟລ໌ສາມາດແຕ້ມໃນເວລາດຽວກັນໄດ້ບໍ?

ເຖິງຫ້າສາຍສາມາດຖືກຕັ້ງຄ່າໄດ້ບ່ອນທີ່ຕົວແບບເຄື່ອງຈັກ, ຄວາມກວ້າງຂອງການຂົນສົ່ງ, ການຈັດວາງແລະຂະຫນາດຂອງຜະລິດຕະພັນອະນຸຍາດໃຫ້ມັນ. ການແຕ້ມຮູບຫຼາຍສາຍແມ່ນປະຫຍັດທີ່ສຸດສໍາລັບຜະລິດຕະພັນທີ່ມີປະລິມານສູງທີ່ມີວັດສະດຸດຽວກັນແລະຕາຕະລາງຂະບວນການ.

5. ການຫຼຸດຄ່າຜ່ານທາງໃດທີ່ເໝາະສົມກັບໂປຣໄຟລ໌ທີ່ບໍ່ປົກກະຕິ?

ບໍ່ມີອັດຕາສ່ວນການຫຼຸດຜ່ອນທົ່ວໄປ. ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ເລຂາຄະນິດຂອງພາກສ່ວນ, ການອອກແບບຕາຍ, ການຫລໍ່ລື່ນແລະການແຂງຂອງການເຮັດວຽກທັງຫມົດມີຜົນກະທົບຕໍ່ການຫຼຸດຜ່ອນທີ່ອະນຸຍາດ. ຕາຕະລາງການຜ່ານຫຼາຍແບບອະນຸລັກອາດຈະຕ້ອງການສໍາລັບເຫຼັກແຕນເລດທີ່ມີຄວາມເຂັ້ມແຂງສູງ, titanium ຫຼືໂລຫະປະສົມ nickel.

6. ເຄື່ອງຊີ້ບອກແມ່ນຕ້ອງການບໍ?

ການແຕ້ມຕ່ອງໂສ້ແບບດັ້ງເດີມຕາມປົກກະຕິຮຽກຮ້ອງໃຫ້ມີການຫຼຸດຜ່ອນຊັ້ນນໍາທີ່ພຽງພໍສໍາລັບການເຂົ້າຕາຍແລະການຍຶດເອົາລົດ. ດັ່ງນັ້ນເຄື່ອງຊີ້ແຍກຕ່າງຫາກອາດຈະຕ້ອງການເວັ້ນເສຍແຕ່ວ່າສາຍການຜະລິດຈະໃຊ້ວິທີການກະກຽມສຸດທ້າຍທີ່ໄດ້ຮັບການອະນຸມັດ. ອຸປະກອນຊີ້ສາມາດຖືກປະສົມປະສານເຂົ້າໃນສາຍອັດຕະໂນມັດເມື່ອຕ້ອງການ.

7. ຂອບເຂດການສະໜອງມາດຕະຖານແມ່ນຫຍັງ?

ການສະຫນອງມາດຕະຖານປົກກະຕິປະກອບມີເຄື່ອງແຕ້ມຮູບຕົ້ນຕໍ, ລະບົບຂັບ, ເກຍ, ລະບົບຕ່ອງໂສ້, ການຂົນສົ່ງ, ຜູ້ຖືຕາຍ, ລະບົບຄວບຄຸມແລະການຈັດການທໍ່ mandrel ຖ້າສາມາດໃຊ້ໄດ້. ການເສຍຊີວິດສະເພາະໂປຣໄຟລ໌, mandrels ພິເສດແລະການໃຫ້ອາຫານອັດຕະໂນມັດ, ອຸປະກອນການຕັດຫຼືຮັບແມ່ນ configured ແຍກຕ່າງຫາກອີງຕາມໂຄງການ.

8. ການຈັດສົ່ງໃຊ້ເວລາດົນປານໃດ?

ເຄື່ອງມາດຕະຖານ FR-16 ຫາ FR-100 ໂດຍທົ່ວໄປຕ້ອງການປະມານ 30-60 ມື້. FR-150 ແລະເຄື່ອງຈັກຂະຫນາດໃຫຍ່, ການຕັ້ງຄ່າທີ່ກໍາຫນົດເອງແລະອັດຕະໂນມັດພິເສດອາດຈະຕ້ອງການປະມານ 90-120 ມື້. ການຈັດສົ່ງແບບເລັ່ງດ່ວນແມ່ນໄດ້ຖືກປະເມີນເປັນສ່ວນບຸກຄົນຕາມກໍາລັງການຜະລິດແລະຄວາມພ້ອມຂອງອົງປະກອບ.

9. ຂໍ້ມູນອັນໃດທີ່ຕ້ອງການສໍາລັບໃບສະເໜີລາຄາ?

ກະ​ລຸ​ນາ​ສະ​ຫນອງ​ຊັ້ນ​ຜະ​ລິດ​ຕະ​ພັນ​, ພາກ​ສ່ວນ​ເລີ່ມ​ຕົ້ນ​, ຮູບ​ແຕ້ມ​ຮູບ​ແບບ​ສໍາ​ເລັດ​ຮູບ​ຫຼື​ຂະ​ຫນາດ​, ຄວາມ​ຫນາ​ຂອງ​ຝາ​ສໍາ​ລັບ​ທໍ່​, ຄວາມ​ຍາວ​ຂອງ​ຜະ​ລິດ​ຕະ​ພັນ​, ຜະ​ລິດ​ຕະ​ພັນ​ທີ່​ຕ້ອງ​ການ​, ຈໍາ​ນວນ​ຂອງ strands ແລະ​ລະ​ດັບ​ການ​ອັດ​ຕະ​ໂນ​ມັດ​ທີ່​ຕ້ອງ​ການ​. ຕົວຢ່າງຫຼືຮູບແຕ້ມ CAD ແມ່ນເປັນປະໂຫຍດເມື່ອໂປຣໄຟລ໌ບໍ່ສົມມາດຫຼືມີຄວາມຕ້ອງການມຸມທີ່ແຫນ້ນຫນາ.

10. ເຄື່ອງສາມາດສະຫນອງໃຫ້ແກ່ໂຄງການເອີຣົບຫຼືອາເມລິກາເຫນືອໄດ້ບໍ?

ແມ່ນແລ້ວ. ການຕັ້ງຄ່າເຄື່ອງຈັກແລະລະບົບໄຟຟ້າສາມາດປັບຕົວເຂົ້າກັບຕະຫຼາດປາຍທາງ. ຂໍ້ກໍານົດ CE ພາຍໃຕ້ຄໍາສັ່ງເຄື່ອງຈັກ 2006/42/EC ສາມາດແກ້ໄຂໄດ້ສໍາລັບການຕັ້ງຄ່າເອີຣົບທີ່ໃຊ້ໄດ້. ຖ້າຄວາມຕ້ອງການດ້ານໄຟຟ້າທີ່ກ່ຽວຂ້ອງກັບ UL, ພວກເຂົາຄວນຈະຖືກລະບຸໄວ້ກ່ອນການຜະລິດເພື່ອໃຫ້ອົງປະກອບຄວບຄຸມແລະການອອກແບບໄຟຟ້າສາມາດເລືອກໄດ້ຕາມຄວາມເຫມາະສົມ.

11. ຂ້ອຍສາມາດທົດສອບວັດສະດຸຂອງຕົນເອງກ່ອນທີ່ຈະຊື້ໄດ້ບໍ?

ບ່ອນທີ່ເງື່ອນໄຂໂຄງການອະນຸຍາດໃຫ້, ການປະເມີນຜົນຂະບວນການໂດຍອີງໃສ່ຕົວຢ່າງສາມາດຈັດລຽງ. ການສະຫນອງຄວາມຕ້ອງການວັດສະດຸຕົວຈິງແລະສໍາເລັດຮູບອະນຸຍາດໃຫ້ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບ, ເຄື່ອງມືແລະຕາຕະລາງຜ່ານສາມາດປະເມີນໄດ້ຢ່າງຖືກຕ້ອງກ່ວາພຽງແຕ່ອີງໃສ່ການຄິດໄລ່ທາງທິດສະດີເທົ່ານັ້ນ.

12. ຂ້ອຍຄວນກວດເບິ່ງຫຍັງກ່ອນທີ່ຈະຕິດຕັ້ງເຄື່ອງ?

ຜູ້ຊື້ຄວນຢືນຢັນຄວາມເຂັ້ມແຂງຂອງພື້ນຖານ, ຮອຍຕີນຂອງເຄື່ອງຈັກ, ການເກັບກູ້ການແຕ້ມຮູບ, ຄວາມອາດສາມາດໄຟຟ້າ, ພື້ນທີ່ໃຫ້ອາຫານວັດສະດຸ, ພື້ນທີ່ຮັບຜະລິດຕະພັນແລະເຄນຫຼືການເຂົ້າເຖິງຍົກ. FangRong ສາມາດສະຫນອງພື້ນຖານແລະຂໍ້ມູນການຕິດຕັ້ງຕາມການຕັ້ງຄ່າເຄື່ອງຈັກສຸດທ້າຍ.

ຮ້ອງຂໍໃຫ້ມີການຕັ້ງຄ່າເຄື່ອງຈັກ

ສໍາລັບວົງຢືມທີ່ຖືກຕ້ອງ, ສົ່ງຊັ້ນວັດສະດຸ, ໂປຣໄຟລ໌ເລີ່ມຕົ້ນ, ໂປຣໄຟລ໌ສໍາເລັດຮູບ, ຄວາມຫນາຂອງຝາທໍ່ຖ້າມີ, ຄວາມຍາວຂອງຜະລິດຕະພັນ, ຜົນຜະລິດທີ່ຕ້ອງການແລະຈໍານວນຂອງ strands.. FangRong ຫຼັງຈາກນັ້ນສາມາດປະເມີນຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຕ້ອງການ, ຮູບແບບ FR, ການກໍານົດຄ່າຕາຍແລະ mandrel, ເສັ້ນເລືອດຕັນໃນແລະລະດັບອັດຕະໂນມັດແທນທີ່ຈະເລືອກເຄື່ອງຈັກຈາກຂະຫນາດໂປຣໄຟລ໌ຢ່າງດຽວ.

Irregular Chain Cold Drawing Machine packaging and shipment
ສົ່ງສອບຖາມ
ຂໍ້​ມູນ​ຕິດ​ຕໍ່
  • ທີ່ຢູ່

    NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ

  • ອີເມວ

    frsale@dgfangrong.com

ບອກພວກເຮົາກ່ຽວກັບວັດສະດຸ, ຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນ, ຂະບວນການຜະລິດແລະຄວາມຕ້ອງການອຸປະກອນ. FangRong ສາ​ມາດ​ປຶກ​ສາ​ຫາ​ລື​ທີ່​ເຫມາະ​ສົມ​ເຄື່ອງ​ແຕ້ມ​ເຢັນ​, Drawing Dies​, Straightening ເຄື່ອງ​ແລະ​ການ​ແກ້​ໄຂ​ທີ່​ເຫມາະ​ສົມ​ສໍາ​ລັບ​ຄໍາ​ຮ້ອງ​ສະ​ຫມັກ​ຂອງ​ທ່ານ​.
ຄະແນນ:
5.0
ຄໍາແນະນໍາຂ່າວ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
ປະຕິເສດຍອມຮັບ