Whatsapp
ພວກເຮົາສະເຫນີອຸປະກອນການປຸງແຕ່ງໂລຫະທີ່ມີຄວາມແມ່ນຍໍາທີ່ສົມບູນແບບ, ລວມທັງການ straightening, ການແຕ້ມຮູບເຢັນ, ຊີ້, chamfering, ຕັດ, thread rolling machine, and drawing dies, tailored for tube, bar, and wire material across diverse industries.
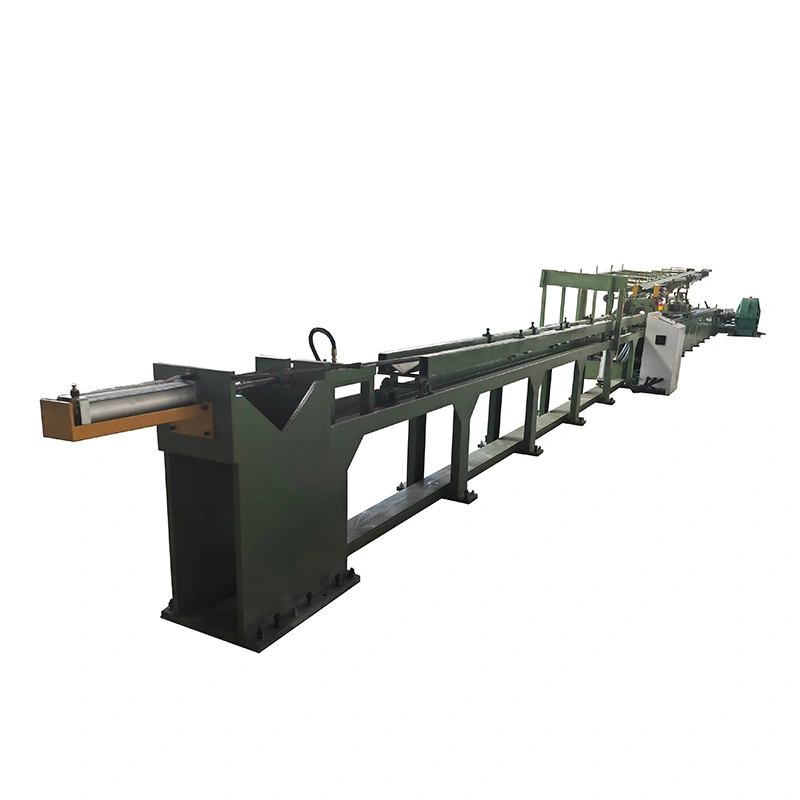
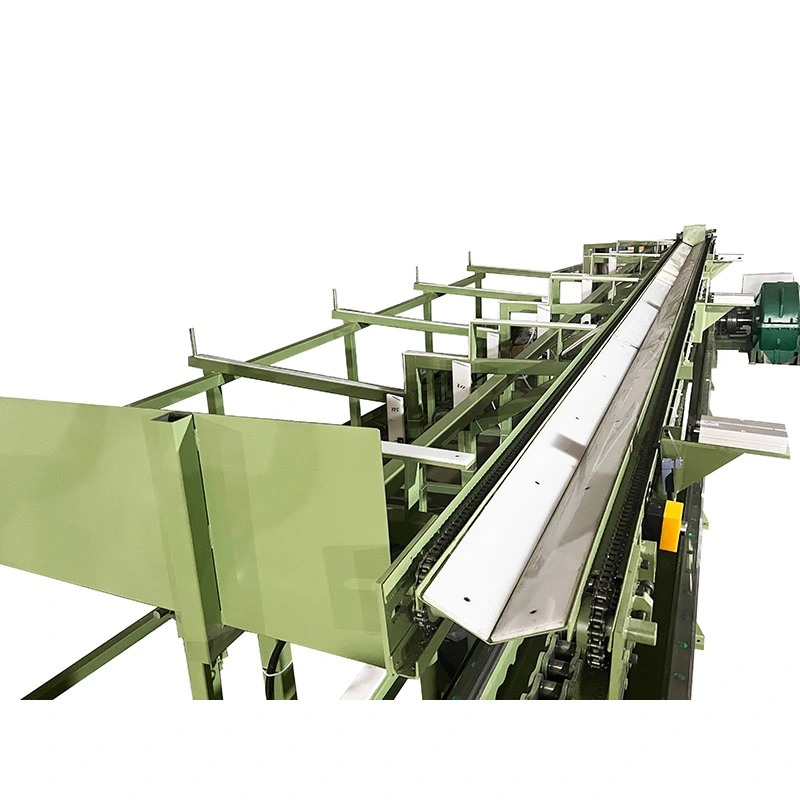
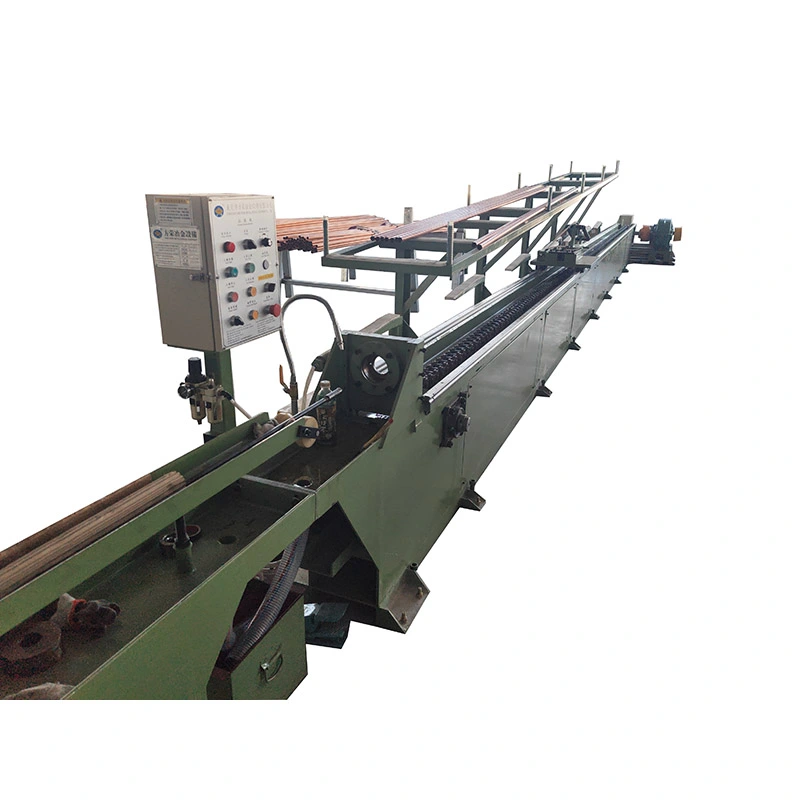
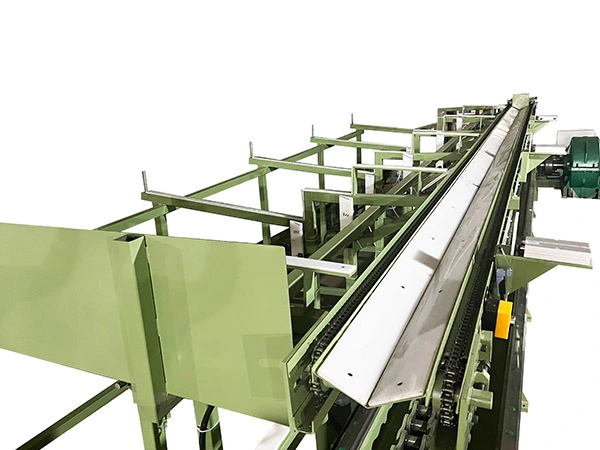
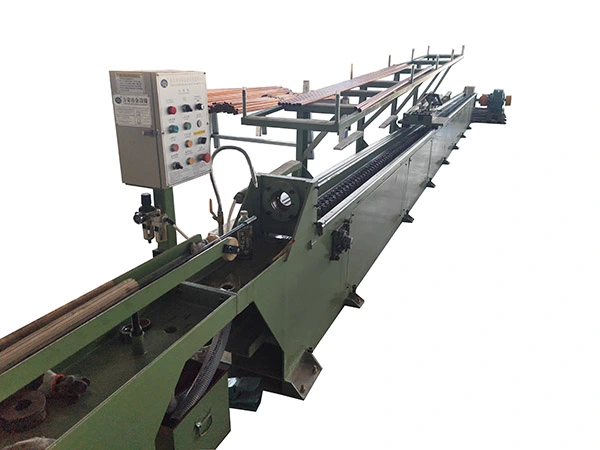
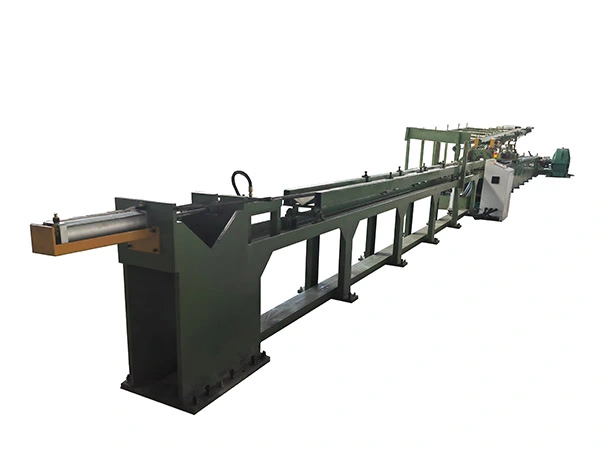
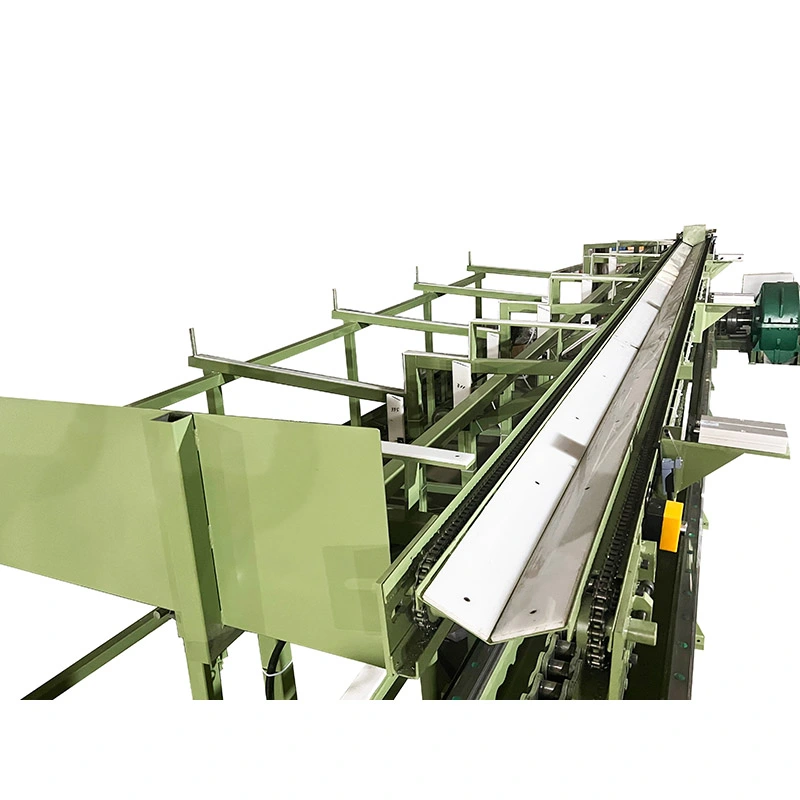
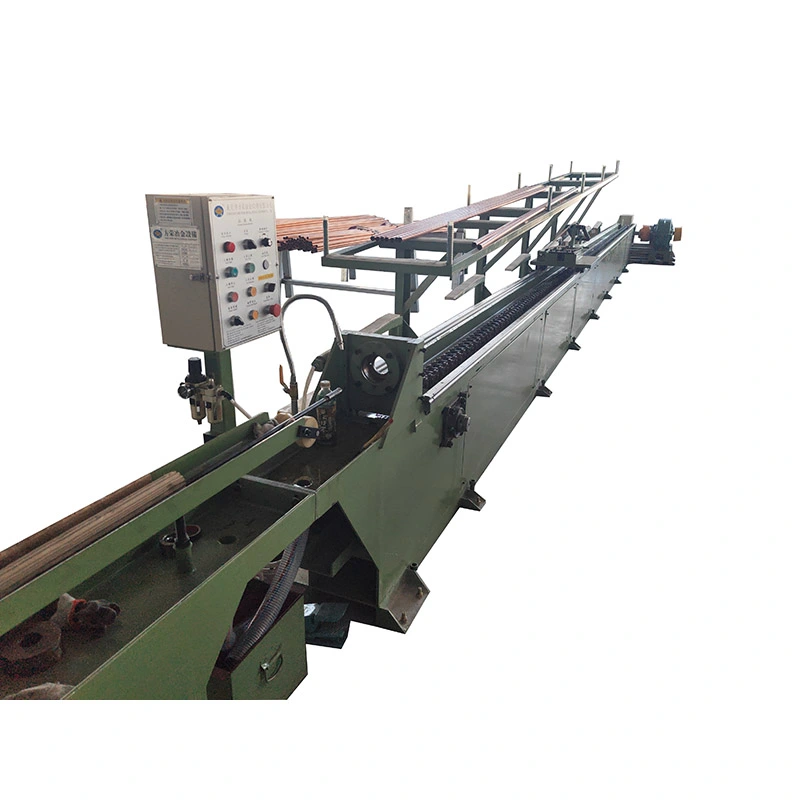
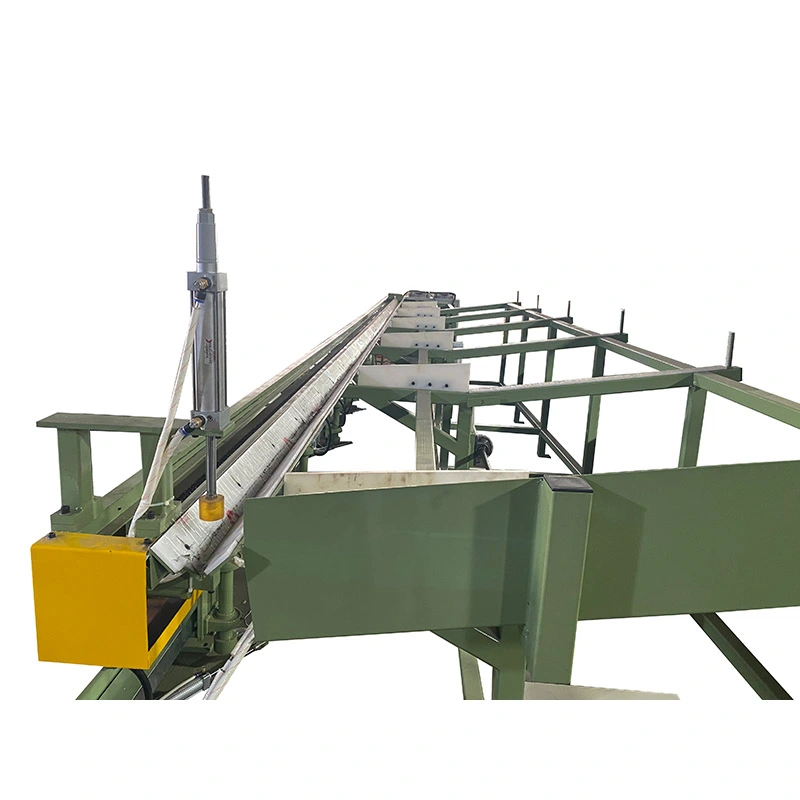
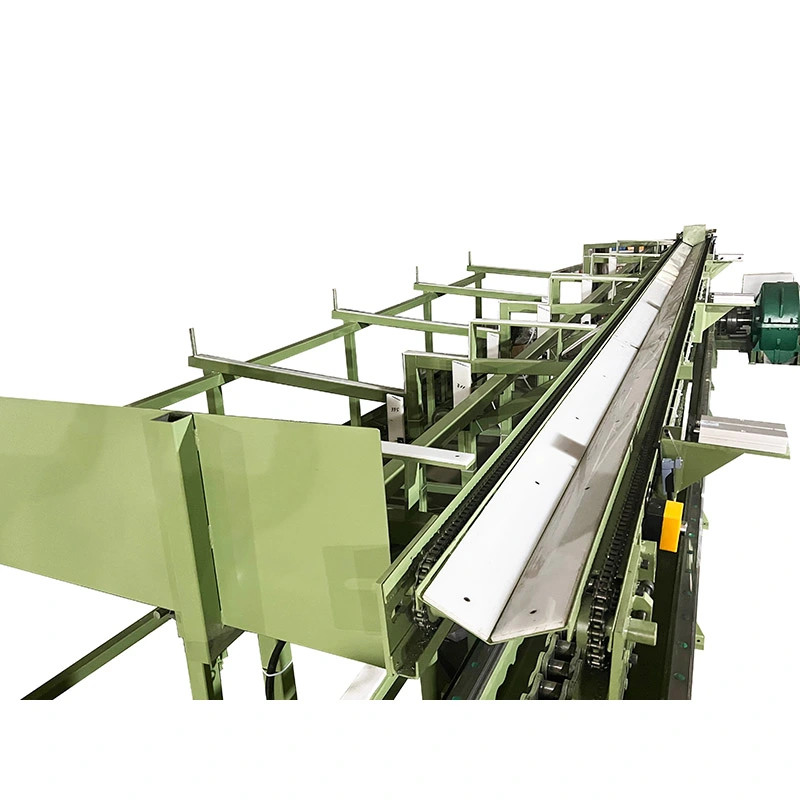
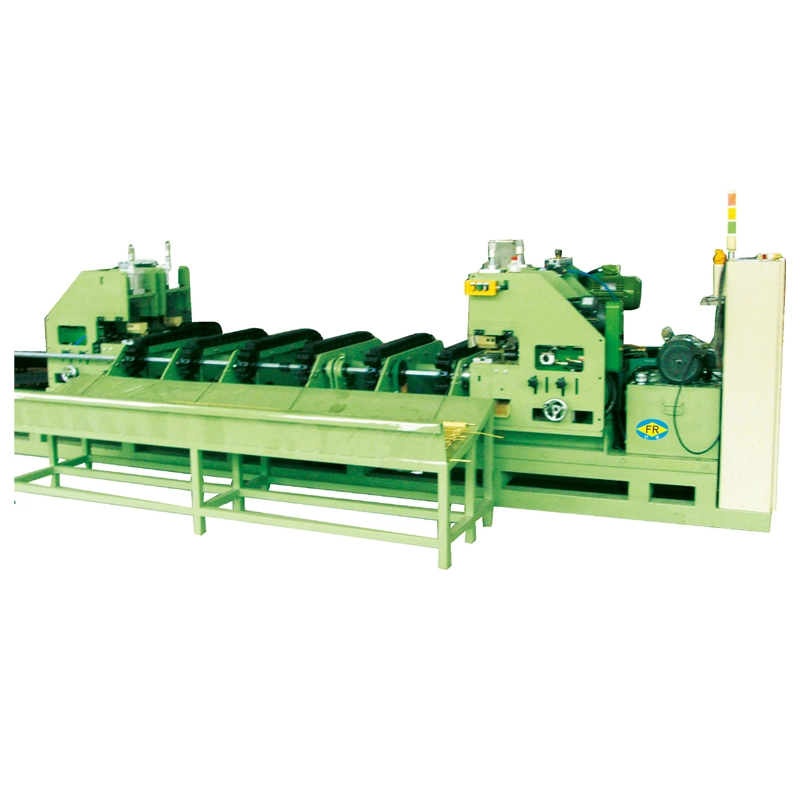
ໄດ້Rod Chain ເຄື່ອງແຕ້ມເຢັນເປັນ drawbench ກົນຈັກທີ່ອອກແບບມາເພື່ອດຶງ bars ມົນແຂງໂດຍຜ່ານການຕາຍຄວາມແມ່ນຍໍາຢູ່ໃນອຸນຫະພູມຫ້ອງ. ຊຸດ FR ໃຊ້ລະບົບຕ່ອງໂສ້, ກ່ອງເກຍແລະລົດແຕ້ມເພື່ອສະຫນອງແຮງດຶງທີ່ຄວບຄຸມໂດຍບໍ່ມີຫນ່ວຍງານພະລັງງານໄຮໂດຼລິກທີ່ຕ້ອງການໂດຍ drawbenches ໄຮໂດຼລິກ.
ລະດັບມາດຕະຖານປະກອບມີFR-16 ຫາ FR-250, ກວມເອົາກໍາລັງແຕ້ມຈາກ7 ຫາ 1000 kN. ອີງຕາມວັດສະດຸ, ຂະຫນາດແຖບ, ຕາຕະລາງການຫຼຸດຜ່ອນແລະການຈັດເຄື່ອງມື, ເຄື່ອງຫນຶ່ງສາມາດແຕ້ມໄດ້1 ຫາ 5 rods ໃນຂະຫນານ. ຄວາມໄວການແຕ້ມທີ່ລະບຸໄວ້ສູງສຸດຮອດ28 m / ນາທີ, ເຮັດໃຫ້ການຕັ້ງຄ່າລະບົບຕ່ອງໂສ້ໂດຍສະເພາະແມ່ນເຫມາະສົມສໍາລັບການຜະລິດແຖບຊ້ໍາຊ້ອນທີ່ເວລາວົງຈອນມີຜົນກະທົບໂດຍກົງຕໍ່ຜົນຜະລິດ.
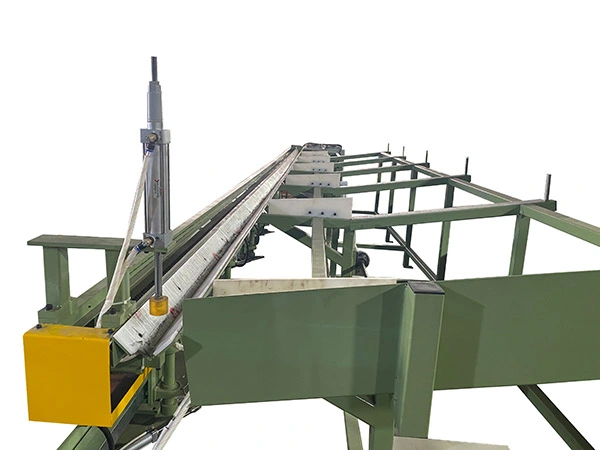
ກ່ອນທີ່ຈະແຕ້ມ, ປາຍຂອງ rod ແມ່ນແຫຼມຫຼືຫຼຸດລົງຢ່າງອື່ນເພື່ອໃຫ້ມັນສາມາດຜ່ານຕາຍ. ແຖບທີ່ກຽມໄວ້ແມ່ນວາງຢູ່ດ້ານອາຫານ, ປາຍແຫຼມຈະຜ່ານຕົວຕາຍ, ແລະລົດແຕ້ມຮູບຈະຈັບແຖບ. ມໍເຕີຕົ້ນຕໍຂັບລົດເກຍແລະລະບົບຕ່ອງໂສ້, ການເຄື່ອນຍ້າຍລົດໄປຕາມເສັ້ນທາງຄູ່ມືແລະດຶງ rod ຜ່ານຕາຍ.
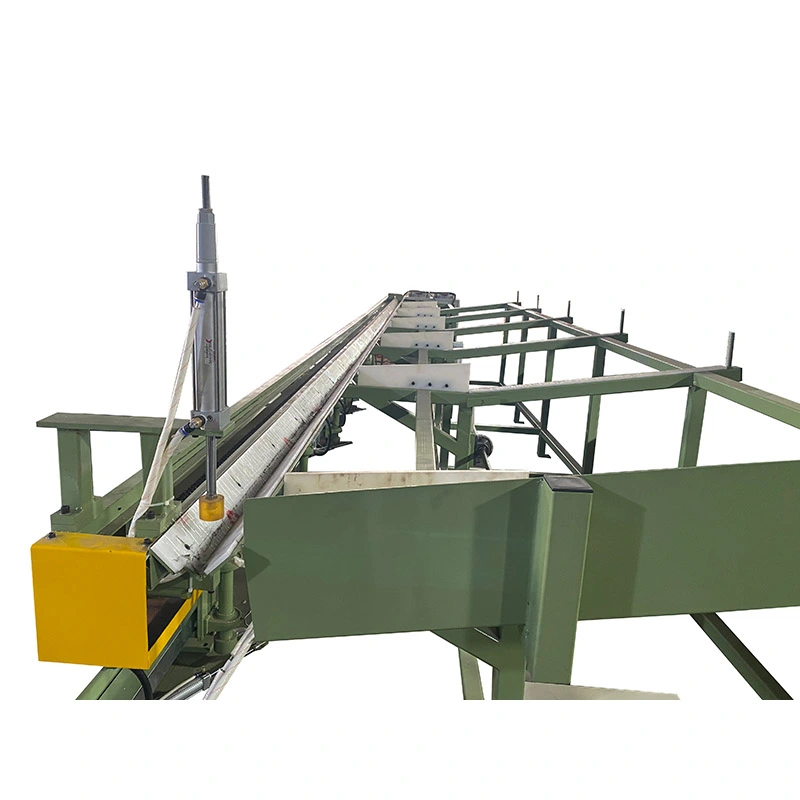
ໃນຕອນທ້າຍຂອງເສັ້ນເລືອດຕັນໃນ, carriage ກັບຄືນສູ່ຕໍາແຫນ່ງເລີ່ມຕົ້ນຂອງຕົນໂດຍໃຊ້ໄດກັບຄືນແຍກຕ່າງຫາກ. ແຖບທີ່ແຕ້ມແລ້ວສາມາດເອົາອອກດ້ວຍຕົນເອງຫຼືໂອນໄປຫາການດໍາເນີນງານຕໍ່ໄປໂດຍລະບົບການຮັບທາງເລືອກ.
ລະບົບຕ່ອງໂສ້ pitch, gearbox ແລະ motor ໄດ້ຖືກຄັດເລືອກຕາມຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຕ້ອງການ. ນີ້ເປັນເລື່ອງສໍາຄັນໃນເວລາທີ່ການປຸງແຕ່ງແຖບຂະຫນາດໃຫຍ່ຫຼືມີຄວາມເຂັ້ມແຂງສູງກວ່າ: ໄດທີ່ມີຂະຫນາດນ້ອຍສາມາດຈໍາກັດການບັງຄັບໃຊ້ໄດ້, ໃນຂະນະທີ່ຄວາມອາດສາມາດຂອງເຄື່ອງຈັກຫຼາຍເກີນໄປຈະເພີ່ມຄ່າໃຊ້ຈ່າຍອຸປະກອນທີ່ບໍ່ຈໍາເປັນ.
ການແຕ້ມຮູບເຢັນຖືກເລືອກຕາມປົກກະຕິໃນເວລາທີ່ມ້ວນຮ້ອນ, forged ຫຼື extruded bar stock ບໍ່ໃຫ້ຄວາມສອດຄ່ອງຂອງມິຕິລະດັບຫຼືສະພາບຜິວທີ່ຕ້ອງການໂດຍຜະລິດຕະພັນສໍາເລັດຮູບ. The die ຫຼຸດຜ່ອນສ່ວນຂ້າມໃນຂະນະທີ່ເພີ່ມຄວາມສອດຄ່ອງຂອງມິຕິລະດັບແລະ inducing ການເຮັດວຽກແຂງ.
ສໍາລັບຄໍາຮ້ອງສະຫມັກເຊັ່ນ: shafts, pins ແລະຫຼັກຊັບ fastener ຄວາມແມ່ນຍໍາ, ເສັ້ນຜ່າກາງແລະຄວາມຮອບແມ່ນມັກຈະມີຄວາມສໍາຄັນຫຼາຍກ່ວາຄວາມໄວການແຕ້ມຮູບສູງສຸດ. ສໍາລັບການຜະລິດແຖບສິນຄ້າທີ່ມີປະລິມານສູງ, ເວລາຮອບວຽນແລະຈໍານວນຂອງ rods ແຕ້ມຕໍ່ເສັ້ນເລືອດຕັນໃນກາຍເປັນປັດໃຈການຄັດເລືອກທີ່ສໍາຄັນກວ່າ.
ການປັບປຸງຫນ້າດິນຍັງຂຶ້ນກັບວັດສະດຸທີ່ເຂົ້າມາ. ການແຕ້ມຮູບເຢັນສາມາດປັບປຸງພື້ນຜິວສຸດທ້າຍໄດ້ໂດຍການຫຼຸດຜ່ອນແຖບໂດຍຜ່ານການຕາຍ, ແຕ່ມັນບໍ່ຄວນຖືກປະຕິບັດເປັນວິທີການຮັບປະກັນການເອົາຮອຍແຕກເລິກ, ຂຸມຫຼືຂໍ້ບົກພ່ອງ subsurface. ຄຸນນະພາບຂອງແຖບຂາເຂົ້າແລະສະພາບຕາຍຍັງຄົງມີຄວາມສໍາຄັນ.
FR-series Rod Chain Cold Drawing Machines ສາມາດບັນລຸເຖິງ28 m / ນາທີໃນຕົວແບບຂະຫນາດນ້ອຍ. ນີ້ແມ່ນເປັນປະໂຫຍດໃນເວລາທີ່ຜູ້ຜະລິດແຖບແລ່ນຫຼາຍໆຮອບການແຕ້ມຮູບຊ້ໍາຊ້ອນແລະການນໍາໃຊ້ເຄື່ອງຈັກແມ່ນມີຄວາມສໍາຄັນຫຼາຍກ່ວາຜົນບັງຄັບໃຊ້ການແຕ້ມສ່ວນບຸກຄົນສູງສຸດ. ສໍາລັບແຖບໂລຫະປະສົມທີ່ຫນັກແຫນ້ນ, ກໍາລັງການແຕ້ມຮູບທີ່ມີຢູ່ແລະການຫຼຸດຜ່ອນການອະນຸຍາດເປັນປົກກະຕິກາຍເປັນປັດໃຈຈໍາກັດ, ດັ່ງນັ້ນຄວາມໄວສູງສຸດແມ່ນມີຄວາມສໍາຄັນຫນ້ອຍ.
ເຄື່ອງສາມາດ configured ສໍາລັບ1 ຫາ 5 rods ພ້ອມໆກັນ, ຂຶ້ນກັບຂະຫນາດແຖບ, ອຸປະກອນການແລະການຈັດການຕາຍ. ການແຕ້ມຮູບຫຼາຍເສັ້ນແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສໍາລັບຜະລິດຕະພັນທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍທີ່ມີວັດສະດຸຂາເຂົ້າທີ່ຫມັ້ນຄົງເພາະວ່າຫຼາຍຊິ້ນສາມາດຖືກປຸງແຕ່ງໃນລະຫວ່າງການເຄື່ອນທີ່ຫນຶ່ງ. ສໍາລັບແຖບທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່ຫຼືມີຄວາມເຂັ້ມແຂງສູງ, ການແຕ້ມຮູບ rod ດຽວອາດຈະປະຕິບັດໄດ້ຫຼາຍເພາະວ່າກໍາລັງແຕ້ມທີ່ຕ້ອງການແລະພື້ນທີ່ເຄື່ອງມືເພີ່ມຂຶ້ນ.
ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບໄດ້ຖືກສົ່ງຜ່ານກົນຈັກໂດຍຜ່ານລະບົບຕ່ອງໂສ້ແລະກ່ອງເກຍຫຼຸດລົງ. ຊ່ວງ FR ໃຊ້ລະບົບຕ່ອງໂສ້ ແລະ ກ່ອງເກຍທີ່ແຕກຕ່າງກັນ ເນື່ອງຈາກຄວາມອາດສາມາດຂອງເຄື່ອງຈັກເພີ່ມຂຶ້ນ, ຈາກການຈັດລຽງລະບົບຕ່ອງໂສ້ດຽວໃນເຄື່ອງຈັກຂະໜາດນ້ອຍ ໄປສູ່ການກຳນົດຄ່າຕ່ອງໂສ້ສອງເທົ່າ ແລະສາມຫຼ່ຽມໃນແບບທີ່ມີແຮງສູງກວ່າ.
ການຕັ້ງຄ່ານີ້ແມ່ນເປັນປະໂຫຍດສໍາລັບພືດທີ່ມັກລະບົບສາຍສົ່ງກົນຈັກທີ່ກົງໄປກົງມາແລະຕ້ອງການທີ່ຈະຫຼີກເວັ້ນການຕິດຕັ້ງຫນ່ວຍງານໄຟຟ້າໄຮໂດຼລິກຂະຫນາດໃຫຍ່. ຄວາມເຄັ່ງຕຶງຂອງຕ່ອງໂສ້, ການຫລໍ່ລື່ນ, ສະພາບ sprocket ແລະການບໍາລຸງຮັກສາກ່ອງເກຍຍັງຈໍາເປັນຕ້ອງຖືກລວມເຂົ້າໃນແຜນການບໍາລຸງຮັກສາປ້ອງກັນຂອງພືດ.
ມໍເຕີກັບຄືນທີ່ແຍກຕ່າງຫາກຈະນໍາເອົາລົດແຕ້ມກັບຄືນມາຫຼັງຈາກແຕ່ລະເສັ້ນເລືອດຕັນ. ນີ້ບໍ່ໄດ້ເພີ່ມກໍາລັງການແຕ້ມຮູບ, ແຕ່ມັນສາມາດຫຼຸດຜ່ອນເວລາທີ່ບໍ່ແມ່ນຜົນຜະລິດລະຫວ່າງຮອບວຽນ. ຜົນປະໂຫຍດແມ່ນສັງເກດເຫັນຫຼາຍທີ່ສຸດໃນຄໍາສັ່ງການຜະລິດຊ້ໍາຊ້ອນທີ່ເຄື່ອງຈັກປະຕິບັດຫຼາຍຮ້ອຍຈັງຫວະທີ່ຄ້າຍຄືກັນຕໍ່ການປ່ຽນແປງ.
ທາງເລືອກການໃຫ້ອາຫານອັດຕະໂນມັດ, ການຕັດແລະການຮັບອຸປະກອນສາມາດໄດ້ຮັບການປະສົມປະສານໃນເວລາທີ່ການກໍານົດແຖບດຽວກັນໄດ້ຖືກຜະລິດຢ່າງຕໍ່ເນື່ອງ. ອັດຕະໂນມັດແມ່ນມີຄວາມສໍາຄັນຫນ້ອຍສໍາລັບການຜະລິດຊຸດຂະຫນາດນ້ອຍທີ່ມີການປ່ຽນແປງຂະຫນາດເລື້ອຍໆ, ບ່ອນທີ່ການໂຫຼດດ້ວຍມືອາດຈະມີຄວາມຍືດຫຍຸ່ນຫຼາຍກວ່າເກົ່າແລະການລົງທຶນເບື້ອງຕົ້ນຕ່ໍາ.
ຢ່າເລືອກເຄື່ອງຈັກພຽງແຕ່ຈາກເສັ້ນຜ່າສູນກາງເລີ່ມຕົ້ນແລະສໍາເລັດຮູບ. ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບຊັ້ນວັດສະດຸ, ການຫຼຸດຜ່ອນພາກກາງຕົວຈິງ, ການເຮັດວຽກແຂງ, friction, ເລຂາຄະນິດຕາຍ, lubrication ແລະຈໍານວນຂອງ rods ຖືກແຕ້ມພ້ອມໆກັນ.
ໃນຖານະເປັນຈຸດເລີ່ມຕົ້ນພາກປະຕິບັດ, ສະຫນອງການຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າກາງເລີ່ມຕົ້ນ, ເສັ້ນຜ່າສູນກາງເປົ້າຫມາຍ, ຄວາມຍາວແຖບທີ່ຕ້ອງການ, ຜົນຜະລິດທີ່ຄາດວ່າຈະແລະຈໍານວນຂອງ rods ຕໍ່ເສັ້ນເລືອດຕັນໃນ. ຕົວກໍານົດການເຫຼົ່ານີ້ອະນຸຍາດໃຫ້ກວດສອບຄວາມອາດສາມາດຂອງເຄື່ອງຈັກແລະການຈັດການເຄື່ອງມືກ່ອນທີ່ຈະສັ່ງ.
| ຕົວແບບ | ສູງສຸດ. ແຮງແຕ້ມ (kN) | ສູງສຸດ. ການເດີນທາງ (ມ) | ຄວາມໄວແຕ້ມ (ມ/ນ) | ມໍເຕີກັບຄືນ (kW) | ຕົວຫຼຸດ | ຕ່ອງໂສ້ | ມໍເຕີຫຼັກ (kW) | ຂະໜາດ L×W×H (ມມ) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7.5/11 | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3 "ສອງເທົ່າ | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4 "ສອງເທົ່າ | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5 "ສອງເທົ່າ | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" triple | 55×2 | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" triple | 132 | 23000×2500×2000 |
ການຕັ້ງຄ່າທີ່ມີຢູ່:1-5 rods ຕໍ່ເສັ້ນເລືອດຕັນໃນ, ເສັ້ນເລືອດຕັນໃນຮູບແຕ້ມທີ່ກໍາຫນົດເອງ, feeder ອັດຕະໂນມັດ, ເຄື່ອງຕັດອັດຕະໂນມັດແລະ rack ຮັບ. ເຄື່ອງມືແຕ້ມຮູບທໍ່ເຊັ່ນ mandrels ຍັງສາມາດຖືກສະຫນອງໃນບ່ອນທີ່ມີການຕັ້ງຄ່າ drawbench ດຽວກັນສໍາລັບຄໍາຮ້ອງສະຫມັກທໍ່.
ແຖບມົນທີ່ແຕ້ມດ້ວຍເຢັນແມ່ນຖືກນໍາໃຊ້ທົ່ວໄປເປັນອາຫານສໍາລັບ bolts, studs, pins, rivets ແລະອົງປະກອບຫັນຫຼືຫົວອື່ນໆ. ເສັ້ນຜ່າສູນກາງທີ່ສອດຄ່ອງແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະໃນເວລາທີ່ເຄື່ອງລົງລຸ່ມມີຄວາມອ່ອນໄຫວຕໍ່ກັບຂະຫນາດແຖບຂາເຂົ້າ. ສໍາລັບໂຮງງານ fastener ຜະລິດ batches ຂະຫນາດໃຫຍ່ຂອງເສັ້ນຜ່າກາງດຽວກັນ, ການແຕ້ມຮູບຫຼາຍ rod ສາມາດສະຫນອງຜົນປະໂຫຍດດ້ານການຜະລິດ.
ຄໍາຮ້ອງສະຫມັກປະກອບມີ shafts ຄວາມແມ່ນຍໍາ, rods piston, ລໍາ valve ແລະອົງປະກອບຮອບອື່ນໆທີ່ຕ້ອງການເສັ້ນຜ່າສູນກາງຄວບຄຸມແລະຫນ້າດິນທີ່ສອດຄ່ອງ. ໃນທີ່ນີ້, ຕົວກໍານົດການເຄື່ອງຈັກທີ່ສໍາຄັນແມ່ນປົກກະຕິແລ້ວກໍາລັງແຕ້ມ, ຄວາມຫມັ້ນຄົງຂອງມິຕິແລະການເຮັດເລື້ມຄືນແທນທີ່ຈະພຽງແຕ່ຄວາມໄວການແຕ້ມສູງສຸດທີ່ເປັນໄປໄດ້.
rollers bearing, shafts ຄູ່ມື, dowel pins ແລະ pins ສະຖານທີ່ສາມາດໄດ້ຮັບຜົນປະໂຫຍດຈາກຂະຫນາດແຖບຄວບຄຸມກ່ອນທີ່ຈະ grinding ຕໍ່ມາ, ປ່ຽນເປັນສີຫຼືສໍາເລັດຮູບ. ຖ້າການຂັດຍັງຄົງເປັນສ່ວນຫນຶ່ງຂອງເສັ້ນທາງການຜະລິດ, ຄວາມທົນທານຂອງການແຕ້ມຮູບທີ່ດີທີ່ສຸດອາດຈະມີຄວາມສໍາຄັນຫນ້ອຍກວ່າຂະຫນາດຫຼັກຊັບທີ່ຫມັ້ນຄົງແລະຊ້ໍາກັນ.
ເຫຼັກເຄື່ອງມື, ເຫຼັກກ້າພາກຮຽນ spring ແລະເຫຼັກໂລຫະປະສົມຮຽກຮ້ອງໃຫ້ມີຄວາມສົນໃຈຫຼາຍຕໍ່ກັບຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ການຫຼຸດຜ່ອນການຜ່ານແລະການ lubrication. ແບບຈໍາລອງ FR ຫນັກແມ່ນມີໃຫ້ສໍາລັບກໍາລັງການແຕ້ມຮູບທີ່ສູງຂຶ້ນ, ໃນຂະນະທີ່ກໍານົດເວລາຜ່ານຕົວຈິງຄວນຈະຖືກສ້າງຕັ້ງຂຶ້ນຈາກຊັ້ນວັດສະດຸແລະຂະຫນາດສຸດທ້າຍທີ່ຕ້ອງການແທນທີ່ຈະນໍາໃຊ້ອັດຕາສ່ວນການຫຼຸດຜ່ອນຫນຶ່ງຕໍ່ທຸກໆຊັ້ນເຫຼັກ.
ສະແຕນເລດ, ອາລູມິນຽມ, ທອງແດງ, ທອງເຫລືອງ, titanium ແລະໂລຫະປະສົມ nickel ສາມາດໄດ້ຮັບການປຸງແຕ່ງໃນເວລາທີ່ອຸປະກອນການແລະລະບົບຕາຍແມ່ນເຫມາະສົມ. ວັດສະດຸເຫຼົ່ານີ້ບໍ່ປະຕິບັດຕົວແບບດຽວກັນໃນລະຫວ່າງການແຕ້ມຮູບ: ການເຮັດວຽກແຂງ, friction ແລະການຫລໍ່ລື່ນສາມາດແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍ, ດັ່ງນັ້ນເຄື່ອງຄວນໄດ້ຮັບການຄັດເລືອກຈາກວັດສະດຸຕົວຈິງແລະຕາຕະລາງການແຕ້ມຮູບ.
ຂະບວນການວິສະວະກໍາຂອງ FangRong ເລີ່ມຕົ້ນດ້ວຍວັດສະດຸ, ຂະຫນາດແລະຄວາມຕ້ອງການການຜະລິດຂອງລູກຄ້າ. Die holder configuration, ການຈັດການ carriage, stroke, ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບແລະອັດຕະໂນມັດທາງເລືອກແມ່ນກໍານົດກ່ອນການຜະລິດ. ນີ້ແມ່ນສິ່ງສໍາຄັນເພາະວ່າເສັ້ນຜ່າສູນກາງແຖບດຽວກັນສາມາດຕ້ອງການຄວາມອາດສາມາດຂອງເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນໃນເວລາທີ່ຄວາມເຂັ້ມແຂງຂອງວັດສະດຸແລະການຫຼຸດຜ່ອນຄວາມແຕກຕ່າງກັນ.
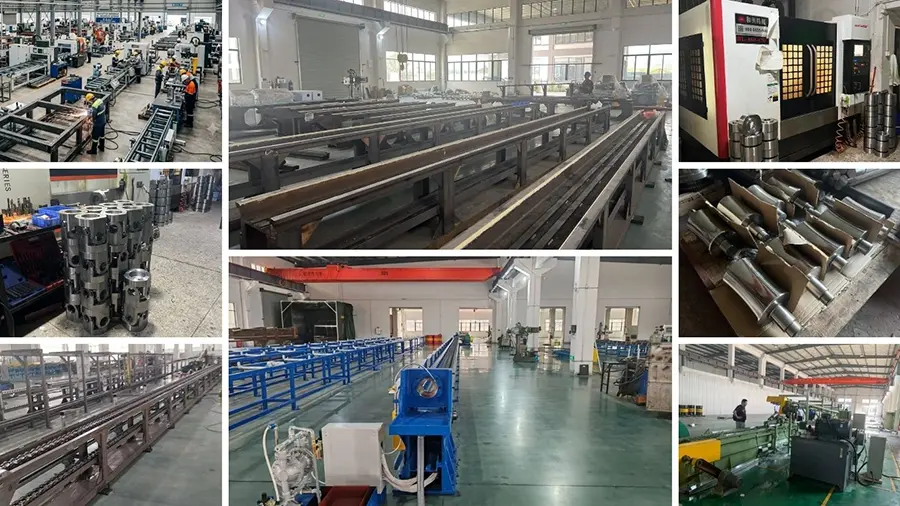
ຂະບວນການຜະລິດປະກອບມີການກວດກາເຫຼັກແລະອົງປະກອບ, ເຄື່ອງຈັກ, ການປະກອບເກຍແລະລະບົບຕ່ອງໂສ້, ການປະກອບລົດຍົນ, ການເຊື່ອມໂຍງເຄື່ອງຈັກແລະໄຟຟ້າສຸດທ້າຍ, ການຂຽນໂປລແກລມ PLC ແລະການທົດສອບເຄື່ອງຈັກ. ລາງລົດໄຟຄູ່ມືຖືກປຸງແຕ່ງຕາມມາດຕະຖານການຜະລິດທີ່ລະບຸໄວ້, ໂດຍມີເປົ້າຫມາຍຄວາມຊື່ຂອງ ≤0.3 ມມ/ມມ.
ເຄື່ອງໄດ້ຖືກທົດສອບກ່ອນການຂົນສົ່ງ, ລວມທັງການແລ່ນບໍ່ເຮັດວຽກແລະການທົດສອບການໂຫຼດ. ບ່ອນທີ່ມີຕົວຢ່າງຂອງລູກຄ້າ, ວັດສະດຸຕົວຈິງສາມາດນໍາໃຊ້ເພື່ອກວດກາເບິ່ງວົງຈອນການແຕ້ມຮູບແລະການເຮັດວຽກຂອງເຄື່ອງຈັກ. ນີ້ສະຫນອງການອ້າງອິງການຍອມຮັບທີ່ເປັນປະໂຫຍດຫຼາຍກ່ວາການທົດສອບລະບົບກົນຈັກຢ່າງດຽວ, ໂດຍສະເພາະໃນເວລາທີ່ຜົນໄດ້ຮັບສຸດທ້າຍແມ່ນຂຶ້ນກັບອຸປະກອນການຂອງລູກຄ້າແລະການເສຍຊີວິດສະເພາະ.
FangRong ໄດ້ມີສ່ວນຮ່ວມໃນອຸປະກອນການແຕ້ມຮູບເຢັນປະເພດຕ່ອງໂສ້ຕັ້ງແຕ່ປີ 1998. ຊຸດ FR ຂອງມັນໄດ້ຖືກພັດທະນາປະມານກໍາລັງການແຕ້ມຮູບທີ່ແຕກຕ່າງກັນ, ການຈັດການລະບົບຕ່ອງໂສ້, ຄວາມອາດສາມາດຂອງກ່ອງເກຍແລະຄວາມຕ້ອງການການຜະລິດແທນທີ່ຈະໃຊ້ການກໍາຫນົດຄ່າເຄື່ອງຈັກຫນຶ່ງສໍາລັບທຸກຂະຫນາດແຖບ.
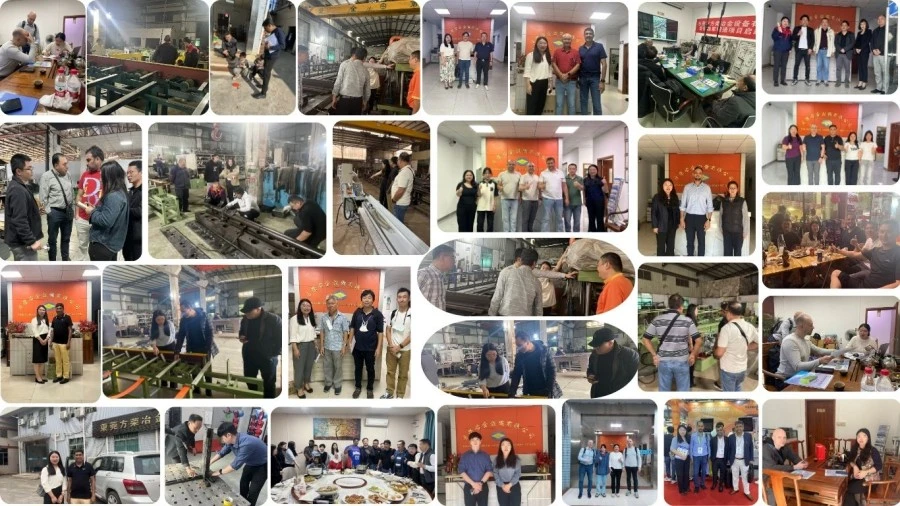
ການຜະລິດແມ່ນດໍາເນີນໂດຍຜ່ານບໍລິສັດອຸປະກອນໂລຫະ Dongguan Fangrong ຈໍາກັດແລະ Yangjiang Fangrong ເຄື່ອງຈັກຈໍາກັດ. ການຈັດການຜະລິດສອງສະຖານທີ່ສະຫນັບສະຫນູນການຜະລິດ drawbenches ມາດຕະຖານເຊັ່ນດຽວກັນກັບເຄື່ອງຈັກຂະຫນາດໃຫຍ່ແລະການຕັ້ງຄ່າທີ່ກໍາຫນົດເອງ.
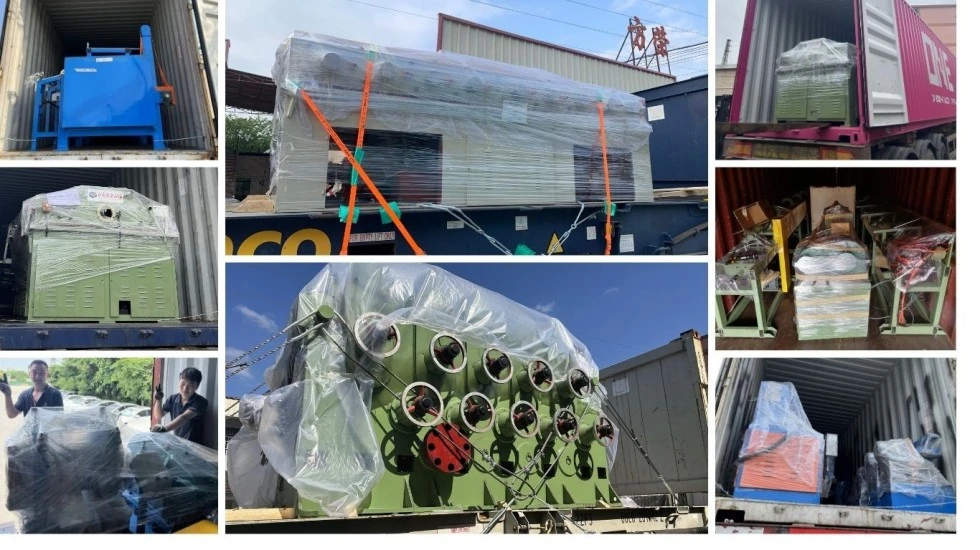
ການຄວບຄຸມຄຸນນະພາບກວມເອົາວັດສະດຸຂາເຂົ້າ, ເຄື່ອງຈັກ, ການປະກອບ, ການເຊື່ອມໂຍງໄຟຟ້າ, ການທົດສອບເຄື່ອງຈັກແລະການກວດກາຂັ້ນສຸດທ້າຍ. ບັນທຶກການກວດກາ ແລະການຈັດການທີ່ບໍ່ສອດຄ່ອງແມ່ນໃຊ້ເພື່ອຕິດຕາມບັນຫາການຜະລິດກ່ອນທີ່ອຸປະກອນຈະຖືກບັນຈຸເພື່ອສົ່ງອອກ.
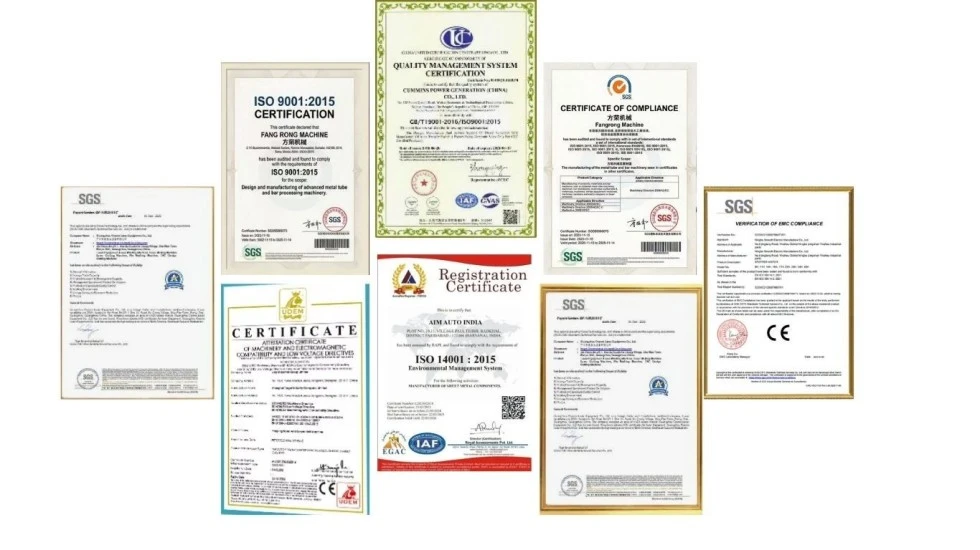
ISO 9001:2015— ການຢັ້ງຢືນລະບົບການຄຸ້ມຄອງຄຸນນະພາບ, ໃບຢັ້ງຢືນເລກທີ UQ231211R1.
CE— ການຕັ້ງຄ່າເຄື່ອງທີ່ໃຊ້ໄດ້ສາມາດໄດ້ຮັບການສະຫນອງໃຫ້ເພື່ອແກ້ໄຂຄວາມຕ້ອງການຄວາມປອດໄພເຄື່ອງຈັກຫະພາບເອີຣົບ, ລວມທັງຫນ້າທີ່ປົກປັກຮັກສາທີ່ກ່ຽວຂ້ອງແລະການຢຸດສຸກເສີນ.
ການກວດກາ SGS- ການກວດກາເອກະລາດສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການຂອງສັນຍາການຊື້ຫຼືຂັ້ນຕອນຄຸນນະພາບຂອງລູກຄ້າ.
ສິດທິບັດ— ບໍລິສັດໄດ້ລາຍງານສິດທິບັດປະດິດສ້າງ 32 ສະບັບ ແລະ ສິດທິບັດຕົວແບບ 100 ກວ່າອັນທີ່ກວມເອົາອຸປະກອນ ແລະ ກົນໄກທີ່ກ່ຽວຂ້ອງ.
ຊຸດເຄື່ອງແຕ້ມຕູ້ເຢັນ Rod Chain ປະກອບມີໂຄງປະກອບການ drawbench ຕົ້ນຕໍ, ມໍເຕີຕົ້ນຕໍ, ກ່ອງເກຍຫຼຸດລົງ, ຂັບລົດຕ່ອງໂສ້, ລໍ້ແຕ້ມຮູບ, ຜູ້ຖືຕາຍແລະລະບົບຄວບຄຸມ PLC ກັບ HMI. ເຄື່ອງມືມາດຕະຖານຖືກລວມເຂົ້າຕາມການຕັ້ງຄ່າທີ່ຖືກຢືນຢັນ; ຕາຍສໍາລັບວັດສະດຸສະເພາະຂອງລູກຄ້າແລະຂະຫນາດສໍາເລັດຮູບແມ່ນອ້າງອີງຕາມຄວາມຕ້ອງການແຕ້ມຕົວຈິງ.
ກ່ອນທີ່ຈະຈັດສົ່ງ, ລູກຄ້າຄວນຢືນຢັນພື້ນທີ່ການຕິດຕັ້ງ, ການສະຫນອງໄຟຟ້າ, ການຈັດການວັດສະດຸ, ພື້ນຖານຫຼືຄວາມຕ້ອງການສະມໍ, ການກະກຽມແຖບຂາເຂົ້າແລະອຸປະກອນລົງລຸ່ມ. ຮູບແຕ້ມພື້ນຖານແລະຂໍ້ມູນສະມໍ-bolt ສາມາດສະຫນອງສໍາລັບການວາງແຜນການຕິດຕັ້ງ.
MOQ: 1 ຊຸດ.ລາຄາແມ່ນອ້າງອີງຕາມແບບຂອງເຄື່ອງຈັກແລະການຕັ້ງຄ່າ. ສໍາລັບການຊື້ເຄື່ອງຫຼາຍເຄື່ອງ, ລາຄາຕາມປະລິມານແມ່ນມີດັ່ງນີ້:
1 ຊຸດ:ວົງຢືມໂຄງການມາດຕະຖານໂດຍອີງໃສ່ຮູບແບບ FR ທີ່ເລືອກແລະການຕັ້ງຄ່າ.
2–4 ຊຸດ:ປະລິມານລາຄາຜ່ອນຜັນໂດຍອີງຕາມຮູບແບບແລະທາງເລືອກໃນການຢືນຢັນ.
5+ ຊຸດ:ໂຄງການຫຼືວົງຢືມປະລິມານທີ່ມີຢູ່ຫຼັງຈາກຢືນຢັນບັນຊີລາຍຊື່ອຸປະກອນຄົບຖ້ວນສົມບູນແລະຕາຕະລາງການຈັດສົ່ງ.
ຄໍາສັ່ງມາດຕະຖານ:ປະມານ 30-60 ມື້ສໍາລັບ FR-16 ຫາ FR-100 ຫຼັງຈາກໄດ້ຮັບການຈ່າຍເງິນລົງທີ່ຕົກລົງແລະການຢືນຢັນດ້ານວິຊາການ.
ຄໍາສັ່ງຂະຫນາດໃຫຍ່ຫຼືກໍາຫນົດເອງ:ປະມານ 90-120 ມື້ສໍາລັບ FR-150 ແລະສູງກວ່າ, ຫຼືເຄື່ອງຈັກທີ່ຕ້ອງການອັດຕະໂນມັດພິເສດຫຼືວິສະວະກໍາທີ່ກໍາຫນົດເອງ.
ຄຳສັ່ງດ່ວນ:ການຜະລິດບູລິມະສິດອາດຈະຖືກປະເມີນຕາມຄວາມອາດສາມາດຂອງໂຮງງານ, ຄວາມພ້ອມຂອງອົງປະກອບແລະການຕັ້ງຄ່າທີ່ກໍານົດໄວ້. ວັນທີຈັດສົ່ງທີ່ສັ້ນລົງຄວນຖືກຢືນຢັນເປັນລາຍລັກອັກສອນກ່ອນທີ່ຈະມີຄໍາສັ່ງ.
ເງື່ອນໄຂການຈ່າຍເງິນມາດຕະຖານແມ່ນເງິນຝາກ 30% ແລະ 70% ກ່ອນການຂົນສົ່ງຫຼັງຈາກການທົດສອບການຍອມຮັບຂອງໂຮງງານ. ໄລຍະເວລາຮັບປະກັນມາດຕະຖານແມ່ນ12 ເດືອນນັບຈາກການມອບຫມາຍ, ຂຶ້ນກັບສັນຍາການຂາຍສຸດທ້າຍ.
ຂອບເຂດຄໍາຮ້ອງສະຫມັກທີ່ລະບຸໄວ້ແມ່ນປະມານØ5 ຫາ Ø250 ມມສໍາລັບແຖບມົນແຂງ. ລະດັບການປະຕິບັດແມ່ນຂຶ້ນກັບຄວາມເຂັ້ມແຂງຂອງວັດສະດຸ, ຂະຫນາດເລີ່ມຕົ້ນ, ຂະຫນາດສໍາເລັດຮູບແລະການຫຼຸດຜ່ອນທີ່ຕ້ອງການ, ດັ່ງນັ້ນເສັ້ນຜ່າສູນກາງຢ່າງດຽວບໍ່ຄວນຖືກນໍາໃຊ້ເພື່ອເລືອກເຄື່ອງຈັກ.
Rod Chain ເຄື່ອງແຕ້ມເຢັນs ສາມາດໄດ້ຮັບການກໍາຫນົດຄ່າສໍາລັບເຫຼັກກາກບອນ, ເຫຼັກໂລຫະປະສົມ, ສະແຕນເລດ, ເຫຼັກເຄື່ອງມື, ເຫຼັກກ້າພາກຮຽນ spring, ອາລູມິນຽມ, ທອງແດງ, ທອງເຫລືອງ, titanium, ໂລຫະປະສົມ nickel ແລະໂລຫະທີ່ເຫມາະສົມອື່ນໆ. ອຸປະກອນການເສຍຊີວິດ, ນໍ້າມັນຫລໍ່ລື່ນແລະຕາຕະລາງແຕ້ມຄວນຈະຖືກຈັບຄູ່ກັບວັດສະດຸ.
ເຖິງ5 rods ຕໍ່ strokesສາມາດໄດ້ຮັບການກໍາຫນົດຄ່າບ່ອນທີ່ຂະຫນາດແຖບ, ຜົນບັງຄັບໃຊ້ການແຕ້ມຮູບແລະຮູບແບບຜູ້ຖືຕາຍອະນຸຍາດໃຫ້ມັນ. ການດໍາເນີນງານຫຼາຍ rod ແມ່ນເປັນປະໂຫຍດທີ່ສຸດສໍາລັບການຜະລິດທີ່ຫມັ້ນຄົງ, ຊ້ໍາຊ້ອນແທນທີ່ຈະມີການປ່ຽນແປງເລື້ອຍໆ batches ຂະຫນາດນ້ອຍ.
ສໍາລັບການແຕ້ມແຖບແບບດັ້ງເດີມ, ປາຍ rod ຕາມປົກກະຕິຈໍາເປັນຕ້ອງໄດ້ຫຼຸດລົງເພື່ອໃຫ້ມັນສາມາດເຂົ້າໄປໃນຕາຍແລະຖືກຈັບໂດຍລົດແຕ້ມ. ດັ່ງນັ້ນເຄື່ອງຊີ້ແຍກຕ່າງຫາກຫຼືອຸປະກອນຊີ້ລວມສາມາດຈໍາເປັນຕ້ອງໄດ້ຂຶ້ນກັບເງື່ອນໄຂແຖບຂາເຂົ້າຂອງລູກຄ້າແລະສາຍການຜະລິດ.
ເລີ່ມຕົ້ນດ້ວຍຊັ້ນວັດສະດຸ, ເສັ້ນຜ່າກາງເລີ່ມຕົ້ນ, ເສັ້ນຜ່າສູນກາງສໍາເລັດຮູບ, ການຫຼຸດລົງຕໍ່ຜ່ານແລະຜົນຜະລິດທີ່ຕ້ອງການ. ຫຼັງຈາກນັ້ນ, ເຄື່ອງຄວນໄດ້ຮັບການກວດກາຕໍ່ກັບແຮງແຕ້ມທີ່ຄິດໄລ່, ເສັ້ນເລືອດຕັນໃນແລະຈໍານວນຂອງ rods ຕໍ່ຮອບ. ເຄື່ອງຈັກຂະຫນາດໃຫຍ່ຈະບໍ່ດີກວ່າອັດຕະໂນມັດຖ້າຄວາມຕ້ອງການຂອງການຜະລິດບໍ່ຕ້ອງການຄວາມສາມາດຂອງກໍາລັງເພີ່ມເຕີມຂອງມັນ.
ແມ່ນແລ້ວ. ການໂຫຼດດ້ວຍມືສາມາດຖືກນໍາໃຊ້ສໍາລັບການຜະລິດທີ່ມີຄວາມຍືດຫຍຸ່ນທີ່ມີການປ່ຽນແປງຜະລິດຕະພັນເລື້ອຍໆ. ການໃຫ້ອາຫານແລະການຮັບອັດຕະໂນມັດກາຍເປັນມູນຄ່າຫຼາຍເມື່ອເສັ້ນຜ່າກາງແລະວັດສະດຸດຽວກັນຖືກຜະລິດຢ່າງຕໍ່ເນື່ອງແລະການຫຼຸດຜ່ອນແຮງງານຫຼືເວລາຮອບວຽນແມ່ນຄວາມກັງວົນທີ່ສໍາຄັນ.
ເຄື່ອງມາດຕະຖານປະກອບມີເຄື່ອງມືຕາມການຕັ້ງຄ່າການສະຫນອງທີ່ໄດ້ຮັບການຢືນຢັນ. Dies ສໍາລັບຂະຫນາດລູກຄ້າສະເພາະຄວນໄດ້ຮັບການກໍານົດແຍກຕ່າງຫາກເພາະວ່າເລຂາຄະນິດຕາຍແລະວັດສະດຸແມ່ນຂຶ້ນກັບຊັ້ນ rod, ການຫຼຸດຜ່ອນແລະຂະຫນາດສໍາເລັດຮູບ.
ແມ່ນແລ້ວ, ຕົວຢ່າງທີ່ລູກຄ້າສະຫນອງສາມາດຖືກນໍາໃຊ້ສໍາລັບການທົດສອບໂຮງງານໃນເວລາທີ່ຈັດລຽງລ່ວງຫນ້າ. ການສະຫນອງວັດສະດຸ rod ຕົວຈິງແລະຂະຫນາດເປົ້າຫມາຍແມ່ນແນະນໍາໃນເວລາທີ່ການປະຕິບັດມິຕິລະດັບແລະຕາຕະລາງການແຕ້ມຮູບແມ່ນສໍາຄັນຕໍ່ກັບໂຄງການ.
ທີ່ຢູ່
NO.163,Shatong Road, Shabu 2nd Industrial Zone, Dalang ເມືອງ, Dongguan City, Guangdong, ຈີນ
ອີເມວ